
八大浪费案例(模具)
3
改善對策
• • • • • 抽樣檢驗 魚骨分析 質量控制圖 DOE實驗 實驗 ……
4
二﹑制造過多浪费 過多浪费
• 制造過早導致在制堵塞在下一工段。造成 現場擁擠﹐5S情況差
5
三﹑加工過剩浪费 加工過剩浪费
自動機零件加工部的精度是10條﹐而部 分零件對于精度要求其實沒那么高 屬于 分零件對于精度要求其實沒那么高﹐屬于 加工浪費。后來與客戶溝通﹐把精度降到 50條﹐大大降低了加工時間。
模具類八大浪費案例
1
目錄
一 二 三 四 五 六 七 八 不良修正浪費 製造過多浪費 加工過剩浪費 搬運浪費 庫存浪費 等待浪費 動作浪費 管理浪費
2
一﹑不良修正浪费 不良修正 修正浪费
各工段都可能造成加工不良﹐ 各工段都可能造成加工不良﹐一旦產生 不良﹐所有的工作都不會產生價值﹐ 不良﹐所有的工作都不會產生價值﹐成為 了浪費。 了浪費。
• 重新設計工作台
14
八﹑管理浪費
• 天車稼動率不 高﹐卻經常發 生多人等待天 車的現象。
15
改善對策
• 制作稼動率分析圖 • 優化排程﹐合理錯峰
16
10
六﹑等待浪费 等待浪费
等待上站產品的到來
11
計 目 算 生 制 產 程 瓶 頸
平 衡 生 產 線
•
• •
74.2%
WIP
89.8%
﹔ ﹐ 控 制 排 程 ﹐ 不
12
七﹑动作浪费
• 由于擺放不合理﹐員工工作時需要頻 繁轉身﹑彎腰﹑起立等
13
改善對策
6
四﹑搬運浪费 搬運浪费
• 下一工站設置不合理﹐搬運距離過長
7
改善對策
• 線體布局優化改善
沖模物流
塑模物流
暫存 區
待檢 區
成品 區
成品 區
待檢 區
暫存 區
沖模物流
8
塑模物流
五﹑庫存浪费 庫存浪费
• 倉庫存儲量大﹐大 部分物料在倉庫存 放時間也比較長
• 現場暫存區原料較 多。
9
改善對策
• 計算物流﹔設定庫存量﹑定貨點﹔設立庫 存過少和過多的警示線嚴格控制庫存量
工厂常见的八大浪费及解决办法(四)

品质过剩的改善
准确定位,了解客户要
求
企业本身标准能力强
八大浪费之六 -加工过剩的浪费改善
过剩加工
1、审核合理的工艺,控制工艺: 材料标准、人力、设备、工时、 辅材
2、执行标准,不倒工序
3、持续改善,降低浪费
八大浪费之六 -加工过剩的浪费改善
过剩检验
客户不会因为你的行为而付费?
推进精益生产及全面质量管 理
八大浪费之六 -加工过剩的浪费改善
过剩设计
需要确认以下要素:
1、是否真的了解客户的需求? 2、能否去除所谓的市场产品? 3、加工工艺、物流运输、流程、加工量及工序 安排是否最经济?是否可以合并或删除?
4、能否放宽公差及品质规格? 5、能否放宽材料利用率?或代替率? 6、能否实施并线或半自动化或自动化生产? 7、能否直接缩减或删除不必要的加工 。。。。。
。。。。。
等待的改善: 1、平衡产能,强化并线,压缩工序; 2、减少一大托盘的搬运,改为小铁架8层16箱; 3、推进全员生产性维护,强化物料管控; 4、导入快速换线或柔性生产线,缩短切换时间; 5、人机平衡:确保适宜的节拍; 7、培训作业员,合理安排工作计划,编制产能计
八大浪费之八 -事后管理的浪费
4、没有固化的流程或订单流程的协调不顺畅
八大浪费之八 -事后管理的浪费
(三)管理浪费的闲置浪费
1、固定资产的闲置浪费 2、职能的闲置或重叠的浪费 3、流程复杂低效的浪费 4、人员的闲置浪费 5、信息的闲置浪费
八大浪费之八 -事后管理的浪费
(四)管理浪费的无序浪费 1、职责不清的无序 2、业务能力低下造成的无序 3、有章不循造成的无序 4、业务流程的无序
八大浪费之八 -事后管理的浪费
八大浪费

2015-1-17
改善后
改善后:出料管设计活接头过程可根据 生产需求调节出料管 方便调节,可根据产品生产要求进行调 整,便于拆装清洗。
4
二、八大浪费-不良修正的浪费
定义: 由于工厂内出现不良品,需进行处置的时间﹑人 力和物力的浪费,以及由此造成的相关损失. 导致的影响: 产品报废; 材料损失; 降价处理; 出货延误取消定单; 额外的修复、鉴别、追加检查的损失; 由于耽误出货而导致工厂信誉下降。
5
二、八大浪费-不良修正的浪费
消除不良浪费的方法:
产生的原因
产品设计不良 工艺设计不合理 制造阶段的管理不合理 供货商质量不合格 对已发生的不良处理不当
作业管理
全面质量管理(TQM)
品管统计手法(SQC) 品管圈(QCC)活动 异常管理(看板管理) 首件检查 定位置停止方式 (Andon) 防错法(防呆法)
6
二、八大浪费-不良修正的浪费
案例分析
1.M产品点锡膏时会有少量锡膏溢出, 刮除之后仍有少量残余在产品表面,造 成表面脏污。
案例分析
制造过多浪费 影 片
14
二、八大浪费-制造过多浪费
二、八大浪费-制造过多浪费
改善效果Biblioteka 16二、八大浪费-库存浪费
定义:是由效率不佳及不可预测性﹑突发事件预防﹑生 产计划未平准化﹑产能不平衡﹑市场预测不准﹑供货商 交期不可靠﹑沟通不畅﹑奖励机制等造成的库存供应超 过制程整体性需求的浪费。 产生原因:制造业的工厂存在着原材料﹑零部件﹑半成 品﹑成品等在库
生产8大浪费及改善
生产8大浪费及改善不良浪费的定义:生产过程中,因来料或制程不良,造成的各种损失,如:1)直接﹕物料报废、搬运、返工以及后工序的等待, ……2)间接﹕质量不稳定→客户抱怨→顾客忠诚↓﹑库存↑→采购(供应)计划紊乱……(一)浪费的表现:1)✧人(Man)﹕搬运﹐重工﹐维修﹐更换﹐等待2)✧机(Machine)﹕等待或空载3)✧料(Material)﹕报废﹐退换﹐库存4)✧法(Method)﹕拆卸﹐分析﹐判断5)✧环(Environment)﹕存放区﹐搬运﹐维修区(二)浪费的产生:1)来料不良(Incoming)﹕供货商流出不良品﹔物流破坏﹔进料检验﹑投入检查或后工序未发现﹔制程不防呆﹔2)制程不良(Process)﹕作业者损坏﹔设备﹑治工具不防呆﹔制程不防呆﹔3)使用者破坏(User)﹕未提醒﹔未按要求﹔人为破坏﹔不小心损坏﹔设计不防呆﹔(三)浪费的消除:1)来料不良(Incoming)﹕及时制止﹔供货商改善(制程﹑品管系统﹑包装物流)﹔进料质量控制﹔提醒投入者注意﹔制程防止不良流出﹔2)制程不良(Process)﹕及时指正﹔培训技能﹔设备﹑治工具﹑工艺流程防呆﹔3)使用者破坏(User)﹕及时提醒﹔醒目标示﹔培训﹔教导﹔过量生产浪费的定义:1)前工程之投入量﹐超过后工程单位时间内之需求量﹐而造成的浪费﹐如﹕2)直接﹕搬运﹐堆积﹐库存﹐超过终点需求而造成的拆卸﹑报废等……(一)浪费的表现:1)✧人(Man)﹕整理﹐包装﹐搬运﹐无功作业2)✧机(Machine)﹕人的动作增加而等待3)✧料(Material)﹕报废﹐库存﹐WIP﹐入库检查等4)✧法(Method)﹕作业不便﹐拆卸﹐库存管理5)✧环(Environment)﹕存放区﹐搬运(二)浪费的产生:1)过量计划(Schedule)﹕信息不准﹔计划错误﹔计划失当﹔信息传递不畅﹔制程反应速度慢﹔2)前工序过量投入(WIP):工时不平衡﹔Push方式﹔广告牌信息错误﹔不是一个流作业﹔工作纪律﹔(三)浪费的消除:1)过量计划(Schedule)﹕计算器信息集成控制﹔准确掌控不良(报废)率﹔制订宽放标准和计划校正机制﹔缩短交付周期(CT﹑批量)﹔2)前工序过量投入(WIP)﹕生产线平衡; Pull方式﹔制订单次传送量标准﹔一个流作业﹔作业要求﹔过程浪费的定义:作业的流程过多﹑过长﹑重复﹐或强度过剩﹑Over design等造成的浪费﹐如﹕直接﹕动作浪费﹔等待﹔材料浪费﹔设备生产力低﹑折旧成本高……(如例所示)间接﹕交付周期增长→资金周转慢→损失潜在顾客(一)过程浪费的举例1)两点间距离宽﹔2)机器行程大; 起子转速慢﹐程式运行时间长3)动作的过程(距离﹑阻力﹑复杂程度)4)材料强度过剩﹕如螺丝长度,用不必要的耗材(胶水、胶带等)﹔5)操作强度过剩﹕多余的习惯动作(如清洁等重复性动作)。
现场改善案例(八大浪费)
4.IE的改善意識(2)
7) 兩人的知識大于一人的智慧﹐全員參與才 可以共同進步﹔ 8) 改善不應大量投資﹔ 9) 積極尋找解決問題的方法而不是不可行的 理由﹔ 10)不要為現狀辯解﹐實事求是﹔
二. 现场IE改善<1>何谓标准工 时
标准时间是指,“一个熟练工用规定的 作业方法以标准速度进行作业时所需的 作业时间”。
基礎IE概論
一. 基礎工業工程概述
二. 现场IE三原则 三. 現場IE改善
四. IE活動的導入與推進
五. 基礎IE改善手法
一.基礎工業工程概述 1.什么是工業工程(IE)?
工業 工程
INDUSTRIAL ENGINEERING
20年代后期﹕起源于美國 80年代初期﹕引進我國大陸
2.IE的定義
“工業工程,是對人員、物料、設備、能源和
搬 运
浪 费
移动费时费力
空间、时间、人力和工具浪费 搬运过程中的放置、堆积、移 动、整理等都造成浪费。
浪费
不良造成额外成本
常见的不良造成的損失: ☆ 材料损失 ☆ 设备折旧 ☆ 人工损失 ☆ 能源损失 ☆ 价格损失 ☆ 订单损失 ☆ 信誉损失
动作
浪费
多余动作 增加强度降低效率
常见的12种浪费动作: ① 两手空闲 ⑦ 转身角度大 ② 单手空闲 ⑧ 移动中变换动作 ③ 作业动作停止 ⑨ 未掌握作业技巧 ④ 动作幅度过大 ⑩ 伸背动作 ⑤ 左右手交换 ⑾ 弯腰动作 ⑥ 步行多 ⑿ 重复/不必要动作
加工 浪费
过剩的加工造成浪费
常见的加工浪费: ☆ 加工余量 ☆ 过高的精度 ☆ 不必要的加工 过剩加工造成的浪费: ☆ 设备折旧 ☆ 人工损失 ☆ 辅助材料损失 ☆ 能源消耗
精益生产之八大浪费篇
精益生产之八大浪费篇1)提高质量2)提高生产率3)减少库存4)减少生产线5)减少机器停机时间6)减少空间7)降低生产交货质量管理是不是一个部门或此人,而是对公司的所有成员的共同责任,需要了解的是:从每一个所有小部分来考虑,共同努力,以更好的产品质量知道:下一道工序是客户。
质量是管理出来的,而不是测试出来精益生产质量管理强调从驾驶者对缺陷产品的发生的预防,机械,模具,工具,材料和生产工艺等,以确保没有不良品。
它强调从源头上保证质量■检查每一道工序,对员工的质量意识为重点,发现质量问题如果一个进程的问题■因为在过程中,不能满足需求,生产线立即停止工作,直到问题得到解决■通常是解决问题的个人和集体考虑设计质量标准化的产品结构减少零件数量零件标准化第一次是参与所有工作人员不要隐藏的股票,以稳定的质量什么是质量(辅酶Q)的费用质量成本访问前成本评估成本损失成本内部损失成本外部损失成本自我和互检的工作通常被称为“双重检查”,主要是自我管理的实施。
(1)自我和质证进程的实施一,教育经营者自律,灌输“双检查”的重要性;乙,在现场不定期抽查,监督的“双重检查”的执行情况;C,有一些问题,强调了“双检查”是符合双方的责任有关。
研发,建立明确的问责制,评估和实施奖励和处罚一线主管如何与公司的质量好一)强大的反应能力,以质量和加工能力;二)了解,下一道工序是顾客;三)按标准作业规范;四)车间做自我检查;e)及时汇报和报告异常情况;f)设备,工具,检测设备的正确使用和维护;克)组织材料的控制和环境;八)热爱工作,有高度的责任感;质量改进和提升网站1)设施使用各种灯光,广告牌,以显示正常,生产过程不,提高快速反应能力素质2)质量信息反馈机制的建立异常3质量,工程,采购等部门)紧密合作4)跨部门小组成立,以改善质量5)PDCA循环使用,以改善和提高质量七大手法,以提高现场质量---清单分层法因果图柏拉图直方图控制图分散六标准差工具统计过程控制(SPC),质量功能展开(QFD)失效模式与效应分析(FMEA),因果矩阵(原因和影响矩阵),英国标准(英国标准),过程能力分析(过程能力分析),多变量分析(多可变研究),可靠性(可靠性分析),实验设计(DOE),测量系统分析(MSA),价值链分析(价值链分析),崔京图(单位:kJ方法),流程图(流程图),统计推论(推论统计),(描述统计)描述性统计,鱼骨图,直方图,柏拉图,连通图,采样,控制图,相关分析,回归分析,传播方式,方差分析全因子实验,模块化设计,公差设计,概念工程,舞台/栅工艺,SIPOC(供应商输入过程输出客户),就业选配计划,挥发性有机化合物,筛选研究,假设检验对废物的定义在JIT生产,废物和垃圾的社会影响通常是指不同。
生产车间常见的八大浪费
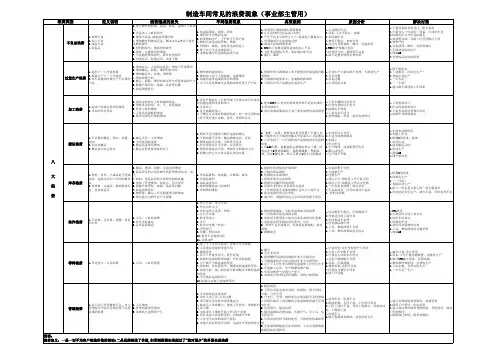
1.聊天 2.无作业发呆 3.射频螺杆切割机切割时作业人员的等待 4.天线端盖机在自动点胶时作业人员的等待 5.由于下工位作业员堆积而造成前工位停止作业 6.中途插入急单,生产频繁切换产线 7.车间突然停气导致生产停工 8.未按签字档布局及时调整,导致产线停线
1.计划变更/设计变时时产生等待 2.人员工作分配不合理 3.计划对人员需求不均匀 4.设备产能搭配不合理 5.设备、仪器故障 6.物料短缺,送料不及时 7.信息流与物流不同步 8.前工序问题
8.出货延误、取消定单,信誉下降
典型案例
原因分析
1.未请领正确的材料,用错材料 2.让不良材料当良品流入制程 3.产生不良未立即停止生产,造成返工数量加大 4.交调测试不良造成的返修 5.调试不良的拆装重调 C加工参数设错而造成的加工不良 7.文件要求指标不看,实际测试却不良 8.漏打、漏焊
1. 橱柜、油筒、材料供应处等放置于不便之处 1.车间布局不合理
2.天线车间大天线因电梯太窄而靠人工手扛搬运 2.不适当的摆放储存
3.工序间因下一工序堆积将产品堆放到旁边的物 3.单能工
料架
4.坐式作业
4.以L52为例,盖板装配完要做时效去三楼,时 5.生产线体、设备配置不恰当
效完在去5楼紧固螺钉,装配线路板,整机联 6.搬运活性差
1.工程重新设计 2.作业内容重新设计 3.工装夹具的改善和自动化 4.标准作业的彻底化
搬运浪费
1.不必要的搬运、移动、放置、 1.搬运人员、工时增加
转动
2.空间使用的浪费
2.长距离搬运
3.搬运设备费用增加
3.搬运流动灵活性差
4.搬运过程质量事故的发生
1.材料不适当摆放与储存造成的搬运 2.平面布置不合理,搬运路线过长、迂回 3.物流组织不合理,中转环节过多 4.作业流程设计不合理,反复移动 5.检验状态标识不清,增加区分和移动工作 6.机械与其它永久性设备之错误安置
八大浪费及案例(50页)
库存的浪费
库存浪费的类型或现象:
成品的库存 零部件、材料的库存
成品库存实例
??
是车间 还是仓 库?
成品库存过多挡住通道
成品库存造成的浪费
成品库存过多不代表资产,没有任何价值 , 只会造成浪费从而增加成本!
成本库存造成的浪费: a.占用保管场所及踏板的浪费; b.造成人员搬运及管理的浪费; c.产品时间长易损坏 d.增加无效成本,造成资金不能灵活流通; e.过剩的在库掩盖了问题的存在
机种切换浪费
虽然转机次数不能减少, 但是每项转机工作的时 间可以缩短,尽可能减到 最短,甚至减到“0”.
改善对策
1. 机种切换浪费
减少机种切换浪费的对策
外部转机的彻底
事前能准备的材料, 治具提前做好准备,交换 出来的材料与治具在机器开始生产后进行整 理.
内部转机的彻底
机器不停下来就没法转机的工作要集中所有 人力, 物力, 用最好的方法进行.
2、通过改善作业位置来消除搬运作业; 3、缩短工位(设备・工程)之间的距离来减少搬运浪费; 3、通过辅助治具来替代人员的搬运作业;
(例如NLP产线MI手插与TUP之间运输夹具的滑轨的使用)
缩短搬运距离
PCB放在线前面
PCB放在机器旁有滑轨的架子上
2.5m
1.2m
用专用架子, 靠近作业区域最近化, 缩短搬运 距离, 节约空间4.6 m2;
管理或人力资源的浪费
所有的事后管理与补救管理浪费 (比如返工;) 对策:在生产过程中就控制好品质;
减少人力资源的浪费 (多能工的培训推广)
理想生产线的构建
1)一个流彻底实施 *移动距离的缩短 *作业标准化 *空间的合理利用 *产量的提升 *不良品的减少
八大浪费及改善技法
1. 管理板 2. 控制投入 3. 过剩生产
24
24
把握状态
消除浪费的步骤
分析原因
寻找消除方法 立即实践
制作小工具 决定维持管理方法
过剩生产
• 按节拍时间,制定标准作业 • 用看板控制序安排方法,重新安排作业
•人员过剩 •设备稼动过剩 •生产浪费大 •业务订单预测有误 •生产计划与统计错误
对策:
•顾客为中心的弹性生产系统
•单件流动—一个流生产线
•看板管理的贯彻 •快速换线换模 •少人化的作业方式 •均衡化生产
注意:
•生产速度快并不代表效率高 •设备余力并非一定是埋没成本 •生产能力过剩时,应尽量先考虑减
对策:
•自动化、标准作业
•防错装置
•在工程内做出品质保证
“三不政策”
•一个流的生产方式
•品保制度的确立及运行
•定期的设备、模夹具保养
•持注续意:开展“5S活动”
•能回收重做的不良
•能修理的不良
•误判的不良
10
➢多余动作浪费
❖是指员工的任何一个对生产流程来说不必要的动作 ❖在一个布局不合理的工位或没有遵循标准化操作的员工,过度
•
•
•
解决方案
• • • •
• • • •
• • • •
•
•
•
•
27
找出浪费因素表(2/2)
我工厂的现状
观察事例
库存
•
•
•
•
•
•
•
•
动作
•
•
•
•
•
•
•
•
制造过程中的八大浪费
機(Machine)﹕等待﹔
料(Material)﹕易損傷﹔增加客戶不需要的材料;
法(Method)﹕程序復雜;
17
四. 動作浪費
(三) 浪費的產生:
操作不經濟(Handling)﹕動作不精簡﹔動作多余
設計不合理(Design)﹕可同時完成但未同時﹔
不必要但被增加﹔ 可同規格但不同﹔ 未考慮調整/轉換/取放 物料需要翻找﹔
工廠布局layout動線優化人體工效縮短距離自動物流前后工程inline并線接流設計兼容性compatibility整體規划容差設計柔性制造30前工序后工序需求能力31人man等待搬運作業不便勞動強度機machine負荷重利用率低法method交叉交計划協調庫存管理環environment倉儲32設計不帄衡design基准不同設計能力人制程能力技朮條件限定設備產能檢討制程適應能力綜合達不到要求ability爬坡能力技朮掌握能力規划檢討前后工程產能匹配制程設計考量需求變化達不到要求design按設計者要求培訓建立生產力效率良品率成本技朮周期研發交付流程資源利用等35生產力qdcs效率產能供應鏈wip庫存交付周期資本利潤率未能所有資本最大化地獲取利潤其他能力技朮提升研發周期市場份額增長性美譽度知名度37浪費的消除
35
八. 管理浪費
(二) 浪費的表現(2):
資本利潤率﹕未能所有資本最大化地獲取利潤﹔ 其他﹕能力(技朮)提升﹔研發周期﹔市場份額﹔ 增長性﹔美譽度﹔知名度﹔
36
八. 管理浪費
(三) 浪費的產生:
管理能力﹕素質; 執行力; (相互)
技朮層次﹕認知高度﹔把握度﹔(相對)
標准化﹕可行度﹔推廣度﹔(點線面)
24
五. 庫存浪費
(四) 浪費的消除:
班组成本控制之八大浪费
库存之“三不” 不大批量采购 不大批量生产 不大批量搬运
库存的浪费
库存浪费产生的原因: 集群式,大批量生产 供应商不稳定 呆滞物品未及时处理 视库存为当然,生产过剩 无计划/提早生产
对策: 一个流生产方式的设计 快速换模换线实施 供应商管控机制
异常物品处理流程标准制定 库存意识的改革
管理看板运用,产线管理导入
提早生产或生产了过多的、超过客户或下游工序所需要的量
这种浪费被视为 脱离了准时化生产(JIT)的原则,比需要的时候提前生产或生产数量超过了生产计划最必大要的的浪量费而!产生的库存。
由于过量生产掩盖了等待、动作、加工、搬运等浪费,又引起搬运工具、存放托盘增加等2次性浪费。
造成的浪费 ➢工序间积压在制品,交货期变长,过度占用空间 ➢工资提前支付 ➢产品积压造成不良发生 ➢提前用掉了费用(材料费、人工费)而且还增 加了产品的保管费用
实现的方法或手段
行程距离缩短
改善效果或下一步
间距缩短至20mm,花费时间 变为2s,降低3s
动作的浪费
改善前
改善后
现状问题点描述
实现的方法或手段
冲床行程过大,模具冲压时间花费2s
行程距离缩短
改善效果或下一步
冲压行程缩短,花费时间变为 1.5s,降低0.5s
动作的浪费
改善前
换模与生产 时间长
工具不合理 仓库功能区块化
对策:
整流化按工序流程配置设备 不能连接的工序尽可能的靠近 按客户需求设计产能,少人化
一个流生产方式
库存管理三原则(库位、数量、 FIFO)的贯彻,物料车设计 仓库设置在生产线附近 (店铺规划)
搬运浪费
在实际作业中减少搬运浪费的对策
1、通过改善物品的放置位置来缩短搬运距离;(就近放置) 2、通过改善作业位置来消除搬运作业; 3、缩短工位(设备・工程)之间的距离来减少搬运浪费; 3、通过辅助治具来替代人员的搬运作业;