
低变催化剂的还原与使用情况总结
低变催化剂的还原与使用情况总结黄 智(乌鲁木齐石化公司化肥厂,新疆乌鲁木齐,830019)摘要 对低温变换催化剂的还原及使用情况进行详细分析与总结。
关键词 低温变换 催化剂 还原收稿日期:2000-11-12。
作者简介:黄 智,工程师,学士学位,1992年毕业于新疆工学院化学工程专业,现在乌鲁木齐石化总厂化肥厂第二合成氨车间工作,曾在5大氮肥6上发表论文1篇。
乌鲁木齐石化公司化肥厂第二套合成氨装置的低温变换首炉所选用的催化剂是由南化(集团)公司催化剂厂生产的B -206型低变催化剂,首炉装填量8914t,约5717m 3,于1997年3月初进行还原,4月正式投用,至2000年7月,共累计运转1004天。
以下对该炉催化剂的还原及运行情况进行总结和分析。
1 催化剂还原情况催化剂的还原回路加热介质采用高纯度(99199%)氮气。
还原流程如图1所示。
循环氮气出原料气压缩机(C -4)出口,经蒸汽加热器(E -35)加热后进入低温变换炉(R -3A/B),出低温变换炉后的循环氮气经原料压缩机旁路冷却器(E -5)冷却后进入气液分离罐(V -4),最后回到C -4入口。
系统新鲜氮气以C -4入口补充,还原氢气自低温变换炉入口加入。
催化剂中的水分由热氮气带出,在E -5中冷却下来,在V -4中分离并排出系统。
111 还原前的升温1997年3月4日21:00,在将整个还原回路打通并置换合格后,催化剂床层开始用氮气升温,循环氮气以12000~17000m 3/h 的流量通过床层,空速约270~290h -1,系统压力控制在10MPa 左右。
由于最初床温只有5~10e ,而压缩机出口氮气温度80~100e ,为避免床温下升过快,先在E -35中通入冷却水,冷却床层进口气,待床温升至接近压缩机出口氮气温度时,再切换为318MPa 中压蒸汽。
整个升温过程中保持升温速率在20~30e /h,其间在床层温度达80e 后恒温4h,120e 时恒温12h,180e 时恒温24h,以除去催化剂中物理水分。
至3月7日3:00,经分析低变出口气中水汽浓度已降至74mg/L,V -4底部也几乎无水排出,催化剂床层升温结束。
整个升、恒温过程共计约50h,期间共排水约216t 。
图1 低变还原流程示意图112 催化剂的还原1997年3月7日4:00,催化剂开始加氢还原,所用还原氢气为一化合成气,其氢浓度为72%,其余为氮气。
为慎重起见,先进行了配氢实验:采用间断加氢,连续取样分析的方法,将加氢阀稍开半扣约30s 后关闭,同时立即在床层进出口连续多次取样,经分析床层入口首次加入的氢浓度为0118%,在加氢阀打开约8min 后,在床层出口测到氢浓度为01002%,氢耗为01178%,氢气几乎全部消耗,说明床层还原反应明显。
配氢试验结束后,经多次调节,将床层入口加氢浓度控制在012%~013%后,开始连续加氢还2001年大 氮 肥Large Scale Nitrogenous Fertilizer Industry第24卷 第3期原。
还原初期,床层入口氢浓度及温度控制较低,整个床层温差不大,但有明显的逐层还原的特点。
还原中期,床层排水量明显增多,约占总排水量的50%左右。
床温也随加氢量的逐渐增加表现出明显的热点温度由上向下依次传递,最终各层温度拉平的特点。
氢耗稳定。
还原末期,床层温差逐渐缩小,在分别提高床层入口氢浓度和入口温度后,床层温差不明显,同时床层出水量明显减少,低变出口气中水汽浓度已降到45mg/L,氢耗迅速降低。
到3月10日14:00,床层入口温度已提至210e ,入口氢浓度已提至17%以上,但床层各点温度仍无明显温升,且氢耗只有0124%。
根据以上迹象,确认还原已基本结束。
低变催化剂升温、还原全过程,共历时123h 。
其间由于装置大面积停电,中途被迫中断还原25h 。
还原过程中共排水约1011t 。
还原后期,受E -35加热能力限制,床层入口温度无法提高到原计划的220e ,给催化剂最终还原的确认带来一定的困难。
但从氢耗及水汽浓度上看,还原已经结束。
还原数据如表1所示。
表1 催化剂还原数据时间入口温度e 热点温度e 出口温度e 氢含量,%入口出口氢耗累计时间h 排水量t 还原初期180~185193~196180~185012~01301002~010101198~0129111117还原中期185~190190~200200~212217~228190~198202~211014~016018~1150102~01110123~01810138~01490157~0169405331781185还原末期200~205211~224200~208210~3131151~21970149~0136680164最终确认210213211171871716301247301082 催化剂的使用情况经过还原后的低变催化剂在首次接触工艺气时,其床层出现了较明显的热波。
床层热点温度自190e 快速涨至223e ,持续约2min 后,温度开始回落并趋于稳定。
经过调整后,将床层入口温度控制在200e 时,床层热点温度保持在220e 左右,床层出口C O 含量在0125%左右,完全可以满足工艺要求。
图2 催化剂床层温度示意图低变催化剂使用初期,反应活性良好,出口CO 含量较低且稳定。
温差主要集中在床层第一、二层之间。
1997年6月,发现低变入口温度突然上涨,入口温度调节阀TV127卡涩,同时高变出口气/锅炉给水换热器E -11的出口水温明显下降。
经判断确认为E -11内漏,锅炉水走短路,造成换热能力下降,导致低变入口温度上涨。
为避免催化剂在高温条件下长期运行而缩短其使用寿命,装置在6月底进行了抢修。
检查发现E -11内部隔板压盖垫片损坏,隔板上部分螺栓脱落,个别脱落的螺栓被锅炉给水带入调节阀TV127的阀体中,造成调节阀卡涩。
检修时更换了隔板压盖垫片,在每个螺栓上加装了防松垫片,E -11复位重新投用后,效果良好。
低变入口温度调节阀TC -127可轻易地将入口温度控制在要求范围内。
经历了近一个月的高温运行后的低变催化剂重新在较低温度下运行时,从床层热点变化情况来看,床层反应仍集中在第一、二层之间,但第二、三层温差拉大,说明反应区有所下移,但出CO 含量仍然较低。
自1998年8月开始,发现低变入口温度又有明显上涨趋势,但上涨速度较缓。
从现象上看,仍为E -11内漏所致,但由于当时装置没有其它重大隐患,加之E -11内漏程度较前一次为轻,所以没有停车处理,一直运行到1999年2月。
此间,低变入口温度最高时涨至225e 。
1999年2月中旬,抢修废热锅炉E -8的同时,对E -11进行了检查,发现隔板压盖垫部分损坏。
为彻底消除E -11的内漏,检修时将已损坏的隔板垫抽掉,将隔板与管箱直接焊死。
在E -11重新投用后,至今未发现内漏迹象,换热效果良好。
然而催化剂的运行情况却发生了很大变化,从床层各点温度分布情况175第3期黄 智1低变催化剂的还原与使用情况总结来看,床层反应区明显下移,第一、二层温度由过去的10~12e缩小到3~4e,而第二、三层温差则由过去的3~5e增大到10~12e,出口CO含量在入口温度相同的情况下较过去上涨约012%,涨幅近80%,超出了原0138%的设计值。
此后,由于TV-127阀再次出现故障,主控调节不起作用,被迫进行现场手动调节,致使低温变换炉入口温度长期波动较大。
加之系统运行负荷较高,而合成气压缩机(C T-2)耗汽量又偏大,为确保系统高负荷运行,必须将低变炉入口温度控制稍高以多产蒸汽,满足C T-2的用汽需求,这就使低变催化剂被迫在偏高温度条件下运行,加快了催化剂的老化。
至2000年4月发现催化剂床层出口CO含量明显上涨,床层反应区又有较明显下移现象。
在床层入口温度控制在210e时,第一、二层温度几乎拉平,第二、三层温差由过去的10~12e缩小到目前的7e左右,而第三、四层温度逐渐由过去的2~3e增大到目前的6~8e。
说明反应区已移至催化剂床层中下层并有继续下移趋势,其出口C O含量涨至016%左右。
另外,做为后续工段的甲烷化炉,由于其床层温度的需要,过去低变炉旁路阀一直要保持一定开度以提高低变炉出口气中的CO含量,用以保持甲烷化炉的床层反应热,而现在由于低变炉出口C O的升高,不但不需要再打开低变炉旁路阀,而且因进入甲烷化炉的CO比过去增大了很多,甲烷化炉入口冷却旁路经常要打开,用降低甲烷化炉入口温度来平衡因CO造成的床层反应热,因此目前低变催化剂的运行状况对甲烷化炉的运行影响日益增大。
怎样确保甲烷化炉的安全运行,进而确保装置的长周期、平稳运行,关键在于低变催化剂运行情况的好坏。
表2催化剂运行数据日期入口/e床层温度/e出口/e CO,%负荷,%TC127TI133ATI134ATI135ATI136ATI133BTI134BTI135BTI136BTI137AI100B1997年6月752352402542562562402542552562560131 1997年7月931962012112172182012112172182190127 1997年10月752052052172202212052172202212210123 1997年12月722082072172222232072172222232220121 1998年4月722092082172212212092172212212210128 1998年8月902122112202272282122192262282280126 1998年10月952252292412492512292402492502480.35 1999年2月952232232312452462232292442462450123 1999年3月1002082082112232282092112212272260141 1999年7月952092082112222272092102202262250144 1999年10月1002182182212312352182192302342350143 2000年2月1002132112112202272122122212262260144 2000年4月1002132132142222292142142202272270161 2000年5月1002122122122192242132122162232240165 2000年6月1002132132142202282132142172282270168取不同阶段的运行参数计算低变催化剂在不同阶段的平衡温距。
以1997年7月数据为例计算如下:由低变出口气中的N2+Ar的含量可算出由二段炉带入系统的氧原子数为:2@(25199@21A79)=13182低变出口气中的氧原子总数为:0127+2@17178=35183则由水蒸汽分解的氧原子数为:35183-13182=22101根据低变出口气总碳数及水碳比可求出工艺蒸汽量为:(0127+17178+0156)@2198=55146由此可知低变出口气中残余未分解的H2O 量为:55146-22101=33145据变换反应平衡常数公式求出平衡常数为:K P=[CO2][H2][C O][H2O]=17178@551400127@34145=109106由变换反应平衡常数数据表可查得:T平=237e平衡温距=T平-T实=237-219=18e按以上方法将催化剂在不同阶段的平衡温距分别计算后列于表3。
催化剂的还原方法与失活原因分析
催化剂的还原方法与失活原因分析催化剂在化学反应中起着至关重要的作用,它们能够加速反应速率,降低活化能,提高反应的选择性和效率。
然而,随着反应的进行,催化剂也会逐渐失去活性,需要进行还原处理,以恢复其催化性能。
本文将探讨催化剂的还原方法以及失活原因的分析。
一、催化剂的还原方法催化剂的还原主要是指将其氧化态还原为还原态。
常见的还原方法有物理还原和化学还原两种。
物理还原是指通过高温退火或氢气等物质的作用,将催化剂的氧化态转化为还原态。
高温退火能够促使氧化物表面的晶格缺陷重新排列,从而恢复催化剂的活性。
氢气可以与催化剂氧化物表面的氧原子发生反应,生成水蒸气,使催化剂还原。
物理还原方法操作简单,成本较低,是常用的催化剂还原方法之一。
化学还原是指通过添加化学试剂,将催化剂的氧化物还原为还原态。
常用的化学还原试剂有硫氢化物、异硫氰酸盐和亚磷酸钠等。
这些还原试剂可以与氧化物表面的氧原子发生反应,将其还原为相应的还原物。
化学还原方法能够在较低温度下实现催化剂的还原,但需要考虑试剂对环境的影响和处理废物的问题。
二、催化剂失活的原因分析催化剂失活是指在反应过程中,催化剂的活性逐渐降低或完全丧失的现象。
催化剂失活的原因多种多样,主要包括物理失活、化学失活和中毒失活等。
物理失活是指在反应过程中,催化剂的物理性质发生变化导致活性降低。
例如,催化剂的晶格结构受热膨胀、热收缩或晶格氧化等因素的影响,产生裂纹、微孔等缺陷,导致活性降低。
此外,催化剂的活性组分也可能随着时间的推移而释放,导致活性降低。
化学失活是指在反应过程中,催化剂与反应物或产物发生化学反应,使催化剂的活性降低。
这种失活多发生在高温、高压和高浓度等条件下。
例如,某些金属催化剂在高温条件下容易与氧化物反应,生成难溶的金属氧化物,导致活性降低。
此外,催化剂的活性组分也可能被氧化、硫化或硝化等反应所改变,导致活性降低。
中毒失活是指在反应过程中,催化剂与反应物或产物中的杂质发生反应,形成难溶的杂质物或中间体,使催化剂的活性降低。
C307型甲醇合成催化剂使用总结

我厂低压合成甲醇系统是以德士古煤气为原料气,经中温变换、NHD脱硫、脱碳、精脱硫后,压缩至5.15MPa 送合成,精馏系统采用三塔精馏工艺。
该系统于2000年6月投产,合成塔规格为φ2800mm(以下简称为大塔),装填南化院研制的C306型低压甲醇催化剂。
该炉催化剂一直运行至2003年7月,实际运行时间为1021 d,生产精甲醇297252t,优等品率为91%。
2003年10月,该系统进行了扩产改造,新增1台φ1800mm同类型合成塔(以下简称为小塔),双塔并联运行,装填南化院新开发的C307型低压甲醇催化剂,至2004年12月,共生产精甲醇197569.7t。
目前使用的是第三炉催化剂,依然采用南化院 C307型低压甲醇催化剂。
1 C307型甲醇合成催化剂的性能及装填(1)物化性能C307型甲醇合成催化剂外观为两端球面的黑色圆柱体,规格为φ5mm×4~5 mm,堆密度为 1.587 kg /L,比表面积90~110m2/g,平均径向抗压碎力≥185 N/cm。
其成分主要由铜、锌、铝等的氧化物组成,其中CuO 55%~60%、ZnO 35%~45%、Al2O3 8%~10%,另外还含有少量石墨和水。
(2)催化剂装填第三炉催化剂装填情况如下。
①大塔:下部封头装φ25mm、φ10mm耐火铝球共9.025t;装填C307型催化剂35.25t,装填体积21.197 m3,其中绝热层高度170 mm,C307型催化剂装填体积为1.046m3。
②小塔:下部封头装φ25mm、φ11 mm耐火铝球共5.45 t;装填C307型催化剂12.70t,装填体积8.107m3,其中绝热层高度170mm,C307型催化剂装填体积为0.432m3。
2 催化剂升温还原情况(1)本次2台合成塔的升温还原同时进行,为使整个升温还原工作顺利进行,在总结前2炉催化剂升温还原经验基础上,制定了详细的升温还原方案(表1),同时对还原气提出了具体要求:O2<0.2%,S<0.1mg /m3(标态),NH3<10×10-6,CO2<1%。
高低温变换催化剂更换小结-精品文档
高低温变换催化剂更换小结1 高低变催化剂更换的判断从技术上讲,高低变催化剂的使用寿命取决于催化剂的活性和床层的压力降。
当催化剂的活性降低到出口CO含量接近甚至超过设计值,或压力降增加到影响系统高负荷运行时,通常应考虑更换。
1.1 高变催化剂需更换判断依据本系统高变炉为轴径向式结构,进气切面积为纯轴流式结构的3倍多,同样工况下由上游工段带来的固体小颗粒等沉积物进入高变炉,造成的阻力上涨不明显,催化剂使用五年后压差仅仅增长0.02MPa。
基于高变炉轴径向式的特殊结构,而高变床层在同一水平切面只有一个测温点,所以不能根据温度变化来判断触媒活性变化情况,分析其出口CO含量在投用初期为1.8%,到12年6月也仅为2.0%,距离设计值3.12%还相差较远,说明触媒活性仍然较好,而类似的改造装置高变催化剂在使用5年后也作了更换,因此从装置安、稳、长、满、优的角度出发,为防止催化剂出现活性突然表现下降而造成低变进口CO含量上升,床层温度上升,进而影响低变催化剂的寿命和系统能耗,综合经济效益而考虑决定借大修机会予以更换。
1.2 低变催化剂需更换的判断上炉低变催化剂至此已使用7年,对于低变催化剂,由于高变对上游气流夹带物阻挡和过滤作用,床层压力降增加并不明显,压力降保持在0.04MPa。
低变催化剂投用初期活性温度主要集中在床层上部,随着使用时间的增加床层热点温度不断下移,至12年5月分析低变炉出口CO达到设计值0.2%,变换反应已主要集中在催化剂床层的下部,虽然热点温度热偶以下还有1260 mm高的催化剂,但考虑到长时间处于热点温度下的催化剂活性已严重下降,为保证系统安全防止突然出现触媒烧穿现象发生,且因低变出口CO含量增加也就增加了后段工序甲烷化的耗氢量,通过计算低出口CO每增加0.05%因甲烷化耗氢、普里森非渗气带走氢使每小时的氢耗增加300NM3,相应每天减少了氨产量3.6T,因减产带来的年损失为200万左右,这已经是更换一炉催化剂近一半的费用;同时驰放气量增加,驰放气回收为高低压氢的能耗也随着增加。
催化剂的还原

催化剂的还原催化剂是化学反应中的一种重要物质,它能够降低化学反应的活化能,以提高反应的速率和效率。
催化剂的还原是指在催化剂参与的化学反应中,催化剂被还原为其较低价态,以促进反应的进行。
下面将为大家详细介绍催化剂的还原。
在许多催化反应中,催化剂都是通过被还原来起到作用的,这个过程称为催化剂还原,即催化剂的原子、离子、分子等转化为较低的氧化态。
在氧化还原反应中,催化剂通常扮演着氧化剂(存在于反应体系中,具有较高的氧化态)的角色。
在催化剂还原的过程中,催化剂将其氧化态下降,而这个能量通常来自氢气或其它还原剂,所以当氧化态下降到一定程度时,催化剂就会促进反应的进行,从而起到催化剂的作用。
催化剂还原可以分为几种类型,根据不同的还原路线与环境变化,分别为还原气、还原物质与温度、压力等。
具体如下:1. 还原气通常情况下,一些氧化性很强的催化剂会被还原气还原。
还原气主要包括氢气、氮气、氧气和一氧化碳的混合气体等。
2. 还原物质与温度催化剂还原还可通过还原物质和改变温度来进行,即通过加热或添加还原剂来实现催化剂的还原。
常用的还原剂包括氢气、锌和锂等金属还原剂,温度则根据催化剂的属性和反应条件来设定。
3. 压力另外,压力也是一种催化剂还原的方法。
当压力升高时,相对的氧化势对催化剂的还原也会产生一定的作用,从而促进反应的进行。
催化剂还原的意义主要体现在以下几个方面:1. 促进反应的进行催化剂还原可以降低反应能量,从而促进反应的进行。
在工业生产中,通过选择合适的催化剂和还原条件,能够有效地提高反应速率和效率。
2. 保护环境在一些需要高能输入的反应中,使用催化剂可以减少能量输入,降低能耗和污染排放,并且可以避免环境污染。
3. 提高化学品的性能通过催化剂的还原,可以改变化学品的物化性质,如增强材料的稳定性、韧性和耐磨性等,从而推动新材料的开发和工业化。
综上所述,催化剂还原是一种重要的化学反应过程,它能够提高反应速率和效率,保护环境及改变化学品的性质。
铜系CO低温变换催化剂还原过程及经验总结
1. 2㊀ 升温过程
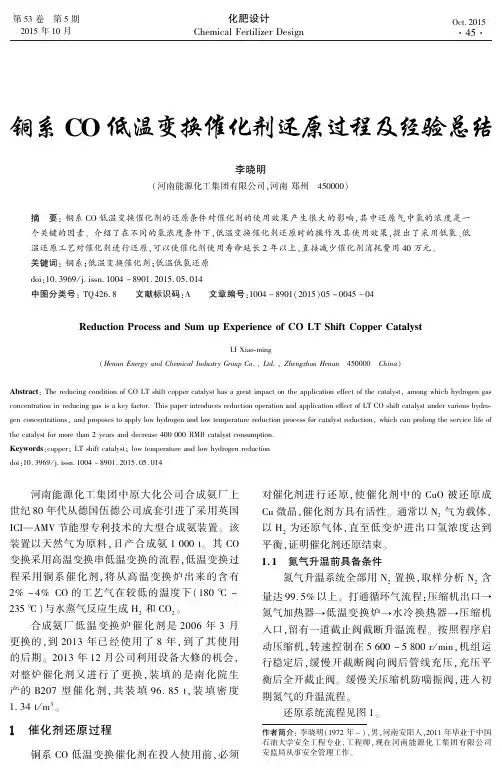
床层ꎮ 由于冬季气温低ꎬ 升温前催化剂床层温度只 有 10 ħ 左右ꎬ而压缩机出口氮气温度在 50 ħ ꎬ因此 升温初期氮气加热器( 热源为 420 ħ ꎬ5. 15 MPa( g) 蒸汽) 不加蒸汽ꎬ 防止温升过快ꎮ 升温过程中始终 保持氮气加热器出口气体温度与低温变换炉出口 温度有 20 ħ 温差ꎬ使整个升温过程保持在 15 ħ / h 的速率ꎮ 在 120 ħ 左右时ꎬ 没有以往曾出现的催化 剂升温㊁大量出物理水的现象ꎮ 参考催化剂厂家意 见ꎬ在床层温度 130 ħ 时ꎬ 恒温了 2. 5 hꎮ 当催化剂 进口温度在 180 ħ ㊁床层温度在 170 ħ 时ꎬ升温阶段 结束ꎮ 这个阶段共耗时 23 hꎬ 出物理水 0. 8 tꎬ 与南 化院所提供的 1% 物理水含量ꎬ 即 0. 97 t 物理水基 1. 3㊀ 还原初期 本相当ꎮ 因初期还原反应主要集中在催化剂表面ꎬ 反应
控制在 0. 1 kNm 3 / hꎬ 床层最高温度不超过 200 ħ
时 ꎬ 开始连续配氢 ꎬ 标志着还原过程进入主期 ꎮ 在
图 1㊀ 低变催化剂还原系统流程
这个阶段初期 ꎬ 采取 提氢不提温 ꎬ 即入口温度控 0������ 2 kNm3 / hꎬ 并保持提氢速率 ɤ30 Nm3 / hꎮ 当配氢 量提到 0. 22 kNm3 / hꎬ床层温度稳定后开始采取 提 温不提氢 ꎬ即以 2 ħ / h 速率逐渐提高进口温度到 稳定后ꎬ提氢与提温交替进行ꎮ 对出口气体进行分 析ꎬ发现 CO2 浓度逐渐升高到 5% 后ꎬ采取从低温变 换炉进口补充新鲜氮气ꎬ从出口导淋排放ꎬCO2 浓度 控制在 7% 以下ꎮ 当氢耗 ( 低变进口氢气含量与出 口氢气含量之差再除以进口氢气含量 ) 下降到 30% 1. 5㊀ 还原末期 时ꎬ标志着催化剂还原主期已经结束ꎮ 172 ħ ꎬ床层最高温度不超过 210 ħ ꎮ 在床层温度 制在 165 ħ ꎬ 氢 气 量 从 0. 1 kNm 3 / h 逐 渐 提 高 到
催化剂的再生技术与应用

催化剂的再生技术与应用催化剂是一种化学反应过程中广泛使用的材料。
在过去,使用催化剂只能是一次性的,催化剂使用后便不能再次使用,这直接增加了成本和难度,也大大浪费了资源。
为了更有效地利用催化剂,科学家们开始研究催化剂的再生技术。
催化剂再生技术不仅能够降低成本和减轻环境污染,还能进一步提高催化剂的效率和使用寿命。
一、催化剂再生技术的原理催化剂再生技术的原理在于,通过一定的技术手段,将废弃的催化剂重新激活,让他们重新参与到反应中。
这通常需要改变催化剂的物理性质或化学性质。
在催化剂再生技术中,有三种常见方式:1.改变物理性质:例如表面形貌,孔隙结构等2.改变催化剂的组成部分:更换或添加新物质3.改变催化剂的表面:氧化还原等表面处理技术二、常见的催化剂再生技术1.超声波反应器再生技术超声波技术已经被广泛应用于医学和水处理领域,现在越来越多地用于催化剂再生技术。
超声波可通过振荡的方式在液体中产生微小气泡,这些气泡在扩大时释放能量,形成高温高压区域,产生局部的物理搅动和破碎作用,从而改变催化剂的物理性质和表面性质,使其再次成为有效的催化剂,提高其效率和使用寿命。
2.等离子体技术等离子体技术是将气体置于电场中产生高温高压,使气体原子被激发成为带电离子,使化学反应更容易发生。
等离子体技术不仅可以清除催化剂表面上的软垢和沉积物,还可以通过改变催化剂表面的物理和化学性质来提高催化剂的效率。
这项技术已广泛应用于催化剂的再生和制备领域。
3.微波技术微波技术是一种通过跨越电磁波实现加热的方法。
它具有快速高效的特点,并且可以在液体和固体中产生局部的高温区域,通过催化剂再生技术,可以改变催化剂的物理和化学性质,提高催化剂的效率和寿命。
三、催化剂再生技术的应用催化剂再生技术已经得到了广泛的应用,例如,汽车尾气处理催化剂,蜂窝式催化剂等。
传统上,这些催化剂使用后都只能通过更换的方式解决,从而增加了成本和环境压力。
另外,催化剂再生技术在精细化学品、医药等领域也有着广泛应用的前景。
B206型低变催化剂还原总结
B206型低变催化剂还原总结童刚刘志四川美丰化肥分公司我公司现有合成氨生产能力为450kt/a,变换系统由100kt/a、200kt/a等多套组成,本文主要介绍年产20万吨合成氨系统低变催化剂的升温还原情况,供同行参考。
年产20万吨合成氨系统是由成达化学工程公司设计,属该档规模的第一套完全国产化装置,即以天然气为原料,采用两段蒸汽转化法造气,高低温变换、低热耗的改良热钾碱法脱碳、甲烷化工艺、14.0MPa(G)压力下合成氨。
该系统于2005年7月24日点火开车,8月1日即产出合成氨,创下了该装置本阶段的最好成绩。
为稳妥起见,本系统仍选用南化催化剂厂(现安格公司)生产的B206型低变催化剂。
为缩短全系统的开车时间,杜绝传统的以中变气作为升温介质的弊端,采用氮气作为载气单独对低变催化剂进行循环升温还原(以老系统甲烷化气作为H2源)的办法,并取得了圆满成功。
1.工艺概况1.1工艺简介制氮机生产的纯度达99.8%以上的氮气,压力0.65MPa,送入联压机空气二段入口,二段出口气进入开工加热炉管程,经与锅炉送来的2.5MPa蒸汽间接换热,达到低变炉升温还原所需温度后进入低变炉,再经甲烷化水冷器及分离器返回到联压机空气二段入口,进行循环升温。
还原介质为甲烷化气,压力为2.2MPa,从低变炉进口补入。
低变炉入口温度控制有两种方法:一是载气部分不走加热器,直接进入低变炉,用副线控制;一是在蒸汽压力稳定的前提下,调节蒸汽的温度以控制载气温度。
工艺流程如下:1.2低变炉概况本系统的高低温变换炉设计为上下两个重叠而成,上部为高变炉,下部为低变炉,公称直径均为DN3200,低变炉筒体高度为6150mm,设备进气口设有气体分布器,出气口设有集气器,触媒框未分层,沿径向约45°的角线方向上设有5只测温热电偶(TI211~TI215)。
2.催化剂的装填及还原2.1催化剂装填先在底部装Φ50耐火球,装至离标线100处,然后再装入Φ25耐火球至标线并在其上放二层筛网(GF2W16.0/1.6和GF2W2.0/0.63各一层)。
全低变催化剂升温硫化运行总结
1 0 0 k t / a 合成 氨能 力 配 置 , 采 用 全 低 变 工 艺 。 其
中3 变 换系 统于 2 0 0 8年 7月 完成安 装改造 , 设计 处 理气 量 为 5 0 0 0 0 m / h ( 标态 ) ,低 变炉 规 格 为
环气 气量 、 升 温速 率 。 当低 变 一段 催 化 剂上 部 温
化碳 ( 按1 m 催化 剂需二 硫化 碳 7 0~ 8 0 k g ) , 系
公司) 目前 合成 氨生 产能力 2 6 0 k t / a , 共 有 3套变
换 系统 , 1 变换 系 统 为 6 0 k t / a合 成 氨 能力 配 置 ,
统用 氮气 置换后 , 在常 压下通 入半 水煤气 置换 , 启
度I >3 g / m ( 标态) , 应 每小 时分析 1次 ; 低 变一段
出 口气 体 中 H s质 量 浓 度 ≥l O g / m ( 标态) , 低
变一段 催化 剂硫化 结束 。 开 启二段 催化 剂 硫化 进 口阀 门 , 稍 开 启低 变
驴 驴 驴 驴 驴 驴 驴 驴 、 驴
气 全部送 人系统 , 1和 2时 间设 定 值 为 2 0 S 和
3 0 S , 出 口调节 阀设定 值 为 1 . 5 MP a 。当吸 附塔 内 吸 附压 力 升 至 1 . 5 MP a 、 其 他各 塔 压 力 基本 达 到 各 工况条 件 时 , 手动 打开产 品气 放空 阀 , 将不 合格 的产品气 放至放 空 管 网。系统 运 行 时 间超 过 2 h
氢 气进 入氢 氮气混 合罐后 , 应及 时加 入氮气 , 调节氢 氮 比, 出 口气 体 中氢气 的体 积分 数 控 制 在 7 0 %~ 7 5 % 。合格 的 氢 氮气 陆续 送 人 压 缩 机 , 加 压后供 氨合 成催 化剂升 温还 原及 正常生 产使用 。
B207型低变催化剂性能及工业应用
B207型低变催化剂性能及工业应用南化集团研究院江苏南京1B207型催化剂技术性能简介B207型低变催化剂的研制过程中,通过对催化剂制备方法的改进,合适的载体的选用,Cu-Zn-Al配比的调整,使催化剂的表面结构更为合理和稳定。
由于采用特殊的制备方法,使催化剂具有优良的活性和机械强度,催化剂的体积收缩率小。
在有效地提高了催化剂的活性和稳定性的同时,适当地控制低变催化剂中活性组份的总表面积,提高了低变催化剂的选择性。
该催化剂具有低温活性好、水含量低、易还原及低汽气比条件下变换性能优良等特点。
既适用于低汽气比低变工况的操作要求,又适用于低汽气比高变工况的操作要求。
1.1化学组成:催化剂主要由铜、锌、铝的氧化物所组成,还有少量助剂。
1.2物理性能外观:具有金属光泽的黑色圆柱体(端面为球面)外形尺寸:Ф5mm×(4.5~5.5)mm堆密度/kg·L-1:1.4~1.6比表面/m2·g-1:≥80径向抗压碎力/N·cm-1:≥1801.3质量指标:产品符合南京化学工业有限公司标准,标准号:Q/SH1170 013-2008。
在标准规定的检测条件下:初活性(CO转化率)≥75.0%,耐热后活性(CO转化率)≥65.0%。
1.4工业使用条件使用温度/℃:180~260最佳温度/℃:190~220使用压力:1~4 MPa操作空速:1000~3000 h-1汽/气:0.332工业使用情况南化集团研究院从上世纪六十年代开始研究合成工业用的各种催化剂,具有完善的研究和分析手段,拥有一批的催化剂生产技术骨干,1998年建成了江苏省铜系催化剂生产基地,目前已具有1000~1500t/a的铜系催化剂生产能力。
B207于1999年9月分别在中原化肥厂和安阳化工集团投入使用,运行情况表明: B207型低变催化剂具有优异的活性、稳定性及选择性,主要性能指标已达到国外新一代低汽气比低变催化剂的技术水平。
低温变换催化剂升温硫化总结
低温变换催化剂升温硫化总结1、概述随着我国合成氨工艺的不断改进,低温变换催化剂的应用越来越广泛。
本公司变换装置采用的就是钴钼系低变耐硫变换催化剂。
由于耐硫变换催化剂的活性组分钴和钼是以氧化态的形式分散在多孔载体上,而催化剂活性相为硫化态,因此在使用前须进行硫化处理。
催化剂的硫化是耐硫变换催化剂应用的关键步骤,直接影响着催化剂的变换活性和稳定性,也将直接影响变换工段的生产负荷、合成气质量和蒸汽消耗等。
本文以变换四段催化剂升温硫化为例,对低变催化剂升温硫化过程进行总结。
2、工艺流程叙述在低变工艺中,因催化剂装填量较大,为减少放空量,本装置采用气体循环硫化法。
工艺气从变换炉四段出来后,经气气换热器与硫化风机出口的工艺气换热,将气体热量回收,进人变冷器降温至常温,进入3#分离器分离液态水,之后工艺气进入硫化风机,维持硫化风机入口处正压,由硫化风机将工艺气送至气气换热器,然后进入电炉加热,最后进入变换炉四段。
由于在硫化过程中要消耗氢,在硫化风机入口处连续加入少量新鲜煤气。
为防止惰性气体在循环气中积累,在3#分离器处设一放空管,连续放空少量循环气,使循环气中H2体积分数维持在25%以上。
CS2从电炉出口加入。
3、升温硫化原理及过程一、硫化原理催化剂中的活性成分是以氧化态形式存在,生产时,须将其转化为硫化态才能显示出催化剂的高活性。
为加速硫化过程,通常采用外加硫化剂(CS2)方法进行,其反应方程式为:CS2 + 4H2 ←→2H2S + CH4 —246KJ/mo (氢解反应)MoO3 +2H2S +H2←→MoS2 +3H2O —48.1 KJ/molCoO + H2S ←→ COS +H2O —13.4 KJ/mol这些反应都是放热反应,特别是CS2的的氢解是很剧烈的放热反应。
二、升温硫化的过程1、升温阶段:四段硫化阀进出口保持全开,加大循环气量和严格控制电炉出口温度,在较低的温度下脱除催化剂的物理水,当触媒下层温度还在120℃以下,必须控制电炉出口温度不得超过150℃;触媒下层温度到120℃后,恒温4小时,以防脱水过猛和未脱除干净而升温使催化剂结块,物理水全部脱除干净后再升温,将温度升到220℃,再恒温2小时。