
金属材料(非金属管)-弯曲试验方法及程序文件
金属材料(非金属管)弯曲试验方法及程序
编制:
审核:
批准:
生效日期: 2016-10-8
受控标识处:
分发号:
发布日期:2016年9月30日实施日期:2016年10月8日
制/修订记录
1.0 目的和围
1.1本文件规定了测定金属材料弯曲塑性变形能力的试验方法。
1.2本文件适用于金属材料相关产品标准规定试样的弯曲试样。
1.3本文件不适用于金属管材和金属焊接接头的弯曲试样。
2.0 规性应用文件
下列文件对于本文件的作用是必不可少的。
凡是注日期的应用文件,仅注日期的版本适用于本文件。
凡是不注日期的应用文件,其最新版本(包括所有的修改单)适用于本文件。
2.1 GB/T 2975 钢及钢产品力学性能试验取样位置和试样制备
2.2 GB/T 232 金属材料弯曲试验方法
3.0 符号和说明
本文件使用的符号和说明见表1,图1,图2,图3和图A.1。
4.0 原理
弯曲试样是以圆形,方形,矩形或多边形横截面试样在弯曲装置上经受弯曲塑性变形,不改变加力方向,直至达到规定的弯曲角度。
弯曲试验时,试样两臂的轴线保持在垂直于弯曲轴的平面,如为弯曲180º角的弯曲试验,按照相关产品标准的要求,可以将试样弯曲至两臂直接接触或两臂相互平行且相距固定距离,可使用垫块控制固定距离。
5.0 试验设备
5.1一般要求
弯曲试验应百配备下列弯曲装置之一的试验机或压力机上完成:
a)配有两个支辊和一个弯曲压头的支辊式弯曲装置,见图1;
b)配有一个V型模具和一个弯曲压头的V型模具式弯曲装置,见图2;
c)虎钳式弯曲装置,见图3。
5.2支辊式弯曲装置
5.2.1支辊长度和弯曲压头的宽度应大于试样宽度减去直径(见图1)。
弯曲压头的直径由产品标准规定。
支辊和弯曲压头应具有足够的硬度。
5.2.2除非另有规定,支辊间距离l应按如下计算确定:
l=(D+3a)±a/2
此距离在试验期间应保持不变。
注:此距离在试验期间保持不变,对于180度弯曲试样此距离会发生变化。
5.3 V型模具式弯曲装置
模具的V形槽其角度应为(180º-α)(见图2),弯曲角度α应在相关产品标准中规定。
模具的支撑棱边应倒圆,其倒圆半径应为(1∽10)倍试样厚度。
模具和弯曲压头宽度应大于试样宽度或直径并应具有足够的硬度。
5.4 虎钳式弯曲装置
装置由虎钳及有足够硬度的弯曲压头组成(见图3),可以配置加力杠杆。
弯曲压头直径按照相关产品标准,弯曲压头宽度应大于试样宽度或直径。
由于虎钳左端面的位置会影响测量结果,因此虎钳的左端面(见图3)不能达到或者超过弯曲要压头中心垂线。
7.0试验程序
特别提示:试验过程中应采取足够的安全措施和防护装置。
7.1试验一般应在10℃∽35℃的室温围进行。
对温度要求严格的试验,试验温度应为23℃±5℃。
7.2按照相关产品标准的规定,采用下列方法之一完成实验:
a)试样在给定的条件和力作用下弯曲至规定的弯曲角度(见图1,图2和图3);
b)试样在力作用下弯曲至两臂相距规定距离且相互平行(见图6);
c)试样在力作用下弯曲至两臂直接接触(见图7)。
7.3试样弯曲至规定弯曲角度的试验,应将试样放于两支辊(见图1)或V形模具(见图2)上,试样轴线应与弯曲压头轴线垂直,弯曲压头在两支座之间的中点处对试样连续施加力使其弯曲,直至达到规定的弯曲角度。
弯曲角度α可以通过测量弯曲压头的位移计算得出。
见附录A。
弯曲试验时,应当缓慢地施加弯曲力,以使材料能够自由地进行塑性变形。
当出现争议时,试验速率应为(1±0.2)mm/s。
使用上述方法如不能直接达到规定的弯曲角度,可以将试样置于两平行压板之间(见图5),连续施加力压其两端使其进一步弯曲,直至达到规定的弯曲角度。
7.4试样弯曲至两臂相互平行的试验,首先对试样进行初步弯曲,然后将试样置于两平行压板之间(见图7),连续施加力压使两端进一步弯曲,直至两臂平行(见图6),试验时可以加或不加置垫块。
垫块厚度等于规定的弯曲压头直径,除非产品标准中另有规定。
7.5试样弯曲至两臂直接接触的试样,首先对试样进行初步弯曲,然后将试样置于两平行压板之间,连续施加力压其两端使进一步弯曲,直至两臂直接接触(见图7)。
8.0 试验结果评定
8.1应按照相关产品标准的要求评定弯曲试验结果。
如未规定具体要求,弯曲试样后不使用放大仪器观察,试样弯曲外表面无可见裂纹应评定为合格。
8.2以相关产品标准规定的弯曲角度作为最小值;若规定弯曲压头直径,以规定的弯曲压头直径作为最大值。
附录A :通过测量弯曲压头位移测定弯曲角度的方法
本文件规定了试样在压力作用下弯曲角度α的测定方法。
由于直接测量弯曲角度α比较困难,因此,使用通过测量弯曲压头位移f 计算弯曲角度α的方法。
试样在力的作用下弯曲角度α由弯曲压头的位移来确定,其参考值见图A.1,计算公式如下(单位为mm ):
其中
22a p*c+W*f-c sin
=2p +f-c ()()
………………………………………(A.1)
22a *p c*f-c cos
=2p +f-c W -()()
………………………………………(A.2) 222(f c)c W P =+-- ………………………………………(A.3) c=25a 2
D
++
………………………………………(A.4)
图A.1。
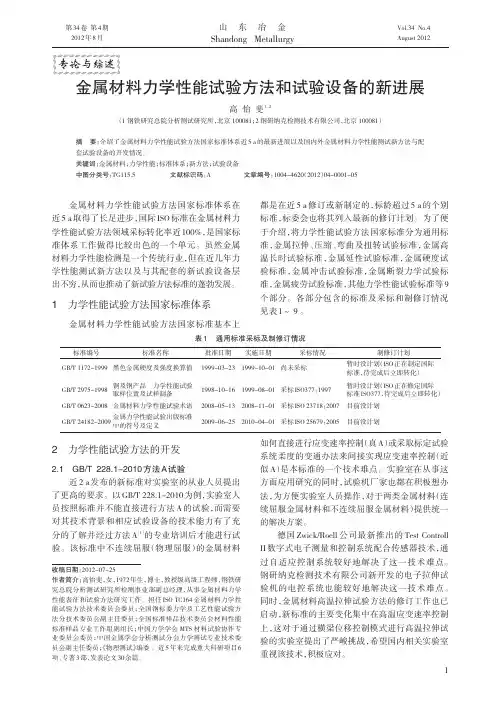
金属材料力学性能试验方法和试验设备的新进展
目前没计划
GB/T 7314-2005 金属材料 室温压缩试验方法
2005-05-13 2005-10-01 无相应国际标准
2013 年修订,拟采标 ASTM E9-09
GB/T 8358-2006 GB/T 10128-2007 GB/T 13239-2006 GB/T 22315-2008 GB/T 24191-2009 GB/T 24584-2009
金属弯曲力学性能试验方法
1993-06-01 1993-10-01 无相应国际标准
2012 年修订
表 3 金属高温长时试验标准采标及制修订情况
标准编号 GB/T 2039-2012 GB/T 10120-1996
标准名称 金属拉伸蠕变及持久试验方法 金属应力松弛试验方法
批准日期 2012-06-29 1996-09-27
采标情况
1999-03-23 1999-10-01 尚未采标
1998-10-16 1999-08-01 采标 ISO377:1997 2008-05-13 2008-11-01 采标 ISO 23718:2007 2009-06-25 2010-04-01 采标 ISO 25679:2005
制修订计划 暂时没计划(ISO 正在制定国际 标准,待完成后立即转化)
GB/T
24171.2-2009
金属材料 薄板和薄带 成形极限曲线的测定 第 2 部分:实验室成形极限曲线的测定
2009-06-25
2010-04-01 采标 ISO 12004-2:2008 目前没计划
GB/T 24172-2009 GB/T 24183-2009 GB/T 24524-2009 YB/T 5293-2006 GB/T 25047-2010 GB/T 25048-2010
德国DIN金属与非金属材料标准名称

Fm
DIN 50106-1978
金属材料的检 验;压力试验 Testing of Metallic Materials; Compression Test
金属材料的检 DIN 50113-1982 验. 旋转棒材弯 Testing of metals; Rotating bar bending fatigue test
金属材料.里氏 硬度试验. 第 1 Metallic materials - Leeb hardness test - Part 1: Test 部分:试验方法 method
DIN 50156-2-2007
金属材料.里氏 硬度试验.第 2 部分:试验装置 的检验和校准
Metallic materials - Leeb hardness test - Part 2: Verification and calibration of the testing devices
金属材料的试 验. 抗拉试验用 Testing of metallic materials - Tensile test pieces 试样
DIN 50131-1974
金 属 材 料 的 检 Testing of Metallic Materials; Determination of 验.收缩率测定 Shrinkage
Testing of metallic materials; Metallographic Micrographs; Picture scales and formats
DIN 50928-1985
金属腐蚀.对与 含水腐蚀剂接 触的涂层金属 材料防腐检验 和评定
Corrosion of metals; testing and assessment of the corrosion protection of coated metallic materials in contact with aqueous corrosive agents
Q345R(HIC)技术要求

Q345R(R-HIC) 容器制造技术条件目录1.适用范围 (3)2.引用标准 (3)3.总则 (4)4.材料 (4)5.制造、检验和验收 (9)6.技术文件和资料 (14)7.油漆、包装和运输 (15)1.适用范围本技术条件规定了抗氢诱导开裂(R-HIC)钢制压力容器(以下简称容器)在材料、制造、检验和验收、运输等方面的要求。
本技术条件适用于主体材料为 Q345R(R-HIC)钢板和 16Mn(R-HIC)锻件的板焊结构和锻焊结构压力容器。
2.引用标准下列标准所包的条文,通过在本技术条件中引用构成为本技术条件的条文。
如引用标准与本技术条件有矛盾或引用标准之间有矛盾时,应按要求严者执行。
TSG R0004-2009 《固定式压力容器安全技术监察规程》GB150.1~150.4-2011 《压力容器》JB/T4710-2005 《钢制塔式容器》GB/T196-2003 《普通螺纹基本尺寸》GB/T197-2003 《普通螺纹公差》GB/T223 《钢铁及合金化学分析方法》GB/T228.1-2010 《金属材料拉伸试验第1 部分:室温试验方法》GB/T229-2007 《金属材料夏比摆锤冲击试验方法》GB/T232-2010 《金属材料弯曲试验方法》GB/T1804-2000 《一般公差未注公差的线性和角度尺寸的公差》GB/T3077-1999 《合金结构钢》(含第1号修改单)GB24511-2009 《承压设备用不锈钢钢板及钢带》GB/T4338-2006 《金属材料高温拉伸试验方法》GB/T6394-2002 《金属平均晶粒度测定法》GB713-2008 《锅炉和压力容器用钢板》(含第1号修改单)GB/T8923 《涂覆涂料前钢材表面处理表面清洁度的目视评定》GB/T10561-2005 《钢中非金属夹杂物含量的测定-标准评级图显微检验法》GB/T14976-2002 《流体输送用不锈钢无缝钢管》NB/T47014-2011 《承压设备焊接工艺评定》NB/T47015-2011 《压力容器焊接规程》NB/T47016-2011 《承压设备产品焊接试件的力学性能检验》JB/T4711-2003 《压力容器涂敷与运输包装》NB/T47008-2010 《承压设备用碳素钢和合金钢锻件》NB/T47010-2010 《承压设备用不锈钢和耐热钢锻件》JB/T4730.1~4730.5-2005 《承压设备无损检测》3.总则3.1 按常规设计的容器应按 TSG R0004-2009、GB150、图样和本技术条件制造和验收。
压力管道用金属管、管件、支承件和组合装置典型产品型式试验项目与基本要求内容
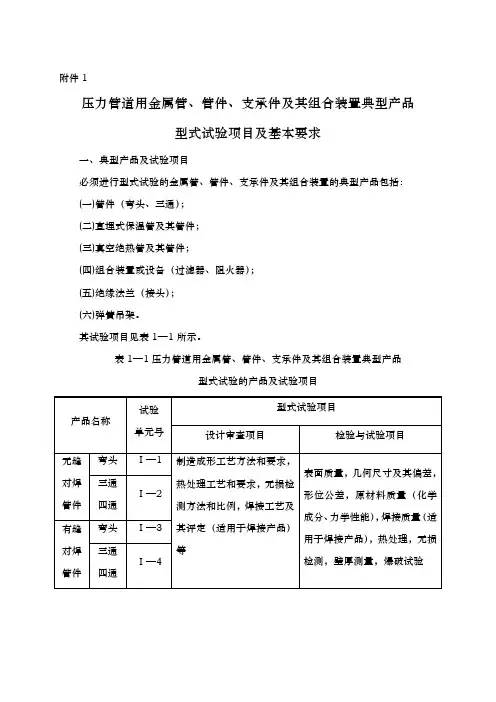
附件1压力管道用金属管、管件、支承件及其组合装置典型产品型式试验项目及基本要求一、典型产品及试验项目必须进行型式试验的金属管、管件、支承件及其组合装置的典型产品包括:(一)管件(弯头、三通);(二)直埋式保温管及其管件;(三)真空绝热管及其管件;(四)组合装置或设备(过滤器、阻火器);(五)绝缘法兰(接头);(六)弹簧吊架。
其试验项目见表1—1所示。
表1—1压力管道用金属管、管件、支承件及其组合装置典型产品型式试验的产品及试验项目注:当管及其管件已经进行型式试验的可免除。
二、样品(试件)抽样规则用于型式试验的压力管道用金属管及管件应当在正常的生产条件下生产,在同批的产品中随机抽取2件进行型式试验;同批产品指:相同的设计、相同批原材料、相同的制造加工工艺(冷加工或热加工、热处理)、相同的规格尺寸。
一般情况下,样品(试件)的抽样基数应不少于5件,若型式试验机构根据过去已有的型式试验结果,能保证其试验结果的置信度时,可降低样品数和抽样基数。
当试验样品(试件)不合格需要复验抽样时,应当加倍抽取复验样品(试件)。
三、压力管道用金属管与管件型式试验的覆盖围压力管道用金属管、管件、支承件及其组合装置的覆盖围见表1—2。
表1—2压力管道用金属管、管件、支承件及其组合装置样品(试件)型式试验覆盖围注:(1)PN*、DN*分别为样品(试件)公称压力、直径,PN、DN分别为覆盖围公称压力、直径。
(2)当管及其管件已经进行型式试验的可免除。
四、主要试验项目的试验方法(一)爆破试验 1.试验要求管件的爆破应当在试件进行形位公差、尺寸、壁厚测量之后,在试件端部焊接试验短节,组成压力试验系统(如图1—1),试验系统应当能够承受试验压力的110%。
当过滤器进行爆破试验时,可以直接采用实物进行爆破试验。
试验短节的长度应当满足下列要求:(1)当试件直径小于300mm 时,其试验短节不小于其外径, (2)当试件直径大于等于300mm 时,其试验短节不小于150mm ;图1—12.爆破试验结果的判定当爆破试验结果满足下列条件之一时,爆破试验判定为合格: (1)试件的爆破压力不得低于计算的爆破压力:DP b c δσ2=式中:P C —计算爆破压力,MPa ;σb—材料的标准拉伸强度,MPa;δ—样品(试件)端部的实测壁厚的平均值,mm;D—样品(试件)端部的实测直径的平均值,mm。
2010金属力学及工艺性能试验方法标准汇编

GB/T229-2007金属材料夏比摆锤冲击试验方法
GB/T460-2004钢的应变时效敏感性试验方法(夏比冲击法)
GB/T5482-2007金属材料动态撕裂试验方法
GB/T6803-2008铁素体钢的无塑性转变温度落锤试验方法
GB/T5028-2008金属材料薄板和薄带拉伸应变硬化指数(n值)的测定
GB/T7314-2005金属材料温室压缩试验方法
GB/T8358-2006钢丝绳破断拉伸试验方法
GB/T10128-2007金属材料室温扭转试验方法
一、通用标准
GB/T1172-1999黑色金属硬度及强度换算值
GB/T2975-1998钢及钢产品 力学性能试验取样位置及试样制备
GB/T10623-2008金属材料力学性能试验术语
GB/T24182-2009金属力学性能试验 出版标准的符号及定义
GB/T4161-2007金属材料平面应变断裂韧度KK试验方法
GB/T7732-2008金属材料表面裂纹拉伸试样断裂韧度试验方法
GB/T19744-2005铁素体钢平面应变止裂K试验方法
GB/T20832-2007金属材料试样轴线相对于产品结构的标识
GB/T4341-2001金属肖氏硬度试验方法
GB/T17394-1998金属里氏硬度试验方法
GB/T18449.1-2009金属材料努氏硬度试验方法第1部分:试验方法
GB/T18449.4-2009金属材料努氏硬度试验方法第4部分:硬度值表
GB/T8363-2007铁素体钢落锤撕裂试验方法
GB/T12778-2008金属夏比冲击断口测定方法
GB/T19748-2005钢材夏比V型缺口摆锤冲击试验仪器化试验方法
50235-2010工业金属管道工程施工规范[9]

50235-2010工业金属管道工程施工规范1. 前言本规范是根据国家标准化管理委员会《关于发布国家标准计划项目的通知》(国标委[2007]第176号)的要求,按照《中华人民共和国国家标准制修订工作规定》(GB/T 1.1-2009)的规定,对原《工业金属管道工程施工及验收规范》(GB 50235-1997)进行了修订。
本规范适用于设计压力不大于42MPa,设计温度不超过材料允许使用温度的工业金属管道工程的施工。
本规范不适用于下列工业金属管道的施工:1. 石油、天然气、地热等勘探和采掘装置的管道;2. 长输管道;3. 核能装置的专用管道;4. 海上设施和矿井的管道;5. 采暖通风与空气调节的管道及非圆形截面的管道。
本规范中第1.0.5、8.6.1 (2)、8.6.6 (1)条(款)为强制性条文,必须严格执行。
本规范自2011年6月1日起实施。
原《工业金属管道工程施工及验收规范》(GB 50235-1997)同时废止。
2. 引用标准GB/T 699-1999 高质量碳素结构钢技术条件GB/T 700-2006 碳素结构钢GB/T 711-2008 碳素结构钢热轧厚钢板和钢带GB/T 713-2008 锅炉及压力容器用钢板GB/T 714-2008 桥梁用结构钢GB/T 8162-2008 结构用无缝钢管GB/T 8163-2008 输送流体用无缝钢管GB/T 9711.1-1997 石油天然气工业输送钢管第1部分:A级钢GB/T 9711.2-1999 石油天然气工业输送钢管第2部分:B级钢GB/T 9711.3-2005 石油天然气工业输送钢管第3部分:C级钢GB/T 12224-2005常压容器用锻制或轧制钢制法兰、锻件及承插件通用技术条件GB/T 12228-2006常压容器用锻制或轧制奥氏体不锈钢法兰、锻件及承插件通用技术条件GB/T 12229-2005常压容器用锻制或轧制低温钢法兰、锻件及承插件通用技术条件GB/T 12230-2005常压容器用锻制或轧制铁素体不锈钢法兰、锻件及承插件通用技术条件GB/T 12771-2008 流体输送用不锈钢焊接钢管GB/T 12777-2008 热交换器用钢管壳体GB/T 13296-2007 锅炉、热交换器和冷凝器用无缝不锈钢管GB/T 13793-2008 直缝电焊钢管GB/T 14975-2002 不锈钢无缝管GB/T 14976-2002 不锈钢无缝管(流体输送用)GB/T 150.1-2011 压力容器第1部分:一般规定GB/T 150.2-2011 压力容器第2部分:材料GB/T 150.3-2011 压力容器第3部分:设计GB/T 150.4-2011 压力容器第4部分:制造GB/T 17395-2008 钢管尺寸、形状、重量及允许偏差GB/T 20801.1-2006 压力管道第1部分:一般要求GB/T 20801.2-2006 压力管道第2部分:材料GB/T 20801.3-2006 压力管道第3部分:设计GB/T 20801.4-2006 压力管道第4部分:制造安装GB/T 20801.5-2006 压力管道第5部分:检验试验GB/T 20801.6-2006 压力管道第6部分:运行维护GB/T 21237-2007 宽厚钢板用高强度低合金结构钢JB/T 4730.1~5-2005 压力设备无损检测第1~5部分:通用要求、超声波检测、射线检测、磁粉检测、渗透检测JB/T 4730.6~7-2005 压力设备无损检测第6~7部分:涡流检测、声发射检测JB/T 4747-1994石油化工设备用奥氏体不锈钢焊接接头的超声波探伤方法JB/T 4748-1994石油化工设备用奥氏体不锈钢焊接接头的射线探伤方法石油化工设备用奥氏体不锈钢焊接接头的磁粉探伤方法JB/T 4751-1994石油化工设备用奥氏体不锈钢焊接接头的渗透探伤方法JB/T 4752-1994石油化工设备用奥氏体不锈钢焊接接头的涡流探伤方法JB/T 4753-1994石油化工设备用奥氏体不锈钢焊接接头的声发射探伤方法JB/T 7928.1~3-1999 工业过程测量和控制系统安装工程第1~3部分:通用要求、仪表安装、电气安装SH/T 3009-1999 石油化工设备安装工程质量验收规范(试行)SH/T 3010-1999 石油化工设备安装工程质量验收规范(试行)SH/T 3011-1999 石油化工设备安装工程施工规范(试行)SH/T 3012-1999石油化工设备安装工程施工组织设计规范(试行)SH/T 3013-1999 石油化工设备安装工程施工管理规范(试行)石油化工设备安装工程施工技术文件编制规范(试行)SH/T 3015-1999石油化工设备安装工程施工图纸编制规范(试行)SH/T 3016-1999石油化工设备安装工程施工图纸审查规范(试行)SH/T 3017-1999石油化工设备安装工程施工图纸变更管理规范(试行)SH/T 3018-1999石油化工设备安装工程施工图纸管理规范(试行)SH/T 3020-1999石油化工设备安装工程施工质量控制规范(试行)SH/T 3021-1999石油化工设备安装工程施工质量检验规范(试行)SH/T 3022-1999石油化工设备安装工程施工质量评定规范(试行)SH/T 3023-1999石油化工设备安装工程施工质量记录规范(试行)石油化工设备安装工程施工质量分析与改进规范(试行)SH/T 3025-1999石油化工设备安装工程施工质量保证体系建立与运行规范(试行)SH/T 3026-1999石油化工设备安装工程施工质量审核规范(试行)SH/T 3027-1999 石油化工设备安装过程中的环境保护与节能措施3. 术语和定义本规范采用下列术语和定义:3.1 工业金属管道指在设计压力不大于42MPa,设计温度不超过材料允许使用温度的条件下,用于输送气体、液体、蒸汽、泥浆等介质的金属管道。
(完整版)万能试验机操作规程
万能试验机操作规程——试验机创新研究中心万能试验机在很多实验场合中得到使用,用户在进行使用前,会寻找相对应的万能试验机操作规程,以此来规范万能试验机的使用,下面,试验机创新研究中心为大家做如下整理,希望能对大家的万能试验机的使用有所参考。
根据分类,我们给大家提供三种类型的万能试验机所对应的操作规程。
液压万能试验机的操作规程液压万能试验机用于各种金属、非金属材料的拉伸、压缩、弯曲和剪切试验,以及一些产品的特殊试验,试验操作和数据处理符合GB228-2010《室温材料金属拉伸试验方法》等标准的要求。
今天来介绍一下液压万能试验机的操作规程,如下:1、接好电源线,按“电源”按钮,指示灯亮。
2、根据试样规格选用量程,在摆杆上挂上或取下砣,必要时调整缓冲手轮。
3、根据试样形状尺寸,把相应的钳口装入上下钳口座内。
4、在描绘器的转筒上,卷压好记录纸(方格纸)。
5、开动油泵拧开送油阀使台板上升约10mm,然后关闭送油阀。
如果台板已在升起位置,则不必先开动油泵送油,仅将送油阀关好即可。
6、将试样的一端夹于上钳口中,对于配有液压夹头的机型,则按下控制盒上的“上紧”按钮,夹紧试样。
7、在台板已上升,送、回油阀都关闭的情况下,调整指针对准度盘零点。
(应在没有加压的条件下操作)8、启动升降电机调整拉伸试验空间,将试样垂直夹持好。
对于配有液压夹头的机型,则按下控制盒上的“下紧”按钮,将试样垂直夹持好。
9、将推杆的描绘笔放下进入描绘状态。
10、按试验要求得加力速度,缓慢的拧开送油阀进行加力试验。
试样断裂后关闭送油阀。
如下一组试验间隔较长时间,还应停止油泵工作。
11、把记录数值的描绘笔抬起。
12、打开回油阀卸力后,将从动针拨回零点。
13、取下断裂后的试样。
对于配有液压夹头的机型,先按“上松”按钮使上钳口松开,再按“下松”按钮松开下钳口,分别取下断裂的试样。
电子万能试验机操作规程电子万能试验机是专门针对高等院校、科研院所而设计的新一代双空间微机控制电子万能试验机。
GB_50235—2010工业金属管道工程施工及验收规范
4.2 阀门检验
4.2.1 阀门安装前应进行外观质量检查,阀体应 完好,开启机构应灵活、阀杆应无歪斜、变形、 卡涩现象及标牌齐全。应检查填料,其压盖螺栓 应留有调节裕量。 4.2.2用于管道的阀门应按设计文件和相关标准规 定进行壳体压力试验和密封试验,不合格者不得 使用。 4.2.3 阀门的壳体试验压力应为其公称压力的1.5 倍,密封试验宜以公称压力进行,密封试验不合 格的阀门可解体检验,并重新试验。
2011-4-1 15
3.1.5 压力管道施工前,施工单位应向管道 安装工程所在地的质量技术监督部门办理书 面告知文件,并应接受监督检验单位的监督 检验。 3.1.6 管道施工应符合国家现行的环境保护、 安全技术和劳动保护等有关规定。
2011-4-1
16
3.2 管道分级
3.2.1 工业金属管道应按设计压力、设计温度、 介质的毒性危害程度和火灾危险性划分为 GC1、GC2、GC3三个级别。管道分级应符 合表3.2.1的规定。
2011-4-1 3
2.1.6 管道元件 pipework components 管道元件系指连接或装配成管道系统的各种组成件 的总称。包括管道组成件和管道支承件。 2.1.7 管道组成件 piping components 用于连接或装配成压力密封、内含流体的管道系统 中的管道元件。包括管子、管件、法兰、垫片、紧 固件、阀门、安全保护设施以及膨胀接头、挠性接 头、耐压软管、疏水器、过滤器、管路中的仪表 (如孔板)和分离器等。 2.1.8 管件 fittings 与管子一起构成管道系统本身的零部件的统称。包 括弯头、弯管、三通、异径管、活接头、翻边短节、 接管座、法兰、堵头、封头及活接头等
2011-4-1
14
理化检验考试题
理化检验责任人员考试试题一、填空题1、质量管理体系是指在“质量”方面“指挥”和“控制”组织的管理体系。
2、质量管理体系的作用:强制性法规、工作规范和工作准则、产品质量和管理目标的保障、评价体系有效性和持续适宜性的依据、质量改进的保障、培训的需求和依据。
3、建立特种设备制造、安装、改造、维修质量体系的依据是TSG Z0004-2007 由国家质量监督检验检疫总局(或国家质检总局)在2007年8月8日批准,自2007年10月1日实行。
4、质量管理体系文件分A、B、C三个层次:A层次为“质保手册”或“质量管理手册”——阐明企业质量方针、质量体系和质量活动的纲领性文件。
B层次为“程序文件(管理制度)”——指为实施质量体系全部要素或开展某一质量活动而规定的程序和发放的文件。
C层次为“其他质量文件”——指涉及详细技术细节作业指导文件和已完成活动而达到的结果提供客观证明的质量记录(如作业(工艺)文件、记录(表、卡),质量计划等)。
5、质量管理是确定质量方针、目标和职责并在质量体系中通过诸如“质量策划、质量控制、质量保证和质量改进,使其实施的“全部管理职能”的所用活动。
6、建立理化质量控制体系是确保“理化性能数据完整、正确、有效”的保证,对保证特种设备质量起到重要作用。
7、冲击试验是一种动态力学试验,用以检验“金属材料抵抗开裂的能力”,即检验金属材料的韧性,又称“冲击韧性试验”。
8、B级锅炉制造范围为额定蒸汽压力“小于及等于2.5Mpa的蒸汽锅炉。
C级锅炉制造范围为额定蒸汽压力“小于及等于0.8Mpa且额定蒸发量小于及等于1t/h的锅炉;额定出水温度小于120℃的热水锅炉。
注:锅炉制造许可级别划分:9、A级压力容器制造范围为:超高压、高压容器(A1)、第三类低中压容器(A2)、球形储罐现场组焊或球壳板制造(A3)、非金属压力容器(A4)及医用氧舱(A5)注:压力容器制造许可级别划分:二、判断题1、质量控制系统至少应包括设计、材料、工艺、焊接、机械加工、金属结构制作、电控系统制作、检验检测、安装调试、其他主要过程控制系统等的责任人员。
金属材料检测规范标准大汇总
金属材料化学成分分析GB/T 222—2006钢的成品化学成分允许偏差GB/T 223.X系列钢铁及合金X含量的测定GB/T 4336—2002碳素钢和中低合金钢火花源原子发射光谱分析方法(常规法) GB/T 4698.X系列海绵钛、钛及钛合金化学分析方法X量的测定GB/T 5121.X系列铜及铜合金化学分析方法第X部分:X含量的测定GB/T 5678—1985铸造合金光谱分析取样方法GBT 6987.X系列铝及铝合金化学分析方法GB/T 7999—2007铝及铝合金光电直读发射光谱分析方法GB/T 11170—2008不锈钢多元素含量的测定火花放电原子发射光谱法(常规法) GB/T 11261—2006钢铁氧含量的测定脉冲加热惰气熔融-红外线测定方法GB/T 13748.X系列镁及镁合金化学分析方法第X部分X含量测定金属材料物理冶金试验方法GB/T 224—2008钢的脱碳层深度测定法GB/T 225—2006钢淬透性的末端淬火试验方法(Jominy 试验)GB/T 226—2015钢的低倍组织及缺陷酸蚀检验法GB/T 227—1991工具钢淬透性试验方法GB/T 1954—2008铬镍奥氏体不锈钢焊缝铁素体含量测量方法GB/T 1979—2001结构钢低倍组织缺陷评级图GB/T 1814—1979钢材断口检验法GB/T 2971—1982碳素钢和低合金钢断口检验方法GB/T 3246.1—2012变形铝及铝合金制品组织检验方法第1部分显微组织检验方法GB/T 3246.2—2012变形铝及铝合金制品组织检验方法第2部分低倍组织检验方法GB/T 3488—1983硬质合金显微组织的金相测定GB/T 3489—1983硬质合金孔隙度和非化合碳的金相测定GB/T 4236—1984钢的硫印检验方法GB/T 4296—2004变形镁合金显微组织检验方法GB/T 4297—2004变形镁合金低倍组织检验方法GB/T 4334—2008金属和合金的腐蚀不锈钢晶间腐蚀试验方法GBT 4335—2013低碳钢冷轧薄板铁素体晶粒度测定法GB/T 4334.6—2015不锈钢5%硫酸腐蚀试验方法GB/T 4462—1984高速工具钢大块碳化物评级图GB/T 5058—1985钢的等温转变曲线图的测定方法(磁性法)GB/T 5168—2008α-β钛合金高低倍组织检验方法GB/T 5617—2005钢的感应淬火或火焰淬火后有效硬化层深度的测定GB/T 8359—1987高速钢中碳化物相的定量分析X射线衍射仪法GB/T 8362—1987钢中残余奥氏体定量测定X射线衍射仪法GB/T 9450—2005钢件渗碳淬火硬化层深度的测定和校核GB/T 9451—2005钢件薄表面总硬化层深度或有效硬化层深度的测定GB/T 10561—2005钢中非金属夹杂物含量的测定标准评级图显微检验法GB/T 10851—1989铸造铝合金针孔GB/T 10852—1989铸造铝铜合金晶粒度GB/T 11354—2005钢铁零件渗氮层深度测定和金相组织检验GB/T 13298—2015金属显微组织检验方法GB/T 13299—1991钢的显微组织检验方法GB/T 13302—1991钢中石墨碳显微评定方法GB/T 13305—2008不锈钢中α-相面积含量金相测定法GB/T 13320—2007钢质模锻件金相组织评级图及评定方法GB/T 13825—2008金属覆盖层黑色金属材料热镀锌单位面积称量法GB/T 13912—2002金属覆盖层钢铁制件热浸镀层技术要求及试验方法GB/T 14979—1994钢的共晶碳化物不均匀度评定法GB/T 15711—1995钢材塔形发纹酸浸检验方法GB/T 30823—2014测定工业淬火油冷却性能的镍合金探头试验方法GB/T 14999.1—2012高温合金试验方法第1部分:纵向低倍组织及缺陷酸浸检验GB/T 14999.2—2012高温合金试验方法第2部分:横向低倍组织及缺陷酸浸检验GB/T 14999.3—2012高温合金试验方法第3部分:棒材纵向断口检验GB/T 14999.4—2012高温合金试验方法第4部分:轧制高温合金条带晶粒组织和一次碳化物分布测定YB/T 4002—2013连铸钢方坯低倍组织缺陷评级图金属材料力学性能试验方法GB/T 228.1—2010金属材料拉伸试验第一部分:室温试验方法GB/T 228.2—2015金属材料拉伸试验第2部分:高温试验方法GB/T 229—2007金属材料夏比摆锤冲击试验方法GB/T 230.1—2009金属材料洛氏硬度试验第1部分:试验方法(A、B、C、D、E、F、G、H、K、N、T标尺)GB/T 231.1—2009金属材料布氏硬度试验第1部分:试验方法GB/T 232—1999金属材料弯曲试验方法GB/T 233—2000金属材料顶锻试验方法GB/T 235—2013金属材料薄板和薄带反复弯曲试验方法GB/T 238—2013金属材料线材反复弯曲试验方法GB/T 239.1—2012金属材料线材第1部分:单向扭转试验方法GB/T 239.2—2012金属材料线材第2部分:双向扭转试验方法GB/T 241—2007金属管液压试验方法GB/T 242—2007金属管扩口试验方法GB/T 244—2008金属管弯曲试验方法GB/T 245—2008金属管卷边试验方法GB/T 246—2007金属管压扁试验方法GB/T 1172—1999黑色金属硬度及强度换算值GB/T 2038—1991金属材料延性断裂韧度JIC试验方法GB/T 2039—2012金属材料单轴拉伸蠕变试验方法GB/T 2107—1980金属高温旋转弯曲疲劳试验方法GB/T 2358—1994金属材料裂纹尖端张开位移试验方法GB/T 2975—1998钢及钢产品力学性能试验取样位置及试样制备GB/T 3075—2008金属材料疲劳试验轴向力控制方法GB/T 3250—2007铝及铝合金铆钉线与铆钉剪切试验方法及铆钉线铆接试验方法GB/T 3251—2006铝及铝合金管材压缩试验方法GB/T 3252—1982铝及铝合金铆钉线与铆钉剪切试验方法GB/T 3771—1983铜合金硬度和强度换算值GB/T 4156—2007金属材料薄板和薄带埃里克森杯突试验GB/T 4158—1984金属艾氏冲击试验方法GB/T 4160—2004钢的应变时效敏感性试验方法(夏比冲击法)GB/T 4161—2007金属材料平面应变断裂韧度KIC试验方法GB/T 4337—2008金属材料疲劳试验旋转弯曲方法GB/T 4338—2006金属材料高温拉伸试验方法GB/T 4340.1—2009金属材料维氏硬度试验第1部分:试验方法GB/T 4340.2—2012金属材料维氏硬度试验第2部分:硬度计的检验与校准GB/T 4340.3—2012金属材料维氏硬度试验第3部分:标准硬度块的标定GB/T 4341.1—2014金属材料肖氏硬度试验第1部分:试验方法GB/T 5027—2007金属材料薄板和薄带塑性应变比(r值)的测定GB/T 5028—2008金属材料薄板和薄带拉伸应变硬化指数(n值)的测定GB/T 5482—2007金属材料动态撕裂试验方法GB/T 6398—2000金属材料疲劳裂纹扩展速率试验方法GB/T 6400—2007金属材料线材和铆钉剪切试验方法GB/T 7314—2005金属材料室温压缩试验方法GB/T 7732—2008金属材料表面裂纹拉伸试样断裂韧度试验方法GB/T 7733—1987金属旋转弯曲腐蚀疲劳试验方法GB/T 10120—2013金属材料拉伸应力松弛试验方法GB/T 10128—2007金属材料室温扭转试验方法GB/T 10622—1989金属材料滚动接触疲劳试验方法GB/T 10623—2008金属材料力学性能试验术语GB/T 12347—2008钢丝绳弯曲疲劳试验方法GB/T 12443—2007金属材料扭应力疲劳试验方法GB/T 12444—2006金属材料磨损试验方法试环-试块滑动磨损试验GB/T 12778—2008金属夏比冲击断口测定方法GB/T 13239—2006金属材料低温拉伸试验方法GB/T 13329—2006金属材料低温拉伸试验方法GB/T 14452—1993金属弯曲力学性能试验方法GB/T 15248—2008金属材料轴向等幅低循环疲劳试验方法GB/T 15824—2008热作模具钢热疲劳试验方法GB/T 16865—2013 变形铝、镁及其合金加工制品拉伸试验用试样及方法GB/T 17104—1997金属管管环拉伸试验方法GB/T 17394.1—2014金属材料里氏硬度试验第1部分试验方法GB/T 17394.2—2012金属材料里氏硬度试验第2部分:硬度计的检验与校准GB/T 17394.3—2012金属材料里氏硬度试验第3部分:标准硬度块的标定GB/T 17394.4—2014金属材料里氏硬度试验第4部分硬度值换算表GB/T 17600.1—1998钢的伸长率换算第1部分:碳素钢和低合金钢GB/T 17600.2—1998钢的伸长率换算第2部分奥氏体钢GB/T 26077—2010金属材料疲劳试验轴向应变控制方法GB/T 22315—2008金属材料弹性模量和泊松比试验方法金属材料无损检测方法GB/T 1786—2008锻制圆饼超声波检验方法GB/T 2970—2004厚钢板超声波检验方法GB/T 3310—1999铜合金棒材超声波探伤方法GB/T 4162—2008锻轧钢棒超声检测方法GB/T 5097—2005无损检测渗透检测和磁粉检测观察条件GB/T 5126—2001铝及铝合金冷拉薄壁管材涡流探伤方法GB/T 5193—2007钛及钛合金加工产品超声波探伤方法GB/T 5248—2008铜及铜合金无缝管涡流探伤方法GB/T 5616—2014无损检测应用导则GB/T 5777—2008无缝钢管超声波探伤检验方法GB/T 6402—2008钢锻件超声检测方法GB/T 6519—2013变形铝、镁合金产品超声波检验方法GB/T 7233.1—2009超声波检验第1部分:一般用途铸钢件GB/T 7233.2—2010铸钢件超声检测第2部分:高承压铸钢件GB/T 7734—2004复合钢板超声波检验GB/T 7735—2004钢管涡流探伤检验方法GB/T 7736—2008钢的低倍缺陷超声波检验法GB/T 8361—2001冷拉圆钢表面超声波探伤方法GB/T 8651—2002金属板材超声波探伤方法GB/T 8652—1988变形高强度钢超声波检验方法GB/T 9443—2007铸钢件渗透检测GB/T 9445—2015无损检测人员资格鉴定与认证GB/T 10121—2008钢材塔形发纹磁粉检验方法GB/T 11259—2015无损检测超声检测用钢参考试块的制作和控制方法GB/T 11260—2008圆钢涡流探伤方法GB/T 11343—2008无损检测接触式超声斜射检测方法GB/T 11345—2013焊缝无损检测超声检测技术、检测等级和评定GB/T 11346—1989铝合金铸件X射线照相检验针孔(圆形)分级GB/T 12604.1—2005无损检测术语超声检测GB/T 12604.2—2005无损检测术语射线照相检测GB/T 12604.3—2005无损检测术语渗透检测GB/T 12604.5—2008无损检测术语磁粉检测GB/T 12604.6—2008无损检测术语涡流检测GB/T 12604.7—2014无损检测术语泄漏检测GB/T 12604.8—1995无损检测术语中子检测GB/T 12604.9—2008无损检测术语红外检测GB/T 12604.10—2011无损检测术语磁记忆检测GB/T 12604.11—2015无损检测术语X射线数字成像检测GB/T 12605—2007无损检测金属管道熔化焊环向对接接头射线照相检测GB/T 12966—2008铝合金电导率涡流测试方法GB/T 12969.1—2007钛及钛合金管材超声波探伤方法GB/T 12969.2—2007钛及钛合金管材涡流探伤方法GB/T14480.1—2015无损检测仪器涡流检测设备第1部分:仪器性能和检验GB/T 14480.2—2015无损检测仪器涡流检测设备第2部分:探头性能和检验GB/T 14480.3—2008无损检测涡流检测设备第3部分系统性能和检验GB/T 15822.1—2005无损检测磁粉检测第1部分:总则GB/T 15822.2—2005无损检测磁粉检测第2部分检测介质GB/T 15822.3—2005无损检测磁粉检测第3部分设备GB/T 18694—2002无损检测超声检验探头及其声场的表征GB/T 18851.1—2005无损检测渗透检测第1部分总则GB/T 18851.2—2008无损检测渗透检测第2部分:渗透材料的检验GB/T 18851.3—2008无损检测渗透检测第3部分:参考试块GB/T 18851.4—2005无损检测渗透检测第4部分设备GB/T 18851.5—2005无损检测渗透检测第5部分验证方法GB/T 19799.1—2005无损检测超声检测1号校准试块GB/T 19799.2—2005无损检测超声检测2号校准试块GB/T 23911—2009无损检测渗透检测用试块金属材料腐蚀试验方法GB/T 1838—2008电镀锡钢板镀锡量试验方法GB/T 1839—2008钢产品镀锌层质量试验方法GB/T 10123—2001金属和合金的腐蚀基本术语和定义GB/T 13303—1991钢的抗氧化性能测定方法GBT 15970.X系列金属和合金的腐蚀应力腐蚀试验第X部分。