
工业射线胶片的分类
工业射线胶片的分类
工业射线胶片是一种广泛应用于工业检测领域的重要材料。
它通过使用射线来记录物体内部的结构和缺陷,为工业生产提供了可靠的数据支持。
根据其功能和特点,工业射线胶片可以分为以下几类。
一、传统X射线胶片
传统X射线胶片是工业射线检测的基础材料,广泛应用于各个行业。
这类胶片具有较高的灵敏度和分辨率,能够清晰记录物体内部的细微结构和缺陷。
传统X射线胶片适用于各种材料和形状的检测,如金属、塑料、陶瓷等。
它们还具有较长的保存期限和稳定性,能够满足工业生产的需求。
二、增感X射线胶片
增感X射线胶片是一种针对低剂量射线检测而设计的特殊胶片。
它具有更高的感光度和增感比,能够在较低的射线剂量下实现更高的图像质量。
增感X射线胶片广泛应用于核电站、医疗器械等领域的射线检测中,有效减少了对人体和环境的辐射危害。
三、高温X射线胶片
高温X射线胶片是一种能够在高温环境下使用的特殊胶片。
传统X 射线胶片在高温环境下易于变形和失效,而高温X射线胶片具有更高的耐温性能,能够在高温条件下保持较好的图像质量。
这种胶片常用于高温工艺的监测和控制,如航空航天、汽车制造等领域。
四、数字X射线胶片
数字X射线胶片是一种将传统X射线胶片与数字成像技术相结合的新型材料。
它能够将射线信号转换为数字图像,通过计算机进行处理和分析。
数字X射线胶片具有图像存储方便、传输快捷等优点,广泛应用于自动化生产线和大型项目中。
它们可以实现实时监测和远程操作,提高了工业生产的效率和安全性。
五、特殊用途X射线胶片
特殊用途X射线胶片是一类根据特殊需求而设计的胶片。
例如,高对比度胶片适用于检测高密度物体的细微缺陷,低对比度胶片适用于检测低密度物体的细微缺陷。
此外,还有适用于特定波长射线检测的胶片等。
特殊用途X射线胶片能够满足不同行业和应用场景的需求,提供更准确和可靠的检测结果。
工业射线胶片根据其功能和特点可以分为传统X射线胶片、增感X 射线胶片、高温X射线胶片、数字X射线胶片和特殊用途X射线胶片等几类。
这些胶片在工业生产中发挥着重要的作用,为各行各业提供了可靠的射线检测解决方案。
随着科技的不断进步,工业射线胶片的分类和应用将会不断丰富和完善,为工业发展带来更大的便利和效益。
工业射线胶片的分类
工业射线胶片的分类工业射线胶片是一种广泛应用于工业领域的成像材料,它能够通过射线的作用产生影像,用于检测和分析材料的内部结构及缺陷。
根据不同的特性和用途,工业射线胶片可以分为以下几类。
一、常规工业射线胶片常规工业射线胶片是最常见的一类,它被广泛应用于各个领域的工业检测中。
这类胶片具有较高的灵敏度和较低的底片颗粒度,能够清晰地显示被检测物体的内部结构和缺陷。
常规工业射线胶片通常分为不同的等级,根据胶片的灵敏度和分辨率来区分,以满足不同应用的需求。
二、增感工业射线胶片增感工业射线胶片是一类特殊的胶片,它具有更高的灵敏度和更低的曝光量,能够在较短的曝光时间内获得清晰的影像。
这类胶片适用于对曝光时间有限制或对辐射剂量要求较高的工业检测场合,如核电厂、航天航空等领域。
三、高对比度工业射线胶片高对比度工业射线胶片是一类专门用于检测高对比度物体的胶片,它具有较高的对比度,能够清晰地显示被检测物体的边缘和细节。
这类胶片常用于检测金属焊接接头、铸件等高对比度结构的缺陷。
四、低对比度工业射线胶片低对比度工业射线胶片是一类专门用于检测低对比度物体的胶片,它具有较低的对比度,能够更好地显示被检测物体内部的细小结构和缺陷。
这类胶片通常用于检测复合材料、陶瓷等低对比度结构的缺陷。
五、超高分辨率工业射线胶片超高分辨率工业射线胶片是一类具有极高分辨率的胶片,能够显示出更为细微的缺陷和结构细节。
这类胶片适用于对分辨率要求极高的领域,如微电子、纳米材料等领域的检测。
六、特殊用途工业射线胶片除了以上几类常见的工业射线胶片外,还有一些用于特殊用途的胶片。
比如,高温工业射线胶片适用于高温环境下的检测;湿式工业射线胶片适用于潮湿环境下的检测;高能工业射线胶片适用于高能射线的检测等等。
工业射线胶片根据不同的特性和用途可以分为常规、增感、高对比度、低对比度、超高分辨率和特殊用途等几类。
每一类胶片都有其独特的特点和适用范围,可以满足各种工业领域的检测需求。
JBT4730.2-2005承压设备无损检测
承压设备无损检测第2部分:射线检测1 范围JB/T4730的本部分规定了承压设备金属材料板和管的熔化焊对接接头的X射线和γ射线检测技术和质量分级要求。
本部分适用于承压设备的制造、安装、在用检测中对接焊接接头的射线检测。
用于制作焊接接头的金属材料包括碳素钢、低合金钢、不锈钢、铜及铜合金、铝及铝合金和钛及钛合金、镍及镍合金。
本部分规定的射线检测技术分为三级:A级——低灵敏度技术;AB级——中灵敏度技术;B 级——高灵敏度技术。
承压设备的有关支承件和结构件的对接焊接接头的射线检测,也可参照使用。
1、理解:(1)适用对象包括承压设备的制造、安装、在用(2)检测的金属材料包括;碳素钢、低合金钢、不锈钢、铜及铜合金、铝及铝合金和钛及钛合金、镍及镍合金(3)A级AB级B级系指检测技术分级,不是底片质量分级。
2 、应用:(1)对不同的金属材料透照的厚度不同例如碳素钢、低合金钢、不锈钢、铜及铜合金、镍及镍合金透照厚度2-400mm(5.1.1)铝及铝合金透照厚度2-80mm(5.2.1)钛合金2-50mm(5.3.1)(2)不适用范围;锻件、管材、棒材。
T型焊缝、角焊缝、堆焊层一般也不宜采用。
(使用原则4.2.2)3 、注意:如承压设备的支承件或结构件也采用该标准时应在检测报告中注明《参照》同时应有委托方的确认。
2 规范性引用文件•下列文件中的条款,通过JB/T 4730的本部分的引用而成为本部分的条款。
凡是注日期的引用文件,其随后所有的修改单(不包括勘误的内容)或修订版均不适用于本部分。
然而,鼓励根据本部分达成协议的各方研究是否可使用这些文件的最新版本。
凡是不注日期的引用文件,其最新版本适用于本部分。
GB 11533—1989 标准对数视力表GB 16357—1996 工业X射线探伤放射卫生防护标准GB 18465—2001 工业γ射线探伤放射卫生防护要求GB 18871—2002 电离辐射防护及辐射源安全基本标准GB/T 19348.1—2003 无损检测工业射线照相胶片第1部分:工业射线胶片系统的分类GB/T 19348.2—2003 无损检测工业射线照相胶片第2部分:用参考值方法控制胶片处理HB 7684—2000 射线照相用线型像质计JB 4730.1—2005 承压设备无损检测第1部分:通用要求JB/T 7902—1999 线型像质计JB/T 7903—1999 工业射线照相底片观片灯(共计10个)1、理解:(1)JB/T4730直接引用了文件中的某些条款(2)在工作中要执行这些标准中的有关规定。
工业射线胶片的分类

工业射线胶片的分类工业射线胶片是一种常用的工业检测材料,广泛应用于各个行业中的无损检测。
根据不同的特性和用途,工业射线胶片可以被分为以下几类:增感胶片、高分辨率胶片、高灵敏度胶片、高对比度胶片和特种胶片。
增感胶片是一种特殊的胶片,其感光度比普通胶片更高。
这种胶片适用于被检测物体较厚或密度较大的情况,可以提供更清晰、更详细的图像。
增感胶片通常用于工业中对金属构件、管道、焊缝等进行无损检测,以便发现潜在的缺陷或问题。
高分辨率胶片是另一种常见的工业射线胶片。
它的特点是能够提供更高的图像分辨率,使得检测结果更加精确。
高分辨率胶片通常用于需要更细节信息的场景,比如对微小孔洞、裂纹或其他缺陷的检测。
在航空航天、汽车制造和电子工业等领域,高分辨率胶片的应用非常广泛。
高灵敏度胶片是一种能够更快速地获取图像的胶片。
它具有较高的感光度,可以在短时间内获得清晰的图像。
高灵敏度胶片通常用于需要快速检测的场合,比如对高速运动物体或动态过程的检测。
在飞行器制造、核能行业以及医学影像学中,高灵敏度胶片都得到了广泛的应用。
高对比度胶片是一种能够提供更明显对比度的胶片。
它通过调整胶片的化学成分和感光度,使得图像中的不同部分更加清晰可见。
高对比度胶片通常用于需要强调缺陷或问题的检测,比如对焊接缝、接头或其他连接部位的检测。
在航空航天、石油化工和建筑行业中,高对比度胶片的应用非常重要。
还有一些特种胶片,它们具有特殊的特性和应用。
比如,温度敏感胶片可以通过改变温度来调整感光度,适用于需要在不同温度下进行检测的场合。
还有一些防护胶片,用于保护工作人员免受辐射损害。
特种胶片的应用范围相对较窄,但在特定领域中起着重要的作用。
总的来说,工业射线胶片根据不同的特性和用途可以被分为增感胶片、高分辨率胶片、高灵敏度胶片、高对比度胶片和特种胶片。
这些胶片在工业无损检测中起着重要的作用,帮助工程师和技术人员准确检测和评估材料和构件的质量。
通过选择合适的胶片,可以提高检测的准确性和效率,确保工业生产的质量和安全。
EN 584.1-2006无损检测 工业射线胶片 第1部分 工业射线胶片系统的分类
无损检测 工业射线胶片
第1部分 工业射线胶片系统的分类
1.范围
本标准的目的是确定胶片系统的特性。
本标准用于和规定的铅增感屏和工业射线照相(无损检测)配套使用的胶片系统的分类。本标准用于保证底片的影像质量——当其被胶片系统影响时——和欧洲标准的要求如EN444、EN1435和EN12681一致。本欧洲标准不用于使用荧光增感屏的胶片的分类。本标准的胶片系统的测量限定于某一选定的射线品质以简化程序。胶片的性质将随射源能量改变但不影响胶片系统品质的等级(排序)。
注:显微密度计可能在D>4时测量精度有限,且需要在整个量程内小心的校准。由于多项式近似值的方式的特性,D>4时黑度值的小的背离对D-D0=4时G的精度有相当大的影响。
G2平均梯度值的最大偏差为土5%,G4为7%,置信度95%。
确定胶片系统的测量实验室应定期参加一个熟练度测试。对于所有的参加的实验室以及每次定期测试,应使用依据本标准曝光的一种新胶片。
D-K曲线可用三阶多项式拟合。为获得可靠的曲线,对同样的胶片试样要作一系列曝光,在D0以上,黑度1.0与4.5之间获得至少12个均匀分布的测量点。多项式的近似值应该包含所有的1.0~4.5中的测量值,对于数字近似值(适合程序),不包含零点。至少六次梯度测量是在不同胶片试样上,以确定平均梯度值G。使用的显微密度计应该定期校准,可测量的散射密度D≥4.8。校准时,使用特定的胶片阶梯表,这应该使用C3或更高(C1或C2)的双面X射线胶片。
EN ISO/IEC 17025检测和校准实验室能力的通用要求(ISO/IEC 17025:2005)
3.术语和定义
基于本标准的目的,使用下述术语和定义:
3.1胶片系统
结合胶片和按照胶片生产厂商和/或冲洗用化学品的厂商的建议进行的胶片处理。
无损检测试题库
是非题(每题 1.5分)无损检测基础1.《特种设备安全监察条例》规定,从事本条例规定的监督检验、定期检验、型式试验和无损检测的特种设备检验检测人员应当经国务院特种设备安全监督管理部门组织考核合格,取得检验检测人员证书,方可从事检验检测工作。
(J )2.《特种设备安全监察条例》规定,特种设备检验检测人员从事检验检测工作,必须在特种设备检验检测机构执业,但不得同时在两个以上检验检测机构中执业。
(J)3.《蒸汽锅炉安全技术监察规程》规定,焊缝用超声波和射线两种方法进行探伤时,按其中一种标准合格者,可认为焊缝探伤合格。
(X)4.《蒸汽锅炉安全技术监察规程》规定,受压管道和管子对接接头做探伤抽查时,如发现有不合格的缺陷,应做抽查数量的双倍数目的补充探伤检查。
如补充检查仍不合格,应对该焊工焊接的全部对接接头做探伤检查。
(J)5.《电力工业锅炉压力容器监察规程》规定,从事受压元件焊接质量检验的无损检测人员,按部颁《电力工业无损检测人员资格考核规则》和劳动部《锅炉压力容器无损检测人员资格考核规则》进行考试。
经取得相应技术等级的资格证书后,方可进行该技术等级的检验工作。
(J)6.《电力工业锅炉压力容器监察规程》规定,受压元件焊接接头的分类方法、各类别焊接接头的检验项目和抽检百分比及质量标准,按DL5007《电力建设施工及验收技术规范》(火力发电厂焊接篇)(现已修订为《火力发电厂焊接技术规程》)执行。
但对超临界压力锅炉的受热面和一次门内管子的I类焊接接头,应进行100%无损探伤,其中超声波检测不少于50%°(X)7.《电力工业锅炉压力容器监察规程》规定,无损探伤检查不合格的焊缝,除对不合格的焊缝返修外,在同一批焊缝中应加倍抽查。
若仍有不合格者,则该批焊缝以不合格论。
应在查明原因后返工。
(J)8.《火力发电厂焊接技术规程》规定,对修复后的焊接接头,应100%进行无损检验。
(J)9.《火力发电厂焊接技术规程》规定,经超声波检验对不能确认的面积型缺陷,应该采用射线检验方法进行确认。
NBT47013.2讲解版
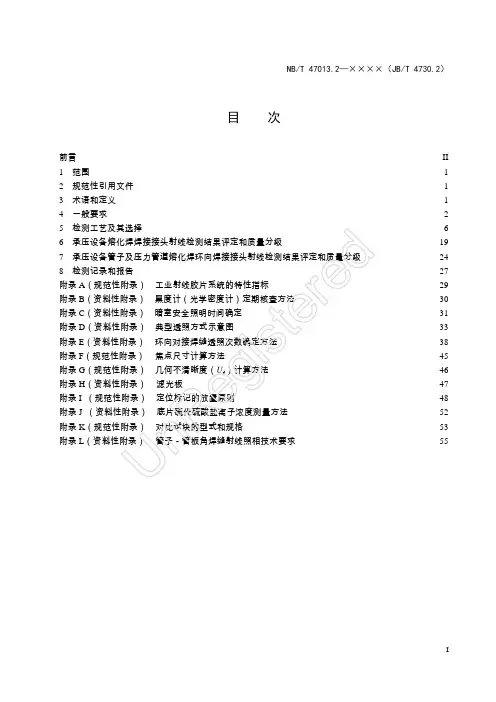
NB/T 47013.2—××××(JB/T 4730.2)I 目 次前言 ............................................................................................................................. II 1 范围 ..........................................................................................................................1 2 规范性引用文件 ...........................................................................................................1 3 术语和定义 .................................................................................................................1 4 一般要求 ....................................................................................................................2 5 检测工艺及其选择 ........................................................................................................6 6 承压设备熔化焊焊接接头射线检测结果评定和质量分级 ..................................................... 19 7 承压设备管子及压力管道熔化焊环向焊接接头射线检测结果评定和质量分级 .. (24)8 检测记录和报告 ......................................................................................................... 27 附录A (规范性附录) 工业射线胶片系统的特性指标 .......................................................... 29 附录B (资料性附录) 黑度计(光学密度计)定期核查方法 ................................................. 30 附录C (资料性附录) 暗室安全照明时间确定 ................................................................... 31 附录D (资料性附录) 典型透照方式示意图 ...................................................................... 33 附录E (资料性附录) 环向对接焊缝透照次数确定方法 . (38)附录F (规范性附录) 焦点尺寸计算方法 ......................................................................... 45 附录G (规范性附录) 几何不清晰度(U g )计算方法 . (46)附录H (资料性附录) 滤光板 ........................................................................................ 47 附录I (规范性附录) 定位标记的放置原则 ...................................................................... 48 附录J (资料性附录) 底片硫代硫酸盐离子浓度测量方法 (52)附录K (规范性附录) 对比试块的型式和规格 ................................................................... 53 附录L (资料性附录) 管子-管板角焊缝射线照相技术要求 . (55)Un Re gi st er edNB/T 47013.2—××××(JB/T 4730.2)II前 言本标准NB/T 47013(JB/T4730)《承压设备无损检测》分为13个部分: —— 第1部分:通用要求; —— 第2部分:射线检测; —— 第3部分:超声检测; —— 第4部分:磁粉检测; —— 第5部分:渗透检测; —— 第6部分:涡流检测; —— 第7部分:目视检测;—— 第8部分:泄漏检测; —— 第9部分:声发射检测;—— 第10部分:衍射时差法超声检测; —— 第11部分:X 射线数字成像检测; —— 第12部分:漏磁检测; —— 第13部分:脉冲涡流检测。
工业射线照相胶片的感光性能、质量与选用要求
等,要在 一 张射线曝光的底片上覆盖较大的厚度范 围, 即令一 系列不同厚度获得较台理的灵敏度 ,此 时像质判据应是宽容度第一 , 灵敏度第二。 () 3 分辨 率 : 照组装 元件 , 透 要检查 装配 结构 是 否正确, 测赶元件布置间隙或组合方位等, 如多股 电 线套管、 电子雷管 、 导体元件检测, 透照像质的重 要判据是细节 分辨率, 边缘清晰度 , 而不是灵敏度
1 6
时间内完成。但是 , 某些射线照相用的胶片 ( 要求有 最高细节可见麦的)只在片基单面涂布乳剂。 , 胶片选用时所必须考虑的胶片感光性能 主要包 括层次特性 、 光谱特性和结构特性三方面
2 i 层 次特 性 .
即以光学密度表示影像层次的特性 ,包括感光 度、 梯度 、 光 宽容度 。这 些 感光特 睦均可在 胶片 特 曝
关 键词
工业躬线照相 射线段
感光 陡能
质量要求
Re u r m e t o e s t m e r ̄Ch r c e itc q ie n sf r S n i o ti a a t rs is
a dQu lyo —ry Fl n erS l t n n ai f t X a i a d t i eei ms h co
胶片类型。
2 胶片感光性能 要求
一
() 1灵敏 童: 透照材抖厚度均匀的试件 , 碣示其 内部裂纹类平面状危害性小缺陷是重要检测 目的。 此时灵敏度即影像质量的同义语 ,如锅炉压力容器
对接 焊缝 的 射线 照相检 测 。 () 2 宽容度 : 透照厚 度不规 则 的试件 , 虹小 铸件
r d o r p y ma i g a te tt r p s O I p n o s a o tc mp yn t h n e a o a s n a d i t e a ig a h , k n n at mp o p o o e S lt o i in b u o l ig wi t e i t m f n t d r sO l h , h i l a m n f cu e a d u e o d sr l a ig a h c f ms a u a t r n s fi u t a d o p i l . n i r r i Ke wo d i d sr lr d o r p y x—r y f m, n i merc c a a trsis u l y r q i me t y r s n u t a a i g a h , i a l s st i e o ti h r c e i c q ai e u r t t e ns
工业x射线胶片标准
工业x射线胶片标准工业X射线胶片标准。
工业X射线胶片是工业无损检测中常用的一种检测手段,其质量标准对于确保检测结果的准确性和可靠性至关重要。
本文将对工业X射线胶片标准进行详细介绍,以便相关从业人员更好地了解和应用。
首先,工业X射线胶片的标准主要包括以下几个方面,感光度、对比度、分辨率、颗粒度、曝光宽容度、显影性能等。
感光度是指胶片对X射线的敏感程度,对比度是指胶片能够显示的密度差异程度,分辨率是指胶片对细小缺陷的分辨能力,颗粒度是指胶片表面的颗粒大小和分布情况,曝光宽容度是指胶片对曝光量的容忍程度,显影性能是指显影过程中的表现情况。
这些标准的制定和执行,可以有效保证X射线检测的准确性和可靠性。
其次,工业X射线胶片标准的制定需要遵循一定的程序和原则。
首先是要充分调研和分析市场需求和技术发展趋势,了解用户的实际需求和使用情况,其次是要参考国际标准和行业标准,吸取先进经验和技术,再者是要结合国内实际情况,制定符合国情的标准,最后是要进行严格的测试和验证,确保标准的科学性和实用性。
只有这样,才能制定出符合实际需求的工业X射线胶片标准。
此外,工业X射线胶片标准的执行和监督也是至关重要的。
一方面,需要建立健全的标准执行机制,明确责任和任务,保证标准的全面执行;另一方面,需要建立有效的监督机制,及时发现和纠正标准执行中的问题和不足,确保标准的有效实施。
只有这样,才能保证工业X射线胶片标准的有效性和实用性。
最后,工业X射线胶片标准的不断完善和更新也是必不可少的。
随着科学技术的不断发展和进步,工业X射线胶片的应用领域和要求也在不断变化,因此,工业X射线胶片标准也需要不断进行修订和更新,以适应新的需求和技术。
只有这样,才能保证工业X射线胶片标准始终符合实际需求和技术发展的要求。
综上所述,工业X射线胶片标准对于工业无损检测具有重要意义,其制定、执行、监督和更新都需要引起足够的重视和重视。
只有如此,才能确保工业X射线胶片在工业生产中的有效应用,为生产安全和质量保驾护航。
C4类与C5类胶片在r射线底片成像中的研究与分析
C4类与C5类胶片在r射线底片成像中的研究与分析作者:孟令庆宋智文纪海波来源:《山东工业技术》2017年第18期摘要:根据NB/T47013.2规定“A级和AB级射线检测技术应采用C5类或更高类别的胶片,B级射线检测技术应采用C4类或更高类别的胶片。
本文根据此项规定进行了C4类胶片与C5类胶片成像质量与显影时间的对比。
关键词:C4;C5;r射线;成像DOI:10.16640/ki.37-1222/t.2017.18.1311 射线胶片的成像原理1.1 射线胶片的构成射线胶片不同于一般的感光胶片,射线胶片在胶片片基的两面均涂布感光乳剂层,以增加卤化银含量,可吸收较多的穿透力很强的X射线和r射线,从而提高射线的感光速度,同时增加底片黑度。
1.2 射线胶片的特性射线胶片的感光特性主要有:感光度、灰雾度、梯度、宽容度、最大密度。
这些特性决定了胶片的成像质量。
1.3 胶片的成像过程胶片在受到可见光或X射线、r射线的照射时,在感光乳剂层中会产生眼睛看不到的潜影,潜影形成后,通过显影、定影、水洗和干燥将射线胶片转变为射线底片供评片人员评定。
2 相关标准要求根据NB/T47013.2规定“A级和AB级射线检测技术应采用C5类或更高类别的胶片,B级射线检测技术应采用C4类或更高类别的胶片。
采用r射线和高能X射线进行射线检测时,以及对标准抗拉强度下限值Rm≥540MPa高强度材料射线检测时,应采用C4类或更高类别的胶片”。
3 具体实验测试我们选取了两种射线胶片型号分别为:AGFA C7和FUJI 80。
两种射线型号对应的类别为C5类和C4类,两种胶片的技术参数为FUJI 80,D=2.0时梯度最小值为4.3,颗粒度最大值为0.022,颗粒度最小值为196。
AGFA C7,D=2.0时梯度最小值为3.8,颗粒度最大值为0.032,颗粒度最小值为120。
由上述参数可以看出梯度最小值越大,颗粒度最大值越小,胶片系统级别越高。
5677-85铸钢件射线照相及底片等级分类方法
GB/T 5677-85铸钢件射线照相及底片等级分类方法中华人民共和国国家标准GB/T 5677-85铸钢件射线照相及底片等级分类方法本标准规定了厚度为5~300mm铸钢件的X射线、γ射线照相方法及射线底片等级分类方法。
1 射线照相方法1.1 射线照相方法的要求1.1.1 铸钢件表面必须清理干净,经外观检查合格后才能进行射线照相。
1.1.2 工件表面应采用永久性或半永久性标记作为对每张射线底片重新定义的依据。
不适合打印标记时,应采用透视部位详细草图或其他标记方法。
1.1.3 探伤人员必须具备有关射线基本理论和操作技术,应该了解被探工件的铸造工艺和使用条件,并取得有关无损检测人员资格鉴定机关的射线探伤资格证书。
1.2 射线照相灵敏度1.2.1 射线照相灵敏度用下式表示:K=[d/t]×100式中:K--以百分数表示的射线照相灵敏度,%;d--射线照相底片上可辨认到的最细钢线直径,mm;t--铸钢件被透照处的厚度,mm。
1.2.2 射线照相灵敏度分为A级(普通灵敏度级)和B级(高灵敏度级)。
A级射线照相灵敏度K A≤2.0%;B级射线照相灵敏度K B≤1.5%。
但透照厚度小于10mm时,底片上必须读出直径为0.2mm的象质计钢线。
1.3 射线源的选择X射线管电压的选择按图1,其他射线源可根据透照厚度和灵敏度级别按表1选择。
图1 管电压与透照厚度关系制的前屏及后屏。
1.4 胶片的选择在适当曝光时间内应根据铸钢件厚度,照相灵敏度和增感方式选择胶片种类。
A级方法应使用3型或者粒度更小的胶片;B级方法应使用2型或1型胶片。
胶片类型的选择见表2。
本标准中应使用金属和金属荧光增感屏。
金属屏的厚度可按表3选择。
100kV以下射线源,可不用前屏。
1.6 焦距的确定确定射线源到工件的最小距离(f),加上工件透照厚度(t)即为所需的焦距。
f值可按附录A(补充件)中的任意一种方法确定。
1.7 散射线的屏幕蔽1.7.1 为了提高射线照相灵敏度可采用如下几种方法屏蔽散射线:a. 在射线源的窗口加铅罩和滤光板;b. 工件非透照部位用厚铅板屏蔽;c. 暗盒后边垫壁厚大于2mm铅板屏蔽;d. 透照工作台用6mm厚铅板覆盖;e. 用铅丸、铁豆砂和补偿液屏蔽。