
金属弯曲性能检测
金属弯曲性能检测金属材料分析
一:金属弯曲性能检测概述(003)
科标无机检测中心提供金属弯曲性能检测,金属材料检测,金属材料分析,金属材料分析,金属材料测试,金属材料鉴定,金属材料验证,金属材料检验,金属材料鉴证。
二:金属主要检测产品
材质:铁基合金(碳钢,不锈钢,工具钢,铸铁等)
铜基合金(纯铜,黄铜,白铜,青铜等)
铝基合金(变型铝,铸铝,纯铝等)
镁基合金(镁铝锌,镁铝硅等)
镍基合金(高温合金,精密合金等
钛基合金(纯钛,TC4,TC11等)
锡基合金(纯锡,铅锡合金,无铅焊锡等)
锌基合金(纯锌,锌铝合金等)
三:主要检测项目
力学性能
拉伸性能(室温、高低温)
(拉伸强度、拉伸模量、屈服强度、断裂伸长率等)
弯曲性能
(弯曲强度、弯曲模量、x%应力应变等)
冲击性能
(简支梁冲击、悬臂梁冲击、落锤冲击、落球冲击、落镖冲击等)
压缩性能
(压缩强度、压缩模量等)
撕裂性能
(直角撕裂、裤型撕裂、新月形撕裂等)
摩擦系数
物理性能测试:
硬度
拉伸性能
弯曲性能
压缩性能
撕裂性能
冲击性能
摩擦性能
剪切性能
附着力、铅笔硬度密度
尺寸。
钢材反复弯曲试验试验

钢材反复弯曲性能试验
一.目的
检测钢材反复弯曲性能指标,指导检测人员按规程正确操作,保证检测结果科学准确。
二.检测参数及执行标准
反复弯曲。
执行标准:
GB/T238-2002《金属材料线材反复弯曲试验方法》
三.适用范围
适用于直径或厚度为0.3mm~10mm的金属线材。
四.职责
检测人员必须认真执行国家标准,按操作规程做好检测工作,整理数据记录,编制报告,并给出等级结果的判定。
五.样本大小及抽样方法
钢材应按批进行检查和验收,每批重量不大于60t,每批应由同牌号、同一炉罐号、同一规格的钢筋组成。
从每批的钢筋中,任取四根,截掉每根钢筋距端部50cm,截取规定长度的钢筋作试样,二根作反复弯曲试验。
六.仪器设备
反复弯曲试验机、游标卡尺、钢板尺
七.环境条件
10℃~35℃下的物理室内进行。
02.13.2—1
钢材反复弯曲性能试验
八.试验步骤
1. 根据下表所列线材直径,选择圆柱支座半径r,圆柱支座顶部至拨杆底部距离h以及拨杆孔直径d g。
2. 反复弯曲试验是在90度下,将试件按相反方向反复弯曲,速度应控制在每秒不超过一次,连续试验至相关产品标准中规定的弯曲次数或肉眼可见的裂纹为止;或者如相关产品标准规定。
试样断裂的最后一次不计入弯曲次数。
02.13.2—2。
GB 232-88-金属弯曲试验方法

中华人民共和国国家标准UDC669.2/.4:620.174金属弯曲试验方法GB232-88代替GB232-82本标准参照采用国际标准IS07438-1985《金属材料弯曲试验》。
1 主题内容与适用范围本标准规定了金属材料弯曲试验方法的适用范围、试验原理、试样、试验设备、试验程序及试验结果评定。
本标准适用于检验金属材料承受弯曲角度的弯曲变形性能。
2 引用标准GB2975 钢材力学及工艺性能试验取样规定。
3 试验原理将一定形状和尺寸的试样放置于弯曲装置上,以规定直径的弯心将试样弯曲到所要求的角度后,卸除试验力检查试样承受变形性能。
4 符号和名称5 试验设备5.1弯曲试验可在压力机或万能试验机上进行。
试验机应具备下列装置。
5.1.1应有足够硬度的支承辊,其长度应大于试样的宽度或直径。
支辊间的距离可以调节。
5.1.2 具有不同直径的弯心,弯心直径由有关标准规定,其宽度应大于试样的宽度或直径。
弯心应有足够的硬度。
5.2 厚度不大于4mm的试样,可在虎钳上进行弯曲试验,弯心直径按有关标准规定。
6 试样6.1 试验时用圆形、方形、长方形或多边形横截面的试样。
弯曲表面不得有划痕。
方形和长方形试样的棱边应锉圆,其半径不应大于2mm。
6.2 试样加工时,应去除剪切或火焰切割等形成的影响区域。
6.3 圆形或多边形横截面的材料作弯曲试验时,如果圆形横截面直径或多边形横截面的内切圆直径不大于35mm,试样与材料的横截面相同。
若试验机能量允许时,直径不大于50mm的材料亦可用全截面的试样进行试验。
当材料的直径大于35mm,则加工成直径为25mm的试样,或如图3加工成试样。
并保留一侧原表面。
弯曲试验时,原表面应位于弯曲的外侧。
6.4 当有关标准未作具体规定时,板材厚度不大于3mm,试样宽度为20±5mm。
6.5 板(带)材、型材和方形横截面材料的厚度不大于25mm时,试样厚度与材料厚度相同,试样宽度为试样厚度的2倍,但不得小于10mm;当材料厚度大于25mm时,试样厚度应加工成25mm,并保留一个原表面,其宽度应加工成30mm。
金属弯曲试验方法

金属弯曲试验方法金属弯曲试验是一种常用的金属材料力学性能测试方法,主要用于评估材料的弯曲性能。
在弯曲试验中,对金属试样施加一定的外力,在试验过程中记录外力与试样的变形情况,进而得到弯曲试验的结果。
金属弯曲试验通常有三种常见的方法:三点弯曲试验、四点弯曲试验和拉伸弯曲试验。
下面将逐一介绍这三种方法。
首先是三点弯曲试验。
这是最常用的弯曲试验方法之一。
试验中将金属试样放在两个支撑点之间,然后在试样的中央位置施加一个垂直负载。
在测试过程中,通过测量试样的变形和逐渐增大的载荷,可以获得试样的应力-应变曲线和屈服强度等力学性能参数。
接下来是四点弯曲试验。
四点弯曲试验相比于三点弯曲试验增加了一个额外的支撑点,从而能够更准确地评估金属材料的弯曲性能。
试验中,金属试样同样被放置在两个支撑点之间,但在中央位置施加两个对称的负载。
这种试验方法可以减小试样在支撑点处的剪切力,更好地模拟真实应力状态。
最后是拉伸弯曲试验。
这种试验方法要求试样同时承受拉伸和弯曲载荷。
试验中,金属试样被夹在两个拉伸夹具之间并施加拉力,同时在试样两端施加弯曲载荷。
这种试验方法能够同时测试材料的拉伸性能和弯曲性能,特别适用于某些工程应用中需要同时考虑这两种载荷的材料。
无论是哪种方法,进行金属弯曲试验需要考虑一些关键因素。
首先是试样的准备。
试样的尺寸和形状对试验结果具有重要影响,需要根据具体要求进行选择。
其次是加载方式。
试样通常是静态加载,但在某些情况下也可以进行动态加载。
然后是试验过程中的数据采集。
通过合适的传感器和测量设备,及时记录载荷和试样变形等数据,以获得准确的试验结果和力学性能参数。
在执行金属弯曲试验时,还需注意一些实验操作细节。
例如避免试样与夹具之间的摩擦影响试验结果,做好试样和载荷的对齐工作,确保试样受力均匀等。
此外,还应根据试验需求选择合适的试验速度,保证试验结果的可重复性。
金属弯曲试验是一种常用的金属材料力学性能测试方法,能够准确评估材料的弯曲性能。
GB232金属弯曲试验方法

金属弯曲试验方法 GB232–88 本标准参照采用国际标准lS O 7438–1985《金属材料–弯曲试验》。
1 主题内容与适用范围本标准规定了金属材料弯曲试验方法的适用范围、试验原理、试样、试验设备、试验程序及试验结果评定。
本标准适用于检验金属材料承受规定弯曲角度的弯曲变形性能。
2 引用标准GB 2975钢材力学及工艺性能试验取样规定3 试验原理将一定形状和尺寸的试样放置于弯曲装置上,以规定直径的弯心将试样弯曲到所要求的角度后,卸除试验力检查试样承受变形性能。
4 符号和名称弯曲试验中使用的符号和名称如下表和图1、图2所示。
5 试验设备5.1弯曲试验可在压力机或万能试验机上进行。
试验机应具备下列装置。
5.1.1应有足够硬度的支承辊,其长度应大于试样的宽度或直径。
支辊间的距离可以调节。
5.1.2具有不同直径的弯心,弯心直径由有关标准规定,其宽度应大于试样的宽度或直径,弯心应有足够的硬度。
5.2厚度不大于4m m的试样,可在虎钳上进行弯曲试验,弯心直径按有关标准规定。
6 试样6.1试验时用圆形、方形、长方形或多边形横截面的试样。
弯曲外表面不得有划痕。
方形和长方形试样的棱边应锉圆,其半径不应大于2mm。
6.2试样加工时,应去除剪切或火焰切割等形成的影响区域。
6.3圆形或多边形横截面的材料作弯曲试验时,如果圆形横截面直径或多边形横截面的内切圆直径不大于35mm,试样与材料的横截面相同。
若试验机能量允许时,直径不大于50mm的材料亦可用全截面的试样进行试验。
当材料的直径大于35mm,则加工成直径为25mm的试样,或如图3加工成试样。
并保留一侧原表面。
弯曲试验时,原表面应位于弯曲的外侧。
6.4当有关标准未作具体规定时,板材厚度不大于3mm,试样宽度为20±5mm。
钢筋力学性能测试
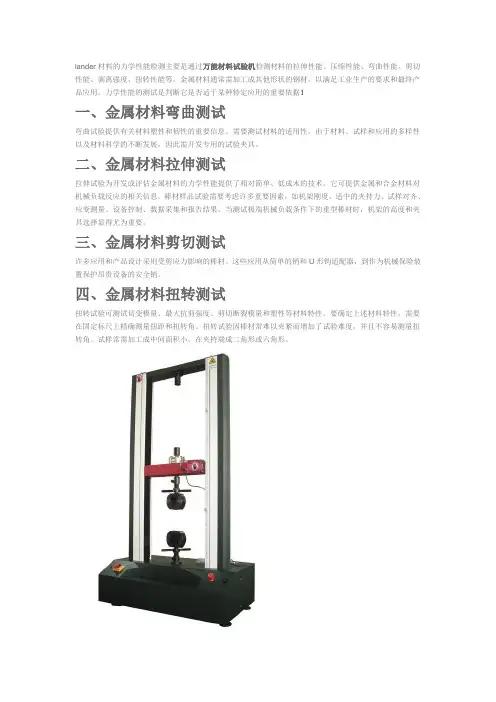
lander材料的力学性能检测主要是通过万能材料试验机检测材料的拉伸性能、压缩性能、弯曲性能、剪切性能、剥离强度、扭转性能等。
金属材料通常需加工成其他形状的钢材,以满足工业生产的要求和最终产品应用。
力学性能的测试是判断它是否适于某种特定应用的重要依据!
一、金属材料弯曲测试
弯曲试验提供有关材料塑性和韧性的重要信息。
需要测试材料的适用性。
由于材料、试样和应用的多样性以及材料科学的不断发展,因此需开发专用的试验夹具。
二、金属材料拉伸测试
拉伸试验为开发或评估金属材料的力学性能提供了相对简单、低成木的技术,它可提供金属和合金材料对机械负载反应的相关信息。
棒材样品试验需要考虑许多重要因素,如机架刚度、适中的夹持力、试样对齐、应变测量、设备控制、数据采集和报告结果。
当测试极端机械负载条件下的重型棒材时,机架的高度和夹具选择显得尤为重要。
三、金属材料剪切测试
许多应用和产品设计采用受剪应力影响的棒材。
这些应用从简单的销和U形钩适配器,到作为机械保险装置保护昂贵设备的安全销。
四、金属材料扭转测试
扭转试验可测试切变模量、最大抗剪强度、剪切断裂模量和塑性等材料特性。
要确定上述材料特性,需要在固定标尺上精确测量扭距和扭转角。
扭转试验因棒材常难以夹紧而增加了试验难度,并且不容易测量扭转角。
试样常需加工成中间面积小,在夹持端成二角形或六角形。
金属薄板弯曲性能与试验方法
◆ 弯曲性能 ( Bendability ) 弯曲成形时,金属薄板抵抗变形区外层
拉应力引起破裂的能力。
金属薄板弯曲性能试验方法
直接试验 又称工艺试验,分为实际成形试验和模拟成形
试验。
间接试验 指通过测定各种与成形性能相关的金属薄板性
能试验或金属学试验等。最常用的间接试验是单向 拉伸。金属学主要用来测定金属薄板的硬度、表面 粗糙度、结晶方位、晶粒度和化学成份及组织结构 等。
性能对相对弯曲半径(r/t)的影响。 • 碳钢板组:根据实验数据和结果分析影响弯曲件成形的工艺要素;
分析板厚和弯曲角度对相对弯曲半径(r/t)的影响,若采用本实 验使用的折弯机,当板厚3mm时,为何不推荐V=16mm的槽进行弯 曲?试分析原因。 • 完成思考题(1)。 • 写出实验体会(自选)。
上模装有精度补偿机构,以保证较高的折弯精度。
结构简述
机身 机身采用焊接结构制成。 滑块及下程调节 滑块由整块钢板制成,左右油缸安置在滑块两端的空腔内并与活塞连杆
连接在一起,油缸固定在机身上,通过液压驱动使活塞杆带动滑块运 动。为保证滑块在下死点的精度定位,在左右油缸内设有机械挡块机 构,通过机器右端手轮可调节挡块位置,并有计数器显示。 同步机构 滑块在运行中的同步,采用机械强迫同步机构,滑块两端有连杆与一扭 轴相连,又扭轴强迫同步,结构简单、稳定可靠,具有一定的同步精 度,并有偏心套用来调整滑块与工作台面间的平行度。
回弹的抑制
板料的纤维方向
• 冲压所用的板材多为冷轧板材,由于经过多次轧 制,板材具有方向性,平行于纤维方向(轧制方向) 的塑性指标大于垂直于纤维方向的指标。因此当 弯曲件的折弯线与板料纤维方向相垂直时,rmin/t 的数值最小;如果折弯线与板料纤维方向平行, rmin/t的数值最大。在弯制r/t较小的弯曲件时,板 料的排样应使折弯线尽可能垂直于板料的纤维方 向,当r/t较大时,折弯线的布置主要是考虑材料 利用率的大小。如果在同一零件上具有不同方向 的弯曲要求,那么在考虑弯曲件排样经济性的同 时,应尽可能使弯曲线与板料纤维方向的夹角不 小于30°。
金属材料 弯曲试验方法-2023最新国标
金属材料弯曲试验方法1范围本文件规定了测定金属材料承受弯曲塑性变形能力的试验方法。
本文件适用于金属材料相关产品文件规定的试样的弯曲试验,但不适用于金属管材和金属焊接接头的弯曲试验,金属管材和金属焊接接头的弯曲试验由其它文件规定。
2规范性引用文件下列文件中的内容通过文中的规范性引用而构成本文件必不可少的条款。
其中,注日期的引用文件,仅该日期对应的版本适用于本文件。
凡是不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T2975钢及钢产品力学性能试验取样位置及试样制备(GB/T2975-2018,ISO377:2017,MOD)3术语和定义本文件没有需要界定的术语和定义。
4符号和说明本文件使用的符号和说明见表1及图1、图2、图3和图C.1。
表1符号和说明符号说明单位a试样厚度或直径(或多边形横截面内切圆直径)mmb试样宽度mml1试验前支辊中心轴所在水平面与弯曲压头中心轴所在水平面之间的间距mmD弯曲压头直径mmf弯曲压头的移动距离mmLode角参数,例如应变路径方向—l tp试样长度mml2支辊间距离mmη三向因子—l3支辊中心轴所在垂直面与弯曲压头中心轴所在垂直面之间的间距mmr s支辊半径mmr i试样弯曲后的弯曲半径mmα弯曲角度°5原理弯曲试验是以圆形、方形、矩形或多边形横截面试样在弯曲装置上经受弯曲塑性变形,不改变加力方向,直至达到规定的弯曲角度。
弯曲试验时,试样两臂的轴线保持在垂直于弯曲轴的平面内。
如在弯曲180°角的弯曲试验中,按照相关产品文件的要求,可以将试样弯曲至两臂直接接触或相互平行且相距规定距离,可使用垫块控制规定距离。
图1配有两个支辊和一个弯曲压头的支辊式弯曲装置图2配有一个V 型模具和一个弯曲压头的弯曲装置D/2D20t po D 20o D2☆标引序号说明:1——虎钳;2——弯曲压头。
图3虎钳式弯曲装置6试验设备6.1一般要求弯曲试验应在配备下列弯曲装置之一的试验机或压力机上完成:a)配有两个支辊和一个弯曲压头的支辊式弯曲装置,见图1;b)配有一个V 型模具和一个弯曲压头的V 型模具式弯曲装置,见图2;c)虎钳式弯曲装置,见图3。
金属弯曲试验
金属弯曲试验弯曲试验就是按规定尺寸弯心,将试样弯曲至规定程度,以此检验金属承受塑性变形的能力,并显示其冶金或焊接缺陷。
试验标准GB/T223—1999《金属材料弯曲试验方法》,GB/T2653—1989《焊接接头弯曲及压扁试验方法》。
一、弯曲试样1、母材弯曲试样弯曲试验试样样坯的截取部位、方向及数量应根据有关标准和技术条件进行。
如无其他特殊规定,则按GB/T2975的要求进行。
母材弯曲试样可使用圆形、方形、矩形或多边形横截面的试样。
试样宽度应按照相关产品标准的要求,如有关标准未作具体规定,则当产品宽度不大于20mm时,试样宽度为原产品宽度,产品宽度大于20mm,厚度小于3mm时,试样宽度为20±5mm;厚度不小于3mm时,试样宽度在20~50mm之间。
圆形多边形试样厚度或直径就按照相关产品标准的要求,如果有关标准未作出具体规定,则对于板材、带材和型材,产品厚度不大于25mm时,试样厚度应为原产品厚度;产品厚度大于25mm时,试样厚度可以加工减薄至不小于25mm,并应保留一侧原表面。
直径或多边形横截面内切圆直径不大于50mm的产品,其试样横截面应为产品的横截面;如试验设备能力不足,对于直径或多边形横截面内切圆直径超过30~50mm的产品或大于50mm的产品,可将其机加工成横截面内切圆直径不小于25mm的试样,并应保留一侧原表面。
试样长度应根据试样厚度和所使用的试验设备确定,通常可按照下式确定试样π++长度:L=0.5()140d a式中L——试样长度,a——试样厚度,d——弯心直径,单位为mm。
试样表面不得有划痕和损伤。
方形、矩形和多边形横截面试样的棱边应倒圆,倒圆半径不超过试样厚度的1/10。
棱边倒圆时不应形成影响试验结果的横向毛刺、伤痕或刻痕。
加工试样时,应通过机加工去除由于剪切或火焰切割等影响了材料性能的部分,并应保留一侧原表面。
弯曲试验时试样保留的原表面应位于受拉变形一侧。
2。
焊接试板弯曲试样焊接试板弯曲试样有纵弯、横弯和侧弯三种形状,其形状和尺寸如图6-1~图6-3所示。
金属线材反复弯曲
金属线材反复弯曲
依据标准:GB/T238-20139(金属材料线材反复弯曲试验方法),
YB/T5249-2009(一般用途低碳钢丝)
反复弯曲试验,是检验金属材料的耐反复弯曲性能,并显示其缺陷的一种方法。
适用于截面小于120mm2的线材,条材和厚度小于5mm的带材及板材。
试验仪器:钢筋反复弯曲机
试验室要求:温度10~35℃如果对温度要求严格的话温度应为23±5℃。
试验方法:
将试样垂直夹紧于仪器夹中,在与仪器夹口相互接触线成垂直的平面上,沿左右方向90°反复弯曲,其速度不超过60次/min,必要时应降低弯曲速率以确保试样产生的热量不至影响试验结果。
试样断裂的最后一次不计入弯曲次数。
金属材料弯曲试验方法
金属材料弯曲试验方法1.范围本标准规定了弯曲试验方法的原理、符号、试验设备、试样、试验程序、试验结果评定和试验报告本标准适用于金属材料相关产品标准规定试样的弯曲试验,测定其弯曲塑性变形能力。
但小适用金属管材和金属焊接接头的弯曲试验。
2 试验设备应在配备下列弯曲装置之一的试验机或压力机上完成试验。
a)支辊式弯曲装置;b)V形模具式弯曲装置;c)虎钳式弯曲装置;d)翻板式弯曲装置;2.1支辊式弯曲装置2.1.1 支辊长度应大于试样宽度或直径。
支辊半径应为1-10倍试样厚度支辊应具有足够的硬度。
2.1.2 除非另有规定,支辊间距离应按照式(1)确定:l= (d + 3a ) ±5a ( 1 ) 此距离在试验期间应保持不变。
2.1.3 弯曲压头直径应在相关产品标准中规定。
弯曲压头宽度应大于试样宽度或直径弯曲压头应具有足够的硬度2.2 V形模具式弯曲装置模具的V形槽其角度应为1800-α。
弯曲角度应在相关产品标准中规定。
弯曲压头的圆角半径为d/2。
模具的支承棱边应倒圆,其倒圆半径应为1~10倍试样厚度。
模具和弯曲压头宽度应大于试样宽度或直径。
弯曲压头应具有足够的硬度。
2.3 虎钳式弯曲装置装置由虎钳配备足够硬度的弯心组成。
可以配置加力杠杆。
弯心直径应按照相关产品标准要求,弯心宽度应人于试样宽度或直径。
2.4 翻板式弯曲装置1]2.4.1 翻板带有楔形滑块。
滑块宽度应大于试样宽度或直径。
滑块应具有足够的硬度。
翻板固定在耳轴上。
试验时能绕耳轴轴线转动。
耳轴连接弯曲角度指示器,指示00~1800的弯曲角度。
2.4.2 翻板间距离应为两翻板的试样支承面同时垂直于水平轴线时两支承面间的距离[见图4c]。
按照式(2)确定:l=(d+2a)+e (2)式中:e可取值2~6mm。
2.4.3 弯曲压头直径应在相关产品标准中规定弯曲压头宽度应大于试样宽度或直径。
弯曲压头的压杆其厚度应略小于弯曲压头直径。
弯曲压头应具有足够的硬度。