
焊接工艺评定-埋弧焊SAW-1G Q235B 070406040
Company Name Welding process Shanghai Fuye Steel Structure Co., Ltd SAW ---Identification # Revision 0 PQRDate Date [X] ] Semi-automatic [ Automatic ] [ ] By
1G ]
Fillet Down [
---]
Vertical progression: UP [
Backing material Root opening Groove angle Backing gouging: 0-1 60º
ELECTRICAL CHARACTERISTICS
Transfer Moபைடு நூலகம்e (GMAW)
704009BW Lin Binggao
We certify that the statements in this record are correct and that the test welds were prepared, welded and tested in accordance with the requirements of Section 4 of the AWS D1.1-2006.
Short-circuiting [ Globular [ ]
] Spray [ Pulsed [ ] ]
Yes [ X ] No [
DCEP [ X ]
DCEN [
]
Tungsten Electrode (GTAW) Size : Type:
Diameter (Pipe)
Stringer or Weave Bead: FILLER METALS AWS Specification AWS Classification AWS A5.17
Supporting PQR No.s
Authorized by Type – Manual
Machine [ JOINT DESIGN USED Type Single [X ] Backing: Yes [ Butt Double Weld [ ] No [ X ] N/A Root Face Dimension Radius (J-U) ] Method ---Arc gouging Current: AC [ BASE METALS Material Spec. Type or (grade) Thickness: Groove 25mm -----Fillet ---Technique Q235B Other ] 1 ] POSITION Position of Groove
Contact Tube to Work Distance Peening None
-----
Interpass Cleaning
Grinding
------POSTWELD HEAT TREATMENT Temp. -------
Gas Cup Size PREHEAT Preheat Temp., Min Interpass Temp., Min ---0℃ Max
(cm/mn) 10-15
600
speed DC+ DC+ DC+ DC+ 280-300A 530-650A 530-660A 530-660A
1 2-6 7-11 12-16
GMAW SAW SAW SAW
ER70S-6 EM12K EM12K EM12K
25-30 20-25 20-25
T1 T2 Back Gouge
Other Tests Type of Test: Deposit Analysis: Hardness Test value:____________________________________Record No.: Other: RT Acceptable Record No.:
Page 2 of 3
2
Tensile Strength and Location N N/mm
2
070406040-1 070406040-2
25.18 25.20
24.20 24.18
609.4 609.3
283 275
465 450
WELD HAZ
Guided Bend Tests Type and Figure No. Side bend Side bend Side bend Side bend 070406040-C1 070406040-C2 070406040-C3 070406040-C4 Result Pass Pass Pass Pass
Page 1 of 3
Form No.:
ATF-F002-5 Rev. 0
Procedure qualification record (PQR)# Test result
Failure Character Spec. No. (W) mm Specimen Dimensions (T) mm Area mm
---Mulit-Pass 1 Longitudinal Lateral Angle ---------
Multi-pass or Single Pass (per side) Number of Electrodes Electrode Spacing
EM12K
SHIEDING Flux F6AZ-EL12 Gas Composition Electrode-Flux (Class) ----Flow Rate -------
Fillet Weld Test Result-Satisfactory:____Yes______No_______PenetrationintoParent Metal_________Yes________No__________ Type and Character of Failure:______________________________Macro - Results______________________________
Form No.:
ATF-F002-5 Rev. 0
Welder’s Name:
Zhao Yong’en
Welder’s Stamp:
Test conducted by: Record No.: Per
Shanghai Installation Engineering Co., Ltd. Laboratory
Time 250℃
Filler Metals Pass or Layer(s) Process Class Dia. (mm) 1.2 4 4 4
Type &
Current (Amps) or wire feed
Polarity
Volts
Travel Speed Joint Details
(V) 28-31 28-36 31-38 30-38
Toughness Tests
Notch Notch Location V Type Test Temp. Impact Values Lateral Exp. Drop Weight
Speciment No.
C
J
% Shear
Mils
Break
No Break
TEST CUPONS DIMENSIONS:
Signed
Shanghai Fuye Steel Structure Co,.LTD Manufacturer or Contractor
By
Title
Date
Page 3 of 3
Form No.:
ATF-F002-5 Rev. 0
焊接工艺的设计评定项目一览表2015年.4
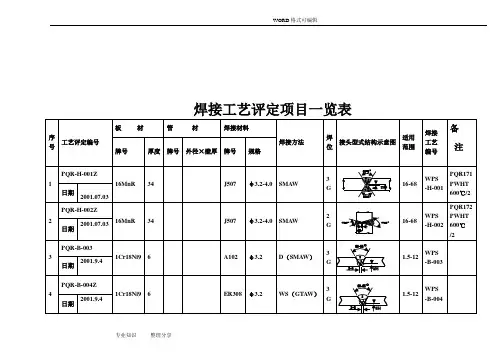
焊接工艺评定项目一览表序号工艺评定编号板材管材焊接材料焊接方法焊位接头型式结构示意图适用范围焊接工艺编号备注牌号厚度牌号外径×壁厚牌号规格1 PQR-H-001Z16MnR 34 J507 φ3.2-4.0 SMA W3G16-68WPS-H-001PQR171PWHT600℃/2 日期2001.07.032 PQR-H-002Z16MnR 34 J507 φ3.2-4.0 SMA W2G16-68WPS-H-002PQR172PWHT600℃/2日期2001.07.033 PQR-B-0031Cr18Ni9 6 A102 φ3.2 D(SMA W)3G1.5-12WPS-B-003 日期2001.9.44 PQR-B-004Z1Cr18Ni9 6 ER308 φ3.2 WS(GTAW)3G1.5-12WPS-B-004 日期2001.9.45 PQR-B-005ZSUS304 6 A102 φ3.2 D(SMA W)3G1.5-12WPS-B-005 日期2001.9.46 PQR-B-006ZSUS304 6 ER308 φ3.2 WS(GTAW)3G1.5-12WPS-B-006 日期2001.9.4焊接工艺评定项目一览表序号工艺评定编号板材管材焊接材料焊接方法焊位接头型式结构示意图适用范围焊接工艺编号备注牌号厚度牌号外径×壁厚牌号或型号规格7 PQR-B-007SUS304 6 MIG-308 φ1.0Rb(GMA W)(半自动)3 1.5-12WPS-B-007 日期2001.09.088 PQR-Al-008SB209GR50838 ER5183 φ4.0 GTAW(AC) 3 1.5-16WPS-Al-008P25 日期2001.04.059 PQR-T-009ZQ235-A 6 TIG-J50 φ2.5WS(GTAW)5G 1.5-12WPS-T-09 日期2001.11.1910 PQR-T-010PQR-T-010-1Q235-A 6 E4303 φ3.2 D(SMA W)3G 1.5-12WPS-T-010日期2001.11.19WPS-T-010-1TWHP630℃/0.5h11 PQR-T-011Z20 φ159*6 TIG-J50/E4303φ2.5/3.2WS/D(GTAW//SMAW)5G 1.5-12WPS-T-011 日期2002.03.2012 PQR-F-01220+316L φ219*(2+8)H00Cr19Ni12Mo2/A402/J422φ2.5/3.2WS/D(GTAW/SMA W)5G1.5-4/1.5-12WPS-F-012复合管日期2001.12.20焊接工艺评定项目一览表序号工艺评定编号板材管材焊接材料焊接方法焊位接头型式结构示意图适用范围焊接工艺编号备注牌号厚度牌号外径×壁厚牌号规格13 PQR-BF-01320+316Lφ219*(2+8)H00Cr19Ni12Mo2/H1Cr24Ni13/A402φ2.5/3.2WS/D(GTAW/SMAW)5G1.5-4/1.5-12WPS-BF-013复合管日期2001.12.2014 PQR-H-014Z16Mn φ108*6 TIG -50/J506 φ2.5-3.2 WS/D 5G6-12WPS-H-014PQR-H-014-01Z16MnR6 E5015 3.2 SMAW 3GWPS-H-014-1PQR-H-014-02 16MnR WPS-H-014-2PWHT625/0.515 PQR-H-01516MnR 50 J506 φ3.2-4.0 SMAW 3G 16-200WPS-H-015413PWHT625/1.5-2日期2001.12.2616 PQR-H-016 16MnR 50 J506 φ3.2-4.0 SMAW 2G16-200WPS-H-016414PWHT625℃/1.5-2日期2001.12.2617 PQR-H-01716MnR 40TWE-711(药芯)φ1.6气体保护焊(GMAW)(自动)3G 16-200WPS-H-017552PWHT625℃/1.5-2日期2001.12.2618 PQR-H-01816MnR 40TWE-711(药芯)φ1.6气体保护焊(GMAW)(自动)2G 16-200WPS-H-018553PWHT625℃/2日期2001.12.26焊接工艺评定项目一览表序号工艺评定编号板材管材焊接材料焊接方法焊接位置接头型式结构示意图适用范围焊接工艺卡编号备注牌号厚度牌号外径×壁厚牌号规格19 PQR-H-01916MnR 40DW55Lφ1.2气体保护焊GMAW(自动)3G16-200WPS-H-019554PWHT625℃/1.5-2 日期2001.12.2620 PQR-H-02016MnR 40DW55Lφ1.2气体保护焊GMAW(自动)2G16-200WPS-H-020555PWHT625℃/1.5-2 日期2001.12.2621 PQR-H-02116MnR 16 J507φ3.2D(SMA W)3G 16-32WPS-H-021113 日期2002.04.0222 PQR-B/T-022Z 1Cr18Ni9/20φ159×6H1Cr24Ni13/A302φ2.4WS/D(GTAW5G1.5-12WPS-B-022日期2001.09.26 /3.2 SMAW)23 PQR-H-02316MnR 16H10Mn2/SJ101φ4.0M (SAW) 1G 16-32WPS-H-023326 日期2000.09.0324 PQR-T-024ZQ235-A 10 J422φ3.2-4.0D(SMA W)1G1.5-20.WPS-T-024571PWHT600℃/1h日期2003.11.29焊接工艺评定项目一览表序号工艺评定编号板材管材焊接材料焊接方法焊接位置接头型式结构示意图适用范围焊接工艺卡编号备注牌号厚度牌号外径×壁厚牌号规格25 PQR-T-02520 φ57×3。
Q235_Q345焊接工艺评定
2021/3/6
34
焊接工艺评定应用实例
见《焊接工程综合试验技术》:P163 ~P194
2021/3/6
35
4.焊接材料匹配
❖ 焊接材料匹配原则 等强性:强度相等,或高匹配(+100MPa)、低匹配(-
100MPa),保证接头强度与母材相等。 等成分性:填充焊丝形成的焊缝成分与母材相等,
保证耐热性、耐蚀性等特殊要求。 特殊性:双相焊缝、异质焊缝。
2021/3/6
36
焊接材料匹配
❖ Q235钢焊接及焊接材料
一般不预热,碳含量在0.18~0.22%时,厚度≥30mm,环 境温度≤0℃时应考虑预热100~150℃。
❖ 手工电弧焊
一般结构:E4303、E4315、E4301、E4320、E4311; 动载荷、复杂和厚板结构: E4315、E4316、 E4303、 E4301、E4320、E4311;
2021/3/6
20
焊接工艺评定规则
板材对接焊缝试件评定合格的工艺适用与管材对接焊 缝,板材角焊缝试件评定合格的工艺适用于管板角焊缝, 反之亦然。
❖ 焊接工艺因素 重要因素:指影响焊接接头抗拉强度和弯曲性能的焊
接工艺因素。任何一项重要因素变更时,需重新评定焊接 工艺。
补加因素:指影响焊接接头冲击韧度的焊接工艺因素。 增加或变更一个补加因素时,可按增加或变更因素增焊冲 击韧度时间进行试验。
28
JGJ81-2002焊缝外观技术要求
2021/3/6
29
JGJ81-2002焊缝外观技术要求
2021/3/6
30
JGJ81-2002焊缝外观技术要求
2021/3/6
31
建筑钢结构工艺评定报告格式
焊接工艺评定
` 类别号
II III IV
组别号 II-1
II-2 III-1 III-2
IV-1
16Mn 16MnR
钢号
15MnNbR 15MnVR 20MnMo 10MoWVNb 13MnNiMoNbR 18MnMoNbR 20MnMoNb 07MnCrMoVR 12CrMo 12CrMoG 15CrMo 15CrMoR 15CrMoG 14Cr1Mo
组别号 IV-1 IV-2 V-1 VI-1
VI-2
钢号 14Cr1MoR 12Cr1MoV 12Cr1MoVG 12Cr2Mo 12Cr2Mo1 12Cr2Mo1R 12Cr2MoG 1Cr5Mo 09MnD 09MnNiD 09MnNiDR 16MnD 16MnDR 15MnNiDR
GB150 JB4726 GB5310 GB6479 JB4726 GB150 GB5310 GB6479,JB4726 GB150 JB4727 GB3531 JB4727 GB3531 GB3531
T形接头 对接焊缝
角接接头 对接焊缝
锁底接头 对接焊缝
角接接头 角焊缝
T形接头 角焊缝
搭接接头 角焊缝
对接接头 角焊缝
由于任何接头都是由焊缝连接而成,同一种焊缝可以连接不同的 接头,因此,焊接工艺评定时考察的对象是“焊缝”,而不是焊接接头 。
规定:
对接焊缝的试件评定合格的工艺亦适用于焊件角焊缝; 板材对接焊缝试件评定合格的工艺亦适用于管材的对接焊缝,反
焊后热处理: 温度范围( ℃ )______________________ 保温时间( h )_______________________
预热: 预热温度(℃ )(允许最低值)___________ 层间温度(℃ )(允许最高值)___________ 保持预热时间________________________ 加热方式____________________________
焊接工艺评定无损都检测及试样试验报告资料02
焊接工艺评定中十冶集团有限公司二00六年二月十五日焊接工艺评定中十冶集团有限公司- 1 -目 录焊接工艺评定报告2焊接工艺评定中十冶集团有限公司- 3 -续表:续表:4焊接工艺评定中十冶集团有限公司- 5 -焊接工艺评定指导书注:对每一个母材与焊接材料的组合均需分别填表。
焊接工艺评定指导书6焊接工艺评定中十冶集团有限公司- 7 -焊缝射线检测报告焊缝接头机械性能试验报告试验员:审核: 05年12月20日8焊接工艺评定中十冶集团有限公司- 9 -材料检验报告试验员: 审核: 2005年12月20日焊接工艺评定报告10焊接工艺评定中十冶集团有限公司- 11 -续表:续表:12焊接工艺评定中十冶集团有限公司 - 13-焊接工艺评定指导书注:对每一个母材与焊接材料的组合均需分别填表。
焊接工艺评定指导书14焊接工艺评定中十冶集团有限公司 - 15-焊缝射线检测报告焊缝接头机械性能试验报告试验员:审核: 05年12月20日16焊接工艺评定中十冶集团有限公司 - 17-材料检验报告试验员: 审核: 2005年12月20日焊接工艺评定报告18焊接工艺评定 中十冶集团有限公司 - 19-续表:焊接工艺评定指导书注:对每一个母材与焊接材料的组合均需分别填表。
20焊接工艺评定中十冶集团有限公司 - 21-焊接工艺评定指导书宏观金相试验报告审核:(签字)检查:(签字)22焊接工艺评定中十冶集团有限公司- 23 -焊接工艺评定报告续表:24焊接工艺评定中十冶集团有限公司 - 25-焊接工艺评定指导书注:对每一个母材与焊接材料的组合均需分别填表。
焊接工艺评定指导书26焊接工艺评定中十冶集团有限公司 - 27-宏观金相试验报告审核:(签字) 检查:(签字)焊接工艺评定报告28焊接工艺评定中十冶集团有限公司- 29 -续表:续表:30焊接工艺评定中十冶集团有限公司 - 31-焊接工艺评定指导书注:对每一个母材与焊接材料的组合均需分别填表。
焊接工艺评定报告(38mm埋弧焊).
烘干温度(℃)
250
时间(min)
120
施焊工艺参数记录
道次
焊接方法
焊条(焊丝)直径(㎜)
保护气体流量 (1/min)
电流(A)
电压(V)
焊接速度(㎝/min)
热输入(kj/㎝)
备注
1
GMAW
1.2㎜
300
30
20
2
SAW
4㎜
600
30
18
3
SAW
4㎜
600
30
18
4
SAW
4㎜
600
30
18
指导书编号
JSJNZD--30
焊接方法
SAW
焊接位置
平焊
设备型号
ZX5-1000焊机
电源及极性
直流反接
母材钢号
Q345B
类别
Ⅱ
生产厂
济钢
母材规格
38㎜
供货状态
热轧
接头尺寸及施焊道次顺序
焊接材料
焊
丝
牌号
H08MnA
规格(㎜)
4
生产厂
山东索力得焊材有限公司
批号
焊
剂
或
气
体
牌号
HJ431
规格(目)
8~40
生产厂
5
SAW
H08MnA
4㎜
HJ431
600-650
32-35
18-20
6
SAW
H08MnA
4㎜
HJ431
600-650
32-35
18-20
7
SAW
H08MnA
4㎜
HJ431
《焊接工艺评定》课件
焊接工艺评定记录的管理
记录的种类与内容
列出需要保存的记录种类,以及每种记录应 包含的内容。
记录的保存方式与期限
规定记录的保存方式,如纸质或电子版,并 明确保存期限。
记录的查阅与使用
规定记录的查阅和使用权限。
记录的更新与完善
说明如何对记录进行更新和完善,以确保其 准确性和完整性。
05
焊接工艺评定案例分析
分析试验结果
根据检测结果和分析,得出试 验结论,并提出改进意见和建 议。
04
焊接工艺评定报告与记录
焊接工艺评定报告的内容
评定目的和依据
明确评定的目的和所依据的标准、规范。
母材、焊接材料及焊接方法
详细列出母材的材质、规格,焊接材料的种类、规格,以及采用的焊接方法。
评定参数与结果
列出评定的各项参数,如焊接电流、电压、焊接速度等,以及对应的评定结果。
焊接材料评定
评估不同焊接材料的可焊性、焊接效率和焊接质量。
焊接工艺评定
评估焊接工艺参数、焊接顺序和焊接操作对焊接质量 的影响。
焊接工艺评定试验设备
焊接设备
包括弧焊机、埋弧焊机、激光焊机等,用于实 现焊接操作。
测试设备
包括硬度计、X射线检测仪、超声波检测仪等, 用于检测焊接质量和无损探伤。
辅助工具
包括夹具、支架、冷却设备等,用于辅助焊接操作和保证焊接质量。
案例一:压力容器焊接工艺评定
压力容器焊接工艺评定概述
压力容器焊接工艺评定流程
压力容器是工业生产中常用的设备,焊接 工艺评定是确保压力容器质量的关键环节 。
包括母材检验、焊接方法选择、焊接工艺 参数确定、焊接试板制作及检验等步骤。
压力容器焊接工艺评定标准
精编工艺技术焊接工艺评定资料
随心编辑,值得下载拥有!YOUR COMPA NY NAME IS HERE专业I专注I精心I卓越【工艺技术】焊接工艺评定资料焊接工艺评定资料编号:PQR-01-2009单位中油辽河工程有限公司中油辽河工程有限公司焊接工艺评定第1页共10页中油辽河工程有限公司焊接工艺指导书焊接工艺评定注:对每一种母材与焊接材料的组合均需分别填表第2页共10页中油辽河工程有限公司焊接工艺评定第 3 页共 10 页中油辽河工程有限公司焊接工艺评定第 4 页共 10 页中油辽河工程有限公司焊接工艺评定第 5 页共 10 页中油辽河工程有限公司焊接工艺评定焊接工艺评定报告焊接工艺评定报告编号:PQR-01-2009焊接工艺评定指导书编号:PQR-01-2009-01批准人签字日期 ___________焊接工艺评定书焊接位置:对接焊缝的位置角焊缝位置向上方向:(向上、向下)/ 方向:(向上、向下)预热:预热温度(C)(允许最低值)/层间温度(C)(允许最高值)/其他:/ 技术措施:焊接速度(cm/min ):7-15摆动或不摆动:摆动摆动参数:焊工自选多道焊或单道焊(每面):多层单道焊多丝焊或单丝焊:/其他: ______________/厚度: 12伽直径:/ 其他:/填充金属:焊材标准:GB/T5117-1995 焊材牌号:E4303(J422) 焊材规格:$3.2、$ 4. 焊缝金属厚度12其他:/ 电特性:电流种类:直流极性: DC-钨极尺寸:/焊接电流(A):80-160_________ 电弧电压(V) : 20-25 ________ 其它:/第 7 页共 10 页中油辽河工程有限公司焊接工艺评定第 8 页共 10 页中油辽河工程有限公司焊接工艺评定焊缝、热影响区:(有裂纹、无裂纹)/耐蚀堆焊金属化学成分(%)分析表面或取样开始表面至熔合线的距离(伽):______________________ /_________________ 附加说明:结论:本评定按JB4708-2000 规定焊接试件、检验试样,测定性能,确认试验记录正确一评定结果:(合格、不合格)第 9 页共 10 页中油辽河工程有限公司焊接工艺评定附件:No JY2009 116第 10 页共 10 页检验报告委托单位 ............ 史油辽河工程宜限公司................... 品名............................. 板材对焊.............................. 合同号——....... ______ _______________ ________ 发送日期■■■■:■■ on ■■!!■■■ MIBB ma ■■!:■■■. B ■ ■ IB ・nu ■・n H ■IB ■n n ■ ■!>■■■■:■ ■ nn Bam ■ BI ■■■BI «■ ■: n ■ ai ma辽河石油勘探局钻采设备及材料检验室注意事项1、报告无检验单位“检验专用章”无效。
Q235B钢板-焊接工艺评定
焊接工艺评定编号:HP-002使用单位盖章:焊接工艺评定任务书编号:RW-06-02焊接工艺评定方案编号:FA-06-04接头型式: 对接 衬 垫: /衬垫材料: / 30~350其 它: / 2~3mm母 材:类 号: A 类 与类 号: A 类钢 号: Q235B 与钢 号: Q235b 相焊接 试 件:母 材 厚 度:12mm 焊缝金属厚度:13~14mm 管 子 直 径: / 其 它: / 电(火焰)特性:电极:钨级型号和尺寸: /送丝速度范围: /其它: /填充金属:焊条型号:E5015 规格:ф3.2/ф4.0焊丝型号: / 规格: /焊剂型号: /其它: /焊接工艺评定方案编号:FA-06-052~3mm接头型式:对接 30衬垫: /衬垫材料: /其它:母材:类号: A类与类号: A类钢号: Q235 B 与钢号: Q235 B 相焊接试件:母材厚度: 12mm焊缝金属厚度: 13~14mm管子直径: /其它: /电(火焰)特性:电极:钨级型号和尺寸: /送丝速度范围: /其它: /填充金属:焊条型号: E5015 规格:ф3.2/ф4.0焊丝型号: / 规格:/焊剂型号: /其它: /焊接工艺评定方案编号:FA-06-06接头型式: 对接衬其 30~35母 材:类 号: A 类 与类 号: A 类钢 号: Q235 与钢 号: Q235 相焊接 试 件:母 材 厚 度:12mm 焊缝金属厚度:13~14mm 管 子 直 径:/ 其 它:/ 电(火焰)特性:电极:钨级型号和尺寸: /送丝速度范围: /其它: /填充金属:焊条型号: E5015 规格:ф3.2/ф4.0焊丝型号: / 规格: /焊剂型号: /其它: /打底层1道填充层2道盖面层3道焊接工艺评定报告编号:BG-06-04简图:接头型式: 对接 衬 垫: /衬垫材料: /其 它:母 材:类 号:A 类 与类 号:A 类钢 号:Q235 与钢 号:Q235 相焊接 厚 度:12mm 直 径: /其 它:坡口内外两侧15㎜处打磨干净,露出金属光泽。
焊接工艺评定报告
焊接工艺评定报告焊接工艺评定报告焊接工艺评定名称板—板对接焊焊接工艺评定编号PQRB06-01试件材料Q235-B焊接方法埋弧自动焊评定日期2006年9月18日山东阳光天润化工设备有限公司焊接工艺评定报告单位名称:山东阳光天润化工设备有限公司焊接工艺评定报告编号:PQRB06-01 焊接工艺指导书编号:WPS06-01焊接方法:SAW 机械化程度:(手工、半自动、自动)自动接头简图:(坡口形式、尺寸、衬垫、每种焊接方法或焊接工艺、焊缝金属厚度)+母材:材料标准:GB/T3274钢号:Q235-B类、组别号:Ⅰ-1类、组别号:Ⅰ-1 相焊厚度:12直径:其他:焊后热处理:热处理温度(℃):保温时间(h):保护气体:气体混合比流量(保护气体尾部保护气背部保护气填充金属:焊材标准:GB/T5293—1999 焊材牌号:H08A焊材规格:φ4mm焊缝金属厚度:电特性:电流种类:直流极性:反接钨极尺寸:焊接电流(A):560-580 580-620伸试验试验护告编号:LH01-0609试样编号试样宽度(㎜)试样厚度(㎜)横截面积(㎜)断裂载荷(KN)抗拉强度(MPa)断裂部HB-01L1 25 12 300 135.6 452 焊缝区HB-01L2 25 12 300 135.1 450 焊缝区弯曲试验试验报告编号:LH01-0609试样编号试样类型试样厚度(㎜)弯心直径(㎜)弯曲角度(°)试验结果HB-01W1 面弯12 φ48 180°合格HB-01W2 面弯12 φ48 180°合格HB-01W3 背弯12 φ48 180°合格HB-01W4 背弯12 φ48 180°合格焊接工艺评定报告焊接工艺评定名称板—板对接焊焊接工艺评定编号PQRB06-02试件材料16MnR焊接方法埋弧自动焊评定日期2006年9月20日山东阳光天润化工设备有限公司焊接工艺评定报告多道焊或单道焊(每面): 单道多丝焊或单丝焊: 单丝其他: 预热:预热温度(℃): 层间温度(℃): 其他: 伸 试 验 试验护告编号: LH02-0609 试样编号 试样宽度(㎜)试样厚度(㎜)横截面积(㎜) 断裂载荷(KN) 抗拉强度(MPa ) 断裂部HB-02L1 25 12 300 185.7 619 焊缝区HB-02L225 12 300 183.1 610 焊缝区弯曲试验 试验报告编号: LH02-0609 试样编号 试样类型 试样厚度 (㎜)弯心直径(㎜) 弯曲角度(°) 试验结果HB-02W1 面弯 12 φ48 180° 合格焊接工艺评定报告焊接工艺评定名称板—板对接焊焊接工艺评定编号PQRB06-03试件材料Q235-B焊接方法焊条电弧焊评定日期2006年9月18日山东阳光天润化工设备有限公司焊接工艺评定报告160-180180-200电弧电压(V):18-20 24-2624-26 26-28其他:焊接位置:对接焊接位置:水平方向:(向上、向下)角焊接位置:方向:(向上、向下)技术措施:焊接速度(cm/min):摆动或不摆动摆动参数:多道焊或单道焊(每面):多丝焊或单丝焊:其他:预热:预热温度(℃):层间温度(℃):其他:伸试验试验护告编号:LH02-0610试样编号试样宽度(㎜)试样厚度(㎜)横截面积(㎜)断裂载荷(KN)抗拉强度(MPa)断裂部HB-03L1 25 12 300 135 450 焊缝区焊接工艺评定报告焊接工艺评定名称板—板对接焊焊接工艺评定编号PQRB06-04试件材料Q235-B焊接方法焊条电弧焊+氩弧焊+埋弧自动焊评定日期2006年9月18日山东阳光天润化工设备有限公司焊接工艺评定报告QDR15-08-±母材:材料标准:GB/T3274钢号:Q235-B类、组别号:Ⅰ-1类、组别号:Ⅰ-1 相焊厚度:10mm直径:其他:焊后热处理:热处理温度(℃):保温时间(h):保护气体:气体混合比流量(保护气体Ar尾部保护气背部保护气填充金属:焊材标准:GB/T5117 GB/T5293焊材牌号:J427 H08A焊材规格:φ2mm φ3.2mm φ4mm 焊缝金属厚度:其他:电特性:电流种类:直流极性:反接钨极尺寸:焊接电流(A):100-120 160-180160-180550-570电弧电压(V):18-20 24-26伸试验试验护告编号:LH03-0610试样编号试样宽度(㎜)试样厚度(㎜)横截面积(㎜)断裂载荷(KN)抗拉强度(MPa)断裂部HB-04L1 25 10 250 110.5 442热影响HB-04L2 25 10 250 113 452 焊缝区弯曲试验试验报告编号:LH03-0610试样编号试样类型试样厚度(㎜)弯心直径(㎜)弯曲角度(°)试验结果HB-04W1 面弯10 φ40 180°合格HB-04W2 面弯10 φ40 180°合格HB-04W3 背弯10 φ40 180°合格HB-04W4 背弯10 φ40 180°合格焊接工艺评定报告焊接工艺评定名称板—板对接焊焊接工艺评定编号PQRB06-05试件材料Q235-B焊接方法焊条电弧焊+埋弧自动焊评定日期2006年9月19日山东阳光天润化工设备有限公司焊接工艺评定报告电弧电压(V):24-26 26-2834-36其他:焊接位置:对接焊接位置:水平方向:(向上、向下)角焊接位置:方向:(向上、向下)技术措施:焊接速度(cm/min):44-46摆动或不摆动摆动参数:多道焊或单道焊(每面):多丝焊或单丝焊:单丝(SMA 其他:预热:预热温度(℃):层间温度(℃):其他:伸试验试验护告编号:LH03-0609试样编号试样宽度(㎜)试样厚度(㎜)横截面积(㎜)断裂载荷(KN)抗拉强度(MPa)断裂部HB-05L1 25 12 300 131.7 439 焊缝区HB-05L2 25 12 300 130.5 435 焊缝区焊接工艺评定报告焊接工艺评定名称板—板对接焊焊接工艺评定编号PQRB06-06 试件材料16MnR焊接方法焊条电弧焊+埋弧自动焊评定日期2006年9月20日山东阳光天润化工设备有限公司焊接工艺评定报告直径:其他:尾部保护气背部保护气填充金属:焊材标准:GB/T5117 GB/T5293 焊材牌号:J507 H10MnR 焊材规格:φ4mm φ4mm 焊缝金属厚度:其他:电特性:电流种类:直流极性:反接钨极尺寸:焊接电流(A)160-180 180-200580-600电弧电压(V):24-26 26-2834-36其他:焊接位置:对接焊接位置:水平方向:(向上、向下)角焊接位置:方向:(向上、向下)技术措施:焊接速度(cm/min):46-47 (SMA 摆动或不摆动摆动(SMAW)摆动参数:多道焊或单道焊(每面):多道预热:焊接工艺评定报告焊接工艺评定名称板—板对接焊焊接工艺评定编号PQRB06-07试件材料16MnR焊接方法钨极氩弧焊+焊条电弧焊+埋弧自动焊评定日期2006年9月24日山东阳光天润化工设备有限公司焊接工艺评定报告接头简图:(坡口形式、尺寸、衬垫、每种焊接方法或焊接工艺、焊缝金属厚度)+±0.5°±°母材:材料标准: GB/T6654 钢号: 16MnR类、组别号: Ⅱ-1类、组别号:Ⅱ-1 相焊 厚度: 10mm 直径: 其他:焊后热处理:热处理温度(℃): 保温时间(h ): 保护气体:气体 混合比 流量(保护气体 尾部保护气 背部保护气 填充金属:焊材标准GB/T14957 GB/T5117 GB/T5293 焊材牌号: H10MnSi J507 H10Mn2 焊材规格: φ2mm φ4mm φ4mm 焊缝金属厚度: 其他:电特性: 电流种类: 直流 极性: 正接(GTAW ) 反接 钨极尺寸: 焊接电流(A )100-120160-180530-550伸试验试验护告编号:LH05-0610试样编号试样宽度(㎜)试样厚度(㎜)横截面积(㎜)断裂载荷(KN)抗拉强度(MPa)断裂部HB-07L1 25 10 259 152 608 焊缝区HB-07L2 25 10 259 154.8 619 焊缝区弯曲试验试验报告编号:LH05-0610试样编号试样类型试样厚度(㎜)弯心直径(㎜)弯曲角度(°)试验结果HB-07W1 面弯10 φ40 180 合格HB-07W2 面弯10 φ40 180 合格HB-07W3 背弯10 φ40 180 合格HB-07W4 背弯10 φ40 180 合格焊接工艺评定报告焊接工艺评定名称板—板对接焊焊接工艺评定编号PQRB06-08试件材料16MnR焊接方法焊条电弧焊+埋弧自动焊评定日期2006年9月21日山东阳光天润化工设备有限公司焊接工艺评定报告电弧电压(V):20-22 24-2634-36其他:焊接位置:对接焊接位置:水平方向:(向上、向下)角焊接位置:方向:(向上、向下)技术措施:焊接速度(cm/min):46-46摆动或不摆动摆动参数:多道焊或单道焊(每面):多道多丝焊或单丝焊:单丝(SMA 其他:预热:预热温度(℃):层间温度(℃):其他:伸试验试验护告编号:LH06-0609试样编号试样宽度(㎜)试样厚度(㎜)横截面积(㎜)断裂载荷(KN)抗拉强度(MPa)断裂部HB-08L1 25 12 300 182.7 609 焊缝区HB-08L2 25 12 300 183 610 焊缝区焊接工艺评定报告焊接工艺评定名称管—板对接焊焊接工艺评定编号PQRB06-09 试件材料Q235-B 20焊接方法焊条电弧焊评定日期2006年9月22日山东阳光天润化工设备有限公司焊接工艺评定报告直径:φ57mm 其他:尾部保护气背部保护气填充金属:焊材标准:GB/T5117焊材牌号:J427焊材规格:φ3.2mm φ4mm 焊缝金属厚度:其他:电特性:电流种类:直流极性:反接钨极尺寸:焊接电流(A)90-110 160-180 180-200电弧电压(V):20-22 24-26 26-28其他:焊接位置:对接焊接位置:水平方向:(向上、向下)角焊接位置:方向:(向上、向下)技术措施:焊接速度(cm/min):摆动或不摆动摆动参数:多道焊或单道焊(每面):多道多丝焊或单丝焊:其他:预热:预热温度(℃):层间温度(℃):其他:焊接工艺评定报告焊接工艺评定名称管—板对接焊焊接工艺评定编号PQRB06-10试件材料16MnR 20焊接方法焊条电弧焊评定日期2006年9月22日山东阳光天润化工设备有限公司焊接工艺评定报告QDR15-08±母材:材料标准:GB/T6654 GB/T8163钢号:16MnR 20类、组别号:Ⅱ-1类、组别号:Ⅱ-1 相焊厚度:22mm直径:φ57mm其他:焊后热处理:热处理温度(℃):保温时间(h):保护气体:气体混合比流量(保护气体尾部保护气背部保护气填充金属:焊材标准:GB/T5117焊材牌号:J427焊材规格:φ3.2mm φ3.2mm 焊缝金属厚度:其他:电特性:电流种类:直流极性:反接钨极尺寸:焊接电流(A)90-110 160-180 180-200电弧电压(V):20-22 24-26 26-28弯曲试验试验报告编号:试样编号试样类型试样厚度(㎜)弯心直径(㎜)弯曲角度(°)试验结果冲击实验试验报告编号:试验编号试样尺寸缺口类型缺口位置试验温度(℃)冲击吸收功(J)备检验截面ⅠⅡⅢⅣⅤ焊脚差(㎜)无损探伤RT: UT:MT: 按JB/T4730-2005 探伤合格PT:其他:耐蚀堆焊金属化学成分(重量%)C Si Mn P S Cr Ni Mo V Ti分析表面或取样开始表面至熔合线的距离(㎜)附加说明:焊接工艺评定报告焊接工艺评定名称管—管对接焊焊接工艺评定编号PQRB06-11试件材料20 φ57×3.5焊接方法焊条电弧焊评定日期2006年9月22日山东阳光天润化工设备有限公司焊接工艺评定报告伸试验试验护告编号:LH01-0610试样编号试样宽度(㎜)试样厚度(㎜)横截面积(㎜)断裂载荷(KN)抗拉强度(MPa)断裂部HB-11L110 3.5 35 14.8 425 母材区HB-11L2 10 3.5 35 14.8 431 母材区弯曲试验试验报告编号:LH01-0610试样编号试样类型试样厚度(㎜)弯心直径(㎜)弯曲角度(°)试验结果HB-11W1面弯 3.5 φ14 180 合格HB-11W2面弯 3.5 φ14 180 合格HB-11W3背弯 3.5 φ14 180 合格HB-11W4背弯 3.5 φ14 180 合格焊接工艺评定报告焊接工艺评定名称管—板对接焊焊接工艺评定编号PQRB06-12试件材料Q235-B 20焊接方法焊条电弧焊评定日期2006年9月22日山东阳光天润化工设备有限公司焊接工艺评定报告。
焊接工艺评定GMAW-2G Q235B 070406035
Short-circuiting [ Globular [X ]
] Spray [ Pulsed [ ] ]
Yes [ X ] No [
DCEP [ X ]
DCEN [
]
Tungsten Electrode (GTAW) Size : Type:
Groove
Diameter (Pipe)
Stringer or Weave Bead: FILLER METALS AWS Specification AWS Classification AWS A5.18
Contact Tube to Work Distance Peening None Composition 80%+20%
10-25mm
Interpass Cleaning
Wire brush
Electrode-Flux (Class) -----
Flow Rate
Gas Cup Size 25mm PREHEAT Preheat Temp., Min Interpass Temp., Min ---200℃ Max 250℃
POSTWELD HEAT TREATMENT Temp. Time -------
Filler Metals Pass or Layer(s) Process Class Diam.
Polarity Type &
Current (Amps) or wire feed speed
Volts
Travel Speed Joint Details
Other Tests Type of Test: Deposit Analysis: Hardness Test value:____________________________________Record No.: Other: RT Acceptable Record No.: 07E0426RT