
注塑压力与速度关系的解释希望能帮到你,看不明白,请看多两遍!
注塑壓力與速度關系的解释:希望能帮到你,看不明白,请看多两遍!
其实,机器的动作本身都是克服了阻力的运动,也就是说机器要动作首先必须提供稍大于(略等于)阻力的动力,在注塑机上也就称为压力,只有提供了这个力才能动;而动作是有快慢之分的,这就牵涉到了流量,它是动力的源,在克服了阻力得以动作后流量越大动作就越快,同时动作越快阻力也就越大,因此可以这幺说运动本身就是在寻找动力与阻力的平衡点。
我想大家所关心的可能是注塑机注射和保压时的流量和压力的关系。
注射本身的是热料流填充模腔的一个过程。
理论上讲,若不考虑产品表面缺陷,模具因素的话应该是填充速度越快越好。
但由于热料流在流动的过程中必然要产生阻力(模腔内压力),之所以有了这个模腔的内压阻力的存在,机器必须需提供一个大于或等于这个阻力的动力(注射时的液压力)才能将热料流填充到模腔,也就是说注射的动作也是在克服阻力的动作。
有人会问,这个压力从注射一开始到结束是一成不变的吗?肯定不是,即使是匀速注射(或称一段速度)。
因为随着料流填入模腔的多少其接触面是不断在扩充,也就是说它的受力面积在不断扩大,因此匀速注射时注射压力是在变化的。
而非单段速度注射时注射压力肯定也是在不断变化,因为除了受力面积在变外,料流填充的速度也在变化。
相信会有人会迷惑,这个注射压力我到底怎幺设为好呀?其实,设定注射压力就是设定模腔内压力(理论上),到底设多大,不知道!你知道模腔内压到底多大吗,相信也是不知道的,怎幺办?先来个假定的条件,机器画面中不可以设定注射压力,只有一个减压阀可用来调注射的压力,注射速度是可调的。
在这种情况下,肯定我们会说,安全第一先将减压阀调到不至于将模具射暴就行(这个力的大小有模具设计极限值可查),因为调得太低怕料填不满。
而实际注射时模腔阻力(理论上此时它等于液压注射力)小于减压阀极限时减压阀不工作,若超出减压阀极限时则被减压阀强行降低其输入值。
在模腔阻力低于减压阀极限压力时料流完全按照设定的速度填充模腔,而在阻力大于设定的减压阀的极限时,由于减压阀的作用必然导致料流填充速度自然慢下来以求寻找模腔内压阻力与注射液压力的新平衡点。
实际上注塑制品本身就是这样的过程,只要有极限压力可设定(减压阀极限力)足已,并不一定需要人为给定其注射时的液压力,许多来自欧洲的变量闭环控制的注塑机就是这样,因为这种控制系统可以调节油泵的输入输出载荷,能根据操作者设定的速度推进料流填充模腔,在保证速度的情况下,提供略等于模腔阻力的液压力,在模腔阻力趋向于大于设定的极限力时机器会自动降低注射速度以求达到新的平衡.这种注射方式可以说是注射速度主导了注射压力.
但实际生产中为何又会常有三段甚至四段可设定的注射压力呢,国内生产的机器一般都是定量或开环变量式控制系统的机器,且由比例流量阀和比例压力阀两个相互独立的比例调整的方式来控制,且其输出的载荷
永远是最大的设计载荷,因此这种系统无法确认其输出的状态是否与设定要求一致,而料流的推进本身又是需要液压力作动力源的,可这种控制系统的液压力是无法根据模腔内压自动进行调整补给的,所以必须人为地给定液压力的变化从而促进流量的变化即注射速度的变化,同时人为给定的注射速度又会影响注射时液压压力.所以这种方式是注射压力与注射速度相互影响相互矛盾的.在实际生产过程中只能是靠经验调整,所以好多时候会有人会碰到将注射速度由30%的速度改变到50%产品也是没有变化的,其实并不完全是机器本身有问题,只是此时你所给定的注射压力刚好约等于注射速度为30%时的模腔阻力(当然还要加上其它一些压力损失,如喷嘴上的,模具进胶口上等).
肯定会有接触过变量闭环控制方式进口机的同仁们会说,他所接触的机器可以进行三段压力的设定.是的,而且这是越来越多的品牌趋向用这种方式设定压力.原因在于料流填充总会有非正常的情况发生.比如,多模穴模具在生产过程中有一模穴进胶口被堵,若此时也是如上所述的只有极限压力可设定的情况,此时必然造成除此模穴外的其它模腔部份承受局部的高压,这个压力可能造成模腔的损坏或胀模的现象.所以若有多段可设定压力,则可根据模具的结构特点及料流填充的位置来确定某段位置内的最大液压力即注射压力来避免一些意外的情况发生,从而能安顺利地生产.。
一文了解注塑机(压力、速度、温度)PID参数原理!

一文了解注塑机(压力、速度、温度)PID参数原理!玩注塑了解更多详情在注塑机中,应用最为广泛的控制规律为比例、积分、微分控制,简称PID控制。
当注塑机压力,速度及温度实际参数不能完全可靠掌握,或得不到精确的数学模型,控制理论的其它技术难以采用时,参数必须依靠经验和现场调试来确定,这时应用PID控制技术最为方便。
即当我们不完全了解注塑时实际的压力,速度,温度﹐或不能通过有效的测量手段来获得上述参数时,最适合用PID控制技术。
PID控制,实际中也有PI和PD控制。
PID控制就是根据系统的误差,利用比例、积分、微分计算出控制量进行控制的。
比例(P)控制比例控制是一种最简单的控制方式。
其控制的输出与输入误差信号成比例关系。
当仅有比例控制时系统输出存在稳态误差(Steady-state error)。
积分(I)控制在积分控制中,控制系统的输出与输入误差信号的积分成正比关系。
对一个注塑机控制系统,如果在进入稳态后存在稳态误差,则称这个控制系统是有稳态误差的或简称有差系统(System with Steady-state Error)。
为了消除稳态误差,在注塑机压力,速度,温度控制中必须引入“积分项”。
积分项对误差取决于时间的积分,随着时间的增加,积分项会增大。
这样,即便误差很小,积分项也会随着时间的增加而加大,它推动注塑机电脑的输出增大使稳态误差进一步减小,直到等于零。
因此,比例积分(PI)控制,可以使注塑机系统在进入稳态后无稳态误差。
微分(D)控制在微分控制中,注塑机电脑中压力,速度,温度的信号输出与输入误差信号的微分(即误差的变化率)成正比关系。
注塑机电脑在克服误差的调节过程中可能会出现振荡甚至失稳。
其原因是由于存在有较大惯性组件(环节)或有滞后(delay)组件,具有抑制误差的作用,其变化总是落后于误差的变化。
解决的办法是使抑制误差的作用的变化“超前”,即在误差接近零时,抑制误差的作用就应该是零。
这就是说,在控制器中仅引入“比例”项往往是不够的,比例项的作用仅是放大误差的幅值,而目前需要增加的是“微分项”,它能预测误差变化的趋势,这样,具有比例微分的注塑机电脑,就能够提前使抑制误差的控制作用等于零,甚至为负值,从而避免了被控量的严重超调。
注塑机速度压力计算公式
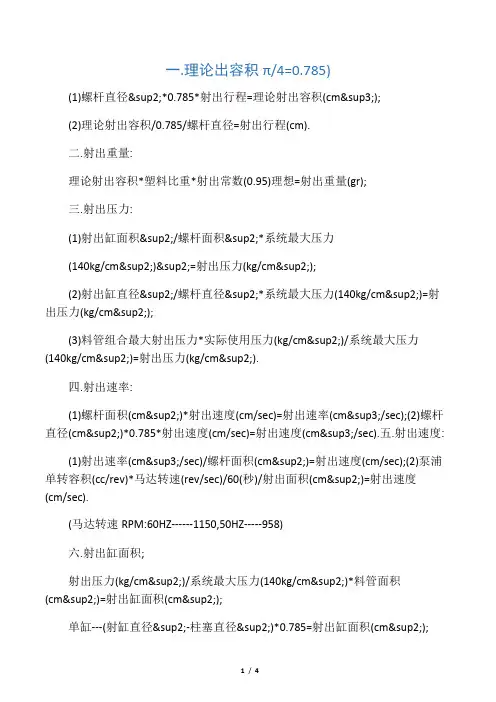
一.理论出容积π/4=0.785)(1)螺杆直径²*0.785*射出行程=理论射出容积(cm³);(2)理论射出容积/0.785/螺杆直径=射出行程(cm).二.射出重量:理论射出容积*塑料比重*射出常数(0.95)理想=射出重量(gr);三.射出压力:(1)射出缸面积²/螺杆面积²*系统最大压力(140kg/cm²)²=射出压力(kg/cm²);(2)射出缸直径²/螺杆直径²*系统最大压力(140kg/cm²)=射出压力(kg/cm²);(3)料管组合最大射出压力*实际使用压力(kg/cm²)/系统最大压力(140kg/cm²)=射出压力(kg/cm²).四.射出速率:(1)螺杆面积(cm²)*射出速度(cm/sec)=射出速率(cm³/sec);(2)螺杆直径(cm²)*0.785*射出速度(cm/sec)=射出速度(cm³/sec).五.射出速度:(1)射出速率(cm³/sec)/螺杆面积(cm²)=射出速度(cm/sec);(2)泵浦单转容积(cc/rev)*马达转速(rev/sec)/60(秒)/射出面积(cm²)=射出速度(cm/sec).(马达转速RPM:60HZ------1150,50HZ-----958)六.射出缸面积;射出压力(kg/cm²)/系统最大压力(140kg/cm²)*料管面积(cm²)=射出缸面积(cm²);单缸---(射缸直径²-柱塞直径²)*0.785=射出缸面积(cm²);双缸---(射缸直径²-柱塞直径²)*0.785*2=射出缸面积(cm²).七.泵浦单转容积:射出缸面积(cm²)*射出速度(cm/sec)*60秒/马达转速=泵浦单转容积(cc/sec).(马达转速RPM: 60HZ------1150,50HZ-----958)八.螺杆转速及油压马达单转容积:泵浦单转容积(cc/rec)*马达转速(RPM)/油压马达单转容积=螺杆转速;泵浦单转容积(cc/rec)*马达转速(RPM)/螺杆转速=油压马达单转容积.九.射出总压力;系统最大压力(kg/cm²)*射出缸面积(cm²)=射出总压力(kg);射出压力(kg/cm²)*螺杆面积(cm²)=射出总压力(kg).十.盎司及相关单位换算:1盎司(oz)=28.375公克(gr);1磅(ib)=16盎司(oz);1公斤(kg)=2.2磅(ib);1磅(ib)=454公克(gr)=0.454公斤(kg).十一.关模力:曲手式:关模缸面积(cm²)*系统最大压力(140kg/cm²)/1000*曲手放大率(20-50)=关模力(Ton)单缸直压式:关模缸面积(cm²)*系统最大压力(140kg/cm²)/1000=关模力(Ton)十二.道柱直径和关模力的公式:道柱直径²(cm²)*0.785*杨氏系数(scm4约1000kg/cm²)*4=关模力概值(Ton).十三.成品排列投影面积和关模力关系公式:成品排列投影面积(寸²)*标准厚度(1.5mm)/成品平均厚度(mm)*使用原料常数/PS原料常数(1)=关模力(Ton);成品排列投影面影以射入浇口为圆心,长边为半径计算出直径;排列直径²(寸²)*0.785=成品排列投影面积(寸²).使用原料常数,以概略经验值计算,以流动性良劣比PS好的列为1以下;比PS 不好的列为1以上.如:ABS 1.05; AS 1.2; PMMA 1.3; PC 1.6; PBT 0.9;PP 0.7; PE 0.7-0.8;塑胶钢0.8; NILON 0.7-0.9¨¨¨等.各种原料亦分不同等级,宜多了解只付参与.和射出从向的成品部份之要求,如杯子的高度部份大约以投影面积的30%计算即可.十四.托模力:托模缸面积(cm²)*系统最大压力(140kg/cm²)/1000=托模力(Ton)十五.电力单位:1马力(HP)=0.754千瓦(KW);1千瓦(KW)=1.326马力(HP)=1000瓦(W);1千瓦(KW)=1度电计量单位(1KW/Hr).十六.泵浦大小和马力关系:P=最大最大使用压力(如:125kg/cm².140kg/cm²);Q=油泵浦一分钟吐出量(L/min);Q=油泵浦单转容积(cc/rec)*马达转速(RPM)/1000=油泵浦一分钟吐出量(L/min).适用马力:P*Q/540=HP;P*Q/612=KW.所配合马达可达不降速的最高压力(LP):HP*450/Q=LP;KW*612/Q=LP.十七.计算使用电力:(马达容量+电热容量+烘干机容量)*用电常数(约40%)=实际每小时用电量(度,KW/Hr).。
【必须收藏】注塑速度的用法及调机知识

【必须收藏】注塑速度的用法及调机知识注塑速度的比例控制已经被注塑机制造商广泛采用。
虽然电脑控制注塑速度分段控制系统早已存在,但由于相关的资料有限,这种机器设置的优势很少得到发挥。
本文将系统的说明应用多段速度注塑的优点,并概括地介绍其在消除短射、困气、缩水等制品缺陷上的用途。
射胶速度与制品质量的密切关系使它成为注塑成型的关键参数。
通过确定填充速度分段的开始、中间、终了, 并实现一个设置点到另一个设置点的光滑过渡,可以保证稳定的熔体表面速度以制造出期望的分子取问及最小的内应力。
我们建议采用以下这种速度分段原则:1)流体表面的速度应该是常数。
2)应采用快速射胶防止射胶过程中熔体冻结。
3)射胶速度设置应考虑到在临界区域(如流道)快速充填的同时在入水口位减慢速度。
4)射胶速度应该保证模腔填满后立即停止以防止出现过填充、飞边及残余应力。
设定速度分段的依据必须考虑到模具的几何形状、其它流动限制和不稳定因素。
速度的设定必须对注塑工艺和材料知识有较清楚的认识,否则,制品品质将难以控制。
因为熔体流速难以直接测量,可以通过测量螺杆前进速度,或型腔压力间接推算出(确定止逆阀没有泄漏)。
材料特性是非常重要的,因为聚合物可能由于应力不同而降解,增加模塑温度可能导致剧烈氧化和化学结构的降解,但同时由剪切引起的降解变小,因为高温降低了材料的粘度,减少了剪切应力。
无疑,多段射胶速度对成型诸如PC、POM、UPVC等对热敏感的材料及它们的调配料很有帮助。
模具的几何形状也是决定因素:薄壁处需要最大的注射速度;厚壁零件需要慢—快—慢型速度曲线以避免出现缺陷;为了保证零件质量符合标准,注塑速度设置应保证熔体前锋流速不变。
熔体流动速度是非常重要的,因为它会影响零件中的分子排列方向及表面状态;当熔体前方到达交叉区域结构时,应该减速;对于辐射状扩散的复杂模具,应保证熔体通过量均衡地增加;长流道必须快速填充以减少熔体前锋的冷却,但注射高粘度的材料,如PC是例外情况,因为太快的速度会将冷料通过入水口带入型腔。
注塑成型工艺参数说明

注塑成型工艺参数说明注塑成型工艺是一种常用的塑胶加工方法,广泛应用于各类塑胶制品的生产中。
注塑成型工艺参数的设置对产品质量、生产效率以及设备的使用寿命等方面都有重要影响。
本文将从注塑成型工艺参数的选择、调整和影响等方面进行详细说明,以帮助读者更好地了解注塑成型工艺。
注塑成型工艺参数包括射胶压力、射胶速度、射胶时间、保压压力、保压时间、冷却时间等。
其中,射胶压力是指塑料在射胶过程中受到的压力。
射胶速度是指射胶过程中塑料流动的速度。
射胶时间是指射胶过程的时间长度。
保压压力是指在保压阶段,射胶机施加在模具上的压力。
保压时间是指保压阶段的时间长度。
冷却时间是指模具中塑料冷却的时间长度。
在注塑成型过程中,这些工艺参数的选择和调整是非常重要的。
它们会直接影响塑料在模具中的充填、压实、冷却和脱模等各个环节,从而影响产品的尺寸、外观和性能等方面。
例如,射胶压力和速度的设置会影响塑料的流动性,高压高速的射胶会使得塑料充填更充分,但也容易引起气泡、热失真等问题;保压压力的设置会影响产品的收缩率和内应力,过高的保压压力会导致产品变形,过低则可能导致产品尺寸不稳定。
因此,合理选择和调整这些工艺参数,对于保证产品质量和提高生产效率至关重要。
注塑成型工艺参数的选择和调整需要根据具体的产品要求和塑料材料的性质进行。
首先,需要根据产品的尺寸、结构和要求等方面确定合适的射胶压力、速度和时间等参数。
一般来说,较大尺寸的产品需要较高的压力和速度,而较小尺寸的产品则相对较低。
同时,还应考虑塑料在射胶过程中的热失真和熔体稳定性等问题。
其次,需要根据塑料材料的性质选择合适的保压参数。
不同的塑料材料具有不同的熔点、固化时间和流动性等特性,对于不同的材料需要设置不同的保压压力和时间。
最后,冷却时间的设置也是十分重要的,它会直接影响产品的冷却速度和收缩率等方面。
冷却时间过短会导致产品尺寸不稳定,过长则会降低生产效率。
总之,注塑成型工艺参数的选择和调整对于产品质量和生产效率具有重要影响。
注塑计算公式范文

注塑计算公式范文注塑是一种常见的塑料加工工艺,其中注塑计算公式是帮助工程师计算注塑加工过程中各种参数的数学公式。
以下是1200字以上关于注塑计算公式的详细介绍:1.注塑机的计算公式:注塑机的计算公式主要包括射出速度、射出压力和注射时间的计算公式。
(1)射出速度的计算公式:射出速度是指塑料在注塑机射嘴中的流动速度。
一般情况下,射出速度的计算公式为:射出速度=注射器直径×π×射出速率其中,注射器直径是指注塑机射嘴的直径,射出速率是指每分钟流入模腔中的塑料体积。
(2)射出压力的计算公式:射出压力是指注塑机在注塑过程中对塑料的施加压力。
射出压力的计算公式为:射出压力=注射器压力×注射器直径其中,注射器压力是指注塑机在注射过程中施加在塑料上的压力。
(3)注射时间的计算公式:注射时间是指注塑机注射塑料的时间,也就是注射器的运转周期。
注射时间的计算公式为:注射时间=注射器容积/注射速度其中,注射器容积是指注塑机射嘴的容积,注射速度是指塑料从注射器流入模具的速度。
2.模具的计算公式:模具在注塑加工过程中起到了至关重要的作用,模具的计算公式主要包括模具尺寸、模腔容积和模具开合力的计算公式。
(1)模具尺寸的计算公式:模具尺寸是指模具的长度、宽度和高度。
模具尺寸的计算公式由产品设计要求和模具样品的尺寸决定。
(2)模腔容积的计算公式:模腔容积是指模具中可以容纳的塑料体积。
模腔容积的计算公式为:模腔容积=产品体积+塑料收缩率×产品体积其中,产品体积是指注塑产品的体积,塑料收缩率是指塑料在冷却过程中的体积收缩比例。
(3)模具开合力的计算公式:模具开合力是指模具在注塑加工过程中需要施加的开合力量。
模具开合力的计算公式为:模具开合力=施力面积×施力压力其中,施力面积是指模具中需要施加开合力的面积,施力压力是指每平方米需要施加在模具上的压力。
3.注塑产品的计算公式:注塑产品的计算公式主要包括产品尺寸、产品质量和产品收缩率的计算公式。
注塑压力与速度的关系

注塑压力与速度的关系公司标准化编码 [QQX96QT-XQQB89Q8-NQQJ6Q8-MQM9N]注塑压力与速度的关系虽然明白了原理,但是有时真的不容表达出来啊.今天刚好看到,有位高手表达得很详细:希望大家看过之后,以后也可以像这样表达出来.其实,机器的动作本身都是克服了阻力的运动,也就是说机器要动作首先必须提供稍大于(略等于)阻力的动力,在注塑机上也就称为压力,只有提供了这个力才能动;而动作是有快慢之分的,这就牵涉到了流量,它是动力的源,在克服了阻力得以动作后流量越大动作就越快,同时动作越快阻力也就越大,因此可以这么说运动本身就是在寻找动力与阻力的平衡点。
我想大家所关心的可能是注塑机注射和保压时的流量和压力的关系。
注射本身的是热料流填充模腔的一个过程。
理论上讲,若不考虑产品表面缺陷,模具因素的话应该是填充速度越快越好。
但由于热料流在流动的过程中必然要产生阻力(模腔内压力),之所以有了这个模腔的内压阻力的存在,机器必须需提供一个大于或等于这个阻力的动力(注射时的液压力)才能将热料流填充到模腔,也就是说注射的动作也是在克服阻力的动作。
有人会问,这个压力从注射一开始到结束是一成不变的吗?肯定不是,即使是匀速注射(或称一段速度)。
因为随着料流填入模腔的多少其接触面是不断在扩充,也就是说它的受力面积在不断扩大,因此匀速注射时注射压力是在变化的。
而非单段速度注射时注射压力肯定也是在不断变化,因为除了受力面积在变外,料流填充的速度也在变化。
相信会有人会迷惑,这个注射压力我到底怎么设为好呀?其实,设定注射压力就是设定模腔内压力(理论上),到底设多大,不知道!你知道模腔内压到底多大吗,相信也是不知道的,怎么办?先来个假定的条件,机器画面中不可以设定注射压力,只有一个减压阀可用来调注射的压力,注射速度是可调的。
在这种情况下,肯定我们会说,安全第一先将减压阀调到不至于将模具射暴就行(这个力的大小有模具设计极限值可查),因为调得太低怕料填不满。
速度与压力的关系
速度与压力的关系根据流体力学的论述,伯努利定理适用于理想流体和稳定流动,其方程式为:p/ρ+gz+1/2q2=Const它是一维流动问题中最重要的一个关系,而且在整个流体力学的领域里也具有根本的重要性。
它是一个能量守恒的表达式,因为每一项都代表单位质量的能量:第一项是压力所做的功,每二项是由于重力而引起的势能,而第三项是动能。
于是,按照压铸过程的金属流动来看,压室内熔融金属从冲头速度加速到内浇口的过程,便可根据伯努利方程式列出如下的表示式,即p n/ρ+gh n+1/2v2 n=p b/ρ+gh s+1/2v2 c式中p n —内浇口处通过金属流之前的压力(公斤/厘米2 )ρ—熔融金属的密度(公斤/厘米3 )g —重力加速度(981厘米/秒2 )h n —内浇口压力头高度(厘米)v n —内浇口速度(厘米/秒)p b —压室内作用于金属上的压力(公斤/厘米2 ),此处实为填充比压,符号应为pb c,但为叙述方便,直接用p b列出h s —压室的压力头高度(厘米)v c —冲头速度(厘米/秒)但是,对于压铸过程来说,对上述表示式可作如下的分析:内浇口处通过金属流之前的压力p n,在模具上开有足够的排气道的情况下,相当于大气压力,而压室内作用于金属上地压力p b(实为填充比压)则甚大于大气压力,故移项后,p b-p n的差值与p b十分接近,所以p n项可忽略不计。
内浇口的压力头高度h n和压室的压力头高度相差只有几厘米,因此,可按相等看待,在等式的两边的抵消而消除。
冲头速度v c与内浇口速度v n相比,由于面积F S和F n相差十几倍甚至几十倍,故冲头速度总是比内浇口速度小十几倍或几十倍,况且在伯努利方程式中还是一个平方数,因此,v c也不予计入。
于是,表示式可简化为1/2v2 n = p b /ρ即v n=(2p b/ρ)1/2当密度ρ用比重r来表示,即ρ=r/g所以,内浇口速度 v n与压力(填充比压)的关系式便可写成V n=(2gpb/r)1/2但是,熔融金属毕竟不同于理想流体,熔融金属本身的物理特性(粘性、表面张力、内磨擦等)造成的速度损失必须加以考虑,同时,金属的流动还与浇道几何形状、流动规律(撞击、转向、气体阻碍等)有关,这些都是使速度损失的因素。
注塑工艺温度、压力、速度和位置调较参数资料
注塑工艺温度、压力、速度和位置调较参数资料第一篇:注塑工艺温度、压力、速度和位置调较参数资料温度温度的测量和控制在注塑中是十分重要的。
虽然进行这些测量是相对地简单,但多数注塑机都没有足够的温度采点或线路。
在多数注塑机上,温度是由热电偶感应的。
一个热电偶基本上由两条不同的电线尾部相接而组成的。
如果一端比另一端热,将产生一个微小的电讯;越是加热,讯号越强。
· 温度的控制热电偶也广泛应用作温度控制系统的感应器。
在控制仪器上,设定需要的温度,而感应器的显示将与设定点上产生的温度相比较。
在这最简单的系统中,当温度到达设定点时,就会关闭,温度下降后电源又重新开启。
这种系统称为开闭控制,因为它不是开就是关。
· 熔胶温度熔胶温度是很重要的,所用的射料缸温度只是指导性。
熔胶温度可在射嘴处量度或使用空气喷射法来量度。
射料缸的温度设定取决于熔胶温度、螺杆转速、背压、射料量和注塑周期。
您如果没有加工某一特定级别塑料的经验,请从最低的设定开始。
为了便于控制,射料缸分了区,但不是所有都设定为相同温度。
如果运作时间长或在高温下操作,请将第一区的温度设定为较低的数值,这将防止塑料过早熔化和分流。
注塑开始前,确保液压油、料斗封闭器、模具和射料缸都处于正确温度下。
· 注塑压力这是引起塑料流动的压力,可以用在射嘴或液压线上的传感器来测量。
它没有固定的数值,而模具填充越困难,注塑压力也增大,注塑线压力和注塑压力是有直接关系。
· 第一阶段压力和第二阶段压力在注塑周期的填充阶段中,可能需要采用高射压,以维持注塑速度于要求水平。
模具经填充后便不再需要高压力。
不过在注塑一些半结晶性热塑性塑料(如PA及POM)时,由于压力骤变,会使结构恶化,所以有时无须使用次阶段压力。
· 锁模压力为了对抗注射压力,必须使用锁模压力,不要自动地选择可供使用的最大数值,而要考虑投影面积,计算一个适合的数值。
注塑件的投影面积,是从锁模力的应用方向看到的最大面积。
ldpe注塑成型工艺参数
ldpe注塑成型工艺参数主要包括注射压力、注射速度、模具温度、成型周期等。
以下将对这些参数进行详细说明:注射压力:ldpe注塑成型通常使用中等至高压的注射压力。
具体压力取决于模具的结构、塑料的种类和制品的大小。
一般来说,对于小型制品,可以使用较低的压力以避免产生过度内应力。
随着制品尺寸的增大,需要增加注射压力以克服更大的流动阻力。
在某些情况下,可能需要高压保压阶段以改善制品的力学性能。
注射速度:注射速度是指塑料在注射器中流动的速度。
快速注射可以减少充模时间,提高成型效率,但可能会产生飞边和制品缺陷。
慢速注射可以减少熔料的充模时间,有助于熔料均匀分布和填充顺序。
通常使用高速注射和慢速填充相结合的方法来获得良好的填充效果。
模具温度:ldpe注塑模具温度对于制品的成型质量和性能具有重要影响。
过高的模具温度可能导致塑料过早固化,导致制品出现收缩和变形。
过低的模具温度可能导致塑料流动性不足,难以填充模具型腔。
通常建议将模具温度控制在较稳定的水平,以避免因温度波动而导致的制品缺陷。
成型周期:ldpe注塑成型的成型周期通常包括注射时间和冷却时间两个阶段。
注射时间包括充模、熔料填充型腔和保压等过程。
冷却时间是为了使塑料在模具中充分冷却,以获得高质量的制品。
成型周期的长短取决于塑料的种类、模具的结构和制品的大小。
其他参数:在ldpe注塑成型中,还有一些其他参数需要注意,如背压、螺杆转速等。
背压通常用于提高熔料浓度并促进塑化过程。
螺杆转速则会影响熔料的剪切速率和温度分布,从而影响塑料的充模和固化速度。
塑料种类和制品大小对工艺参数的影响:不同的塑料种类和制品大小对ldpe注塑成型工艺参数有不同的要求。
在选择合适的工艺参数时,需要根据塑料的种类和制品的大小进行调整。
例如,某些塑料可能需要更高的注射压力和模具温度,而另一些塑料则可能需要更低的注射速度和保压时间。
此外,对于不同大小的制品,需要调整充模速率和保压时间以确保制品的质量和完整性。
注塑压力和速度的关系公式
速度和压力的关系的公式
Q=(P1-P2)/Kμ(cm2/s)
V=Q/0.785D2(cm/s)
其中:
Q代表注射速率
P1代表射胶压力
P2代表模腔压力
K代表流道阻力因数
μ代表熔体表观粘度
D2代表螺杆直径平方
这样就可以知道速度和压力的关系并且可以计算出来了,
其实我们一直说的速度是螺杆移动速度,但和塑胶流动速度是完全不一样的,因为塑胶是在挤压后发生弹性形变,然后时能转变为动能,开始移动.但是受到流到的大小和浇口的大小影响,还有模腔阻力是最大的影响因数.
而模腔阻力主要由模具温度和模具结构所决定.。