
焊接工程检验批质量验收记录
单位(子单位)工程名称
唐山达丰技改工程140T/H干熄焦安装工程
分部(子分部)工程名称
附属管道
验收部位
集尘管道安装
施工单位
北京首钢国际工程技术有限公司工程项目经理三十七部
项目经理
分包单位
分包项目经理
施工执行标准名称及编号
《现场设备工业管道焊接》GB50236-98
施工质量验收规范的规定
主控项目全部合格,一般项目符合规范要求。
项目专业质量检查员:年月日
监理(建设)单位验收结论
同意验收
专业监理工程师:
(建设单位项目专业技术负责人)年月日
施工单位检查评定记录
监理(建设)单位验收记录
主ห้องสมุดไป่ตู้
控
项
目
1
焊接材料品种规格
第4.3.1条
√
符合要求
2
焊接材料复验
第4.3.2条
3
焊接工艺评定
第5.3.1条
√
4
焊后弯曲试验
第5.3.2条
一
般
项
目
1
焊钉和瓷环尺寸
第4.3.3条
√
符合要求
2
焊缝外观质量
第5.3.3条
√
施工单位检查评定结果
专业工长(施工员)
施工班组长
焊钉焊接工程检验批质量验收记录

焊钉焊接工程检验批质量验收记录一、工程概况工程地点:______施工单位:______监理单位:______质检单位:______二、质量验收依据1.《焊接工程质量验收规范》(以下简称《规范》)。
2.相关设计、施工图纸和技术文件。
三、检验依据和标准1.检验依据:根据《规范》和工程设计要求。
2.检验标准:根据相关规范和设计文件中所要求的焊接工艺和质量要求。
四、检验项目及结果序号检验内容检验方法检验结果1 焊接材料检验进货检验焊钉焊接工程所使用的焊条、焊丝等材料应符合标准要求。
检验结果合格。
2 焊缝外观检验目测检验焊缝外观应平整、均匀、无裂纹、挤压、气孔等缺陷。
检验结果合格。
3 焊缝尺寸检验测量检验焊缝尺寸应符合设计要求。
检验结果合格。
4 焊接质量检验非破坏性检验使用超声波、射线等非破坏性检验方法对焊缝进行检验。
检验结果合格。
5 焊缝抗拉强度检验拉力试验对焊缝进行拉力试验,检验焊缝的抗拉强度是否符合要求。
检验结果合格。
五、检验结论经上述检验项目的检验,焊钉焊接工程检验批质量验收结果合格。
六、质量问题与处理1.根据施工单位提供的材料进货检验记录,已无质量问题。
2.焊缝外观检验结果合格,未发现任何缺陷。
3.焊缝尺寸符合设计要求。
4.经非破坏性检验,焊缝无任何缺陷。
5.焊缝抗拉强度符合设计要求。
七、工程质量意见与建议根据本次质量检验情况,焊钉焊接工程质量符合相关规范和设计要求,建议施工单位继续保持施工质量水平,并加强施工过程中的质量控制。
八、相关附件1.焊接材料进货检验记录。
2.相关焊接工艺文件和检验记录。
九、参加质量验收人员施工单位代表、监理单位代表、质检单位代表等。
十、编制人:。
钢 构 件 焊 接 检验批质量验收记录

检查数量:按量抽查1%,且不应少于10包。
检验方法:观察检查。
5.2.7
预热和后热处理
对于需要进行焊前预热或焊后热处理的焊缝,其预热温度或后热温度应符合国家现行有关标准的规定或通过工艺试验确定。预热区在焊道两端,每侧宽度均应大于焊件厚度的1.5倍以上,且不应小于100mm;后热处理应在焊后立即进行,保温时间应根据板厚按每25mm板厚1h确定。
检查数量:每批同类构件抽查10%,且不应少于3件;被抽查构件中,每种焊缝按数量各抽查5%,总抽查处不应少于5处。
检验方法:观察检查。
钢构件焊接检验批质量验收记录(尾页)
表5.2.4一、二级焊缝质量等级及缺陷分级
焊缝质量等级
一级
二级
内部缺陷超声波探伤
评定等级
Ⅱ
Ⅲ
检验等级
B级
B级
探伤比例
100%
20%
内部缺陷射线探伤
检验方法:检查焊接工艺评定报告。
钢构件焊接检验批质量验收记录(中1页)
项目
规范
序号
质量验收规范的规定及检验方法
施工单位自检记录
监理单位验收记录
主
控
项
目
5.2.4
内部
缺陷
设计要求全焊透的一、二级焊缝应采用超声波探伤进行内部缺陷的检验,超声波探伤不能对缺陷作出判断时,应采用射线探伤,其内部缺陷分级及探伤方法应符合现行国家标准《钢焊缝手工超声波探伤方法和探伤结果分级法》GB11345或《钢熔化焊对接接头射线照相和质量分级》GB3323的规定。
钢结构焊钉(栓钉)焊接工程检验批质量验收记录
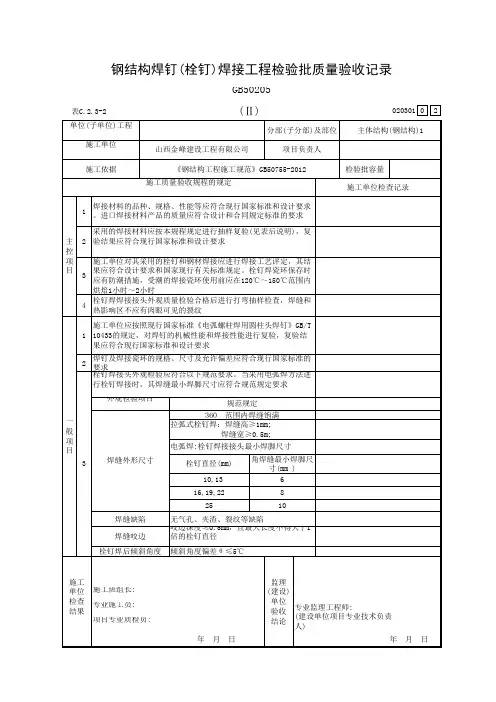
一 般 项 目
施工 单位 施工班组长: 检查 专业施工员: 结果 项目专业质检员: 年 月 日
监理 (建设) 单位 专业监理工程师: 验收 (建设单位项目专业技术负责 结论 人) 年 月 日
施工单位检查记录
1
焊接材料的品种、规格、性能等应符合现行国家标准和设计要求 。进口焊接材料产品的质量应符合设计和合同规定标准的要求
主 控 项 目
采用的焊接材料应按本规程规定进行抽样复验(见表后说明),复 2 验结果应符合现行国家标准和设计要求 施工单位对其采用的栓钉和钢材焊接应进行焊接工艺评定,其结 3 果应符合设计要求和国家现行有关标准规定。栓钉焊瓷环保存时 应有防潮措施,受潮的焊接瓷环使用前应在120℃~150℃范围内 烘焙1小时~2小时 栓钉焊焊接接头外观质量检验合格后进行打弯抽样检查,焊缝和 4 热影响区不应有肉眼可见的裂纹 施工单位应按照现行国家标准《电弧螺柱焊用圆柱头焊钉》GB/T 1 10433的规定,对焊钉的机械性能和焊接性能进行复验,复验结 果应符合现行国家标准和设计要求 2 焊钉及焊接瓷环的规格、尺寸及允许偏差应符合现行国家标准的 要求 栓钉焊接头外观检验应符合以下规范要求。当采用电弧焊方法进 行栓钉焊接时,其焊缝最小焊脚尺寸应符合规范规定要求 外观检验项目 规范规定 360范围内焊缝饱满 拉弧式栓钉焊:焊缝高≥1mm; 焊缝宽≥0.5m; 电弧焊:栓钉焊接接头最小焊脚尺寸 3 焊缝外形尺寸 栓钉直径(mm) 10,13 16,19,22 25 焊缝缺陷 焊缝咬边 栓钉焊后倾斜角度 无气孔、夹渣、裂纹等缺陷 咬边深度≤0.5mm,且最大长度不得大于1 倍的栓钉直径 倾斜角度偏差θ ≤5℃ 角焊缝最小焊脚尺 寸(mm ) 6 8 10
钢结构焊钉(栓钉)焊接工程检验批质量验收记录
焊接材料检验批质量验收记录

焊接材料检验批质量验收记录一、检验概况本次检验的焊接材料为X公司提供的焊条,共计1000根。
根据相关标准的要求,对焊接材料进行了外观质量检验、化学成分分析、力学性能测试等多项检验。
二、外观质量检验1.观察焊接材料的外观,焊条表面应平整光洁,无氧化皮和裂纹等缺陷。
检验人员对每根焊条进行了目测,并使用放大镜进行详细观察,均符合要求。
三、化学成分分析1.检验人员从各个焊条中取出试样,并送往实验室进行化学成分分析。
该实验采用XX标准方法进行,测试结果如下:(表格省略)2.检验结果显示,焊接材料的化学成分符合相关标准的要求。
四、力学性能测试1.随机选取10根焊条进行力学性能测试,并对每根焊条进行拉伸试验。
测试结果如下:(表格省略)2.检验结果显示,焊接材料的力学性能符合相关标准的要求。
五、检验结论1.综上所述,根据对焊接材料的外观质量检验、化学成分分析以及力学性能测试,结合相关标准的要求,对本批焊接材料进行质量验收判定如下:a)外观质量:符合要求;b)化学成分:符合要求;c)力学性能:符合要求。
2.本批焊接材料的质量达到验收标准,可以投入使用。
六、意见和建议1.在后续的工作中,建议对焊接材料的质量进行更加严格的控制,以确保每批材料的质量稳定可靠。
2.同时,也建议进一步优化测试方法和标准,以满足不同焊接工艺和材料的需求。
七、备注1.本次检验记录的焊接材料是从X公司采购的,具有供应商提供的质量证明,并合乎相关的标准。
2.检验过程中,未发现任何异常情况或质量问题。
以上是本次焊接材料检验批质量验收记录,供参考使用。
焊钉(栓钉)焊接工程检验批质量验收记录
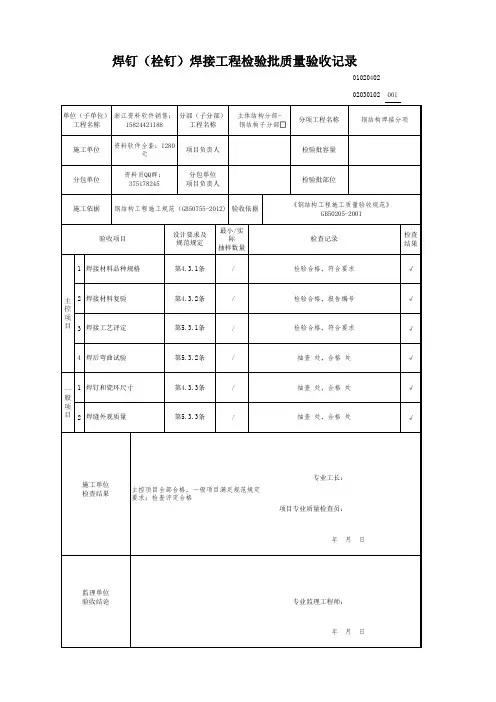
分包单位 项目负责人
检验批部位
施工依据 钢结构工程施工规范(GB50755-2012) 验收依据
验收项目
设计要求及 规范规定
最小/实 际
抽样数量
《钢结构工程施工质量验收规范》 GB50205-2001
检查记录
检查 结果
1 焊接材料品种规格
第4.3.1条
/
检验合格,符合要求
√
主 2 焊接材料复验 控 项 目 3 焊接工艺评定
焊钉(栓钉)焊接工程检验批质量验收记录
01020402 02030102 001
单位(子单位) 浙江资料软件销售: 分部(子分部) 主体结构分部-
工程名称
15824421188
工程名称
钢结构子分部
分项工程名称
钢结构焊接分项
施工单位
资料软件全套:1280 元
项目负责人检验批容量分包单位资料员QQ群: 375178245
第4.3.2条
/
第5.3.1条
/
检验合格,报告编号
√
检验合格,符合要求
√
4 焊后弯曲试验
第5.3.2条
/
抽查 处,合格 处
√
一 1 焊钉和瓷环尺寸 般 项 目 2 焊缝外观质量
第4.3.3条
/
第5.3.3条
/
抽查 处,合格 处
√
抽查 处,合格 处
√
施工单位 检查结果
主控项目全部合格,一般项目满足规范规定 要求;检查评定合格
专业工长: 项目专业质量检查员:
年月日
监理单位 验收结论
专业监理工程师: 年月日
焊接工程检验批质量验收记录
焊接工程检验批质量验收记录
1. 项目信息
2. 焊接工程概况
2.1 工程范围
[
填写焊接工程的具体范围和内容]
2.2 焊接材料
3. 质量验收记录
3.1 检验项目
3.2 验收结论
根据对焊接工程的检验,结合验收标准和检验结果,得出以下验收结论:
[填写验收结论]
4. 验收意见
4.1 施工单位意见
[填写施工单位对本次焊接工程质量验收的意见] 4.2 检验单位意见
[填写检验单位对本次焊接工程质量验收的意见] 5. 相关附件
[列出本文档所需的附件,并注明附件名称和数量] 6. 签字
6.1 施工单位代表
6.2 检验单位代表
7. 备注
[填写需要注明的其他事项或备注信息]
以上为本次焊接工程检验批质量验收记录,施工单位和检验单位应妥善保存相关记录和附件。
钢结构焊钉(栓钉)焊接工程检验批质量验收记录(Ⅱ)
无气孔、夹渣、裂纹等缺陷
咬边深度≤0.5mm,且最大长度不得大于1 倍的栓钉直径 倾斜角度偏差θ≤5℃
施工 单位 检查 结果
施工班组长: 专业施工员: 项目专业质检员:
年月日
监理 (建设)
单位 验收 专业监理工程师: 结论 (建设单位项目专业技术负责
人)
年月日
钢结构焊钉(栓钉)焊接工程检验批质量验收记录
表C.2.3-2 单位(子单位)工程 施工单位
GB50205
(Ⅱ)
010212 0 2
分部(子分部)及部位
地基与基础(基础)钢结构焊 钉(栓钉)焊接工程检验批
项目负责人
施工依据
《钢结构工程施工规范》GB50755-2012
施工质量验收规程的规定
1
焊接材料的品种、规格、性能等应符合现行国家标准和设计要求 。进口焊接材料产品的质量应符合设计和合同规定标准的要求
烘焙1小时~2小时
4
栓钉焊焊接接头外观质量检验合格后进行打弯抽样检查,焊缝和 热影响区不应有肉眼可见的裂纹
施工单位应按照现行国家标准《电弧螺柱焊用圆柱头焊钉》GB/T 1 10433的规定,对焊钉的机械性能和焊接性能进行复验,复验结
果应符合现行国家标准和设计要求
2
焊钉及焊接瓷环的规格、尺寸及允许偏差应符合现行国家标准的 要求
栓钉焊接头外观检验应符合以下规范要求。当采用电弧焊方法进 行栓钉焊接时,其焊缝最小焊脚尺寸应符合规范规定要求
外观检验项目
规范规定
一 般 项 目
3
拉弧式栓钉焊:焊缝高≥1mm; 焊缝宽≥0.5m;
电弧焊:栓钉焊接接头最小焊脚尺寸
焊缝外形尺寸
10,13 16,19,22
尺寸(mm ) 6 8
管道焊接工程检验批质量验收记录模板
管道焊接工程检验批质量验收记录模板第一篇范本(风格一):1. 施工单位:________________________2. 工程名称:________________________3. 工程位置:________________________4. 管道焊接工程检验批质量验收记录5. 检验批编号:________________________6. 检验日期:_________________________7. 前言本文档旨在记录管道焊接工程的质量验收情况,所涉及的管道焊接材料、焊接工艺、焊工资质等,均应符合相关法律法规的要求。
8. 检验范围焊接工程质量验收的范围包括但不限于以下检查项目:8.1 管道焊接接头的焊缝质量检查;8.2 焊接工艺和焊接材料的合规性检查;8.3 焊工的资质和技术能力检查;8.4 焊接过程中的可视检查和无损检测;8.5 管道焊接的外观检查;8.6 非破坏性试验(如气密性试验、水压试验)。
9. 焊接接头质量检查9.1 进行焊缝的外观检查,包括焊缝的平整度、内外焊缝是否对齐、有无气孔、裂纹、夹渣等缺陷;9.2 对焊缝进行无损检测,如超声波检测、射线检测等;9.3 进行焊缝的抽样化学成分分析和力学性能测试。
10. 焊接工艺和焊接材料合规性检查10.1 核查焊接工艺文件是否符合规定,并进行相应的审核;10.2 核查焊接材料是否符合规定,并进行抽样检测。
11. 焊工资质和技术能力检查11.1 验核焊工的资质证书;11.2 检查焊工的实际工作能力,包括焊接技术水平、操作规范和安全防护等。
12. 可视检查和无损检测12.1 对焊缝进行可视检查,发现缺陷及时修复;12.2 针对特定的焊缝,进行无损检测,如超声波检测、射线检测等。
13. 管道焊接的外观检查13.1 检查管道焊接的外观质量,包括焊缝的平整度、颜色、气孔、裂纹等。
13.2 检查管道的防腐保温层是否完好。
14. 非破坏性试验14.1 进行管道焊缝的气密性试验,确保焊缝的密封性;14.2 进行管道的水压试验,确保管道的承压能力。
钢结构焊接检验批质量验收记录
SH/T3508-Y02钢结构焊接检验批质量验收记录司10万吨/年丙烯及联产芳烃项目单位工程名称:丙烯原料生产装置(202)检验批编号1102-202-GG-08-HJ-001 记录编号HJ-001 验收部位1~3轴线分项工程名称钢结构焊接分部工程名称1#管架子单位工程名称钢结构安装施工执行标准名称及编号《钢结构工程施工质量验收规范》GB50205-2011类别检验项目质量控制记录(检验单位)序号施工质量验收规范的规定施工单位检查评定记录监理单位验收记录主控项目1 焊接材料应符合现行国家产品标准和设计要求合格2 重要钢结构采用的焊接材料应进行抽样复验合格3 焊条焊丝与母材的匹配应符合设计要求及国家现行行业标准合格4 焊工必须取得合格证书,必须在合格项目及认可范围内施焊合格5 施工单位应根据评定报告确定焊接工艺合格6 检查超声波或射线探伤记录合格7 焊脚尺寸不应小于t/4,允许偏差为0~4mm 合格8焊缝表面不得有裂纹焊瘤等缺陷;一级焊缝不得有咬边未焊满根部收缩等缺陷合格一般项目1 焊条外观不应有药皮脱落焊芯生锈等缺陷合格2根据需要,焊缝预热和后热温度应符合国家现行有关标准或工艺试验确定合格3 二三级焊缝外观质量符合规范的要求合格4 焊缝尺寸允许偏差符合规范的要求合格5 焊成凹形的角焊缝,焊缝金属与母材应平缓过渡合格6外形均匀成型较好焊道与焊道焊道与金属间过渡较平滑焊渣和飞溅物基本清除干净合格监理单位验收结论:建设单位意见:建设单位监理单位施工单位项目代表:监理工程师:质量检查员:SH/T3508-Y02钢结构焊接检验批质量验收记录司10万吨/年丙烯及联产芳烃项目单位工程名称:丙烯原料生产装置(202)检验批编号1102-202-GG-08-HJ-002 记录编号HJ-002 验收部位4~6轴线分项工程名称钢结构焊接分部工程名称1#管架子单位工程名称钢结构安装施工执行标准名称及编号《钢结构工程施工质量验收规范》GB50205-2011类别检验项目质量控制记录(检验单位)序号施工质量验收规范的规定施工单位检查评定记录监理单位验收记录主控项目1 焊接材料应符合现行国家产品标准和设计要求合格2 重要钢结构采用的焊接材料应进行抽样复验合格3 焊条焊丝与母材的匹配应符合设计要求及国家现行行业标准合格4 焊工必须取得合格证书,必须在合格项目及认可范围内施焊合格5 施工单位应根据评定报告确定焊接工艺合格6 检查超声波或射线探伤记录合格7 焊脚尺寸不应小于t/4,允许偏差为0~4mm 合格8焊缝表面不得有裂纹焊瘤等缺陷;一级焊缝不得有咬边未焊满根部收缩等缺陷合格一般项目1 焊条外观不应有药皮脱落焊芯生锈等缺陷合格2根据需要,焊缝预热和后热温度应符合国家现行有关标准或工艺试验确定合格3 二三级焊缝外观质量符合规范的要求合格4 焊缝尺寸允许偏差符合规范的要求合格5 焊成凹形的角焊缝,焊缝金属与母材应平缓过渡合格6外形均匀成型较好焊道与焊道焊道与金属间过渡较平滑焊渣和飞溅物基本清除干净合格监理单位验收结论:建设单位意见:建设单位监理单位施工单位项目代表:监理工程师:质量检查员:SH/T3508-Y02钢结构焊接检验批质量验收记录司10万吨/年丙烯及联产芳烃项目单位工程名称:丙烯原料生产装置(202)检验批编号1102-202-GG-08-HJ-003 记录编号HJ-003 验收部位7~9轴线分项工程名称钢结构焊接分部工程名称1#管架子单位工程名称钢结构安装施工执行标准名称及编号《钢结构工程施工质量验收规范》GB50205-2011类别检验项目质量控制记录(检验单位)序号施工质量验收规范的规定施工单位检查评定记录监理单位验收记录主控项目1 焊接材料应符合现行国家产品标准和设计要求合格2 重要钢结构采用的焊接材料应进行抽样复验合格3 焊条焊丝与母材的匹配应符合设计要求及国家现行行业标准合格4 焊工必须取得合格证书,必须在合格项目及认可范围内施焊合格5 施工单位应根据评定报告确定焊接工艺合格6 检查超声波或射线探伤记录合格7 焊脚尺寸不应小于t/4,允许偏差为0~4mm 合格8焊缝表面不得有裂纹焊瘤等缺陷;一级焊缝不得有咬边未焊满根部收缩等缺陷合格一般项目1 焊条外观不应有药皮脱落焊芯生锈等缺陷合格2根据需要,焊缝预热和后热温度应符合国家现行有关标准或工艺试验确定合格3 二三级焊缝外观质量符合规范的要求合格4 焊缝尺寸允许偏差符合规范的要求合格5 焊成凹形的角焊缝,焊缝金属与母材应平缓过渡合格6外形均匀成型较好焊道与焊道焊道与金属间过渡较平滑焊渣和飞溅物基本清除干净合格监理单位验收结论:建设单位意见:建设单位监理单位施工单位项目代表:监理工程师:质量检查员:SH/T3508-Y02钢结构焊接检验批质量验收记录司10万吨/年丙烯及联产芳烃项目单位工程名称:丙烯原料生产装置(202)检验批编号1102-202-GG-08-HJ-004 记录编号HJ-004 验收部位10~12轴线分项工程名称钢结构焊接分部工程名称1#管架子单位工程名称钢结构安装施工执行标准名称及编号《钢结构工程施工质量验收规范》GB50205-2011类别检验项目质量控制记录(检验单位)序号施工质量验收规范的规定施工单位检查评定记录监理单位验收记录主控项目1 焊接材料应符合现行国家产品标准和设计要求合格2 重要钢结构采用的焊接材料应进行抽样复验合格3 焊条焊丝与母材的匹配应符合设计要求及国家现行行业标准合格4 焊工必须取得合格证书,必须在合格项目及认可范围内施焊合格5 施工单位应根据评定报告确定焊接工艺合格6 检查超声波或射线探伤记录合格7 焊脚尺寸不应小于t/4,允许偏差为0~4mm 合格8焊缝表面不得有裂纹焊瘤等缺陷;一级焊缝不得有咬边未焊满根部收缩等缺陷合格一般项目1 焊条外观不应有药皮脱落焊芯生锈等缺陷合格2根据需要,焊缝预热和后热温度应符合国家现行有关标准或工艺试验确定合格3 二三级焊缝外观质量符合规范的要求合格4 焊缝尺寸允许偏差符合规范的要求合格5 焊成凹形的角焊缝,焊缝金属与母材应平缓过渡合格6外形均匀成型较好焊道与焊道焊道与金属间过渡较平滑焊渣和飞溅物基本清除干净合格监理单位验收结论:建设单位意见:建设单位监理单位施工单位项目代表:监理工程师:质量检查员:SH/T3508-Y02钢结构焊接检验批质量验收记录司10万吨/年丙烯及联产芳烃项目单位工程名称:丙烯原料生产装置(202)检验批编号1102-202-GG-08-HJ-005 记录编号HJ-005 验收部位13~15轴线分项工程名称钢结构焊接分部工程名称1#管架子单位工程名称钢结构安装施工执行标准名称及编号《钢结构工程施工质量验收规范》GB50205-2011类别检验项目质量控制记录(检验单位)序号施工质量验收规范的规定施工单位检查评定记录监理单位验收记录主控项目1 焊接材料应符合现行国家产品标准和设计要求合格2 重要钢结构采用的焊接材料应进行抽样复验合格3 焊条焊丝与母材的匹配应符合设计要求及国家现行行业标准合格4 焊工必须取得合格证书,必须在合格项目及认可范围内施焊合格5 施工单位应根据评定报告确定焊接工艺合格6 检查超声波或射线探伤记录合格7 焊脚尺寸不应小于t/4,允许偏差为0~4mm 合格8焊缝表面不得有裂纹焊瘤等缺陷;一级焊缝不得有咬边未焊满根部收缩等缺陷合格一般项目1 焊条外观不应有药皮脱落焊芯生锈等缺陷合格2根据需要,焊缝预热和后热温度应符合国家现行有关标准或工艺试验确定合格3 二三级焊缝外观质量符合规范的要求合格4 焊缝尺寸允许偏差符合规范的要求合格5 焊成凹形的角焊缝,焊缝金属与母材应平缓过渡合格6外形均匀成型较好焊道与焊道焊道与金属间过渡较平滑焊渣和飞溅物基本清除干净合格监理单位验收结论:建设单位意见:建设单位监理单位施工单位项目代表:监理工程师:质量检查员:SH/T3508-Y02钢结构焊接检验批质量验收记录司10万吨/年丙烯及联产芳烃项目单位工程名称:丙烯原料生产装置(202)检验批编号1102-202-GG-08-HJ-006 记录编号HJ-006 验收部位16~19轴线分项工程名称钢结构焊接分部工程名称1#管架子单位工程名称钢结构安装施工执行标准名称及编号《钢结构工程施工质量验收规范》GB50205-2011类别检验项目质量控制记录(检验单位)序号施工质量验收规范的规定施工单位检查评定记录监理单位验收记录主控项目1 焊接材料应符合现行国家产品标准和设计要求合格2 重要钢结构采用的焊接材料应进行抽样复验合格3 焊条焊丝与母材的匹配应符合设计要求及国家现行行业标准合格4 焊工必须取得合格证书,必须在合格项目及认可范围内施焊合格5 施工单位应根据评定报告确定焊接工艺合格6 检查超声波或射线探伤记录合格7 焊脚尺寸不应小于t/4,允许偏差为0~4mm 合格8焊缝表面不得有裂纹焊瘤等缺陷;一级焊缝不得有咬边未焊满根部收缩等缺陷合格一般项目1 焊条外观不应有药皮脱落焊芯生锈等缺陷合格2根据需要,焊缝预热和后热温度应符合国家现行有关标准或工艺试验确定合格3 二三级焊缝外观质量符合规范的要求合格4 焊缝尺寸允许偏差符合规范的要求合格5 焊成凹形的角焊缝,焊缝金属与母材应平缓过渡合格6外形均匀成型较好焊道与焊道焊道与金属间过渡较平滑焊渣和飞溅物基本清除干净合格监理单位验收结论:建设单位意见:建设单位监理单位施工单位项目代表:监理工程师:质量检查员:。
管道焊接工程检验批质量验收记录
管道焊接工程检验批质量验收记录项目名称:项目编号:项目责任单位:承建单位:施工单位:检验单位:一、总体情况本次管道焊接工程检验批质量验收记录,共包括以下几个方面的内容:1. 管道焊接工程的施工质量2. 管道焊接工程的技术要求3. 焊接材料的质量4. 管道焊接过程的验收记录二、管道焊接工程的施工质量在管道焊接工程的施工过程中,我们按照相应的技术要求和规范进行了施工,并对施工质量进行了检测和验收。
经过检测,整个施工过程符合相关的技术要求,且质量良好。
三、管道焊接工程的技术要求管道焊接工程需满足以下技术要求:1. 焊缝的质量要良好,无裂缝、孔洞等质量问题。
2. 焊接材料的选择应符合相应标准,且质量可靠。
3. 焊接过程中的焊接参数应符合设定要求,确保焊缝的强度和密封性。
4. 焊接工艺应严格按照规范进行,确保焊缝的质量和可靠性。
四、焊接材料的质量焊接材料的选择和质量直接影响到管道焊接工程的质量。
我们在本次工程中使用了符合相关标准的焊接材料,并对材料进行了质量检测和验收。
检测结果显示,焊接材料的质量良好,符合要求。
五、管道焊接过程的验收记录在管道焊接过程中,我们进行了全程的验收记录,详细记录了焊接的过程参数、检测结果等信息。
经过对这些记录的分析和评估,证明焊接过程符合技术要求,且焊缝质量良好。
六、结论根据上述检验和验收结果,本次管道焊接工程的质量符合相关技术要求,并经过了严格的检测和验收。
我们对相关单位和人员的努力和付出表示肯定,并建议继续保持施工质量,确保管道焊接工程的安全和可靠性。
备注:本次检验和验收记录仅适用于具体项目,不具备普适性。