
图文详解双色注塑技术-20200609
2.双色单模
3.抽芯式双色模
4.混料成型双色
模
5.双料夹层双色模
混色射枪(单一模)
材料混成的亲和性
第一射成型
第二射成型公模互换取第一射料头
首先注射第一种材质,再通过第二色型腔完成双色成型
二色进料口
一色进料口
顶针板
两块顶出
结构分别
脱模一模二
穴型腔,
不一样,
分别成
型一/二
色材料
Shot2射台
Shot1射台转盘
转盘
变形
变形
PC材质热变形130度.Shot2硅胶在通过浇口进入模腔时的温度已超200度.a处在此种状况下,所能承受的力是极有限的.
a
流道强度小
流痕。
双(多)色塑料注射成型4.

2、双色注射模结构设计 (3)成型零件结构设计 选材:因生产批量大,塑件外观要求高,成型零件的加 工要求较高,宜选用性能良好的预硬钢P20制造镶块,并 预硬化处理至35~37HRC。 结构:塑件外表面由动、定模大镶块整体成型,而内孔 部分采用局部镶拼结构,以利于内孔成型镶块表面加工。 在定、动模镶块的四角设置锁扣精定位结构,可提高动、 定模镶块的合模精度,并有利于模具制造时动、定模镶块 在模外的修配。
2、双色注射模结构设计 (2)模具浇注系统设计 浇口数量选择:因第一色塑件的4个内面板两两相连, 内面板之间仅由2.5mm宽、0.3mm厚的薄片与梯形凸台连 接,塑料熔体充模较困难,宜采用四点浇口进料,以保证 各型腔达到较好的流动平衡。 第二色塑件结构与第一色塑件有类似的特点,所以也采 用四点浇口进料。 浇注系统尺寸确定 • 因塑件的注塑量较小,浇口尺寸不宜太大,依经验选用 点浇口的内浇口尺寸为φ1.0mm,分流道截面为梯形,最 大宽度4mm,深度3mm,侧面斜度取8°。
2、双色注射模结构设计 (1)分型面与型腔数确定 1)分型面选择
2、双色注射模结构设计 (1)分型面与型腔数确定 2)型腔数的选择 因塑件生产批量较大,且为中小型件,塑件结构较为简 单,可选用一模多腔成型。 但模腔数太多将造成冷却管路连接困难,且模具尺寸受 注射机装模空间限制,不宜太大;所以确定采用一模两腔 的成型方案。
四、双(多)色塑料注射成型模具设计实例
2、双色注射模结构设计 双色注射模因生产所使用的双色注射机类型和半成品件 的换位方式的不同,其模具的浇注系统和各部分的结构会 不同,设计时应注意模具与设备的匹配问题。 (1)分型面与型腔数确定 1)分型面选择 控制开关面板塑件为扁平件,其分型面位置通常选在塑 件最大轮廓面的边界上。 由于双色塑件第一色注射成型的半成品塑件需在下一次 注射前旋转换位至第二色注射工位,它要求两种颜色塑件 的分型面应一致,故分型面应选择在二者的公共面上。
双色注塑
双射注塑一.简介双射注塑(Bi-color injection)顾名思义就是一个部件用两种塑胶注塑来实现。
广义的双射注塑包括over molding,通过普通的注塑机,两次注塑来实现,狭义的双射注塑是指利用双射注塑机,将两种不同的塑料在同一机台注塑完成部件,常见的是旋转式的。
前者对设备要求不高,但是生产效率低下,基本只适用于要求不高度软、硬胶两种材料的成型1,后者的适用范围和产品质量好,生产效率高,是目前的趋势。
我们主要介绍以双射注塑机注塑的双射注塑。
这样我们首先从认识双射注塑机和双射注塑模具。
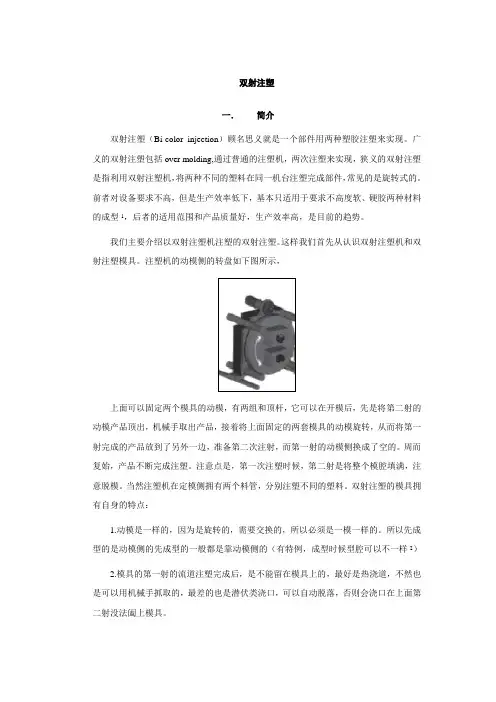
注塑机的动模侧的转盘如下图所示,上面可以固定两个模具的动模,有两组和顶杆,它可以在开模后,先是将第二射的动模产品顶出,机械手取出产品,接着将上面固定的两套模具的动模旋转,从而将第一射完成的产品放到了另外一边,准备第二次注射,而第一射的动模侧换成了空的。
周而复始,产品不断完成注塑。
注意点是,第一次注塑时候,第二射是将整个模腔填满,注意脱模。
当然注塑机在定模侧拥有两个料管,分别注塑不同的塑料。
双射注塑的模具拥有自身的特点:1.动模是一样的,因为是旋转的,需要交换的,所以必须是一模一样的。
所以先成型的是动模侧的先成型的一般都是靠动模侧的(有特例,成型时候型腔可以不一样2)2.模具的第一射的流道注塑完成后,是不能留在模具上的,最好是热浇道,不然也是可以用机械手抓取的,最差的也是潜伏类浇口,可以自动脱落,否则会浇口在上面第二射没法阖上模具。
3.产品两次射出,产品开模后,第一射必须留在动模侧,这个比较好理解,如果留在了定模侧,旋转就没用了,就变成了单色注塑机了,就一般情况而言,一般都是选择将两射的产品都是留在动模侧的,所以模具需要开闭器、拉杆等实现顺序开模,先拉开定模侧,在定模侧需要加顶出机构,4.两组冷却系统,因为双射注塑的要求两种材料不一样,原则上要求第一射的材料的温度比第二射高出60度,可以根据实际情况而定,这个后面再讨论,因为材料不一样,模具的模温不一样,所以需要配备两套冷却系统。
双色注塑技术及工作原理

双色注塑技术工及作原理分流道设计由于本成型由2个相互垂直的浇注系统同时注射不同型腔,所以2个型腔分别根据浇注形式布置不同的流道系统。
旋转顶出机构原理根据塑件结构特点,这里采用先顶出再旋转的型腔互换步骤。
由于这种成型方法特殊,模具整体结构呈中心对称,只是镶体和本体的型芯和型腔不同,流道也不对称。
模具上分布有4个定模导柱、2个回转板导柱。
整副模具采用一模2个本体和2个镶体的布局。
本模具的特点是不需要专设顶出油缸,通过自身的机构可以充分利用注塑机的顶出油缸来实现旋转体的推出和塑件的顶出。
并由斜块锁紧机构承担旋转体的重量,避免导柱受力。
该推出旋转机构的工作原理如下:开模到合理距离。
向前顶出轴套2,带动弹压挡块4向前运动。
由于拉簧1处于受拉状态,所以旋转轴22不会向前推出。
弹压挡块4向前运动,带动推板a向前运动,推板a上的顶杆推动推板b,推板b带动推杆顶出塑件。
油缸推出距离为20mm。
弹压挡块4继续向前运动,就会碰到斜楔块7,斜楔块7挤压弹压挡块,并使其向上运动,直到脱离轴肩。
此时由顶杆外的弹簧使推板a复位。
同时推板b也在复位弹簧19和限位螺栓21的共同作用下复位。
油缸推出距离为30mm。
顶出轴套2再向前运动,带动旋转轴向前运动,由旋转轴带动动模和动模固定板向前运动,直至可旋转位置。
油缸推出距离为120mm。
油缸10启动,带动齿条,再由齿轮齿条配合带动旋转轴22,通过键传动,带动动模和动模垫板一起旋转。
旋转角为180。
顶出轴套2回程,通过螺栓3带动旋转轴及旋转机构复位,并由导向机构导向,斜块定位。
合模,进行物料充填。
模具工作的复杂程度和精密度都大大提高了,所以相应的设备成本昂贵,模具设计复杂、精密,成型工艺控制难度增加。
与国外相比,国内双色注塑技术的应用还有待发展,随着国内塑料成型技术的不断发展,塑料双色注射成型技术必将被广泛应用。
双色注塑产品介绍(脏气管总成) PPT

目录
一、双色注塑原理介绍 二、成功开发案例 三、产品结构简介 四、工艺流程 五、材料选择
六、模具设计 七、产品检测设备 八、产品过程控制 九、产品相关重点设备 十、项目小组成员表
一、双色注塑原理介绍1
基本原理: 双色成型主要以双色成型机
得两个料管配合两副模具按先后 顺序经两次成型制成双色产品。
双色注塑二:脏气管上盖
十、项目小组成员表
序号 1 2 3 4 5 6 7 8
姓名 阮宏胜 曹海林 袁雷 方毅明 王绪文 李茂华 潘浩 许峰
团队分工 项目管理
品质 技术 技术 生产 模具 材料 项目管理
公司职位
联系电话
项目经理
0563-4300969
品质科长
项目工程师
设计科长
试制车间主任 0563-4300837
库
7
五、材料选择1
我们推荐上海金发系列工 程塑料PP+TD20,该材料为 加玻璃纤维增强型得PP
PP+TD20材料测试(供应 商提供质保书与定期委外检 测+中鼎检测)
五、材料选择2
我们推荐IDES系列工程塑 料TPV(101-55),该材料对产 品得缓冲减震能起到很好的 效果。
TPV材料测试(供应商提供 质保书与定期委外检测+中鼎 检测)
一、双色注塑原理介绍2
工作步骤: 1、合模,原料A料管射入一次模具成型一次产品
一、双色注塑原理介绍3
工作步骤: 2、产品冷却后开模,产品留在下模,双色成型机将下模旋转180
度,然后合模。
二、成功开发案例
菲亚特343
广汽本田2GA
沃尔沃AD7FR
捷克电装MQB
双色注塑工作原理
双色注塑工作原理
双色注塑工作原理是一种生产工艺,其目的是在同一注塑机上同时注入两种不同颜色的熔融塑料,从而形成具有多种颜色或图案的制品。
下面是双色注塑工作的基本原理:
1. 注塑机调试:首先需要根据制品要求调整注塑机的注射压力、射胶速度、保压时间和温度等参数,并安装好双色注塑模具。
2. 注塑材料准备:准备好两种不同颜色的熔融塑料颗粒,并将它们分别通过喂料斗加入到注塑机的料斗中。
3. 喂料和熔化:在喂料器的作用下,两种颜色的塑料颗粒被分别输送到注塑机的螺杆中。
当螺杆转动时,塑料颗粒在高温下逐渐熔化。
4. 注射:当两种颜色的塑料颗粒完全熔化后,注塑机的螺杆向前推进,将熔化的塑料注入到注塑模具的腔室中。
5. 塑料冷却:在注塑模具中,熔化的塑料开始冷却和凝固。
根据需要,可以使用冷却系统或冷却喷嘴来加快塑料的冷却速度。
6. 开模和取出:当塑料完全冷却后,注塑模具打开,将成品取出。
通过以上步骤,就可以实现双色注塑的工作原理。
值得注意的是,双色注塑工艺需要使用特殊的双色注塑模具,并且要求两
种颜色的塑料具有相同的熔融温度和流动特性,以确保制品的质量和外观。
双色模具注塑原理
双色模具注塑原理
双色模具注塑是一种先进的注塑技术,它可以使产品在注塑成型时同时具有两种不同的颜色或材料。
这种技术在塑料制品生产中得到了广泛的应用,可以生产出更加美观和功能性更强的产品。
双色模具注塑的原理是利用一台注塑机和两个或多个注射装置,通过交替注射不同颜色或材料的塑料,使得产品在成型过程中可以同时具有两种不同的颜色或材料。
这种技术需要精密的模具设计和注射控制,以确保两种塑料能够准确地注射到模具中,并且能够完美地结合在一起。
在双色模具注塑中,首先需要设计好产品的结构和颜色分布,然后制作出相应的双色模具。
在注塑成型过程中,注射装置会交替注射不同颜色或材料的塑料,模具会根据设计要求将两种塑料结合在一起,最终形成具有两种颜色或材料的产品。
双色模具注塑技术可以生产出各种类型的产品,例如汽车零部件、家用电器配件、日用品等。
这种技术不仅可以提高产品的美观度,还可以增加产品的功能性,例如在产品的外壳上使用不同颜色的塑料来标识不同的功能区域,或者在产品的表面上使用不同材料的塑料来增加产品的抗磨损性能。
总的来说,双色模具注塑技术是一种先进的注塑技术,它可以生产出更加美观和功能性更强的产品。
随着注塑技术的不断发展,相信双色模具注塑技术在未来会得到更广泛的应用,为塑料制品行业带来更多的创新和发展。
双色注塑原理
双色注塑原理
双色注塑是一种特殊的注塑工艺,它能够在同一个注塑模具中同时注入两种不同颜色的塑料材料,从而制造出两种颜色的注塑制品。
双色注塑的原理主要包括以下几个步骤:
1. 注射:首先,将两种不同颜色的塑料颗粒分别放入两个不同的注射机的料斗中。
然后,通过注射机的加热筒将塑料颗粒加热熔化,形成可注入的塑料熔融物。
2. 混色:将两个注射机的喷嘴分别插入注塑模具的进气道中,并通过控制两个注射机的活塞来实现交替注射。
在交替注射的过程中,两种不同颜色的塑料熔融物会在模具的腔道中混合,从而实现两种颜色的注塑制品。
3. 冷却:注射结束后,模具中的塑料制品会立即开始冷却。
冷却过程中,塑料会固化,并与模具表面形成一定的结构。
4. 脱模:当塑料制品完全冷却后,即可进行脱模。
将注塑模具分开,将制品取出。
总结起来,双色注塑的原理就是通过交替注射不同颜色的塑料材料,并在模具中混合、固化、冷却,最后取出制品。
这种工艺可以制造出具有高科技含量和良好外观效果的产品,广泛应用于汽车、电子设备、家用电器等领域。
双色注塑工艺及模具结构介绍
雙色產品簡介
4˙增加美感,如一些雙色按鍵及外觀件的Logo,既漂亮又不用擔心被磨 擦掉.
宁波先豪塑胶精密模具有限公司 NingBo Lintall Plastic Precision Mould Company Ltd
雙色產品簡介
5˙手機,MP3,MP4等電子產品的上蓋與視窗一體成型.
成品
一次透明PC
P24
雙色模具基本結構
一般結構:要求公模面形狀完全一樣,一二次母模面不一樣,一次成型後公模 旋轉180度成型二次,大部分模具屬於這種機構.
P25
宁波先豪塑胶精密模具有限公司 NingBo Lintall Plastic Precision Mould Company Ltd
普通正面開模(例:09TK085DK)
雙色模具設計要點
Gate 位置的選擇
因為一次產品的阻流,二次gate的位置要利於二次料的填充,比 如開關按鍵最佳gate位置如下圖。
最佳Gate位置
不推薦Gate位置
P22
宁波先豪塑胶精密模具有限公司 NingBo Lintall Plastic Precision Mould Company Ltd
P31
宁波先豪塑胶精密模具有限公司 NingBo Lintall Plastic Precision Mould Company Ltd
局部雙色---翹翹板結構1
1st
P32
宁波先豪塑胶精密模具有限公司 NingBo Lintall Plastic Precision Mould Company Ltd
宁波先豪塑胶精密模具有限公司 NingBo Lintall Plastic Precision Mould Company Ltd
双色注塑成型工艺
双色注塑成型工艺双色注塑成型工艺是一种常用于制造双色或多色产品的注塑技术。
通过在注塑过程中使用不同颜色的塑料原料,可以制造出具有丰富色彩和独特外观的产品。
双色注塑成型工艺在汽车零件、电子产品外壳、家用电器等领域得到了广泛应用。
双色注塑成型工艺需要使用两个或更多的注塑机。
每个注塑机配备一个独立的注射装置和模具。
在注塑过程中,两个或多个不同颜色的熔融塑料通过分别控制不同注射装置的开关,注入到模具中。
这样,不同颜色的塑料可以在模具中形成分层或交错的结构,从而实现双色或多色效果。
双色注塑成型工艺还需要控制注塑机的工作过程。
在注射过程中,需要确保两个或多个注射装置的注射量和注射速度相匹配,以避免颜色的不均匀或混合。
同时,还需要控制注塑机的温度、压力和速度等参数,以确保注塑过程的稳定性和产品质量。
双色注塑成型工艺的关键在于模具的设计和制造。
模具需要具有适当的结构和通道,以确保两个或多个不同颜色的塑料能够均匀地充填模腔,并形成预期的双色或多色效果。
在模具的设计中,需要考虑到塑料的流动性、熔融温度和压力等因素,以优化注塑过程和产品质量。
双色注塑成型工艺的优点在于能够制造出具有高级外观和独特效果的产品。
通过合理设计和选择不同颜色的塑料,可以实现丰富的色彩组合和渐变效果,提升产品的视觉吸引力和市场竞争力。
另外,双色注塑成型工艺还可以减少产品的组装和加工工序,提高生产效率和降低成本。
然而,双色注塑成型工艺也存在一些挑战和限制。
首先,模具的制造成本较高,特别是对于复杂的双色或多色产品。
其次,双色注塑成型工艺对注塑机和模具的要求较高,需要具备较高的精度和稳定性。
此外,双色注塑成型工艺还需要考虑塑料材料的相容性和附着力等问题,以确保产品的质量和使用寿命。
双色注塑成型工艺是一种能够制造出具有丰富色彩和独特外观的注塑技术。
通过合理设计和选择不同颜色的塑料,可以实现双色或多色效果,提升产品的视觉吸引力和市场竞争力。
然而,双色注塑成型工艺也面临一些挑战和限制,需要在设计和制造过程中充分考虑各种因素,以确保产品的质量和使用寿命。
科普!双色注塑工艺讲解
科普!双色注塑工艺讲解双色射出成型通常指的是两种颜色不同或不同种类塑料的成型,由于双色机的两组射出单元及射嘴是独立分开的,因此其成品的颜色多半是双色分明,没有混杂在一起。
双色模具可减少成型品的组立和后处理工程,节省成本,增加产品的美观视觉效果,提升产品的附加价值。
双色注塑机与一般注塑机最大的差别在于射出单元机活动模版的设计。
一般而言,双色机有两组独立分开的射出单元,一般的射出机只有一组。
而两组射出单元的配置方式则是随各厂家的设计而有多种形式。
至于活动模板的设计则是必须提供旋转的机制,一般常见的设计如增加转盘或转轴机构等,以提供180度往复旋转功能,使模具产生循环交替动作。
另有些特殊双色模具则不需转盘或转轴机构,而由模具进行滑动交替或水平旋转。
▲东莞昱卓—【台湾进口】海天双色注塑机注射成型双色制品生产工艺特点1、双色注塑机由两套结构、规格完全相同的塑化注射装置组成。
喷嘴按生产方式需要应具有特殊结构,或配有能旋转换位的结构完全相同的两组成型模具。
塑化注射时,要求两套塑化注射装置中的熔料温度、注射压力、注射熔料量等工艺参数相同,要尽量缩小两套装置中的工艺参数波动差。
2、双色注射成型塑料制品与普通注射成型塑料制品比较,其注射时的熔料温度和注射压力都要采用较高的参数值。
主要原因是双色注射成型中的模具流道比较长,结构比较复杂,注射熔料流动阻力较大。
3、双色注射成型塑料制品要选用热稳定性好、熔体黏度低的原料,以避免因熔料温度高,在流道内停留时间较长而分解。
应用较多的塑料是聚烯烃类树脂、聚苯乙烯和ABS料等。
4、双色塑料制品在注射成型时,为了使两种不同颜色的熔料在成型时能很好的在模具中熔接、保证注塑制品的成型质量,应采用较高的熔料温度、较高的模具温度、较高的注射压力和注射速率。
双色模具结构形式1、传统的双色注塑模具具有“凸模平移”和“凸模旋转”二种形式。
2、包胶模:两种塑料材料不一定在同一台注塑机上注塑,分两次成型;产品从一套模具中出模取出后,再放入另外一套模具中进行第二次注塑成型。