
双边公差cpk自动计算
CPK计算
免费下载地址: 免费下载地址:
设备/仪器实时监控分析程序( 实时监控程序) 设备 仪器实时监控分析程序(MiniData – RT 实时监控程序) 仪器实时监控分析程序
本方案适合测量设备/仪器,连接单台电脑,只要系统中已存在* .txt格式的数据文件,只 需要几分钟就能马上实现数据的即时监控和分析。
•Cp衡量的是 規格公差寬度”與“製程變異寬 Cp衡量的是“規格公差寬度 Cp衡量的是 規格公差寬度” 之比例; 度”之比例; USL-X 对于只有规格上限和规格中心的规格: 对于只有规格上限和规格中心的规格:
Cpu=
3σ
Cpl=
对于只有规格下限和规格中心的规格: 对于只有规格下限和规格中心的规格:
X LSL
3σ
对于双边规格: 对于双边规格:
USL-LSL Cp= 6σ
Cp等级评定及处理原则
等級 A+ A B C D Cp值 ≧1.67 1.33 ≦ Cp < 1.67 1.00 ≦ Cp < 1.33 0.67 ≦ Cp < 1.00 Cp < 0.67 處理原則 無缺點考慮降低成本 狀態良好維持現狀 改進為 A 級 制程不良較多,必須提升其能力 制程能力太差,應考慮重新整改設計制程
和Cpk相关的几个重要概念1
单边规格:只有规格上限和规格中心或只有下限 单边规格 或规格中心的规格;如考试成绩每得低于80分,或 浮高每得超过0.5mm等;此時數據越接近上限或 下限越好﹔ 双边规格: 双边规格:有上下限與中心值,而上下限與中心值 對稱的规格;此时数据越接近中心值越好;如 D854前加工脚长规格2.8±0.2mm;
Cpk的計算實例2
X=10.036;
σ=0.027;
Ca=(x-C)/(T/2)=(10.036-10)/0.1=0.36; Cp=(10+0.1-(10-0.1))/(6*0.027)=1.239; Cpk=Cpx(1-Ca)=1.239x(1-0.36)=0.793;
CPK值计算公式讲解
13
谢谢观赏!
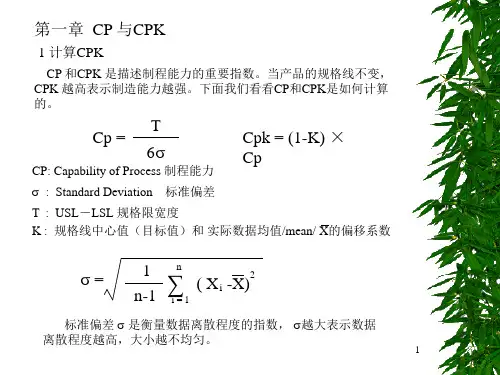
第一章 CP 与CPK
1 计算CPK
CP 和CPK 是描述制程能力的重要指数。当产品的规格线不变, CPK 越高表示制造能力越强。下面我们看看CP和CPK是如何计算 的。
T Cp =
6
CP: Capability of Process 制程能力
Cpk = (1-K) × Cp
: Standard Deviation 标准偏差
T : USL-LSL 规格限宽度
K : 规格线中心值(目标值)和 实际数据均值/mean/ X的偏移系数
=
∑ 1
n-1
n
( X i -X)2
i=1
标准偏差 是衡量数据离散程度的指数, 越大表示数据
离散程度越高,大小越不均匀。
1
2× K= X
计算CPK的顺序:
M- T
USL+LSL M=
2
计算平均值X和
6
2.1 让帮助文件告诉我们
FIRST: 寻找帮助,点击术语表
SECOND:点击你想知道的术语
小框框里的英文 就是名词解释
THIRD:点击这里 会有计算公式哦^o^
7
2.2 This is
yes
8
第二章 如何判读QI软件图
1 数据的分布
数据大体可以分为两种类型:计量型measure、计数型count。其 中计量型数据大部分服从正态分布 。通俗讲正态分布是指中间多两 边少的分布形式。讲个最简单的例子,我们现在统计全国青少年的 身高,发现70%的人在170cm左右,超过190cm的很少,同样小于 150cm的也很少,我们就说身高的分布情况符合正态分布。
= 6.831 同样’=STDEV(A1:F4)’可以计算它们的标准偏差。
双边cpk计算公式

双边cpk计算公式
CPK(过程能力指数)是衡量制造过程稳定性和质量能力的一个重要指标。
双边CPK是指在正负两个方向上考虑过程能力的指数。
它通常用于统计过程控制(SPC)中,以评估制造过程是否能够在规定的公差范围内稳定地生产出符合规格的产品。
双边CPK的计算公式如下:
\[ CPK = \frac{USL - LSL}{6 \cdot \sigma} \]
其中:
- \( USL \) 是上限规格界限(Upper Specification Limit),即产品规格允许的最大值。
- \( LSL \) 是下限规格界限(Lower Specification Limit),即产品规格允许的最小值。
- \( \sigma \) 是过程标准差,表示过程变量的波动程度。
CPK值越高,表明过程的质量控制能力越强,即产品的一致性越好,越不容易超出规格界限。
通常,CPK值需要大于1.33才能认为过程是受控的,并且能够生产出符合规格的产品。
如果CPK值接近或小于1,则可能需要对过程进行调整或改进,以提高产品质量。
cpk计算公式与解释
客户来审核了,检查以我们提供的PPAP,发现我们计算的CPK值小于PPK值,我跟他回复说CPK要求大于1.33,而PPK要求大于1.67,所以这样看应该是要求PPK大于CPK,但是他不认可,说是看到同一组数据计算出来的,说应该是CPK值大于PPK值。
查了相关资料也说是PPK大于CPK.到底该是怎么样啊!何谓工程能力?所谓工程能力是指在某种产品的生产中,是否能够均一地生产优质产品,这是产品质量管理的一个重要部分。
生产工程生产均一产品的能力叫做工程能力。
利用±3σ来作为表示这种能力的数值。
利用±3σ作为工程能力值的原因如果某种产品的质量特征是正态分布的话,以平均数为中心,在±3σ范围内包含有99.73%的产品,因此,将工程能力值设定为±3σ就几乎包括了所有产品。
工程能力指数存在一定的管理规格时,工程能力值与管理规格的比值叫做工程能力指数。
作为工程能力指数,我们学习了Cp和Cpk。
Cp和CpkCp表现了短期内最佳的Process状态,因此称为“短期工程能力指数”。
Cpk另一个工程能力指数Cpk则考虑到随着时间的流逝,每次抽取测定的data的样本时,中间值都有些差异,在这种情况下计算工程能力,叫做“长期工程能力指数”。
工程能力指数的计算--存在两边规格的时候这是在假定给定data的平均数与基准Spec的中间值相同的情况下计算的。
工程能力指数的计算--只有一边规格的时候6σ水平的工程能力指数产品的质量规格在±6之间,最糟糕的情况下,不合格产品率的上限、下限也各自不超过3.4ppm。
6σ水平的工程能力指数的目标值是Cp=2.0,Cpk=1.5。
最佳答案CPK:Complex Process Capability index 的缩写,是现代企业用于表示制成能力的指标。
CPK值越大表示品质越佳。
CPK=min((X-LSL/3s),(USL-X/3s))Cpk——过程能力指数CPK= Min[ (USL- Mu)/3s, (Mu - LSL)/3s]Cpk应用讲议1. Cpk的中文定义为:制程能力指数,是某个工程或制程水准的量化反应,也是工程评估的一类指标。
不同状况cpk计算方法

‘=MIN() =S(STDEV)
15.2
0.257508
3.883375236
3.145533941 4.621216531 3.145533941
2.52 2.52 2.52 3.52 3.52 3.52
2.55 2.55 2.55 3.54 3.54 3.54
2.53 2.53 2.53 3.55 3.55 3.55
0.03 0.03 0.03 2.57 2.57 2.57 3.53 3.53 3.53
0.031
0.04
2.542
2.57
3.547
’=AVERAGE()
3.0007
3.007
3.0295
3.033
3.0204
3.024
2.9798
平均值 ’=AVERAGE()
2.984
‘=MAX()
测量值 0.03 0.03 0.03 0.02 0.02 0.02 0.03 0.03 0.03 0.04 0.04 0.04 0.03 0.03 0.03 0.04 0.04 0.04 0.02 0.02 0.02 0.04 0.04 0.04 0.03 0.03 0.03
5 2.996 2.996 2.996 3.032 3.032 3.032 3.018 3.018 3.018 2.976 2.976 2.976
6 2.997 2.997 2.997 3.031 3.031 3.031 3.017 3.017 3.017 2.977 2.977 2.977
7 3.004 3.004 3.004 3.028 3.028 3.028 3.016 3.016 3.016 2.984 2.984 2.984
2.56 2.56 2.56 3.58 3.58 3.58
cpk计算公式及详细解释
cpk计算公式及详细解释cpk(简称:Cp)是一个统计指标,它可以衡量特定程序的质量水平。
Cp评估是指对过程的控制状况(特别是在稳定的工艺过程中)的评估。
利用该指标,可以清楚地了解过程的控制水平,从而快速、有效地发现未控制的过程,从而可以采取措施进行优化,从而改善产品质量。
Cpk由以下公式组成:Cpk = min ( (T1 me) / (3σ) , (T2 me) / (3σ) ) 其中,T1和T2分别是规定的控制限,me是样本的平均值,σ是样本的标准差。
Cpk的计算方法及其解释:1、先确定规定控制限:既然要评估控制能力,那就要首先确定规定的控制限,即T1和T2,T1和T2分别是工艺上最高接受限度和最低接受限度,均为小于或等于0;2、计算样本的平均值:随后,利用样本测量结果计算出样本的平均值me,统一按照标准计算;3、计算样本的标准差:接下来,用测量结果计算样本的标准差σ,取其绝对值;4、计算Cpk:最后,使用以上参数计算Cpk,公式如上所示;5、解释Cpk:Cpk的值反映了过程的控制水平,Cpk的取值范围一般是0到10,若Cpk的取值在0-1之间,表明过程的控制水平低,需要重新检查并找出数据中的异常值;若Cpk的取值在1-2之间,表明过程的控制水平一般,需要多做努力,提高控制水平;若Cpk的取值在2-3之间,表明过程的控制水平良好,但仍可能存在较小改进空间;若Cpk的取值在3-4之间,表明过程的控制水平非常良好,此时可以进行改善,以进一步提高控制水平;若Cpk的取值大于4,表明过程的控制水平非常出色,可以放心使用。
Cpk具有以下优点:1、能够综合评估过程的控制水平:Cpk指标能够准确反映工艺过程中变量的控制水平;2、能够快速发现未控制的过程:Cpk指标可以很快地将未控制的过程从其他控制的过程中区分出来,因此可以确保良好的质量控制;3、能够及时对工艺过程进行优化:Cpk指标可以帮助发现问题,以及对工艺过程进行优化,从而改善产品的质量。
cpk计算公式及解释
cpk计算公式及解释**CPK公式**CPK(Cp、Cpk)是主要衡量过程能力的指标,它是统计控制图的指标,用于指示制造工艺是否在特定允许范围内能够生产出符合设计要求的产品,通常用来表达工艺的稳定性和可控性。
CPK公式如下:CPK=min(Cpu,Cpl)/(6*σ);Cpu:物理上的上限公差;Cpl:物理上的下限公差;σ:样本标准偏差**CPK公式的解释**CPK是指“过程能力指数”(Process Capability Index),它描述了一个制造过程实现指定目标的能力,衡量了一个制造过程产品的质量与指定规格的兼容性和可控性。
CPK表示的是相对于指定的规格的制造过程的可控性,它主要反映的是制造数据与目标规格数据之间的差距。
CPK值越大,表明制造过程的可控性越强,处在指定的规格控制范围内的可能性越高;反之,则表明可控性较弱,超出规格控制范围的可能性更高。
CPK可以定义为Cpu/UL、Cpl/LL和6*(σ/OL) ,UL是上限公差,LL是下限公差,OL是目标公差,σ是样本标准偏差,Cpu是物理上的上限公差,Cpl是物理上的下限公差。
CPK指标越大,说明制造过程越稳定,产品质量较好,可控性越强;反之,则表明可控性较弱,超出规格控制范围的可能性更高。
**总结**:1. CPK(Cp、Cpk)是主要衡量过程能力的指标,用于指示制造工艺是否在特定允许范围内能够生产出符合设计要求的产品;2. CPK公式是min(Cpu,Cpl)/(6*σ);3. CPK表示的是相对于指定的规格的制造过程的可控性,它反映了制造数据与目标规格数据之间的关系;4. CPK可以定义为Cpu/UL、Cpl/LL和6*(σ/OL);5. CPK指标越大,说明制造过程越稳定,产品质量较好,可控性越强;反之,则表明可控性较弱,超出规格控制范围的可能性更高。
什么是_Cpk 质量数据计算
⏹ Cpk 的定义:制程能力指數; ⏹ Cpk 的意义:制程水准的量化反映;用一个数值来表达制程的水准;(1) 只有制程能力强的制程才可能生产出质量好、可靠性水平高的产品﹔(2)制程能力指数是一种表示制程水平高低的方便方法,其实质作用是反映制程合格率的高低 和Cpk 相关的几个重要概念1单边规格:只有规格上限和规格中心或只有下限或规格中心的规格;如考试成绩不得低于80分,或浮高不得超过0.5mm 等;此時數據越接近上限或下限越好﹔双边规格:有上下限與中心值,而上下限與中心值對稱的规格;此时数据越接近中心值越好;如D854前加工脚长规格2.8±0.2mm;⏹ USL (Upper specification limit):即規格上限 ⏹ LSL (Low specification limit): 即規格下限 ⏹ C :规格中心⏹ X=(X1+X2+… …+Xn)/n 平均值 (n 為樣本數)▪ T=USL-LSL 規格公差n -1(X1-X)2+(X2-X)2+… …+(Xn -X)2δ=• Ca:制程准确度; (Capability of Accuracy)• Ca 在衡量“實際平均值“與“規格中心值”之一致性; • 对于单边规格,不存在规格中心,因此也就不存在Ca; • 对于双边规格,Ca 等级评定及处理原则什么是Cp?• Cp:制程精密度 (Capability of Precision)• Cp 衡量的是“規格公差寬度”與“製程變異寬度”之比例;• 对于只有规格上限和规格中心的规格:Cp:制程精密度 (Capability of Precision) • Cp 衡量的是“規格公差寬度”與“製程變異寬度”之比例;对于只有规格上限和规格中心的规格:对于只有规格下限和规格中心的规格:3X Cpl=LSL3 σUSL-XCpu=对于双边规格:Cpk 的計算公式⏹ Cpk=Cpx(1- Ca ); ⏹ Cpk ≦ Cp;⏹ Cpk 是Cp 和Ck 的綜合表現 製程能力靶心圖Ca 好﹐Cp 差6USL-LSLCp=. . . . . .. . ... . . Cp 好﹐Ca 差. . . . . . . . . Cpk好﹔Cpk等級評定及處理原則Cpk和制程良率換算總結。
CPK计算公式
11 醉翁亭记
1.反复朗读并背诵课文,培养文言语感。
2.结合注释疏通文义,了解文本内容,掌握文本写作思路。
3.把握文章的艺术特色,理解虚词在文中的作用。
4.体会作者的思想感情,理解作者的政治理想。一、导入新课范仲淹因参与改革被贬,于庆历六年写下《岳阳楼记》,寄托自己“先天下之忧而忧,后天下之乐而乐”的政治理想。实际上,这次改革,受到贬谪的除了范仲淹和滕子京之外,还有范仲淹改革的另一位支持者——北宋大文学家、史学家欧
阳修。他于庆历五年被贬谪到滁州,也就是今天的安徽省滁州市。也是在此期间,欧阳修在滁州留下了不逊于《岳阳楼记》的千古名篇——《醉翁亭记》。接下来就让我们一起来学习这篇课文吧!【教学提示】结合前文教学,有利于学生把握本文写作背景,进而加深学生对作品含义的理解。二、教学新
课目标导学一:认识作者,了解作品背景作者简介:欧阳修(1007—1072),字永叔,自号醉翁,晚年又号“六一居士”。吉州永丰(今属江西)人,因吉州原属庐陵郡,因此他又以“庐陵欧阳修”自居。谥号文忠,世称欧阳文忠公。北宋政治家、文学家、史学家,与韩愈、柳宗元、王安石、苏洵、苏轼、
“太守宴”,溪深鱼肥,泉香酒洌,美味佳肴,应有尽有;“众宾欢”,投壶下棋,觥筹交错,说说笑笑,无拘无束。如此勾画了游人之乐。4.作者为什么要在第三段写游人之乐?明确:写滁人之游,描绘出一幅太平祥和的百姓游乐图。游乐场景映在太守的眼里,便多了一层政治清明的意味。太守在
游人之乐中酒酣而醉,此醉是为山水之乐而醉,更是为能与百姓同乐而醉。体现太守与百姓关系融洽,“政通人和”才能有这样的乐。5.第四段主要写了什么?明确:写宴会散、众人归的情景。目标导学五:深入解读,把握作者思想感情思考探究:作者以一个“乐”字贯穿全篇,却有两个句子别出深
Cpk的计算方法
Min (X-SL , SU-X) σ
由Z之数值查表可得到对应的不良率,其累积常态分配表如下:
ACDSee TIF Image
Confidential CCD/DQA
Page:9
12/09/2001
Cpk 计算方式 Cpk观念介绍
Response
1
2
3
...
k
Treatments or Processes
THE END
Confidential CCD/DQA
Page:13 12/09/2001
�
)
)
( SU-X ) (< 3σ σ
12/09/2001
)
Cpk 计算方式
Therefore Cpk:
min(
SU-X 3σ
,
X-SL 3σ
)
Confidential CCD/DQA
Page:7
12/09/2001
Cpk 计算方式 Cpk公式介绍
单边Cpk = 单边Cpk =
(SU-X) 3σ (X-SL ) 3σ
Cpk 计算方式 When X > Cpk = T/2 -( X - 3σ σ ( SU-X ) 3σ σ When X < Cpk = T/2 +( X - 3σ σ ( X-SL ) 3σ σ Confidential CCD/DQA
Page:6
)
X SL SU
(<
( X-SL ) 3σ σ
Statistical Method
CPK计算方法 CPK计算方法
Confidential CCD/DQA
Page:1
12/09/2001
Cpk 计算方式