
铣削用量(参考)
铣削用量的选择
1 铣削速度V指铣刀旋转时的圆周线速度,单位为m/min。
计算公式;V=兀DN/1000
式中D——铣刀直径,mm;
N——主轴(铣刀)转速,r/min。
从上式可得到:主轴(铣刀)转速:N=1000V/兀D
铣削速度V推荐值
2进给量
在铣削过程中,工件相对于铣刀的移动速度称为进给量.有三种表示方法:
(1) 每齿进给量a f 铣刀每转过一个齿,工件沿进.给方向移动的距离, 单位为mm/z。
(2) 每转进给量f铣刀每转过一转, 工件沿进.给方向移动的位为距离, 单位为mm/r.。
(3) 每分钟进给量Vf 铣刀每旋转1min, 工件沿进.给方向移动的位为距离,
单位为mm/ min。
.
三种进给量的关系为: Vf =a fzn
式中 a f ——每齿进给量,mm/z。
.
z——铣刀(主轴)转速,r/min。
n——铣刀齿数.。
铣刀每齿进给量, a
(mm/z.) 推荐值
f
3铣削层用量
(1)铣削宽度a e铣刀在一次进给中所切掉工件表面的宽度,单位为mm。
.
一般立铣刀和端铣刀的铣削宽度约为铣刀直径的50%~60%左右。
(2)背吃刀量a p(切削深度) 铣刀在一次进给中所切掉工件表面的厚度,即工件的已加工表面和待加工表面间的垂直距离,单位为mm。
一般立铣刀粗铣时的背吃刀量以不超过铣刀半径为原则,以防背吃刀量过大而造成刀具的损坏,精铣时约为~0.30mm;端铣刀粗铣时约为2~5mm,精铣时约为~0.50mm.。
铣削加工切削用量的选择

数控机床加工的切削用量
(3)确定进给速度
进给速度是数控机床切削用量中的重要参数。主要根 据零件的加工精度和表面粗糙度要求以及刀具、零件的材 料性质来选取。当加工精度和表面粗糙度要求高时,进给 速度应该选择得小些。一般应该在20mm/min~50mm/min 范围内选取。最大进给速度受机床刚度和进给系统的性能 的影响,并与数控系统中脉冲当量的大小有关。
总之,切削用量的具体数值应根据机床性能、相关的 手册并结合实际经验用类比法来确定,同时使主轴转速、 铣削深度以及进给速度三者能够相互适应,以形成最佳的 切削用量。在选择进给速度时,还应该注意零件加工中的 特殊因素。例如在轮廓加工中,当零件轮廓有拐角时,刀 具容易产生“超程”和“欠程”现象,从而导致加工误差。
数控机床编程与操作
数控机床加工的切削用量
切削用量主要包括:铣削深度、铣削速度、进给速度。 对于不同的加工方法,需要选用不同的切削用量,合理选择 切削用量的原则是:粗加工时,一般以提高生产率为主,但 也应该考虑经济性和加工成本;半精加工和精加工时,一般 应在保证加工质量的前提下,兼顾切削效率、经济性和加工 成本。具体选用数值应该根据机床说明书、切削用量手册, 并结合实际经验而定。 (1)铣削深度
数控机床编程与操作
效措施还是应该尽可能采取大的铣削深度。因为切削速度v 与刀具耐用度的关系成反比,所以切削速度v 的选取主要取
决于刀具耐用度。切削用量的选取可根据实际经验或参阅有 关手册。
主轴转速n(r/min)由切削速度v 来选定:
n= 1000v /(πd)
式中:v ——切削速度mm /min,由刀具耐用度决定;
在机床、工件和刀具刚度允许的情况下,应以最小的进 给次数切除待加工余量,最好一次切除待加工余量,以提高 生产效率。为了保证零件的加工精度和表面粗糙度,可留少 许余量留待最后加工。数控铣床的精加工余量一般可取 (0.2~0.5mm)。
机械加工工种定额 工时 车 铣 镗 切削用量参考表 工时计算

0.15~0.22
0.11~0.16
0.16~0.25
0.25~0.35
0.16~0.20
0.20~0.25
0.25~0.35
注:1、加 工断续表面 及有冲击的 工件时,表 内进给量应 乘系数K= 0.65~ 0.75;
2、在 无外皮加工 时,表内进 给量应乘第 数K=1.1;
>12
0.3~0.5 0.3~0.5
钻头直径d0 (mm) ≤5
>5~10 >10~15 >15~20 >20~30 >30~40
75~37.5
20或手动
铣削耐浓硝酸不锈钢时,铣 削速度及进给量均应适当减
小
奥氏体不锈钢的钻削用量 主轴转速n (m/min) 750~500
600~400
450~200
400~150
250~100
100~50
硬质合金铣刀
钢 铸铁
0.10~0.20 0.15~0.30
工件材料
20 45 40Cr HT150 黄铜 铝合金 不锈钢
铣削速度vc的推荐值
铣削速度(m/min) 高速钢铣刀 硬质合金铣刀
说明
20~45
150~190
20~35 15~25 14~22 30~60 112~300
120~150 60~90 70~100
0.4~0.6 0.45~0.7 0.45~0.7
0.3~0.4 0..35~0.5
0.4~0.6 0.5~0.8 0.5~0.8
0.3~0.4 0.3~0.4 0.4~0.6 0.4~0.6
0.3~0.4 0.35~0.5 0.45~0.7 0.45~0.7
硬质合金外圆车刀精车的进给量(参考值) mm/r
铣削工时参照表
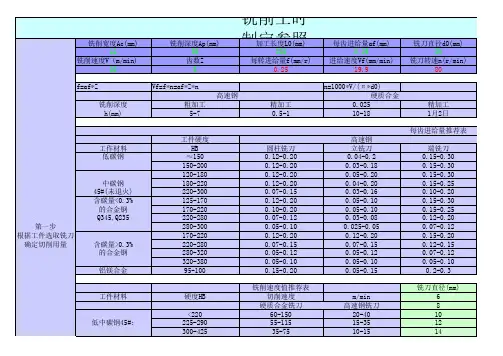
铣削宽度Ac 12
L2(mm) 2.5 2.5 2.5 2.5 2.5 2.5 2.5
铣削基本时间计算公式表
超出量L2(mm)
每分进给量Vf(mm)
2.5
80.0
铣削宽度Ac(mm)
工件直径D(mm)
12
走刀次数i(mm) 1
铣削平面(纵横): 铣切齿轮:
T基1: 4.25
切入量L1(mm) 17.8
工件齿数Z 5
T基=(L0+L1+L2)/Vf*i T基=(Ac+L1+L2)/Vf*Z
T基2 4.25
L—加工长度(mm) 加工工步
S—对边长度(mm) 常量部分Tf1(min)
60-130 50-105 35-50 35-45 55-120 35-80 30-60 45-80
230 0.2 65 0.22 135 0.27 35 0.33 24 0.51 24 0.86 2、变量部分Tf2(min)
270 0.25 75 0.18 160 0.32 45 0.39 27 0.61 27 1.04 3、变量部分Tf2(min)
40 0.08 15 0.56 25 0.11
2
加工长度L(mm) Tf2(min)
加工长度L(mm) Tf2(min)
加工长度L(mm) Tf2(min)
加工长度L(mm) Tf2(min)
加工长度L(mm) Tf2(min)
加工长度L(mm) Tf2(min)
20 0.07 10 0.66 10 0.09
6 0.11
8 0.17
项目五数控铣床加工工艺与加工
于从诸多风动机械零件实际加工中精选典型的案例,来介绍数控铣床加工工艺所涉及的工艺性分析、加工工艺、安装定位、刀具应用及典型零件加工的基础知识任务一数控铣削加工工艺任务目标◇会分析简单零件的加工工艺;◇会划分简单零件的加工工序;◇能确定零件定位及装夹方法;◇能确定简单零件的走刀路线;◇会选择合理的加工刀具和切削用量;◇会编写加工工艺卡;任务内容如果要加工下图所示活塞式空压机曲轴箱,数控铣床加工工艺准备工作步骤是什么?活塞式空压机曲轴箱一、加工工艺分析1.零件图的分析分析项目分析内容尺寸标注方法分析注意基准统一原则,减少累积误差。
零件图的完整性与正确性分析几何图素条件要求充分。
零件技术要求分析尺寸精度、形状精度、位置精度、表面粗糙度、热处理等都会影响工艺方案。
同时考虑安装、刀具、切削用量。
零件材料分析材料影响价格、切削用量、工艺方案。
零件图形的数学处理计算出几何元素的起点、终点、圆弧的圆心、两几何元素的交点或切点的坐标值。
尺寸链的计算。
2.零件的结构工艺性分析(1)采用统一的几何类型和尺寸,减少换刀,提高效率,减少成本。
(2)零件的工艺结构设计应确保能采用较大直径的刀具进行加工。
采用大直径铣刀加工,能减少加工次数,提高表面加工质量。
内槽圆角影响刀具的选择,应大些,如图5-1所示。
图5-1知识链接(3)当铣刀直径D一定时,圆角半径r越大,铣刀端刃铣削平面的面积就越小,铣刀端刃铣削平面的能力就越差,效率越低,工艺性也越差。
所以槽底圆角半径r不宜太大,如图5-2所示。
(4)统一基准定位,减少定位误差。
(5)减少刀具数量,降低成本和减少定位误差。
图5-2(6)审查与分析定位基准的可靠性。
(7)对于薄壁件、刚性差的零件,注意加强零件加工部位的刚性,防止变形的产生。
(8)分析毛坯余量的大小及均匀性。
二、数控加工工艺过程设计1.加工工序的划分(1)刀具集中分序法按所用刀具划分工序,用同一把刀具加工完所有可以加工的部位,再用第二、三把刀完成它们可以完成的其他部位。
机械加工工种定额、工时(车、铣、镗)切削用量参考表(工时计算)

定额工时参照表
硬质合金车刀粗车外圆端面的进给量(参考值)
硬质合金外圆车刀精车的进给量(参考值) mm/r
注:1、加
工断续表面
及有冲击的
工件时,表
内进给量应
乘系数K=
0.65~
0.75;
2、在
无外皮加工
时,表内进
给量应乘第
数K=1.1;
3、加工耐热钢及其合金时,进给量不大于
0.6mm/r; 4、加工调质钢时,乘以系数K=0.8;
6、可转位刀片的允许最大进给量不应超过其刀尖圆弧半径数值的80%。
工件材 2、表中较小 3、 5、加工淬硬钢时,进给量应减小.当钢的硬度为44~56HRC时,乘系数K=0.7;当钢的硬度为57~62HRC时,乘系数K=0.5。
7、rε=0.5mm,用于12×12以下刀杆,rε=1mm,用于30×30以下刀杆,rε=2mm,用于30×45及以上刀杆。
车不锈钢的常用切削用量
铣刀每齿进给量fz的推荐值
或手动
和三面刃削速度及进给量均应适当减
小。
浅谈数控铣削加工中铣削用量的选择

切削 速 度 ,
可 由下式计 算 :
v r n 1 0 一 c / 0 0 d
数 控加 工 通 常在 一 次 装 夹 中 , 成 粗加 工 和 完
精 加 工 。粗加 工 为 了保 证 必 要 的刀 具 耐用 度 , 应
二 、 削 用 量 对 铣 刀 耐 用 度 的 影 响 铣
位 , 给 量 第 二位 , 后 适 当 选 择 铣 削 速 度 ; 进 最 精
铣 时 则应将 铣 削速 度放第 一 位 , 给 量第二 位 , 进 而
吃 刀 量则根 据工 件尺 寸来 选定 。 2 不 同铣 削条件 下铣 削用 量 的 选择 .
变形 , 须采 用较 小 的进给 量 , 必 同时为 了抑 制积 屑
d —— 铣 刀直 径 ( m) a r ;
n —— 铣 刀 每分 钟转数 (/ i) rr n 。 a
( ) 给量 f 二 进
铣削 时 , 工件 在 进 给运 动方 向上 相对 刀具 的 移动 量 即为铣 削 时 的进 给量 。由于铣 刀为 多 刃刀 具 , 算 时 按 单 位 时 间 不 同 , 以下 三 种 度 量 方 计 有
层 尺 寸( 削层 是 指 工 件 上 正 被 刀 刃 切 削着 的那 切 层 金属 ) 单 位为 mm。 因周铣 与 端铣 时相 对 于工 , 件 的方 位 不 同 , 铣 削 深 度 的 标 示 也有 所 不 同 。 故 侧 吃刀量 ( 又称铣 削 宽 度 a) 铣 削 宽度 是 垂 直 于 , 铣 刀轴线 方 向测 量 的切 削层 尺 寸 , 单位 为 mm。
式中 :
z —— 铣刀 齿数 n —— 铣 刀每 分钟转 速 (/ i) rr n a
铣床选用切削用量
学习情境:选用切削用量学习目的:1、了解铣削的基本运动。
2、掌握铣削用量的内容。
3、掌握铣削用量的选用原则。
一、铣削的基本内容铣削时工件与铣刀的相对运动称为铣削运动。
它包括主运动和进给运动两种。
1、主运动主运动是指直接切除工件表面多余材料所需的最基本的运动。
它的特点是消耗机床功率最多。
铣削时,铣刀的旋转运动是主运动。
2、进给运动使工件的多余材料不断被去除的运动。
包括断续进给和连续进给。
(1)断续进给 控制刀刃切入被切削层深度的进给运动,俗称调整吃到深度。
(2)连续进给 沿着所要形成的工件表面的进给运动,俗称走刀。
此外,进给运动按运动方向分:纵向进给、横向进给、垂直进给。
二、铣削用量在铣削过程中,所选用的切削用量,称为铣削用量。
铣削用量包括铣削速度、进给速度和吃刀量。
1、铣削速度铣削时铣刀切削刃上的选定点相对于工件的主运动的瞬时速度称铣削速度。
铣削速度用符号c υ表示,单位为m /min (米/分钟)。
在实际工作中,应根据工件的材料、铣刀的切削部分材料、加工阶段的性质等因素,确定铣削速度,然后根据铣刀直径计算出转速。
它们的相互关系如下:010001000d n nd c c πυπυ==式中 c υ——铣削速度(m /min ); d 0——铣刀直径(mm );n ——铣刀转速(r /min )。
2、进给量刀具在进给运动方向上相对工件的位移量,代号f 。
它有三种表达形式。
(1)每齿进给量f z每齿进给量是铣刀每转过一个刀齿,在进给方向上相对工件的位移量。
单位为mm /z 。
(2)每转进给时f每转进给量是铣刀每转一周,在进给运动方向上相对工件的位移量。
单位为mm /r 。
(3)进给速度f υ。
切削刃上的选定点相对于工件的进给运动的瞬时速度,称为进给速度。
也就是铣刀每回转1min ,在进给运动方向上相对工件的位移量。
单位为mm /min 。
三种进给量的关系为:zn f fn z f ==υ 式中 z ——铣刀齿数;n ——铣刀转速(r /min ); c υ——进给速度(mm /min ); f ——每转进给量(mm /r ) f z ——每齿进给量(mm /z )。
铣削用量进给量给速度
铣削用量进给量给速度————————————————————————————————作者:————————————————————————————————日期:铣削用量如何确定? 1. 铣削速度υ指铣刀旋转的圆周线速度,单位为m/min 。
2.计算公式:1000dnπυ=3. 式中 d ——铣刀直径,mm;n ——主轴(铣刀)转速,r/min;从上公式可得到主轴(铣刀)转速 dn πυ1000=表一铣削速度υ推荐表工件材料 硬度/HB 铣削速度υ/m/min高速钢铣刀 硬质合金铣刀 低、中炭钢<22021~40 60~150 225~290 15~36 54~115 300~425 9~15 36~75 高炭钢<220 18~36 60~130 225~325 14~21 53~105 325~375 8~21 36~48 375~425 6~10 35~45 合金钢 <220 15~35 55~120 225~325 10~24 37~80 325~425 5~9 30~60 工具钢 200~250 12~23 45~83 灰铸铁110~140 24~36 110~115 150~225 15~21 60~110 230~290 9~18 45~90 300~320 5~10 21~30 可锻铸铁110~160 42~50 100~200 160~200 24~36 83~120 200~240 15~24 72~110 240~280 9~11 40~60 铸 钢低炭100~150 18~27 68~105 中炭 100~160 18~27 68~105 160~200 15~21 60~90 200~240 12~21 53~75 钢炭 180~2409~18 53~80 铝合金 180~300 360~600 铜合金 45~100 120~190 镁合金180~270150~600进给量在铣削过程中,工件相对于铣刀的移动速度称为进给量。
铣工中级习题+参考答案
铣工中级习题+参考答案一、单选题(共75题,每题1分,共75分)1.JT 和BT 两种标准锥柄的不同之处在于( )。
A、柄部B、大端直径C、小端直径D、锥度长度正确答案:A2.( )表示绝对方式指定的指令。
A、G50B、G62C、G66D、G90正确答案:D3.( )表示程序暂停的指令。
A、G111B、G9C、G93D、M00正确答案:D4.在钢中加入较多的钨、钼、铬、钒等合金元素形成()材料,用于制造形状复杂的切削刀具。
A、合金工具钢B、硬质合金C、碳素工具钢D、高速钢正确答案:D5.敬业就是以一种严肃认真的态度对待工作,下列不符合的是( )A、工作尽心尽力B、工作勤奋努力C、工作以自我为中心D、工作精益求精正确答案:C6.过流报警是属于何种类型的报警()A、系统报警B、机床侧报警C、电机报警D、伺服单元报警正确答案:DC 系统一般可用几种方式得到工件加工程序,其中MDI 是( )。
A、利用磁盘机读入程序B、从串行通信接口接收程序C、利用键盘以手动方式输入程序D、从网络通过Modem 接收程序正确答案:C8.粗镗(扩)工件内孔表面的IT值为( )。
A、4B、5—7C、6D、11—13正确答案:D9.X6132 是常用的铣床型号,其中数字32 表示( )。
A、主轴最低转速320r/minB、主轴最高转速320r/minC、工作台行程3200mmD、工作台面宽度320mm正确答案:D10.数控铣床可用( )指令来设置工件坐标系A、G90B、G28C、G54D、G17正确答案:C11.G01 属模态指令,在遇到下列( )指令码在程序中出现后,仍为有效A、G00B、G02C、G03D、G04正确答案:D12.计算机辅助设计的英文缩写是( )A、CADB、CAMC、CAED、CAT正确答案:A13.按故障出现的频次分类,数控系统故障分为()A、随机性故障和系统性故障B、硬件故障和软件故障C、有报警故障和无报警故障D、机械故障和电气故障正确答案:A14.判别某种材料的切削加工性能是以бb=0.637Gpa( )的υ60为基准。
机械加工实训教案铣削运动及铣削用量
实训过程及时间分配主要实训环节及内容教学方法5′引起学生的注意提醒学生已进入车间开始实习一、组织教学检查学生的出勤和着装是否符合实习要求,然后引入新课。
二、导入新课通过车间现有的设备,对机械加工进行引入:机床零部件的制造往届学生优秀工件提问引发兴趣300′通过车间实物展示结合生活中的实例让学生能做到基本理解并且提高学生的学习兴趣二、入门指导(一)铣削的基本运动1、主运动:铣刀的旋转运动。
2、进给运动:使工件多余材料不断被去除的运动。
(1)断续进给运动:控制刀具切入被切削深度的进给运动,俗称调正吃刀深度。
(2)连续进给运动:沿着所要形成的工件表面的进给运动,俗称走刀进给运动按运动方向又有:沿工作台长度的纵向进给、沿工作台宽度方向的横向进给、沿垂直方向的垂直进给。
二、铣削用量铣削时的铣削用量由铣削速度、进给量、背吃刀量(铣削深度)和侧吃刀量(铣削宽度)四要素组成。
1.铣削速度(Vc):铣刀刀齿的线速度。
铣削速度与铣刀直径、铣刀转速有关,其计算公式如下:Vc——铣削速度(m/min)d——铣刀直径(mm)n——铣刀转速(r/min)2.进给量(ƒ):铣削时,工件在进给运动方向上相对刀具的移动量即为铣削时的进给量。
由于铣刀为多刃刀具,计算时按单位时间不同,有以下三种表示方法。
(1)进给速度(Vf):指工件对铣刀每分钟进给量(即每分钟工件沿进给方向移动的距离),其单位为mm/min。
机床上的铭牌为此值。
(2)每转进给量(ƒ):铣刀每转,工件沿进给方向移动的距离,其单位为mm/r。
(3)每齿进给量(ƒZ):铣刀每转过一个刀齿,工件沿进给方向移动的距离,其单位mm/z。
三者的关系为:Vf—每分钟进给量mm/minf—每转进给量mm/r n—铣刀转速r/minƒZ—每齿进给量mm/z Z—铣刀齿数讲授结合市场实例讲解,激发学生的学习兴趣3.背吃刀量(ap):又称铣削深度, 平行于铣刀轴线方向测量的切削层尺寸(切削层是指工件上正被刀刃切削着的那层金属),单位为mm。