
电镀三价铬常见故障与分析
三价铬电镀的常见故障和处理
电镀三价铬是目前比较实用的代替六价铬的电镀工艺,镀液主要有硫酸盐和氯化物体系的镀液。
三价铬电镀主要有以下特点: (1)从三价铬镀液中获得的镀铬层色泽较六价铬镀液获得的镀层稍有不同,三价铬获得的镀层色泽容易偏暗黄,而六价铬则偏白蓝; (2)三价铬镀液在电镀过程中断电,可以再直接进行电镀,而且三价铬电镀的沉积速度较六价铬快,深镀能力与均镀能力较六价铬镀液好; (3)硫酸盐体系的三价铬镀液需要用铂包钛网做阳极,而氯化物系的三价铬镀液需要石墨作阳极; (4)三价铬溶液具有很强的腐蚀性,在电镀过程中镀液对零件低电流密度区具有较强的腐蚀性; (5)三价铬镀液的金属和有机杂质的容忍度较低; (6)和六价铬电镀相同三价铬镀铬槽也需要配置加热和降温装置,通常是用钛材做加热和冷却管。
在三价铬镀液电镀时需要注意:零件需要带电人槽;电镀掉落的零件需要及时打捞;三价铬用的电解板需要表面电镀镍处理。
主要存在的电镀故障有以下几种。
1镀液沉淀发生这种故障的主要原因有:镀液的pH值偏高;镀液的密度太大;镀液中的稳定剂含量不当;镀液中主盐的含量太高等。
因为当镀液pH>3时,往往会导致镀液中的三价铬出现沉淀。
氯化物三伤铬镀液的pH值调整通常是采用氨水/盐酸,在调整镀液的pH值时,pH值发生变化到稳定的时间较长,所以需要精确计算需要加入的量,避免pH>3时镀沼出现Cr(OH)3,要严格控制镀液的pH值在工艺要求范围内。
需要严格控制三价铬电镀需要将镀液的密度,密度太高也容易使得镀铬沼出现沉淀,氯化物三价铬镀液密度的控制范围为1.20~1.24,镀液的密度太高时需要用纯水稀释。
通常情况下三价铬镀液中含有一定的络合剂,如果络合剂含量不当也会出现镀液沉淀,络合剂需要严格按照安培小时消耗进行补加或通过滴定分析来进行调整。
严格控制三价铬镀液中的三价铬含量,含量过低会导致镀铬层沉积速度慢,含量过高会导致镀液沉淀,氯化物三价铬镀液的三价铬控制范围为209/L~239/L。
三价铬浓度的调整可以根据滴定分析结果进行。
2高电流密度区漏镀和镀层色泽暗、绒毛状条纹出现这种故障的原因是镀液中铁含量过低或过高。
当三价铬电镀铬液中没有铁离子时,在高电流密度区会出现漏镀的现象,需要将三价铬镀液的铁含量控制在
50m9/L~100m9/L范围内。
通常在镀液中铁含量低时,就补充含铁的添加剂,并严格控制加入量。
当镀液中铁含量高时(铁含量>150m9/L),使得铬镀层色泽变得暗黑;当镀液中铁含量>500m9/L时,铬镀层出现绒毛状条纹。
去除镀液中的铁含量高的方法有:①长时间低电流电解(电流密度l.6A/m2~4.9A/m2),电解板需要镀镍,以避免电解板被腐蚀而重新污染镀液;②采用专用的离子交换树脂吸附去除三价铬镀液中铁的高浓度。
3低电流密度区镀铬层出现白渍出现这种故障是由于镀液中锌杂质的影响,镀液中锌杂质含量通常要控制在 4镀层出现棕黑色条纹出现这种故障是由于镀液中的镍杂质的影响,通常三价铬镀液中的镍杂质含量控制在<200m9/L,如果镍杂质超过200m9/L,镀铬层就会出现棕黑色条纹,如果镀液中同时存在铁杂质并且浓度过高,零件的低电流密度区镀铬层呈金色。
排除镀液中镍杂质的方法是采用专用的离子交换树脂吸附去除。
5低电流密度区镀铬出现白斑,高电流密度区镀层剥落出现这种故障的原因是由于镀液中铅杂质的影响。
一般三价铬镀液中的铅杂质含量控制在<10m9/L,超过10m9/L时,零件低电流密度区镀层会出现白斑,而且镀液的覆盖能力下降,零件高电流密度区的镀层结合力下降,甚至出现镀层剥落的现象。
去除镀液中铅杂质的方法仍然是长时间低电流密度下进行电解处理,电流密度控制在1.2A/m2~2.2A/m2。
镀铬件常见故障及解决方案
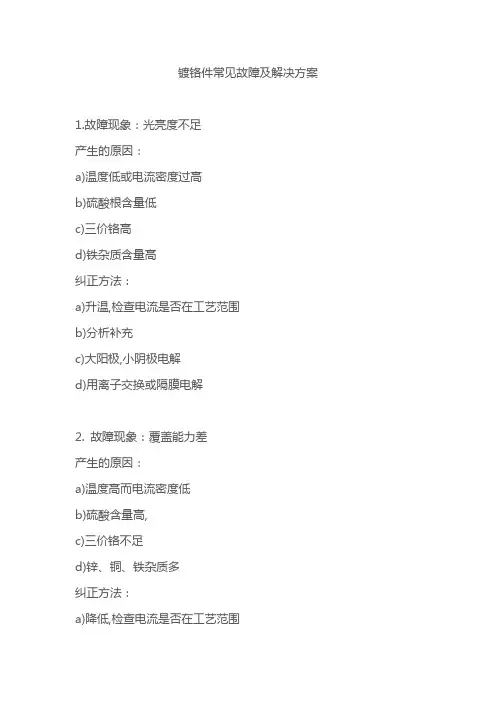
镀铬件常见故障及解决方案1.故障现象:光亮度不足产生的原因:a)温度低或电流密度过高b)硫酸根含量低c)三价铬高d)铁杂质含量高纠正方法:a)升温,检查电流是否在工艺范围b)分析补充c)大阳极,小阴极电解d)用离子交换或隔膜电解2. 故障现象:覆盖能力差产生的原因:a)温度高而电流密度低b)硫酸含量高,c)三价铬不足d)锌、铜、铁杂质多纠正方法:a)降低,检查电流是否在工艺范围b)分析后用BaCO3,除去部分硫酸根;c)大阴极,小阳极电解d)离子交换或隔膜电解处理3. 故障现象:局部无铬层产生的原因:a)孔眼未堵塞b)装挂不当,产生气袋或导电不良c)零件形状复杂,未使用辅助阳极d)零件互助屏蔽e)镀件表面有油污f)挂具未绝缘纠正方法:a)用塑料管堵塞b)改用挂具c)选择适当的辅助阳极d)少挂零件e)对镀件进行重新处理f)改进挂具绝缘4. 故障现象:镀铬层同镀镍层一起剥皮产生的原因:a)镀前处理不彻底b)镀镍层内应力大纠正方法:a)加强镀前处理b)调整镀镍溶液5. 故障现象:铜锡合金镀层上镀铬时出现黑花产生的原因:a)溶液温度低b)镀铬前处理不彻底c)通电过快或过慢e)铜锡合金中含锡量过高纠正方法:a)升高温度b)加强镀铬前处理c)改进操作e)调整铜锡合金6. 故障现象:镀层剥落产生的原因:a)镀前处理不良b)镀铬过程中途断电c)零件进槽预热时间短d)溶液温度或阴极电流密度变化太大e)硫酸含量过高纠正方法:a)加强镀前处理b)重新镀铬时,进行阳极处理或阴极小电流活化处理c)加长预热时间d)严格控制溶液温度和阴极电流密度e)加碳酸钡处理7. 故障现象:铸铁件镀不上铬层,仅有析氢反应产生的原因:a)镀前浸蚀过度b)进行阳极处理时,造成石墨裸露c)阴极电流密度过低纠正方法:a)重新全加工后再镀b)重新全加工后再镀c)提高阴极电流密度8. 故障现象:镀层粗糙,有铬瘤产生的原因:a)阴极电流密度过大b)阴、阳极间距离太近c)零件形状外凸,没有使用保护阴极d)硫酸根过高纠正方法:a)降低阴极电流密度b)放宽阴、阳极间距离c)使用合适的保护阴极d)加碳酸钡处理9.故障现象:镀层或底层金属上有明显裂纹产生的原因:钢在淬火时有应力纠正方法:镀前将零件回火消除应力。
三价铬电镀产品镀层表面长霉怎么办

电镀三价铬产品,经常会遇到镀层表面长霉的质量问题,闷热潮湿季节发生几率最大。
结合笔者多年的电镀经验,总结出以下解决方案,抛砖引玉,供广大同行参考:
1、换用更优质的三价铬电镀添加剂。
因为配方的原因,有些三价铬电镀工艺的镀层
中含有易腐蚀的金属成份,在闷热潮湿或者盐分含量比较高的易腐蚀环境中,就
容易被腐蚀而产生霉点。
2、电镀三价铬后最好进行电解保护,通过电解保护可以有效抑制霉点的产生。
3、电镀三价铬后必须清洗干净,避免产品表面残留易导致长霉点的有机物。
4、在最后清洗工位以及烘干炉中加装紫外杀菌等。
当遇到三价铬电镀产品长霉点的现象时,应该通过现场查勘、镀液分析、工艺参数校验、Hell槽试片、数据分析等手段,采用排除法对“人、机、物、环、法、测”六大影响因素进行逐一排查,直至找到真正的原因,然后对症下药予以解决。
三价铬电镀添加剂哪家好?首选Unimirror TVCⅡ镜牌三价铬电镀添加剂。
Unimirror TVCⅡ镜牌三价铬电镀添加剂由电镀添加剂专业生产厂家---深圳市汇利龙科技有限公司经多年潜心钻研、优化完善研制而成。
汇利龙科技是国内研发最早,工艺最先进、最成熟的三价铬电镀添加剂供应商。
Unimirror TVCⅡ镜牌三价铬电添加剂品牌口碑好,价格优惠,使用成本低,服务好,可批发。
三价铬常见问题处理

三价铬问题处理指南上海吉然化工有限公司。
王德均三价铬电镀有问题,首先检查下面参数:pH、温度和电流密度、溶液本成份和前面镀镍工艺。
有机污染物通过过滤泵里新鲜活性炭排除,金属杂质用低电流电解排除。
对金属杂质的容忍度:镍最高50ppm铜最高10ppm锌最高30ppm铁 10~30ppm铬(6+) 5ppm铅 5ppm氟化物小于5ppm溴化物小于5ppm问题可能原因处理方法镀层黑辅加剂过量或者补给2不足减少添加并电解铬浓度太高减少添加PH太低升高PH值高位差硼酸少分析和添加导电盐调整开缸剂少分析和调整开缸剂补给3少适量添加湿润剂少添加湿润剂PH太高降低PH值电流太大降低电流低位发暗硼酸少分析和添加导电盐调整补给3少适量添加湿润剂少添加湿润剂金属杂质低电流电解辅加剂少分析调整1污点镀镍后水洗差改进水洗湿润剂少添加湿润剂PH值低升高PH值白条纹PH值低升高PH值电流低升高电流湿润剂少添加湿润剂蓝雾镀镍后水洗差改进水洗辅加剂少分析并调整黑条纹PH值低升高PH值硼酸少分析和添加导电盐调整补给3少最好分析,添加0.05~0.1%补给3辅加剂添加太快电解在镍铬交界湿润剂少添加湿润剂处有灰痕迹补给3少适量添加辅加剂少分析调整镀层棕褐色辅加剂少分析调整水洗差改进水洗电镀效率低PH值太高降低PH值铬浓度低分析和添加开缸剂补给3少适量添加补给2少添加0.05~0.1%补给2湿润剂少添加湿润剂覆盖能力差PH值低升高PH值电流太大降低电流电流太小升高电流硼酸少分析和添加导电盐调整补给3少适量添加铬浓度低分析和添加开缸剂湿润剂少添加湿润剂湿润剂过量在正常情况下,用废工件电解2pH不稳定硼酸少分析和添加导电盐调整电压升高电路接触不良检查并清除接触点问题溶液导电能力差分析和添加导电盐漏镀镀镍后水洗差改良水洗电话:021-5881 2160 上海浦东区浦东南路3606弄1号楼wang473125@传真:021-5881 21613。
1_三价黑铬不良率过高原因分析
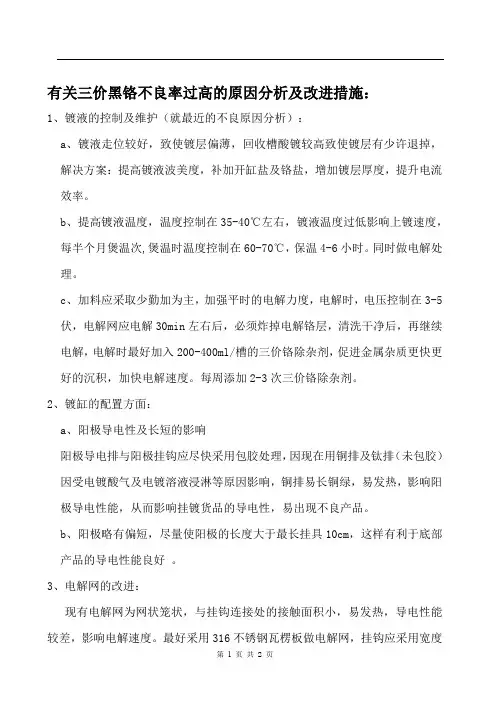
有关三价黑铬不良率过高的原因分析及改进措施:1、镀液的控制及维护(就最近的不良原因分析):a、镀液走位较好,致使镀层偏薄,回收槽酸镀较高致使镀层有少许退掉,解决方案:提高镀液波美度,补加开缸盐及铬盐,增加镀层厚度,提升电流效率。
b、提高镀液温度,温度控制在35-40℃左右,镀液温度过低影响上镀速度,每半个月煲温次,煲温时温度控制在60-70℃,保温4-6小时。
同时做电解处理。
c、加料应采取少勤加为主,加强平时的电解力度,电解时,电压控制在3-5伏,电解网应电解30min左右后,必须炸掉电解铬层,清洗干净后,再继续电解,电解时最好加入200-400ml/槽的三价铬除杂剂,促进金属杂质更快更好的沉积,加快电解速度。
每周添加2-3次三价铬除杂剂。
2、镀缸的配置方面:a、阳极导电性及长短的影响阳极导电排与阳极挂钩应尽快采用包胶处理,因现在用铜排及钛排(未包胶)因受电镀酸气及电镀溶液浸淋等原因影响,铜排易长铜绿,易发热,影响阳极导电性能,从而影响挂镀货品的导电性,易出现不良产品。
b、阳极略有偏短,尽量使阳极的长度大于最长挂具10cm,这样有利于底部产品的导电性能良好。
3、电解网的改进:现有电解网为网状笼状,与挂钩连接处的接触面积小,易发热,导电性能较差,影响电解速度。
最好采用316不锈钢瓦楞板做电解网,挂钩应采用宽度较宽厚些的铜排,接触点应多上几个螺丝,以增强导电性及抗热性,用电解板电解时应采取短时间电解(30min)左右退掉铬层继续电解的方法进行电解。
切误把电解板长时间放置在镀缸中电解而不更换电解板,因三价铬电解时随着时间的加长,沉积速度会越来越慢,甚至不沉积,因三价铬镀液酸性大,这样电解板上电解的杂质因酸性浸泡而又会溶解在镀缸中,这样会造成更多的杂质污染,严重影响镀镀液的稳定性。
故而必须每30分钟更换一次电解板,从而更快更彻底的处理杂质,增强镀液的稳定性。
4.请尽快给镀缸加装尼龙网,便于捞起掉缸的产品,因掉缸的产品不及时捞出,易被镀液腐蚀,产生金属杂质污染镀液,从而影响镀液的稳定性,造成产品不良率的升高。
三价铬电镀铬现状及发展趋势

材料表面工程技术课程综合训练(一)综合训练题目三价铬电镀研究现状及应用学生姓名吴双全、徐伯文、徐海鹏、杨秋、杨雨东学号1308010318~1308010322所属院系材料科学与工程学院专业/班级材料13—3成绩评定:1、论文质量(6分)格式规范、条理分明、内容表述正确、图表清晰等。
得分:2、回答问题情况(4分)正确基本正确错误得分:总计得分:三价铬电镀铬现状及发展趋势摘要:镀铬层具有良好的硬度、耐磨性、耐蚀性和装饰性外观,它不仅用于装饰性镀层,还大量用于功能性镀层.目前,镀铬已经成为电镀行业中应用最广泛的镀种之一。
长期以来,镀铬使用铬酸,铬酸毒性很大,且是致癌物质,已引起人们的广泛关注。
随着对环保力度的增强,三价铬电镀的研究和应用,越来越受到人们的青睐。
关键词:电镀;铬液;络合剂;沉积1 三价铬电镀1。
1 三价铬电镀的发展历史从 1854 年 Bunsen 发表第一篇三价铬电镀论文,至今已有百余年历史,但由于种种原因,三价铬电镀的研究进展比较缓慢。
至 20世纪 70 年代, 随着科学技术和现代工业的迅速发展,以及人们对环保意识的增强,三价铬电镀开始有了新进展。
1974 年英国 Albring & Wilson公司发表了Alecra3 三价铬电镀工艺,并于 1975 年申请了氯化物三价铬电镀专利:Alecra3000。
至 20世纪 70年代后期,已有 80余家三价铬电镀厂投入小批量生产。
我国自 20世纪 70年代末开始, 以哈工大为代表的对三价铬电镀工艺进行了研究,主要对甲酸盐体系、氨基乙酸体系、乙酸盐体系、草酸盐体系等进行了研究探索和理论探讨;20世纪80年代,甲酸盐—乙酸盐体系镀液应用于小批量试生产,并在两方面取得了成果,首先通过微锑电极测得了阴极过程的特征,还通过脉冲技术获得了近20μm厚的铬镀层,又采用三价铬镀液得到铬—镍合金.20世纪 90年代,中南工业大学院校、厂所,也相继开展了三价铬电镀的研究,并取得一些成果.20世纪90年代后的研究主要集中在研究装饰性镀铬的新工艺、提高镀液的稳定性、改进阳极和改善镀层的外观色泽及镀层的增厚;在装饰性镀铬方面,广州二轻所经过几年的研究和努力,已在硫酸盐三价铬电镀和钛基涂层阳极两方面取得了突破性进展,目前已投入生产,并有商品出售。
一次三价铬镀铬发黄故障的分析及处理

硫 酸 盐 三 价铬 镀 铬 具 有 耐蚀 性 高 和接 近 六 价 铬 镀层 色 泽 的优 点 ,用其 代 替 六 价铬 镀 铬 已经 获得 了广 泛 应用[1-21。由于 国内开发和使用硫 酸盐三价铬镀铬 的时间较短[。4】,自主研发 的工 艺还不够成熟 ,在生产 中 遇到 的问题相对较多 。为 了提高对三价铬镀铬工 艺维护 的技能,对 一次镀铬 故障进行了分析和总结 。
然而镀液使用到第 3个月时,镀层 出现 了质量 问题 。镀件烘干后检验镀层外观合格 ,包装后发给顾客 , 顾 客 检 验 镀 件 合 格 后 进 入 装 配 流 程 ,装 配 后 对 产 品 检 验 时 发 现 镀 铬 层 略微 发 黄 , 对 不 上 样 板 的 色 泽 , 结 论为镀铬 不合格 ,将 这批镀 件退 回到 电镀 厂返镀 。
电镀厂检验员对镀件再次进行检查 ,发现镀件用手触摸 或用手套擦过后 ,镀层就会略微发黄或 者说 色 泽 变 暗 。于 是 公 司 派 人 去 电镀 厂 排 查 这 一 故 障 的 原 因 。对 镀 液 进 行 化 学 分 析 后 发 现 镀 液 中 三 价 铬 和 硼酸 的含量正常 。用原子吸收光谱法未检测到镀液 中含有铜和锌杂质 ,铁和镍杂质分别为 13 mg/L和 4 mg/L, 都 远远低 于 允许的含量[ 。用可见光分光光度法[ 】也 未测 到六价铬 。
and then generates colloidal particles suspending in the plating solution.The colloidal particles are adsorbed on the
as—electroplated chrom ium coating,leading to the yellow ing of the coatings.The problem was solved by treating the plating
三价铬钝化液配方问题解决方案,钝化液故障处理指南
三价铬钝化液配方问题解决方案,故障处理指南
禾川化学是一家专业从事精细化学品分析、研发的公司,具有丰富的分析研发经验,经过多年的技术积累,可以运用尖端的科学仪器、完善的标准图谱库、强大原材料库,彻底解决众多化工企业生产研发过程中遇到的难题,利用其八大服务优势,最终实现企业产品性能改进及新产品研发。
通过多年分析经验,特此整理以下三价铬钝化液故障处理指南,供大家参考。
如有更多配方技术难题,可向禾川化学检测机构寻求帮助,10年电镀技术工程师为您提供一站式配方技术解决方案!。
镀铬常见故障分析和纠正
镀铬常见故障分析和纠正1.铬层发花或发雾造成铬层发花或发雾的原因很多,其中大多是底镀层或其他外部原因引起的。
如镀镍液中糖精太多;镍层抛光时的线速度;抛光过的零件镀铬前表面有油或有抛光膏;镀镍出槽时形成双性电极;镀铬时挂具弹得不紧;铜锡合金底层中锡含量太高;镀铬时的温度太高;镀铬电源波形有问题或镀铬液中氯离子过多等。
分析故障时,可以取一批在其他镀铬液中套铬没有出现发花或发雾的零件浸入有故障的镀铬液中试镀,假使本单位没有其他镀铬液,可以将刚镀好的光亮镀镍(未经抛光)的零件,放在新配制的5%(重量)硫酸中浸2 min,进行充分的活化后直接套铬。
假如这样套铬所得的铬层良好,不出现发花或发雾现象,那么故障起源于镀铬以前,与镀铬液及镀铬电源无关。
如果起源于镀铬以前,就要根据各单位的具体情况采取不同的措施。
如采用光亮镀镍直接套铬时,应检查镀镍液中糖精是否太多;镀好光亮镍出槽时是否有双性电极现象,亮镍出槽到镀铬相隔的时间是否过长和镀铬前的硫酸活化液浓度是否太稀或过高。
镀镍液中糖精太多造成铬层发花的现象,一般在零件的尖端和边缘较明显。
这时可用电解的方法纠正n双性电极引起的铬层发花,有规则地出现在零件的一个侧面(即靠近镀镍出槽时另一阴极的侧面)。
这时要在镀镍出槽时关掉电源或把电流调至最小时取出零件,或者同时取出阴极上所有的零件进行检查和纠正。
零件镀好亮镍出槽到镀铬的时间相隔在2min之内,一般可以不必进行硫酸活化而直接套铬,若时间间隔在2min以上,那么最好用3%~5%的硫酸活化后套铬。
如果对活化液的浓度有怀疑时,可以按分析进行调整或更换新液。
假如是零件镀暗镍或半亮镍抛光后套铬,特别要注意抛光轮的大小和零件抛光后的除油和活化。
由于镍层容易钝化所以抛光时抛光轮太大、转速太快或操作者抛光时把零件压在抛光轮上的力量较大,都将使镍层在抛光时温度升高而钝化。
在钝化的镍层上套铬,会出现发花的现象。
这种现象夏天更容易出现。
抛光后的零件,必须经过除油和活化。
镀铬常见故障及处理
镀铬常见故障及处理1. 工件因渗氢镀不上铬某电镀厂镀一批由热轧钢板制成的镀铬件时,由于工作表面锈蚀严重,酸洗时,氧化皮难以除尽,不得不延长时间,此时氧化皮虽然尽了,但工件的表面却出现了坑坑哇哇,边缘部分因为是剪切加工的,酸洗时又极易过腐蚀,结果遭到严重渗氢,镀不上铬,经驱氢处理仍未能满足镀铬要求。
解决这个问题的最有效的方法是表面重新加工,把锈蚀处的平面和剪切加工的表面在重新加工一下,该厂经于来协单位商定,对工件加工后镀出铬层满足了质量要求。
这种工件如果在机加时先把锈蚀处磨削掉,不仅不会发生这次故障,而且还能提高工件的表面质量。
2. 不锈钢镀铬的前处理要求不锈钢表面想要获得牢固的铬层质量,首先要彻底除尽表面的氧化膜,这层结合牢固且致密的氧化膜很难除去,经过实践,摸索出下列工艺方法。
已经除尽油污的工件挂入镀铬槽的阴极上,以5~6的电流密度进行活化处理,这时不锈钢表面不会沉积上铬,只有氢气析出,这些氢原子与不锈钢表面的氧化膜作用,使表面获得充分活化,活化时间需视不锈钢表面的膜层情况而定,一般在5min即可,膜层过厚的需要8~10分钟,然后施以正常的电流镀铬,不要反镀,否则不利于结合强度。
3. 镀铬阳极的保护方法新铸成的铅锑合金阳极,经刷洗干净后(或经过刷洗的旧铅锑阳极),如果直接挂入镀铬槽中,会很快生成一层导电性差的黄色铬酸铅,此铬酸铅会影响正常使用,但若在带电的情况下进入渡槽,并通过5~10A/dm2的电流阳极处理30~40min,阳极表面就会生成褐色的过氧化铅,有了这层过氧化铅,就很难再生成铬酸铅,但停产后还是应该把阳极从槽子中取出,经水洗后保存。
4. 阳极铬酸铅的的除去方法清除可先在下列溶液中阳极电解处理。
NaOH 70~100g/L V 6~8vNaCO3 70~100g/L t 视退除情况而定若采用这方法处理后未能彻底,最后还需要用钢丝刷洗,且勿用盐酸洗,盐酸洗会产生氯化铅,不仅不宜再除去,且氯离子带入槽液易造成污染。
镀铬常见缺陷及其原因
◆镀铬常见缺陷及其原因(l) 镀层粗糙有颗粒1. 电流太大2. 阴极保护不当或末装3. 阴阳极太近4. 表面前处理不好5. 镀液有浮悬杂质6. 硫酸太少(2)镀层脱落1. 前处理不良2. 中途断电3. 中途加冷水(液温控制4. 预热不够(要同夜温一样)◆5。
阴极电流密度控制(3) 局部无镀层1. 电流太小2. 镀件互相遮盖3. 装挂不当,气体停滞(4) 镀层不均匀1. 挂具接触不良2. 气体不易逸出3. 阳极型状不当(5) 沉积速度慢1. 电流太小2. 三价铬太小3. 二极间距太大4. 镀件过大5. 槽内镀件过多(6) 镀层暗色1. 温度太低2. 硫酸此例太少3. 三价铬太多(7) 镀层针孔1. 前处理不佳2. 气体停滞镀件表面上3. 镀件被磁化4. 浮悬杂质5. 表面活性剂6. 镀液有磁性粒子◆镀铬的氢脆性镀铬的电流效率非常低,所以产生大量的氢气,会引起氢脆,尤其是硬化钢、高强度钢更需注意。
去除氢脆方法有:(l) 镀前先做应力消除(stress relieving) : 镀铬表面必须没有应力存在,一般镀件经机械加工、研磨,或硬化热处理都有残留应力( residual stress),可加热150至230℃消除残留应力。
(2) 镀后烘箱去氢: 根据工件大小和镀层厚度确定温度和时间,通常选择的温度为150~250℃,时间0.5~5h。
铬是一种微带天蓝色的银白色金属。
电极电位虽然很负,但它有很强的钝化性能,在大气中很快钝化,显示出具有贵金属的性质,所以钢铁零件镀铬层是阴极镀层。
铬层在大气中很稳定,能长期保持其光泽,在碱、硝酸、硫化物、碳酸盐以及有机酸等腐蚀介质中非常稳定,但可溶于盐酸等氢卤酸和热的浓硫酸中。
铬层硬度高(HV800~110kg/mm2),耐磨性好,反光能力强,有较好的耐热性。
在500℃以下光泽和硬度均无明显变化;温度大于500℃开始氧化变色;大于700℃时才开始变软。
由于镀铬层的优良性能,广泛用作防护—装饰性镀层体系的外表层和机能镀层。