
一次性使用直线切割吻合器及钉匣组件技术要求样本
医疗器械产品技术规定编号:
一次性使用直线切割吻合器及钉匣组件
1.产品型号/规格及其划分阐明
1.1一次性使用直线切割吻合器及钉匣组件按照钛钉尺寸分为:3.8mm、4.5mm 1.2一次性使用直线切割吻合器及钉匣组件按照吻合长度分为:60,80,100 1.3一次性使用直线切割吻合器及钉匣组件构造示意图,如图1、2所示
图1.直线切割吻合器构造示意图
01.抵钉座02.钉砧臂03.调节销04.上外壳05.推钮07.下外壳08.旋转臂09.钉仓10.钉匣臂11.钉仓护板
图2.钉匣组件构造示意图
01.钉仓02.钉仓护板03.切割刀04.刀套05.钉仓下盖
1.4一次性使用直线切割吻合器及钉匣组件规格型号
1.4.1直线切割吻合器规格型号及相应参数见表1。
表1 直线切割吻合器规格尺寸
单位:mm
1.4.2钉匣组件规格型号及相应参数见表2。
表2 钉匣组件规格尺寸
单位:mm
2.性能指标
2.1灵活性
吻合器开闭应灵活,不应有卡阻现象。
按下按钮后,复位弹簧保证旋转臂可轻松打开,无卡阻现象。
2.2装配性
2.2.1吻合器组件更换应以便,定位精确。
2.2.2组件甩动后,吻合钉不应露出钉仓表面。
2.3锋利度和硬度。
切割刀应锋利,切割力应不不不大于0.8N。
切割刀硬度应不低于377HV
0.2
2.4吻合与切割性能
2.4.1吻合器应具备良好吻合和切割性能,更换组件,作不少于5次切割吻合,
其每次吻合后缝钉应成类“B”字形。
2.4.2同步每次吻合后切割边沿应整洁,无毛边,切割刀不得有卷刃、崩刃现象。
2.4.3每次吻合线长度比切割线长度至少长1.5倍钉长。
2.5耐压性能
经吻合后吻合口应能承受不不大于3.6kPa压强,不得有漏水和扯破现象。
2.6安全装置
吻合器应具备空钉仓安全保护装置,并保持其可靠性。
注:空钉仓指被击发过组件
2.7表面粗糙度
吻合器金属表面粗糙度Ra应不不不大于0.8μm。
2.8包装密封
2.8.1吻合器及组件包装应完好,粘合密封区域应无通道或穿孔。
2.8.2吻合器及组件包装封口剥离强度不不大于0.1N/mm,剥离后两接触表面应光滑且持续均匀,无分层或扯破现象。
2.9外观
2.9.1吻合器外形光滑,轮廓清晰、无毛刺、划伤等缺陷。
2.9.2 吻合器外表面上笔迹、标志清晰,不得有错位、歪斜等缺陷。
2.9.3 吻合钉头端应尖锐,表面不得有毛刺、凹痕等缺陷。
2.10尺寸
吻合器及组件尺寸应符合表1、表2L和h规定。
2.11灭菌
2.11.1 吻合器及组件应经已确认过灭菌过程进行灭菌,产品应无菌。
2.11.2 经环氧乙烷灭菌后,吻合器及组件环氧乙烷残留量应不不不大于10µg/g。
2.12缝合钉材料
2.12.1缝合钉化学成分应符合GB/T 13810-《外科植入物用钛及钛合金加工材》中TA2规定。
2.12.2制成缝合钉材料拉伸强度应不不大于240MPa。
3.检查办法
3.1 灵活性检查
合上及打开吻合器,应符合2.1规定
3.2装配性检查
3.2.1更换组件,应符合2.2.1规定。
3.2.2甩动组件至少5次后,用手触摸钉仓表面,应符合2.2.2规定
3.3 锋利度实验
切割刀刃口锋利度应符合2.3规定
3.4吻合性能实验
吻合两层总厚度为钉高1/2~2/3泡棉,沿成型吻合钉边沿除去多余泡棉,露出成型后吻合钉,目视检查,应符合2.4规定
3.5 耐压实验
按附录B办法进行实验,应符合2.5规定
3.6 安全装置实验
将吻合器装上空钉仓,调节吻合器进行击发动作时,应符合2.6规定。
3.7 表面粗糙度检查
表面粗糙度用样块比较法或GB/T 10610-《产品几何技术规范(GPS) 表面构造轮廓法》规定办法进行,应符合2.7规定。
3.8 包装密封检查
3.8.1按附录C办法进行,应符合2.8.1规定
3.8.2按附录A办法进行,应符合2.8.2规定
3.9 外观检查
目视检查并用手拭摸,应符合2.9规定
3.10 尺寸检查
用通用量具测量或专用量具,应符合2.10规定
3.11 无菌和环氧乙烷残留量检查
3.11.1按《中华人民共和国药典(二部)》附录无菌检查法规定实验办法进行。
所得成果规定符合2.11.1规定。
3.11.2环氧乙烷残留量检测按GB/T 16886.7-《医疗器械生物学评价第7某些:环氧乙烷灭菌残留量》中气象色谱法规定进行,所得成果规定符合2.11.2规定。
3.12 缝合钉材料检查
3.12.1缝合钉化学成分应按照GB/T 13810-中规定办法进行分析,成分应符合2.12.1规定。
3.12.2缝合钉材料拉伸强度按GB/T 228.1-《金属材料拉伸实验第1某些:室温实验办法》中规定办法进行,成果符合2.12.2规定。
附录A
(资料性附录)
剥离强度实验办法
A.1 定义
A.1.1 剥离强度:是指单位长度剥离力。
A.2 设备规定
A.2.1 设备所需要电源电压:220V±10%;电源频率:50Hz±1%。
A.2.2 设备计量单位:“N/mm(牛顿/毫米)”。
A.2.3 采用5kg传感器。
A.3 实验材料
A.3.1 实验材料为采用吸塑盒和透析纸进行封装灭菌包装盒。
A.3.2 取样:在每只灭菌包装封口四边各取长度L为25.4mm样品。
取样位置见下图:
A.4 实验办法
A.4.1 将样品夹紧在设备夹具上。
A.4.2 实验速度调到127mm/min。
A.4.3 所有读数清零,没有任何拉力在需测试样品上。
A.4.4 用自动控制将测头拉升,直到测试样品吸塑盒和透析纸分开。
A.4.5 记录拉力最大值。
附录B
(规范性附录)
耐压测试办法
B.1 定义
B.1.1 吻(缝)合口耐压:是指用吻(缝)合器将肠腔缝合完毕后,吻(缝)合口所能承受压力。
B.1.2 吻合:两个圆管状切口对接且完全吻合、畅通。
B.1.3 缝合:残端切口关闭。
B.2 仪器规定
B.2.1 耐压测试仪应按规定程序所批准图样及文献制造。
B.2.2 耐压测试仪基本原理为连通器原理。
B.2.3 耐压测试仪计量单位:“kPa(千帕)”。
B.2.4 耐压测试仪示值范畴:0~6 kPa,示值误差:±0.12kPa。
B.2.5 耐压测试仪有进水口与排水口,进水口端通过三通与压力表连接。
B.2.6 耐压测试仪压力表每年检定一次。
B.2.7 耐压测试仪进水、排水管道应畅通,控制装置应可靠。
B.2.8 耐压测试仪示意图参见上图。
B.3 实验材料
B.3.1 实验材料为新鲜猪肠(亦称肠腔)。
B.3.2 实验前应将肠腔洗净,清除待吻(缝)合处多余脂肪组织。
B.4 实验办法
B.4.1 将新鲜猪肠腔一端置于吻合器缝合口内,目测预计肠腔大小与器械规格相适应。
B.4.2 按照阐明书列示操作环节,完毕猪肠一端缝合。
B.4.3 将缝合完毕后肠腔开口端,接在‘耐压测试仪’接口上,并保证接口严密。
B.4.4将肠腔表面水珠用纸巾吸干,并置于垫有干布托盘中。
B.4.5从耐压测试仪注水口注水,打开排气阀,待肠腔内空气排完后关闭排气阀,继续注水,观测压力表,其示值达到3.6kPa后,停止注水,进行保压(当压力下降时应予以补水,使压力维持在3.6±0.12kPa)。
B.5 成果鉴定
吻合口性能应符合技术规定中规定。
附录C
(资料性附录)
密封性能实验
C.1 概述
本附录以染色渗入实验办法进行包装封口密封性能实验。
C.2 仪器和试剂准备
C.2.1 1L烧杯。
C.2.2 25mL量筒。
C.2.3 0.0005g天平。
C.2.4 非离子表面活性剂Triton X-100。
C.2.5 甲苯胺蓝批示染料。
C.3 渗入液配方
C.3.1 在符合GB/T 6682规定100ml三级实验用水中加入5g表面活性剂Triton X-100,搅拌均匀。
C.3.2 在C.3.1中加入三级实验用水至1000mL,再次搅拌均匀。
C.3.3 取0.5g甲苯胺蓝加入C.3.2中,并搅拌均匀。
C.4 实验环节
C.4.1 测试时实验人员应检查测试环境温度在23℃±2℃范畴内,相对湿度在50% ±2%范畴内。
C.4.2 用注射器吸取足够渗入液并在包装中心位置将其注入到灭菌初包装,使液体覆盖封口边高度达到5mm。
C.4.3 渗入液覆盖封口边时间应控制在5s~20s范畴内。
C.4.4 从吸塑盒一面目测检查密封区域,可清晰看到有无蓝色渗漏缝隙。
C.4.5 规定密封区域染色渗入深度不超过4mm。
D.5 实验报告
D.5.1 标记实验样品来源,记录样品批号。
D.5.2 报告粘合密封区域有蓝色渗漏数量。
一次性使用腔镜下切割吻合器组件产品技术要求paierte0
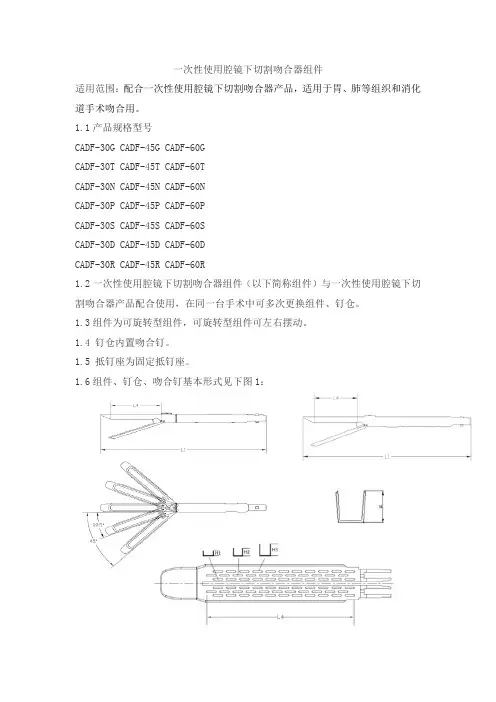
一次性使用腔镜下切割吻合器组件适用范围:配合一次性使用腔镜下切割吻合器产品,适用于胃、肺等组织和消化道手术吻合用。
1.1产品规格型号CADF-30G CADF-45G CADF-60GCADF-30T CADF-45T CADF-60TCADF-30N CADF-45N CADF-60NCADF-30P CADF-45P CADF-60PCADF-30S CADF-45S CADF-60SCADF-30D CADF-45D CADF-60DCADF-30R CADF-45R CADF-60R1.2一次性使用腔镜下切割吻合器组件(以下简称组件)与一次性使用腔镜下切割吻合器产品配合使用,在同一台手术中可多次更换组件、钉仓。
1.3组件为可旋转型组件,可旋转型组件可左右摆动。
1.4 钉仓内置吻合钉。
1.5 抵钉座为固定抵钉座。
1.6组件、钉仓、吻合钉基本形式见下图1:组件图1 一次性使用腔镜下切割吻合器组件、钉仓、吻合钉1.7等钉高组件的产品命名及划分1.8组件主要原材料见下表1的要求:表1 组件主要原材料2.1外观:2.1.1组件外形光滑,轮廓清晰,无毛刺、划伤、锈迹等缺陷。
2.1.2组件外表面上的字迹,标志清晰,不得有错位,歪斜等缺陷。
2.1.3吻合钉表面不得有毛刺、飞边等缺陷。
2.2尺寸:组件的尺寸应符合下表2的规定。
表2 组件尺寸单位为mm2.3材料2.3.1制成吻合钉的纯钛和钛合金材料的化学成分应符合GB/T13810-2007的规定。
2.3.2制成吻合钉材料的拉伸强度应不小于240MPa。
2.4灵活性组件开闭应灵活,不应有卡阻现象。
2.5装配性2.5.1组件复位弹簧的弹性应确保拉回复位帽时能完全复位。
2.5.2吻合器组件更换应方便,定位可靠。
2.5.3组件经甩动后吻合钉不应露出钉仓表面。
2.6吻合和切割性能2.6.1组件应具有良好的吻合和切割性能,其每次吻合后的缝钉应成类“B”字形。
2.6.2同时每次吻合后的切割边缘应整齐,无毛边。
一次性使用直线切割吻合器技术要求医疗器械技术要求

医疗器械产品技术要求医疗器械产品技术要求编号:一次性使用直线切割吻合器及钉匣组件1.产品型号/规格及其划分说明1.1分类1.1.1一次性使用直线切割吻合器及钉匣组件由一次性使用直线切割吻合器和钉匣组件组成(以下简称:直线切割吻合器和钉匣组件)。
根据规格不同切割吻合器分两种,分别是双手柄“A”款和单手柄“B”款(A代表:一代直线切割吻合器,B代表:二代直线切割吻合器,C代表:一代A款钉匣组件,D代表:二代B 款钉匣组件)。
1.1.2每种规格的直线切割吻合器应配相应规格的钉匣组件使用。
1.2规格1.2.1直线切割吻合器及钉匣组件直线切割吻合器有A、B两种规格,根据型号及吻合长度、高度共分12种直线切割吻合器和12 种钉匣组件,具体规格型号及钉匣组件的相应尺寸详见表1~表4。
表1 一代(双手柄)直线切割吻合器单位:毫米(mm)表2二代(单手柄)直线切割吻合器单位:毫米(mm)表3 一代(双手柄)钉匣组件单位:毫米(mm)4 ()mm65mm,吻合钉高度为3.8mm”。
LC □直线切割吻合器代码注:①系列号一由一位字符组成;A代表:一代直线切割吻合器;B代表:二代直线切割吻合器;C代表:一代A款钉匣组件;D代表:二代B款钉匣组件;1.3结构组成1.3.1直线切割吻合器及钉匣组件(A款)由直线切割吻合器和钉匣组件组成,其中直线切割吻合器由击发钮、上固定杆外壳、上固定杆、盖帽、组件、下固定杆、活动手柄、下固定杆外壳、保险按钮组件组成;详见图1;1、击发钮2、上固定杆外壳3、上固定杆4、盖帽5、组件6、下固定杆7、活动手柄8、下固定杆外壳9、保险按钮组件图1直线切割吻合器(A款)结构示意图1.3.2钉匣组件(A款)由钉仓、左推钉器、右推钉器、缝合钛钉、切割刀组件组成,其中钉仓内装有四排等高的吻合钉,详见图2;3)钉匣组件(b)缝合钛钉1、钉仓2、左推钉器3、右推钉器4、缝合钛钉5、切割刀组件图2钉匣组件(A款)结构示意图1.3.3直线切割吻合器及钉匣组件(B款)由直线切割吻合器和钉匣组件组成,其中直线切割吻合器由击发推柄组件、活动手柄组件、抵钉座支架罩、钉仓支架罩、活动手柄销、盖钉板、钉仓固定架、抵钉座以及盖帽组成,详见图3;1 21、击发推柄组件2、活动手柄组件3、抵钉座支架罩4、钉仓支架罩5、活动手柄销6、盖钉板7、钉仓固定架8、抵钉座 9、盖帽 10、组件图3直线切割吻合器(B 款)结构示意图1.3.4 钉匣组件(B 款)由钉仓、推钉片、缝合钛钉、钉位销以及压刀片组成,其中钉仓内装有四排等高的吻合钉,详见图4;图4钉匣组件(B 款)结构示意图1.3原材料信息直线切割吻合器及钉匣组件主要原材料信息详见表 5。
一次性使用腔镜下直线切割吻合器及组件产品技术要求tianzhuchangyun
一次性使用腔镜下直线切割吻合器及组件适用范围:适用于消化道重建及脏器切除手术中的残端或切口的闭合。
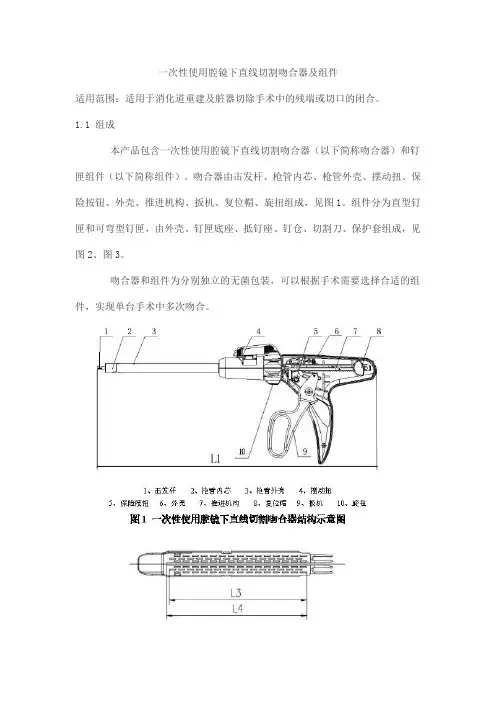
1.1 组成本产品包含一次性使用腔镜下直线切割吻合器(以下简称吻合器)和钉匣组件(以下简称组件)。
吻合器由击发杆、枪管内芯、枪管外壳、摆动扭、保险按钮、外壳、推进机构、扳机、复位帽、旋扭组成,见图1。
组件分为直型钉匣和可弯型钉匣,由外壳、钉匣底座、抵钉座、钉仓、切割刀、保护套组成,见图2、图3。
吻合器和组件为分别独立的无菌包装,可以根据手术需要选择合适的组件,实现单台手术中多次吻合。
1.2 原材料:吻合钉由GB/T 13810-2007规定的纯钛TA1制成,示意图见图4。
抵钉座、切割刀由不锈钢制成。
钉仓由ABS制成。
见表1.表1. 一次性使用腔镜下直线切割吻合器及组件原材料1.3型号规格吻合器根据枪管长度可分为三个型号规格:NPDE、 NPDES、NPDEL,分别代表标准杆、短杆、长杆。
见表2.组件分为直型钉匣和可弯型钉匣两种,分别用“C”与“R”表示。
根据吻合长度及吻合钉高度的不同将组件分为不同的型号规格(见表3)。
表2.一次性使用腔镜直线切割吻合器型号规格表表3. 一次性使用腔镜直线切割吻合器组件型号规格表2.1 外观2.1.1吻合器及组件的外观应光滑、轮廓清晰,无毛刺及划伤等缺陷。
2.1.2吻合器及组件外表面的字迹、标志应清晰,不得有错位、歪斜等缺陷。
2.1.3吻合钉表面不得有毛刺、凹痕等缺陷。
2.2尺寸:应符合表2、表3的规定。
2.3 吻合钉材料:制成吻合钉的纯钛材料的化学成分应符合GB/T 13810-2007中TA1的规定,其拉伸强度应不小于240 MPa。
2.4 灵活性:2.4.1吻合器及组件使用应灵活,不应有卡阻、松动现象。
2.4.2吻合器旋扭应能带动组件进行360°旋转,转动灵活无阻滞。
2.4.3吻合器摆动扭应能带动可弯型钉匣组件进行摆动,从垂直至左右最大摆动角度50°±10°,并且摆动灵活。
一次性使用吻合器产品技术要求派尔特

一次性使用吻合器
适用范围:
适用于胃、肺等组织和消化道手术吻合用。
1.1产品型号、规格
1.2型号划分说明
1.2.1一次性使用吻合器由已取得注册证书的一次性使用直线型切割吻合器产品和镜下吻合器产品组成。
组合包内容物产品类别及代码见下表1:
表1
2.1一次性使用吻合器所包含的产品均为本企业已取得注册证书的产品。
2.2一次性使用吻合器产品外观应光滑、轮廓清晰,无毛刺、飞边及裂纹等缺陷。
2.3一次性使用吻合器的产品无菌包装封口剥离强度为0.1N/mm-0.5N/mm。
被撕开的两接触表面应光滑且连续均匀,无分层或撕裂现象。
2.4灭菌
2.4.1一次性使用吻合器产品经环氧乙烷灭菌后应无菌。
2.4.2一次性使用吻合器经环氧乙烷灭菌后环氧乙烷残留量应不大于10μg/g。
一次性使用直线切割吻合器及组件产品技术要求天助畅运
一次性使用直线切割吻合器及组件适用范围:适用于消化道重建及脏器切除手术中的残端或切口的闭合。
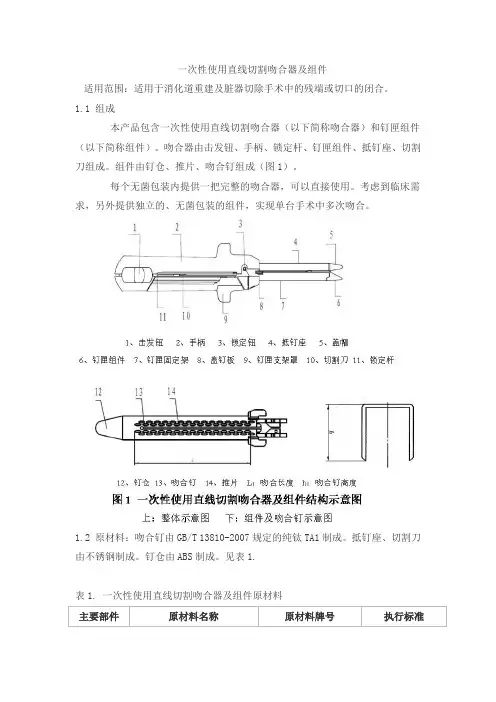
1.1 组成本产品包含一次性使用直线切割吻合器(以下简称吻合器)和钉匣组件(以下简称组件)。
吻合器由击发钮、手柄、锁定杆、钉匣组件、抵钉座、切割刀组成。
组件由钉仓、推片、吻合钉组成(图1)。
每个无菌包装内提供一把完整的吻合器,可以直接使用。
考虑到临床需求,另外提供独立的、无菌包装的组件,实现单台手术中多次吻合。
1.2 原材料:吻合钉由GB/T 13810-2007规定的纯钛TA1制成。
抵钉座、切割刀由不锈钢制成。
钉仓由ABS制成。
见表1.表1. 一次性使用直线切割吻合器及组件原材料1.3 型号规格:根据吻合长度和吻合钉高度,吻合器分为14个型号规格,独立包装的组件分为14个型号规格,见表2、表3。
表2 一次性使用直线切割吻合器型号规格表表3 一次性直线切割吻合器钉组件型号规格表2.1 外观2.1.1吻合器的外观应光滑、轮廓清晰、无毛刺及划伤等缺陷。
2.1.2吻合器外表面的字迹、标志、刻度值应清晰,不得有错位、歪斜等缺陷。
2.1.3吻合钉表面不得有毛刺、凹痕等缺陷。
2.2尺寸:吻合长度和吻合钉高度应符合表1的规定,吻合长度允差±2mm,吻合钉高度允差±0.2mm。
2.3 吻合钉材料:制成吻合钉的纯钛材料的化学成分应符合GB/T 13810-2007中TA1的规定,其拉伸强度应不小于240 MPa。
2.4 灵活性:吻合器开闭应灵活,不应有卡阻现象。
2.5装配性2.5.1 组件更换应方便、定位可靠。
2.5.2 组件经甩动至少5次后吻合钉不应露出钉仓表面。
2.6锋利度:切割刀刃口应锋利,切割力应不大于0.8N。
2.7 吻合和切割性能2.7.1 吻合器应具有良好的吻合和切割性能,更换钉匣,做不少于5次切割吻合,每次吻合后的缝钉应成“B”字形。
2.7.2 吻合后的切割边缘应整齐,无毛边。
2.7.3 吻合长度比切割长度至少长1.5倍钉长。
一次性使用腔镜下切割吻合器组件产品技术要求北京派尔特医疗7

一次性使用腔镜下切割吻合器组件适用范围:一次性使用腔镜下切割吻合器组件(以下简称组件),配合一次性使用腔镜下切割吻合器使用,适用于胃、肺等组织和消化道手术吻合用。
1.1产品规格型号CADK-30G CADK-45G CADK-60GCADK-30T CADK-45T CADK-60TCADK-30N CADK-45N CADK-60NCADK-30P CADK-45P CADK-60PCADK-30S CADK-45S CADK-60SCADK-30D CADK-45D CADK-60DCADK-30R CADK-45R CADK-60R1.2一次性使用腔镜下切割吻合器组件(以下简称组件)与一次性使用腔镜下切割吻合器产品配合使用,在同一台手术中可多次更换组件、钉仓。
1.3组件为可旋转型组件,可左右摆动。
1.4 钉仓内置吻合钉,可拆卸。
1.7组件主要原材料见下表1的要求:表1 组件主要原材料2.1外观:2.1.1组件外形光滑,轮廓清晰,无毛刺、划伤、锈迹等缺陷。
2.1.2组件外表面上的字迹,标志清晰,不得有错位,歪斜等缺陷。
2.1.3吻合钉表面不得有毛刺、飞边等缺陷。
2.2尺寸:组件的尺寸应符合下表2的规定。
表2 组件尺寸单位为mm2.3材料2.3.1制成吻合钉的纯钛和钛合金材料的化学成分应符合GB/T13810-2017的规定。
2.3.2制成吻合钉材料的拉伸强度应不小于240MPa。
2.4灵活性组件开闭应灵活,不应有卡阻现象。
2.5装配性2.5.1组件与吻合器配合,更换应方便,定位可靠。
2.5.2组件经甩动后吻合钉不应露出钉仓表面。
2.6吻合和切割性能2.6.1组件与吻合器配合使用,应具有良好的吻合和切割性能,吻合后的缝钉应成类“B”字形。
2.6.2同时每次吻合后的切割边缘应整齐,无毛边。
2.6.3每次吻合线长度比切割线长度至少长1.5倍钉长。
2.7硬度。
切割刀硬度应不低于377HV0.22.8耐压性能组件与吻合器配合,经吻合后的吻合口应能承受不小于3.6×10³Pa压强,在15s内漏水不超过10滴。
一次性使用直线型切割吻合器及组件产品技术要求purun
一次性使用直线型切割吻合器及组件适用范围:适用于消化道重建及其它脏器切除手术中的吻合口创建及残端或切口的闭合。
1.1 结构组成1.1.1 吻合器根据切割刀的装配位置分为器身带刀(一般型)和组件带刀(改进型)两种结构系列。
每种结构系列按照切割组件架长度(刻度)的不同分为三种类型,相同长度(刻度)的切割组件架又按照所装组件的吻合钉钉高的不同分为两种规格,这样就配成了各种型号规格的吻合器,共十二种型号规格。
只有相同结构系列、相同长度(刻度)的切割组件架可以配相同吻合长度、钉高不同的组件。
组件也按照结构系列、吻合长度和吻合钉钉高的不同分为十二种型号规格。
组件可以单独生产包装灭菌检验出厂,作为产品单元销售,装在本公司适配的吻合器器身上使用。
吻合器及组件均应无菌,一次性使用。
1.1.2 每种结构系列产品由吻合器器身和组件两部分组成。
a)一般型吻合器器身由锥帽、抵钉座、切割组件架、导向块、内衬杆、切割刀、定位轴、外壳、推钮、锁定杆、锁定杆壳等组成;组件由钉仓盖、钉仓、组织定位销、吻合钉、推片、击发保险组成。
b)改进型吻合器器身由锥帽、抵钉座、切割组件架、定位轴、导向块、外壳、推钮、分离按钮、锁定杆、锁定杆壳等组成;组件由钉仓盖、切割刀、击发保险、钉仓、吻合钉、推片、推片座组成。
1.2 型号规格命名1.2.1 吻合器型号规格命名PYZQ(A)—□×□PY---产品代号(P表示普润公司,Y表示工程塑料器身,产品一次性使用)ZQ(A)---产品名称缩写(ZQ表示一般型吻合器,ZQA表示改进型吻合器)□×□---规格代号(已装组件单排吻合长度的标定值,个位按相近值取0或5整数)×规格代号(已装组件的吻合钉钉高标定值)例:PYZQ-100×4.5 表示器身为工程塑料,吻合长度100mm,吻合钉钉高为4.5mm 的一次性使用一般型直线型切割吻合器。
PYZQA-100×4.5 表示器身为工程塑料,吻合长度102mm,吻合钉钉高为4.5mm的一次性使用改进型直线型切割吻合器。
一次性使用直线切割吻合器及钉匣组件技术要求
医疗器械产品技术要求编号:一次性使用直线切割吻合器及钉匣组件1.产品型号/规格及其划分说明1.1一次性使用直线切割吻合器及钉匣组件按照钛钉尺寸分为:3.8mm、4.5mm1.2一次性使用直线切割吻合器及钉匣组件按照吻合长度分为:60,80,1001.3一次性使用直线切割吻合器及钉匣组件结构示意图,如图1、2所示图1.直线切割吻合器结构示意图01.抵钉座02.钉砧臂03.调节销04.上外壳05.推钮07.下外壳08.旋转臂09.钉仓10.钉匣臂11.钉仓护板1.4一次性使用直线切割吻合器及钉匣组件规格型号 1.4.1直线切割吻合器的规格型号及对应参数见表1。
表1 直线切割吻合器规格尺寸单位:mm序号型号缝合长度L缝钉高度h基本尺寸允许误差基本尺寸 允许误差1. EGLC 6038S 63 ±2 3.8 ±0.22.EGLC 6045S63 ±24.5 ±0.2 3. EGLC 8038S 83 ±2 3.8 ±0.2 4. EGLC 8045S 83 ±2 4.5 ±0.25.EGLC 10038S103±23.8±0.26.EGLC 10045S103±24.5 ±0.21.4.2钉匣组件的规格型号及对应参数见表2。
表2 钉匣组件规格尺寸图2.钉匣组件结构示意图01.钉仓 02.钉仓护板 03.切割刀 04.刀套 05.钉仓下盖单位:mm2.性能指标2.1灵活性吻合器开闭应灵活,不应有卡阻现象。
按下按钮后,复位弹簧确保旋转臂可轻松打开,无卡阻现象。
2.2装配性2.2.1吻合器组件更换应方便,定位准确。
2.2.2组件甩动后,吻合钉不应露出钉仓表面。
2.3锋利度和硬度切割刀应锋利,切割力应不大于0.8N。
切割刀的硬度应不低于377HV0.2。
2.4吻合与切割性能2.4.1吻合器应具有良好的吻合和切割性能,更换组件,作不少于5次切割吻合,其每次吻合后的缝钉应成类“B”字形。
次性使用直线切割吻合器及钉匣组件技术要求
医疗器械产品技术要求编号:一次性使用直线切割吻合器及钉匣组件1.产品型号/规格及其划分说明一次性使用直线切割吻合器及钉匣组件按照钛钉尺寸分为:、一次性使用直线切割吻合器及钉匣组件按照吻合长度分为:60,80,100一次性使用直线切割吻合器及钉匣组件结构示意图,如图1、2所示图1.直线切割吻合器结构示意图01.抵钉座02.钉砧臂03.调节销04.上外壳05.推钮07.下外壳08.旋转臂09.钉仓10.钉匣臂11.钉仓护板图2.钉匣组件结构示意图01.钉仓02.钉仓护板03.切割刀04.刀套05.钉仓下盖一次性使用直线切割吻合器及钉匣组件规格型号直线切割吻合器的规格型号及对应参数见表1。
表1 直线切割吻合器规格尺寸单位:mm钉匣组件的规格型号及对应参数见表2。
表2 钉匣组件规格尺寸单位:mm2.性能指标灵活性吻合器开闭应灵活,不应有卡阻现象。
按下按钮后,复位弹簧确保旋转臂可轻松打开,无卡阻现象。
装配性吻合器组件更换应方便,定位准确。
组件甩动后,吻合钉不应露出钉仓表面。
锋利度和硬度切割刀应锋利,切割力应不大于。
切割刀的硬度应不低于。
吻合与切割性能吻合器应具有良好的吻合和切割性能,更换组件,作不少于5次切割吻合,其每次吻合后的缝钉应成类“B”字形。
同时每次吻合后的切割边缘应整齐,无毛边,切割刀不得有卷刃、崩刃现象。
每次吻合线长度比切割线长度至少长倍钉长。
耐压性能经吻合后的吻合口应能承受不小于压强,不得有漏水和撕裂现象。
安全装置吻合器应具有空钉仓安全保护装置,并保持其可靠性。
注:空钉仓指被击发过的组件表面粗糙度吻合器金属表面粗糙度Ra应不大于μm。
包装密封吻合器及组件的包装应完好,粘合密封区域应无通道或穿孔。
吻合器及组件的包装封口剥离强度不小于mm,剥离后两接触表面应光滑且连续均匀,无分层或撕裂现象。
外观吻合器外形光滑,轮廓清晰、无毛刺、划伤等缺陷。
吻合器外表面上的字迹、标志清晰,不得有错位、歪斜等缺陷。
一次性使用直线吻合器及组件产品技术要求bohui
一次性使用直线吻合器及组件适用范围:主要用于消化道重建及脏器切除手术中的残端或切口的闭合。
1.1 规格型号本产品根据吻合长度和吻合钉高度的不同分为以下规格型号,如表1所示:表1 一次性使用直线吻合器及组件的规格型号1.2规格型号划分说明1.3 产品组成1.3.1 产品的结构组成一次性使用直线吻合器及组件由器身和组件两部分组成,其中器身由抵钉座卡座、抵钉座、钉匣、推钉板组件、推钉板拉簧、滑块组件、退位按钮组件、连接杆组件、固定手柄、定位杆推板、击发推板组件、活动手柄组件组成,详见图1;组件由钉仓、推钉片、钛钉、定位销、定位销弹簧以及钉仓盖组成,详见图2。
1.抵钉座卡座2.抵钉座3.钉匣4.推钉板组件5.推钉板拉簧 6.滑块组件7.退位按钮组件8.连接杆组件9.固定手柄10.定位杆推板11.击发推板组件 12.活动手柄组件图1 一次性使用直线吻合器及组件结构示意图1.钉仓2.推钉片3.钛钉4.定位销5.定位销弹簧 6.钉仓盖图2 一次性使用直线吻合器组件结构示意图L、吻合长度h、吻合钉高度图3 测量示意图1.3.2产品的主要零件材料组成本产品一次性使用直线吻合器及组件的主要零件材料组成如下表2所示:表2 一次性使用直线吻合器及组件的主要零件材料表2.1 吻合钉的材料吻合钉应采用符合GB/T 13810规定的TA1材料;制成吻合钉的TA1钛合金材料的化学成分应符合GB/T 13810的规定;制成吻合钉材料的拉伸强度应不小于240MPa。
2.2尺寸尺寸应符合表1中的规定。
2.3 外观2.3.1 吻合器外形光滑、轮廓清晰、无毛刺、划伤、锈迹等缺陷。
2.3.2 吻合器外表面上的字迹、标志清晰,不得有错位、歪斜等缺陷。
2.3.3 吻合钉表面不得有毛刺、飞边等缺陷。
2.4 使用性能2.4.1 灵活性2.4.1.1 吻合器开闭应灵活,不应有卡阻现象;2.4.1.2 吻合器的复位弹簧的弹性应确保按下释放钮时能完全复位。