
焊接工程检验批修订稿
焊接工程检验批
WEIHUA system office room 【WEIHUA 16H-WEIHUA WEIHUA8Q8-
钢结构制作(安装)焊接工程检验批质量验收记录表
GB50205-2001
钢结构制作(安装)焊接工程检验批质量验收记录表
GB50205-2001
钢结构制作(安装)焊接工程检验批质量验收记录表
GB50205-2001
钢结构制作(安装)焊接工程检验批质量验收记录表
GB50205-2001
钢结构制作(安装)焊接工程检验批质量验收记录表
GB50205-2001
钢结构制作(安装)焊接工程检验批质量验收记录表
GB50205-2001
钢结构制作(安装)焊接工程检验批质量验收记录表
GB50205-2001
020401
钢结构制作(安装)焊接工程检验批质量验收记录表
GB50205-2001
钢结构制作(安装)焊接工程检验批质量验收记录表
GB50205-2001
钢结构制作(安装)焊接工程检验批质量验收记录表
GB50205-2001
钢结构制作(安装)焊接工程检验批质量验收记录表
GB50205-2001
钢结构制作(安装)焊接工程检验批质量验收记录表
GB50205-2001
钢结构制作(安装)焊接工程检验批质量验收记录表
GB50205-2001
钢结构制作(安装)焊接工程检验批质量验收记录表
GB50205-2001
020401
钢结构制作(安装)焊接工程检验批质量验收记录表
GB50205-2001
钢结构制作(安装)焊接工程检验批质量验收记录表
GB50205-2001。
焊接施工质量验收范围划分监理批语

焊接施工质量验收范围划分监理批语
一、前言
焊接施工是建筑工程中重要的工艺环节,关系到工程的安全和质量。
为确保焊接施工质量,需要制定相应的验收范围划分监理批语,从而对焊接工程进行有效监督和评价。
二、焊接工艺参数
1.焊接材料
焊接材料应符合设计要求,检查焊条、焊丝、焊剂等是否合格,确保其质量达到标准要求。
2.焊接设备与工具
焊接设备和工具应完好无损,检查焊机、电缆、电源等是否正常运行,确保其安全可靠。
3.焊接工艺规程
焊接工艺规程应详细规定焊接参数,包括焊接电流、电压、速度、预热温度等,确保焊接质量可控。
三、焊接质量检查
1.焊缝外观
检查焊缝外观是否平整、均匀,无裂纹、气孔、夹渣等缺陷,确保焊缝质量符合要求。
2.焊缝尺寸
检查焊缝尺寸是否符合设计要求,包括焊缝高度、宽度、间隙等,确保焊接尺寸精确。
3.焊接连接强度
进行焊接连接强度测试,确保焊接连接牢固可靠,不易发生脱焊、断裂等现象。
4.焊接残余应力
检查焊接残余应力是否在允许范围内,防止因残余应力引起的变形、开裂等问题。
四、焊接质量评定
根据焊接质量检查结果,对焊接质量进行评定。
评定标准包括焊缝外观质量、尺寸精度、连接强度等,评定结果应准确、客观。
五、结语
焊接施工质量验收范围划分监理批语的制定对于保证焊接工程质量具有重要意义。
通过对焊接工艺参数、焊接质量检查和评定的监督和检测,可以及时发现和纠正问题,确保焊接施工质量达到设计要求,为工程的顺利进行提供保障。
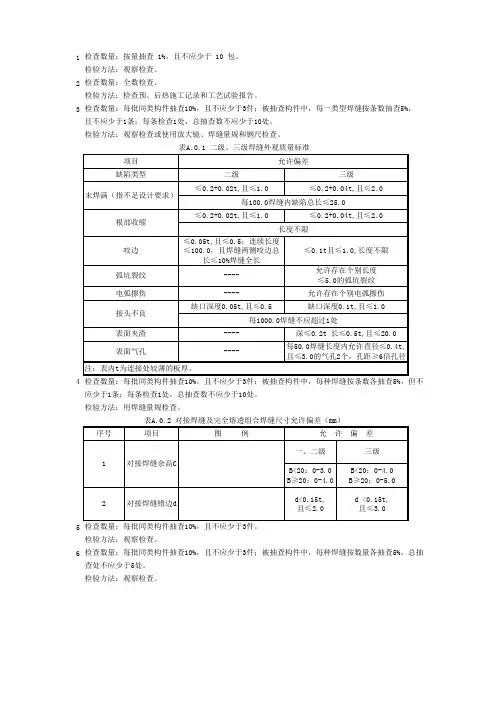
钢结构焊接(钢构件焊接)工程检验批
1 2 3
4
5 6
检验方法:观察检查。
检查数量:每批同类构件抽查10%,且不应少于3件;被抽查构件中,每种焊缝按数量各抽查5%,总抽查处不应少于5处。
检验方法:观察检查。
检查数量:每批同类构件抽查10%,且不应少于3件;被抽查构件中,每种焊缝按条数各抽查5%,但不应少于1条;每条检查1处,总抽查数不应少于10处。
检验方法:用焊缝量规检查。
检验方法:观察检查或使用放大镜、焊缝量规和钢尺检查。
检查数量:按量抽查 1%,且不应少于 10 包。
检验方法:观察检查。
检查数量:全数检查。
检验方法:检查预、后热施工记录和工艺试验报告。
检查数量:每批同类构件抽查10%,且不应少于3件;被抽查构件中,每一类型焊缝按条数抽查5%,且不应少于1条;每条检查1处,总抽查数不应少于10处。
焊钉焊接工程检验批质量验收记录

焊钉焊接工程检验批质量验收记录一、工程概况工程地点:______施工单位:______监理单位:______质检单位:______二、质量验收依据1.《焊接工程质量验收规范》(以下简称《规范》)。
2.相关设计、施工图纸和技术文件。
三、检验依据和标准1.检验依据:根据《规范》和工程设计要求。
2.检验标准:根据相关规范和设计文件中所要求的焊接工艺和质量要求。
四、检验项目及结果序号检验内容检验方法检验结果1 焊接材料检验进货检验焊钉焊接工程所使用的焊条、焊丝等材料应符合标准要求。
检验结果合格。
2 焊缝外观检验目测检验焊缝外观应平整、均匀、无裂纹、挤压、气孔等缺陷。
检验结果合格。
3 焊缝尺寸检验测量检验焊缝尺寸应符合设计要求。
检验结果合格。
4 焊接质量检验非破坏性检验使用超声波、射线等非破坏性检验方法对焊缝进行检验。
检验结果合格。
5 焊缝抗拉强度检验拉力试验对焊缝进行拉力试验,检验焊缝的抗拉强度是否符合要求。
检验结果合格。
五、检验结论经上述检验项目的检验,焊钉焊接工程检验批质量验收结果合格。
六、质量问题与处理1.根据施工单位提供的材料进货检验记录,已无质量问题。
2.焊缝外观检验结果合格,未发现任何缺陷。
3.焊缝尺寸符合设计要求。
4.经非破坏性检验,焊缝无任何缺陷。
5.焊缝抗拉强度符合设计要求。
七、工程质量意见与建议根据本次质量检验情况,焊钉焊接工程质量符合相关规范和设计要求,建议施工单位继续保持施工质量水平,并加强施工过程中的质量控制。
八、相关附件1.焊接材料进货检验记录。
2.相关焊接工艺文件和检验记录。
九、参加质量验收人员施工单位代表、监理单位代表、质检单位代表等。
十、编制人:。
焊钉(栓钉)焊接工程检验批质量验收记录

施工单位 检查结果
主体结构分部
主控项目全部合格,一般项目满足规范规定
-钢结构子分部
要求
项目专业质量检查员:
年月日
监理单位 验收结论
XX-C5-71180
验收合格
专业监理工程师: 年月日
焊钉(栓钉)焊接工程检验批质量验收记录
XX-C5-71180
单位(子单位) XXXXXXXX及综合配套 分部(子分部) 主体结构分部 分项工程名
工程名称
设施工程
工程名称
-钢结构子分部
称
钢结构焊接分项
施工单位
XXXX建设有限公司 项目负责人
陈品
检验批容量
50件
分包单位
/
分包单位 项目负责人
/
施工依据
《钢结构工程施工规范》GB5075合格,报告编号 XXX
√
/
文件符合规定,资料齐全
√
4
焊后弯曲试验
第5.3.2条 10 / 10
抽查10处,全部合格
√
一1 般 项 目2
焊钉和瓷环尺寸 焊缝外观质量
第4.3.3条 10 / 10 第5.3.3条 10 / 10
抽查10处,全部合格 抽查10处,全部合格
100% 100%
验收依据
验收项目
设计要求及 最小/实际 规范规定 抽样数量
检验批部位
体育馆
《钢结构工程施工质量验收规范》 GB50205-2001
检查记录
检查 结果
1
焊接材料品种规格
第4.3.1条
/
质量证明文件齐全,试验合格,报告编号 XXX
√
主2 控 项 目3
焊接材料复验 焊接工艺评定
第4.3.2条 第5.3.1条
焊接施工质量验收范围划分监理批语
焊接施工质量验收范围划分监理批语一、引言焊接是现代建筑施工中常见的连接工艺,对于工程质量的稳定性和可靠性至关重要。
为了确保焊接施工的质量符合标准要求,监理部门需对焊接施工进行全面验收,以保障工程的安全运行。
本文将就焊接施工质量验收范围进行划分,详细说明各项要点。
二、焊接材料验收1.焊条、焊丝及辅助材料的验收:检查焊接材料的合格证明、外观质量、表面氧化和锈蚀情况等,确保材料符合相关标准要求。
2.焊接材料试块的验收:检查焊接试块的标识、尺寸、焊缝质量等,确保试块的制作和焊接质量符合要求。
三、焊接工艺验收1.焊接工艺评定:审核焊接工艺评定文件,包括焊接工艺规程、焊接程序规范等,确保工艺符合设计要求。
2.焊工资质验收:核对焊工的合格证明、技术等级等,确保焊工具备相应的资质和技术水平。
四、焊接设备验收1.焊接机械设备验收:检查焊接设备的合格证明、完好性、安装位置和操作规程等,确保设备的正常运行。
2.焊接电源验收:测试焊接电源的输出电流、电压等参数,确保焊接电源符合要求。
五、焊接工艺控制验收1.焊接工艺参数的控制:检查焊接过程中的电流、电压、温度等参数的控制情况,确保焊接质量稳定。
2.焊接过程记录的验收:查阅焊接过程记录,了解焊接工艺的执行情况和问题处理,确保焊接过程的可追溯性和规范性。
六、焊接质量验收1.焊缝外观质量验收:检查焊缝表面的均匀性、光洁度、无裂纹、夹杂物等情况,确保焊缝外观符合要求。
2.焊缝尺寸和形状验收:测量焊缝的尺寸和形状,确保焊缝的尺寸和形状符合设计要求。
3.焊接接头的牢固性验收:进行力学性能测试,检验焊接接头的牢固性和抗拉强度,确保焊接接头的可靠性。
七、总结焊接施工质量验收范围的划分对于工程的质量控制至关重要。
通过对焊接材料、工艺、设备和质量的全面验收,能够有效避免焊接施工中的质量问题,确保工程的安全和可靠运行。
监理部门应加强对焊接施工的监督和管理,严格按照验收范围进行验收,提高焊接施工质量,为工程的成功竣工提供有力保障。
焊接工程检验批质量验收记录
焊接工程检验批质量验收记录
1. 项目信息
2. 焊接工程概况
2.1 工程范围
[
填写焊接工程的具体范围和内容]
2.2 焊接材料
3. 质量验收记录
3.1 检验项目
3.2 验收结论
根据对焊接工程的检验,结合验收标准和检验结果,得出以下验收结论:
[填写验收结论]
4. 验收意见
4.1 施工单位意见
[填写施工单位对本次焊接工程质量验收的意见] 4.2 检验单位意见
[填写检验单位对本次焊接工程质量验收的意见] 5. 相关附件
[列出本文档所需的附件,并注明附件名称和数量] 6. 签字
6.1 施工单位代表
6.2 检验单位代表
7. 备注
[填写需要注明的其他事项或备注信息]
以上为本次焊接工程检验批质量验收记录,施工单位和检验单位应妥善保存相关记录和附件。
火力发电厂焊接工程质量验收及评定规程征求意见稿
100
100
5
5
5
0-5
5
5
2
5
2
外径大于159mm或壁厚大于20mm、工作压力大于9.81MPa的锅炉本体范畴内的管子及管道
Ⅰ
100
100
25
10
10
0-5
10
20
20
100
3
外径大于159mm、工作温度高于450°C的蒸汽管道
Ⅰ
100
100
100
10
10
0-5
10
20
20
100
4
工作压力大于8MPa的汽、水、油、气管道
(3)
(4)
8.1.2
8.1.3
8.2
8.2.1
8.2.2
8.2.3
8.2.4
8.3
8.3.1
8.3.2
8.3.3
8.4
8.4.1
8.4.2
8.4.3
8.5
8.5.1
8.5.2
8.5.3
8.5.4
8.5.5
9
表1
表2
表3
表4
表5
表6
表7
表8
表9
表10
表11
表12
表13
表1
工程类别
范畴
验收单位
检验批(表面质量)
火力发电厂焊接工程质量验收及评定规程征求意见稿
目 次
依照国家进展改革委员会号文的要求,国网北京电力建设研究院组织行业内有关单位,对原由电力工业部建设和谐司公布的«火电施工质量检验评定标准»〔焊接篇〕进行了修订,本标准的格式遵从DL/T600-2001«电力行业标准编写差不多规定»的规定。
管道焊接工程检验批质量验收记录模板
管道焊接工程检验批质量验收记录模板第一篇范本(风格一):1. 施工单位:________________________2. 工程名称:________________________3. 工程位置:________________________4. 管道焊接工程检验批质量验收记录5. 检验批编号:________________________6. 检验日期:_________________________7. 前言本文档旨在记录管道焊接工程的质量验收情况,所涉及的管道焊接材料、焊接工艺、焊工资质等,均应符合相关法律法规的要求。
8. 检验范围焊接工程质量验收的范围包括但不限于以下检查项目:8.1 管道焊接接头的焊缝质量检查;8.2 焊接工艺和焊接材料的合规性检查;8.3 焊工的资质和技术能力检查;8.4 焊接过程中的可视检查和无损检测;8.5 管道焊接的外观检查;8.6 非破坏性试验(如气密性试验、水压试验)。
9. 焊接接头质量检查9.1 进行焊缝的外观检查,包括焊缝的平整度、内外焊缝是否对齐、有无气孔、裂纹、夹渣等缺陷;9.2 对焊缝进行无损检测,如超声波检测、射线检测等;9.3 进行焊缝的抽样化学成分分析和力学性能测试。
10. 焊接工艺和焊接材料合规性检查10.1 核查焊接工艺文件是否符合规定,并进行相应的审核;10.2 核查焊接材料是否符合规定,并进行抽样检测。
11. 焊工资质和技术能力检查11.1 验核焊工的资质证书;11.2 检查焊工的实际工作能力,包括焊接技术水平、操作规范和安全防护等。
12. 可视检查和无损检测12.1 对焊缝进行可视检查,发现缺陷及时修复;12.2 针对特定的焊缝,进行无损检测,如超声波检测、射线检测等。
13. 管道焊接的外观检查13.1 检查管道焊接的外观质量,包括焊缝的平整度、颜色、气孔、裂纹等。
13.2 检查管道的防腐保温层是否完好。
14. 非破坏性试验14.1 进行管道焊缝的气密性试验,确保焊缝的密封性;14.2 进行管道的水压试验,确保管道的承压能力。
管道焊接工程检验批质量验收记录
管道焊接工程检验批质量验收记录项目名称:项目编号:项目责任单位:承建单位:施工单位:检验单位:一、总体情况本次管道焊接工程检验批质量验收记录,共包括以下几个方面的内容:1. 管道焊接工程的施工质量2. 管道焊接工程的技术要求3. 焊接材料的质量4. 管道焊接过程的验收记录二、管道焊接工程的施工质量在管道焊接工程的施工过程中,我们按照相应的技术要求和规范进行了施工,并对施工质量进行了检测和验收。
经过检测,整个施工过程符合相关的技术要求,且质量良好。
三、管道焊接工程的技术要求管道焊接工程需满足以下技术要求:1. 焊缝的质量要良好,无裂缝、孔洞等质量问题。
2. 焊接材料的选择应符合相应标准,且质量可靠。
3. 焊接过程中的焊接参数应符合设定要求,确保焊缝的强度和密封性。
4. 焊接工艺应严格按照规范进行,确保焊缝的质量和可靠性。
四、焊接材料的质量焊接材料的选择和质量直接影响到管道焊接工程的质量。
我们在本次工程中使用了符合相关标准的焊接材料,并对材料进行了质量检测和验收。
检测结果显示,焊接材料的质量良好,符合要求。
五、管道焊接过程的验收记录在管道焊接过程中,我们进行了全程的验收记录,详细记录了焊接的过程参数、检测结果等信息。
经过对这些记录的分析和评估,证明焊接过程符合技术要求,且焊缝质量良好。
六、结论根据上述检验和验收结果,本次管道焊接工程的质量符合相关技术要求,并经过了严格的检测和验收。
我们对相关单位和人员的努力和付出表示肯定,并建议继续保持施工质量,确保管道焊接工程的安全和可靠性。
备注:本次检验和验收记录仅适用于具体项目,不具备普适性。
焊接工程分类和质量检验评定标准
焊接工程分类和质量检查、检验项目及数量
工程类别
范围
焊接接头类别
质量检查、检验项目及数量%
外观检查
无损探伤a
代样检查
严密性试验
自检
专检
工地
项目部
A
1
工作压力0.1MPaMPa的汽水油气管道
Ⅲ
100
25
5
1
1块/台a
100
2
外径小于76㎜的疏水、、放水、排污、取样管子
Ⅲ
100
Ⅲ
100
10
5
-
4
密封结构
Ⅲ
100
10
5
-
100
A无损探伤检验按DL/T869--2004的有关规定
B制作压力容器时,每台焊制试板一块,做力学性能试验
A类工程焊接质量检验评定标准
序号
验评项目
检验指标和要求
部件规格
性质
质量标准
检验方法和器具
检验指标
检验要求
A1
A2
项目
指标
合格
优良
1
焊接接头表面质量
焊接成型
目测
焊接尺寸
有
有
-
-
-
符合设计要求
目测,焊缝检测尺
根部未焊透a
有
-
δ≤10
-
-
H≤0.5,连续长度≤100,ΣI≤0.1L
H≤0.5,连续长度≤50,ΣI≤0.05L
δ>10
错口
有
-
D<300
-
-
纵缝≤0.1δ,且≤2
目测,直尺
D≥800
环缝≤0.2δ,且≤3