
内部校准规程
内部校准规程
一、内部校准规程概述:
根据《质量手册》中《监视和测量装置的控制程序》要求,对需要实施内部校准的计量器具制定本规程。
二、本规程内容包括:
内校项目、内校标准、方法、周期等。
三、内校项目:
1、钢盒尺的内部校准:
a、方法:用标准盒尺与受校盒尺比对校准。
每一把受校盒尺选三点(尺
两端及中间一点)与标准盒尺比对校准;
b、内校标准:
c、标准钢盒尺应送国家授权的计量检定机构校准并出具检定报告;
d、钢盒尺的内校周期为一年;
e、标准钢盒尺应标注清晰与内校钢盒尺相互区分,并妥善保存。
2、秤的内部校准:
a、方法:用标准秤与受校秤比对校准。
取一份重物分别用标准秤和受
校秤比对校准,这份重物的重量应为该受校秤量程的1/2倍左右;
b、内校标准:
c、标准秤应送国家授权的计量检定机构校准,并出具检定报告;
d、秤的内校周期为一年;
e、经外校秤应标注清晰与内校秤相区分。
3、温度计的内部校准
a、方法:用标准温度计与受校温度计比对校准。
每只受校温度计在室
内环境温度下与标准温度计比对校准;
b、内校标准:
公差范围±1℃;
c、标准温度计应送国家授权的计量检定机构校准,并出具检定报告;
d、温度计的内校周期为一年;
e、经外校温度计应标注清晰与内校温度计区分并妥善保管。
4、百分表的内部校准:
a、方法:用标准百分表与受校百分表比对校准。
用同一重物对标准百
分表和受校百分表进行受压比对校准;
b、内校标准;
c、标准百分表应送国家授权的计量检定机构校准,并出具检定报告;
d、百分表的内校周期为2个月;
e、标准百分表标注清晰与内校百分表相区分。
5、游标卡尺的内部校准:
a、方法:用标准块规与受校卡尺比对校准。
;
b、内校标准:
公差范围:±0.01㎜;
c、标准块规应送国家授权的计量检定机构检定,并出具检定报告;
d、卡尺的内校周期为2个月;
e、标准块规应与内校卡尺相区分。
四、计量器具内部比对校准制度:
1、技术部根据生产要求合理配制计量器具;
2、新购置的计量器具或设备在使用前由技术部负责国家授权的计量检
定部门外校或内部自行校准;
3、计量员对内校的计量器具在校准时应依据相应的内校规程进行校准
并填写《内校记录表》;
4、计量员对合格计量器具贴上表明状态的唯一性标识;建立《监视和
测量设备台帐》,记录计量器具的编号、名称、规格型号、精度等级、生产厂家、校准周期、校准日期、放置地点等;
5、各部门兼职计量员在计量器具使用过程中,如发现其功能失效、损
坏等现象,应停止使用,并立即送交技术部校准修复或更换;
6、计量员及兼职计量员对失准计量器具检测的对象进行追溯性核查;
7、计量员及兼职计量员应根据《内部校准规程》对不同的计量器具在
相应的时间内进行周期内部比对校准;
8、计量器具经周期内部比对校准合格后,对合格计量器具贴上表明其
状态的唯一性标识,可供生产继续使用;
9、对周期内部校准不合格的计量器具应进行调整或再调整,经过调整
的计量器具达到合格后可供辅助生产继续使用;
10、经再调整仍不合格的计量器具由计量员填写《设施报废单》经技
术部经理审核后方可报废,并办理相关手续。
钢直尺内部校准规程

钢直尺内部校准规程钢直尺内部校准规程一、目的:对生产过程及测试过程中使用的钢直尺进行自行内部校准,确保其持续满足测量精度的要求。
二、范围:适用于生产过程及测试过程中用于测量大小和尺寸的钢直尺的自行内部校准。
三、职责:设备部负责对钢直尺的内部校准。
质量部负责对钢直尺的内部校准结果复核确认。
四、正文1、建立校准的基准依据1.1公司所使用的钢直尺最大量程为0~300mm。
1.1.1对钢直尺实施自行校准的基准(又称“母尺”)是经国家法定计量检定单位检定合格的钢直尺,其量程为0~300mm。
检定周期为1年。
1.1.2母尺只能作为自行校准的依据使用,禁止用于测量产品等其它目的。
1.1.3母尺应保存于常温和干燥环境中,避免受潮生锈;应处于悬挂的自由状态,避免出现变形。
1.2校准方法:1.2.1校准环境条件:常温、干燥环境(无其他特殊要求)。
1.2.2校准细则:1.2.2.1外观要求1.2.2.2尺的端面、侧面及背面应光滑,不应有毛刺、锋口和锉痕等现象。
1.2.2.3尺的刻线面及刀口平面不应有碰伤、锈迹及影响使用的明显斑点、划痕。
1.2.2.4线纹必须明晰,垂直到侧边,不应有目力可见的短线现象存在。
半毫米、毫米、半厘米、厘米线纹应用不同长度的线纹表示。
所有同名长度的线纹应等长。
钢直尺分度应自端边算起,标注相应的以厘米为计数单位的数字。
标称全长处应标注cm单位。
1.2.2.5尺上应标注制造厂名、分度值及编号。
数字、文字、线纹应清晰,排列整齐,不得有遗漏。
1.2.2.6示值误差检定:自行校准采用将被校准钢直尺与母尺进行比对的方法,只有规定的所有比对点均与母尺一致时,才可判定被校准尺合格。
否则,应判其为不合格。
不同量程的钢直尺校准时的比对点规定如下表所示序号量程(mm)比对点(mm)1 0~1000 0、50、150、300、500、10002 0~500 0、50、150、300、5003 0~300 0、50、100、150、200、3001.2.3 操作要点1.2.3.1 应将母尺与被校准尺平直地放在表面平整的桌面或其它类似的平台上;将被校准尺的0点与母尺的0点对正后对比上表中各点的一致性,以目测结果为准。
内部校准规程

内部校准规程
根据《质量手册》中《监视和测量装置的控制程序》的要求,本规程旨在制定内部校准计量器具的流程。
本规程包括内校项目、内校标准、方法、周期等。
1、钢盒尺的内部校准:使用标准盒尺与受校盒尺进行比对校准。
每一把受校盒尺选三个点(尺两端及中间一点)与标准盒尺比对校准。
标准钢盒尺应送国家授权的计量检定机构校准并出具检定报告。
钢盒尺的内校周期为一年。
标准钢盒尺应标注清晰与内校钢盒尺相互区分,并妥善保存。
2、秤的内部校准:使用标准秤与受校秤进行比对校准。
取一份重物分别用标准秤和受校秤比对校准,这份重物的重量应为该受校秤量程的1/2倍左右。
标准秤应送国家授权的计量检定机构校准,并出具检定报告。
秤的内校周期为一年。
经外校秤应标注清晰与内校秤相区分。
3、温度计的内部校准:使用标准温度计与受校温度计进行比对校准。
每只受校温度计在室内环境温度下与标准温度计比对校准。
标准温度计应送国家授权的计量检定机构校准,并出具检定报告。
温度计的内校周期为一年。
经外校温度计应标注清晰与内校温度计区分并妥善保管。
4、百分表的内部校准:使用标准百分表与受校百分表进行比对校准。
用同一重物对标准百分表和受校百分表进行受压比对校准。
标准百分表应送国家授权的计量检定机构校准,并出具检定报告。
百分表的内校周期为2个月。
标准百分表标注清晰与内校百分表相区分。
5、游标卡尺的内部校准:使用标准块规与受校卡尺进行比对校准。
标准块规应送国家授权的计量检定机构检定,并出具检定报告。
计量器具内部校准规程
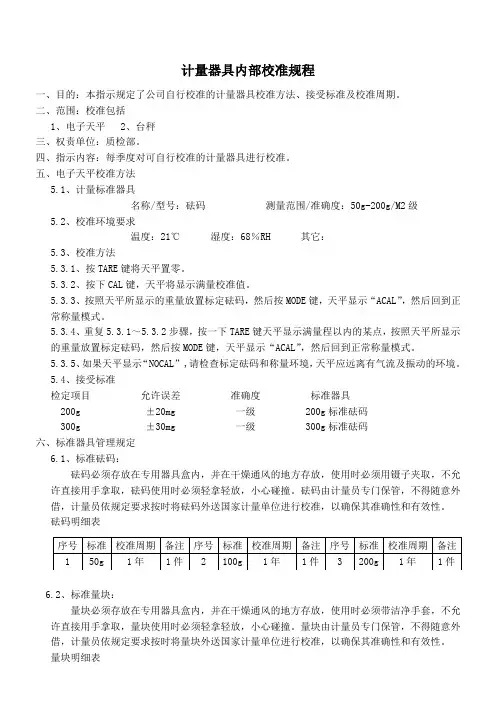
计量器具内部校准规程一、目的:本指示规定了公司自行校准的计量器具校准方法、接受标准及校准周期。
二、范围:校准包括1、电子天平2、台秤三、权责单位:质检部。
四、指示内容:每季度对可自行校准的计量器具进行校准。
五、电子天平校准方法5.1、计量标准器具名称/型号:砝码测量范围/准确度:50g-200g/M2级5.2、校准环境要求温度:21℃湿度:68%RH 其它:5.3、校准方法5.3.1、按TARE键将天平置零。
5.3.2、按下CAL键,天平将显示满量校准值。
5.3.3、按照天平所显示的重量放置标定砝码,然后按MODE键,天平显示“ACAL”,然后回到正常称量模式。
5.3.4、重复5.3.1~5.3.2步骤,按一下TARE键天平显示满量程以内的某点,按照天平所显示的重量放置标定砝码,然后按MODE键,天平显示“ACAL”,然后回到正常称量模式。
5.3.5、如果天平显示“NOCAL”,请检查标定砝码和称量环境,天平应远离有气流及振动的环境。
5.4、接受标准检定项目允许误差准确度标准器具200g ±20mg 一级 200g标准砝码300g ±30mg 一级 300g标准砝码六、标准器具管理规定6.1、标准砝码:砝码必须存放在专用器具盒内,并在干燥通风的地方存放,使用时必须用镊子夹取,不允许直接用手拿取,砝码使用时必须轻拿轻放,小心碰撞。
砝码由计量员专门保管,不得随意外借,计量员依规定要求按时将砝码外送国家计量单位进行校准,以确保其准确性和有效性。
砝码明细表6.2、标准量块:量块必须存放在专用器具盒内,并在干燥通风的地方存放,使用时必须带洁净手套,不允许直接用手拿取,量块使用时必须轻拿轻放,小心碰撞。
量块由计量员专门保管,不得随意外借,计量员依规定要求按时将量块外送国家计量单位进行校准,以确保其准确性和有效性。
量块明细表七、注意事项所有标准器具存放环境必须有防护措施,不允许放在阴暗潮湿或酸性的环境里。
钢尺内部检定校准规程

钢尺计量器具的内部检定规程一、作业目的本次内部检定校准作业的目的是检验钢尺计量器具的准确性和可靠性,确保其符合国家和行业的标准要求,保证测试和测量结果的准确性和可靠性。
二、作业范围本次内部检定校准作业的范围包括钢卷尺,钢直尺。
三、作业流程1. 准备工作(1)准备校准设备:如标准长度样品、测量夹具等。
(2)准备校准记录表格:记录校准结果和记录。
(3)检查钢卷尺计量器具:检查钢尺计量器具是否正常工作,确保其能够正常进行校准。
(4)校准频率:钢直尺、卷尺校准周期不超过一年。
(5)校准环境:校准时环境温度20±5℃,湿度小于85%。
2. 校准操作(1)用标准钢尺测得钢尺的实际值,用放大镜对比,每个刻度是否对齐。
(2)通过目视进行判断,误差不超过1mm为合格(3)进行多次校准,确保数据的准确性和可靠性。
(4)记录校准数据:记录每次校准的结果和时间,并在校准记录表格中做好记录。
3. 校准结果评估(1)根据行业标准和使用要求,评估校准结果是否符合要求。
(2)如果校准结果不符合要求,需要进行调整和再次校准,直到符合要求为止。
四、作业注意事项1. 校准设备的使用要符合钢尺计量器具的使用说明书和行业标准。
检查卷尺、钢直尺外观是否有弯曲、刻度不清楚等。
如果有外观问题,卷尺、钢直尺将报废处理2. 校准操作需要在实验室或其他适当的环境中进行,确保环境的稳定性和准确性。
3. 校准记录表格需要进行规范记录,确保记录的准确性和可靠性。
4. 校准过程中需要注意安全,避免误操作和人身伤害。
五、作业结果处理1. 根据校准结果和行业标准,评估钢尺计量器具的准确性和可靠性。
2. 如果钢尺计量器具的校准结果符合要求,可以继续使用。
3. 如果钢尺计量器具的校准结果不符合要求,需要进行调整和再次校准,直到符合要求为止。
六、作业记录保存1. 校准记录表格需要保存至少两年以上。
2. 校准记录需要进行规范保存,保证记录的完整性和真实性。
温度计内部校准检验规程
XXXX股份有限公司质检部
温度计内校规程
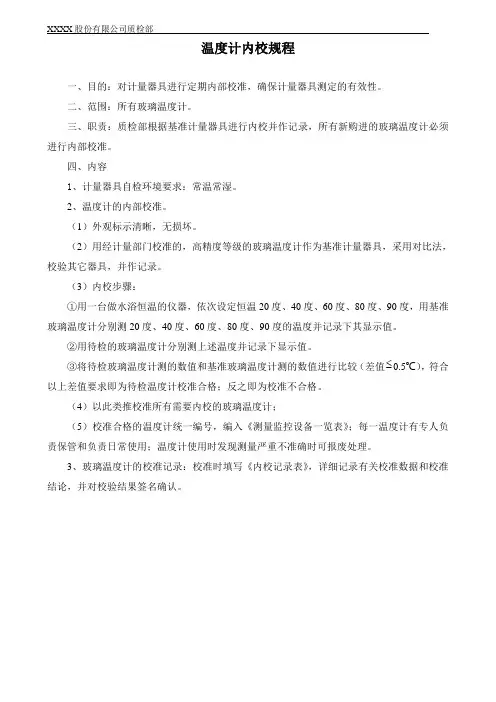
一、目的:对计量器具进行定期内部校准,确保计量器具测定的有效性。
二、范围:所有玻璃温度计。
三、职责:质检部根据基准计量器具进行内校并作记录,所有新购进的玻璃温度计必须进行内部校准。
四、内容
1、计量器具自检环境要求:常温常湿。
2、温度计的内部校准。
(1)外观标示清晰,无损坏。
(2)用经计量部门校准的,高精度等级的玻璃温度计作为基准计量器具,采用对比法,校验其它器具,并作记录。
(3)内校步骤:
①用一台做水浴恒温的仪器,依次设定恒温20度、40度、60度、80度、90度,用基准玻璃温度计分别测20度、40度、60度、80度、90度的温度并记录下其显示值。
②用待检的玻璃温度计分别测上述温度并记录下显示值。
③将待检玻璃温度计测的数值和基准玻璃温度计测的数值进行比较(差值 0.5℃),符合以上差值要求即为待检温度计校准合格;反之即为校准不合格。
(4)以此类推校准所有需要内校的玻璃温度计;
(5)校准合格的温度计统一编号,编入《测量监控设备一览表》;每一温度计有专人负责保管和负责日常使用;温度计使用时发现测量严重不准确时可报废处理。
3、玻璃温度计的校准记录:校准时填写《内校记录表》,详细记录有关校准数据和校准结论,并对校验结果签名确认。
计米器校准内部校准规程

计米器校准内部校准规程计米器校准是指对计米器进行精确度的检验和调整,以确保其测量结果的准确性和可靠性。
内部校准规程则是指在计米器校准过程中所遵循的一系列步骤和标准,以保证校准工作的质量和一致性。
首先,在进行计米器校准之前,需要准备校准设备和标准。
校准设备包括校准仪器、校准装置以及校准样品等,标准则是由国家或行业相关机构制定的、具有一定精确度的参考值。
校准设备和标准的选择需要根据计米器的类型和要求进行,并且需要定期维护和校准,以确保其可靠性和精确度。
其次,进行计米器校准时,需要根据计米器的特性和使用要求,确定校准的参数和方法。
校准参数包括测量范围、分辨率、灵敏度等,而校准方法则包括零点校准、满量程校准、线性校准等。
根据校准参数和方法,制定出一系列校准步骤和操作要求,确保每一步都能够准确执行,并记录下校准结果和数据。
其次,进行计米器校准时,需要确保校准环境的稳定性和准确性。
校准环境包括温度、湿度、压力等因素,这些因素的变化会影响计米器的测量结果。
因此,在校准过程中,需要对校准环境进行监测和控制,以确保其稳定在一定范围内,并进行相应的校准误差修正。
最后,进行计米器校准时,需要严格遵守相关的质量管理体系和标准。
计米器校准需要符合ISO9001等质量管理体系的要求,同时也需要符合国家和行业相关标准的要求。
校准过程中需要进行记录和审查,以确保校准工作的可追溯性和质量控制。
综上所述,计米器校准内部校准规程是保证计米器校准工作质量和一致性的关键性文件。
通过制定和遵守规范的校准步骤和操作要求,确保校准设备和标准的准确性,同时控制校准环境的稳定性和准确性,以及符合质量管理体系和标准的要求,可以提高计米器校准的精确度和可靠性,保证其测量结果的准确性,为各行各业的测量工作提供可靠的支持。
内校校准规范
XX(科技)有限公司卡尺校准规范文件编编号:发布日期:实施日期:1、目的对内部的卡尺校准,确保准确度和实用性保持完好。
2、规范性引用文件本规范引用下列文件:JJG 30-2012 通用卡尺检定规程。
3、范围本规范适用于公司内部分度值或分辨力为:0.01mm,0.02mm,0.05mm;测量范围:0~500mm,各种规格游标卡尺、带表卡尺、数显卡尺的首次校准、使用中校准和后续校准,其它类型卡尺也可参照执行。
4、校准标准外校合格的标准量块5、环境条件5.1 校准室内温度(20±5)℃,恒温时间不少于2h.5.2 校准室内湿度不超过80%RH5.3校准前,应将被校卡尺及量块等校准用设备同时置于平大理石平台上或木桌上,其平衡温度时间见表-1的规定。
表-1 平衡温度时间6、技术要求6.1零值误差通用卡尺量爪两测量面相接触(深度通用卡尺的主标尺基准面和测量面在同一平面)时,由表上的“零”标记和“尾”标记与主标尺相应标记应相互重合。
其重合度应符合表-2的规定。
带表卡尺部超过不超过分度值的1/2,数显卡尺不超过0.01mm.6.3示值误差应符合表-3的规定,带深度测量杆的卡尺,深度测量杆在20mm点的示值误差应不超过1个分度值。
表-3 通用卡尺的示值误差5、校准方法5.1零值误差;5.1.1 移动通用卡尺的尺框,使通用卡尺的量爪两外侧面接触,分别在尺框紧固和松开的情况下,用目力观察“零”标记和“尾’标记与主标尺相应标记的重合度。
必要时用工具显微镜校准。
5.1.2 对于深度通用卡尺,将尺框基准面与尺身测量面同时与大理石平台接触。
5.2示值变动性5.2.1在相同条件下,移动尺框,是电子数显卡尺或带表卡尺两外测量面接触,重复测量10次读数。
示值变动性以最大与最小读数的差值确定。
5.3示值误差5.3.1川3级或5等量块校准 5.3.2受校点的分布:对于测量范围在300mm 内的卡尺,不少于均匀分布3点,如测量范围为(0~150mm )的卡尺,其受教点为30mm;60mm;90mm;如测量范围为(0~300mm )的卡尺,其受校点为 101.30mm ;102.60mm ;291.90mm ;对于测量范围大于300mm 的卡尺,不少于均匀分布6点,如测量范围为(0~500mm )的卡尺,其受校点为 80mm ;161.30mm ;240mm ;321.60mm ;400mm ;491.90mm.根据实际使用情况可以适当增加受校点位。
内部校准规程
电子台秤内部校准规程1. 0 目的:用于规范电子台秤的内部校准方法,以保证称量结果的准确性。
2. 0范围:本标准适用于所有电子台秤的内部校准。
3. 0工具:外校标准20kg砝码。
4. 0 操作步骤:4. 1 清洁被校电子台秤进行归零调平。
4. 2 分别在电子秤托盘上的五个位置(四个角和中心点)置放20kg的砝码进行称量,将五个重量读数取平均值,砝码必须使用由计量检定检验机构校准合格的砝码。
4. 3 根据下式计算误差:△(%)=(G-g)×100%/G式中G——砝码示值 g——电子台秤的平均读数。
4. 4 误差:△(%)在±5‰以内,判校准合格,如果出现误差,无论误差数值的大小,现场的校准人员都必须通知车间的计量管理员,计量管理员首先应查询是否有备用的电子台秤。
如果没有备用的电子台秤然后在看误差是否在允许误差范围内,再投入使用。
5. 0 校准频率:每天生产开工前1次和新购进使用前。
6. 0 质量记录:《电子台秤内部校准记录》。
7. 0参考文件:电子台秤的使用说明书。
温度计内部校准规程1. 0 目的:用于规范温度计的内部校准方法,以保证测温结果的准确性。
2. 0 范围:本标准适用于所有温度计的内部校准。
3. 0 工具:外校标准温度计。
4. 0 操作步骤:4. 1 检查玻璃体是否破裂及刻度是否清晰;4. 2在室温条件下,将外校合格的标准温度计放在待校准的温度计(仪)的探头的同一位置(但不相互接触)进行测量。
4. 3 经过10分钟后准确读出标准温度计读数B和待校温度计(仪)的实际读数C,计算待校准温度计(仪)的误差值A=C-B。
4. 4按上述方法分别在室温、预计使用的温度条件校对二个点,计算其误差值,将最大的误差值标识在温度计上端刻度空白处,计算温度时按照差超进行修正,并在温度计上标明预计的使用环境,冷库、预冷间等低温环境标“L”,其他高温环境标“G”。
4. 5 温度计的最大允许误差为±2℃,如超出范围,则应修理或更换。
内部校准规程
2..校准精度:通端±0.02止端±0.02
0-150游标卡尺钢Fra bibliotek尺用标准钢板尺在不同刻度校对三次,取其平均值,与所定校准精度比较,确定是否合格。
2.校准精度:±1,并把偏差值记入《量具履历卡》。量具使用者据此作出相应调整。
1m标准钢板尺
样板
1.新制作的样板需检测其曲率半径﹙R﹚是否与图纸相符。测定某一弦长L上的弧高H,据R2=﹙L/2﹚2+﹙R-H﹚2算出R,如上测三点取其平均值,与标准值比较,校准精度:±5
内部校准规程
1.目的:
为保证应由本公司内部校准的量具完成规定的校准,且合格有效才能投入使用。保证量值的准确有效。
2.范围:
适用于本公司自制的样板、塞规、卡规以及钢卷尺。
3.校准周期:
3.1新制作成型的量具,由计量管理员检定合格,编号登记,标识合格办理入库手续。
3.2量具使用中,每半年校准一次。
3.职责;
2.周期检查时,检查样板是否出现急弯,弧度不圆顺。
钢卷尺、粉线
编制:日期审批:日期:
3.1研究所计量管理员负责量具的内部校准。
3.2各使用部门配合计量管理员的内部校准。
4.校准方法及使用设备﹝见附表﹞
量具名称
校准方法
使用设备
塞规
1.测量塞规通、止端各三次,取其平均值,
与所定校准精度比较,确定是否合格。
2.校准精度:通端±0.01止端±0.01
25-50外径千分尺
卡规
1.测量塞规通、止端各三次,取其平均值,
检验室内部校准规程
内部校准规程(电子秤、电子天平)1.0目的------------------用于规范电子称和电子天平的内部校准方法,以保证称量结果的准确性。
2.0范围--------------------本标准适用于所有电子称和电子天平的内部校准。
3.0工具---------------- 外校标准200g 祛码。
4.1 校准步骤 -------------------- 4.2电子称的校准4.2.1 清洁被校电子秤进行归零调平。
4.2.2 分别在电子秤托盘上的五个位置(四个角和中心点)置放200g 的祛码进行称量,将五个 重量读数取平均值,祛码必须使用由计量检定检验机构校准合格的祛码。
4.2.3 根据下式计算误差 △ (%) = (G — g ) X100%/G 式中G ——祛码示值g ——电子称的平均读数。
4.2.4 误差:△觥)在±5%。
以内,判校准合格,如果出现误差,无论误差数值的大小,现场的校 准人员都必须通知实验室的计量管理员,计量管理员首先应查询是否有备用的电子称。
如果没有 备用的电子称然后在看误差是否在允许误差范围内,再投入使用。
4.3电子天平的校准4.3.1 零位稳定后按CAL 键,显示器显示:CAL -C200-(闪烁等待放置200g 校准祛码) 4.3.2 校准祛码放上后,显示:__(等待校准) 4.3.3 待稳定后,显示:200.00,校准完成。
4.4 如发现电子称有问题及时上报实验室,由实验室人员处理。
5.1校准频率: -----------------------内部校准规程(容量仪器)目的 ------------- 了解容量仪器校准的意义和方法。
1.01.11.22.0初步掌握移液管的校准和容量瓶与移液管间相对校准的操作。
6.0 参考文件 中华人民共和国国家计量检定规程 JJG196范围 --------------------本标准适用于所有滴定管、移液管、容量瓶的内部校准。