
怎样绘制毛坯图
怎样绘制毛坯图?
铸件毛坯图:在零件图的基础上根据工艺要求添加适当的加工余量,并去掉机加产生孔和沟槽(形象地说就是把机加工切除的那部分还回去)。
用双点划线画出零件轮廓;剖面图中加工余量、不铸孔及沟槽用正方形网纹线(即零件原有剖面线上附加与之垂直的剖面线而成);毛坯轮廓用粗实线。
用细实线画出分型面,并标注“上”“下”字样,以说明浇注位置。
标注:①只标注特殊铸造圆角和起模斜度,相同的统一在技术要求中说明。
②尺寸标注:方法一标注零件尺寸,向外标注加工余量;方法二标注铸件尺寸,向内标注加工余量。
第一步加工余量
1.根据工艺方法(手工造型、机器造型)和材料(铸钢、灰铁、球铁、可铁、
铜、锌)查手册确定:
①加工余量等级:A、B、C、D、E、F、G、H、J、K共十级,其中常用
的为C~K;
②公差等级:CT1~CT16,常用的为CT4~CT13;
2.根据零件基本尺寸、加工余量等级、公差等级查手册确定加工余量。
第二步铸件的公差
根据铸件基本尺寸、公差等级查手册确定铸件尺寸公差数值。
第三步铸造圆角
根据铸造方法(砂型、金属型、压力铸造、熔模铸造)和材料(铝、镁、铜、锌、黑色金属)查手册确定最小圆角半径。
为了便于制造,半径应尽可能统一。
一般,砂型和金属型取R3或R5,压铸件取R1或R2。
第四步最小孔径
根据铸造方法和生产批量确定最小孔径尺寸。
第五步起模斜度
首先选定起模斜度的形式,然后查表确定起模斜度值。
例如:
铸件毛坯图
锻件毛坯图:在零件图的基础上,考虑到机加工余量、锻造公差、工艺余块、圆角半径、拔模斜度及相应的技术要求等绘制。
1.自由锻件
GB/T 21469-2008
自由锻件毛坯图
2.模锻件
第一步:加工余量
的重量为2kg,由此可初步估计机械加工前锻件毛坯的重量为3kg
数属M1级
之后查手册确定各个方向的加工余量
第二步:拔模斜度
外模锻斜度:锻件在冷缩时趋向离开模壁的部分,用α表示,一般α=5度
内模锻斜度:锻件在冷缩时趋向贴紧模壁的部分,用β表示,一般β=α+2~3第三步:圆角半径
外圆角半径r=3~5
内圆角半径R=6~10
第四步:最小孔径
锻件最小冲孔直径大于等于30mm
例如
模锻件毛坯图离合齿轮毛坯图。
毛坯图设计与工艺规程制订

毛坯图设计与工艺规程制订毛坯图设计毛坯图设计的实质:保持不加工表面不变,加工表面的毛坯尺寸等于零件尺寸加上加工余量,并确定毛坯尺寸公差。
一、铸件机械加工余量(MA )与尺寸公差(CT )确定(P31)1、计算零件的年生产纲领(P6) N Q n %αβ⋅=(1+%)(1+)2、根据年生产纲领和零件重量确定零件生产类型(大批生产)(P7,表2-1)3、根据生产类型确定毛坯制造方法:(金属模机械砂型)(P11,表2-3)4、根据毛坯制造方法和工件材料确定铸件公差等级(8~10级)(P36表4-6)5、根据铸件公差等级确定机械加工余量等级(MA )(G 级)(P34表4-2)6、根据铸件公差等级、基本尺寸、加工余量等级确定铸件机械 加工总余量(P32表4-1)(注意:上边为单边余量;下边为双边余量,实际余量为2倍双边余量)铸件基本尺寸=工件基本尺寸+加工总余量7、根据铸件公差等级确定铸件尺寸公差数值(P36表4-5) 注意事项:(1)铸件尺寸公差的公差带对称于铸件基本尺寸;(2)基本尺寸>30mm的孔可以直接铸出,否则不留铸造孔。
(3)工件尺寸两侧都需要加工时按双边余量计算,此时铸件基本尺寸=工件基本尺寸+2 双边余量(4)注意P35查表说明。
二、毛坯图绘制(P10)(1)毛坯轮廓用粗实线绘制,零件的实际轮廓用双点划线,毛坯余量用网状线表示。
(2)零件的实际轮廓只表示总体外形和主要加工面。
次要表面和结果要素(退刀槽、倒角、实体上加工的孔等)可以不画。
(直径大于30mm的要浇注出)。
(3)毛坯图标注毛坯尺寸及其公差、余量尺寸。
(4)毛坯图要注有必要的技术条件。
三、机械加工工艺过程综合卡片1、机械加工工艺过程综合卡片的基本内容详见P5,A1图竖着使用;工作行程量一栏不要(1)机械加工工艺过程、工序、安装、工步的概念及工序说明机械加工工艺过程:直接改变生产对象的尺寸、形状、物理力学性能和相互位置关系的机械加工过程。
如何从毛坯房做出效果图
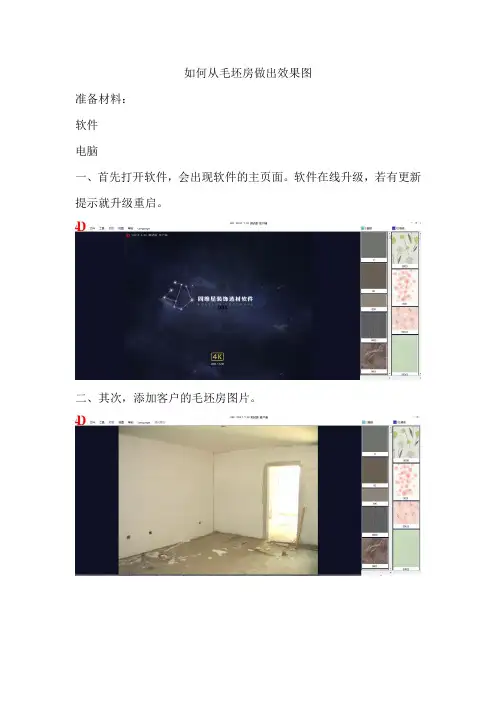
如何从毛坯房做出效果图
准备材料:
软件
电脑
一、首先打开软件,会出现软件的主页面。
软件在线升级,若有更新提示就升级重启。
二、其次,添加客户的毛坯房图片。
三、进行软件墙纸铺贴操作:鼠标从素材栏中选择客户心仪的墙纸款式,直接点击进行铺贴上墙。
四、搭配地板、乳胶漆、吊顶进行毛坯房效果图制作。
五、鼠标右击出现小方框,第一个进行右滑,调节去污,毛坯房上的污点就消失了。
六、最后是效果图完成阶段,搭配壁画、木门、沙发、植物给客户展示墙纸的效果图制作效果。
任务4 绘制螺栓毛坯的正等轴测图草图

机械制图与计算机绘图
项目五 轴测图
课题三 绘制轴测草图
任务 绘制螺栓毛坯的正等轴测图草图
任务 绘制螺栓毛坯的正等轴测图草图
任务引入
绘制如下图所示螺栓毛坯的正等轴测图草图。
任务分析
该螺栓毛坯由六棱柱、圆柱、圆台组成。徒手绘制该图形时, 必须掌握徒手绘制直线、椭圆的基本方法。
知识链接
一、徒手画直线 1.直线的画法 徒手画图时,手腕和手指微触纸面。画短线以手腕运笔;画长线时,移动手 臂运笔,眼睛注视着线段终点,以眼睛的余光控制运笔方向,移动手腕使笔 尖沿要画线的方向作直线运动。画水平线时,为了便于运笔,可将图纸微微 左倾,自左向右画线,如图(a)所示;画竖直线时,应自上而下运笔画线, 如图(b)所示。
(a)
(பைடு நூலகம்)
2.等分线段 3.常用角度的画法
二、徒手画圆和椭圆 1.画圆
2.画椭圆
任务实施
步骤与画法
图例
步骤与画法
图例
1.确定坐标轴
3.画出各底面的图 形
2.作轴测轴, 在 OZ 轴上定出各底面的 中心 O1、O2、O3,过各 中心点作平行轴测轴 X、Y 的直线
4.画出六棱柱、圆 柱、圆台的外形轮廓
线型注意问题
一、工序简图应标注的四个部分:(1)定位符号及定位点数;(2)夹紧符号及指向的夹紧面;(3)加工表面,用粗实线画出加工表面,并标上加工符号,其中该工序的加工表面为最终工序的表面时,加工符号上应标注粗糙度数值。
其他工序不标粗糙度数值;(4)工序尺寸及公差。
二、绘制毛坯图。
毛坯轮廓用粗实线绘制,零件实体用双点画线绘制,比例尽量取1:1。
毛坯图上应标出毛坯尺寸、公差、技术要求,以及毛坯制造的分模面、圆角半径和拔模斜度等。
三、填写指定工序的机械加工工序卡该工序由指导教师指定。
其工序卡的格式参见附录。
该工序卡除包含上面内容所述的有关选择、确定及计算的结果之外,在工序卡上要求绘制出工序简图。
工序简图按照缩小的比例画出,不一定很严格。
如零件复杂不能在工序卡片中表示时,可用另页单独绘出。
工序简图尽量选用一个视图,图中工件是处在加工位置、夹紧状态,用细实线画出工件的主要特征轮廓。
工序简图的标注见“第一章概述”中“五、注意事项”的第 3 条。
四、绘制夹具总图绘制夹具总图应遵循国家制图标准,绘图比例应尽量取 1:1,以便使图形有良好的直观性。
如被加工工件的尺寸过大,夹具总图可按 1:2或 1:5 的比例绘制;如被加工工件尺寸过小,总图也可按 2:1 或 5:1 的比例绘制;夹具总图中视图的布置也应符合国家制图标准,在能清楚表达夹具内部结构和各元件内部结构和各元件,装置位置关系的情况下,视图的数目应尽量少。
总图的主视图应取操作者实际工作时的位置,以便于夹具装配及使用时参考。
被加工工件在夹具中被看作为透明体,所画的工件轮廓线于夹具上的任何线彼此独立,不相干涉,其外廓以黑色双点划线表示。
绘制总图的顺序是先用双点划线汇出工件轮廓外形和主要表面的几个视图,并用网纹线表示出加工余量。
围绕工件的几个视图依次绘出定位元件,夹紧机构,对刀及夹具定位元件以及其他元件,位置,最后绘制出夹具体及连接元件,把夹具的各组成元件和装置连成一体。
夹具总图上,还应划出零件明细表和标题栏,写明夹具名称及零件明细表上所规定的内容。
毛坯图画法演示幻灯片

2
浙
14
锻件尺寸公差确定
钢质模锻件的公差及机械加工余量按GB/T 12362-2003确定。 要确定毛坯的尺寸公差及机械加工余量,应先确定如下各项因素:
公差等级 估算锻件重量 计算锻件形状复杂系数 材质系数 分模线形状 零件表面粗糙度
2
浙
15
二、确定毛坯的尺寸公差和机械加工余量
S1 (简单) :0.63<S≤1
S2 (一般) :0.32<S≤0.63
S3 (较复杂):0.16<S≤0.32
S4 (复杂) :0<S≤0.16
对拨叉零件图进行分析计算,可大致确定锻件外廓包容体 的长度、宽度和高度,即l =158mm,b=120mm,h=86mm; 7=S0=.m4t7/mN=6/(lbhp)=6/(158xl20×86×7.8×10—6)≈6/12. 级由。于0.47介于0.32和0.63之间,故该拨叉的形状复杂系数属S2
向贴紧模壁的部分, 用b表示
2
浙
26
2
浙
27
关于圆角半径
2
浙
28
2
浙
29
2
浙
30
2
浙
31
2
浙
32
2
浙
33
再见!谢谢!
2
浙
34
2
浙
35
2
浙
36
2
浙
37
确定毛坯类型及制造方法
浙 2
毛坯的种类和制造方法
常用的毛坯种类:铸件和锻件 铸件毛坯,在成批生产条件下,采用砂型铸造,机器
造型,金属模造型
机械制造课程设计

三、选择加工方法,制定工艺路线
1、定位基准的选择 2、零件表面加工方法的选择 3、制订工艺路线
工序Ⅰ、工序Ⅱ、工序Ⅲ……
补充说明: (1)可先考虑几个加工方案,分析比较后选出合
(1)零件图、毛坯图要有标题栏(P2), 1:1 绘图。
二、选择毛坯,确定毛坯尺寸,设计毛坯图
1、选择毛坯 2、确定机械加工余量 3、确定毛坯尺寸 4、确定毛坯尺寸公差 5、设计毛坯图
补充说明: (1)零件图、毛坯图要有标题栏(P2),1:1 绘图。 (2)毛坯图的绘制:粗实线表示毛坯表面轮廓,双点划线表
应完成任务
零件图
1张
毛坯图
1张
机械加工工艺过程卡片
1张
机械加工工序卡片
2张
课程设计说明书
1份
补充说明: (1)说明书要求手写; (2)选择2道典型重要工序计算基本时间,填写
机械加工工序卡片。
课程设计的步骤
一、零件的工艺分析及生产类型的确定 1、零件的作用和结构特点 2、零件的工艺分析 3、零件的生产类型 4、画零件图 补充说明:
理ቤተ መጻሕፍቲ ባይዱ加工方案。
四、工序设计
1、选择加工设备与工艺装备
(1)选择机床 根据不同的工序选择机床。
(2)选择夹具
(3)选择刀具
(4)选择量具
2、确定工序尺寸
3、机械加工工艺过程卡片(1张) P112
4、机械加工工序卡片(2张)
P113
五、确定切削用量及基本时间 先确定背吃刀量ap和进给量f,再确定切削速度v。
毛坯工艺设计PPT课件ppt
毛坯具有多种优点,如可降低生产成本、缩短制造周期、提高材料利用率等 。
毛坯工艺的重要性
01
02
03
满足产品需求
毛坯是机械加工过程中的 基础环节,其质量直接影 响到最终产品的性能和质 量。
降低成本
通过合理的毛坯设计,可 以降低材料消耗和生产成 本。
提高效率
采用先进的毛坯工艺技术 ,可以提高生产效率和产 品质量。
03
毛坯工艺设计中的关键技 术
毛坯材料的性能与选择
金属材料
钢铁、铜合金、铝合金等,具有良好的强 度、硬度、塑性和韧性,根据使用求选 择合适的牌号、规格和状态。
非金属材料
塑料、陶瓷、复合材料等,具有优异的耐 磨性、耐腐蚀性和绝缘性,根据使用要求 选择合适的材质、配方和成型工艺。
毛坯形状与尺寸的优化
3D打印技术的应用
3D打印技术能够快速、灵活地制造出复杂的零件和部件,缩短产 品的研发周期。
机器人和自动化技术的应用
机器人和自动化技术能够提高生产效率、降低生产成本、改善工 作环境。
绿色制造与可持续发展
节能减排
采用低能耗、低污染的生产设 备和工艺,降低能源消耗和环
境污染。
循环利用
提高废旧材料的回收利用效率 ,减少资源浪费。
详细描述
根据毛坯材料和尺寸大小,结合各种加工设备的性能和加工成本等因素,选择适合的加工方法。例如,可以采 用铸造、锻造、冲压等成型方法以及车削、铣削、钻孔等切削方法进行毛坯加工。
毛坯工艺参数的制定
总结词
制定合理的毛坯工艺参数是提高毛坯质量 与生产效率的关键。
VS
详细描述
毛坯工艺参数包括热处理工艺参数、切削 加工参数等。通过对这些参数进行合理调 整,可以优化毛坯的加工过程,提高毛坯 的质量与生产效率。例如,通过优化切削 速度和进给量等参数,可以减少切削力和 切削热,提高刀具寿命和加工效率。
机械制造技术基础课程设计
200mm 130mmm 100mm
4mm 3.5mm 4mm
±1.5mm ±1mm ±1mm
(三)绘制毛坯图 所设计的毛坯图如附页 2 的图所示。
三、工艺规程的设计
(一)定位基准的选择 1、粗基准的选择: 对于盘类零件, 通常以外圆表面作为定位基准, 这里Φ 260 外圆面和Φ 120 外圆面的余量一样, 但Φ 260 外圆面尺寸大,故选为粗基准。 2、精基准的选择 对盘类零件来讲,要求零件的端面与端面之间要平行,端面对外圆及孔要垂直,台阶轴或孔 要同轴等。因此选择精基准时,为了保证Φ 120 外圆端面和Φ 60 内孔垂直,最好在加工这两 个面时采用统一的定位基准,因此选用Φ 120 外圆面作为精基准。 (二)表面加工方法的选择 1.Φ 120 外圆面,表面粗糙度 0.8μ m—粗车→精车→精磨 2.Φ 120 外圆面端面,表面粗糙度 3.2μ m—粗车→精车 3.Φ 60H7 内孔,表面粗糙度 1.6μ m—粗镗→精镗 4.Φ 260 外圆面,表面粗糙度 6.3μ m—粗车→精车 5.Φ 200 内孔,表面粗糙度 6.3μ m—粗镗→精镗 6.Φ 200 内孔内端面,表面粗糙度 6.3μ m—粗镗→精镗 7.2*1 圆槽,表面粗糙度 6.3μ m—精车 8.Φ 260 外圆端面,表面粗糙度 6.3μ m (三)工艺路线的拟定 拟定的工艺路线过程如附页 3 的图所示。 —粗车→精车
0.03 600 mm 0.3 590 mm
1.5mm
57 1.5mm
五、加工设备及刀、夹、量具等工艺装备的选择
1.工序 15 粗车:
1)粗车Φ 120 端面;2)粗镗Φ 60 内孔; 3)粗车Φ 120 外圆; 4)粗车Φ 260 外圆台阶端 面;5)倒角; 机床:CA6140 普通车床 夹具:三爪卡盘 各工步刀具、量具、切削用量如下: 工步 1)粗车Φ120 端面 a)刀具:K30,45°外圆车刀、刀杆尺寸 16*25mm Kr=45° Kr´=45° r0=10° λ s=0° rε =2.0 b)量具:游标卡尺 c)切削用量: A:由于 Ra 为 3.2,余量为 z=4mm,选被吃刀量 asp=3mm B:进给量 f=0.8(mm/r)见【2】表 7-15 C:切削速度 刀具耐用度 t=60min(车刀后刀面最大磨损限度为 1mm) 【3】表 1.9
怎样绘制毛坯图
怎样绘制毛坯图?铸件毛坯图:在受僵的基础上根据工艺要求添加适当的叫鲤,并去掉机加产生孔和沟槽(形象地说就是把机加工切除的那部分还回去)用双型线画出零件轮廓剖面图中加工余量、不铸孔及沟槽用正方形喳邈即零件原有剖面线上附加与之垂直的剖面线而成);毛坯轮廓用粗实线。
用细实线画出分型面,并标注“上”“下”字样,以说明浇注位置。
标注:①只标注特殊铸造圆角和起模斜度,相同的统一在技术要求中说明。
②尺寸标注:方法一标注零件尺寸,向外标注加工余量;方法二标注铸件尺寸,向内标注加工余量。
第一步加工余量1 .根据工艺方法(手工造型、机器造型)和材料(铸钢、灰铁、球铁、可铁、铜、锌)查手册确定:①加工余量等级:A、B、C、D、E、F、G、H、J、K共十级,其中常用的为C〜K;②公差等级:CT1〜CT16,常用的为CT4〜CT13;2 .根据零件基本尺寸、加工余量等级、公差等级查手册确定加工余量。
第二步铸件的公差根据铸件基本尺寸、公差等级查手册确定铸件尺寸公差数值。
第三步铸造圆角根据铸造方法(砂型、金属型、压力铸造、熔模铸造)和材料(铝、镁、铜、锌、黑色金属)查手册确定最小圆角半径。
为了便于制造,半径应尽可能统一。
一般,砂型和金属型取R3或R5,压铸件取R1或R2。
第四步最小孔径根据铸造方法和生产批量确定最小孔径尺寸。
第五步起模斜度首先选定起模斜度的形式,然后查表确定起模斜度值。
("mm)»ns 集小孔使尺寸例如:铸件毛坯图在零件图的基础上,考虑到机加工余量、锻造公差、工艺余块、圆角半径、拔模斜度及相应的技术要求等绘制。
1.自由锻件GB/T21469-2008脑删地件阳时,验件的外形用粗实线表示,零件的轮用线用双点胭线表示*徵件的基本尺寸和£差标&才灵/,工百谆而求利就遂天孑葡卞而i痛暮再逸窟2\24«fL6自由锻件毛坯图U4M)Him第一步:加工余量①公差等级:普通级②估算锻件重量:根据零件的重量估算锻件毛坯的重量或口:已知机械加工后拨叉件的重量为2kg,由此可初步估计机械加工前锻件毛坯的重量为3kg③计算锻件形状复杂系数:S1(简单),S2(一般),S3(较复杂),S4(复杂)④材质系数:如,拨叉材料为45钢,碳的质量分数小于0.65%,故该锻件的材质系数属M1级⑤分模线形状:如,拨叉选择零件高度方向的对称平面为分模面,属平直分模线⑥零件表面粗糙度:如,由零件图可知,拨叉各加工表面的粗糙度Ra均大于等于1.6之后查手册确定各个方向的加工余量第二步:拔模斜度外模锻斜度:锻件在冷缩时趋向离开模壁的部分,用a表示,内模锻斜度:锻件在冷缩时趋向贴紧模壁的部分,用B表示,第三步:圆角半径外圆角半径r=3〜5内圆角半径R=6〜10第四步:最小孔径锻件最小冲孔直径大于等于30mm例如一般a=5度一般B=a+2〜3技术要求L正火,硬度207〜241HB S.,未注圆角K25”3外摸锻斜度黑材料:45钢重量22国模锻件毛坯图离合齿轮毛坯图。
毛坯的选择
(1)铸件 2)金属模砂型机器造型 铸件最大重量可达250Kg,毛坯的尺寸精度高, 加工余量小,生产效率高,多用于大批大量生产。
毛 坯 种 类 的 确 定
(1)铸件 3)金属型铸造 铸件重量小于100 Kg,毛坯的尺寸精度高,机 械性能好,多用于大批大量生产。
毛 坯 种 类 的 确 定
(1)铸件 4)离心铸造 铸件重量达200Kg,效率高,材料消耗低,多用 于大批大量生产。
锻件
多为锻件
一、毛坯种类的确定
确定毛坯种类时需考虑的因素有:
(4)现有生产条件
考虑现场毛坯制造的实际水平,能力外协的可 毛 坯 能性等 种 (5)充分考虑利用新工艺、新技术和新材料的 类 的 可能性 确 精铸、精锻、冷轧、冷挤、粉末冶金等,可大 定 大减少机加工量,甚至不加工。
二、毛坯形状与尺寸的确定
毛 坯 种 类 的 确 定
一、毛坯种类的确定
确定毛坯种类时需考虑的因素有:
(1)零件材料及其力学性能
毛 坯 种 类 的 确 定 铸铁——铸件 力学性能要求高时 锻件
钢材
力学性能要求低时
型材或铸件
一、毛坯种类的确定
确定毛坯种类时需考虑的因素有:
(2)生产类型
毛 坯 种 类 的 确 定
一、毛坯种类的确定
毛 坯 形 状 和 尺 寸 的 确 定
模锻齿轮毛坯—零件合图
毛 坯 形 状 和 尺 寸 的 确 定
铸件毛坯—零件合图 犁 刀 变 速 齿 轮 箱 毛 坯 零 件 合 图
毛 坯 形 状 和 尺 寸 的 确 定
第三节 毛坯的选择
思考题与习题 思 考 题 与 习 题 P280- 6.3
机械制造工艺理论基础
第六章 机械加工工艺规程的制订