
玻璃瓶外观缺陷的认识与检验标准培训教材
玻璃瓶“产品外观缺陷的认识与检验标准”培训教材一、瓶子各部位名称(1)口内径、(2)口外径、(3)密封面、(4)螺纹、(5)介子或叫球环。
以上组成统称口部,(6)瓶颈根部、(7)瓶颈、(8)瓶肩、(9)瓶身,瓶身有初模合缝线与成模合缝线。
(10)瓶根、(11)模底线(12)瓶底,瓶底有闷头线及大部份产品有防爆纹。
二、玻璃瓶罐通用口型(1)皇冠口、(2)三旋口、(3)四旋口、(4)螺纹口、(5)防盗口、(6)介子口、(7)拉环口。
三、名词术语深裂纹:玻璃表面深裂纹。
这种裂纹的深度通常超过2mm。
其形状即可以是垂直的,如:口部裂口,合缝线也可以是放射状的。
如瓶底裂纹。
裂纹:一种深度小于2mm的裂纹。
这种裂纹通常容易反光,呈水平或斜状。
如:爆头、爆颈根、爆颈。
细裂纹:一种表面任意长度的裂纹,这不深入到玻璃内部,反光程度不如“深裂纹”强。
细裂纹的表面有小有波纹。
不像“深裂纹”和“裂纹”那么平直。
如:平时节检验经常看到的浅爆口或瓶身细裂纹。
裂缝:玻璃表面上未断裂的缝隙,这种缝隙用指甲能感觉到,或手感触摸感觉到刮手。
出现在瓶身内、外。
它与深裂纹、裂纹不同,不反光。
具有不同的长度和宽度。
四、缺陷的认识与区别4.1严重缺陷:①危害人身安全的,如:崩口、瓶内玻璃碎。
②客户无法正常的。
如:严重变形,口不足。
(1)瓶内粘丝,又称打电话:瓶内有一根玻璃丝对面相搭。
(2)瓶身外部粘玻璃:瓶子外表面粘玻璃通常相当尖锐。
即热端成型后,瓶子高温,而两瓶子互相接触而粘连。
到冷端后分开。
(3)瓶内粘玻璃:与冲头粘料及瓶内尖刺三种缺陷均是在热端成型时产生,瓶内粘玻璃是指瓶子高温时玻璃块掉入并粘在瓶罐内表面上,但可能出现在瓶身。
冲头粘料瓶头内壁有一小粒尖锐的玻璃凸起。
瓶内尖刺是指玻璃瓶内表面上有一处玻璃尖锐凸出,通常靠近瓶底。
(4)瓶内壁裂纹(内裂缝):瓶子内表面化任意长度和宽度的裂缝,其宽度能让指甲进入。
它与裂缝线的形状相同。
列为严重缺陷是因为出现在瓶身内,一些产品须高温消毒或内装充气料时,裂缝抗散,产生玻璃碎,危及人安全。
(5)口部飞刺(内、外双口),瓶口内边毛刺(瓶口毛刺)口部飞刺:瓶口内径边缘凸出,一片环状玻璃,属于外双口时,常伴有瓶高增加或瓶口不平等现象。
瓶口内边毛剌:瓶口内径边缘局部出现极小的玻璃片向上凸出,两缺陷影响封盖的密封性及导致压碎玻璃掉入瓶内。
(6)薄皮气泡(破气泡):瓶子内外部或瓶口密封面的气泡,由于过软,在正常地使用瓶子时都会使其破裂,用手指甲刮可穿。
(7)成型模飞剌:在瓶子合缝线上凸出的较高飞剌。
(8)口不足:瓶口顶部成型不足。
4.2:瓶口缺陷(1)瓶口翻边(凸边口)与口模损伤:瓶口外缘水平向外凸出的玻璃片。
口模损伤:在口子合缝线与封合面以及与初型模配合处凸出一小粒玻璃,用游标卡尺对正缺陷部位测量,通常会产生口外径超标或影响自动封盖时的顺滑性。
(2)瓶口裂口(深爆口),瓶口密封面细裂纹(浅爆口):深爆口不同于浅爆口,它爆得比较深,并且裂纹常常由内缘延至外缘,浅爆口是瓶口顶部边缘的浅裂纹。
要在灯光的折射才能看到裂纹反光。
故较容易漏检。
密封性要求高的产品,如饮料瓶、鸡精瓶、燕窝瓶等,有浅爆口的瓶灌装封盖后,放置三、五天,会发现真空安全钮凸起,漏气,瓶内的东西会变质。
(3)瓶头内凹陷(凹口)又称“透牙”。
瓶口内径过大。
透牙:瓶口内壁玻璃分布明显不均匀而产生变形,手感触摸口内,明显感到呈孤形状向内凹。
瓶口内径过大:瓶口内径大于设计要求。
两种缺陷对一些使用内塞要求时,会造成漏液。
(4)鼓口与瓶口环过大:鼓口指瓶口向外鼓出。
瓶口环过大:瓶头尺寸超出标准的上限。
鼓口同样会造成瓶头尺寸超标。
产生的原因是操作不当所造成,而口环过大则是模具的原因。
(5)瓶口撞裂,瓶口缺损,瓶口凸环缺损、瓶口螺纹缺损均因撞击而崩烂。
只是出现的位置不同。
(6)瓶口裂纹(爆口)与爆螺纹:瓶口裂纹是在瓶头中间有一条裂纹,螺纹是螺口瓶的螺纹间的裂纹。
(7)瓶口凸环裂纹(爆球环)与瓶口环下裂纹(爆下巴)在瓶头下缘在球环下方的裂纹为爆球环。
而爆下巴是球环下与瓶颈接缝线或其附近的裂纹。
(8)瓶口毛糙(毛口):因口模光洁度不好造成瓶口表面粗糙。
对一些质量要求严格的产品,是不允许的。
例:维他奶瓶、啤酒瓶。
(9)盘形口、瓶口不平、瓶口倾斜:因口边不饱满造成瓶口内缘直陷,状似兔唇,常伴有口不足或口不平现象。
瓶口不平:瓶口面的最高点与最低点之间超过标准要求。
此缺陷须借肋塞尺来检测,瓶口倾斜:即平行度超标,瓶口面到瓶底最大值与最小值之差超过标准要求。
(10)螺纹不足与瓶口环过小:瓶口螺纹成型不足,严重时会造成螺纹外径偏小,瓶口不过小:瓶口各尺寸偏小于标准下限。
4.3瓶颈缺陷(1)钳出裂纹(钳爆)与瓶颈裂纹(爆颈):钳瓶钳造成的裂纹,形状似月牙形,且出现在介子的底部。
爆颈是瓶颈的裂纹,通常是水平裂纹。
(2)瓶颈折叠、抓颈、瓶肩/颈塌陷:玻璃表面明显的深折痕,通常出现在瓶颈部位。
抓颈即为瓶颈变形,肩、颈塌陷是指瓶颈或肩吹气不足。
(3)歪颈、歪身:歪颈是瓶颈不直,影响平行度指标,用高度尺测量瓶高,最底点与最高点之差可判断歪颈程度。
歪身;瓶口中心线与瓶底中垂线之间的偏差,垂直轴转盘可检测歪身,不能用高度尺。
4.4瓶身缺陷(1)爆身、浅爆身:一种短而深的裂纹,成型以后的热瓶子表面与金属等冷物体接触所致,裂纹反光。
浅爆身;玻璃表面的浅裂纹,这种裂纹长度不定,不深入玻璃内部,不反光。
(2)瓶身裂缝线:瓶身外表面的开口裂缝。
手感刮手。
冷模:由于模具温度过冷,致使玻璃外表面粗糙,玻璃分布不均匀,手触摸的凹凸感。
皱纹:瓶子外部细小的水平皱纹,其形状是横向的较密集。
(3)折痕:玻璃表面轻微的折痕。
通常这种折痕近乎水平状。
落料印:在瓶子上部,落料形成的玻璃印痕。
周围可能有气泡存在。
其形状不规则。
(4)瓶身凹陷:瓶子成型后,瓶壁被挤压,形成明显或不明显的凹陷。
导致瓶身不圆度超标或瓶身直径某点偏小。
瓶身小:瓶身直径整体比标准下限值小,有可能导致容量不合格或不能贴商标。
(5)热模裂纹:通常出现于瓶身。
形状似海鸥。
爆合缝线:通常出现于瓶身,在成模合缝线处的裂纹。
(6)爆肩:瓶肩垂直的裂纹。
瓶根深裂纹:在瓶根处的深裂纹。
(7)初模损伤:一粒尖锐的玻璃凹陷于瓶外部。
成模损伤:瓶子外部凸出的玻璃。
(8)爆字母:刻字的周围有浅裂纹向外延伸。
爆定位:定位周围的裂纹。
4.5瓶底缺陷(1)瓶底裂纹:瓶子底部的浅裂纹。
爆底:瓶底任何方向的深裂纹,多数量放射状。
(2)凹底:瓶底中心呈非正常性的凹进。
凸底:瓶底中心向外凸出,瓶子摆放在平板上,摇摆不平。
瓶底不平:由于瓶底变形,使之在平面上站立不稳。
摇摆不平。
(3)模底损伤:由于底模损伤,致使瓶底该部位的玻璃凸起。
模底线:玻璃渗入成型模与底模接缝处或由于模底配合不好而形成飞剌。
(4)闷头线不正:闷头线不在瓶底中心,偏到一边去。
(5)偏底:瓶底内部呈斜波状,但倾斜度超出规定要求。
通常偏底比例:1:2mm控制。
(6)薄底:瓶底玻璃不足,达不到设计要求厚度,偏底有时也会导致薄底。
4.6合缝线缺陷(1)合缝线裂纹(爆合缝线):在成型模合缝线处垂直的裂纹。
其形状与热模裂纹不同。
(2)初型模合缝线不良:瓶身铁碗线凸起而尖锐。
成型以后,初模线凹陷。
成型模合缝线毛边:在成模合缝处凸起飞剌,与初模合缝线形状相反。
成型错缝:成型模两半配合不好,合缝线呈阶梯状。
一高一低。
(3)闷头丝过深:玻璃进入初型模与闷头拉缝处形成明显的锯齿形缝线。
目测发现闷头线明显凹陷闷头毛剌(烂闷头线):在闷头与铁碗配合处成凸起锯齿状的闷头线。
(4)瓶口/初型模合缝线毛边:口子与铁碗连接处不光滑形成凸起,台阶状或锯齿状缝线。
4.7量测缺陷(1)瓶身过大:瓶身直径超出标准上限值。
瓶身凹陷时也有可能导致身直径某点偏大。
(2)瓶颈阻塞(窄颈):瓶颈内径小于规定的要求。
有些产品根据客户的灌装管要求,在设计图纸上标明内塞有效长度,如出现窄颈,则不能接受。
非特殊要求的产品,以目测判。
瓶颈内环:瓶颈或瓶身上部的玻璃同心环。
(3)瓶口内径过小:瓶口内径小于规定要求。
用塞规或游标卡尺可测出。
内双口有可能导致口内径偏小。
(4)超高:瓶高超过标准上限值,瓶颈拉长也可能导致瓶高超标。
瓶矮:瓶子高度达不到标准下限值,瓶子收缩过大或座底会产生瓶矮。
(5)瓶身不圆:椭圆度是瓶身截面从圆到椭圆的一种变形,通常用椭的长短轴之差来表示。
即:同一初测面旋转一周最大值与最小值之差超出瓶身不圆度标准范围。
瓶身鼓凸:瓶身变形,向外凸出超过规定要求。
质管部。
01玻璃瓶类质量验收标准
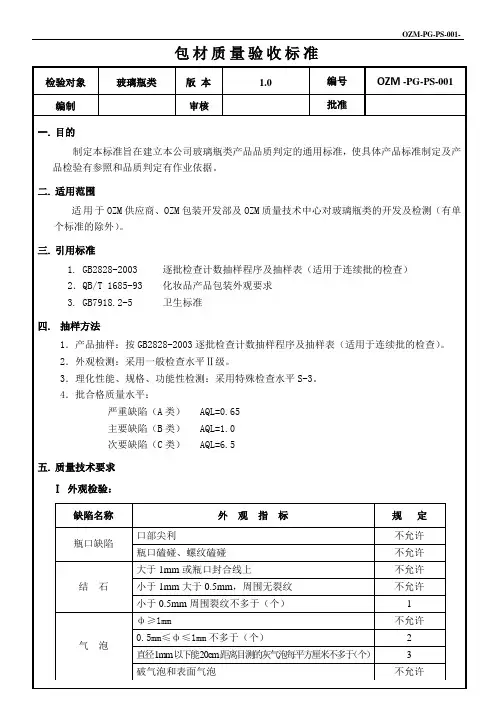
1.如检验外观指标的则按缺陷规定进行判定;
2.如检验规格及功能性测试,则A类指标中有一项不合格时,即将该批材料为不合格;如检验B类和C类指标时,当样本不合格数小于Ac即判为合格;当样本中不合格品大于或等于Re时,即判为不合格;
3.卫生指标:
每一批从不同箱中随机抽取10瓶,应全部合格(<10个/G);如不合格,则重新取样复检;如仍不合格,则该批判定为不合格;
3.理化性能、规格、功能性检测:采用特殊检查水平S-3。
4.批合格质量水平:
严重缺陷(A类) AQL=0.65
主要缺陷(B类) AQL=1.0
次要缺陷(C类) AQL=6.5
五.质量技术要求
Ⅰ外观检验:
缺陷名称
外观指标
规定
瓶口缺陷
口部尖利
不允许
瓶口磕碰、螺纹磕碰
不允许
结石
大于1mm或瓶口封合线上
不允许
2
瓶底部位≤1.5mm不多于(个)
2
其他部位
不允许
色斑或异色物
ф > 1mm的色斑或异色点
不允许
ф≤ 1mm的色斑或异色点(不在瓶体主要部位)
1-2
瓶体色泽
符合确认的瓶体色泽缺陷板
印刷文案
不符合封样
不允许
印标颜色
符合确认的印标颜色限度板
印标位置或套色位置公差
上下位置
±1.0mm
左右位置
±1.5mm
印标清晰度
B类
烫印牢度
OZM—PG—PC001-A。
B类
螺牙配合
配合顺畅,在规定扭力条件下无打滑。
必须具备
B类
配合间隙
0.2~0.9 mm
玻璃瓶外观缺陷的认识和检验标准培训教材
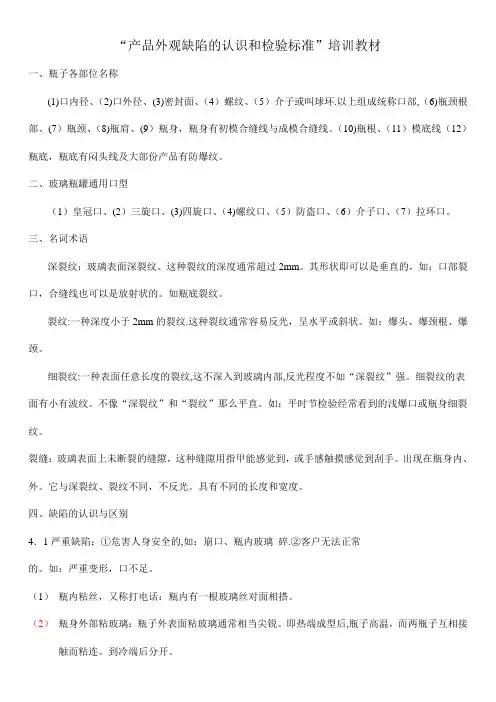
“产品外观缺陷的认识和检验标准”培训教材一、瓶子各部位名称(1)口内径、(2)口外径、(3)密封面、(4)螺纹、(5)介子或叫球环.以上组成统称口部,(6)瓶颈根部、(7)瓶颈、(8)瓶肩、(9)瓶身,瓶身有初模合缝线与成模合缝线。
(10)瓶根、(11)模底线(12)瓶底,瓶底有闷头线及大部份产品有防爆纹。
二、玻璃瓶罐通用口型(1)皇冠口、(2)三旋口、(3)四旋口、(4)螺纹口、(5)防盗口、(6)介子口、(7)拉环口。
三、名词术语深裂纹:玻璃表面深裂纹。
这种裂纹的深度通常超过2mm。
其形状即可以是垂直的,如:口部裂口,合缝线也可以是放射状的。
如瓶底裂纹。
裂纹:一种深度小于2mm的裂纹.这种裂纹通常容易反光,呈水平或斜状。
如:爆头、爆颈根、爆颈。
细裂纹:一种表面任意长度的裂纹,这不深入到玻璃内部,反光程度不如“深裂纹”强。
细裂纹的表面有小有波纹。
不像“深裂纹”和“裂纹”那么平直。
如:平时节检验经常看到的浅爆口或瓶身细裂纹。
裂缝:玻璃表面上未断裂的缝隙,这种缝隙用指甲能感觉到,或手感触摸感觉到刮手。
出现在瓶身内、外。
它与深裂纹、裂纹不同,不反光。
具有不同的长度和宽度。
四、缺陷的认识与区别4.1严重缺陷:①危害人身安全的,如:崩口、瓶内玻璃碎.②客户无法正常的。
如:严重变形,口不足。
(1)瓶内粘丝,又称打电话:瓶内有一根玻璃丝对面相搭。
(2)瓶身外部粘玻璃:瓶子外表面粘玻璃通常相当尖锐。
即热端成型后,瓶子高温,而两瓶子互相接触而粘连。
到冷端后分开。
(3)瓶内粘玻璃:与冲头粘料及瓶内尖刺三种缺陷均是在热端成型时产生,瓶内粘玻璃是指瓶子高温时玻璃块掉入并粘在瓶罐内表面上,但可能出现在瓶身。
冲头粘料瓶头内壁有一小粒尖锐的玻璃凸起.瓶内尖刺是指玻璃瓶内表面上有一处玻璃尖锐凸出,通常靠近瓶底。
(4)瓶内壁裂纹(内裂缝):瓶子内表面化任意长度和宽度的裂缝,其宽度能让指甲进入。
它与裂缝线的形状相同。
列为严重缺陷是因为出现在瓶身内,一些产品须高温消毒或内装充气料时,裂缝抗散,产生玻璃碎,危及人安全。
玻璃瓶检验标准

玻璃瓶检验标准1 范围本标准规定了白酒玻璃瓶的技术要求、试验方法、标志、包装和贮存。
2瓶口封合面上由于部分倾斜或波形而形成的垂直高度偏差,变形等。
3要求理化性能:参照国家标准执行规格尺寸容量:与产品图纸相符。
重量:与产品图纸相符。
瓶身外径:与产品图纸相符。
瓶高:与产品图纸相符。
瓶口螺纹外径:与产品图纸相符。
瓶口外径:与产品图纸相符。
瓶身圆椭圆度:瓶身直径最大值与最小值之差不大于3mm 瓶身厚度:应不小于1.4mm。
同一瓶底厚薄比:应不大于2:1 瓶口平行度:应不大于0.6mm 垂直轴偏差:应不大于2.2mm 瓶口平面度应不大于0.3mm,4 外观瓶口缺陷瓶口不许有尖刺、封合面上不许有影响密封性的缺陷。
瓶颈狭窄不许有。
裂纹不许有。
5 气泡破气泡和表面气泡不许有。
直径大于3mm的气泡不许有。
直径为1mm~3mm的气泡不多于3个。
1mm以下能目测的每平方厘米不多于5个。
6 结石直径大于1mm的结石不许有。
直径等于或小于1mm的结石不多于2个。
(结石周围无裂纹,直径≤0.5mm,允许1个;)封合面上不许有。
模缝线尖锐刺手不许有。
瓶口和初型模缝线凸出量大于0.3mm的不许有。
成型模缝线凸出量大于0.5mm的不许有。
内壁陷内壁粘料、玻璃搭丝不许有。
瓶身非贴标区明显的剪刀痕或剪刀花不许有。
(剪刀疤非密封性轻微允许1条。
)黑点:肉眼可辨的,清洗不掉的、影响内容物的不许有。
清洁度瓶身清洗不掉的水印、油光、斑痕、粉尘不许有。
7.外观检查a) 瓶壁厚度≥ 1.4 mmb) 瓶底中心厚度≥2.5mmc) 不允许存在明显的和影响使用的不透明砂粒、结石、气泡及合缝线d) 瓶口封合面平滑,不允许存在影响密封性的疵点e) 瓶口螺纹线上不允许存在气泡、沙粒、结石及明显合缝线,合缝线凸出量≤0.2mm ,手摸后无粗糙感。
f) 瓶体形状饱满,无变形g) 瓶身内外表面平整,无波纹、明显皱纹、明显絮状花纹及剪刀疤8称重看空瓶是否在要求的重量的正常范围之内。
《玻璃缺陷》PPT课件
2.7 发霉(玻璃表面风化)
玻璃表面出现雾状薄膜或点状、细 线状风化物,有时出现不规则虹彩。 严重时,玻璃表面形成白霜因而失 去透明性,甚至出现玻璃之间互相 粘片的现象。在我国高温潮湿的南 方 ,玻璃发霉现象较为严重。
26
玻璃发霉原因:玻璃吸附大气中 水分,玻璃表面的碱和吸附水分中 的H+或H3O+进行离子交换,表面脱 碱,形成水化层;由离子交换反应 产生的OH-对玻璃侵蚀,使桥氧 断裂。
17
1、形状:条纹状、线状,滴状、疙瘩 状又叫节瘤。
2、颜色:无色、绿色或棕色 3、成分:大多富含二氧化硅和氧化铝,
一般粘度比玻璃粘度高
18
4、条纹产生原因: 熔制不均匀 窑碹玻璃滴 耐火材料侵蚀 结石熔化
19
2.5 光学变形(锡斑)
是玻璃表面的微小凹坑, 其形状呈平 滑的圆形,直径0.06mm~0.1mm, 深0.05mm。 危害:损害玻璃的光学性质,使观 察到的物象发生畸变,故也称其为 “光畸变点”。
11
耐火材料结石
碹或胸墙耐火材料高温下被碱气体 和废料熔蚀形成液滴进入玻璃、池 壁池底耐火材料被玻璃液侵蚀剥落 或与玻璃液发生交代作用;按组成 可分为硅质耐火材料结石、铝硅质 耐火材料结石、锆质耐火材料结石 等。
(原因:耐火材料质量低劣、熔化温 度过高等)
12
• 玻璃液的析晶结石:玻璃化学组成不均、 破坏了熔化成型制度而使玻璃液长期停 留在有利于晶体形成和生长的温度条件 下造成的。
在锡槽出口端头摩擦 ③退火窑前半段玻璃带下有碎玻璃 ④辊子表面被污染或出现缺陷;
24
预防措施:经常清理玻璃上表面玻 璃渣等杂物,清理辊子、检修辊道。 还有一种表面划伤缺陷叫轴花,表 现为原板表面斑斑点点的压痕,产 生原因是原板还未完全硬化时与石 棉辊子接触产生的,解决办法是加 强原板冷却,降低成型作业温度。
《产品外观缺陷的认识及检验标准》培训教材
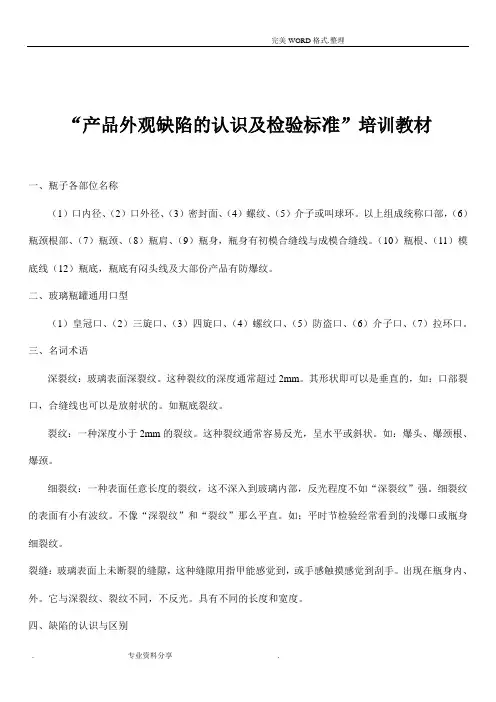
“产品外观缺陷的认识及检验标准”培训教材一、瓶子各部位名称(1)口内径、(2)口外径、(3)密封面、(4)螺纹、(5)介子或叫球环。
以上组成统称口部,(6)瓶颈根部、(7)瓶颈、(8)瓶肩、(9)瓶身,瓶身有初模合缝线与成模合缝线。
(10)瓶根、(11)模底线(12)瓶底,瓶底有闷头线及大部份产品有防爆纹。
二、玻璃瓶罐通用口型(1)皇冠口、(2)三旋口、(3)四旋口、(4)螺纹口、(5)防盗口、(6)介子口、(7)拉环口。
三、名词术语深裂纹:玻璃表面深裂纹。
这种裂纹的深度通常超过2mm。
其形状即可以是垂直的,如:口部裂口,合缝线也可以是放射状的。
如瓶底裂纹。
裂纹:一种深度小于2mm的裂纹。
这种裂纹通常容易反光,呈水平或斜状。
如:爆头、爆颈根、爆颈。
细裂纹:一种表面任意长度的裂纹,这不深入到玻璃内部,反光程度不如“深裂纹”强。
细裂纹的表面有小有波纹。
不像“深裂纹”和“裂纹”那么平直。
如:平时节检验经常看到的浅爆口或瓶身细裂纹。
裂缝:玻璃表面上未断裂的缝隙,这种缝隙用指甲能感觉到,或手感触摸感觉到刮手。
出现在瓶身内、外。
它与深裂纹、裂纹不同,不反光。
具有不同的长度和宽度。
四、缺陷的认识与区别4.1严重缺陷:①危害人身安全的,如:崩口、瓶内玻璃碎。
②客户无法正常的。
如:严重变形,口不足。
(1)瓶内粘丝,又称打电话:瓶内有一根玻璃丝对面相搭。
(2)瓶身外部粘玻璃:瓶子外表面粘玻璃通常相当尖锐。
即热端成型后,瓶子高温,而两瓶子互相接触而粘连。
到冷端后分开。
(3)瓶内粘玻璃:与冲头粘料及瓶内尖刺三种缺陷均是在热端成型时产生,瓶内粘玻璃是指瓶子高温时玻璃块掉入并粘在瓶罐内表面上,但可能出现在瓶身。
冲头粘料瓶头内壁有一小粒尖锐的玻璃凸起。
瓶内尖刺是指玻璃瓶内表面上有一处玻璃尖锐凸出,通常靠近瓶底。
(4)瓶内壁裂纹(内裂缝):瓶子内表面化任意长度和宽度的裂缝,其宽度能让指甲进入。
它与裂缝线的形状相同。
列为严重缺陷是因为出现在瓶身内,一些产品须高温消毒或内装充气料时,裂缝抗散,产生玻璃碎,危及人安全。
玻璃酒瓶质量培训计划书
玻璃酒瓶质量培训计划书一、培训目的玻璃酒瓶是容器包装行业的重要产品,其质量直接影响到食品和饮料的质量和安全。
为了提高玻璃酒瓶的生产质量,保障产品安全,本公司将开展玻璃酒瓶质量培训,旨在提升员工对于玻璃酒瓶质量的认识,加强对生产工艺和质量控制的理解,推动公司产品质量的持续提升。
二、培训内容1. 玻璃酒瓶的生产工艺2. 玻璃酒瓶的质量控制3. 培训案例分析4. 安全生产规范5. 防护措施及应急处理6. 批次抽检质量要求7. 客户服务意识培养三、培训对象本次培训面向全公司员工,特别是生产部门和质量控制部门的员工。
培训对象为生产线员工、质检员、生产技术人员和员工。
四、培训方式本次培训采用多种方式相结合,包括课堂讲解、案例分析、模拟演练和实地参观等。
1. 课堂讲解:由专业的技术人员和资深员工进行讲解,介绍玻璃酒瓶的生产工艺和质量控制知识,提高员工的专业素养和理论水平。
2. 案例分析:通过分析真实的产品质量问题和事故案例,引导员工认识到产品质量和安全的重要性,增强员工对于质量控制的意识和责任感。
3. 模拟演练:组织员工分组进行模拟演练,模拟生产中可能出现的质量问题和应急处理情况,提升员工的应对能力和解决问题的能力。
4. 实地参观:安排员工参观公司的生产车间和质检中心,让员工亲自感受到生产流程和质量控制的重要环节,加深对于工艺和质量标准的理解。
五、培训时间本次培训计划为期一周,具体培训时间安排将根据各部门的工作安排进行调整。
六、培训目标本次培训的综合目标是:1. 提高员工对于玻璃酒瓶生产工艺和质量控制的了解和理解程度,增强员工的专业素养和技术水平;2. 加强员工对于产品质量和安全的意识和责任感,培养员工的质量意识;3. 推动公司产品质量的持续提升,提高玻璃酒瓶的生产质量和安全指标;4. 提升员工的应急处理能力和问题解决能力,提高员工的综合素质。
七、培训评估为了确保培训效果,将在培训结束后对员工进行考核,在考核合格的员工将颁发培训合格证书,未通过考核的员工将需要进行补充培训。
玻璃瓶质量培训计划
玻璃瓶质量培训计划一、培训目的玻璃瓶是一种重要的包装材料,广泛应用于饮料、化妆品、药品等行业。
保证玻璃瓶的质量,对于产品的包装、保鲜、保护起着至关重要的作用。
为了提高员工对玻璃瓶质量的认识,确保其在生产过程中符合标准要求,特制定玻璃瓶质量培训计划。
二、培训内容1. 玻璃瓶的生产工艺及特点2. 玻璃瓶的质量标准及检测方法3. 玻璃瓶的质量控制措施4. 玻璃瓶的质量事故案例分析5. 玻璃瓶质量改进方法6. 玻璃瓶的质量管理体系三、培训对象所有与玻璃瓶生产、质量检验、质量控制、质量管理相关的员工,特别是生产一线员工、质检人员和质量管理人员。
四、培训方式1. 专题讲座2. 玻璃瓶生产现场考察3. 案例分析4. 互动讨论5. 视频教学五、培训计划1. 第一阶段:玻璃瓶的生产工艺及特点(1天)内容:- 玻璃瓶的生产流程及工艺- 玻璃瓶的特点及应用领域2. 第二阶段:玻璃瓶的质量标准及检测方法(2天)内容:- 玻璃瓶的标准规范- 玻璃瓶的常见质量问题及检测方法3. 第三阶段:玻璃瓶的质量控制措施(1天)内容:- 玻璃瓶的生产过程中的关键控制点- 玻璃瓶的质量控制方法及工艺改进4. 第四阶段:玻璃瓶的质量事故案例分析(1天)内容:- 历史上发生的玻璃瓶质量事故案例- 事故原因分析及应对措施5. 第五阶段:玻璃瓶质量改进方法(1天)内容:- 应对玻璃瓶质量问题的改进方法- 实际操作案例分享6. 第六阶段:玻璃瓶的质量管理体系(2天)内容:- 玻璃瓶的质量管理要点- 内部审核及持续改进六、培训效果评估1. 培训结束后对员工进行知识测试,以评估培训效果2. 收集员工意见和建议,以改进培训内容和方式七、培训后续跟踪1. 玻璃瓶生产过程中的质量问题反馈及改进情况跟踪2. 定期组织专题讲座、案例分析等活动,深化对玻璃瓶质量管理的理解和应用。
以上为玻璃瓶质量培训计划,希望能够通过此次培训提高员工对玻璃瓶质量的认识,减少质量问题的发生,提高产品质量和市场竞争力。
玻璃瓶检指导书
膏霜玻璃瓶【外观检查】标准作业指导书作 业 类 型①:变形②:炸颈 ①:口裂纹 ②:大头 ③:产品需蒙砂碰伤④:炸身 ③:口移位 ④:口不圆 ⑤:薄肩、粘连⑥:炸底 ⑤:歪头 ⑥:破口⑦:瓶内有异物⑧:哈口⑦:网带锈⑧:条纹有手感 ⑨:严重口移位⑨:合缝线错位 ⑩:晃底 ⑨:气泡 ⑩:光洁度差检验步骤与标准流程▲1、取出瓶子①:瓶口内外径、瓶颈高度是否与要求一致;★2、严格按照客户的外观、参数要求严格检验;瓶口平正度★3、检验每个模号称其重量、容量与客户要求是否匹配!目视、游标卡尺瓶到口高:51.7±0.2mm 除螺口高:29±0.2mm瓶口外径:4.06cm 瓶口内径:3.1cm容量:56±1mL重量:108.6±3g目视、电子称直径:5.8cm目视、游标卡尺▲3、检验瓶身▲4、检查瓶底▲5、再检查瓶子整体★1、测量瓶口内外经是否符合客户要求!盖子是否匹配!★最后再次检查整个瓶子的外观有无漏查事项!▲2、检验瓶口特 别 提 醒 注 意 事 项:②:是否无防爆纹、有无网带锈等;合缝线粗细、瓶身圆否、是否斜底根据要求具体对待!文 件 审 批编制:审核:批准:②:有无炸口、炸颈、歪头;③:瓶口和盖子、内塞是否匹配;①:光洁度好不能有杂质,内壁均匀;②:瓶身无变形歪头、无气泡、无油斑、无黑点;③:无皱皮、无麻点、合缝线不能粗、无薄肩;①:无炸底、斜底、晃底;⑦:合缝线大⑧:碰伤检验项目与注意事项技术参数要求检验方法与工具名称★检查有无致命缺陷和重缺陷挑出;①:料纹②:皱皮③:黑点④:麻点⑤:冷斑⑥:油斑外观检查常 见 外 观 不 良 品 展 示 图 片外 观 不 良 品 质 量 类 型致命缺陷重缺陷一般轻缺陷适用产品名称膏霜瓶类(通用)后道检包线工 序 名 称歪头炸底气泡爆口水印。
浮法玻璃缺陷分析鉴定ppt课件
用电子探针来检验结石中的微量元素是很有效的,这是确 定玻璃中的条纹成分的最理想的方法,而条纹与结石有密 切的联系
CDCSG 内部资料
二、原料结石
(1)硅质原料结石
CDCSG 内部资料
一、结石鉴定的方法
1 肉眼和放大镜直接观察 法
这是最基本和最简单的方法,可以在现场随 时取样检验,但检验人员需掌握关于结石的 丰富知识和经验。目测检验能对结石及其周 围玻璃的关系有一个整体的了解,这对判明 结石的成因是很有帮助的。有经验的玻璃工 艺人员往往能通过目测便能大致判断结石的 成因。但依靠直观作出最后结论是危险的, 所以目测检验一般只作为初步鉴别,还需要 进一步采用仪器分析才能最后鉴定。
CDCSG 内部资料
鳞石英重结晶(薄片)
来自低温区
CDCSG 内部资料
卡脖碹滴(鳞石英)
CDCSG 内部资料
针状、柱 状鳞石英、 网状方石 英
1470C以上大板状鳞石英晶面上全部转化为
鳞片状方石英(薄片)
来自高温区
CDCSG 内部资料
1470C以上大板状鳞石英晶面上全部转化为
鳞片状方石英(薄片)
CDCSG 内部资料
石英玻璃
1350~1500℃石英玻璃析晶 (方石英)量会急剧增加
来源:外购碎玻璃 中混入的石英玻璃。
CDCSG 内部资料
铁结石
特征:球状、片状常有气泡伴生周围玻璃多有棕色。 来源:氧化铁、铁(皮、钉、渣)等进入玻璃。
CDCSG 内部资料
四、析晶结石
析晶的原因:(1)熔化不良或耐材侵蚀,以及熔 体表面组分挥发等原因造成的某些组分局部富集。 (2)窑内温度较低部位或“死角”的析晶物质随 玻璃液流动而形成析晶结石。
玻璃品质培训资料
玻璃品质培训资料1. 简介玻璃制品在各个行业中广泛使用,其质量直接影响到产品的安全性和可靠性。
为了提高生产过程中的品质控制,以及培养员工对玻璃品质的认知与重视,本培训资料将围绕玻璃品质的相关知识展开,旨在提高员工的品质意识和技能,为企业的可持续发展提供支持。
2. 玻璃品质的定义和重要性2.1 玻璃品质的定义玻璃品质是指玻璃制品在设计、制造、使用过程中所必须满足的一系列技术规定和性能要求,包括外观、物理性能、化学性能、机械性能等方面。
2.2 玻璃品质的重要性玻璃制品广泛应用于建筑、家居、汽车、光电等领域,其品质的优劣直接关系到产品的安全性、美观性和使用寿命。
合格的玻璃制品能够提供可靠的性能,提高用户满意度,赢得市场竞争优势。
3. 玻璃品质控制的方法3.1 设计控制玻璃制品设计的合理性和准确性是保证品质的重要环节。
在设计过程中,需要考虑产品的用途、制造工艺、环境要求等因素,确保设计的可行性和稳定性。
3.2 原材料控制玻璃品质的优劣与原材料的选择和质量密切相关。
必须严格选择合适的原材料供应商,保证原材料的质量稳定,并进行必要的检测和筛选,以确保原材料的品质符合要求。
3.3 制造工艺控制玻璃制品的制造过程包括原料准备、熔化、成型、退火、镀膜等环节,每个环节的操作都会影响到产品的质量。
因此,需要建立完善的制造工艺控制体系,包括工艺流程的确定、关键环节的监控和调整、生产设备的维护和保养等。
3.4 检测和评估控制玻璃制品的品质控制需要依靠有效的检测手段和科学的评价方法。
可通过外观检验、物理性能测试、化学性能分析等手段进行玻璃制品品质的检测和评估,以确保产品满足相关要求。
4. 培训课程安排4.1 培训目标通过本培训,使参与培训的员工了解玻璃品质的定义和重要性,掌握玻璃品质控制的方法,并能够运用相关工具和技术进行玻璃品质的评估与检测。
4.2 培训内容- 玻璃品质的定义和重要性- 玻璃品质控制的方法和手段- 设计控制的原则与技巧- 原材料控制的方法和要点- 制造工艺控制的流程和关键点- 玻璃品质的检测手段和评估方法4.3 培训方法本培训将采用理论结合实践的方式进行。