
ZAX9100型喷气织机说明书
ZAX9100型喷气织机说明书?----------------------- Page 1-----------------------ZAX9100喷气织机操作手册津田驹工业株式会社EU 除外B213-2A ----------------------- Page 2-----------------------前言本说明书是为了能够使您安全有效地操作ZAX9100 喷气织机而撰写的指导手册。
本书就织布工和落布工的下记作业进行了记述。
·基本运转操作·经纱、纬纱的修复·纬纱、布边纱、纱端处理纱的补充·落布警告·在本机器的使用过程中,如果缺乏小心谨慎的态度,将会招致重大的工伤事故。
·在操作机器之前,应该仔细阅读并充分理解[安全注意事项] 和[注意事项] 。
·本手册应该放在就近的地方保管,并应该反复地阅读。
·如有不明之处,请向您的上司请教。
·本说明书中没有记述的事项,不要擅自去作。
·本设备只允许接受过规定的训练,而且被用户的安全管理方面负责人认可的,具备相应资格的人员进行操作。
·当有必要进行修理的时候,应该转告负责保全的人员。
·由于设备的改进以及特别规格定购的原因,机器与说明书之间会在部分地方存在差异。
在这种情况下,应该以本说明书为准,并在确认安全之后,再进行操作。
为了使您充分理解本说明书的内容,就安全注意事项和注意事项分别按照如下所述的内容,予以区别运用。
还请务必严格遵守。
1) 安全注意事项危险如果无视安全注意事项,将会有招致死亡事故的危险。
警告如果无视安全注意事项,将会有招致重大人身事故的危险。
注意如果无视安全注意事项,将会有招致人身事故的危险。
警告如果无视安全注意事项,将会有招致火灾的危险。
2) 留意事项留意是为合理并且充分地用好本产品,同时保持本产品的性能而记载的注意事项以及供参考的指导事项。
----------------------- Page 3-----------------------目录 1 安全注意事项................................................................................................... ..........1 2 概要................................................................................................... ................ 1/17页........5 2-1 各部位的名称和功能..................................................................................... 5 3 使用于基本操作中的操作按钮....................................................................................7 3-1 操作按钮盘...................................................................................................7 3-2 Navi 盘纬纱操作开关.................................................................................. 8 3-3 图标显示....................................................................................................... 9 4 织机停止原因的显示 (1)0 4-1 根据塔杆指示灯的显示................................................................................ 10 4-2 APR 报警灯................................................................................................11 4-3 根据Navi 盘的显示..................................................................................... 12 5 经纱和纬纱的修复...................................................................................................13 5-1 因经停止时.................................................................................................13 5-2 因纬停台的时候(不带APR 的情况下)........................................................ 14 5-3 当APR 失败的时候. (15)5-4 安全保护传感器感知的时候........................................................................ 16 6 纱线的补充................................................................................................... ...........17 6-1 布边纱筒管的更换和布边纱的穿入方法....................................................... 17 6-2 纱端处理纱的补充....................................................................................... 18 6-3 喂纱体的补充 (18)7 落布................................................................................................... ......................19 8 机器发生异常时的对策.. (19)----------------------- Page 4-----------------------1 安全注意事项1) 运转中的危险区域警告在运转中,切勿接近和接触在危险区域内正在运动中的机器零部件。
否则,会有被机器卷入,2/17页或被夹住的危险。
1. 综框的上下运动部分 4. FDP 的高速旋转部分 2. 钢筘的前后摇动部分 5. 经轴齿轮的旋转部分 3. 卷取辊的旋转部分 6. 剪纬器部份表示为危险区域。
4 1 6 2 6 3 5 1 B213-2, 2005 年10 月发行----------------------- Page 5-----------------------2) 停止织机的方法警告为防备危险事态的发生,应该在开始运转之前,充分地熟悉停止按钮的位置,以及操作的方法。
(停止按钮,在左右的操作按钮盘上共有 2 处。
) 3) 运转操作警告·当停止按扭处于被锁定状态的时候,不要进行运转。
·当已经挂出标识的时候,不要进行运转。
·当织机的可动区域内有人或障碍物时,不要进行运转。
·当安全罩处于被拆下的状态时,不要进行运转。
·当手轮 1 仍处于被安装在机器上的状态的时候,不要进行运转。
·在APR 的动作中,当报警灯呈闪亮状态的时候,不要进行运转。
应该委托保全人员进行灯的更换。
·不要在Navi 盘或机罩的上面还放有工具、零部件的状态下,进行运转。
·按钮开关,不要由 2 人以上进行操作。
·不要用湿露的手触摸按钮和开关。
4) 在APR 的动作中警告当APR 的红色灯处于闪亮状态的时候,不要走近织机的可动区域。
1 在APR 正在动作中的时候,APR 的报警灯 1 处于闪亮状态。
当修复作业结束后,会即刻重新开始运转,所以在此时间范围内,绝对不要进入织机的可动区域,或者触摸可动部分。
如若不遵守此项规定,会有使人员招致重伤的危险。
3/17页在APR 红色灯闪亮中,不要走近织机的可动区域 2 B213-2, 2005 年10 月发行----------------------- Page 6-----------------------5) 经纱的修复作业警告当进行了经纱断头或松弛的修复之后,在剪断连接后纱线头部的时候,应该在纱线头部被织入并离开织口有30 mm 以上的位置上进行剪断。
如若在织口的附近进行剪断的时候,有时会造成剪刀与钢筘的碰触,并会被弹出。
30 mm 6) 纱线的补充作业警告·当进行布边纱、纱端处理纱的补充的时候,应该在作业之前先将停止按钮锁定。
7) 当发现机器异常的时候警告·当运转中发觉有异臭、异常声音、异常发热等现象的时候,应该即刻将织机停止,并且要求保全作业人员采取妥善的措施。
8) 装束警告·应该穿着适合于安全的服装(鞋、耳塞等)进行作业。
·上衣的下摆,应该放入裤腰的里面,以避免被机器卷入。
·长发应该扎束起来,以避免被机器卷入。
9) 整理、整顿、清扫、严禁烟火警告·通道、地面上应该进行整理整顿,以避免有人摔倒。
·地面上的油和水应该擦拭干净,以避免有人滑倒。
·切勿吸烟和使用明火,以防止由于飞花造成火灾。
3 B213-2, 2005 年10 月发行----------------------- Page 7-----------------------10) FDP 的旋转部分注意在运转中,以及APR 的红色灯正在闪亮中的时候,不要将手接近FDP 的旋转部分。
旋转导纱器 1 是在高速中旋转。
如若用手触摸时,会有招致身体受伤的危险。
喷气织机说明书

鞋类或留着下述发型来操
1) 宽松上衣 2) 有扭扣的长袖上衣 3) 前胸有扭扣的工作服 4) 拖鞋和凉鞋 5) 胸前系着领带 6) 披着松散的长发或将其悬在胸前 (4) 不许将剪刀和工具装入没有兜盖的上衣胸袋
内
(5) 下列人员关机时 未经许可其他人员不许开机
1) 负责保全的人员
2) 巡视人员
3) 加油人员
(1) 在移动机台时 请采用缓慢运转 点动 进行 (2) 有共同作业者的场合 在移动机台时请务必发出信号并得到回答 此外 还必须将工厂规定的保全
显示牌挂在开关处 以免第三者无意中切断电源或运转织机
(3) 多臂机的场合 因其结构的不同可能会造成织机负荷不平衡 这时 若因打雷等发生停电事故 电源切断 后有时会使机台空转而导致危险 请务必按照上述 [ 3.1 ] 的 (2) (3) 的顺序使机台处于不带负荷的状态后再
[ 2.5 ] 配线作业
(1) 非电气人员不得进行电气设备的接线 业
断线作
(2) 配线作业前 应检查主电源开关是否断开 是否 挂有警告牌
(3) 配线作业前 请确认电路是否处于通电状态 有电压状态
S.1 - 5
S. 安全
S.1.2
试运转前的确认事项
[ 1 ] 织机的周围
(1) 将螺丝 螺母 工具等不需要物品从织机周围 织机上下拿开
(2) 使用点动模式使综框处于闭口状态或匀整状态
(3) 按下刹车解除按钮
确认钢筘已固定
电子多臂机的场合
(4) 切断电源
(5) 在确认织机已完全停止运转后才开始作业
切断电源后若机器运转
则花纹会错位
[ 3.2 ] 在接通电源的状态下调整时的顺序
使用机台刹车或电气信号的调整作业
ZAX9100型喷气织机说明书

ZAX9100型喷气织机说明书?----------------------- Page 1-----------------------ZAX9100喷气织机操作手册津田驹工业株式会社EU 除外B213-2A ----------------------- Page 2-----------------------前言本说明书是为了能够使您安全有效地操作ZAX9100 喷气织机而撰写的指导手册。
本书就织布工和落布工的下记作业进行了记述。
·基本运转操作·经纱、纬纱的修复·纬纱、布边纱、纱端处理纱的补充·落布警告·在本机器的使用过程中,如果缺乏小心谨慎的态度,将会招致重大的工伤事故。
·在操作机器之前,应该仔细阅读并充分理解[安全注意事项] 和[注意事项] 。
·本手册应该放在就近的地方保管,并应该反复地阅读。
·如有不明之处,请向您的上司请教。
·本说明书中没有记述的事项,不要擅自去作。
·本设备只允许接受过规定的训练,而且被用户的安全管理方面负责人认可的,具备相应资格的人员进行操作。
·当有必要进行修理的时候,应该转告负责保全的人员。
·由于设备的改进以及特别规格定购的原因,机器与说明书之间会在部分地方存在差异。
在这种情况下,应该以本说明书为准,并在确认安全之后,再进行操作。
为了使您充分理解本说明书的内容,就安全注意事项和注意事项分别按照如下所述的内容,予以区别运用。
还请务必严格遵守。
1) 安全注意事项危险如果无视安全注意事项,将会有招致死亡事故的危险。
警告如果无视安全注意事项,将会有招致重大人身事故的危险。
注意如果无视安全注意事项,将会有招致人身事故的危险。
警告如果无视安全注意事项,将会有招致火灾的危险。
2) 留意事项留意是为合理并且充分地用好本产品,同时保持本产品的性能而记载的注意事项以及供参考的指导事项。
合理控制上浆率

合理控制上浆率,提高浆纱可织性生产实践添加日期:2012/8/2张元红何义敏黄彦萍何向龙西安四棉纺织有限责任公司摘要:通过分析影响上浆率的各种因素,提出在保证布机效率和产品质量前提下,采用高浓低粘高压,降低上浆率,提高浆纱可织性,降低布场湿度,实现节能减排,降低生产成本。
关键词:上浆率、纤维特性、织物组织、浆料配方、湿度、浆纱工艺0. 前言浆纱一贯被视为织造生产中最关键的一道工序,其目的是通过上浆,贴伏毛羽,增强经纱抵御织造时经受复杂机械作用的能力,以弥补原纱质量不足,达到降低断经,提高经纱可织性。
近年来,随着新型纤维品种的日新月异,高速、高效无梭织机数量日益增加,高支高密高附加值服装面料、装饰用布及采用新型纤维与棉纤维交织的各种条格织物不断开发,织造生产对浆纱工程提出了更为“苛刻”的质量要求,此外,环保、节能减排、可持续发展的理念和政策对浆纱工程提出了新要求,本文就影响上浆率的因素、探讨如何在保证织造效率和质量前提下,合理制定上浆率,采用高浓、低粘、高压,实现较低上浆率和压出回潮率,达到降低布场相对湿度,降低生产成本、节约能源,增加企业经济效益。
1.国内外上浆率控制情况1.1合理控制上浆率是一个比较复杂的上浆技术问题,理想的上浆效果是满足品种织造要求和质量要求,但由于浆料性能、浆料的工艺组合、上浆设备的机械性能,适应性能以及织机速度、品种、纱支、经纬密、组织、紧度、纤维种类等多因素影响,要想得到良好的上浆效果,以较低的上浆率满足织造要求,确实是一项系统性较强、技术性较复杂的问题。
过去,为了防止轻浆,造成布机开口不清、阻纬、断经、影响产质量水平提升,我们一度对上浆率提出宁大勿小、大而不并,用浆槽浆液粘度来保证上浆率,片面认为粘度越大,上浆越大,对浆液粘度要求是宁高勿低,导致上浆率越来越高,分纱阻力越来越大,甚至难以分纱,引起断头,导致二次毛羽产生,并纱、倒断头多、落浆多、断经高,织造时,不得不提高织布车间相对湿度,降低断经,以稳定布机效率,但由于湿度加大后,对于回潮率较小的纯涤品种易出现综丝和停经片生锈、挂花,造成布机综合效率降低,所以如何控制上浆率也就成为广大技术人员研究和探讨的课题之一。
ZAX9100型喷气织机
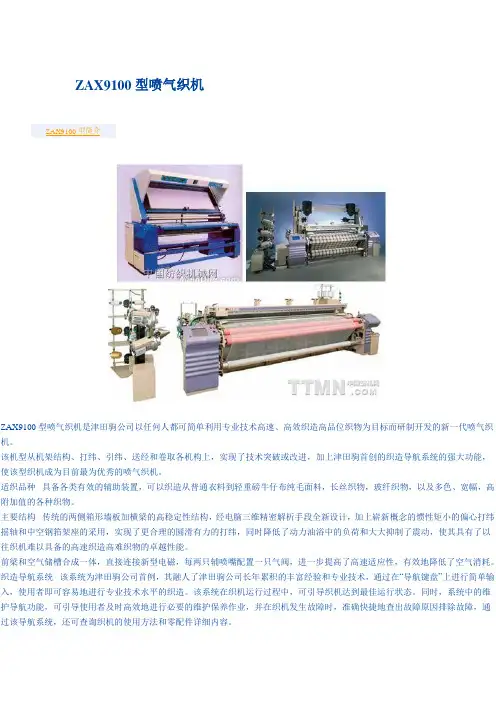
ZAX9100型喷气织机ZAX9100型喷气织机是津田驹公司以任何人都可简单利用专业技术高速、高效织造高品位织物为目标而研制开发的新一代喷气织机。
该机型从机架结构、打纬、引纬、送经和卷取各机构上,实现了技术突破或改进,加上津田驹首创的织造导航系统的强大功能,使该型织机成为目前最为优秀的喷气织机。
适织品种具备各类有效的辅助装置,可以织造从普通衣料到轻重磅牛仔布纯毛面料,长丝织物,玻纤织物,以及多色、宽幅,高附加值的各种织物。
主要结构传统的两侧箱形墙板加横梁的高稳定性结构,经电脑三维精密解析手段全新设计,加上崭新概念的惯性矩小的偏心打纬摇轴和中空钢筘架座的采用,实现了更合理的圆滑有力的打纬,同时降低了动力油浴中的负荷和大大抑制了震动,使其具有了以往织机难以具备的高速织造高难织物的卓越性能。
前梁和空气储槽合成一体,直接连接新型电磁,每两只辅喷嘴配置一只气阀,进一步提高了高速适应性,有效地降低了空气消耗。
织造导航系统该系统为津田驹公司首例,其融人了津田驹公司长年累积的丰富经验和专业技术,通过在“导航键盘”上进行简单输入,使用者即可容易地进行专业技术水平的织造。
该系统在织机运行过程中,可引导织机达到最佳运行状态。
同时,系统中的维护导航功能,可引导使用者及时高效地进行必要的维护保养作业,并在织机发生故障时,准确快捷地查出故障原因排除故障,通过该导航系统,还可查询织机的使用方法和零配件详细内容。
该系统更具强大的学习更新功能,今后可随时获得津田驹公司提供的无偿升级服务,与津田驹公司共享其最新开发成果。
人性化设计本机型在多处为提高操作方便性,作了新的改进设计,首先在机架的高度和纵深尺寸进行了改进,缩短了操作距离,将压力控制装置改在容易操作的上方位置,将原来处于内侧的积极送经装置改为外侧,使用的工具种类统一,设置提升压布辊快速手柄。
此外在导航系统中还有自动设定功能,快速改善停车档功能等。
引纬系统宽幅250cm以下采用4连杆打纬,宽幅采用引纬时间充裕的6连杆打纬,从而实现了高速时的稳定引纬。
第十章喷气织机课件
第一节 喷气引纬原理
2.主喷嘴+辅助喷嘴+管道片引纬系统
主喷嘴+辅助喷嘴+管道片引纬系统可以满足生 产宽幅织物的需要,织物的幅宽可以增加到2m以上。 而且采用管道片控制气流的扩散,织机的耗气量小, 控制效果好,可以使用普通钢筘,钢筘投资少。但管 道片频繁地进出梭口,在加工高密、细特经纱织物时, 梭口的下层经纱会拥塞在管道片的间隙中,容易引起 经纱的磨损和开口不清,造成经纱发毛甚至断头,会 严重影响产品的质量和织机的运转效率。因而这种引 纬方式的应用受到限制。
第二节 喷气织机工艺参数设计
一、工艺参数
(一 )开口时间 • 开口时间也叫综平时间,以综平时织机主轴的角度值来表示。角
度随不同机型而异,其时间取决于纬纱飞行时间、织物品种、半 成品质量、织机运转速度等,并与开口机构的静止角、运动角的 大小有关。一般喷气织机综平时间在270°~320°之间。
• 喷气织机通常把300°~310°时综平,称为中开口;小于300° 时综平称为早开口;大于310°综平,称迟开口。
图10-3 异形筘多喷嘴引纬系统 1-定长储纬器 2-主喷嘴 3-辅助喷嘴 4-异形筘
第一节 喷气引纬原理
二、喷气织机引纬系统的工作原理
1.引纬系统的组成与作用
如图10-6所示,从筒子1上退绕下来的纬纱2
缠绕在定长储纬器3的鼓轮上,然后经导纱器4,
依次穿过两个主喷嘴5、6。在引纬时,压缩空气 从主喷嘴的圆管中喷出,纬纱在气流的作用下出 主喷嘴,在异形筘8的筘槽中飞行;为了防止气 流因扩散造成的引纬气流速度的降低,由辅助喷 嘴9向筘槽补充气流,使纬纱头从织机供纬侧飞 行到右侧,完成引纬。然后钢筘将新引入的纬纱 打入织口,使经纬纱交织成织物。在主喷嘴出口 与布间的剪刀7剪断纬纱,为下次引纬做好准备。
喷气织机说明书
引起火灾
• 如果机器的旋转部件为任何飞花 绒头或者
纱线屑缠结 则应立即清除那些异物 否
则 它们会聚积 与其它部件相接触 这样
可能引起异常高的温度甚至火灾
(8) 如织机停车 请确认 • 信号灯 1 • 各操作控制盘上的警告灯 2 • 功能板上是否出现警告图标 3
1) 警告灯 2 单独亮灯时
表示自动找断纬系统在工作中
[2] 安装作业时
[ 2.1 ] 全部
(1) 建筑 配管等作业同时进行时 必须戴安全帽
(2) 从事手 套
手指有受到伤害的危险作业时应戴手
(3) 在有可能被运转部分卷入时 业
则不许戴手套作
(4) 为防止滑倒事故
应清除地面上的油迹
(5) 在进行双手达不到的作业时 台
应设置稳定的踏
(6) 禁止起吊物品上乘人 位进入起吊物品下
2
S. 安全
S.1
安全作业
S.1.1 安装作业上的规则
前言
我们的周围没有完全绝对的安全 即使是十分方便 实用的东西 如果将其使用方法搞错 忽视规则 轻 则伤其手足 重则危及生命
我公司对安全虽然做了最大的努力 但这种安全 仍要依靠使用喷气织机的各位用户协助 才能 确保
尽管制造厂家对机械使用的各种情况都做了充分考 虑 但是本使用说明书不可能罗列所有的情况 所 以 用户在在进行搬运 安装 操作 调整等作业 时 首先要考虑安全 以确保各种作业的进行以及动 作的标准化
(2) 织机及货物的搬运高度 200mm
不能高于地面
(3) 搬运中不能进入织机与墙壁间或货物与墙壁 间
(4) 应设道路引导员
按其指令搬运
道路引导员应注意行进路线上的突起物
(5) 织机或货物下插入垫木时 货物与地面之间
欧真喷水织机系统集成电控使用说明书-V2.2
欧真喷水织机集成电控使用说明书(简易版)V2.2欧真自动化科技(上海)有限公司OG‐WS100喷水电控是集成化、一体化电控系统,可模块化配置电子卷取、电子送经、电子双送经,以及单喷、双喷电子储纬器。
系统核心采用高速ARM芯片,数字化管理各子系统,集成化程度高,实时控制能力强,并采用高精度编码器,精确同步和协调各系统工作,达到精准化控制。
系统电气优化布局,采用先进的电源管理技术,温升大大降低,同时使用的大量抑制电磁干扰和抗干扰措施,减小各系统间的电磁干扰,系统稳定性强。
系统采用统一的7寸彩色液晶屏,各子系统所有参数和设置都可以通过一个屏幕解决,简化了操作过程,提高了使用效率。
OG‐WS100集成化电控真正做到一体化、数字化、模块化,是一套稳定、可靠、高效的系统化产品。
一、 使用须知在使用之前,请您详细阅读本说明书,以确保正确使用本产品。
请将本说明书妥善保管,以便随时查阅。
1.在使用之前,请注意以下事项:输入电源:规格1:AC380V±15%, 50/60HZ;规格2:AC415V±15%, 50/60HZ;两种规格内部接线稍微不同。
请务必安全接地。
使用环境温度:0~45℃。
使用环境湿度:20~90%(无结露)存放环境温度:‐10~60℃。
存放环境湿度:20~90%(无结露)带慢速功能的电控,请按本说明书正确接入变频电源。
2.在使用时,请注意以下事项:通电状态,请勿打开电箱,请勿触摸电箱内部部件,以免烫伤或触电。
断电后5分钟内,请勿打开电箱,请勿触摸电箱内部部件,以免触电。
30分钟内请勿触摸带有发热标志的部件,以免烫伤。
非专业人员请勿擅自拆卸和维修电箱内部部件。
有故障无法排除或需要维修,请联系厂家。
二、 接口说明1.电箱布局(图2.1)说明:a)电子卷取伺服驱动器、电子送经1伺服驱动器和电子送经2伺服驱动器,根据需要进行配置,和当前图示可能有所不同。
b)图示为带变频慢速功能的电控,如无变频慢速功能,则接触器MSH及配套线束不安装。
喷气织机说明数
转。
· 在 APR 的动作中,当报警灯呈闪亮状态的时候,不要进行运转。 应该委托保全人员进行灯的更换。
· 不要在 Navi 盘或机罩的上面还放有工具、零部件的状态下,进 行运转。
· 按钮开关,不要由 2 人以上进行操作。 · 不要用湿露的手触摸按钮和开关。
警告
当 APR 的红色灯处于闪亮状态的时候,不要走近织机的
9) 整理、整顿、清扫、严禁烟火
警告
· 通道、地面上应该进行整理整顿,以避免有人摔倒。 · 地面上的油和水应该擦拭干净,以避免有人滑倒。 · 切勿吸烟和使用明火,以防止由于飞花造成火灾。
3
B213-2, 2005 年 10 月发行
10) FDP 的旋转部分
注意
在运转中及
APR 红色灯
高支高密Tencel紧密纺家纺面料的生产
高支高密Tencel紧密纺家纺面料的生产蔡永东【摘要】为在ZAX9100-340型喷气织机上开发高支高密Tencel紧密纺家纺面料.特采用细特低原纤化Tencel纤维原料,优选纺纱各工序工艺参数并采取必要的技术措施.成功纺制出Tencel 7.3 tex紧密纺纱线,纱线质量达到了喷气织造的用纱水平.织造前通过对浆料配方和浆纱工艺参数进行优化,解决了毛羽多、织造过程开口不清的问题.喷气织造采用"小双层梭口、短梭口长度、大张力"的工艺原则.织机效率达到95%,下机合格率90%.【期刊名称】《南通纺织职业技术学院学报》【年(卷),期】2011(011)001【总页数】4页(P4-6,47)【关键词】Tencel;紧密纺;家纺面料;上浆工艺;喷气织造【作者】蔡永东【作者单位】南通纺织职业技术学院,南通,226007【正文语种】中文【中图分类】TS106.81高档喷气织机以车速快、入纬率高、大批量生产原色纱线织物而著称,用其开发与生产高档家纺面料有其得天独厚的优势.而Tencel纤维作为一种绿色环保纤维,其高支高密织物具有吸湿性好、缩水率小和丝质感强的风格特点,适宜用作高档家纺面料.为适应市场需求,充分发挥企业设备与技术优势,采用低原纤化(LF型)细特Tencel纤维纺制出Tencel7.3tex紧密纺纱线,并在ZAX9100-340型喷气织机上成功开发出一种高支高密Tencel紧密纱家纺面料.现将有关产品研制与生产情况介绍如下.1 织物规格与生产工艺流程(1)织物规格. 织物规格为:Tencel(LF)7.3tex×Tencel(LF)7.3tex ,551×551 根/10cm,幅宽267cm,1/1平纹组织.由于该织物纱支细,经纬密度大,总紧度达85%,为保证能在喷气织机上顺利生产,必须采用紧密纺纱线.(2)纺织生产工艺流程.①纺纱流程为:FA002型自动抓棉机→SFA035C型混开棉机→FA106型梳针开棉机→SFA161B型振动给棉机→A076E型单打手成卷机→FA231A型高产梳棉机→FA311F型并条机(两道)→FA423A型粗纱机→FA506型细纱机.②织造流程为:AC338型自动络筒机→ZS-98型贝宁格整经机→贝宁格-泽尔型浆纱机→半自动穿经机→ZAX9100-340型喷气织机→下机织物整理.2 主要纺纱工艺及其技术措施(1)原料选用与预处理.Tencel纤维从结构特性分有A100型(非原纤化)、G100型(原纤化)和LF型(低原纤化).由于我们生产的是细特天丝紧密纺纱线,故采用1.0D×38mm Tencel LF型纤维,其具有高强低伸、高湿模量、干湿强度高的特点.由于细特Tencel LF型纤维卷曲少,纤维间抱合力差,纺纱过程不易成卷,退卷时黏卷现象严重,生产前需对原料进行预处理,即原料需提前进入生产车间开包,在生产环境中放置时间一般不少于24 h,以平衡纤维的回潮率.(2)开清棉.由于细特Tencel LF型纤维的初始模量高,纤维比表面积大,断裂伸长小,回弹差,同时细特Tencel纤维卷曲少,纤维间抱合力差,因此纺纱过程中,易产生静电、脆断和扭结.为此开清棉工序采取“多松少打、薄层快喂、低速度、大隔距”的工艺原则,以减少纤维损伤和棉结的产生.其主要工艺参数:抓棉机打手伸出肋条高度2.5 cm;SFA035C型混开棉机跳过小豪猪只过平行打手;FA106型开棉机采用梳针打手,转速控制在450 r/min;A076E型成卷机综合打手转速780 r/min,棉卷罗拉转速10 r/min;天平罗拉与综合打手隔距10mm;棉卷定量428 g/m;棉卷长度为30.6m.(3)梳棉.细特Tencel LF型纤维细度细,表面滑顺,抱合力差,纺纱过程中不易转移,成网较困难,处理不当易使棉结、短绒增加.因此,梳棉工序采取“轻定量、大隔距、低速度、小张力”的工艺原则,选用化纤专用金属浅齿针布,适当降低梳理速度,保证少伤纤维和顺利转移,提高棉网清晰度.其主要工艺参数:生条定量每5米15g,锡林转速350 r/min,刺辊转速600r/min,道夫转速20r/min,盖板速度97mm/min.锡林~盖板5 点隔距为0.35、0.35、0.32、0.32、0.35mm,刺辊~锡林 0.18mm,刺辊~锡林 0.22mm,刺辊~给棉板 0.38mm.(4)并条.细特Tencel LF型纤维比表面积大,摩擦系数大,纤维牵伸力大,纺纱过程中易产生静电,造成吸花疵点,因此,要控制好车间的相对湿度,防止纤维因吸湿而绕罗拉.并条工序定量应适当偏大控制,采用“大隔距、低速度、小张力”的工艺原则.同时,为了降低熟条的重量不匀和条干CV值,要选用带自调匀整的并条机,熟条重量不匀控制在0.4%,条干CV控制在2.2%.为使纤维得到良好的平行度和伸直度,消除弯钩纤维,同时又保证条干均匀度,头、二道采用8条并合,其定量分别为每5米16g和15.5g,并采用头道较大的后区牵伸倍数,二道并条后区牵伸倍数要小,即头、二道并条后区牵伸倍数分别为1.75、1.47倍,总牵伸倍数分别为8.86、8.04倍;并条各道罗拉中心距为46mm×43mm×52mm,各道前罗拉转速为1330r/min.(5)粗纱.细特Tencel LF型纤维抱合力差,粗纱捻系数应偏大掌握,以避免细节问题的出现,但要避免在细纱出硬头现象.粗纱工序采用“重定量、高捻度、低速度、重加压”的工艺原则,生产过程中应注意机后劈条现象.其主要工艺参数如下:粗纱定量5.0g/10m,后区牵伸倍数为1.19,罗拉中心距38mm×53mm×70mm,隔距块规格3.5mm,锭翼转速600r/min,捻系数75.在以上工艺条件下,粗纱的Uste条干CV值为3.65%.(6)细纱.由于细特Tencel LF型纤维比较膨松,表面光滑,易造成须条滑脱,意外牵伸大,细节毛羽多,故采用德昌紧密纺设备,选用低硬度高弹性胶辊、镀氟钢领和镀氟钢丝圈,以改善成纱条干和强力,减少成纱毛羽的产生[1].由于Tencel LF型纤维牵伸力较大,容易造成细纱后罗拉扭振,因此选用小的后区牵伸倍数和大的后区罗拉隔距,并选用高精度无机械波罗拉,避免罗拉扭振,提高成纱条干.细纱工序主要工艺参数:总牵伸67.7倍,后区牵伸1.21倍,罗拉隔距18mm×35 mm,清洁器隔距1.6mm,肖子隔距2.5mm,锭速13500 r/min,捻系数325.经检测Tencel(LF)7.3 tex紧密纺纱线质量指标达到了喷气织机生产的用纱水平:百米质量CV1.52%,断裂强度25.3cN/tex,单强CV9.17%,条干CV10.75%,细节6个/km,粗节18个/km,棉结35个/km,3mm毛羽3.67根/10m.3 主要织造工艺及其技术措施(1)络筒.采用AC338型自动络筒机.由于Tencel LF型纤维表面光滑,结构蓬松,易产生毛羽,为此络筒时纱线通道要光滑,利于纱线在退绕过程中降低与设备之间的摩擦,以降低毛羽的恶化程度.络筒时采用“低速度、轻张力、小伸长、保弹力”的工艺原则,主要工艺参数为:车速为1000r/min,卷绕密度为0.45g/m3;电清工艺设置:N(棉结)通道250%,S(短粗)通道截面增量为150%、长度为2.5cm,L(长粗)截面增量为40%、长度为40cm,T(长细)通道截面增量为-30%、长度为60cm;张力器示数为12;捻接器参数设定:解捻气压0.5MPa,加捻气压0.6MPa.(2)整经.选用ZS-98型贝宁格整经机.该整经机采用V形筒子架,张力棒导纱,夹纱片夹纱.V形筒子架能保证整经时经纱不同区域的张力较为均匀,并且纱线退绕时因包围角小而摩擦小,可减少纱线的再生毛羽.考虑到Tencel(LF)7.3 tex单纱强力小、纱线伸长及弹性回复性较差等因素,整经时采用较低速度和张力偏小配置,以减少纱线的伸长,故整经工艺以最大限度减少原纱伸长损失为原则进行设计[2].具体工艺如下:总经根数为7350×2根,整经头份525×14,整经速度600m/min,张力棒隔距5mm,张力棒打开延时2s,夹纱片开启延时1s. (3)浆纱.由于经纱为纯Tencel特细号纱紧密纺纱线,织物经纬密度高,织造紧度大,在织造时经纱间相互摩擦严重,并且紧密纺纱体中纤维排列紧密,上浆时纱线不易吸附浆液,从而导致表面上浆和浆膜黏附不牢等现象出现.另外高速喷气织造具有“小开口、大张力、强打纬”的特点,其要求经纱能承受更多的反复拉伸、摩擦和较好的梭口清晰度,故Tencel特细号紧密纺纱线浆纱时宜采用“小张力、低粘度、中压力、重浸透、低上浆”等工艺原则,以提高浆纱耐磨与毛羽贴伏性能,减少浆纱弹性损失.① 浆料配方.Tencel纤维是亲水性的纤维素纤维,浆料配方应采用易糊化的变性淀粉和聚丙烯类浆料为主、适量混用溶解性好的低聚合度PVA-205MB的混合浆料.因PR-Su属马铃薯变性淀粉,其对纤维素纤维具有较好的粘附力、成膜性,有利于提高耐磨性能,避免产生再生毛羽,并且调浆方便,退浆废液容易降解,是一种绿色环保浆料,故PR-Su在取代PVA上浆方面具有明显的性能优势[3].故浆料配方工艺:PR-Su马铃薯变性淀粉为 50kg,CD-50E 为 40kg,PVA-205MB 为 12.5kg,JFC 浸透剂为 2.5kg,TW-46 蜡片为 2kg,体积0.8m3,煮浆温度95℃,浆液黏度9±1s.②上浆工艺.采用贝宁格-泽尔型浆纱机.该浆纱机采用先进的七单元独立驱动,在慢车和常速运行时,其喂入伸长及湿区伸长可分开设定,可使浆纱打慢车时分开的片纱相互豁连打绞少.由于品种为高支高密织物,浆纱覆盖系数为86%,为保证上浆均匀、减小覆盖系数,采用双浆槽、分层预烘的上浆路线,但两个浆槽及两组预烘、烘筒的工艺参数设置要一致.为保证浆膜的完整率和良好的浸透,应适当加大压浆力.故上浆工艺参数:上浆率为14±1%;回潮率为10±1%;喂入伸长为0.2%,湿区伸长为0.4%,干区伸长为0.8%,总伸长小于1.5%;浆槽温度为95℃,浆槽黏度为8~9s;湿区烘筒温度为105℃,干区合并烘筒温度为100℃;压浆压力13~16kN,退解张力500N,喂入张力300N,干纱张力1100N,卷取张力1600N,托纱张力2500N;车速为45m/min.(4)穿经.由于该织物经密大且为平纹织物,采用6页综框,均匀分布各页综上的综丝根数,以减少单页综丝密度.用134#钢筘,每筘齿2入,筘长290cm,穿经幅宽278.6 cm.地组织穿法为135246飞穿,落片穿法为112233445566,以减少经纱间摩擦.(5)喷气织机织造.采用日本津田驹ZAX9100-340型喷气织机.根据Tencel特细号紧密纱和产品风格及织造调试要求,采用“小双层梭口、短梭口长度、大张力”工艺配置.采用小双层梭口,有利于前部梭口纱线分层,减少交织时的相互摩擦断经.但小双层梭口易导致开口不清,必须采用大张力,以保证引纬时梭口清晰.而采用大张力后,会导致断纬停台率增高,并且开车档、稀密路、波浪纹等织疵出现机率变高.为此,应合理调整经位置线,将后梁与停经架前移,其数值分别为3.5、2cm,缩短前部梭口长度,以减少经纱间的横动和综丝与经纱间的摩擦,使前部梭织强制开清,从而降低断纬停台次数,提高织造效率,并降低织疵率[4].上机织造工艺参数设计为:纬密系数设定为318;车速设定为650 r/min;引纬时间为70°~265°,主喷气压为2.0N,辅喷气压为2.4N;上机张力设为1200N;开口时间135综平综285°、246综平综290°;吊综高度分别为 136mm、134mm、132mm、130mm、128mm、126mm,1~6 页的开口量分别为 70mm、65mm、60mm、55mm、50mm、50mm;后梁高度80mm档,深度9格;停经架度高2mm档,深度8格;松经时间为310°,松经量为10mm.由于经、纬纱均为Tencel特细号紧密纱,在织造过程中易产生边撑疵和破洞,须及时更换边撑及其刺环,减少对纤维的伤害和破洞的产生.Tencel纤维为高湿模量纤维,对温湿度变化敏感,故织造车间湿度控制80%以上,以减少经纱的断头次数,提高织造效率.4 结语经采用上述一系列技术措施后,Tencel特细号紧密纱高密织物的开发与生产相当顺利,上机织造效率达95%以上,下机一等品率达90%,入库一等品率达99%,经检测产品各项物理性能指标均达到优等品标准.该产品因手感挺爽、吸湿透气性好、光泽幽雅柔和而具有独特的豪华美感,产品一投放市场,便深受客户青睐.参考文献:[1]雒书华,刘俊芳,李向东,等.Tencel4.9 tex紧密纱的生产体会[J].棉纺织技术,2010,38(4):44-46.[2]眭健华.Tencel纤维面料开发[J].国外丝绸,2003(5):14-16.[3]史博生,郑力.PR-Su浆料完全取代PVA上浆的工艺探讨(上)[J].棉纺织技术,2008(6):24-28.[4]王荣根.高密羽绒布设计及有关生产技术问题的探讨(上)[J].棉纺织技术,2006,34(5):26-31.。
喷气织机的相关知识ppt课件
精选ppt 40
精选ppt
通过将辅助喷嘴变成锥状孔,可阻止空气扩散,达到 用少量空气完成稳定投纬的效果。
41
精选ppt
出流孔有多种形状,能产生不同流量的射流 目前较多采用的仍为单圆孔或双圆孔的辅助喷嘴。
42
辅助喷嘴安装
精选ppt
辅助喷嘴按一定的间距安装在筘座上。随着纬纱被牵
引逐渐通过梭口,射流逐渐衰减,而射流场中的纬纱
精选ppt
第七章:喷气织机的调试与维护
主要知识点: 1、喷气织机的主要机构和辅助机构有哪些? 2、喷气织机主要机构和辅助机构的参数如 何调试?其依据是什么? 主要是喷气织机引纬工艺参数的设定
1
精选ppt
第七章:喷气织机的调试与维护
ZA218e喷气织机
2
精选ppt
有关喷气织机的调试与维护的相关知识
单元1:引纬机构的构造、安装与调试 采用射流摩擦牵引纬纱穿越梭口的引纬
方式叫喷射引纬。 用空气作射流引纬的叫喷气引纬,相应
的织机是喷气织机;
3
精选ppt
喷气引纬原理
喷气引纬是以空气为引纬载体,通过喷射成束 状的气流将纬纱牵引通过梭口的方式。
4
精选ppt
一、喷气引纬的特点
喷气引纬是指利用喷射成束的气流对纬纱产 生的牵引力将纬纱引过梭口的方式,其特点 是高速度、大张力、小梭口,对原纱、半制 品要求较高。
17
精选ppt
三、供气系统 供气方式可分为:单机台供气与集体供气两种。 1、单机台供气:每台机上都装有一个专用的气压
机。 特点:具有低气压、大流量、用气量相对比较节省
的特点,但机器的震动大、噪声高、散热多、运行 不稳定。 2、集体供气:由一个中心压缩机站来供给若干 台织机用气的供气系统。 特点:具有引纬气流质量好、设备运行稳定的特点, 但基建投资大、比较费气、灵活性较差。