
产品质量审核缺陷等级评价表
产品质量审核报告

《产品质量不合格分级评定参考表》质量指数计算方法:1 / 6A类:严重缺陷加权系数10B类:次要缺陷加权系数为5C类:一般缺陷加权系数为1质量指数QKZ=〔1-所有项目缺陷分数之和/所有项目加权的抽样数之和*100%所有项目缺陷分数之和=严重缺陷个数*10+次要缺陷个数*5+一般缺陷个数*1所有项目加权的抽样数之和= A类缺陷总数*10+ B类缺陷*5+一般缺陷总数*1XXXX产品审核计划1、审核目的:评价本公司产品质量水平,获取产品的质量信息,以确定产品质量水平及变化趋势,进而采取相应的措施。
2、受审范围:矽钢片产品3、审核准则:产品质量不合格分级评定参考表、铝合金压铸国家标准4、审核组组长:审核组成员:审核时间:5、客户要求抽样方案:MIL-STD-1916,客户合同要求接收水准严重缺陷AQL0.065; B类次要缺陷: AQL0.65; C类:一般缺陷AQL1.06、审核日程安排:7.1上午8:00至8:30首次会议.会议人员包括生产部负责人、车间主任、品管负责人7.2上午8:30在车间审核产品测试条件、仓库抽样产品、品管部对抽样进行包装、外观、尺寸、相关进行测试。
7.3上午10:30至11:00审核组整理结果,对结果进行分析,并根据结果适时开出过程审核不符合表7.4 11:00至11:30开未次会,会议人员包括生产部负责人、车间主任、品管、开发部负责人.审核组成员.2 / 6续23 / 6JP001401 产品审核记录续34 / 6XXXX产品审核报告1、审核目的:2、评价本公司产品质量水平,获取产品的质量信息,以确定产品质量水平及变化趋势,进而采取相应的措施。
3、受审范围:5 / 64、矽钢片5、审核准则:6、产品质量不合格分级评定参考表、产品标准、技术规范7、审核组组长:审核组成员:8、审核时间:2015-11-109、客户要求抽样方案:MIL-STD-1916,客户合同要求接收水准严重缺陷AQL0.065; B类次要缺陷: AQL0.65; C类:一般缺陷AQL1.010、审核发现总共查了33件产品,,严重缺陷0 重大缺陷0 一般缺陷2件,原因一件是有毛剌,可近工处理。
汽车件产品审核报告表 模板

承办/日期:
管代/日期:
总经理/日期:
金属制品有限公司
产品审核报告
DC/QR-19/C/0
客户料号
本厂规格
CNSW2012-670 /叠层电感
生产日期
该次审核产品 批量数
抽取样品数
5PCS
审核日期
审核员 谭琴勇、黄结国
序号
审核结果 (缺陷内容)
1
无/详见审核检验记录
责任部门
缺陷等级
A
Bห้องสมุดไป่ตู้
C
本次质量水平(QKZ):QKZ=(1-0/7)=100%
产品审核结果判定准则:QKZ≧95.0%可接受;QKZ<95.0% 不接受
审核结果评价: 认可接收
需采取的其它措施:
是否
库存产品扣留
□□
库存产品处理
□□
整改计划
□□
更改工艺
□□
意见反馈
□□
此报告分发部门会签:
□是
由 由 由 由 由
■否
部门扣留,直至处理完毕 部门负责,立即实施 部门负责安排实施 部门负责实施 部门向质量控制部反馈
产品审核规范

产品审核规范本规范规定了产品审核的目的、依据、计划、范围、频次、人员、缺陷分级和质量指数、目标值、未达标和缺陷处理措施、审核结果和报告、计划外审核以及审核流程等内容。
1 产品审核的目的产品审核的任务是从顾客的观点出发,按照检验流程来检验待发运的产品是否与技术文件,图纸、规范、标准、法规以及其它额定“质量特性”的要求相符。
目的是及时发现系统缺陷、重点缺陷以及较长期的质量趋势,以便对企业的产品质量状况有一个全面的了解。
2 产品审核的依据及参考资料2.1产品审核的依据为产品审核检查项目表。
该文件应规定包括标识、包装、外观、尺寸和性能等项目的常规检验特性,也可包括便于按要求进行的可靠性试验项目。
对于不便于进行的很费时的和破坏性的常规特性检验,可接受该批次产品的试验数据。
2.2产品审核的参考资料包括:——产品装配图——产品零件图——产品包装图——产品试验大纲——技术、检验规范——FMEA——最终检验作业指导书——周期检验作业指导书——包装作业指导书1 ——标准——法规——产品缺陷分级表——极限标样——相关工艺文件3 产品审核的计划、范围、频次和人员3.1产品审核计划可包括:审核目的、审核时间、审核人员、被审核产品、抽样来源及抽样容量,并根据审核频次计划列出被审核产品某年的审核次数和具体审核的日期(月份),其中抽样来源中的所抽产品批次应为抽样时即将发运产品的后一个批次和刚入库的产品批次之间的较大数量批次,原则上不应影响发货;抽样容量可根据产品批次数量控制在4~20只(件)范围内。
另外审核所抽取的样品若仍要使用则须进行标识管理,并要把样品恢复到抽样时的原始状态。
3.2产品审核范围原则上包括所有入库待交货的产成品总成和零部件。
当有特殊情况,如产品质量极不稳定时也可对入库的半成品或过程中的在序产品进行计划外审核。
3.3产品审核频次应根据产品年产量(供货量)的大小及其它因素来确定。
审核频次可按某一产品的年计划产量占所有产品全年总的计划产量的百分数分为4个频次等级,见下表:当产品产量比例百分数小于1%时,可延期到下一年,直至累积比例百分数大于或等于1%时进行产品审核。
产品审核品质指数QKZ计算方法
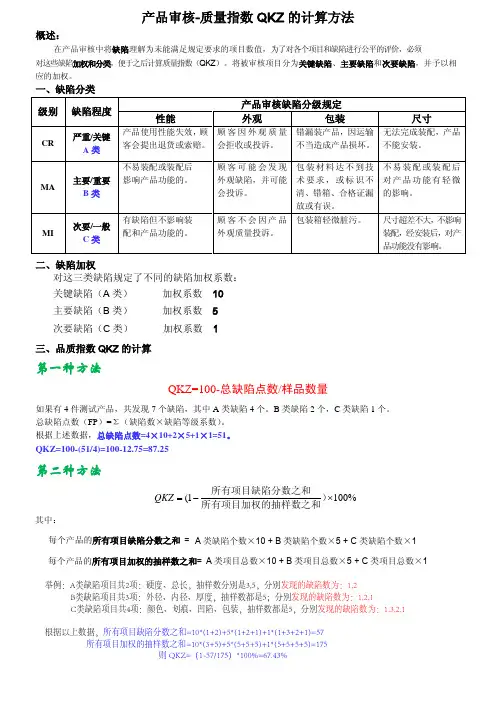
主要缺陷(B 类)
加权系数 5
次要缺陷(C 类)
加权系数 1
三、品质指数 QKZ 的计算
第一种方法
QKZ=100-总缺陷点数/样品数量
如果有 4 件测试产品,共发现 7 个缺陷,其中 A 类缺陷 4 个。B 类缺陷 2 个,C 类缺陷 1 个。 总缺陷点数(FP)=Σ(缺陷数×缺陷等级系数)。 根据上述数据,总缺陷点数=4×10+2×5+1×1=51。 QKZ=100-(51/4)=100-12.75=87.25
顾客不会因产品 外观质量投诉。
包装材料达不到技 术要求,或标识不 清、错箱、合格证漏 放或有误。 包装箱轻微脏污。
不易装配或装配后 对产品功能有轻微 的影响。
尺寸超差不大,不影响 装配,经安装后,对产 品功能没有影响。
二、缺陷加权 对这三类缺陷规定了不同的缺陷加权系数:
关键缺陷(A 类)
加权系数 10
第二种方法
其中:
所有项目缺陷分数之和
QKZ = (1−
)×100%
所有项目加权的抽样数之和
每个产品的所有项目缺陷分数之和 = A 类缺陷个数×10 + B 类缺陷个数×5 + C 类缺陷个数×1
每个产品的所有项目加权的抽样数之和= A 类项目总数×10 + B 类项目总数×5 + C 类项目总数×1
举例:A类缺陷项目共2项:硬度、总长,抽样数分别是3,5,分别发现的缺陷数为:1,2 B类缺陷项目共3项:外径、内径、厚度,抽样数都是5;分别发现的缺陷数为:1,2,1 C类缺陷项目共4项:颜色、划痕、凹陷、包装,抽样数都是5,分别发现的缺陷数为:1,3,2,1
根据以上数据,所有项目缺陷分数之和=10*(1+2)+5*(1+2+1)+1*(1+3+2+1)=57 所有项目加权的抽样数之和=10*(3+5)+5*(5+5+5)+1*(5+5+5+5)=175 则 QKZ=(1-57/175)*100%=67.43%
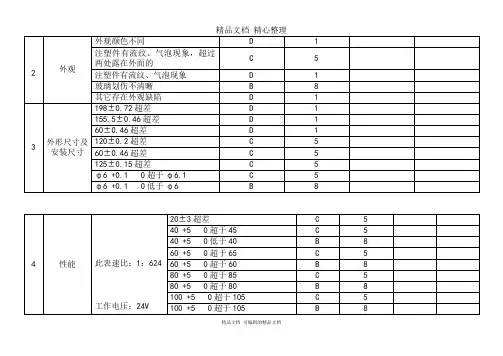
产品质量审核缺陷等级评价表
公司给予谅察赔偿,其赔偿金额,敬请贵公司同意。
□由其他货款中扣除
□以现金支付
顺颂
商祺
股份有限公司
采购部年月日
2
外观
外观颜色不同
D
1
注塑件有流纹、气泡现象,超过两处露在外面的
C
5
注塑件有流纹、气泡现象
D
1
玻璃划伤不清晰
B
8
其它存在外观缺陷
D
1
3
外形尺寸及安装尺寸
198±0.72超差
D
1
155.5±0.46超差
D
1
60±0.46超差
D
1
120±0.2超差
C
5
60±0.46超差
5
125±0.15超差
C
5
φ6 +0.1 0超于φ6.1
C
5
φ6 +0.1 0低于φ6
B
8
4
性能
此表速比:1:624
工作电压:24V
20±3超差
C
5
40 +5 0超于45
C
5
40 +5 0低于40
B
8
60 +5 0超于65
C
5
60 +5 0超于60
B
8
80 +5 0超于85
C
5
80 +5 0超于80
B
8
100 +5 0超于105
C
5
100 +5 0超于105
B
8
120 +6 0超于126
3 GMP检查常见缺陷评定表
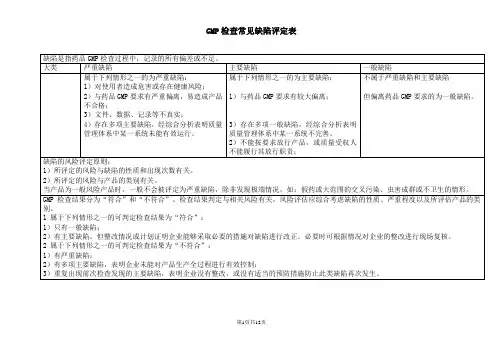
无菌灌装产品在灌装期间无环境控制/未监控微生物。
房间洁净度等级测试的采样点不够/采样方法不正确。
微粒与缺陷的检查不当。
采用无菌工艺灌装的产品在无菌灌装时,环境控制/微生物监控不充分。
培养基灌装验证失败后仍继续进行无菌灌装生产。
厂房与设备的设计或维护未将污染/尘粒产生降到最小的限度。
未考虑灭菌前的微生物污染水平。
生产开始到灭菌或过滤之间的间隔时限未经验证。
培养基灌装规程不正确。
培养基灌装数量不足。
培养基灌装未模拟实际的生产情况。
培养基支持广谱微生物生长的有效性未经证实。
培养基灌装的结果判定错误。
未做安瓿检漏试验。
无菌检查样品数量不足或不能代表一个完整的生产周期。
未将灭菌柜每次装载的产品视为一个单独的批次进行无菌检查。
一次接收的物料由多个批次构成,未考虑分开取样、检验与批准放行。
成品检验
批准放行销售前,未按照所适用的质量标准完成对成品的检验。
质量标准内容不完整/不正确。
物理指标的检验项目不全。
伪造或篡改检验结果/伪造检验报告
成品质量标准未经质量管理部门批准。
检验项目不全。
检验方法未经验证。
运输和贮存条件无SOP规定。
-
未根据需要控制或监测温湿度(如未按标示的要求贮存)。
-
与生产区或产品暴露的设备直接相邻或位于其上方的墙面/天棚有损坏(破洞、裂缝或油漆剥落)。
不与暴露产品直接相邻或不直接位于暴露产品上方的表面有损坏。
因管道或固定设备造成有无法清洁的表面,或有灰尘直接位于产品或生产设备的上方。
-
休息、更衣、洗手和盥洗设施设置不当。
产品质量审核记录
OK
OK
OK
OK
0
0
投影仪
5
5
3.12
3.14
3.14
3.12
3.12
0
0
带表卡尺
5
5
ø83.88
ø83.88
ø83.88
ø83.90
ø83.88
0
0
三坐标
5
5
R50.48
R50.46
R50.46
R50.46
R50.46
0
0
三坐标
5
5
ø127.01
ø127.02
ø127.01
ø127.01
ø126.99
1
5
带表卡尺
5
5
带表卡尺
5
5
带表卡尺
5
5
三坐标
5
5
带表卡尺
5
5
带表卡尺
5
5
投影仪
5
5
三坐标
5
5
三坐标
5
5
R规
5
5
R规
5
5
R规
5
5
带表卡尺
5
5
带表卡尺
5
5
三坐标
5
5
带表卡尺
5
5
带表卡尺
5
5
螺纹规
5
5
带表卡尺
5
5
带表卡尺
5
5
带表卡尺
5
5
数显高度尺
5
5
带表卡尺
5
5
数显高度尺
5
5
缺陷等级
产品质量审核记录
产品审核质量指数QKZ的计算方法及举例
产品审核质量指数QKZ的计算方法及举例提供了两种计算方法,选择用哪种方法计算可以按照客户的要求,如果没有,企业可自行规定,一般的,当所有缺陷项目的抽样数相同时,建议选择第一种方法计算,当对缺陷项目的抽样数不相同时,建议采用第二种方法计算。
一、缺陷分类二、缺陷加权对这三类缺陷规定了不同的缺陷加权系数:关键缺陷(A类)加权系数10主要缺陷(B类)加权系数5次要缺陷(C类)加权系数1三、品质指数QKZ的计算第一种方法QKZ=100-总缺陷点数/样品数量其中总缺陷点数(FP)=Σ(缺陷数×缺陷等级系数)例:有4件测试产品,共发现7个缺陷,其中A类缺陷4个,B类缺陷2个,C类缺陷1个。
则总缺陷点数=4×10+2×5+1×1=51。
QKZ=100-(51/4)=100-12.75=87.25第二种方法其中:所有项目缺陷分数之和=A类缺陷个数×10 + B类缺陷个数×5 + C类缺陷个数×1所有项目加权的抽样数之和=A类项目总数×10 + B类项目总数×5 + C类项目总数×1举例:A类缺陷项目共2项:硬度、总长,抽样数分别是3,5,分别发现的缺陷数为:1,2 B类缺陷项目共3项:外径、内径、厚度,抽样数都是5;分别发现的缺陷数为:1,2,1 C类缺陷项目共4项:颜色、划痕、凹陷、包装,抽样数都是5,分别发现的缺陷数为:1,3,2,1根据以上数据,所有项目缺陷分数之和=10*(1+2)+5*(1+2+1)+1*(1+3+2+1)=57所有项目加权的抽样数之和=10*(3+5)+5*(5+5+5)+1*(5+5+5+5)=175则QKZ=(1-57/175)*100%=67.43%。
产品质量严重性分级表
产品质量缺陷严重性分级表
产品质量缺陷严重性分级原则NJE-QP-GD-01-14
产品质量审核评审原则
产品质量审核评审的结果,以单位产品质量特征值QKZ=100-(10∑A+5∑B+1∑C)/n为缺陷点数
1、若QKZ<85或存在C 级(包括C 级)以上缺陷时,在未经返工并验证合格或顾客未同意让步接收前,不得放行或出货。
2、若QKZ <85或存在B 级(包括B级)以上缺陷时,应采取相应措施。
由产品审核人员开具《不符合项报告》,责任部门必须对产品审核中发现不符合项按《纠正和预防措施控制程序》进行原因分析,并实施整改。
产品审核人员进行跟踪验证。
3、若FP=0,QKZ=100则表明本次审核结果为零缺陷。
产品审核规范
产品审核规范CAL QT 8-2本规范规定了产品审核的目的、依据、计划、范围、频次、人员、缺陷分级和质量指数、目标值、未达标和缺陷处理措施、审核结果和报告、计划外审核以及审核流程等内容。
1 产品审核的目的产品审核的任务是从顾客的观点出发,按照检验流程来检验待发运的产品是否与技术文件,图纸、规范、标准、法规以及其它额定“质量特性”的要求相符。
目的是及时发现系统缺陷、重点缺陷以及较长期的质量趋势,以便对企业的产品质量状况有一个全面的了解。
2 产品审核的依据及参考资料2.1产品审核的依据为产品审核检查项目表。
该文件应规定包括标识、包装、外观、尺寸和性能等项目的常规检验特性,也可包括便于按要求进行的可靠性试验项目。
对于不便于进行的很费时的和破坏性的常规特性检验,可接受该批次产品的试验数据。
2.2产品审核的参考资料包括:——产品装配图——产品零件图——产品包装图——产品试验大纲——技术、检验规范——FMEA——最终检验作业指导书——周期检验作业指导书——包装作业指导书——标准——法规——产品缺陷分级表——极限标样——相关工艺文件3 产品审核的计划、范围、频次和人员3.1产品审核计划可包括:审核目的、审核时间、审核人员、被审核产品、抽样来源及抽样容量,并根据审核频次计划列出被审核产品某年的审核次数和具体审核的日期(月份),其中抽样来源中的所抽产品批次应为抽样时即将发运产品的后一个批次和刚入库的产品批次之间的较大数量批次,原则上不应影响发货;抽样容量可根据产品批次数量控制在4~20只(件)范围内。
另外审核所抽取的样品若仍要使用则须进行标识管理,并要把样品恢复到抽样时的原始状态。
3.2产品审核范围原则上包括所有入库待交货的产成品总成和零部件。
当有特殊情况,如产品质量极不稳定时也可对入库的半成品或过程中的在序产品进行计划外审核。
3.3产品审核频次应根据产品年产量(供货量)的大小及其它因素来确定。
审核频次可按某一产品的年计划产量占所有产品全年总的计划产量的百分数分为4个频次等级,见下表:当产品产量比例百分数小于1%时,可延期到下一年,直至累积比例百分数大于或等于1%时进行产品审核。