
三针测量法检验圆锥外螺纹基面中径
三针测量法检验圆锥外螺纹基面中径
一. 引言
用三针测量法检验外螺纹的中径是比较精密的方法,尤其是检验圆锥外螺纹的中径。
它的测量装置稳定,避免了螺纹角误差对测量的影响。
二. 测量方法和装置
由于圆锥螺纹每个截面上的中径都不一样,从而我们提出了“基面中径”这一个概念,所谓基面中径就是距螺纹量规某一截面一定距离的螺纹牙上的中径。
基面中径在正弦规上用三针测量法进行测量。
见图(一)
图(一)
三. 基面中径的测量
(1.)选择三针直径d 。
为避免螺纹角误差对测量的影响,可按(1)式选取最佳三针直径。
见(图二)
(图二)
d 。
=
2
2α
COS
P (1)
式中:P —— 螺距; α —— 螺纹角;
d 。
—— 最佳三针直径。
(2.)中径的测量
在工作平板上放上正弦规,根据圆锥螺纹的锥度计算出正弦规的块规高度b ,将两支针分别放在工件下方的第二牙和第三上(注意尽可能使两针之间的距离大,以便稳定装置),并与工件一起放到正弦规上,将第三针放在工件上方的第二牙或第三牙上。
然后在正弦上放置根据图纸的基面中径和工件有关参数按(2)式算出的块规组的高度H ,将半径为R 的标准圆柱放置在该块规组H 上。
最后
第三针的最高点示值与标准圆
柱的最高点示值之差,这个示值差就是基面中径的实际尺寸与图纸的基面中径之差∆a 。
(3.)测量公式及推导
由于 d 小=AD –2AG (注:G 为工件小端中径上的一点); 所以 d 基=AD-2AG +(L –L 。
) K 式中:d 小 —— 工件小端中径;
d 基 —— 图纸标注的基面中径; L —— 工件长度;
L 。
—— 大端面到基面a-a 截面的距离(机械手册里可查到); K —— 工件锥度 (K=2tg ϕ) 。
利用数学关系式可以算出: AD=
ϕ
COS H +
ϕCOS R + R tg ϕ+ Rctg 2
90
ϕ
- ;
2AG= d 。
(ϕ
C O S
1+
2
1α
Sin
)–
2
P ( Ctg 2
α–tg 2
ϕtg
2
α) 。
所以
d
基=(
ϕ
COS H +
ϕ
COS R + Rtg ϕ+Rc
2
90
ϕ
-)–[d 。
(
ϕ
C O S
1+
2
1α
Sin
)–
2
P (Ctg
2
α–tg 2
ϕtg
2
α)]+(L –L 。
) K
H={
基–(ϕCOS R
+Rtg ϕ+Rctg 2900
ϕ-)+[ d 。
(ϕ
C O S 1
+
2
1α
Sin
)
–
2
P ( Ctg
2
α–tg 2
ϕtg
2
α)]–(L –L 。
) K}COS ϕ (2)
式中:H —— 正弦规上方的块规组的尺寸;
d 基—— 图纸标注的基面中径; R —— 标准圆柱的半径(定值); d 。
—— 三针直径;
P ——螺距;
ϕ——工件半锥角;
α——螺纹角;
L ——同上;
K——同上;
L。
——同上。
∆a= | d基–d实| (3)
式中:∆a——百分表分别在第三针上和在标准圆柱上的示值之差;
d基——同上(注:图纸或机械手册上可查到的);
d实——所求基面中径。
四.螺距、接触点压力变形、螺纹牙形角所带来的误差
(1.)螺距误差:当螺距偏大时三针往下偏移,基面中径就会偏小;反之,三针往上偏移基面中径就会偏大。
所以,在测量基面中径之前要检验螺距是否合格。
见(图三)
(图三)
(2.)接触压力变形点主要是在a、b、c三点上,接触点压力变形会导致产生误差。
但在该测量装置上由于百分表
指针的接触压力本身非常小,再加上我们平时检验时可调到接触力最小,所以该误差小到可忽略不计。
见(图四)
(图四)
(3.)螺纹牙形角所带来的误差:当螺纹牙形角偏大时三针往下偏移,基面中径就会偏
小;反之,三针往上偏移基面中径就会偏大。
所以,在测量基面中径之前要检验螺纹牙形角是否合格。
见(图五)
(图五)
五.结束语
用该方法测量基面中径除以上螺距、接触点压力变形、螺纹牙形角所带来的可规避的误差以外,主要是三针带来的误差。
所以选择最合适的三针是关键,我们要尽量选择最合适的三针测量基面中径。
希望有关生产厂家根据锥螺纹的参数,多生产三针的规格以满足测量锥螺纹要求。
三针测量法对螺纹中径进行简易测量方法

三针测量法对螺纹中径进行简易测量方法螺纹中径是指螺纹的核心径,通常用于螺纹的加工和检测。
在实际应用中,准确测量螺纹中径非常重要,因为它直接影响到螺纹的质量和相互配合的精度。
三针测量法是一种常用的简易测量方法,适用于大多数螺纹尺寸的测量。
1.准备工作:
a.选择适当尺寸的三根测量针,它们的直径分别为D1、D2和D3,并保证它们之间的直径差异较小。
b.准备一个安装针座,针座中心线与螺纹轴线平行,并可以提供与测量针相互垂直的针孔。
2.确定针顶位置:
a.将测量针依次插入针座的针孔,并调整针座的高度,使测量针针顶与螺纹针螺纹顶平齐。
b.通过调节针座高度,使得针座固定在同一位置,便于后续的测量。
3.测量操作:
a.依次将三根测量针插入螺纹中,在每次测量之前都要确保测量针的针尖清洁、无毛刺以及无损伤。
b.插入第一根测量针D1,注意要轻轻转动针座,让测量针缘相对于螺纹错位,确保测量过程中不会有任何划伤或碰撞。
c.记录测量针D1的直径。
d.依次重复步骤b和c,完成第二根测量针D2和第三根测量针D3的测量。
e.记录测量针D2和D3的直径。
4.数据处理:
a.由于三根测量针的直径差异较小,可以认为它们的误差可以忽略不计。
因此,取三根测量针直径的平均值作为测量结果。
b.通过三根测量针的直径差异,来确定螺纹中径。
c.根据测量数据和计算公式进行计算,得到螺纹中径的值。
螺纹螺距及中径的三针测量

+4.864× 3.6-1.866 ×7
=40.948
-0.115 -0.380
即M的范围为40.833~40.568
因某螺纹的M值为40.660,在M的范围40.833~40.568之 外,故该螺纹的中径合格。
用单针法测螺纹中径 A= d0+M 2
A 0-25
举例
例1、用单针测量Tr36 × 6--8e的丝杆时,量得工件的实际外径
测量结果:螺纹千分尺的读数即为中径
0-25
0-2
量针
量针最佳
量针过大
量针过小
上测头
下测头
量针 d2
三针测量
上测头
钢针
下测头
用三针法测螺纹中径
测普通螺纹
M=d2+3dD-0.866P
dD最佳=0.577P
测梯形螺纹
M=d2+4.864dD-1.866P
dD最佳=0.518P
M 0-25
举例
例1、用三针法测M20普通螺纹中径,已知螺纹中径的基本尺
-0.125 -0.480
+4.864× 3.1-1.866 ×6
=40.882
-0.125 -0.480
即M的范围为40.757~40.402
因某螺纹的M值为40.360,在M的范围40.757~40.402之 外,故该螺纹的中径不合格。
课堂练习2
用三针测量Tr40 ×7的丝杆,已知螺纹中径的基本尺寸和极限
-0.02 -0.198
+ 3× 1.1-0.866 ×2
=16.269
-0.02 -0.198
即M的范围为16.249~16.071
课堂练习1
用三针法测M24普通螺纹中径,已知螺纹中径的基本尺寸和极限偏差为
三针法测量螺纹中径计算公式

三针法测量螺纹中径计算公式好的,以下是为您生成的文章:在机械制造和工程领域中,螺纹的测量可是一项至关重要的任务。
而在众多测量螺纹中径的方法里,三针法测量可是个相当靠谱的手段。
今天咱就来好好聊聊这三针法测量螺纹中径的计算公式。
先来说说为啥要测量螺纹中径。
您想想啊,螺纹这玩意儿在各种机械设备里到处都是,要是中径不准,那整个连接或者传动的效果可就大打折扣啦。
就好比一辆自行车,链条的尺寸不合适,您蹬起来那不得费劲死,还容易出故障。
那这三针法到底是咋操作的呢?简单来说,就是把三根直径相同的量针放在螺纹沟槽里,然后用测量工具测出量针外廓的尺寸,再通过一系列计算得出螺纹中径。
咱们的重点,三针法测量螺纹中径的计算公式,它长这样:M = d2 + 3d0 – 0.866P这里面的 M 就是测量出来的尺寸,d2 是螺纹中径,d0 是量针直径,P 是螺距。
给您举个例子吧。
有一次我在车间里,碰到一个师傅正在为一批新加工的螺纹零件发愁。
他用常规方法测量,怎么都觉得数据不太对。
我就建议他试试三针法,然后一起按照公式算了起来。
我们仔细地测量了量针的直径,还有螺距,一丝不苟地把数据代入公式。
那个师傅眼睛紧紧盯着计算器,嘴里还念叨着:“可千万别出错啊!”最后得出结果的那一刻,师傅脸上露出了笑容,说:“嘿,还真准!这下心里有底了。
”在实际操作中,这个公式的应用可得小心谨慎。
量针直径的选择要合适,测量的时候要保证精度,不然一点点误差都可能导致结果偏差很大。
而且不同的螺纹规格,对应的参数也都不一样,这就要求我们对各种螺纹标准了如指掌。
另外,在使用这个公式的时候,还得考虑测量工具的精度和误差。
比如说千分尺,如果它本身就有误差,那算出来的结果肯定也不准啦。
总之,三针法测量螺纹中径的计算公式虽然看起来不复杂,但要想真正用得好,还得靠咱们多多实践,积累经验。
只有这样,才能在面对各种螺纹测量任务时,都能准确无误地得出结果,保证产品的质量和设备的正常运行。
三针法测量外螺纹中径
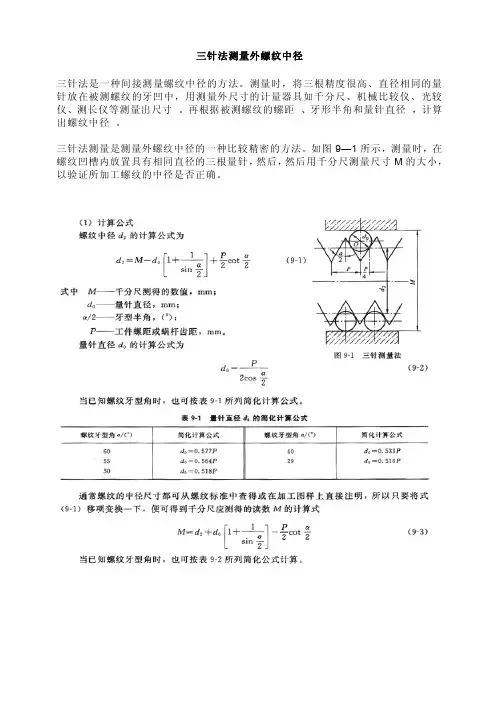
三针法测量外螺纹中径
三针法是一种间接测量螺纹中径的方法。
测量时,将三根精度很高、直径相同的量针放在被测螺纹的牙凹中,用测量外尺寸的计量器具如千分尺、机械比较仪、光较仪、测长仪等测量出尺寸。
再根据被测螺纹的螺距、牙形半角和量针直径,计算出螺纹中径。
三针法测量是测量外螺纹中径的一种比较精密的方法。
如图9—1所示,测量时,在螺纹凹槽内放置具有相同直径的三根量针,然后,然后用千分尺测量尺寸M的大小,以验证所加工螺纹的中径是否正确。
螺纹螺距及中径的三针测量
-0.059 -0.272
即A的范围为36.357~36.144
-0.125 -0.480
+4.864× 3.1-1.866 ×6
=40.882
-0.125 -0.480
即M的范围为40.757~40.402
因某螺纹的M值为40.360,在M的范围40.757~40.402之 外,故该螺纹的中径不合格。
课堂练习2
用三针测量Tr40 ×7的丝杆,已知螺纹中径的基本尺寸和极限
-0.02 -0.198
+ 3× 1.1-0.866 ×2
=16.269
-0.02 -0.198
即M的范围为16.249~16.071
课堂练习1
用三针法测M24普通螺纹中径,已知螺纹中径的基本尺寸和极限偏差为
Φ22.052
-0.02
-0.20
,求千分尺读数M值的范围。若某个螺纹的M值是24.555,问
该螺纹中径是否合格?
解: ①求量针直径
dD最佳= 0.577P=0.577×3=1.731mm 取量针直径为1.7毫米
②求M值
M=d2+3dD-0.866P=22.052--00..0220 +3× 1.7-0.866 ×3
=24.554
-0.02
-0.20
即M的范围为24.354~24.534
因为该螺纹的M值是24.555,不在M的范围24.534~24.354内,故不合格。
即M的范围为20.391~20.193
课堂练习
1、用三针法测M16普通螺纹中径,已知螺纹中径的基本尺
寸和极限偏差为Φ14.701
-0.02 -0.198
,求千分尺的读数范围。
三针法测量螺纹中径
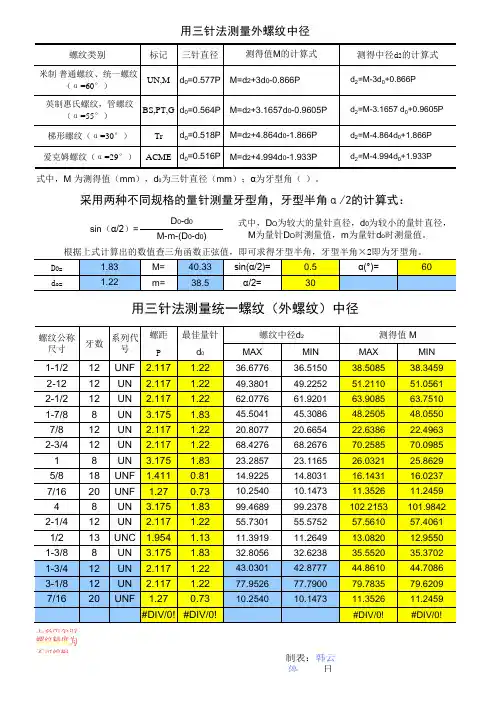
上表所示的螺纹精度为2A,其余精度的螺纹不适用上表,蓝色区域为可编辑区域,黄色区域为不可编辑,不用输入数据即可自动计算。
制表:韩云停 日期:2010.06.19
用三针法测量外螺纹中径
式中,M 为测得值(mm ),d 0为三针直径(mm );α为牙型角(°)。
用三针法测量统一螺纹(外螺纹)中径
M-m-(D 0-d 0)根据上式计算出的数值查三角函数正弦值,即可求得牙型半角,牙型半角×2即为牙型角。
sin (α/2)=
式中,D O 为较大的量针直径,d 0为较小的量针直径,
M 为量针D O 时测量值,m 为量针d o 时测量值。
采用两种不同规格的量针测量牙型角,牙型半角α/2的计算式:
D 0-d 0。
三针测量法
.三针测量法用量针测量螺纹中径的方法称三针量法,测量时,在螺纹凹槽内放置具有同样直径D 的三根量针,如图(e)示,然后用适当的量具(如千分尺等)来测量尺寸M 的大小,以验证所加工的螺纹中径是否正确。
螺纹中径的计算公式:d 2=M -D)2sin 11(α++21t*ctg 2α M :千分尺测量的数值(mm)、D :量针直径(mm)、α/2:牙形半角、t :工件螺距或蜗杆周节(mm)量针直径D 的计算公式: D=212cos αt如果已知螺纹牙形角,也可用下面简化公式计算:图(e)例2对M24﹡1.5D 及螺纹中径d 2 ? 解 ∵ α = 60°代入D=0.577t 中 得D=0.577﹡1.5=0.8655mm∴ d 2=24.325-0.8655(1+1/0.5)+1.5﹡1.732/0.5=23.0275mm与理论值(d 2=23.026)相差△=23.0275-23.026=0.0015mm ,可见其差值非常的小。
实际上螺纹的中径尺寸,一般都可以从螺纹标准中查得或从零件图上直接注明,因此只要将上面计算螺纹中径的公式移项,变换一下,便可得出计算千分尺应测得的读数公式:M=d 2+D )2sin 11(α+-21t*ctg 2α例32的读数值?解 ∵ α = 60°代入上式 M = d 2+3D -0.866t = 23.026+3﹡0.866-0.866﹡1.5=24.325mm5.双针测量法双针测量法的用途比三针测量法还要广泛,如螺纹圈数很少的螺纹,以及螺距大的螺纹(螺距大于6.5),都不便用三针量法测量,而用双针量法测量则简便可行,对于普通螺纹,牙形角α =60°,如图(f)示。
图(f)d 2=M ˊ-3D -)(8'2D M t -+0.866t M ˊ:双针量法的测量尺寸(mm)(d 2、D 、t 的含义同前,在图(f)上不再标注)从上公式中可看出,在公式右端第一项与第三项中都含有M ˊ值,而M ˊ值需要在测量之前就计算出来,直接应用上述公式是不便计算理论M ˊ值,需对上式化简才能求出,以便在加工时准确控制M ˊ尺寸,保证螺纹中径d 2合格。
螺纹螺距及中径的三针测量
解: ①求量针直径
dD最佳= 0.577P=0.577×2.5=1.44mm 取量针直径为1.4毫米
②求M值
M=d2+3dD-0.866P=18.376-0-.02.1082
=20.411
-0.02
-0.218
+3× 1.4-0.866 ×2.5
即M的范围为20.391~20.193
精选PPT
18
课堂练习
1、用三针法测M16普通螺纹中径,已知螺纹中径的基本尺
寸和极限偏差为Φ14.701
-0.02 -0.198
,求千分尺的读数范围。
解: ①求量针直径
dD最佳= 0.577P=0.577×2=1.154mm 取量针直径为1.1毫米
②求M值
M=d2+3dD-0.866P=14.701
-0.02 -0.198
上测头进入槽中
精选PPT
下测头卡住螺牙
11
用螺纹千分尺测中径
0-25
精选PPT
12
用螺纹千分尺测中径
操作要点
下测量头不动 上测量头前后摆动,找最大直径处。
测量结果:螺纹千分尺的读数即为中径
0-25
精选PPT
13
0-2
量针
量针最佳
量针过大
量针过小
上测头
下测头
精选PPT
14
量针
d2
精选PPT
15
精选PPT
7
螺纹中径尺寸的作用----影响配合精度 无法拧进
外螺纹中径尺寸大了----无法配合
精选PPT
8
螺纹千分尺结构
微分筒 刻度尺 上测量头 下测量头
0-25
精选PPT
三针测量法
.三针测量法用量针测量螺纹中径的方法称三针量法,测量时,在螺纹凹槽内放置具有同样直径D 的三根量针,如图(e)示,然后用适当的量具(如千分尺等)来测量尺寸M 的大小,以验证所加工的螺纹中径是否正确。
螺纹中径的计算公式:d 2=M -D)2sin 11(α++21t*ctg 2α M :千分尺测量的数值(mm)、D :量针直径(mm)、α/2:牙形半角、t :工件螺距或蜗杆周节(mm)量针直径D 的计算公式: D=212cos αt如果已知螺纹牙形角,也可用下面简化公式计算:图(e)例2对M24﹡1.5D 及螺纹中径d 2 ? 解 ∵ α = 60°代入D=0.577t 中 得D=0.577﹡1.5=0.8655mm∴ d 2=24.325-0.8655(1+1/0.5)+1.5﹡1.732/0.5=23.0275mm与理论值(d 2=23.026)相差△=23.0275-23.026=0.0015mm ,可见其差值非常的小。
实际上螺纹的中径尺寸,一般都可以从螺纹标准中查得或从零件图上直接注明,因此只要将上面计算螺纹中径的公式移项,变换一下,便可得出计算千分尺应测得的读数公式:M=d 2+D )2sin 11(α+-21t*ctg 2α例32的读数值?解 ∵ α = 60°代入上式 M = d 2+3D -0.866t = 23.026+3﹡0.866-0.866﹡1.5=24.325mm5.双针测量法双针测量法的用途比三针测量法还要广泛,如螺纹圈数很少的螺纹,以及螺距大的螺纹(螺距大于6.5),都不便用三针量法测量,而用双针量法测量则简便可行,对于普通螺纹,牙形角α =60°,如图(f)示。
图(f)d 2=M ˊ-3D -)(8'2D M t -+0.866t M ˊ:双针量法的测量尺寸(mm)(d 2、D 、t 的含义同前,在图(f)上不再标注)从上公式中可看出,在公式右端第一项与第三项中都含有M ˊ值,而M ˊ值需要在测量之前就计算出来,直接应用上述公式是不便计算理论M ˊ值,需对上式化简才能求出,以便在加工时准确控制M ˊ尺寸,保证螺纹中径d 2合格。
实验3-2用三针法测量螺纹中径
实验3-2 用三针法测量螺纹中径1、 1、 目的与要求1.1、 1.1、 理解三针法测量外螺纹中径的原理;1.2、 1.2、 学会杠杆千分尺的使用方法。
2、 2、 测量原理用三针法测量外螺纹中径属于间接测量,其原理如图3-7所示,是将三根直径相同的量针(或称量线)或量柱分别放入螺纹直径两边的牙槽内,然后用具有两个平行测量面的量仪测出外尺寸M ,根据所测M 值和被测螺纹的螺距P 、牙型半角α/2以及所用量针的直径d 0,计算出螺纹中径d 2。
d 2 = M-2AC=M-2(AD-CD)当α/2=30°d 2=M-3d 0+0.866P图3-7 用三针法测量螺纹中径如果量针与螺纹的接触点E 正好位于螺纹中径处,则螺纹半角的误差将不影响测量结果,此时所用的量针直径称为最佳直径,其值可按下式计算: 当α/2=30°时d 0=0.577P2cos 0αPd =图3-8 三针结构形式a)悬挂式b)带座板式为了简化三针的尺寸规格,工厂生产的三针尺寸是几种尺寸相近螺纹共用的标准值。
不一定恰好等于所要的最佳直径。
测量时要按上式计算的最佳直径从成套三针中挑选直径最接近的三针。
三针有两种结构,见图3-8。
悬挂式三针是挂在架上使用;带座板式三针是套在测头上使用。
量针的制造精度有两级:0级用于测量中径公差为4~8um的螺纹塞规;1级用于测量中径公差大于8um的螺纹塞规或螺纹工件。
3、3、仪器简介测量外尺寸M的量仪有千分尺、杠杆千分尺、杠杆卡规、比较仪、测长仪等,根据工件的精度要求选择。
本实验采用千分尺。
该千分尺测头是固定的,通过旋转转动刻度筒调节测杆与测头之间的距离,最终读数由固定刻度筒和转动刻度筒读取。
4、4、操作步骤4.1、4.1、根据被测螺纹的大小粗估M值,选择测量范围适合的千分尺。
擦净尺上测头和测杆的端面。
4.2、4.2、根据被测螺纹的螺距计算量针的最佳直径,从成套三针(表3-5)中选出与最佳直径最接近的三针。