
首件、首批样品检验报告
供方首批样品认可管理规定

5.6.4检查员填写《首件样品检验报告》,送交产品技术部认可,产品技术部确认满足技术要求并签署意见后,一式三份交质量管理部及采购物流部,由采购物流部放入供方档案保存,保存期至供货关系中断再加一个日历年(到下一年的12月31日)为止。
5.3采购物流部填写“供方情况调查报告”,经总经理批准后交质量管理部,质量管理部派审核员按《过程审核条例》进行质量能力评定并填写审核报告,送交采购物流部。
5.4采购物流部收到审核报告后,与供方进行商务洽谈。
5.5合格供方在出现以下任意一种情况应执行5.6、5.7相关要求;
—对以前不合格处进行修正;
—材料结构发生较大改变;
—更改模具、设备;
—停止供货12个月以上时间后重新投入生产;
—由于质量问题推迟供货;
—工艺方法发生改变。
5.6首件样品认可
5.6.1采购物流部要求供方填写《首件样品检验报告》,并随样品一起进行首件样品认可。
5.6.2首件样品数量一般5-15件,具体数量由产品技术部确定,供方随首件提交尺寸报告,性能试验或化学分析试验报告。
1目的
保证采购产品批量供货的质量。
2ቤተ መጻሕፍቲ ባይዱ围
适用于新产品的外购原材料、零部件的批量采购及新选择的供方的首批采购的认可;当供方的材料、生产工艺、工装设备等发生变更时,也可参照本规定执行。
3术语
无
4职责
4.1产品技术部负责首件样品的认可并提供采购与检验所依据的技术规范。
4.2质量管理部负责供货厂的质量能力审核与首批样品的检验及认可。
首件检验报告

首件检验报告
客 户
产品
规格
生产订单号
拉别
日期
首检时机
□首次开线
□工治具调整
□转班
□中途停线
□工艺调整
□其它
检验项目
检验内容
检验结果
判定
OK
NG
物 料
所有物料经IQC检验OK
首件加工物料与B0M一致
物料均在保质期内
每箱(袋)内无混料现象
生产线无遗留其它机种物料
治具
工艺要求之工治具已齐备
所有工治具可正常工作
工治具调校已完成
工治具无错用现象
相关文件
《生产作业指导书》使用无误来自《检验标准》使用无误产品
符合《半成品/成品检验规范》品质要求(前5产品)
检验数据记录
项目
1
2
3
4
5
外观
性能
包装
判定
□可量产□不可量产
制表
生产部
品质部
表格编号:Fr-LF-PZ-QP-03-04A
首件检验报告

生产部门:□注塑部 □印花部 □转印部 □装配部 □喷油/移印部 机号/拉号
报告编号:
客户名称:
订单号:
产品名称:
产品编号:
数量:
检验项目
检验结果 合格 不合格
不良描述
1.外观检查:□颜色 □位置 □表面光面或哑面
2.试装检验:□半制品试装 □成品试装 □喷、移、转印试印
3.测试评核:□粘油 □介油 □百格 □酒精 □洗碗 □微波
转印机参数
超声机参数
14.转印部/装配部参 温度 压力 压力 胶头 延迟 溶接 固化
数核对:
℃ ㎏ ㎏ ° 时间 时间 时间
吸塑机参数
电流
加热时 冷却 间 时间
关键原材料
型号
生产商/客供名称
批次号
15.产品一致性检 查:
样板确认人:
确认日期:
首Hale Waihona Puke 检查时机: □更换品种/换线/换模时 □工艺/工程更改成制作主要条件发生变更
4.功能检测:
5.结构核对:□螺丝孔位 □装配扣位
6.包装核对:□文档 □条码 □图案 □颜色
7.样板核对:
8.BOM用料:
9.生产订单核对:□客人资料
10.重量核对:
11.尺寸核对:
温度℃
射胶压力
射胶速度
水口
13.注塑参数核对: 一段 二段 三段 四段 一段 二段 三段 四段 一段 二段 三段 四段 比例
□新产品第一次生 □机器故障修理后 □前次首件未通过时 □其它
备注:
结果: 检验员:
□ 合格
□ 不合格 日期:
品质部主管:
日期:
编号:FM-PZ-001-A0
首件及首件检验的定义
首件及首件检验的定义◆ 首件:每个班次刚开始时或过程发生改变(如人员的变动、换料及换工装、机床的调整、工装刀具的调换修磨等)后加工的第一或前几件产品。
对于大批量生产,“首件”往往是指一定数量的样品。
◆ 首件检验:对每个班次刚开始时或过程发生改变(如人员的变动、换料及换工装、机床的调整、工装刀具的调换修磨等)后加工的第一或前几件产品进行的检验。
一般要检验连续生产的3-5件产品,合格后方可继续加工后续产品。
◆ 在设备或制造工序发生任何变化,以及每个工作班次开始加工前,都要严格进行首件检验。
首件检验的目的◆ 生产过程中的首件检验主要是防止产品出现成批超差、返修、报废,它是预先控制产品生产过程的一种手段,是产品工序质量控制的一种重要方法,是企业确保产品质量,提高经济效益的一种行之有效、必不可少的方法。
◆ 首件检验是为了尽早发现生产过程中影响产品质量的因素,预防批量性的不良或报废。
◆ 首件检验合格后方可进入正式生产,主要是防止批量不合格品的发生。
◆ 长期实践经验证明,首检制是一项尽早发现问题、防止产品成批报废的有效措施。
通过首件检验,可以发现诸如工夹具严重磨损或安装定位错误、测量仪器精度变差、看错图纸、投料或配方错误等系统性原因存在,从而采取纠正或改进措施,以防止批次性不合格品发生。
首件检验的时机/场合◆ 1、每个工作班开始;◆ 2、更换操作者;◆ 3、更换或调整设备、工艺装备(包括刀具更换或刃磨);◆ 4、更改技术条件、工艺方法和工艺参数(如粗糙度要求变更、内孔铰孔更改为镗孔、数控程序中走刀量或转速等的改变);◆ 5、采用新材料或材料代用后(如加工过程中材料变更等);◆ 6、更换或重新化验槽液等(如磷化、氮化等)。
首件检验的要求◆ 首件检验采用三检制:自检、互检及专检。
◆ 三检制;送检的产品必须先由操作人员进行“自检”,然后再由班组长或同事进行“互检”,最后由检验员‘专检’,确定合格后方可继续加工后续产品。
首批认可EMPB报告提交格式要求

Seite 2
Du Xuejun
首批样件认可报告(EMPB)提交格式要求 ■ 所规定的技术规格的符合情况(材料报告、PV、TL、DIN 等,同时提供相应图纸
上标准的中文版) - 材料(例如原材料、表面、焊缝等) - 按照 PV、TL、DIN、VE、产品建议书等进行的技术规范检验和功能检验,列出检 验所依据的相应技术规范的援引或数据,并说明技术规范号、版本状态和出版时间等 - 寿命测试 列出检验所依据的相应技术规范的援引或数据,并说明技术规范号、版本状态和出版 时间等 - 特性线(图表)
Seite 4
Du Xuejun
首批样件认可报告(EMPB)提交格式要求
■ 欧盟安全数据页(IMDS)IMDS 记录见 /
- IMDS认可号及认可确认页面 (打印版)
- 欧洲委员会方针一致的捆绑声明 (仅在IMDS没有完成时填写,SOP前必须完成IMDS认可) ■ 过程能力证明(只要技术规范有要求,Cpk, Cmk等) - 用于重要的特性和复杂的部件 / 模块 ■ 供应商联系人 (电话、传真、电子邮件、地址等)
根据大众集团针对“首件认可”的要求提供尽可能充分的材料。
关于首件认可报告的要求,主要是希望供应商可以提供完整、正确并有条理性的文 件报告。报告建议采用文件夹的形式提供,其顺序如下: ■ 报告首页(包括企业名称,供应零件名称、零件号,日期等等,必须使用VDA格式,
优先使用中文)
■ 尺寸检验报告(标准值 / 实际值) - 坐标尺寸(所有连接尺寸) - 对准方案、坐标 - 附上图纸,上面标出测量点(对于复杂的部件)
首批样件报告(EMPB)格式提交要求 —— Stand 20.06.2011
编制:杜学军Werk VWPT LotangSeite 1
首件检验报告 中英文版
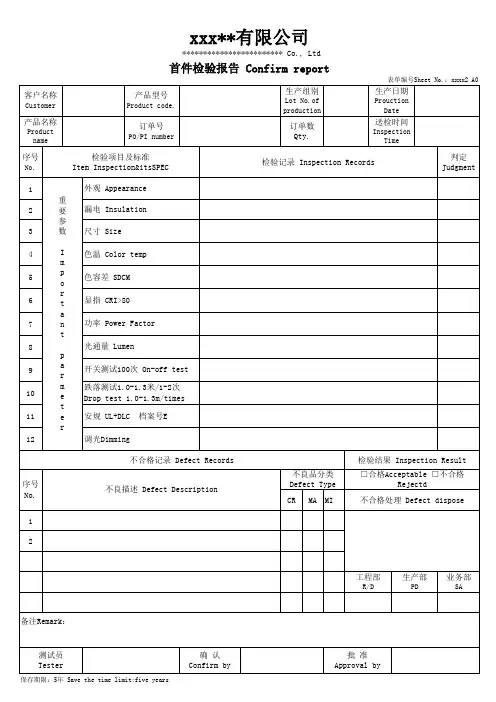
序号 No. 1 2
不良描述 Defect Description
工程部
R/D
生产部
PD
业务部
SA
备注Remark:
测试员 Tester
保存期限:5年 Save the time limit:five years
确 认 Confirm by
批 准 Approval by
检验记录 Inspection Records
判定 Judgment
1 2 3 4 5 6 7 8 9 10 11 12
检验结果 Inspection Result 不良品分类 Defect Type CR MA MI □合格Acceptable □不合格 Rejectd 不合格处理 Defect dispose
xxx**有限公司
************************ Co., Ltd
首件检验报告 Confirm report
表单编号Sheet No.:xxxx2 A0
客户名称
Customer
产品型号
Product code.
生产组别
Lot No.of production
生产日期
Prouction Date
产品名称
Product name
பைடு நூலகம்订单号
PO/PI number
订单数 Qty.
送检时间
Inspection Time
序号
No.
检验项目及标准 Item Inspection&itsSPEC 外观 Appearance 重 要 参 数 I m p o r t a n t p a r m e t e r 漏电 Insulation 尺寸 Size 色温 Color temp 色容差 SDCM 显指 CRI>80 功率 Power Factor 光通量 Lumen 开关测试100次 On-off test 跌落测试1.0-1.3米/1-2次 Drop test 1.0-1.3m/times 安规 UL+DLC 调光Dimming 不合格记录 Defect Records 档案号E
首件检验报告
首(末)件检验报告
生产日期
订单数量
首件数
线别
提交人
审核人
项目
□电器特性□外观□尺寸□材料
A:外观检验:
□1:绕线平整,无交叉,无超出骨架边缘□2:包胶无异常□3:焊锡OK,无锡珠□4:点胶无异常
□5:线圈无松动□6:本体无异物□7:磁芯无松动脱落
B:尺寸检验:
序号规格
1
2
3
4
5
C:电器特性:
序号规格
1
2
3
4
5
D:原材料使用:
材料
要求规格料号
实际规格要求
备注
确认结果:
判定结论:
E:部门签核及意见:
生产部:
品管部:
工程部:
备注:
1.新产品及一个月以上未生产的产品重新投产时,必须制作首件样品进行确认;
2.首件样品必须是5PCS,确认合格后,生产、工程、品管各保留1PCS首件样品(必须满足品管部首件样品保存)
首件样品也是已品管部保留的样品为最准;
3.首件样品制作有异常时必须找工程部一起确认如何做法,但首次首件不合格时,生产部要找工程部一同再次制作首件;
4.末件报告适用于生产汽车产品时使用;
保存期限5年表单编号:XXXXXXXXX
首件检验报告3张docx2024
引言概述首件检验报告是一种对生产过程中首次生产出的产品进行质量检验的报告。
该报告包含了产品的各项质量指标的测试结果,以确保产品符合预期要求。
本文将详细介绍首件检验报告的重要性、编制方式以及报告中需包含的内容。
正文内容1.首件检验报告的重要性1.1 保证产品质量首件检验报告的主要目的是验证生产出的首件产品是否符合产品设计和质量要求。
通过对首件产品进行全面检验,可以保证后续批量生产的产品质量稳定可靠。
1.2 预防生产过程中的问题首件检验报告对于发现生产过程中可能存在的问题非常重要,可以及时采取纠正措施,避免批量生产过程中出现质量问题,提高生产效率。
1.3 提供参考依据首件检验报告不仅对内部生产过程有指导意义,同时也是与客户对产品质量进行沟通的重要依据。
报告中的测试结果可以通过邮件或文件形式提供给客户,以证明产品符合质量要求。
2.首件检验报告的编制方式2.1 选择专业检验人员首件检验报告是对产品质量进行评估的专业工作,需要选择具备相关技能和经验的专业检验人员。
这些人员应熟悉产品质量标准和测试方法,并具备正确的测试仪器和设备。
2.2 确定检验标准首件检验报告的编制需要根据产品的设计要求和相关行业标准确定检验标准。
这些标准应涵盖产品的外观、尺寸、功能和安全性等方面。
2.3 开展全面检测在编制首件检验报告时,需要对首件产品进行全面的检测,包括外观检查、功能测试、尺寸测量等。
在测试过程中,应准确记录测试方法和测试结果,并确保测试数据的可追溯性和准确性。
2.4 分析测试结果在完成测试后,需要对测试结果进行分析和评估。
如果发现测试结果与产品要求存在差异,应及时进行调整和优化生产过程,以确保产品质量符合要求。
3.首件检验报告的内容3.1 产品信息首件检验报告应包含产品的相关信息,例如产品名称、型号、批次号等,以确保报告与具体产品相关联。
3.2 检验日期和地点报告中需标明检验的具体日期和地点,以确保检验的时效性和准确性。
首件样品检验报告
2.The correct inspections of the samples and their listing in this report (deviations are shown separately).
3.That a sample approval does not relieve the supplier of his responsibility to deliver material according to the applicable drawings and specifications.
Initial Sample Inspection Report
接收人Recipient
部门Dept:填写“相关接收样品的部门”
write “recipient department name“
供应商ppap管理规定规定
供应商PPAP管理规定规定简介PPAP(Production Part Approval Process)又称为生产件批准流程,是供应商向客户展示其生产过程的一种标准化程序。
它涉及到所有供应链的组成部分,包括原材料供应商、零部件供应商以及最终装配制造商。
通过PPAP程序,供应商可以向客户证明其生产过程的稳定性和可靠性,促进了质量管理的不断改进。
本文将对PPAP的基本概念和规定进行详细介绍,帮助供应商了解如何符合PPAP的标准要求,提高产品质量和客户满意度。
PPAP程序的基本概念•生产件:指产品中的零部件,需要进行PPAP程序。
•关键特性:指影响产品性能、质量或安全的特性。
•PPAP等级:指PPAP程序所需文件的种类和数量,通常用PPAP等级1到5来表示。
•PPAP工具:指在整个PPAP流程中使用的各种工具,例如FMEA、控制计划和MSA等。
PPAP程序的标准要求PPAP是一种用于验证和批准零部件和材料生产过程的标准方法。
它的目标是确保零部件和材料能够符合客户的要求,并能够维持一致的质量水平。
为了能够成功地通过PPAP程序,供应商需要遵守以下标准要求:1. PPAP等级要求供应商需要根据客户的要求和产品风险,选择适当的PPAP等级。
通常情况下,等级1和等级2适用于小批量生产和较低风险的产品;等级3适用于中等风险的产品;等级4和等级5适用于高风险的产品。
供应商需要严格按照PPAP等级要求提交相关文件。
2. PPAP文件要求不同PPAP等级要求不同的文件,但通常包括以下几种:•样品检测报告:需要提供合格的样品,以便进行检测和验证。
•首件样品检验报告:需要提供生产批量第一件样品的检测报告,以便确认生产过程的稳定性。
•生产件样本检验报告:需要提供生产的首批产品样本,以便确认产品的稳定性。
•控制计划:需要详细描述生产过程的各个环节,以便控制和管理生产过程。
•FMEA:需要对生产过程进行风险分析,以便及时发现问题并采取措施。