
华中数控车床攻丝循环指令的研究
华中数控车床攻丝循环指令的研究
随着制造业的发展,数控技术在加工领域中得到了越来越广泛的应用。
数控车床是数控技术在加工领域中的重要应用之一。
数控车床可以实现高精度、高效率的加工,大大提高了生产效率。
攻丝是数控车床中的一项重要加工工艺,攻丝循环指令是攻丝加工中的关键技术之一。
本文将对华中数控车床攻丝循环指令进行研究,探讨其在数控车床加工中的应用。
一、攻丝循环指令的概念
攻丝是一种常见的金属加工方法,其主要作用是在螺纹孔内加工出内螺纹。
攻丝加工需要进行多次循环,每次循环加工一定深度,直到加工到所需深度。
攻丝循环指令是数控车床中的一种重要指令,用于控制攻丝加工的循环次数和加工深度。
二、华中数控车床攻丝循环指令的特点
华中数控车床攻丝循环指令具有以下特点:
1. 支持多种攻丝方式。
华中数控车床攻丝循环指令支持多种攻丝方式,包括单程攻丝、来回攻丝、多段攻丝等,可以满足不同加工需求。
2. 支持多级循环控制。
华中数控车床攻丝循环指令支持多级循环控制,可以控制攻丝加工的循环次数和加工深度,实现精确的加工控制。
3. 可以灵活设置攻丝参数。
华中数控车床攻丝循环指令可以灵活设置攻丝参数,包括攻丝速度、进给速度、攻丝深度等,可以根据
不同加工需求进行调整。
4. 支持自动换刀。
华中数控车床攻丝循环指令支持自动换刀功能,可以实现多种攻丝刀具的自动换用,提高了加工效率。
三、华中数控车床攻丝循环指令的应用
华中数控车床攻丝循环指令在数控车床加工中的应用非常广泛。
主要应用于螺纹孔攻丝、圆柱攻丝、锥度攻丝等加工中,可以实现高精度、高效率的加工。
在螺纹孔攻丝中,华中数控车床攻丝循环指令可以实现多级循环控制,可以控制攻丝加工的循环次数和加工深度,保证了加工精度。
在圆柱攻丝中,华中数控车床攻丝循环指令可以灵活设置攻丝参数,可以根据不同加工需求进行调整,提高了加工效率。
在锥度攻丝中,华中数控车床攻丝循环指令支持自动换刀功能,可以实现多种攻丝刀具的自动换用,大大提高了加工效率。
四、华中数控车床攻丝循环指令的优化
华中数控车床攻丝循环指令在实际应用中还存在一些问题,需要进行优化。
主要表现在以下几个方面:
1. 循环次数不精确。
当前华中数控车床攻丝循环指令的循环次数控制不够精确,容易出现误差。
2. 加工效率低。
当前华中数控车床攻丝循环指令的加工效率较低,需要进一步提高。
3. 支持攻丝刀具种类不足。
当前华中数控车床攻丝循环指令支持的攻丝刀具种类有限,需要进一步扩展。
为了解决以上问题,可以采取以下措施:
1. 优化循环次数控制。
可以采用更精确的控制方法,提高循环次数的精度。
2. 提高加工效率。
可以通过优化加工参数、改进加工工艺等方式提高加工效率。
3. 扩展攻丝刀具种类。
可以引进更多种类的攻丝刀具,满足不同加工需求。
五、结论
华中数控车床攻丝循环指令是数控车床加工中的重要指令之一,具有多种特点和应用。
在实际应用中还存在一些问题,需要进行优化。
通过优化循环次数控制、提高加工效率、扩展攻丝刀具种类等方式,可以进一步提高华中数控车床攻丝循环指令的应用效果。
教案34数控铣床加工中心循环程序指令及应用

早节
§3-4数控铳床/加工中心循环程序指令及应用
教学目 的
和要求
1、固定循环指令
2、宏程序指令
3、孔类加工编程应用
4、复杂2D零件综合编程应用
重点 难点
1、固定循环指令
2、孔类加工编程应用
3、复杂2D零件综合编程应用
教学进 程
(含章 节 教学内 容、学时 分配、 教学方 法、辅 助手段)
1)工艺装备
2)工艺参数
3)刀具路线
(2)节点计算。
(3)程序编制。
本次课
思考题
完成课后思考题
主要 参考资 料
FNAUC OMD系统操作说明书
SIEMENS 802S系统操作说明书
备注
1、固定循环指令(1课时,讲解)
(1)孔加工6个基本动作及相关平面 (2)钻、扩、铰、镗、攻丝循环指令
2、 宏程序与孔类加工编程应用(1.5课时,讲解)
(1)FANUC宏变量与宏程序编制
(2)SIEMENS^加工综合举例(1.5课时,讲解)
(1)工艺分析。
数控车(铣)床编程与操作课题五攻内螺纹
表3-5-4攻内螺纹工、量、刃具清单
种类
工 具
量 具
刃 具
序号
1 2 3 4 1 2 3 4 1 2 3
名称
机用虎钳 平行垫铁 塑胶榔头 呆扳手 百分表及表座 螺纹塞规 游标卡尺 粗糙度样板 中心钻 麻花钻
丝锥
Hale Waihona Puke 规格 QH1600~10mm M10
0~150mm N0~N1 A5 Φ 8.5 M10
图3-5-4所示)。
8
参考程序见表3-5-3。
段号
法那克系统
西门子系统
N10 G54G80G49T2; 设置初始参数
G54G17G90G0T2D1;设置初始参数
N20 G0X30 Y35 Z50 ; 回到钻孔位
X30 Y35 Z40 ;
回到钻孔位
G43 Z40 H01; 设置长度 N30
M3S100; 主轴正转转速200转 G98G84Z2R40F150;调用攻丝循环 N40 G0G80Z200; 取消循环
图3-5-3。
3
(2)指令格式 法那克系统与西门子系统攻内螺纹循环指令见表3-5-1。 表3-5-1法那克系统与西门子系统攻螺纹循环指令
其中西门子系统攻螺纹循环参数说明见表3-5-2。
4
表3-5-1法那克系统与西门子系统攻螺纹循环指令
数控系统
法那克系统
西门子系统
指令格式
G84 X Y Z R P F K 其中: X Y :孔位X、Y坐标 Z :孔底的位置坐标( 绝对值时)
R101=40 R102=2 R103=36 设定参数
R104=2 R105=0 R106=1.5
R112=100 R113=500
华中数控车床循环指令

格式: G80 X(U)__Z(W)__F__ ; 说明:
X、Z:绝对值编程时,为切削终点 C在工件坐标系下的坐标; 增量值编程时,为切削终点 C相对于循环起点 A 的有向 距离,图形中用 U、W表示,其符号由轨迹 1 和 2 的方 向确定。
Z:绝对值编程时,为孔底终点在工件坐标系下的坐标; 增 量值编程时 ,为孔底终点 相对于循环 起点的有向距 离,图
形中用 W表示。 e:转孔每进一刀的退刀量,只能为正值; △K:每次进刀的深度,只能为正值;
华中数控车床循环指令
F:进给速度 ;
说明 : G74指令在 HNC-21 7.11 版以后及 HNC-18 4.03 版以后改动为可以实
华中数控车床循环指令
X:绝对值编程时,为槽底终点在工件坐标系下的坐标;
增量值编程时,为槽底终点相对于循环起点的有向距离,用 Z:绝对值编程时,为槽宽的终点在工件坐标系下的坐标;
U 表示。
增量值编程时,为槽的宽度(没有考虑刀具宽度),图形中用 W表示。
e:为 0 或不填; △K:每次进刀的深度,只能为正值;
该指令执行如图所示 A→B→C→D→A的轨迹动作。
圆锥端面 切削循环 格式: G81 X(U)__Z(W)__ K__F__ ; 说明: X、Z:绝对值编程时,为切削终点 C在工件坐标系下的坐标; 增量值编程时,为切削终点 C相对于循环起点 A 的有向 距离,图形中用 U、W表示。 K:为切削起点 B相对于切削终点 C的 Z 向有向距离。 该指令执行如图所示 A→B→C→D→A的轨迹动作。
格式: G82X(U)__Z(W)__R__E__C__P__F/J__Q__
说明:
华中(HNC-2122T)数控车床系统编程指令

任务三 准备功能G代码
二 、有关坐标系和坐标的G代码
3.工件坐标系选择G54~G59
G54~G59 是 系 加 工 时 其 坐 标 这6个预定工件 工 件 坐 标 系 一 G54~G59为模
统预定的6个坐 系 的 原 点 , 必 坐 标 系 的 原 点 旦选定,后续程 态 功 能 , 可 相
标 系 , 可 根 据 需 须 设 为 工 件 坐 在 机 床 坐 标 系 序 段 中 绝 对 值 互 注 销 , G54
G32 Z(W)__R__E__P__F__
图4-15
锥螺纹(见图4-15)的斜角α在45°以 下时,螺纹导程以Z轴方向指定;在 45°以上至90°时,以 X 轴方向指定, 该指令一般很少使用。
数控车削编程
总目录 TOAL CONTENTS
项目一 数控车床简介 项目二 数控车削工艺 项目三 数控车床的编程基础 项目四 华中(HNC-21/22T)数控车床系统编程指令 项目五 西门子(SIEMENS-802D)系统数控车床的编程指令 项目六 数控车床基本操作 项目七 数控车床的对刀 项目八 典型零件的编程与操作
二 、有关坐标系和坐标的G代码
2.工件坐标系设定G92
格式:G92 X__ Z__
X、Z:对刀点到工件坐标系原点的有向距离。 当执行G92 XαZβ指令后,系统内部即对(α,β)进行记忆,并建立一个使刀具 当前点坐标值为(α、β)的坐标系,系统控制刀具在此坐标系中按程序进行加工, 执行该指令只建立一个坐标系,刀具并不产生运动,G92指令为非模态指令。
编程时都是以增量方式指定,其值如果为正,表示沿 Z、 X 正向回退;如果为负,表示 沿Z、 X 负向回退。使用 R、 E 可免去退刀槽。 R、 E 如省略,表示不用回退功能。根 据螺纹标准 R一般取2倍的螺距, E 取螺纹的牙型高。 P 为主轴基准脉冲处距离螺纹切削起始点的主轴转角,默认值为 0,可省略不写。
华中数控系统数控车床指令
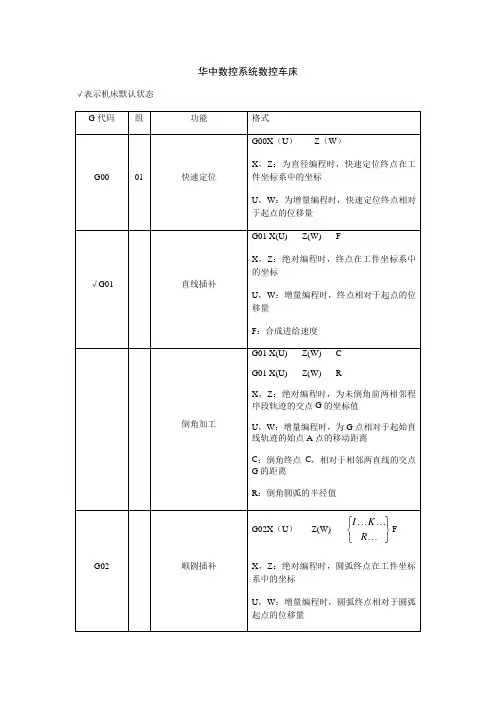
G81
端面车削固定循环
G81X-----Z-----F-----
G82
直螺纹切削循环
锥螺纹切削循环
G82X-----Z-----R-----E-----C-----P-----F-----
G82X-----Z-----I-----R-----E-----C-----P----F---
P:主轴基准脉冲楚距离螺纹切削起点的主轴转角
√G36
G37
17
直径编程
半径编程
√G40
G41
G42
09
刀尖半径补偿取消
左刀补
右刀补
G40 G00(G01)X----Z----
G41 G00(G01)X----Z----
G42 G00(G01)X----Z----
X,Z为建立刀补或取消刀补的终点,G41/G42的参数由T代码指定
r:每次退刀量
ns:精加工路径第一程序段的顺序号
nf:精加工路径最后程序段的顺序号
△x:X方向精加工余量
△z:Z方向精加工余量
f,s,t:粗加工时G71种编程的F,S,T有效,而精加工时处于ns到nf程序段之间的F,S,T有效
e:精加工余量,其为X方向的等高距离;外径切削时为正,内径切削时为负
G72
R:圆弧半径值
RL=:倒角终点C,相对于未倒角前圆弧终点G的距离
RC=:倒角圆弧的半径值
G04
00
暂停
G04P-----
P:暂停时间,单位为s
G20
√G21
08
英寸输入
毫米输入
G20X-----Z-----
同上
G28
G29
华中数控编程G,M代码及详解

编程12步1.建立文件名(O开头,后面接字母命名)如:OSQ2.程序头开头(%1开头),其他数字也行3.建立坐标系G54-G59,一般用G544.主轴正转M03(主轴正转),S15OO(代表速度1500转)5.到安全高度。
Z50(代表工件表面50mm的高度),G01(直线插补较慢的速度走刀到50这个位置),F2000(进给速度2000)6.到起点(表示到工件加工的起点位置,表示形式为起点的坐标G01X-Y-}7.到缓慢下刀高度(Z2或Z5)8.到工件深度(G01Z-1)表示下刀到工件表面零点以下1毫米。
9.走形状,运用各种代码,坐标。
10.到安全高度Z50,表示提刀到工件表面零点以上50mm11.主轴停止M0512.程序结束并返回程序头M30G代码指令G00:快速定位到某点(G00X-Y-)G01:直线插补(G01X-Y-)G02:顺圆插补G03:逆圆插补G04:暂停G17:XY平面选择G18:ZX平面选择G19:YZ平面选择G20:英寸输入G21:毫米输入G22:脉冲当量输入G24:镜像开G25:镜像关G28:返回到参考点G29由参考点返回G34攻丝G38极坐标编程G40刀具半径补偿取消G41左刀补G42右刀补G43刀具长度正向补偿G44刀具长度负向补偿G49刀具长度补偿取消G50缩放关G51缩放开G52局部坐标系设定G53直接机床坐标系编程G54~G59:工件坐标系选择G60单方向定位G61精确停止校验方式G64连续方式G65子程序调用G68旋转变换G69旋转取消G73深孔钻削循环G74逆攻丝循环G76精镗循环G80固定循环取消G81定心钻循环G82钻孔循环G83深孔钻循环G84攻丝循环G85镗孔循环G86镗孔循环G87反孔循环G88镗孔循环G89镗孔循环G90绝对值编程G91增量值编程G92工件坐标系设定G94每分钟进给G95每转进给G98固定循环返回起始点G99固定循环返回到R点M指令M00程序停止M01程序选择停止M02程序结束M03主轴顺时针旋转M04主轴逆时针旋转M05主轴停止M06允许换刀M08切削液打开M09切削液关闭M98子程序调用M99子程序调用返回。
数控铣床孔加工固定循环G指令
4、固定循环数控加工中,某些加工动作循环已经典型化。
例如,钻孔、镗孔的动作是孔位平面定位、快速引进、工作进给、快速退回等,这样一系列典型的加工动作已经预先编好程序,存储在内存中,可用包含G代码的一个程序段调用,从而简化编程工作。
这种包含了典型动作循环的G代码称为循环指令。
1 钻、镗固定循环的实现1.固定循环的动作组成如图1所示,以立式数控机床加工为例,钻、镗固定循环动作顺序可分解为:(1) X和Y轴快速定位到孔中心的位置上。
(2) 快速运行到靠近孔上方的安全高度平面(R平面)。
(3) 钻、镗孔(工进)。
(4) 在孔底做需要的动作。
(5) 退回到安全平面高度或初始平面高度。
(6) 快速退回到初始点的位置。
图1 固定循环动作分解A快速定位到孔上方BG99初始高度平面12快速下移到R 平面E4R 安全高度平面工进退回快速退回53工进钻,镗孔孔底动作孔底平面AB 初始高度平面1G9825快速退回安全高度平面R3E4孔底平面动作1动作2初始点R 点动作3动作5动作4动作6R 点Z 点RZ Z =0 R 点RZZ 点图2 固定循环动作实线—切削进给 虚线—快速进给图3固定循环的数据形式G90编程(a)G91编程(b)2.固定循环指令格式G90(G91)G99(G98)G73(~G89)X... Y... Z... R... Q... P... F... S...L...其中,G98、G99为孔加工完后的回退方式指令。
G98指令是返回初始平面高度处,G99则是返回安全平面高度处。
当某孔加工完后还有其他同类孔需要接续加工时,一般使用G99指令;只有当全部同类孔都加工完成后,或孔间有比较高的障碍需跳跃的时候,才使用G98指令,这样可节省抬刀时间。
G73~G89为孔加工方式指令,对应的固定循环功能见表1。
表1 固定循环功能表G指令加工动作-Z向在孔底部的动作回退动作-Z向用途G73 间歇进给快速进给高速钻深孔G74 切削进给(主轴反转) 主轴正转切削进给反转攻螺纹G76 切削进给主轴定向停止快速进给精镗循环G80 取消固定循环G81 切削进给快速进给定点钻循环G82 切削进给暂停快速进给锪孔G83 间歇进给快速进给钻深孔G84 切削进给(主轴正转) 主轴反转切削进给攻螺纹G85 切削进给切削进给镗循环G86 切削进给主轴停止切削进给镗循环G87 切削进给主轴停止手动或快速反镗循环G88 切削进给暂停、主轴停止手动或快速镗循环G89 切削进给暂停切削进给镗循环X、Y为孔位中心的坐标;Z为孔底的Z坐标(G90时为孔底的绝对Z值,G91时为R平面到孔底平面的Z坐标增量)。
数控编程孔加工循环指令(华中数控)
数控编程孔加工循环指令(华中数控)孔加工循环指令钻孔循环指令G81 X___Y____Z_____R____F_____R 安全平面距离F 进给速度,单位:㎜/min退出孔的指令G98 退回到安全平面上的那个点G99 退到安全平面上的那个点沉孔循环指令G82 X___Y____Z_____R____P____F_____ P 钻头孔底停留时间高速深孔啄钻循环指令G73 X___Y____Z_____R____Q____F____Q 每次钻孔深度深孔啄钻循环指令G83 X___Y____Z_____R____Q____K_____F____K 为正值,它是钻削缓冲距离Q 为负值以上G83格式是华中系列,其它系列没有 KG83这个动作总是退到安全平面上,因而G83效率没G73高G83比G73更常见铰孔循环指令G85 X___Y____Z_____R____F____G85 退刀时,还在旋转,即边铰边退G81、G82、G73、G83只退,不切削镗孔循环指令G86 X___Y___Z___R___F___特点:镗孔镗到孔底后,主轴停止转动,推出孔,易划伤孔表面。
精镗孔循环指令G76 X___Y___Z___R___P___I___J___F___I X轴方向偏移量,只能为正值J Y轴方向偏移量,只能为正值特点:主轴在孔底停止,向刀尖反方向移动,然后退刀,不划伤表面。
攻左螺纹G74M04S__________G74 X___Y____Z_____R____F____F单位的明确:华中系列单位:㎜/r 其它系列:㎜/min攻右螺纹G84M03S______G84 X___Y____Z_____R____F____取消孔循环指令G80说明:取消循环时,R点和Z点也被取消。
相应的与孔加工相关的循环指令也被取消。
刀具长度补偿G43 刀具长度正补偿G43 G00 Z___H___说明:后面的刀具由于比第一把刀具(或前面的刀具)长,为了使刀尖与工件表面接触,必须把这把刀提起一定长度,不然便会撞刀,这就是这个指令的作用。
华中车螺纹G82G76
1.0 0.649
0.7 0.4 0.2
1.5 0.974
0.8 0.6 0.4 0.16
2.0 1.299
0.9 0.6 0.6 0.4 0.1
2.5 1.624
1.0 0.7 0.6 0.4 0.4 0.15
3.0 1.949
1.2 0.7 0.6 0.4 0.4 0.4 0.2
3.5 2.273
U、W – 绝对编程时为螺纹终点的坐标值;
相对编程时,为螺纹终点相对于循环起点A的有向距离。
i -- 锥螺纹的起点与终点的半径差
k -- 螺纹牙型高度(半径值)
d -- 精加工余量
d -- 第一次切削深度(半径值)
f -- 螺纹导程(螺距)
dmin -- 最小进给深度
d -- 第一次切削深度(半径值)
C—螺纹头数。
单头(0或1)省略,P也省略 双头螺纹:C=2,P=180(相邻螺纹头切削起点之间对
应的主轴转速)。
G82 编 程 举 例 1
例1、如下图所示圆柱螺纹,螺纹导程为1.0 mm。δ1=2 mm , δ2=1mm。 试编写螺纹加工程序
O0006
T0101
M03S300
1
G00X70Z25
(斜进法使刀具单侧刃加工减径负载)
五、螺纹车削复合循环指令G76
G76 C(m) R(r) E(e) A(a) X(U) Z(W) I(i) K(k) U(d) V(dmin) Q(d) F(f) ;
其中:m – 精整次数(取值01~99) r – 螺纹Z向退尾长度(00~99)
e – 螺纹X向退尾长度(00~99)
a -- 牙型角(取80º,60º,55º,30º,29º,0º)通常为60º
华中数控车床编程指令及格式
华中数控车床编程指令及其格式介绍1、零件程序就是由数控装置专用编程语言书写得一系列指令组成得。
2、数控装置将零件程序转化为对机床得控制动作。
3、最常使用得程序存储介质就是磁盘与网络.4、为简化编程与保证程序得通用性,规定直线进给坐标轴用X,Y,Z 表示,常称基本坐标轴。
X,Y,Z 坐标轴得相互关系用右手定则决定.5、规定大姆指得指向为X 轴得正方向,食指指向为Y轴得正方向,中指指向为Z 轴得正方向。
围绕X,Y,Z 轴旋转得圆周进给坐标轴分别用A,B,C 表示, 6、数控机床得进给运动,有得由主轴带动刀具运动来实现,有得由工作台带着工件运动来实现。
7、坐标轴正方向,就是假定工件不动,刀具相对于工件做进给运动得方向。
如果就是工件移动则用加“′”得字母表示,按相对运动得关系,工件运动得正方向恰好与刀具运动得正方向相反,即有:+X=-X′,+Y=-Y′,+Z =—Z′+A=—A′, +B=-B′,+C =-C′同样两者运动得负方向也彼此相反.8、机床坐标轴得方向取决于机床得类型与各组成部分得布局,对车床而言:——Z 轴与主轴轴线重合,沿着Z轴正方向移动将增大零件与刀具间得距离; ——X 轴垂直于Z 轴,对应于转塔刀架得径向移动,沿着X轴正方向移动将增大零件与刀具间得距离;-—Y 轴(通常就是虚设得)与X轴与Z 轴一起构成遵循右手定则得坐标系统。
9、机床坐标系就是机床固有得坐标系,机床坐标系得原点称为机床原点或机床零点。
在机床经过设计、制造与调整后,这个原点便被确定下来,它就是固定得点。
10、为什么数控车床开机后要回参考点?答:数控装置上电时并不知道机床零点,为了正确地在机床工作时建立机床坐标系,通常在每个坐标轴得移动范围内设置一个机床参考点(测量起点),机床起动时,通常要进行机动或手动回参考点,以建立机床坐标系。
机床回到了参考点位置,也就知道了该坐标轴得零点位置,找到所有坐标轴得参考点,CNC就建立起了机床坐标系。