
压铸模具规格查验表(自检)
压铸模具规格查验表
1.模具类型:生产用的压铸模
2.模仁钢材:(需材料证明)
3.模仁钢材的热处理硬度要求:
4.铸拔孔:在图纸上标注的铸拔孔
5.铸件的外形:有些形状是要被机械加工达成的
6.铸件合金:铝合金
7.铸件重量:
8.压铸件的外观面:烤漆等级,要机械加工的等级(功能性的部位)
9.模具分类:一模一穴
10.铸件日期章:不需要
11.铸件零件号码:不需要
12.铸件的标示字体:版本号码
13.模具的配置:客户的认可确认
14.首件的认可:生产之前有客户的认可
15.量具:压铸者制造特殊量具
16.冲模:机械的运动形式(预估产品的寿命)
17.加工夹具:需要特别加工夹具由压铸者提供
压铸产品规格书
1.表面处理:完全没铝屑和干净、干燥的表面
2.压铸表面处理:烤漆的品质—允许一些烤漆可以覆盖的瑕疵;最高品质—放置O型环
的表面
3.毛边去除分模线和外缘:手工活抛光,冲切到压铸的表面
4.铸拔孔毛边去除:毛边不去除;毛边将以机加来处理
5.顶出销毛边去除:毛边不去除;压平;从特定位置处理去除
6.平面度:依照NADCA规范之标准公差(S-4A-7);依照NADCA规范之精密公差(P-4A-7)
7.尺寸:依照NADCA规范标准公差;指定尺寸依照精密公差,其它尺寸依照标准公差
8.包装:个别包装
压铸表面检查表
1.分模线:不需要抛光;只要抛光图面上有标示;所有分模线都要抛光
2.环境:正常室内使用;暴露在室外气候下
3.压铸成型表面:功能等级—轻微的表面不完整性,较厚的涂装;消费者等级—依事先所
同意,在正常光线条件下以()距离观察时无任何具争议性的表面不完整性
图面和规格都必须包含以下的讯息
1.重要、主要或次要尺寸的区域和允收水准(AQL)或PPM要求包含要做管制图之尺寸
2.机加或量测所使用的基准位置和被用来做特殊检查的区域
3.量测过程和特殊量具
4.特别的要求和其附属区域
5.注明要涂装的铸品面,指定表面之级数
6.指出那里是冲切边不可接受和说明毛边去除之程度
7.在订单和图面说明所有的工程设变程度
8.说明哪些面可能被用来放置顶出销的地方
9.一般公差表,它可以描述所有图面上非重要区域的公差
10.清楚描述出所有可接受和不可接受的标准
压铸件技术要求
1.平面图上的未注尺寸按3D图做出
2.图上未标注的线性尺寸公差表,未涵盖之处见标准NADCA S-4A-1,S-4A-2,S-4A-3
3.中心线的误差为±0.12mm
4.除另有规定外,拔模斜度按 1.5°±20’,壁厚小于1.5mm的侧壁的出模斜度见标准
NADCA S-4A-4
5.图上显示为锐角的地方的倒角(包括倒直角,倒圆角)必须小于0.25mm
6.标识为“REF”的尺寸仅供参考
7.图上尺寸为喷涂前的尺寸
8.所有的螺纹孔需遮蔽
9.涂层厚度要符合规格要求
10.外观件所有曲线及倒圆角处必须平滑过渡
11.零件必须除净毛刺
12.标有“CPK”的尺寸为主要的设计参数
13.内浇口残留量小于0.15mm
14.顶针痕凸起0.15mm以下,凹下0.4以下
15.分模面的错模量在0.12mm以下可接受
16.批峰在0.08mm以下。
压铸模具上下模点检表

17 分型面有喷铝现象 18 产品拉伤 19 滑块前后进退有间隙 修理 主管: 1.OK打“√” 班长: 2.需报修打“×”(注:问题记录与备注栏) 填表:
压铸模具点检记录表no检查项目可动模固定模1模面是否清理干净2模面是否上防锈油3模穴部位是否有积炭4模穴部位是否有碰伤5模座螺丝松动6模具水管漏水7模具油管漏油8浇口套断裂漏水9模仁崩龟裂10押出销是否正常11镶针是否损坏或变形12油缸漏油13押出板是否平整14分流嘴是否错位15入料口或溢流口是否凸凹不平16成型孔毛边是否过后厚17分型面有喷铝现象18产品拉伤19滑块前后进退有间隙填表
压铸模具点检记录表
模号: NO 1 2 3 4 5 6 7 8 9 检查项目
日期: 可动模注
责任人:
模面是否清理干净 模面是否上防锈油 模穴部位是否有积炭 模穴部位是否有碰伤 模座螺丝松动 模具水管漏水 模具油管漏油 浇口套断裂漏水 模仁崩、龟裂
10 押出销是否正常 11 镶针是否损坏或变形 12 油缸漏油 13 押出板是否平整 14 分流嘴是否错位 15 16 入料口或溢流口是否 凸凹不平 成型孔毛边是否过后 厚
模具试前自检记录表

22 頂板導梢,襯套的碰傷,拉傷
23 頂針的碰傷,拉傷
24 回位梢的碰傷,拉摥
25 先行脫模梢的碰傷,拉傷
26 咬切(插破)部的咬傷,拉傷
27 模具尺寸 (外形,夾範本厚度,模具高度,定位環直徑等)ຫໍສະໝຸດ 28 模仁的硬度是否如指定?
確認結果
審核
設計擔當
對策
確認者
工程擔當 鉗工擔當
YX406-03-07
6 開閉器上有無作定位梢定位,位置關係
7 模具圖與入子尺寸有否差異
8 二段頂針,滑塊有否切削油溝
9 組合記號,防呆設置有否 (各入子,頂針等)
10 對模具部品有害的傷痕,生銹有無
11 危 頂險出的部尖上銳方角的有壓無克力板的設置(KEY CAP模具及特別指示的模 12 具)
13 品號,品名是否有刻印在模具天側及操作側的間隔板上
14 刻印內容是否與成品圖面吻合
15 三板模時剝料板的襯套防止脫落螺絲有無?
16 束子塊的合模確認 (平均合到嗎?)
17 咬切插破入子的合模確認 (平均合到嗎?)
18 放電痕跡,刀具痕跡是否殘留,鉗工修除有否?
19 逃氣道有無,深度﹑位置﹑數量適當嗎?
20 分模面是否有去角塌陷現象發生?
21 滑塊部的碰傷,拉傷有無
东莞永翔精密模具有限公司
模具试前自记录表
TRY试模 TOOL NO.模号
TRY试模 TOOL NO.模号
No
確認項目
1 入子的合模及組立上有無不良
2 回位梢長度的確認 (比成品分模面少0.1)
3 頂出部吊杆螺栓確認有無或則回位梢上有加工吊絲穴
4 各範本上的吊環螺絲牙穴有否﹑而且牙徑是否適當
5 頂出杆孔徑 (未滿300噸…φ35,300噸以上…φ40)
模具出厂前检查表

送模日期:
检查者
日期
5
冷浇口□
冷流道□
热浇口□
热流道□
浇口点数
6.热流道供应商
电源接口□
接口针数
7.水嘴
DME标准□
Hasco标准□
型号
8.顶出系统
弹簧复位□
顶杆回位□
顶出拉回□
液压□
9.顶针限位开关
向前□
回程□ห้องสมุดไป่ตู้
提前返回□
10.顶杆孔位置(从模具中心计)
孔
X
Y
直径
(in/mm)
孔
X
Y
直径
(in/mm)
孔
X
Y
直径
(in/mm)
11.KO螺纹
□
尺寸
顶出平柱装置□
数量
包装
YES
NO
□
□
□
□
□
□
□
□
□
□
1.模具是否已上好油------------------------------------------------------
2.是否已做钢的硬度测试-------------------------------------------------
3.模具是否包装好并密封----------------------------------------------------
4.模具是否正确装箱--------------------------------------------------------
5.运送资料是否标于箱上-----------------------------------------------------
压铸自检记录单

检验结果:( )内填写检验时间;对应表格内(卡尺测量)填写实测值;塞规检验P表示OK; X表示NG
Teammate 班长/日期
车间主任/日期
1
2 − Φ4+00.25
2
2 − Φ8+00.25
Φ3.6+0.1(大 3 端)Φ3.44+0.1
(小端);深9+0.2
2 − Φ3.6+0.1(大 4 端)Φ3.42+0.1
(小端);深10.5+0.2
关键 1(
序 号
检验尺寸
尺 寸 检1 验2
2 − Φ4+00.25 2 − Φ8+00.25
Φ3.6+0.1(大 3 端)Φ3.44+0.1
压铸自检外观记录单客户sealink产品名称产品图号材料az91d班产量班次早班晚班缩孔气泡裂纹气孔变形记录频次反应计划检验说明目视目视目视目视目视目视目视目视目视目视目视目视目视目视目视目视目视目视目视表单编号
压铸自检记录单
表单编号: 版次:A/0
客户
产品名称
班次
早班□
晚班□
产品图号
序 号
检验尺寸
) 1(
) 2(
测量仪器 )
XX-SG-838-05 XX-SG-838-07
检具编号
塞规
XX-SG-838-03
塞规
XX-SG-838-02
塞规
XX-SG-838-05 XX-SG-838-06
2 − Φ4+00.25
塞规
XX-SG-838-05 XX-SG-838-07
Φ3.6+0.1(大端)Φ3.44+0.1(小端);深9+0.2
压铸件质量检查表

缺陷 类型 检查项目名称 检查方法 需检 查项 日 班 晚 班
8时 9时 10时 11时 12时 13时 14时 15时 16时 17时 18时 19时 20时 21时 22时 23时 24时 1时 2时 3时 4时 5时 6时 7时
由滑块形成的尺寸错误 仪表、夹具测量 尺寸 孔洞尺寸错误 仪表、夹具测量 、形 变形(弯曲) 目测 状缺 多肉 目测 陷 欠铸 目测 机械拉伤 目测 粘模拉伤 目测 碰伤 目测 水纹(流痕和花纹) 目测 表面 缩陷(凹陷) 目测 缺陷 冲蚀(麻点或凸纹) 目测 印痕 抛光检测、目测 表面起泡 目测、加温检测 飞边 目测 内部 气孔和缩孔 断口、加温检测 缺陷 夹渣及氧化皮 断口检测 断裂 冷隔和分层 抛光检测、目测 缺陷 裂纹 目测 其他 脆性 断口检测 缺陷 渗漏 气压试验
Hale Waihona Puke
模具验收标准检查表
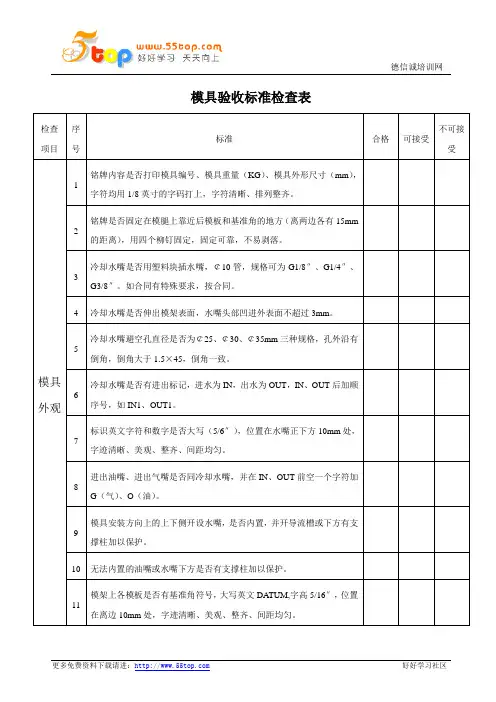
更多免费资料下载请进:
德信诚培训网 41 1 2 M12(含 M12)以上的螺丝是否为进口螺丝(12.9 级) 。 顶出时是否顺畅、无卡滞、无异响。 斜顶是否表面抛光,斜顶面低于型芯面 0.1—0.15mm。 斜顶是否有导滑槽, 材料为锡青铜, 内置在后模模架内, 用螺丝固定, 3 定位销定位。 4 顶出 复位、 抽插 芯、取 件 7 顶针板复位是否到底。 顶出距离是否用限位块进行限位, 限位材料为 45#钢, 不能用螺丝代 8 替,底面须平整。 9 10 复位弹簧是否选用标准件,两端不打磨、割断。 复位弹簧安装孔底面是否为平底,安装孔直径比弹簧大 5mm。 直径超过¢20mm 的弹簧内部是否有导向杆,导向杆比弹簧长 10— 11 15mm。 一般情况下,是否选用短形截面蓝色模具弹簧(轻负荷) ,重负荷用 12 红色,较轻负荷用黄色。 13 弹簧是否有预压缩量,预压缩量为弹簧总长的 10%—15%。 斜顶、滑块的压板材料是否为 638,氮化硬度为 HV700 或 T8A,淬火 14 处理至 HRC50—55。 滑块、抽芯是否有行程限位,小滑块限位用弹簧,在弹簧不便安装的 15 情况下可用波子螺丝,油缸抽芯有行程开关。 6 滑动部件是否有油槽(顶杆除外) ,表面进行氮化处理,硬度 HV700。 5 (大型滑块按客户要求) 。 所有顶杆是否有止转定位,按企业标准的三种定位方式,并有编号。 顶杆端面是否低于型芯面 0-0.1mm。
模具
6
冷却水嘴是否有进出标记,进水为 IN,出水为 OUT,IN、OUT 后加顺 序号,如 IN1、OUT1。 标识英文字符和数字是否大写(5/6″) ,位置在水嘴正下方 10mm 处, 7 字迹清晰、美观、整齐、间距均匀。 进出油嘴、进出气嘴是否同冷却水嘴,并在 IN、OUT 前空一个字符加 8 G(气) 、O(油) 。 模具安装方向上的上下侧开设水嘴,是否内置,并开导流槽或下方有支 9 撑柱加以保护。 10 无法内置的油嘴或水嘴下方是否有支撑柱加以保护。 模架上各模板是否有基准角符号, 大写英文 DATUM,字高 5/16″, 位置 11 在离边 10mm 处,字迹清晰、美观、整齐、间距均匀。
模具自检表格
8.不可以打编号的产品是否在水口上打上编号.
行 位 部 位
冷 却 系 统
顶出 系 统
制模 员:
10.攻牙孔的倒角位是否准确. 11.攻牙孔的孔径、孔距的尺寸是否准确无误. 1.行位起止位置是否正确可靠、装配合理、滑动顺畅.
2.行位润滑系统是否设立可靠.
1.冷却(运水)是否畅通.
2.料咀冷却水是否堵好,并无漏水现象.
有□ 没有 □
是□
否□
有□ 没有 □ 准确 □ 不准确 □ 准确 □ 不准确 □
是□
否□
是□
否□
是□
否□
是□
否□
正确 □ 不正确 □
正确 □ 不正确 □
审核:
注:试模前务必认真检查以上的重点,检查完将此表填好,交由文员存档.
目的:
模具自检表
鉴于模具制造周期较长,遗忘之事时有发生;模具试模前亦经常由于一些小疏忽 而导致重上压铸机、试模多次,浪费资源,为避免此类事情的发生,特针对一 些易遗忘和疏忽之处列于下表以备自检或互查。
型 号:
订 单 号:
开发日期:
项目
内容
资 1.模具与图纸尺寸是否合格(计缩水). 料
复 2.有公差的地方是否都准确无误. 核
1.顶针、司筒针的高度、方向、位置是否正确及无漏装.
2.顶针、斜顶及推板装配是否正确、伸缩顺畅,复位正确可 靠.
检查日
试模日
期:
期:
检查结果
备注
合格 □ 不合格 □
准确 □ 不准确 □
准确 □ 不准确 □
是□
否□
够□ 不够 □
有 □ 没有 □
平□ 不平 □
有□ 没有 □
有□ 没有 □
压铸自检记录表
压铸车间
生产日 期: 产品型号
班次: 工序名称
序号
检验项目及要求
量具
参数 时间
外观:欠铸、裂纹、龟裂、多肉
8:00
1 、气泡、贯穿孔、拉伤、缺料、 目测
压点位置等
12:30
16:00
20:00
参数 时间
龟裂 气孔
2
内部质量(敲开式试切):
压点位置 见下图红色位置:
目测
8:00 12:30 16:00 20:00
参数 时间
多肉
8:00
3
目测
12:30
16:00
20:00
压铸自检记录表
白班
晚班 操作工:
OP10-压铸
抽检数量
检验记录
冷隔
气泡
拉伤 粘模
填写方式: 合格 √
缺料
QR/QU-23
检验
员:
材料
3#锌合 金
多肉
顶针凹 凸
不合格 x
A/0 堵孔
密度
填写方式: 合格 √
不合格 x
毛刺
填写方式: 合格 √
不合格 x
品质部长:
备注:首末件产品必须自检,且首件产品必须送到检验室全检,待全检合格后方可批量生产
第 1 页,共 1 页
压铸模具验收表
18
压铸件是否有溶合线
无轻微严重
19
压铸件是否有不满
无轻微严重
评定
20
无轻微严重
审核
质量工艺部评定
评定
审核
生产部评定
评定
审核
模号
产品名称
零件名称制造商Fra bibliotek序号验收内容
判定
压铸组评定
1
是否为标准模架
是不是
2
唧嘴是否与压铸机射嘴相配
正常不正常不需要
3
是否有定位圈,定位孔深尺寸
有无尺寸对尺寸错
4
是否已打模具编号
有无不需要
5
顶针板是否有复位装置
有无不需要
6
顶针顶出是否正常
正常不正常不需要
7
顶针板复位是否正常
正常不正常不需要
8
行位运行是否正常
正常不正常不需要
9
滑块是否装有限位钢珠或弹弓
有无不需要
10
斜顶动作是否正常
正常不正常不需要
11
前后模运水是否正常
正常不正常
12
流道大小是否正常
正常不正常不需要
13
浇口设计是否合理
合理不合理
14
垃圾位设计是否合理
合理不合理
15
压铸件是否有飞边
无轻微严重
16
压铸件是否有顶伤
无轻微严重
17
压铸件是否有划伤
压铸产品检查记录表
3 浇口、渣包位是否缺料
4 合模线处披锋是否过厚,是否有错位
5 销子孔壁是否拉模成槽,孔壁是否拉裂
6 销子孔是否偏斜
7 模具上销子是否不到位(造成销子孔浅)
8 销子孔壁是否烧凹 9 顶杆印凸出/凹入是否符合检查要求 10 是否有引孔,引孔位置是否正确
5模/2小 时
11 产品表面是否有起皮、鼓泡(起泡)
目视
12 产品表面是否有发黑、冷隔
13 产品表面是否有麻点、热裂纹
14 产品是否有变形
15 筋位、柱子是否有严重冷隔、缺料
16 产品表面是否有划伤、撞伤、凹痕
17 试加工件外观是否符合检查要求
1,开模时间 ( )秒; 2,射料时间 (
压铸 工艺 3,高速开度:
4,增压开度:
参数 5,高速起点: 监控
压铸产品检查记录表
日 期:
序号
产品名 称:
检查内容
压铸
模腔
压铸
机编
数
领
检查方式 检查频率 8:00 10:00 12:00 14:00 16:00 18:00 20:00 22:00 0:00 2:00 4:00 6:00
备注
1 产品字符印(包括日期字符)是否正确、清晰可辨
2 浇口、渣包位是否疏松、夹层、气孔
6,射料压力:
铝液温度 ( )度
)秒
1次/4小 时
1,“√” 表示OK, “×”表
说 示NG/不符 明: 合要求,
“N/A”表 示不适用 该检查内 2,当实际 与要求不 符合时, 需开出《 不合格评 审报告 》,并在 不良样板 3,不良样 板存放在 检查工作 台上。