
标准检验指导书(SIP) (格式模板)
文件编号 /版本 制作 确认 审 核
生效日期
图示
本标准适用范围 图 示 注塑制程过程
1 外 观
1.1表面无明显杂色、斑点、脏污及渗杂异物、 塑胶外壳检验 填充不足、变色等不良,产品颜色与样板对比 标准、样品/目 无明显偏差。(光源800-1000LUX,.时间5S,距 视/菲林 离30-40CM) 1.2加工毛边、批锋后产品不能有刀口,胶屑、 塑胶外壳检验 手印、划伤等不良缺陷。 标准、样品/目 1.3需要做后工序喷油、丝印、电镀等加工的要 视/菲林 注意出现的缺陷是否可以接受 2.1参照工程图纸及样板为准。 3.1折弯测试 样品/图纸 测试作业指导
4 尺 寸 5 包 装
1
2
3
5.1包装按照订单要求包装。 5.2包装明细:
MAJ
注意事项
品 质 履 历 及 品 质 要 记
1 2 3 4 5 6 7 8
1.观查作业员操作机器时是否按照作业指导书(SOP)操作 。 2.检查每模有几种产品,注意产品的包装区分,防止混料 。 3.产品出模后来不及检验加工的有无摆放整齐。 4.检查作业员撒毛边时手法是否正确。 5.检查包装时是否按照订单要求包装。
图2 图示 图示 图 图 14 图3 图 图 52 图 图 图人实业有限公司
SHEN ZHEN MINBO ELECTRONICS CO.,LTD.
标准 检 验 指导书 Standard Inspection Procedure(SIP)
客户名称 模具编号 制程 检验频率 项目 产品名称 产品编号 每2小时检查5模或每个形状各10PCS 检验內容 检验依据 /方法 包装 检验 缺陷 等级 MAJ 材质 模穴数 按照AOLMIL-STD-105E 抽样检验 规格
MAJ MAJ
2 结 构 3 功 能
MAJ MAJ MAJ 缺陷等级 MAJ MAJ MAJ MAJ
3.2装配:与相关产品/配件进行装配,与样品 样品/图纸/塞 比对无明显断差/间隙,如客户没有要求,断差 尺 /间隙则按我司标准≦0.2mm进行确认。 NO. 尺寸标准 NO. 4 5 6 尺寸标准 检验工具 卡尺 卡尺 卡尺 包装要求
SIP检验作业指导书

5PCS/批 数显卡尺 ●
1
61±0.1
长度
X/Y
3PCS/2H 数显卡尺
●●●
2
1
尺 寸
3
孔深 孔径
X/Y
3PCS/2H 高度计
●●●
X/Y
3PCS/2H 数显卡尺
●●●
4
孔径
X/Y
3PCS/2H 数显卡尺
●●●
5
长度
X/Y
3PCS/2H 数显卡尺
●●●
6
长度
X/Y
3PCS/2H 数显卡尺
2H/次
目视 ● ● ● ●
2PCS/批 插拔力机 ●
4
性能
5
包装
核 准:
高温 150℃ 30分钟
盐雾 96H
包装方式:产品包装方向需与图面相符,不可出现方向及标签贴 反现象 标示检验:标签与实物需一致,不可漏贴、印字不清,OQC PASS 章的日期及代号必须要清楚,数量需与实物数量一致
审 核:
2PCS/批 恒温箱 ●
文件编号 HCN200-F0-T05A1
版次
A
SIP检验规范
产品名称
页次
1/1
料号
工站名称
成品检验
图面版次
B
日期
工
程 图
2023.11.6
面
2023.11.6
序 号
检验项目
图位
0
版次 A B
尺寸 全尺寸检验内容 尺源自说明 NA修改內容初版发行
ø16公差调整
基准 X/Y/Z
检查频率
检测设备 /工具
检验时机
2PCS/批
盐雾试验 机
sip标准检验指导书

SIP Standard Inspection Guide一、概述1.1 SIP(Session Initiation Protocol)是一种应用层协议,用于建立、维护和终止多种类型的会话,包括实时音频、视频和文本会话。
1.2 SIP标准检验指导书旨在提供一个可行的检验框架,以确保SIP系统的正确性和可靠性。
二、检验内容2.1 SIP系统的功能检验2.1.1 检查SIP系统是否支持基本的SIP功能,包括但不限于:(1)呼叫建立、维护和终止;(2)消息传递;(3)认证和安全;(4)状态报告;(5)路由和转发;(6)负载均衡;(7)负载控制;(8)网络管理;(9)网络监控;(10)网络调度;(11)网络优化;(12)网络计费;(13)网络安全;(14)网络维护。
2.1.2 检查SIP系统是否支持高级功能,包括但不限于:(1)视频会议;(2)多媒体会议;(3)跨网络会议;(4)跨网络调度;(5)跨网络优化;(6)跨网络安全;(7)跨网络维护;(8)跨网络计费;(9)跨网络监控;(10)跨网络管理。
2.2 SIP系统的性能检验2.2.1 检查SIP系统的延迟、丢包率、吞吐量等性能指标,以确保系统的可靠性和稳定性。
2.2.2 检查SIP系统的可扩展性,以确保系统能够应对不断增长的用户数量和流量。
2.2.3 检查SIP系统的容错性,以确保系统能够在发生故障时继续正常运行。
三、检验方法3.1 功能检验3.1.1 对SIP系统进行功能检验时,应采用黑盒测试方法,以确保系统的正确性和可靠性。
3.1.2 对SIP系统进行功能检验时,应采用白盒测试方法,以确保系统的可扩展性和容错性。
3.2 性能检验3.2.1 对SIP系统进行性能检验时,应采用压力测试方法,以确保系统的可靠性和稳定性。
3.2.2 对SIP系统进行性能检验时,应采用负载测试方法,以确保系统的可扩展性和容错性。
四、检验结果4.1 检验结果应包括但不限于:(1)SIP系统的功能检验结果;(2)SIP系统的性能检验结果;(3)SIP系统的可扩展性和容错性检验结果;(4)SIP系统的可靠性和稳定性检验结果。
标准检验指导书SIP (运动杯吹瓶)

外观 检查
吹瓶前
吹瓶中
吹瓶工艺过程
检验重点:黑点﹑料花,汽泡 图图示示
(检验方法:在标准白玻光源设备下,目距30cm)
图图1 4
图3
版本:
图图52 表单编号: SH-QC-D013 A1
图2 图图图436
标准检验指导书 Standard Inspection Procedure(SIP)
制作
确认
Page:1/1 审核
客户名称
通用
产品名称
通用
工序
吹瓶
订单编号 制程巡检频率
产品编号 每2小时检查10PCS
检验內容
通用 检验
文件编号 /版本
按照MIL-105-STD抽样检验 (MI0.4;MA0.25;CR0)
吹瓶后
4 尺 4.1:正常生产时,测量工程图或检验图上的重点尺寸; 寸
Hale Waihona Puke 5 包 装5.1:包装按照订单要求包装,周转时注意小心轻放,防止碰伤,透明杯要 用PE袋防尘防碰伤。
注意事项
1.观查作业员操作机器时是否按照作业指导书(SOP)操作,是否按每10pcs自 检一次。 2.检查首末件,吹瓶后如果有黑点﹑料花﹑汽泡、压伤、杂色,要通知作业 员。 3.检查作业员吹瓶手法是否正确,检验时戴手套,防止污染。 4.检查包装时是否按照要求包装,包装方式是否妥当。 5.注意巡查作业手法: 停开机注意确认首末件比对,再正常投产。
1.3:产品完整,不能破裂或缺料﹑变形或胶丝;
2 结 构
2.1:参照检验图及样板为准,无杯唇短小,要求水口处平齐,无露白,瓶 盖与瓶肩之间间隙必须大于0.65mm.
吹瓶前后比对图
作 业 流 程 图
表面光洁,无重影﹑裂纹﹑料花, 黑点,汽纹,汽泡等不良现象。
检验指导书模板

产品名称
*******电子有限公司
标准检验指导书(SIP) Standard Inspection Procedure
产品编号
品质履历及品质要记
一、电路板的外尺寸分板后毛边不能超过标准上公差要求; 二、电路板透气过孔及表面线路绿油覆盖到位不
审核
批准
项目
9试
10
11
品质注意 1、作业人员执行自主外观全检(不可有油污/划伤/毛边/ 缺料/多料/等不良); 2、作业员/检验员/工程员/访客等拿取成品时均需有防 静电措施。
受控发行章
外观 尺寸/抗震 性能测试 焊接效果
抽样计划 GB2828.1-2012
检验水平(IL) IL=Ⅱ S-1 S-2 S-4
AQL值 0.065 1.0 1.0 1.0
缺陷分类
MAJ MAJ CRI MAJ
产品检查要求
NO
检查项目
检测方法
检验标准
适用范围 品质检验
1 外 观
2
3 4尺 5寸 6
7
8 测
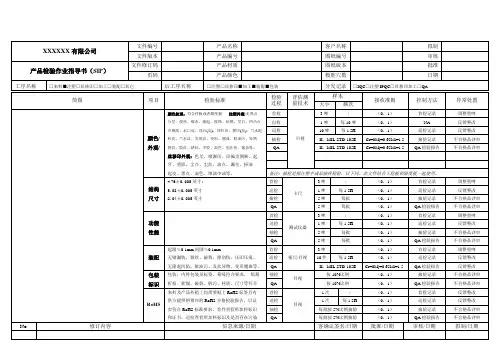
SIP范本
10啤
每1.5H
(0,1)
巡检记录
反馈整改
料花、气水纹、发射纹、变形、翘曲、脏油污、异物
抽检
II,MIL-STD-105E
Cr=0Mj=0.65Mi=1.5
抽验记录
不合格品评审
裂纹、胶丝、缺料、多胶、混色、划压伤、锯齿等。
QA=0.65Mi=1.5
QA检验报告
巡检
1次
每1.5H
(0,1)
巡检记录
反馈整改
实符合RoHS标准要求。首件查看所加料标识
抽检
每批按5%比例抽验
(0,1)
抽验记录
不合格品评审
和证书,巡检查看所加料标识及是否存在污染
QA
每批按5%比例抽验
(0,1)
QA检验报告
不合格品评审
No.
修订内容
信息来源/日期
客确认签名/日期
批准/日期
审核/日期
拟制/日期
检验标准
检验过程
评估测量技术
样本
接收准则
控制方法
异常处置
大小
频次
颜色/外观/
颜色纹理:符合样板或者限度板.注塑外观:无黑点
首检
目视
3啤
/
(0,1)
首检记录
调整重啤
分层、烧焦、缩水、隆起、披锋、粘模、发白、凹凸点
自检
1啤
每10啤
(0,1)
NA
反馈整改
夹模线、水口高、顶白(高)、顶针印、模印(花)、气水泡
XXXXXX有限公司
文件编号
产品名称
客户名称
拟制
文件版本
产品编号
图纸编号
审核
产品检验作业指导书(SIP)
SIP检验标准书格式

水箱
2PCS/批
3、插拔力:插头插入插座的插拔力小于 90N
拉力计
2PCS/批
4、盐雾测试:中性盐雾 48 小时端子无变色、起泡、生锈(备注:送实验室检测);
盐雾机
2PCS/批
4
试装
1、与对应接插件适配无松脱及组装不上现象。
1、参照《产品包装规范》对产品的包装进行检验;
5
包装
2、参照图纸、样板核对标签与实物是否一致。
...
...
拟定:
会签:
批准:
生效日期:2015.01.20
文件编号:编号Doc No.:SIP_ HV2-PA120-1ANX-CXX
Φ12 单芯弯插头检验标准书
版本号:REV_01
适用范围:HV2-PA120-1ANX-CXX Φ12单芯弯插头
序号
检验项目
技术要求
检验方法 检验频次
备注
1、对照工程图资料检查产品结构/型号是否正确,端子镀层外观不允许起泡、生锈、变色、起泡
④ 39.35±0.5
卡尺 卡尺 卡尺
S-3 AQL0.4 如有变更将以 最新更新的数 据进行检测,检
1、耐压绝缘测试:相线与屏蔽壳体之间,耐压大于 3500VAC,时间 60S;绝缘电阻 1KVDC 〉200M 绝缘耐压测试仪 Ω,时间 60S;
全检
验项不变
3
功能/性能 2、防水测试:连接器对插后防水等级为 IP65(备注:送实验室检测);
2、上下盖(橙色&l 黑色)颜色必须一致,组装时必须确认颜色是否配套(颜色需在色板上
1
外观
下限范围内);
3、确认线缆在加工过程中无破损、线芯(铜线)外露;
标准检验指导书(SIP) (格式模板)
图
示
品质履历及品质要记
图图1 4
图3
图图52
图2 图图图436
标准 检 验 指导书 Standard Inspection Procedure(SIP)
客户名称
产品名称
材质
模具编号
产品编号
模穴数
制程 检验频率
每2小时检查5模或每个形状各10PCS
项目
检验內容
检验依据 /方法
1
1.1表面无明显杂色、斑点、脏污及渗杂异物 、填充不足、变色等不良,产品颜色与样板 对比无明显偏差。(光源800-1000LUX,.时间 5S,距离30-40CM)
塑胶外壳检验 标准、样品/
目视/菲林
外 1.2加工毛边、批锋后产品不能有刀口,胶屑
观 、手印、划伤等不良缺陷。
塑胶外壳检验
标准、样品/
1.3需要做后工序喷油、丝印、电镀等加工的 目视/菲林
要注意出现的缺陷是否可以接受
包装 检验 缺陷 等级
MAJ
MAJ
MAJ
按照AOLMIL-STD-105E 抽样检验
2 结 2.1参照工程图纸及样板为准。 构
样品/图纸
MAJ
3 3.1折弯测试
测试作业指导 MAJ
功 能
3.2装配:与相关产品/配件进行装配,与样 品比对无明显断差/间隙,如客户没有要求, 断差/间隙则按我司标准≦0.2mm进行确认。
样品/图纸/塞 尺
MAJ
NO.
4
1
尺
寸2
尺寸标准 NO. 尺寸标准 4 5
检验工具 卡尺 卡尺
缺陷等级 MAJ MAJ
3
6
卡尺
MAJ
5 5.1包装按照订单要求包装。 要求
标准检验指导书(SIP)-(格式模板)
文件编号 /版本
本标准适用范围
注塑制程过程
图
示
品质履历及品质要记
图图1 4
图3
图图5 2
图2 图图图4 3 6
塑胶外壳检验 标准、样品/目
视/菲林
外 1.2加工毛边、批锋后产品不能有刀口,胶屑
观 、手印、划伤等不良缺陷。
塑胶外壳检验
标准、样品/目
1.3需要做后工序喷油、丝印、电镀等加工的
视/菲林
要注意出现的缺陷是否可以接受
包装 检验 缺陷 等级
MAJ
MAJ
MAJ
按照AOLMIL-STD-105E 抽样检验
2 结 2.1参照工程图纸及样板为准。 构
6
5.检查包装时是否按照订单要求包装。
7
8
图示 图图示示
深 深 圳 圳 市 市 超 超 人 人 实 实 业 业 有 有 限 限 公 公 司 司
S SH HE EN N
Z ZH HE EN N
M MI IN NB BO O
E EL LE EC CT T R RO ON NI IC CS S
C CO O. ., ,L LT T D D. .
客户名称
标准 检 验 指导书
Standard Inspection Procedure(SIP)
产品名称
材质
模具编号
产品编号
模穴数
制程 检验频率
每2小时检查5模或每个形状各10PCS
项目
检验內容
检验依据 /方法
1
1.1表面无明显杂色、斑点、脏污及渗杂异物 、填充不足、变色等不良,产品颜色与样板对 比无明显偏差。(光源800-1000LUX,.时间 5S,距离30-40CM)
SIP检验标准格式
油污/髒汙 產品不允許油污髒污現象.產品上不可有油污.需擦拭幹凈。 毛邊 印刷 數量/方式 組裝 結構 印刷
外觀面毛邊需<0.05mm,非外觀面需<0.10mm;不可有刮手 目視/投影機 現象。各孔內框口不可有毛邊產生。 不可有缺字、斷字及漏印等異常。 與標准作業指導書(SOP)相符。 需能組裝,不可有干涉或無法組裝的情況。 與樣板比對需一致。 需用酒精擦拭絲印印刷來回10次(來回計為一次)。 目視 目視/SOP 目視/手感 目視/樣板 目視
第1頁 檢驗標準規範書
客戶 工站 文件編號 機種: 品名: 客戶料號: 料號: 顏色: 製/修訂 人員 本色 版本: 制/修訂部門 制/修訂日期 檢驗別 成型材質 修 訂 內容 要 敘 述 摘 原製訂部門 會簽 IPQC/OQC A/0 品保部
修 訂記錄
生效日期 版本 修訂 頁次
新制定
發行
確認
製訂
第2頁 檢驗標準規範書
機種: 客戶 品名: 工站 文件編號 外觀檢驗條件: 客戶料號: 料號: 顏色: 光源: 500~800lux 檢驗距離: 30~35CM 制/修訂部門 制/修訂日期 檢驗別 成型材質 檢驗時間: s 品保部 版本: A/0
檢驗角度: 45±5°
尺 寸
檢查項目 檢 查 方 法 圖位 NO 長度 1 長度 2 顏色 目視比對樣板不可有明顯差異。 1 2 卡勾/卡柱 不允許有缺膠、斷柱、拉裂現象,其它以不影響組裝為準。 3 缺料/未飽模 產品不允許缺料現象。 縮水 產品不允許縮水現象。 4 刮傷/劃傷 產品不允許刮碰傷現象。 6 7 變形度 應力痕 結合線 進料點 日期輪 埋銅 凹點 異物/污點 產品不允許變型現象。 產品不允許應力痕現象。 產品不允許結合線現象。 產品進料點需削平,不可有刮手感。 產品內日期輪需按生產日期做調整。 產品表面不允許凹凸不平現象.銅釘不可缺件。 產品不允許凹點凹陷現象。 A 面:不允許有;B 面:每100c㎡內允許0.2m㎡以內1 點;C 面: 每100c㎡內允許0.2m㎡以內1 點。 8 9 10 11 12 13 14 15 16 17 流痕/氣痕 外觀面及進料點周邊不可有氣痕。
【最新推荐】sip指导书-范文模板 (5页)
本文部分内容来自网络整理,本司不为其真实性负责,如有异议或侵权请及时联系,本司将立即删除!== 本文为word格式,下载后可方便编辑和修改! ==sip指导书篇一:螺钉SIP检验作业指导书XXX有限公司文件名称:SIP检验作业指导书文件编号:XXX 版本:VA生效日期:201X/6/23 页码:共8页编制: XX 日期: 201X/6/21 审核: XX 日期: 201X/6/23 批准: XX日期:201X/6/231、目的为确保公司进料、制程、最终成品一系列检验环节的产品质量,特制定此作业指导书。
2、范围本程序适用于本公司所有产品生产以及出货环节的产品检验。
3、内容本作业指导书包括进料管制作业指导书、制程管制作业指导书、成品检验作业指导书。
4、工具及测量仪器数显卡尺,通止规,头厚测量仪,扭力计,不锈钢鉴别液,放大镜,盐雾试验机 5、缺陷1、目的为确保公司进料产品所使用之材料于入库前得到合理管制,特制定此作业指导书。
2、范围本程序适用于本公司所有购入之材料(含委外加工品)的进料检验。
3、定义3.1严重缺陷(CR):会造成使用者危害或产品功能失效的缺陷,详见缺陷划分表。
3.2主要缺陷(MA):会造成产品可靠性问题或产品功能部分失效的缺陷,详见缺陷划分表。
3.3次要缺陷(MI):不影响产品使用功能且不会造成使用者抱怨的缺陷,详见缺陷划分表。
注:同一产品有二个以上缺点同时存在,概以其最高级的缺点判定。
4.1.1厂商交货时仓库人员依照供应商送货单点收无误后,将厂商送货单交与品管部检验,IQC根据MIL-STD-105E(11级)。
外观AQL=0.25 CR=0 MA=0.4MI=2.5与《产品检验规范》进行抽检,并将抽检结果记录于《进料检验记录表》,判定合格后加盖合格章交仓库人员办理入库手续。
判定不合格的,品检人员应张贴好不合格标签并注明原因,同时发出《品质异常处理单》至采购,相关部门确认签字无误后退回供应商。