
独山子石化乙烯厂走上低碳循环发展新路
21 00年完成低碳循环经济项 目6项、 乙烯产品综合能耗 ( 标油) 达到 65k/、 4 gt节能( 标煤 )0k、 2 t 节水 20 4
k、 t二氧化 硫 限排 10t 0 的工作 目标 。 摘 自《 石化行 业信 息) 0 0年第 5期 ) 1 2
是 回收 的废 气 , 每月 可 节约 天然 气 ( 准状 态 ) 4x1 1 , 标 2 0 /。 节约 成本 2 0多 万元 , 1 5 乙烯 燃 动 能耗 、 烯加 乙
工损失 率等 指标 同 比大幅 降低 , 国 内 同类装 置 相 比处 于 领 先水 平 。在 资 源 环 境 约 束 日益 增 强 的 形势 与 下 , 厂掌握 发展 主动权 , 该 积极 开展 低碳 经济试 点工 厂建设 , 出了一条 发展 循环 经济 和低 碳 经济 的新 路 走
程施工及验收规范.
・
烯雀践 ・
独 山子 石化 乙烯 厂 走 上 低 碳 循 环 发 展 新 路
独 山子石化 公 司乙烯 厂通过技 术创 新 、 制度 创新 等 多 种手 段 , 力 减少 能 源 消 耗 , 少 气 体排 放 , 尽 减 实
现经 济发展 与资 源环 境保 护双赢 目标 , 取得 了较好 成效 。
・
2 ・ 8
乙 烯 工 业
第2 2卷
( ) 兰连 接 使 用 同一 规 格 螺栓 , 称 安装 , 5法 对
焊 口留在 冷 箱 本体 法 兰 口附 近 的安 装 方 法 , 实 可
现无应 力 配管一 次安 装成 功 , 避免二 次调 校 。 () 2 由于冷箱 配 管密度 大且 均需 隔冷 , 安装 时 必须 注意管 线定 位准 确 , 防止保 冷层 相互干 涉 。
子。
在结构 调整 方面 , 乙烯 厂大力 发展 高新 技术 产 业 和节 能环 保 产 业 , 加低 能 耗 、 排 放产 业 比重 , 增 低 降 低 高 能耗 、 高排放 产业 比重 , 积极 推 广 应 用 高效 成 熟 的节 能 节水 技 术 和 清 洁 生产 技 术 , 用 先 进 节 能装 利
用 、 液 回收改造 、 凝 污水 深度 回用 等一批 节 能节水 技术措 施 。
在机 制建 设方 面 , 乙烯厂 通过 制度 约束减 少浪 费 和 污染 , 求 各单 位 根 据 能 源 总耗 和产 能 单 耗节 约 要 目标层层 落实 责任 , 严格考 核 ; 把资 源节 约与 削减 污染 物 排放 有 机 结合 , 点突 破 ; 力 实施 节 能节 水 和 重 大 减 排新技术 、 措施 , 新 高起 点承 担 “ 十二 五 ” 节能减 排重 任 。 在强化 责任 方面 , 乙烯 厂健 全统计 、 测考 核体系 , 监 建立 有利 于 提高 能效 、 降低排 放 的技 术序 列 , 确保
方 向应一致 。冷 箱设 备 法 兰 均 为铝 质 ,管 口许用 力 和力 矩都 很 小 , 为 钢质 管 口许 用 值 的 13左 仅 /
右 。需 紧 的螺栓 与螺母 宜齐 平 。
参 考文 献 :
4 结语
[ ] 伍 凌 梅. 1 冷箱 的配 管设 计 [ ] 乙 烯工 业 ,0 2 1 J. 20 ,4
() 4 4. 2 : 3— 6
() 1 因铝合 金 冷 箱 自身 的结 构 和 材 质 决 定 了
冷箱 本体 法兰 口必须 采 用无 应 力 配管 。在 安 装 过 程中, 冷箱 本 体 法 兰 口不 能 受 力 。实 践 证 明最 终
[ ] S 5 1 0 2 S . 2 H 3 0 —20 [ ] 石油化工有毒 可燃介质管道工
备, 全力 推进 清洁 生产 , 做好 资源循 环再 利用 。
在 改造方 面 , 乙烯 厂 以重 点节 能工程 和减 排项 目为 中心 , 用 先 进 技术 改 造 提升 传 统产 业 , 利 明确 ” 十 二五 ” 能减排 工作规 划 和低碳 循环 经 济 工 作 实施 方 案 , 实 施 裂解 炉冷 进 料 改 造 、 余 甲烷 气 回收 利 节 将 富
据 4月 1 2日的统计 显示 , 乙烯 厂工业 水装 置每 日回收工业 净化 水 52 0 m , 过 深度 水 装置 处 理后 0 经
变 成脱盐 水 , 别送 至新 区动力 站 和老 区水 汽装 置代 替新 水使 用 , 分 既节 约 了新 水 , 又保 护 了环境 。乙烯 厂 将 回收 的富余低 压 甲烷 、 析气 和二 氧化碳 废气 送 到 甲醇 装置 , 而使 甲醇装 置 生 产所 使 用 的原 料 全部 解 从
聚烯烃国产化开拓,独山子石化茂金属聚乙烯领跑国内!
聚烯烃国产化开拓,独⼭⼦⽯化茂⾦属聚⼄烯领跑国内!中国⽯油在役⼄烯装置共12套,合计年产能591万吨。
独⼭⼦⽯化是中⽯油旗下唯⼀百万吨⼄烯装置,新区⼄烯燃动能耗495.15千克标油/吨,保持全国第⼀。
近两年,独⼭⼦⽯化⼤⼒推⾏“低成本、差别化、树品牌、⾼端化”的化⼯产品竞争策略,其PE装置技术采⽤美国Univation公司Unipol技术,为全密度装置,企业已经具备HPR、EZP两个系列4种茂⾦属膜产品⽣产能⼒,其中EZP系列填补国内空⽩,领跑国内发展。
2015年11⽉12⽇,独⼭⼦⽯化公司成功⽣产⾼标号茂⾦属聚⼄烯EZP2010HA产品,⽬前已先后⽣产1.5万吨。
2017年7⽉,公司⼜成功试产出HPR1018HA、HPR3518CB、EZP2005HH三种新产品,具备37吨/⼩时⽣产能⼒。
7⽉20⽇,HPR3518CB产品在华南⽚区已经完成缠绕膜加⼯应⽤试验,⽤户认为薄膜制品晶点、拉伸强度和产品加⼯性能与埃克森产品相当。
另,重包膜HPR1018HA具有较⼤的市场需求。
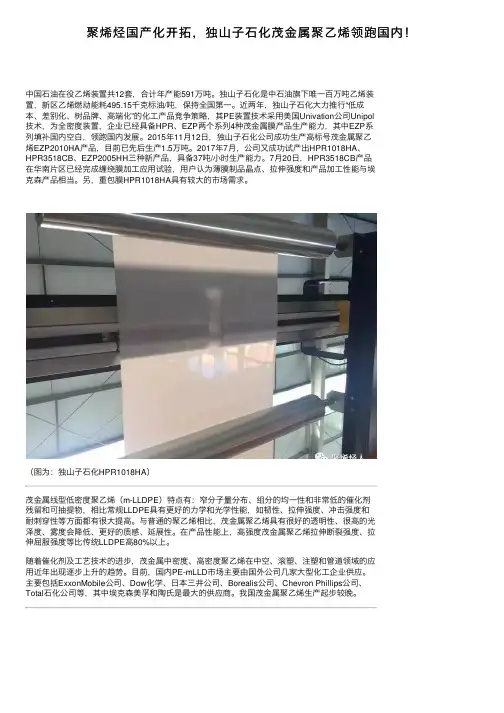
(图为:独⼭⼦⽯化HPR1018HA)茂⾦属线型低密度聚⼄烯(m-LLDPE)特点有:窄分⼦量分布、组分的均⼀性和⾮常低的催化剂残留和可抽提物,相⽐常规LLDPE具有更好的⼒学和光学性能,如韧性、拉伸强度、冲击强度和耐刺穿性等⽅⾯都有很⼤提⾼。
与普通的聚⼄烯相⽐,茂⾦属聚⼄烯具有很好的透明性、很⾼的光泽度、雾度会降低、更好的质感、延展性。
在产品性能上,⾼强度茂⾦属聚⼄烯拉伸断裂强度、拉伸屈服强度等⽐传统LLDPE⾼80%以上。
随着催化剂及⼯艺技术的进步,茂⾦属中密度、⾼密度聚⼄烯在中空、滚塑、注塑和管道领域的应⽤近年出现逐步上升的趋势。
⽬前,国内PE-mLLD市场主要由国外公司⼏家⼤型化⼯企业供应。
主要包括ExxonMobile公司、Dow化学、⽇本三井公司、Borealis公司、Chevron Phillips公司、Total⽯化公司等,其中埃克森美孚和陶⽒是最⼤的供应商。
乙烯厂储运联合车间储罐区vocs气体收集及管控措施
★ 石油化工安全环保技术 ★中国石油独山子石化分公司乙烯厂储运联合车间下辖原料装置、销售装置、常全压装置、液体储运装置和固体包装装置,装置特点是化工原料和各类化工产品的收付和中转,确保生产车间原料和溶剂的稳定供应并对上、下游装置的产能偏差进行缓冲调控,确保全厂生产运行的大平衡运转。
根据《石油化工储运系统罐区设计规范》(SH/T 3007—2014)[1]中4.2.5的规定:储存沸点≥45 ℃或在37.8 ℃时饱和蒸汽压不大于88 kPa (G )的甲B 、乙A 类液体,应选用浮顶储罐或内浮顶储罐;其他甲B 、乙A 类液体化工品有特殊储存需要时,可以选用固定顶储罐、低压储罐和容量≤100 m 3的卧式储罐。
但应采取下列措施之一:1)设置氮气或其他惰性气体密封保护系统,密封收集处理罐内排出的气体;2)设置氮气或其他惰性气体密封保护系统,控制储存温度低于液体闪点5 ℃及以下。
同时根据《石油化学工业污染物排放标准》(GB 31571—2015)[2]中5.2.3的规定:储存真实蒸汽压≥5.2~27.6 kPa (G )的设计容积≥150 m 3的挥发性有机液体储罐,以及储存真实蒸汽压≥27.6~76.6 kPa 的设计容积≥75 m 3的挥发性有机液体储罐应符合下列规定之一:1)采用内浮顶罐,内浮顶罐的浮盘与罐壁之间应采用液体镶嵌式、机械式鞋形、双封式等高效密封形式;2)采用外浮顶罐,外浮顶罐的浮盘与罐壁之间应采用双封式密封,且初级密封采用液体镶嵌式、机械式鞋形等高效密封方式;3)采用固定顶罐,应安装密闭排气系统至有机废气回收或处理装置,装置周界需控制VOCs ≤4 mg/m 3。
针对以上规范要求,乙烯厂储运联合车间对原料装置、销售装置、常全压装置、液体储运装置的内浮顶储罐的呼吸阀、紧急泄压人孔、泡沫玻璃等安全附件进行更新并定期检测;储罐外壁粉刷防晒涂料、罐内温度降低5℃左右,有效降低运行过程中的大、小呼吸量和挂壁损失;经过全厂物料平衡,停用部分不达标的储罐;运行储罐采用抽吸、焚烧的方式,已减缓储罐有机气体在中午高温时段从呼吸阀排出或逸散的流量,确保VOCs 和异味双达标,以符合新疆执行大气污染物特别排放限值的相关规范要求。
石油化工行业低碳发展研究

石油化工行业低碳发展研究石油化工行业是世界经济最重要的基础产业之一,它具有举足轻重的地位。
然而,石油化工行业由于过度依赖化石能源,导致大气污染和全球变暖问题,呈现出高碳排放的特征,其对环境的负面影响越来越明显。
同时,随着全球气候危机的日益加剧和社会各界绿色发展的呼声不断高涨,石油化工企业必须积极应对,探索低碳发展的新路径。
一、低碳发展的现状在全球范围内,石油化工企业正加紧推进低碳发展。
如雪佛龙等企业采用可再生能源,构建低碳的生产发展模式。
同时,一些企业在改善生产能源结构的同时,采取措施优化生产过程,降低GHG 排放。
我国石油化工企业早在“十二五”规划时期就明确提出了低碳发展的战略。
这一过程的核心是提高能源资源利用效率,降低单位GDP 能耗和单位产品能耗,不断挖掘生产节能潜力。
2013 年,国家能源战略研究所发布了《中国石油和化学产业碳排放与减排研究报告》,对中国石油化工行业碳排放量进行了全面测算和分析,提出了针对性的减排措施和建议。
二、低碳发展的挑战石油化工行业低碳发展的路径任重道远。
首先,石油化工企业生产过程中使用的主要是煤和石油等化石能源,这类能源产生的碳排放量较高,因此企业必须寻找一些新的、更环保、更经济的能源,如生物质能源和太阳能等,以便实现低碳发展目标。
其次,石油化工企业需要重视工艺创新和技术改进。
技术是企业实现低碳发展的关键因素之一,高效、环保的生产技术可以帮助企业降低 GHG 排放,提高资源利用效率,实现生产可持续发展。
石油化工行业仍需要开发更先进、更环保、更节能的生产技术,优化生产流程,精简生产环节,实现生产过程的绿色化。
最后,石油化工企业也需要加强与环境保护部门、社区和消费者的沟通和合作。
只有加强沟通与合作,才能真正意义上走向低碳发展。
三、低碳发展的前景低碳发展已经成为推动石油化工企业可持续发展的核心动力。
目前,随着社会经济环境的不断变化和人们对环境的重视程度越来越高,石油化工企业必须适应时代的变革,加快转型升级,积极探索低碳经济的新模式,建立可持续的绿色生产体系,实现绿色化、智能化、矩阵化的发展。
奎屯-独山子经济技术开发区专题讲座

开发区简介
2、总体概况 开 发 区 简 介
奎屯—独山子经济技术开发区 规划面积 93.38 平方公里,地 跨奎屯市、独山子两个行政区 划,分为南区、北一区和北二 区三个片区。南区约20平方公 里, 北一区约 53.38 平方公里, 北二区约20平方公里。按照上 版规划确定的重点发展产业, 南区重点发展石油化工及其深 加工产业,;北一区重点发展 煤化工、冶金、电力、光伏及 传统产业为主体的循环经济区 和仓储物流区;,北二区重点 发展纺织、化纤加工业。
新形势下开发区的发展方向
城市规模设定
一 理 想 图 景
奎屯市 2050,60—80万人
城市规模设定:迈入大城市行列
新形势下开发区的发展方向
3、空间战略 一 圆梦湖核心景观 理 想 图 景 四大战略
1、生态宜居战略
公共绿地 区域绿化走廊 兵地资源共享 兵地统筹发展
2、兵地融合战略
新形势下开发区的发展方向
5、战略抓手
一 理 想 图 景
开发区建设发展情况
2、企业落户情况 二 企 业 落 户 情 况
近两年来,引进并建设项目48个,总投资501.3亿元,已 累计完成投资132.3亿元。总投资67亿元的24个项目建成 投产;总投资434.3亿元的24个项目正在加快建设。 总投资30亿元的徐工集团奎屯工程机械设备制造基地项目 顺利签约,正在积极推进。以宁夏宝塔、紫金矿业、山东 石横、辽宁宏运、江苏徐工等为代表的大企业大集团相继 入驻,初步形成了化工、冶金、电力、光伏、纺织、特色 资源加工、商贸物流等产业集群。
开发区建设发展情况
1、经济社会指标
开发区2006-201
指标 国内生产总值
单位 亿元
2006 6.7
2007 7.3
乙烯裂解工艺设计

0.25Mt/a乙烯裂解装置工艺摘要乙烯裂解炉是乙烯生产中的关键设备,其平稳、安全、高效运行对乙烯生产过程具有举足轻重的作用,因此对乙烯裂解炉装置实施工艺条件选择、操作优化具有重要的理论和实际意义。
本设计主要是设计年产25万吨的乙烯装置工艺。
烯烃裂解技术是将较高级烯烃转化为乙烯、丙烯等较低级烯烃的烯烃转换技术。
其工艺以烯烃的热力学平衡为基础,采用一种合适的催化剂(如改性的ZSM-5或其它类型的沸石),把C4和C5等高碳烯烃转换为低碳烯烃(主要为乙烯、丙烯和丁烯)。
低碳烯烃具体组成与原料烯烃的碳数无关,由反应条件和催化剂决定。
通常使用的原料为蒸汽裂解装置的C4和C5馏分、FCC装置的C4馏分和汽油中的C5馏分。
由于原料中的二烯烃易产生结焦,因此应预先将其选择性加氢转化成烯烃。
首先介绍了国内外乙烯工业现状及发展趋势,以及乙烯技术进展。
然后介绍了生产乙烯的各种方法,乙烯工艺流程的简述,尤其是裂解部分,压缩和分离部分进行了详细的叙述。
本设计采用的是管式裂解炉,因此对管式裂解炉进行了详细的叙述。
最后对设备的物料及能量进行了计算,并讨论了本设计的不足。
关键词:发展状况,生产技术,工艺流程,裂解炉1.概述1.1国内外乙烯发展的状况1.1.1世界乙烯产需概况及展望1.1.1.1世界乙烯工业现状2004年世界乙烯生产能力11290万吨,产量10387 万吨,主要集中在欧美发达国家。
乙烯工业随着全球经济形势呈现周期性变化。
1988~1995年乙烯工业处于快速发展时期。
世纪之交,受亚洲金融危机等一系列政治、经济事件的持续影响,乙烯工业增速放缓。
2003年下半年以来,全球经济逐步复苏、中国等发展中国家经济增势强劲,乙烯工业呈现产能趋紧,价格回升,效益上扬的势头。
乙烯工业日趋走向成熟。
欧美等发达国家已进入产业成熟期。
发展中国家正处于集约化经营的产业升级换代时期。
中东等地产油国逐步成为产业发展新兴力量。
乙烯工业规模化、集约化经营日趋明显。
乙烯装置氮气预冷及低排放开停工优化措施
子石化分公司乙烯装置氮气预冷开车的过程ꎬ在正式投料前通过裂解气压缩机进行氮气循环对冷箱系统
进行预冷ꎬ将冷箱最低温度降低至 - 120 ℃ ꎮ 另外ꎬ针对具体流程进行了相应的技术改造ꎬ对预冷后的冷
分离区域进行提前充压至进料压力ꎬ同时对热分离区进行提前充压充液全回流操作ꎬ一旦接料可直接产
进入脱丙烷塔ꎬ塔底碳四及重组分送往脱丁烷塔
后ꎬ其塔顶产品送出界区ꎬ塔釜碳五送汽油加氢装
置ꎮ 脱丙烷塔塔顶物料送往碳三加氢系统ꎬ将物
气在正常冷箱预冷温度下不会被液化ꎬ总流量不
但氮气预冷也存在局限性ꎮ 首先ꎬ裂解炉投料后
需用大量裂解气置换裂解气压缩机、冷箱及脱甲
烷系统中的氮气ꎬ造成开车物料浪费ꎮ 其次ꎬ氮气
系统中通入氮气ꎬ并由裂解气压缩机压缩到一定
为富氢气ꎮ 另外ꎬ冷箱分离罐的凝液和碳二吸收
压力后ꎬ进入预冷及深冷系统ꎮ 同时ꎬ在乙烯、丙
塔塔底物料被送至脱甲烷塔系统ꎬ且脱甲烷塔塔
烯冷剂和高压氮气自身节流膨胀降温的作用下给
顶产出高压甲烷ꎬ塔底的乙烯和乙烷组分被进一
步送至乙烯精馏塔ꎬ其中乙烯精馏塔和乙烯制冷
少物料排入火炬的损失ꎬ降低开车风险ꎮ 另外ꎬ氮
提供 3 个级别的冷剂ꎬ分别为 - 38 ℃ 、 - 19 ℃ 和
会减小ꎬ这 能 防 止 压 缩 机 在 预 冷 期 间 发 生 喘 振ꎮ
为 - 101 ℃ 、 - 80 ℃ 和 - 57 ℃ ꎬ而丙烯制冷系统
10 ℃ ꎮ
脱乙烷塔系统的碳三及更重的组分经冷却后
碳三吸收塔顶进入碳二加氢单元ꎬ碳三吸收塔的
送至不合格罐ꎬ以及热分精馏塔系统提前充压充
乙烯装置外送废碱黄油含量偏高及解决措施
182研究与探索Research and Exploration ·探讨与创新中国设备工程 2018.09 (上)某石化公司乙烯装置在裂解制乙烯的过程中,由于裂解原料中硫含量通常都超过设计值,且裂解炉必须注入二甲基二硫防焦抑制剂,因此从裂解炉出来的裂解气中含有大量的硫化氢和二氧化碳等酸性气体。
乙烯装置配套有碱洗系统,以脱除裂解气的硫化氢和二氧化碳等酸性气体,防止下游催化剂中毒和污染乙烯。
但裂解气在碱洗过程中会产生聚合物,这些聚合物为液体,与空气接触易形成黄色粘稠态,通常被称为黄油,不仅影响碱洗塔的正常运行和碱洗效果,并消耗大量的碱液,大量黄油形成后,还易聚合结垢堵塞塔内分布器及填料,造成堵塔现象,使碱洗塔的运行周期缩短。
另外,含有大量黄油的废碱外排,给下游处理设施的操作带来困难。
1 碱水洗塔及废碱预处理系统的工艺流程来自裂解气压缩机(K-201)三段出口的裂解气,经裂解气压缩机三段出口冷却器(E-205A/B)后进入裂解气压缩机三段排出罐(V-204),经气液分离后,液体返回裂解气压缩机三段吸入罐(V-203),气相经裂解气加热器(E-266)进入碱洗塔(C-203),经碱洗、水洗,脱除硫化氢和二氧化碳等酸性气体,产生的废碱液和黄油将送至废碱预处理和废碱氧化单元做进一步处理,来自碱洗塔的脱酸气体被送至裂解气压缩机四段吸入罐(V-205)进一步压缩。
来自碱洗塔的油状聚合物与废碱分别在液位控制(LIC--12007)和界面液位控制(LIC -12008)下排出,然后合并送至废碱混合器10-L-802,与来自油冷塔回流泵(10-P-105)的洗油混合。
在废碱絮结器(10-V-801)中,洗油与含有碳酸钠、硫化钠及少量为反应的氢氧化钠的废碱分离。
分离出的废碱液送到废碱贮罐51-T-101,经进一步除油后送往大乙烯,分离出其中的烃。
分离出的洗油与工艺水气提塔底来的洗涤水混合,然后进入废汽油絮结器(10-V-802),进行废汽油与洗涤水的分离,分离出的废汽油返回急冷塔(10-C-105),废汽油絮结器中的洗涤水在液位控制下,与碱洗塔的过量洗涤水送至废碱氧化,使用水洗涤废汽油的目的是脱除其中夹带的碱液,以免引起急冷塔的PH 值偏高。
独山子聚乙烯厂
独山子聚乙烯厂
独山子聚乙烯厂位于中国西部的新疆维吾尔自治区,是该地区最大的聚乙烯生产基地之一。
该工厂占地面积广阔,拥有先进的生产设备和技术,以其高质量的产品在市场上享有良好的声誉。
作为独山子地区的重要工业企业,独山子聚乙烯厂对当地经济发展起着积极的推动作用。
工厂在建设过程中注重环保和可持续发展,努力降低生产过程中对环境的影响,同时还积极参与当地社会公益事业,为当地居民提供就业机会,促进当地经济繁荣。
在生产方面,独山子聚乙烯厂采用先进的生产工艺,保证产品的质量稳定可靠。
这里生产的聚乙烯产品被广泛应用于各个领域,包括塑料制品、包装材料、工业管道等。
其产品不仅满足了国内市场的需求,还出口到国际市场,为中国塑料工业的发展做出了重要贡献。
除了生产业务,独山子聚乙烯厂还注重科研创新。
工厂拥有一支专业的研发团队,不断开展技术改进和创新,提升产品质量和生产效率。
同时,工厂还与多家科研机构合作,开展产学研合作项目,推动科技成果转化,助力企业可持续发展。
在未来,独山子聚乙烯厂将继续秉承“质量第一,客户至上”的宗旨,不断提升自身竞争力,努力开拓新的市场领域,推动企业持续健康发展。
同时,工厂将继续加大环保投入,积极履行社会责任,为当地经济繁荣和可持续发展贡献力量。
独山子聚乙烯厂作为新疆地区的龙头企业,将继续发挥引领作用,促进当地工业结构优化升级,为地方经济社会发展注入新动力。
该工厂将继续坚持科技创新和可持续发展的发展理念,不断提升核心竞争力,实现稳步发展,为地区经济发展注入新的活力。
1。
200万吨加氢裂化装置开工总结
独山子石化
装置以减压蜡油(70%)、焦化蜡油(30%)为 原料,采用单器单段一次通过流程,选用UOP公司 的UF210STARS、DHC32LT催化剂组合,最大限度生产 BMCI<10的尾油(作乙烯原料)和硫含量<50ppm, 十六烷值>55的优质柴油,反应转化率可以在63% -70%之间进行调整。
独山子石化
2.4紧急泄压试验
2009年8月17日中午进行紧急泄压试验,沿途高压泄 放线、高压火炬罐正常,经UOP现场服务技术人员核算, 0.7MPa/min第一分钟泄压速度为0.374MPa, 2.1MPa/min 第一分钟泄压速度为1.122 MPa,不能满足泄压要求。
0.7MPa/min、2.1MPa/min泄压孔板内径分别进行了 扩孔,扩孔率27%;22日进行第二次测试,经UOP现场服 务技术人员核算,0.7MPa/min第一分钟泄压速度为 0.677MPa,2.1MPa/min第一分钟泄压速度为1.985 MPa , 误差在5%以内,满足要求。
8月29日凌晨3:30分C202底取样,经UOP现场服务技 术人员目测后改长循环,建立反应分馏系统循环,反应 按≯17℃升温,准备注入DMDS。
8月29日凌晨5:45分,新氢机A/B均出现二级差压高 高联锁,停机消缺60h.
9月2日凌晨1:45分,反应器入口195℃,反应开始 注硫予硫化。
独山子石化
9月3日下午15:00分,硫化氢穿透反应器,维持系统 H2S≮3000ppm,反应器入口提至230℃,恒温硫化,按照UOP要 求,在此低温硫化阶段,需完成注入理论注硫量的75%,且至 少维持12h;至4日凌晨4:00点230℃第一阶段低温硫化结束。
第二阶段为高温硫化阶段,反应以≯17℃/h升温、系统 中H2S≮10000ppm;自4日凌晨4:00点开始升温,至21:00点 反应器入口温度296℃,裂化床层入口达到290℃,此时,循 环氢加热炉炉膛温度已达800℃,换热流程调整到位,已没有 手段继续升温,无法满足精制催化剂315℃的硫化要求。
向“绿”前行 为经济社会发展全面绿色转型赋能添彩--石油和化工行业典型企业推进绿色低碳发展观察
向“绿”前行 为经济社会发展全面绿色转型赋能添彩--石油和化工行业典型企业推进绿色低碳发展观察第一篇范文向“绿”前行 为经济社会发展全面绿色转型赋能添彩——石油和化工行业典型企业推进绿色低碳发展观察随着全球气候变化问题日益严峻,我国政府高度重视绿色发展,提出“绿水青山就是金山银山”的发展理念,推动经济社会发展全面绿色转型。
石油和化工行业作为我国国民经济的重要支柱,正面临着巨大的挑战和机遇。
本文将通过对一些典型企业的观察,探讨石油和化工行业在推进绿色低碳发展方面的实践与探索。
一、典型企业绿色转型实践1. 技术创新推动产业升级石油和化工企业在绿色转型过程中,纷纷加大研发投入,推动技术创新。
例如,中国石油天然气集团公司(简称“中国石油”)在页岩气开发技术上取得重大突破,实现了我国页岩气的商业化开发。
页岩气的开发不仅提高了能源利用效率,还减少了煤炭等传统能源的使用,有利于降低温室气体排放。
2. 清洁生产降低环境污染化工企业通过改进生产工艺,实施清洁生产,降低环境污染。
例如,中国化工集团公司(简称“中国化工”)推进了“零排放”工程,通过对废水、废气、固体废弃物的处理和回收利用,实现了生产过程中的环境友好。
3. 绿色能源替代减少碳排放石油和化工企业还加大绿色能源替代力度,减少碳排放。
例如,中国石油化工集团公司(简称“中国石化”)大力发展太阳能、风能等可再生能源,并在企业内部推广电动汽车,减少化石能源消费。
二、绿色转型面临的挑战与对策1. 投资成本较高绿色转型需要大量资金投入,对于企业来说是一个不小的负担。
然而,随着技术的进步和政策的支持,绿色转型的成本正在逐步降低。
企业应抓住政策机遇,加大绿色投资,实现可持续发展。
2. 技术创新不足虽然我国石油和化工企业在绿色转型方面取得了一定成果,但与发达国家相比,仍存在较大差距。
企业应加强与国际先进企业的技术交流与合作,引进、消化、吸收和创新先进技术,提升自身技术创新能力。