
焊接工艺参数表
φ 0.8 CO2 50-150 18-22 0.9-4 MAG 30-150 17-22 0.4-6 30-120Байду номын сангаас17-24 0.4-6 CO2
φ 1.0 MAG 50-300 18-32 2--20 50-300 18-34 1--12 短路 CO2
φ 1.2 MAG 60-440 19-35 20-50 60-440 19-35 2--20 喷射 短路 CO2
1、短路过渡适用于平、横、立、仰全位置焊接;喷射过渡(射滴过渡)适用于平焊、角焊。 2、低合金钢、奥氏体不锈钢采用药芯焊丝,焊缝内外质量好。 2、板厚>6mm,开坡口焊接,采取多层多道焊工艺,最大可焊接厚度100mm。 3、低合金钢板厚≥28mm,铝及铝合金板厚≥34mm应采用预热工艺。 4、熔化极气体保护焊一般焊接速度范围:12-90cm/min 。
φ 1.6 MAG
70-180 18-22 2--12
80-350 19-34 2--25
140-500 120-550 20-38 4-80 19-40 4-100 120-500 24-40 4-50 喷射
100-200 220-400 140-220 240-500 16-22 2--24 22-34 2--30 17-22 4-50 24-36 6-80
CO2/MAG/MIG焊接电流与焊丝直径的关系及板厚适用范围
材料 类别 碳素钢 低合金钢 气体类型 1、CO2 2、80%Ar+20%CO2 3、80%Ar+15%CO2+5%O2 钨极直径 熔滴过渡形式 焊接电流范围(A) 电弧电压范围(V) 适用板厚(mm) 焊接电流范围(A) 1、95%Ar+5%CO2 奥氏体不锈钢 2、98%Ar+2%O2 电弧电压范围(V) 适用板厚(mm) 焊接电流范围(A) 铝及铝合金 Ar(99.9%) 电弧电压范围(V) 适用板厚(mm) 说明:
点焊焊接规范参数表
编制:$[初始化签字] 审核:$[审核]标准化:$[标准化]会签:$[东区工艺]批准:$[批准]$[初始化签字.AppDate] $[审核.AppDate] $[标准化.AppDate] $[东区工艺.AppDate] $[批准.AppDate]2016 年 8 月共 12 页$[初始化签字.AppDate] $[审核.AppDate]$[标准化.AppDate]$[东区工艺.AppDate]标记处数更改文件号签字日期标记处数更改文件号签字日期$[初始化签字.AppDate] $[审核.AppDate]$[标准化.AppDate]$[东区工艺.AppDate]标记处数更改文件号签字日期标记处数更改文件号签字日期$[初始化签字.AppDate] $[审核.AppDate]$[标准化.AppDate]$[东区工艺.AppDate]标记处数更改文件号签字日期标记处数更改文件号签字日期$[初始化签字.AppDate] $[审核.AppDate]$[标准化.AppDate]$[东区工艺.AppDate]标记处数更改文件号签字日期标记处数更改文件号签字日期..........标记处数更改文件号签字日期标记处数更改文件号签字日期 $[初始化签字.AppDate]$[审核.AppDate]$[标准化.AppDate]$[东区工艺.AppDate]..标记处数更改文件号签字日期标记处数更改文件号签字日期 $[初始化签字.AppDate]$[审核.AppDate]$[标准化.AppDate]$[东区工艺.AppDate].。
氩弧焊焊接工艺参数-百度文库(精)
氩弧焊焊接工艺参数一、电特性参数1.焊接电流钨极氩弧焊的焊接电流通常是根据工件的材质、厚度和接头的空间位置来选择的,焊接电流增加时,熔深增大,焊缝的宽度和余高稍有增加,但增加很少,焊接电流过大或过小都会使焊缝成形不良或产生焊接缺陷。
2.电弧电压钨极氩弧焊的电弧电压主要是由弧长决定的,弧长增加,电弧电压增高,焊缝宽度增加,熔深减小。
电弧太长电弧电压过高时,容易引起未焊透及咬边,而且保护效果不好。
但电弧也不能太短,电弧电压过低、电弧太短时,焊丝给送时容易碰到钨极引起短路,使钨极烧损,还容易夹钨,故通常使弧长近似等于钨极直径。
3.焊接速度焊接速度增加时,熔深和熔宽减小,焊接速度过快时,容易产生未熔合及未焊透,焊接速度过慢时,焊缝很宽,而且还可能产生焊漏、烧穿等缺陷。
手工钨极氩弧焊时,通常是根据熔池的大小、熔池形状和两侧熔合情况随时调整焊接速度。
二、其它参数1.喷嘴直径喷嘴直径(指内径增大,应增加保护气体流量,此时保护区范围大,保护效果好。
但喷嘴过大时,不仅使氩气的消耗增加,而且不便于观察焊接电弧及焊接操作。
因此,通常使用的喷嘴直径一般取8mm~20mm为宜。
2.喷嘴与焊件的距离喷嘴与焊件的距离是指喷嘴端面和工件间的距离,这个距离越小,保护效果越好。
所以,喷嘴与焊件间的距离应尽可能小些,但过小将不便于观察熔池,因此通常取喷嘴至焊件间的距离为7mm~15mm。
3.钨极伸出长度为防止电弧过热烧坏喷嘴,通常钨极端部应伸出喷嘴以外。
钨极端头至喷嘴端面的距离为钨极伸出长度,钨极伸出长度越小,喷嘴与工件间距离越近,保护效果越好,但过小会妨碍观察熔池。
通常焊对接缝时,钨极伸出长度为5mm~6mm较好;焊角焊缝时,钨极伸出长度为7mm~8mm较好。
4.气体保护方式及流量钨极氩弧焊除采用圆形喷嘴对焊接区进行保护外,还可以根据施焊空间将喷嘴制成扁状(如窄间隙钨极氩弧焊或其他形状。
焊接根部焊缝时,焊件背部焊缝会受空气污染氧化,因此必须采用背部充气保护。
焊接工艺参数表
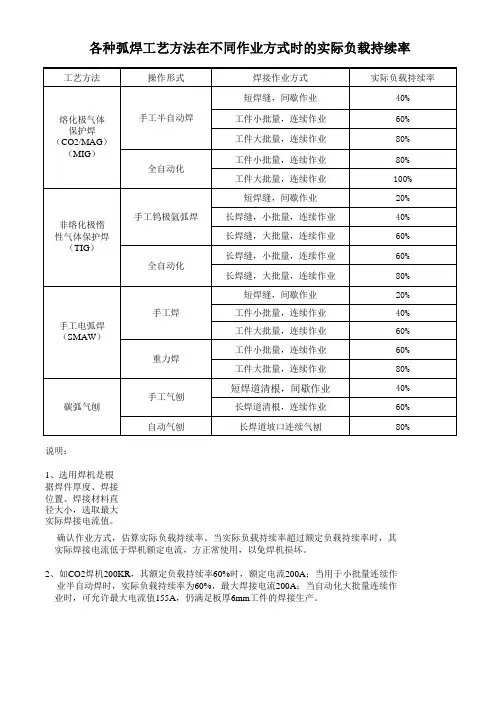
各种弧焊工艺方法在不同作业方式时的实际负载持续率
说明:
1、选用焊机是根据焊件厚度、焊接位置、焊接材料直径大小,选取最大实际焊接电流值。
确认作业方式,估算实际负载持续率。
当实际负载持续率超过额定负载持续率时,其实际焊接电流低于焊机额定电流,方正常使用,以免焊机损坏。
2、如CO2焊机200KR,其额定负载持续率60%时,额定电流200A;当用于小批量连续作
业半自动焊时,实际负载持续率为60%,最大焊接电流200A;当自动化大批量连续作业时,可允许最大电流值155A,仍满足板厚6mm工件的焊接生产。
点焊焊接规范参数表.
$[初始化签字] $[审核 ] 标准化:$[标准化 ] 会签:$[ 东区工艺] $[批准 ] $[初始化签字.AppDate] $[审核 .AppDate] $[标准化 .AppDate] $[东区工艺.AppDate] $[批准 .AppDate]2021 年 8月共12页产品型号工段名称左侧围7830-01 点焊焊接标准参数表产品名称轻型客车过程特殊特性A共11页第1页序号工位名称1 左侧围总成一2 左侧围总成一3 左侧围总成一4 左侧围总成一5 左侧围总成一6 左侧围总成一7 左侧围总成一8 左侧围总成一9 左侧围总成一10 左侧围总成一11 左侧围总成一12 左侧围总成一13 左侧围总成二15 左侧围总成二16 左侧围总成二焊接参数〔允差±10%〕工位号焊机编号焊钳型号焊接电流电极压力焊机周波备注程序I 〔KA〕(kN) (CY)C-010L 282042 ZPF36-C30-2610 1、 3 10C-010L 282043 X40-Z3221A 2、 4 10C-010L 282043 X34-Z11828 1、 3 10C-010L 282044 X30-Z2408 2、 4 10C-010L 282044 C30-ZA2207 1、 3 10C-010L 282049 X30-Z2408 2、 4 15C-010L 282049 C30-ZA2207 1、 3 15C-010L 282050 C30-ZA2207 1、 3 15C-010L 282050 X30-Z2513B 1、 3 15C-010L 282051 C30-Z2525C 2、 4 15C-010L 282052 X35-5526A 2、 4 10C-010L 282052 X30-Z2513B 1、 3 15C-010L 282045 X35-Z8025 2、 4 8C-010L 282046 C30-ZA2207 2、 4 15C-010L 282047 C30-ZA2210 2、 4 15编制(日期) 审核〔日期〕标准化 (日期) 会签 (日期)$[初始化签字 ] $[审核 ] $[标准化 ] $[东区工艺 ]$[初始化签$[审$[标准$[东区工标记处数更改文件号签字日期标记处数更改文件号签字日期字.AppDate]核.AppDate]化.AppDate]艺.AppDate]产品型号工段名称左侧围、右侧围7830-01 点焊焊接标准参数表产品名称轻型客车过程特殊特性A共11页第2页序号工位名称17 左侧围总成二18 左侧围总成二19 右侧围总成一20 右侧围总成一21 右侧围总成一22 右侧围总成一23 右侧围总成一24 右侧围总成一25 右侧围总成一26 右侧围总成一27 右侧围总成一28 右侧围总成一29 右侧围总成二30 右侧围总成二31 右侧围总成二焊接参数〔允差±10%〕工位号焊机编号焊钳型号焊接电流电极压力焊机周波备注程序I 〔KA〕(kN) (CY)C-010L 282047 X30-Z5515A 1、 3 15C-010L 282048 C30-ZA2207 2、 4 15C-010R 282058 X30-Z2408 1、 3 10C-010R 282058 C30-ZA2207 2、 4 10C-010R 282060 X35-Z8025 1、 3 10C-010R 282061 ZPF36-C30-2610 2、 4 10C-010R 282056 X30-Z2513D 1、 3 10C-010R 282056 X35-5526A 2、 4 10C-010R 282057 C30-Z2525C 2、 4 8C-010R 282057 C30-ZA2207 2、 4 10C-010R 282059 X30-Z2408 1、 3 10C-010R 282059 C30-ZA2207 1、 3 10C-010R 282055 C30-ZA2207 1、 3 10C-010R 282054 C30-ZA2210 2、 4 10C-010R 282056 X30-Z5515A 1、 3 10编制(日期) 审核〔日期〕标准化 (日期) 会签 (日期)$[初始化签字 ] $[审核 ] $[标准化 ] $[东区工艺 ]$[初始化签$[审$[标准$[东区工标记处数更改文件号签字日期标记处数更改文件号签字日期字.AppDate]核.AppDate]化.AppDate]艺.AppDate]产品型号工段名称右侧围、前车架7830-01 点焊焊接标准参数表产品名称轻型客车过程特殊特性A共11页第3页序号工位名称32 右侧围总成二33 前车架总成一34 前车架总成一35 前车架总成一36 前车架总成一37 前车架总成二38 前车架总成二39 前车架总成二40 前车架总成二41 前车架总成二42 前车架总成二43 后车架总成一44 后车架总成一45 后车架总成一46 后车架总成一工位号焊机编号焊钳型号C-010R 282057 C30-ZA2207A-019 212141 C30-3617A-019 212141 X30-1707A-019 212144 C40-3110A-019 212144 X30-1707A-020 212145 C40-3110A-020 212143 X30-1707A-020 212143 X40-3205ELA-020 212147 C40-3110A-020 212146 X30-1707A-020 212146 X40-3205ERA-001 222103 C35-4323A-001 222101 X30-3005TA-001 222104 C35-4323A-001 222101 C35-3303T焊接参数〔允差±10%〕焊接电流电极压力焊机周波备注程序I 〔KA〕(kN) (CY)1、 3 101、 313 162、 4 13 161、 3 11 122、 413 161、 3 121、 3 13 3 162、 4 12 3 141、 3 3 121、 3 13 3 162、 4 12 3 141、 311 121、 3 11 3 121、 3 11 121、 3 11 3 12编制(日期) 审核〔日期〕标准化 (日期) 会签 (日期)$[初始化签字 ] $[审核 ] $[标准化 ] $[东区工艺 ]$[初始化签$[审$[标准$[东区工标记处数更改文件号签字日期标记处数更改文件号签字日期字.AppDate]核.AppDate]化.AppDate]艺.AppDate]产品型号工段名称后车架、下车身7830-01 点焊焊接标准参数表产品名称轻型客车过程特殊特性A共11页第4页序号工位名称47 后车架总成一48 后车架总成一49 后车架总成二50 后车架总成二51 后车架总成二52 后车架总成二53 前地板54 前地板55 前地板56 前地板57下车身总成〔一〕58下车身总成〔一〕59下车身总成〔一〕60下车身总成〔一〕61下车身总成〔一〕工位号焊机编号A-001222102A-001222102A-002222105A-002222106A-002222105A-002222106B-032232130B-032232130B-032232128B-032232128B-001232101B-001232101B-001232102B-001232102B-001232103焊钳型号C35-3303TX30-3005TX30-2805ERX30-2805ERX30-2805ELX30-2805ELC30-3526AX25-5018AX25-5018AC25-2515BPTI-ZMF45-X40-3012PTI-ZMF45-C35-3210PTI-ZMF45-X40-3012PTI-ZMF45-C35-3210X25-6013焊接参数〔允差±10%〕焊接电流电极压力焊机周波备注程序I 〔KA〕(kN) (CY)1、 3 11 3 122、 411 3 121、 3 11 301、 3 11 5 282、 410 282、 4 11 5 281、 3 9 92、 4 2 91、 3 2 92、 4 9 91、 3 12 5 222、 48 5 211、 3 12 5 222、 4 8 5 211、 3 11 14编制(日期) 审核〔日期〕标准化 (日期) 会签 (日期)$[初始化签字 ] $[审核 ] $[标准化 ] $[东区工艺 ]$[初始化签$[审$[标准$[东区工标记处数更改文件号签字日期标记处数更改文件号签字日期字.AppDate]核.AppDate]化.AppDate]艺.AppDate]产品型号工段名称下车身7830-01 点焊焊接标准参数表产品名称轻型客车过程特殊特性A共11页第5页序号工位名称62下车身总成〔一〕63下车身总成〔一〕64下车身总成〔一〕65下车身总成〔一〕66下车身总成〔一〕67 后地板总成68 后地板总成69 后地板总成70 后地板总成71 后地板总成72 后地板总成73车身下部焊接总成74车身下部焊接总成75车身下部焊接总成76车身下部焊接总成焊接参数〔允差± 10%〕工位号焊机编号焊钳型号焊接电流电极压力焊机周波备注程序I 〔KA〕(kN) (CY)B-001 232103 C30-5516A 2、 4 11 12B-001 232104 X25-6013 1、 3 14B-001 232104 C30-5516A 2、 4 11 12B-001 232105 一体化1、 3 12 3 15B-001 232106 一体化1、 3 12 3 15A-035 232152 X25-10024 1、 3 9 2 9A-035 232153 X25-10024 1、 3 9 2 9A-035 232150 C30-5144 1、 3 9A-035 232150 X25-3315 2、 4 9A-035 232151 X25-3315 1、 3 9A-035 232151 C30-5144 2、 4 9UB-020 282021 C30-2505 1、 3 12UB-020 282021 X30-4010 1、 3 12UB-020 282021 X33-Z9550 1、 3 12UB-020 282021 C45-4532C 1、 3 12编制(日期) 审核〔日期〕标准化 (日期) 会签 (日期)$[初始化签字 ] $[审核 ] $[标准化 ] $[东区工艺 ]字.AppDate]核.AppDate]化.AppDate]艺.AppDate]产品名称轻型客车过程特殊特性 A 共11页第6页焊接参数〔允差± 10%〕序号工位名称工位号焊机编号焊钳型号焊接电流电极压力焊机周波备注程序I 〔KA〕(kN) (CY)77 车身下部焊接总成UB-020 282021 C30-2505 1、 3 1278 车身下部焊接总成UB-020 282021 X30-4010 1、 3 11 1279 车身下部焊接总成UB-020 282021 X33-Z9550 1、 3 1880 车身下部焊接总成UB-020 282021 C45-4532C 1、 3 1281 车身下部焊接分总成UB-010 282021 X30-Z10015 1、 3 1282 车身下部焊接分总成UB-010 282021 C35-Z2808T 1、 3 1083 车身下部焊接分总成UB-010 282021 X55-2706T 1、 3 1484 车身下部焊接分总成UB-010 282021 X38-3208TL 2、 4 1285 车身下部焊接分总成UB-010 282021 X30-Z9556 1、 3 1286 车身下部焊接分总成UB-010 282021 C30-4532B 2、 4 10 1287 车身下部焊接分总成UB-010 282007 X30-Z10015 1、 3 1488 车身下部焊接分总成UB-010 282007 C35-Z2808T 2、 4 1289 车身下部焊接分总成UB-010 282006 X55-2706T 1、 3 1490 车身下部焊接分总成UB-010 282006 X38-3208TL 2、 4 1291 车身下部焊接分总成UB-010 282005 X30-Z9556 1、 3 12编制(日期) 审核〔日期〕标准化 (日期) 会签 (日期)$[初始化签字 ] $[审核 ] $[标准化 ] $[东区工艺 ]字.AppDate]核.AppDate]化.AppDate]艺.AppDate]产品名称轻型客车过程特殊特性A共11页第7页焊接参数〔允差±10%〕序号工位名称工位号焊机编号92 车身下部焊接分总成UB-010 28200593 车身下部焊接分总成UB-010 28202194 右前第四边梁总成MF-000 28200295 中车架分总成MF-010 28200196 中车架分总成MF-010 28200297 中车架总成MF-020 28200198 中车架总成MF-020 28200199 左中下裙板总成B-036 282003 100 左中下裙板总成B-036 282004 101 右中下裙板总成B-037 282003 102 右中下裙板总成B-037 282004 103 主车身总成一ZCS-040 282030 104 主车身总成一ZCS-040 282029 105 主车身总成一ZCS-040 282026 106 主车身总成一ZCS-040 282028焊钳型号C30-4532BPYF36-X30-4110X45-2004C45-ZA2313X45-2004C45-ZA2313X35-ZA2021BX30-Z6520C30-Z2516FX30-Z6520C30-Z2516FPTI-ZPF36-C30-2526APTI-ZPF36-C30-2825APTI-ZPF44-C35-2404PTI-ZPF36-X30-4125程序2、 41、 31、 31、 31、 31、 31、 31、 31、 32、 42、 41、 31、 31、 31、 3焊接电流电极压力焊机周波备注I 〔KA〕(kN) (CY)121011 104 14141414999910101010编制(日期)审核〔日期〕标准化(日期)会签(日期)$[初始化签字 ]$[审核 ]$[标准化 ]$[东区工艺 ]字.AppDate]核.AppDate]化.AppDate]艺.AppDate]产品名称轻型客车过程特殊特性 A 共11页第8页焊接参数〔允差± 10%〕序号工位名称工位号焊机编号焊钳型号焊接电流电极压力焊机周波备注程序I 〔KA〕(kN) (CY)107 主车身总成一ZCS-040 282027 PTI-ZPF44-X40-4127 1、 3 3 10108 主车身总成一ZCS-040 282025 X30-Z3010 1、 3 8109 主车身总成一ZCS-040 282031 X30-Z4010 1、 3 8110 主车身总成一 ( 傀儡焊 ) ZCS-040 282025 X30-Z3010 1、 3 8 左侧 0018 左侧 0028 左侧 0038 左侧 0048 左侧 0058 右侧 0018 右侧 0028 右侧 0038 右侧 0048 右侧 005 111 主车身总成一 ( 傀儡焊 ) ZCS-040 282031 X30-Z4010 1、 3 8 左侧 0068 左侧 007编制(日期) 审核〔日期〕标准化 (日期) 会签 (日期)$[初始化签字 ] $[审核 ] $[标准化 ] $[东区工艺 ]字.AppDate]核.AppDate]化.AppDate]艺.AppDate]产品名称轻型客车过程特殊特性 A 共11页第9页焊接参数〔允差± 10%〕序号工位名称工位号焊机编号焊钳型号焊接电流电极压力焊机周波备注程序I 〔KA〕(kN) (CY)8 左侧 0088 左侧 0098 左侧 0108 左侧 0118 左侧 012右舵8 左侧 0138 左侧 0158 左侧 0168 右侧 0068 右侧 0078 右侧 0088 右侧 0098 右侧 0118 右侧 0128 右侧 013编制(日期) 审核〔日期〕标准化 (日期) 会签 (日期)$[初始化签字 ] $[审核 ] $[标准化 ] $[东区工艺 ]字.AppDate]核.AppDate]化.AppDate]艺.AppDate]产品名称轻型客车过程特殊特性 A 共11页第10页焊接参数〔允差± 10%〕序号工位名称工位号焊机编号焊钳型号焊接电流电极压力焊机周波备注程序I 〔KA〕(kN) (CY)8 右侧 0148 右侧 0158 右侧 016 112 主车身总成二ZCS-041 282035 PTI-ZPF36-C30-2503 1、 3 10113 主车身总成二ZCS-041 282040 PTI-ZPF44-C35-2503 1、 3 10114 主车身总成二ZCS-041 282032 PTI-ZPF36-C30-2918 1、 3 10115 主车身总成二ZCS-041 282037 PTI-ZPF44-C30-3323 1、 3 10116 主车身总成二ZCS-041 282036 X35-2007 1、 3 10117 主车身总成二ZCS-041 282036 C30-2518D 2、 4 10118 主车身总成二ZCS-041 282033 C30-2813T 1、 3 8119 主车身总成二ZCS-041 282041 X35-2007 1、 3 10120 主车身总成二ZCS-041 282041 C30-2518D 2、 4 10121 主车身总成二ZCS-041 282038 C30-2813T 1、 3 8122 顶盖总成ZCS-042 282024 C30-3025E 1、 3 8123 顶盖总成ZCS-042 282024 X27-Z9030 1、 3 10编制(日期) 审核〔日期〕标准化 (日期) 会签 (日期)$[初始化签字 ] $[审核 ] $[标准化 ] $[东区工艺 ]$[初始化签$[审$[标准$[东区工标记处数更改文件号签字日期标记处数更改文件号签字日期字.AppDate]核.AppDate]化.AppDate]艺.AppDate]产品型号工段名称主车身7830-01 点焊焊接标准参数表产品名称轻型客车过程特殊特性A共11页第 11页焊接参数〔允差± 10%〕序号工位名称工位号焊机编号焊钳型号焊接电流电极压力焊机周波备注程序I 〔KA〕(kN) (CY)124 顶盖总成ZCS-042 282023 C30-3025E 1、 3 9125 顶盖总成ZCS-042 282021 C30-3025E 1、 3 9126 顶盖总成ZCS-042 282022 C30-3025E 1、 3 9127 顶盖总成ZCS-042 282022 X27-Z9030 2、 4 10128 顶盖第五、十横梁总成RFS01 282021 C30-ZA1820 9编制(日期)审核〔日期〕标准化(日期)会签(日期)$[初始化签字 ]$[审核 ]$[标准化 ]$[东区工艺 ]$[初始化签$[审$[标准$[东区工标记处数更改文件号签字日期标记处数更改文件号签字日期字.AppDate]核.AppDate]化.AppDate]艺.AppDate]。
MIG焊接参数

300
摆动频率hz
6
6
7
7
摆动幅度mm
5
5
10
10
驻留时间
0.1
0.1
0.3
0.2
焊缝宽度
14
14
25
24
备注:
1.tandem脉冲MIG焊工艺U/I, 2步, ,铝合金,φ1.6mm, Ar100%.
主电源master-alternate 从电源slave-mode
2.提前送气0.3,滞后送气0.8.
263/208
263/208
263/205
262/201
电弧电压v
23.7/24.8
23.7/24.8
24/25.7
24.4/26.8
送丝速度m/min
10.5/7.5
10.5/7.5
10.5/7.5
10.5/7.5
脉冲频率hz
230/200
230/200
230/200
230/200
峰值电压a
26/25
3.预送丝速度3.5m/min,
4.软起弧: 否
5.起弧: 起弧时间0.5/0.5s,上升时间0.3/0.3,送丝速度4.8/4.5,
脉冲频率120/100,基值电流80/80,
6.收弧: 收弧时间1.0/1.0,下降时间0.3/0.3,送丝速度4.0/3.5,
脉冲频率80/80,基值电流60/60,
7回烧:30%
—
5.0
第二脉冲电压u/v
—
25
第二脉冲时间t/ms
—
2.0
第二脉冲占空因数 (%)
—
27
表3铝合金tandem脉冲MIG焊工艺
双腾管业焊接工艺参数表

表 5 异径直接焊接工艺参数
序号
规格
1
Dn63/50 异径
焊接电压 (V)
15
焊接参数
2
Dn75/50 异径
18
3
Dn75/63 异径
21
4
Dn90/63 异径
25
5
Dn90/75 异径
28
6
Dn110/75 异径
19
7
Dn110/90 异径
21
8
Dn140/110 异径
29
9
Dn160/90 异径
30
10 Dn160/110 异径
32
第1段
32
11 Dn200/110 异径
第2段
38
第1段
42
12 Dn200/160 异径
第2段
48
第1段
55
13 Dn225/200 异径
第2段
65
第1段
28
14 Dn250/160 异径 第 2 段
38
第3段
48
第1段
34
15 Dn250/200 异径 第 2 段
2
Dn63 直通
3
Dn75 直通
4
Dn90 直通
5
Dn110 直通
6
Dn140 直通
7
Dn160 直通
8
Dn200 直通
9
Dn225 直通
10
Dn250 直通
11
Dn315 直通
12
Dn355 直通
表 2 直通焊接工艺参数
焊接电压 (V)
12
焊接参数
19
23
焊接工艺参数确认记录表(碰焊机专用)
20 年 月 日 20 年 月 日
焊接工艺参数确认记录表
(碰焊机专用)
焊机编号:
YCHF-MGJ15
焊接产品名称规格:
焊接日期:
月日
将确认工艺参数填入下列相应方框中:
说明:焊接不同产品或电压变化时,必
须重新确认工艺参数。
热量I
加压时间I
备注:
电流缓升
通电时间
热量II
冷却时间
气压㎏/㎝2
通电时间II
休止时间
维持时间
确认人签名: 操作人签名:
20 年 月 日 20 年 月 日
焊接工艺参数确认记录表
(碰焊机专用)
焊机编号:
YCHF-MGJ15
焊接产品名称规格:
焊接日期:
月日
将确认工艺参数填入下列相应方框中:
说明:焊接不同产品或电压变化时,必
须重新确认工艺参数。
热量I
加压时间I
备注:
电流缓升
通电时间
热量II
冷却时间
气压㎏/㎝2
通电时间II
休止时间
Hale Waihona Puke 维持时间确认人签名: 操作人签名:
聚乙烯(PE)焊接实用工艺评定全参数
适用范围
焊工考试项目代号
热熔焊接
dn≤250mm
HW-1
dn>250mm
HW-2
电熔焊接
规格尺寸不限
EW
二、考试内容
(一)PE焊工基本理论知识内容
1.燃气压力管道安全知识、法规及常见施工规范;
2.聚乙烯(PE)管道原材料的有关基本知识;
3.聚乙烯(PE)管材、管件的标准和技术要求;
4.焊接设备、焊接辅具、量具的种类、名称、使用、工作原理和维护;
图2-1 考试试件的形式
图2-2 考试试件的组合件形式示意图
三、焊工考试成绩评定
(一)PE焊工基本知识考试满分为100分,60分为合格。
(二)PE焊工焊接操作技能考试需要通过焊接操作过程和检验试件进行综合评定。各考试项目的试件按本条规定的检验项目进行检验,各项检验合格时该考试项目为合格。
试件的检验项目及要求见表2-3,每个试件先进行焊接过程的考核和外观检查,检查合格后再进行其它项目的检验。考试试件应当在焊工考委会保存6个月。
(5)环应力:
①PE 804.5Mpa;
②PE 1005.4 Mpa;
(6)试验温度80℃
焊接处无破坏,无渗漏
GB/T6111-2003
(三)电熔鞍形焊接工艺评定试验及要求见表1-5。
表1-5电熔鞍形焊接工艺评定试验及要求
序号
试验项目
试验参数
试验要求
试验方法
1
外观
-
附件4,五
附件4,五
2
撕裂剥离试验
附件4,四
3
dn<90挤压剥离试验
23℃±2℃
剥离脆性破坏百分比不大于33.3%
GB 15558.2中规定
聚乙烯PE焊接工艺评定参数
聚乙烯(PE)焊接工艺评定参数————————————————————————————————作者: ————————————————————————————————日期:附件1聚乙烯(PE)焊接工艺评定参数、试验及要求一、焊接工艺参数(一)热熔焊接关键工艺参数 1.热熔焊接工艺温度推荐的焊接工艺温度为200~235℃(见表1-1、表1-2),施工单位在实际施工中,可以根据具体施工环境和材料适当调整焊接温度。
2.焊接压力与时间焊接压力与时间的关系见图1-1。
图中:P 1 — 总的焊接压力,P 1=P2+P 拖(MP a); P 2 — 焊接规定的压力(M Pa ); P 拖 — 拖动压力(MPa );t 1 — 卷边达到规定高度的时间;t 2 — 焊接所需要的吸热时间(s)=管材壁厚(e)×10(s); t 3 — 切换所规定的时间(s);t 4 — 调整压力到P 1所规定的时间(s); t 5 — 冷却时间(m in)。
(1)焊接压力P 1和焊接规定的压力P 2分别按下式计算:t 3 t 5t 4 t 2 t 1 总的焊接时间P 2P 拖P 1PT图1-1 热熔对接焊工艺曲线图201 2S PS p ⋅=拖P PP+=21式中:S1—管材的截面积(mm2), S1=π×e×(d n-e);S2—焊机液压缸中活塞的有效面积(mm2),由焊机生产厂家提供;P0—作用于管材上单位面积的力(0.15N/mm2);P拖—拖动压力(MPa)。
(2)吸热时间推荐的吸热时间等于管道元件的公称壁厚(mm)×10(秒),由管道元件规格、壁厚确定。
当环境条件(温度、风力等)恶劣时,应当根据实际情况适当调整。
3.热熔对接焊推荐的标准焊接工艺参数见表1-1、表1-2。
表1-1 SDR11管材焊接参数(热板表面温度:PE80=210±10℃;PE100=225±10℃)管径d n (mm) 管材壁厚e(mm)P2MPa压力=P1凸起高度h(mm)压力≈P拖吸热时间t2(sec)切换时间t 3(sec)增压时间t 4(sec)压力=P1冷却时间t 5(min)75 6.8 219/S21.0 68 <4<61090 8.2 315/S21.5 82 <4 <711110 10.0 471/S21.5100 <4 <714125 11.4 608/S21.5 114 <4<815140 12.7 763/S22.0127 <4 <1217160 14.5 996/S22.0 145 <5 <1319180 16.4 1261/S22.0 164 <<1421200 18.21557/S22.0 182 <5 <15 2322520.51971/S22.5 205 <5 <12 2625022.7 2433/S22.5 227<6<13 28280 25.53052/S22.5255 <6 <14 31315 28.6 3862/S23.0 286 <6 <15 35355 32.34906/S23.0 323 <7 <17 39续表管径dn(mm)管材壁厚e(mm)P2(Mpa)压力=P1凸起高度h(mm)压力≈P拖吸热时间t2(sec)切换时间t3(sec)增压时间t4(sec)压力=P1冷却时间t 5(min)40036.4 6228/S23.0 364 <7 <1944450 40.9 7882/S23.5 409 <8 <21 50500 45.5 9731/S23.5455 <8 <23 5556050.9 12207/S24.0 509 <9<25 61 630 57.315450/S24.0 573 <9 <29 67 注:以上参数基于环境温度为20℃。
焊接工艺参数
焊接工艺参数一、手工电弧焊的焊接工艺参数选择选择合适的焊接工艺参数,对提高焊接质量和提高生产效率是十分重要. 焊接工艺参数(焊接规范)是指焊接时,为保证焊接质量而选定的诸多物理量.1、焊接电源种类和极性的选择焊接电源种类:交流、直流极性选择:正接、反接正接:焊件接电源正极,焊条接电源负极的接线方法。
反接:焊件接电源负极,焊条接电源正极的接线方法。
极性选择原则:碱性焊条常采用直流反接,否则,电弧燃烧不稳定,飞溅严重,噪声大,酸性焊条使用直流电源时通常采用直流正接。
2、焊条直径可根据焊件厚度进行选择。
一般厚度越大,选用的焊条直径越粗,焊条直径与焊件的关系见下表:焊件厚度(mm) 2 3 4-5 6-12 >13焊条直径(mm) 2 3.2 3.2-4 4-5 4-63、焊接电流的选择选择焊接电流时,要考虑的因素很多,如:焊条直径、药皮类型、工件厚度、接头类型、焊接位置、焊道层次等。
但主要由焊条直径、焊接位置、焊道层次来决定。
(1)焊条直径焊条直径越粗,焊接电流越大。
下表供参考焊条直径(mm) 1.6 2.0 2.5 3.2 4.0 5.0 6.0焊接电流(A) 25-45 40-65 50-80 100-130 160-210 260-270 260-300(2)焊接位置平焊位置时,可选择偏大一些焊接电流。
横、立、仰焊位置时,焊接电流应比平焊位置小10~20%。
角焊电流比平焊电流稍大一些。
(3)焊道层次打底及单面焊双面成型,使用的电流要小一些。
碱性焊条选用的焊接电流比酸性焊条小10%左右。
不锈钢焊条比碳钢焊条选用的焊接电流小左右等。
总之,电流过大过小都易产生焊接缺陷。
电流过大时,焊条易发红,使药皮变质,而且易造成咬边、弧坑等到缺陷,同时还会使焊缝过热,促使晶粒粗大。
(4)电弧电压电弧电压主要决定于弧长。
电弧长,则电弧电压高;反之,则低。
在焊接过程中,一般希望弧长始终保持一致,而且尽可能用短弧焊接。