
贴片陶瓷电容失效机理分析
多层贴片陶瓷电容(MLCC)失效机理分析一.MLCC的应用及发展方向
MLCC,广泛用于消费、通讯、信息类电子整机设备中,主要起到滤波、隔直、耦合、振荡等作用。
随着电子信息产业不断的发展,电子设备向薄、小、轻、便携式发展,MLCC
也逐步向小型化、大容量化、高频率方向发展,MLCC在我们的HID及高端平板电视里
有着极为广阔的应用,片状电容是增长速度最快的无源电子元器件之一,具有广阔的发
展前景。
二.MLCC的基本结构
MLCC有三大部分组成:1. 陶瓷介质 2.内部电极 3.外部电极
其中电极一般为Ag或AgPd(钯),陶瓷介质一般为(SrBa)TiO3,多层陶瓷结构通过
高温烧结而成。
器件端头镀层一般为烧结Ag/AgPd,然后制备一层Ni阻挡层(以阻挡
内部Ag/AgPd材料,防止其和外部Sn发生反应),再在Ni层上制备Sn或SnPb层用
以焊接。
近年来,也出现了端头使用Cu的MLCC产品。
三.MLCC的失效模式
多层陶瓷电容器本身的内在可靠性十分优良,可以长时间稳定使用。
但如果器件本身存在缺陷或在组装过程中引入缺陷,则会对其可靠性产生严重影响。
陶瓷多层电容器失
效的原因分为外部因素和内在因素。
内在因素主要包括以下三个方面: 1.陶瓷介质内空洞
导致空洞产生的主要因素为陶瓷粉料内的有机或无机污染,烧结过程控制不当等。
空洞的产生极易导致漏电,而漏电又导致器件内部局部发热,进一步降低陶瓷介质的绝
缘性能从而导致漏电增加。
该过程循环发生,不断恶化,严重时导致多层陶瓷电容器开
裂、爆炸,甚至燃烧等严重后果。
2. 烧结裂纹
烧结裂纹常起源于一端电极,沿垂直方向扩展。
主要原因与烧结过程中的冷却速度有关,裂纹和危害与空洞相仿。
3.分层
多层陶瓷电容器的烧结为多层材料堆叠共烧。
烧结温度可以高达1000℃以上。
层间结合力不强,烧结过程中内部污染物挥发,烧结工艺控制不当都可能导致分层的发生。
分层和空洞、裂纹的危害相仿,为重要的多层陶瓷电容器内在缺陷。
外在因素主要有以下两个方面: 1.温度冲击裂纹
主要由于器件在焊接特别是波峰焊时承受温度冲击所致,不当返修也是导致温度冲击裂纹的重要原因。
2.机械应力裂纹
多层陶瓷电容器的特点是能够承受较大的压应力,但抵抗弯曲能力比较差。
器件组装过程中任何可能产生弯曲变形的操作都可能导致器件开裂。
常见应力源有:贴片对中,
工艺过程中电路板操作;流转过程中的人、设备、重力等因素;通孔元器件插入;电路
测试、单板分割;电路板安装;电路板定位铆接;螺丝安装等。
该类裂纹一般起源于器
件上下金属化端,沿45℃角向器件内部扩展。
该类缺陷也是实际发生最多的一种类型缺
陷。
四.MLCC的失效分析方法:
1.扫描超声分析
扫描超声方法是分析多层陶瓷电容器的最重要的无损检测方法。
可以十分有效地探测空洞、分层和水平裂纹。
由于超声的分析原理主要是平面反射,因而对垂直裂纹如绝大多数的烧结裂纹、垂直分量较大的弯曲裂纹的分辨能力不强。
同时一般多层陶瓷电容器的检测需要较高的超声频率。
2. 甲醇检漏法
对于严重的分层或开裂,可以使用甲醇检漏法,即将失效器件浸入甲醇溶液中。
由于甲醇为极性分子,且具有很强的渗透力,因而可以通过毛细管作用渗透进入严重分层或开裂部位。
加电后产生很大的漏电流,从而可帮助诊断
3.金相剖面法
金相剖面既是最经典,同时也是最有效的陶瓷电容器的失效分析方法。
其优点是通过剖面及相应的光学或扫描电子显微镜检测,可以得到失效部位的成分、形貌等精细结构,从而帮助失效机理的分析。
但其缺点是制备比较复杂,对制备技术要求比较高,同时为破坏性检测手段。
五.预防措施
多层陶瓷电容器的质量控制主要必须通过预防性措施解决。
常见预防措施包括:
1.对供应商进行认真选择、对其产品进行定期抽样检测等,主要是高温实验、热冲击实验
及弯曲实验,来考察贴片电容的抗热冲击能力及抗弯曲能力。
当然陶瓷电容器还有很多其
它检测指标,可根据具体情况增加或减少检查项目,以达到用最低的成本达到最有效的控
制。
2.对组装工艺中所有可能导致热应力、机械应力的操作进行认真的分析及有效的控制。
首先
要监控回流或波峰焊温度曲线,一般器件工艺商都会提供相关的建议曲线。
通过组装良品率的积累和分析,可以得到优化的温度曲线。
其次,在组装工艺中印刷线路板操作和流转过程中特别是手工插件、铆钉连接、手工切割等工艺需要特别加以注意。
必要时甚至需要对产品设计进行修改,以最大限度地使多层陶瓷电容器避开在工艺过程中可能产生较大机械应力的
区域。
另外功能测试时要尽量减小测试点机械接触所带来的机械应力。
最后返修过程需要特别注意烙铁温度的及焊接时间的控制。
3.PCB的选择要尽量选Tg较高的PCB板,可减少PCB的弯曲,并使贴片电容受到的应力降到最低。
4.MLCC器件的排版最好远离高温发热器件,避免因过于频繁的温度循环对贴片的可靠性有一定的影响。
六.典型案例
案例一:2003年,某HID变频板有一位置贴片电容售后反馈不良率较高,但查工厂生产过程中并未发现有此电容损坏的迹象,疑为生产过程中电容已经受到伤害,但未表现出来,在调查生产过程时发现,波峰焊接的预热温度为82~85度,焊接温度为245度,两个温区的温度差为160度,如此高的温差很容易对电容造成一些隐性的伤害,后来将预热区的温度提高到110度左右,跟踪售后反馈不良呈下降趋势,现在不良基本已没有。
案例二:2004年,背投某HID机型售后反馈某位置贴片电容不良率较高,生产过程中也有一定比例的不良,此贴片电容的体积较一般要大,为1206,PCB板也较大,且此PCB板为纸基,Tg较低,易发生形变,对贴片电容的伤害较大,而且主板做功能测试时也容易变形,两种原因使此贴片不良率偏高,最后决定将此位置的电容由贴片电容改为通孔器件,已无不良。
大功率陶瓷真空电容器失效分析与故障诊断

电压档检查取样 电阻两端没有电压, G 0 V =,
5结束语
近几年以来, 我台逐步完成了由 全固
( 故障修复 3)
电 压不正常: 用三用表电 阻档检查栅级对
前级功放管型号为MR 9 3 , F0 0 其漏级 地电阻为0 检查结果表明该B F6 功 态发射机替换电子管发射机的工作。多年 Q。 L81 更换 同型号功放管后, 的技术维护和维修实践表明, 使用全固态 工作电压V = 8 , D 2 V 栅级对地电压V = . 放管确实已经损坏, G2— 8 3 V 静态工作电流I2 —0 mA 取样电 发射机输出 . , 6 = 04 0 , 功率正常, 设备恢复正常 播出。 发射机后, 机房耗电 下降了 3 发射机故 2%,
“ ”
t ‰ | I #
≈ ; 馥
பைடு நூலகம்
瓦 l
● 一
L
Ⅱ/ 2
一
图4
●
U
一
/ 电 性一 r 感
电容 I
O
U 一
U
,
f—
U c1 r
\- 。 T 一 ● 一 — I
一
1 / 2/
振频率的典型数据 曲线。从图5 可
w wn. I01 月 I A I T L V INIF R A INⅣ 由 瞎 6 w jnI 1年1 I D c 2 R O& E E IO N O M T S O I赏蛆. 7
- 专 题髟 破术
奠 p 一 。
一
Newor e hn l g t kT c o o y I I
时, 发射机需要较大的电容量; 当载波频
计, 电容两端 的高频 电
压 r≈ j + 厶 。可 -
mlcc电容击穿短路原因

mlcc电容击穿短路原因MLCC电容是一种多层陶瓷电容器,具有小体积、大容量、高稳定性等特点,在电子设备中被广泛应用。
然而,有时候我们会遇到MLCC电容击穿短路的情况,导致电子设备无法正常工作。
本文将探讨MLCC电容击穿短路的原因。
了解MLCC电容的结构对于理解击穿短路原因非常重要。
MLCC电容由多个层状电极和介质层组成,电极和介质层交替叠加形成多层结构。
电极通常由银或铜制成,而介质层则由陶瓷材料制成,如二氧化钛或氧化铝。
MLCC电容的击穿短路主要有以下几个原因:1. 动态电压异常:MLCC电容通常用于电子设备的滤波和解耦电路中,其工作电压范围广泛。
然而,当电容器承受超过其额定电压的过电压时,就会发生击穿现象。
过电压可能由于供电电源的故障、电路设计错误或其他因素引起。
因此,确保电容器所承受的电压不超过其额定值是避免击穿短路的重要措施。
2. 温度变化:温度的变化对MLCC电容的性能有很大影响。
当电容器在高温环境下工作时,陶瓷材料会膨胀,可能导致电容器内部应力的集中和破裂。
相反,当电容器在低温环境下工作时,陶瓷材料会收缩,可能导致电容器内部结构的破坏。
因此,在设计电子设备时,应考虑适当的温度范围以避免击穿短路。
3. 设计和制造缺陷:MLCC电容的设计和制造缺陷也可能导致击穿短路。
例如,电极与陶瓷材料之间的黏结可能不够牢固,导致电容器内部结构的不稳定性。
此外,电容器的表面涂层如果不均匀或存在缺陷,也可能导致击穿短路。
因此,在选择和使用MLCC电容时,应选择质量可靠的产品,并确保其符合相关的标准和规范。
4. 电压梯度:电容器的电压梯度是指电容器两个电极之间的电位差。
当电压梯度超过电容器的承受能力时,就会发生击穿短路。
电压梯度的大小与电容器的尺寸和结构有关。
较大的电容器通常能够承受更高的电压梯度,而较小的电容器则容易发生击穿短路。
因此,在设计电子设备时,应根据实际需求选择合适尺寸的电容器,并确保电压梯度在可接受范围内。
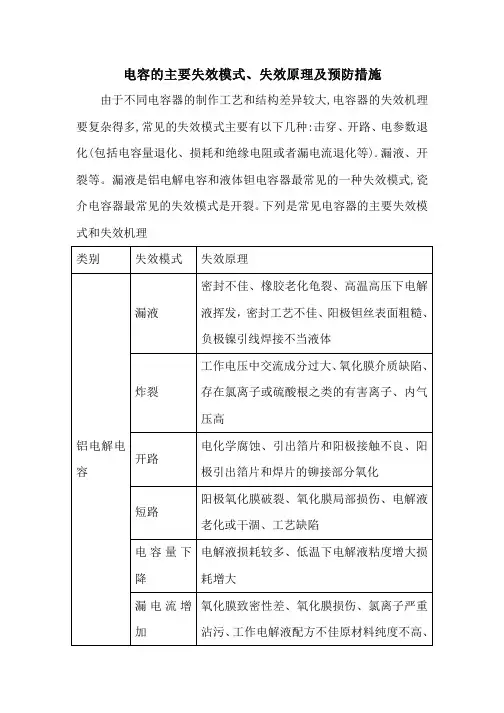
电容的主要失效模式、失效原理及预防措施
产生电化学离解
固体钽电 短路
解
氧化膜缺陷、钽块与阳极引出线产生相对位 移、阳极引出钽丝与氧化膜颗电容器粒接触
开裂
热应力、机械应力
瓷介电容 短路
介质材料缺陷、生产工艺缺陷、银电极迁移
器
低 电 压 失 低电压失效介质内部存在空洞、裂纹和气孔
效
等缺陷工作条件类别
预防措施及注意事项
应确保不含卤素,在采用此类材料前应注意
助焊剂已完全干透
(7)使用清洁剂以后必须充分干燥,采用免洗
型助焊剂也需充分干燥
(8)确保电容的封口位置不受压
(9)当采用胶黏剂或其它材料固定元件时,应
小心不要让此类材料完全覆盖电容器的封
口,同时应确保电容器的完全阀不被封闭
储存
(1)电容器应储存在正常的温度、湿度条件 下。避免受到阳光直射
式和失效机理
类别
失效模式 失效原理
密封不佳、橡胶老化龟裂、高温高压下电解
漏液
液挥发,密封工艺不佳、阳极钽丝表面粗糙、
负极镍引线焊接不当液体
工作电压中交流成分过大、氧化膜介质缺陷、
炸裂
存在氯离子或硫酸根之类的有害离子、内气
压高
铝电解电 开路
容
电化学腐蚀、引出箔片和阳极接触不良、阳 极引出箔片和焊片的铆接部分氧化
类别
工作条件 预防措施及注意事项
(1)确定工作温度及纹波电流在规定范围内
工 作 温 度 纹波电流
及 纹 波 电 (2)当并联两个或更多电容时,需注意接线电
流 铝电解电
容
阻应计算在内 (3)注意电容工作时的热能导致设备内部温 度的提升
(1)注意电容的正负极,不应施加反向电压或
陶瓷电容内部缺陷

陶瓷电容内部缺陷
陶瓷电容器的内部缺陷主要包括结瘤和介质空洞。
结瘤缺陷是由于在制造过程中金属化电极材料涂敷不均匀,导致金属化电极堆积变形。
这种变形会引发瓷介介质变形,使电容器的介质变薄,从而使击穿电压下降。
同时,金属化电极的变形也可能导致电容在加电时电场不均匀,引发击穿失效。
介质空洞是陶瓷电容器内部的另一个常见缺陷,它是电容器在制造过程中瓷介质的空洞所造成的。
这种空洞会对陶瓷电容器产生多方面的影响,包括导致电容器局部击穿电压降低,从而导致击穿失效或两个电极之间的绝缘电阻降低。
在电压较高的情况下,空洞处的空气还可能被电离化,从而产生漏电通道,引发漏电失效。
以上内容仅供参考,如需获取更多信息,建议查阅相关文献或咨询专业人士。
电容失效模式
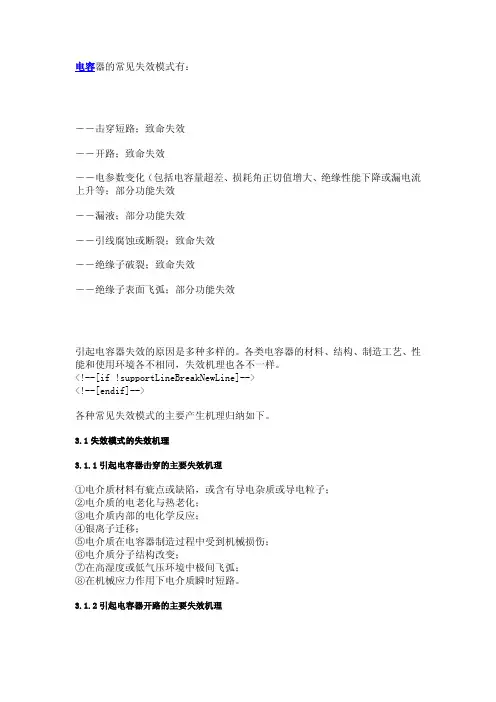
电容器的常见失效模式有:――击穿短路;致命失效――开路;致命失效――电参数变化(包括电容量超差、损耗角正切值增大、绝缘性能下降或漏电流上升等;部分功能失效――漏液;部分功能失效――引线腐蚀或断裂;致命失效――绝缘子破裂;致命失效――绝缘子表面飞弧;部分功能失效引起电容器失效的原因是多种多样的。
各类电容器的材料、结构、制造工艺、性能和使用环境各不相同,失效机理也各不一样。
<!--[if !supportLineBreakNewLine]--><!--[endif]-->各种常见失效模式的主要产生机理归纳如下。
3.1失效模式的失效机理3.1.1引起电容器击穿的主要失效机理①电介质材料有疵点或缺陷,或含有导电杂质或导电粒子;②电介质的电老化与热老化;③电介质内部的电化学反应;④银离子迁移;⑤电介质在电容器制造过程中受到机械损伤;⑥电介质分子结构改变;⑦在高湿度或低气压环境中极间飞弧;⑧在机械应力作用下电介质瞬时短路。
3.1.2引起电容器开路的主要失效机理①引线部位发生“自愈“,使电极与引出线绝缘;②引出线与电极接触表面氧化,造成低电平开路;③引出线与电极接触不良;④电解电容器阳极引出箔腐蚀断裂;⑤液体电解质干涸或冻结;⑥机械应力作用下电介质瞬时开路。
3.1.3引起电容器电参数恶化的主要失效机理①受潮或表面污染;②银离子迁移;③自愈效应;④电介质电老化与热老化;⑤工作电解液挥发和变稠;⑥电极腐蚀;⑦湿式电解电容器中电介质腐蚀;⑧杂质与有害离子的作用;⑨引出线和电极的接触电阻增大。
3.1.4引起电容器漏液的主要原因①电场作用下浸渍料分解放气使壳内气压上升;②电容器金属外壳与密封盖焊接不佳;③绝缘子与外壳或引线焊接不佳;④半密封电容器机械密封不良;⑤半密封电容器引线表面不够光洁;⑥工作电解液腐蚀焊点。
3.1.5引起电容器引线腐蚀或断裂的主要原因①高温度环境中电场作用下产生电化学腐蚀;②电解液沿引线渗漏,使引线遭受化学腐蚀;③引线在电容器制造过程中受到机械损伤;④引线的机械强度不够。
mlcc电容绝缘下降原因及现象
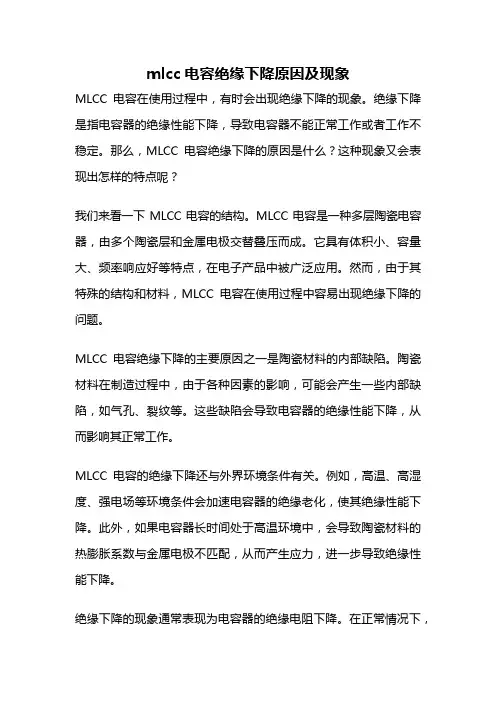
mlcc电容绝缘下降原因及现象MLCC电容在使用过程中,有时会出现绝缘下降的现象。
绝缘下降是指电容器的绝缘性能下降,导致电容器不能正常工作或者工作不稳定。
那么,MLCC电容绝缘下降的原因是什么?这种现象又会表现出怎样的特点呢?我们来看一下MLCC电容的结构。
MLCC电容是一种多层陶瓷电容器,由多个陶瓷层和金属电极交替叠压而成。
它具有体积小、容量大、频率响应好等特点,在电子产品中被广泛应用。
然而,由于其特殊的结构和材料,MLCC电容在使用过程中容易出现绝缘下降的问题。
MLCC电容绝缘下降的主要原因之一是陶瓷材料的内部缺陷。
陶瓷材料在制造过程中,由于各种因素的影响,可能会产生一些内部缺陷,如气孔、裂纹等。
这些缺陷会导致电容器的绝缘性能下降,从而影响其正常工作。
MLCC电容的绝缘下降还与外界环境条件有关。
例如,高温、高湿度、强电场等环境条件会加速电容器的绝缘老化,使其绝缘性能下降。
此外,如果电容器长时间处于高温环境中,会导致陶瓷材料的热膨胀系数与金属电极不匹配,从而产生应力,进一步导致绝缘性能下降。
绝缘下降的现象通常表现为电容器的绝缘电阻下降。
在正常情况下,电容器的绝缘电阻应该很大,以保证电容器能够正常工作。
然而,当绝缘下降发生时,电容器的绝缘电阻会显著下降,甚至降到一个很低的水平。
这会导致电容器在工作过程中出现电流泄漏现象,影响电路的正常运行。
绝缘下降还可能导致电容器的介质击穿。
当电容器的绝缘性能下降到一定程度时,电场强度可能会超过介质的击穿电场强度,导致介质击穿。
介质击穿会引起电容器发生短路,甚至引发火灾和爆炸等严重后果。
为了避免MLCC电容绝缘下降的问题,我们可以采取一些措施。
首先,选择质量可靠的电容器供应商,确保电容器的制造工艺和质量控制能够达到要求。
其次,合理设计电路,避免电容器长时间处于高温、高湿度和强电场等恶劣环境中。
此外,定期检测和维护电容器,及时发现并处理绝缘下降的问题,也是非常重要的。
超薄层高容MLCC电特性与失效机理研究
超薄层高容MLCC电特性与失效机理研究摘要: 超薄层高容MLCC电容器是现代电子设备中广泛使用的关键元器件,具有体积小、容量大等优势。
然而,由于其薄型结构,其电特性和失效机理与传统MLCC电容器存在差异,需要进行深入研究。
本文通过对超薄层高容MLCC电容器的电特性和失效机理进行探究,旨在提供有关延长其使用寿命和提高可靠性的参考信息。
关键词:超薄层高容MLCC;电特性;失效机理分析引言:随着电子设备的不断发展,对高容量、小体积的电容器需求不断增加。
超薄层高容MLCC电容器因其出色的电性能,成为众多电子设备的首选。
然而,由于其特殊的结构和材料,超薄层高容MLCC电容器在电特性和失效机理方面存在一些独特的问题。
因此,对超薄层高容MLCC电容器的研究具有重要意义。
一、超薄层高容MLCC的基本原理和制备技术1.1多层陶瓷电容器(MLCC)简介多层陶瓷电容器(MLCC)是一种常见的电子元件,用于存储和释放电荷。
它由多个层状的陶瓷片和金属电极交替堆叠而成,形成多个并联的电容单元。
MLCC 具有优异的电容稳定性、高频特性和温度性能,因此广泛应用于电子设备中。
它通常具有小尺寸、高容量和低损耗等特点,适用于集成电路、通信设备、移动设备等多种应用领域。
MLCC的电容值可以从几个皮法到几百微法不等,且提供多种封装形式,如贴片封装和插入封装,以满足不同的设计需求。
1.2超薄层高容MLCC的设计原理超薄层高容MLCC(MLCC)是一种在有限空间内实现高电容的电子元件。
其设计原理主要基于以下几点。
首先,采用多层陶瓷片和金属电极的交替堆叠结构,以增加电容的堆积效应。
其次,通过选择高介电常数的陶瓷材料,提高单位体积内的电容值。
此外,超薄层设计将陶瓷片的厚度减小到极致,从而降低了构建电容层所需的空间,提高了电容密度。
同时,精确的陶瓷材料工艺和电极排布方式也对高容MLCC的性能起到关键作用。
超薄层高容MLCC的设计原理为在小尺寸的电子设备中提供高电容值的解决方案,满足了现代电子产品对高性能电容器的需求。
MLCC电容失效分析总结
MLCC Capacitor Failure Analysis Summary WANG Tianwu
( National Testing and Inspection Center for Radio & TV Products of Chinaꎬ Beijing 100015ꎬ China) Abstract:In the of this document based on the construction of MLCC ( Multi - layer Ceramic Capacitors) ꎬ expounded the SOP of its manufacturing techniqueꎬ especially the invalid mode and the principle ꎬ summarized the methods of FA( failure analysis) . Key words:the construction of MLCCꎻ the SOP of its manufacturing techniqueꎻ the invalid mode and the principleꎻ the methods of FA
1 引言
2016 年 9 月至今ꎬ 我司陆续收到客户退 还 的 AP130 失效样品ꎬ经供应商和公司内部分析发现ꎬ 绝大多数的样品 失 效 由 MLCC ( Multiple Layer Ce ̄ ramic Capacitor) 失效引起ꎮ
MLCC 因其优良的电气性能ꎬ在电路设计中得 到了广泛的使用ꎬ因其产品的自身特点具有十分优 良的可靠性ꎬ可以长时间稳定工作ꎮ 但在实际产品 的使用中ꎬMLCC 电容确也是常见的电子电路中失 效率相对较高的一种电子元器件ꎮ
电容的主要失效模式、失效原理及预防措施
短路
阳极氧化膜破裂、氧化膜局部损伤、电解液 老化或干涸、工艺缺陷
电 容 量 下 电解液损耗较多、低温下电解液粘度增大损
降
耗增大
漏 电 流 增 氧化膜致密性差、氧化膜损伤、氯离子严重
加
沾污、工作电解液配方不佳原材料纯度不高、
铝箔纯度不高
瞬时开路 电解液数量不足
钽电解
电解液消耗、在储存条件下电解液中的水分 电参数变
通过密封橡胶向外扩散,在工作条件下水分 化
产生电化学离解
固体钽电 短路
解
氧化膜缺陷、钽块与阳极引出线产生相对位 移、阳极引出钽丝与氧化膜颗电容器粒接触
开裂
热应力、机械应力
瓷介电容 短路
介质材料缺陷、生产工艺缺陷、银电极迁移
器
低 电 压 失 低电压失效介质内部存在空洞、裂纹和气孔
效
等缺陷工作条件类别
预防措施及注意事项
式和失效机理
类别
失效模式 下电解
漏液
液挥发,密封工艺不佳、阳极钽丝表面粗糙、
负极镍引线焊接不当液体
工作电压中交流成分过大、氧化膜介质缺陷、
炸裂
存在氯离子或硫酸根之类的有害离子、内气
压高
铝电解电 开路
容
电化学腐蚀、引出箔片和阳极接触不良、阳 极引出箔片和焊片的铆接部分氧化
(4)所用的烙铁尖顶直径最大为 1.0mm(5)烙
铁不得直接碰到电容器上
(1)根据所用的助焊剂来选用适当的清洗溶
清洗条件 剂
(2)确认清洗过程不影响电容器的特性
注意监控电容器储存区域的温度和湿度条
储存
件。推荐的储存条件:室温低于 40℃,湿度低
于 70%RH
(1)工作电压与纹波电压峰值之和不应超过
陶瓷电容裂片原因
陶瓷电容裂片原因陶瓷电容是一种常见的电子元件,广泛应用于电子产品中。
然而,在使用过程中,我们有时会发现陶瓷电容出现裂片现象。
那么,陶瓷电容裂片的原因是什么呢?一、机械应力陶瓷电容在生产过程中,需要经历多道工序,包括成型、烧结、外包覆等。
这些工序中,机械应力可能是导致陶瓷电容裂片的主要原因之一。
机械应力可能来自于成型过程中的压力,或者是在运输、安装中受到的外力冲击等。
当机械应力超过陶瓷电容所能承受的极限时,就会导致其出现裂片现象。
二、温度变化陶瓷电容在使用过程中,经常会受到不同温度的影响。
由于陶瓷材料的热膨胀系数较大,当温度发生变化时,陶瓷电容会因为热胀冷缩而产生应力。
当温度变化较大或者变化速度较快时,这种应力可能会导致陶瓷电容发生裂片。
三、过电压陶瓷电容在使用过程中,有时会受到过电压的冲击。
过电压会导致电容内部电场强度增大,从而引起电容介质局部击穿。
当电容内部出现击穿现象时,就会形成裂片。
因此,过电压也是导致陶瓷电容裂片的一个重要原因。
四、材料质量陶瓷电容的质量直接影响其使用寿命和可靠性。
如果陶瓷材料本身存在质量问题,比如含有杂质、气孔或者存在内部应力等,那么在使用过程中就容易发生裂片现象。
因此,材料质量问题也是导致陶瓷电容裂片的一个可能原因。
五、外界环境陶瓷电容在使用过程中,还可能受到一些外界环境的影响,比如潮湿环境、腐蚀气体等。
这些环境可能会对陶瓷材料产生腐蚀或者损伤,从而导致电容出现裂片。
因此,在选择使用陶瓷电容时,需要考虑其所处的环境条件,以避免因环境原因而导致裂片的发生。
陶瓷电容裂片的原因可能包括机械应力、温度变化、过电压、材料质量和外界环境等。
在使用陶瓷电容时,我们应该注意避免以上原因的影响,以延长陶瓷电容的使用寿命,提高电子产品的可靠性。
同时,在生产过程中,也应加强质量控制,确保陶瓷电容的质量符合要求,以减少裂片的发生。