
聚晶金刚石复合片的电火花线切割机理与形貌
聚晶金刚石复合片的电火花线切割机理与形貌聚晶金刚石复合片电火花线切割机理:
电火花线切割(EDM)是一种非接触式加工方法,它基于了局部放电
原理,利用工作电极和工件之间电火花进行加工。
在切割聚晶金刚石复合
片时,由于聚晶金刚石具有高硬度、高强度、高耐磨性和高导热性等特点,因此需要选择具有高功率、高频率和高精度的电火花线切割机来实现加工。
首先,切割区域内形成了放电区,电解液和空气被电弧加热并产生等
离子体,在高能量作用下,金刚石锯片受到脆性断裂,形成热应力裂纹,
更好的去除了分子间键。
放电区产生大量热,并有物质溢出现象,注入到
电极表面形成青铜颗粒,最后在切割过程中从原材料中切割出来。
聚晶金刚石复合片电火花线切割形貌:
为了保证加工效果和精度,聚晶金刚石复合片的电火花线切割必须严
格控制切割参数,如放电电压、放电电流、脉冲宽度、工作液类型和流量等。
在切割过程中,需要对切割区域进行稳定、准确的控制,以避免切割
工件时发生撞击或松动等问题,同时,还需要精确测量和控制加工过程中
的各种参数,以确保加工效果的稳定性和可靠性。
切割表面主要是呈现出板状的形态,表面比较平滑,在精度提高时,
上表面的升温会对材料产生热应力,会出现明显的热裂痕和边缘剥落,看
起来并不光滑。
而下表面则会出现不规则形状,出现棱角和异常凸起,这
是由于金刚石颗粒间隙小导致的。
同时,在镶嵌陶瓷层的情况下,由于具
有不同的导热性和热膨胀系数,会出现表面边缘的翘曲和形变现象,在切
割过程中还需要控制切割速度和切割深度,以避免材料的局部熔化和变形。
聚晶金刚石的电火花线切割加工研究

(Na n j i n g Un i v e r s i t y o f Ae r o n a u t i c s a n d As t r o n a u t i c s , Na n j i n g 2 1 0 0 1 6, C h i n a)
p a r a me t e r s i n c l u d i n g o p e n c i r c l e v o l t a g e , p e a k c u r r e n t , p u l s e wi d t h a n d p u l s e i n t e r v a l i n c r e a s e ,a n d i n — f l u e n c e o f d i a mo n d g r a i n s i z e i n P C D l a y e r i s s e a r c h e d b y c o mp a r i n g o f c u t f i l ms .Th e r e s u l t s s h o w t h a t t h e p a r a me t e r s v a l u e i s e x p l o r e d c u t t i n g r a t e o f P C D c o mp o s i t e d f i l ms r a i s e ,a n d e n l a r g e me n t o f d i a —
获得 较好 的尺 寸精 度 和 表 面质 量 , 得 到 了广 泛 的 应
种 型号 的复合 片切割 实验 为基础 , 采 用单 因素 法分别 研 究 了开路 电压 、 峰 值 电流、 脉 冲 宽度 和脉 冲 间隔与切 割速 度的 关 系, 并通过 对三种 复合 片 的 比较 , 探 讨 了金 刚 石颗 粒度 的影 响。 结果 表 明 : 在
大面积聚晶金刚石复合片电火花加工温度场及应力场的数值模拟
Li a Ca n g o , h n nin uYu n 一, oFe g u Z a g Qij a
( . e gIsi t o l t — ahnn , e g1 0 8 , hn ; 1 B in n tue f e r M c iig B in 0 0 3 C ia j i t E co j i
进行 了模拟 分析 。研 究 了脉 冲宽度及峰 值 电流 对 温度场 、 力场 分布及 复合 片 变形量 的影 响规律 。 应 结果表 明, 限元 法是 分析 大 面积聚 晶金 刚石复 合 片 电火花磨 削过 程 中温度 场 、 力场 及 变形的一 有 应
种有 效方 法 , 其计 算 结果 可用来 指导制 定合 理 的加 工工 艺参数 以提 高加 工质 量和加 工 效率 。 关 键词 : 晶金 刚石复 合 片 ; 聚 电火花磨 削 ; 温度 场 ; 力场 ; 应 数值 模拟
sr s iti u in a d t e d f r a in o D ln s u d r dfe e t p r me e o d t n a e n te sd srb t n h e o m t fPC b a k n e i r n a a t rc n ii s h sb e o o f o
2 北 京工 业 大学机 械工 程与应 用 电子技 术学 院 , . 北京 1 0 2 ) 0 0 2
摘要 : 在研 究 电火花 加 工机理 的基 础上 , 于有 限元原 理 , 基 建立 了电火花连 续脉 冲放 电磨 削聚
晶金 刚石复 合 片时的 物理模 型 , 对磨 削过程 工件 表 面的 温度 场 、 力场 分布及 工件材 料 的 变形规律 应
高的 温度和 压力 , 工后 聚 晶金 刚 石 表 面 不 可避 免 加
电火花线切割加工的原理

电火花线切割加工的原理电火花线切割加工是一种特殊的加工方法,常用于金属材料的切割、模具加工等领域。
其原理是利用电火花放电的高能量,将金属材料上的一小点加热到熔化或汽化的温度,从而实现对材料的切割。
下面将详细介绍电火花线切割加工的原理。
第一,电火花放电原理电火花线切割加工的基础是电火花放电原理。
电火花是在两个电极之间产生高电压放电泄放的现象。
在电火花线切割中,电极是一根线状电极,被称为丝线。
当丝线和工件之间形成一定的电荷差时,电流会通过工件而不是丝线。
这是因为工件是电导体而丝线是绝缘体。
当电流通过工件时,由于局部放电产生的电弧在微观层面掏蚀金属,形成小孔或小坑。
在这个过程中,电弧的温度非常高,可以达到几千摄氏度。
当放电一段时间后,电极的形状将被改变,与工件相隔较近的位置形成突起。
因此,电火花线切割是一种非接触式加工,不会产生切割力或机械剪切。
第二,切割过程在电火花线切割过程中,需要使用一台特殊的设备,称为电火花线切割机。
这台机器包括一个电源、一个丝线电极、一个工作台和一个冷却系统。
首先,需要将待加工的工件固定在工作台上。
然后,在丝线电极上施加高电压的脉冲,使其与工件之间产生电荷差。
当电流通过工件时,局部放电产生的电弧便开始加热工件的表面。
随着放电过程的进行,电弧将形成一个直径很小的孔洞。
此时,需要控制丝线电极和工件之间的间隙,并进行电弧移动。
因为电弧是非接触式的,只需保证电极与工件之间的电荷差,就能在整个切割过程中保持稳定的切割能量。
而电弧的移动路径由机器控制,可以按照预定的路径进行。
为了确保切割过程的良好进行,还需要保持适当的冷却。
电火花线切割机可以通过喷水或其他冷却方式来保持丝线电极和工件的温度在一定范围内。
这是因为电火花放电的高温容易引起电极和工件的烧损,而适当的冷却可以有效降低温度并延长电极使用寿命。
第三,加工特点电火花线切割加工具有以下几个特点:1. 加工速度快:电火花线切割加工不受材料硬度的限制,可以切割硬度很高的金属。
电火花线电极磨削(WEDG)法加工复杂形状聚晶金刚石工具
导 向器
() E a W DG的导 向器
要求很高 ,为 此采 用 了该 公司 自己研 制的 陶瓷静 压
毛坯 尺 寸
轴承主轴 。
在该 加工 机床上 还装
有可更 换 的线 电极 头及 软
放 电 加 工 部
走
\
r
zi 轴
’
件 ,能适 应各 种不 同形状 工件 的加工 。
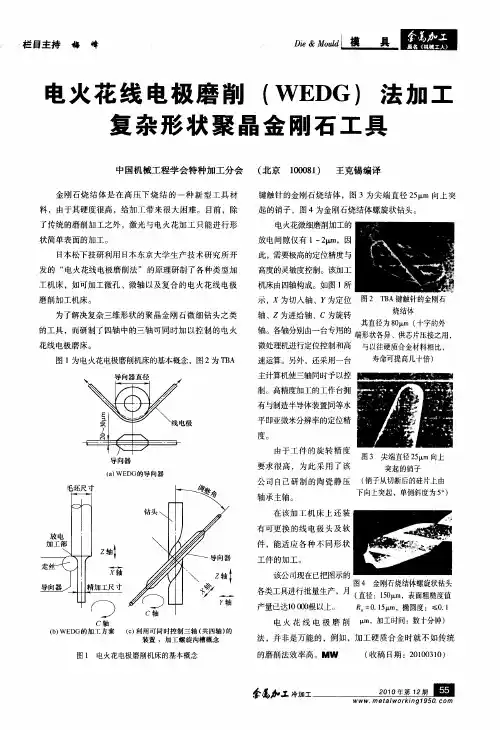
花线 电极磨床。 图 为电火花电极磨削机床的基本概念,图 2为 T A B
轴 、Z为进给轴 、C为旋转
; 日
. .
轴各分由 专的 龚 。 别一 用 轴 台 :
微处理机进行定位控制和高 与以往硬质合金材料相比, 速运算。另外 ,还采用一台 寿命可提高几十倍)
主计算机使三轴同时予以控 制。高精度加工 的工作台拥 有与制造半导体装置同等水 平即亚微米分辨率的定位精
10 8 ) 王克锡编译 0 0 1
键触针的金刚石烧 结体 ,图 3为尖端直 径 2 1 5z , m向上突
起的销子 ,图 4为金刚石烧 结体螺旋状钻头。 电火花微细磨削加工的 放电间隙仅有 1 pn —2x ,因 此,需要极高的定位精度与 高度的灵敏度控制。该加工 机床由四轴构成。如图 1 所
c轴 () D b WE G的 加工 方案 () 用可 同 时控制 三轴 ( 四轴 ) c利 共 的 装置 、加工 螺旋 沟槽概 念
x m,加工时间:数十分钟) 电火 花 线 电 极 磨 削 I
法 ,并非是万能的 ,例如 ,加工硬质合金 时就不如传统
图 l 电火花电极磨 削机床 的基本概念
示 , 为切人轴、Y为定位 图2 B T A键触针的金刚石
关于聚晶金刚石复合片,最全的都在这里~
关于聚晶金刚石复合片,最全的都在这里~聚晶金刚石复合材料是将聚晶金刚石薄层附着黏结在硬质合金衬底上的复合材料。
聚晶金刚石复合片兼有聚晶金刚石极高的耐磨性以及硬质合金的高抗冲击性。
金刚石层刃口锋利而且具有自锐性,能够始终保持切削刃的锐利,因此非常适用于石油和地质钻探中的软地层直至中硬地层的勘探,效果非常好。
聚晶金刚石复合片中的金刚石含量高达99%,故金刚石层硬度极高、耐磨性极好,其努氏硬度为6.5×10⁴~7.0×10⁴MPa,甚至更高。
硬质合金基体克服了聚晶金刚石硬而脆的不足,大大提高了产品整体的抗冲击韧性。
硬质合金的易焊接性则解决了聚晶金刚石很难通过焊接方法与其他材料结合的难题,可以使聚晶金刚石复合片竖直镶焊在钻头上。
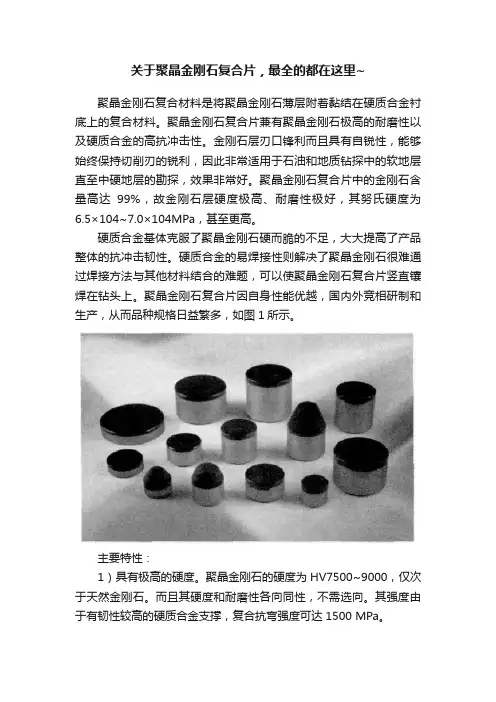
聚晶金刚石复合片因自身性能优越,国内外竞相研制和生产,从而品种规格日益繁多,如图1所示。
主要特性:1 ) 具有极高的硬度。
聚晶金刚石的硬度为HV7500~9000,仅次于天然金刚石。
而且其硬度和耐磨性各向同性,不需选向。
其强度由于有韧性较高的硬质合金支撑,复合抗弯强度可达1500 MPa。
2 ) 具有很高的耐磨性。
聚晶金刚石的耐磨性一般为硬质合金的60~80倍。
在切削硬度较高(>HV1500)的非金属材料时,耐用度极高。
3) 具有较低的摩擦因数。
聚晶金刚石与有色金属的摩擦因数为0.1~0.3,而硬质合金与有色金属的摩擦因数是0.3~0.6。
由聚晶金刚石(简称PCD)材料制作的PCD刀具,与硬质合金刀具相比可降低切削力和切削温度约1/2~1/3。
4) 具有很高的导热性。
聚晶金刚石的导热系数是硬质合金的1.5~7倍,可以大大降低切削区的温度,提高刀具耐用度。
5) 具有较小的膨胀系数。
聚晶金刚石的线膨胀系数很小,约为一般钢的1/10。
另外,因为刀刃锋利,已加工表面加工硬化程度仅为硬质合金刀具的1/3左右,所以加工精度好。
6) 可以根据需要制作成各种尺寸和形状。
电火花线割加工原理
电火花线割加工原理
电火花线割加工原理是一种利用电火花放电的高温高压作用,将电极与工件之间形成的微小间隙内的金属材料部分熔化、蒸发和冷凝的过程。
其工作原理如下:
1. 电火花线割加工是利用电极和工件之间形成的间隙内的液体金属导电性较差所产生的高温高压放电现象。
在这个过程中,电极上的导电液体与工件上的加工面之间形成一个微小的间隙。
2. 当电压加到一定程度时,间隙内的液体金属会发生电离,形成电离区。
由于电流通过电离区的电导率很高,电流密度较大,温度也随之升高。
3. 高温导致电离区内部的金属部分熔化成液态,并经过蒸气产生的高压力将熔化的金属颗粒喷出。
这些金属颗粒会形成一系列微小的孔洞。
4. 当放电结束后,孔洞周围的金属颗粒冷却并重新凝固,形成微细的切削道。
5. 随着电极的移动和放电的重复,微细的切削道就会连续形成,实现对工件的切削。
电火花线割加工原理的优点在于可以加工复杂形状的工件,无论是硬度较高的材料还是脆性材料,都可以进行高精度的加工。
此外,电火花线割加工还可以加工高温合金、硬化钢等难加工材料,因此在制造业的各个领域都得到了广泛的应用。
聚晶金刚石复合片电火花加工工艺参数的优化试验研究
聚晶金刚石复合片电火花加工工艺参数的优化试验研究卢学军;闫晓;邓福铭;李建钢【摘要】在BDM-903精密数控电火花超硬刀具磨床上,通过正交试验获得了2组聚晶金刚石复合片的精加工条件.在此基础上,研究了脉冲控制参数、辅助电源参数、电极转速对精加工效率的影响,得出了最佳高压辅助回路追加电流以及最佳电极转速,分析了辅助电源参数对PDC表面粗糙度的影响以及伺服进给速度参数与辅助电源参数对PDC粗加工效率的影响,并得出最高粗加工效率下电极的最佳伺服进给速度.%Two sets of EDM conditions were obtained through the orthogonal test on the BDM-903 precise CNC EDM machine. On this basis, the influence of the pulse control, assistant power supply and the electrode rotation speed on the ac-curate EDM efficiency were studied, thus the additional electric current of high voltage auxiliary circuit and the optimum e-lectrode rotation speed were gained by the results of experimental data analysis. The effects of the high voltage auxiliary cir-cuit on the surface roughness of PDC were investigated, and the effects of servo-control speed of the electrode as well as the high voltage auxiliary circuit on the rough working efficiency of PDC were evaluated and analyzed, and then the best elec-trode rotation speed on the rough EDM conditions was obtained.【期刊名称】《新技术新工艺》【年(卷),期】2012(000)012【总页数】4页(P52-55)【关键词】电火花加工;聚晶金刚石复合片;工艺参数;加工效率;表面粗糙度【作者】卢学军;闫晓;邓福铭;李建钢【作者单位】中国矿业大学,北京100083;北京迪蒙特佳工模具技术有限公司,北京100191;北京市电加工研究所,北京100191;中国矿业大学,北京100083;中国矿业大学,北京100083;北京迪蒙特佳工模具技术有限公司,北京100191【正文语种】中文【中图分类】TB302聚晶金刚石复合片(PDC)是以硬质合金为基底,在高温高压下,由金刚石微粉烧结而成的[1]。
聚晶金刚石电火花超声机械复合加工技术研究
金 刚石与磨料磨具工程
Dimo d & A r s e n i e r g a n b a i s E g n ei v n
F b2 2 e . 01
No 1 Vo. 2 S ra .1 . J 3 e i1 87
( .B in a t g U i r t, e g 10 4 ,C ia 1 ei f oo nv sy B n 0 0 4 hn ) j gi n ei
( .Ti h aU i rt , e'g 10 8 ,C i ) 2 s g u nv sy B on 0 0 4 hn n ei i a
poet s p l rs ln i o d P D)aewd l ue n e s o ee , aighg ad es n rp re , oy yt l eda n ( C i c ai m r ie sdi mayf l .H w v r hvn i h rn s a d y n id h
果的影 v程度 较 明显 。 向
关键词 聚晶金刚石 ; 电火花超声机械复合加工 ; 金刚石砂轮
中图分 类号 T 7 ;Q 6 文献标 志码 A 文 章编号 :0 6— 5 X( 0 2 0 0 0 0 G 4T 14 10 8 2 2 1 ) 1— 0 8— 4
S u y o lc rc ldic a g nd ulr s n c a sse e h n c l t d n ee t ia s h r e a t a o i . sit d m c a ia
聚 晶金 刚石 电火 花 超 声 机 械 复 合 加 工 技 术 研 究
张 勤俭 李建 勇 蔡 永 林 王 , , , 恒 王先逵 ,
聚晶金刚石PCD和聚晶金刚石复合片PDC的优缺点
聚晶金刚石PCD和聚晶金刚石复合片PDC的优缺点与大单晶金刚石相比,作为刀具材料的聚晶金刚石PCD以及聚晶金刚石复合刀片PDC具有以下优点①晶粒呈无序排列,各向同性,无解理面,因此它不像大单晶金刚石那样在不同晶面上的强度、硬度以及耐磨性有较大区别,以及因解理面的存在而呈现脆性。
②具有较高的强度,特别是PDC材料由于有硬质合金基体的支撑而有较高的抗冲击强度,在冲击较大时只会产生小晶粒破碎,而不会像单晶金刚石那样大块崩缺,因而PCD或PDC刀具不仅可以用来进行精密切削加工和普通半精密加工,还可用作较大切削量的粗加工和断续加工如铣削等),这大大扩充了金刚石刀具材料的使用范围。
③可以制备大块PDC金刚石复合片刀具坯料,满足大型加工刀具如铣刀的需要。
④可以制成特定形状以适合于不同加工的需要。
由于PDC刀具大型化和加工技术如电火花和激光切割技术的提高,三角形、人字形以及其他异形刀坯均可加工成形。
为适应特殊切削刀具的需要还可设计成包裹式、夹心式与花卷式PDC刀具坯料。
⑤可以设计或预测产品的性能,赋予产品必要的特点以适应它的特定用途。
比如选择细粒度的PDC刀具材料可使刀具的刃口的质量提高,粗粒度的PDC刀具材料能够提高刀具的耐用度,等等。
总之,随着PCD、PDC金刚石复合片刀具材料的研究进展,其应用已经迅速扩展到许多制造工业领域,广泛应用于有色金属铝、铝合金、铜、铜合金、镁合金、锌合金等)、硬质合金、陶瓷、非金属材料塑料、硬质橡胶、碳棒、木材、水泥制品等)、复合材料纤维增强塑料、金属基复合材料MMCs等)的切削加工,尤其在木材和汽车加工业,已经成为传统硬质合金的高性能替代产品。
切削刀具用PDC、PCD材料要求①金刚石颗粒间能广泛地形成D-D自身结合,残余粘结金属和石墨尽量少,其中粘结金属不能以聚结态或呈叶脉状分布,以保证刀具具有较高的耐磨性和较长的使用寿命。
②溶媒金属残留量少。
最好是在烧结过程中能起溶媒作用,而在烧结过程完成后将以不起溶媒作用的合金形式充填于烧结金刚石晶粒间隙中,或烧结后残留的溶媒性金属被隔离,避免溶媒金属与金刚石表面直接接触,以提高PCD的抗氧化能力,从而保证刀具具有足够的耐热温度。
聚晶金刚石复合片的电火花线切割精密加工试验
2 MI . TSUB I SH - UT e t ialD ic D El c r c s har ac n n Te hn l gy n e ge M hi i g c o o Ce t r,D ala 6 2 i n 1 0 3 Chi 1 日:
的 尺 寸 也与 金 刚石 颗 粒 的 尺 寸相 当 。经 WE M 加 工 后 的 P D复 合 片 的刃 磨 余 量 可控 制 在 4 1 r 右 。 D C ~ 5“n左
关 键 词 : 晶金 刚 石 复 合 片 ; 晶金 刚 石 刀 具 ; 火花 线 切 割 机 聚 聚 电
中 图分 类 号 : G44 T 8
3 大连理工大学 微纳米技术及 系统辽宁省重点实验室, . 辽宁 大连 16 2) 10 3
摘 要 : 了提 高 聚 晶金 刚石 ( C ) 为 P D 刀具 的 生 产 效 率 , 进 加 工 表 面 质 量 并 减 少 刃 磨 余 量 , 用 慢 走 丝 电 火 花 线 切 割 机 床 改 利 ( E W DM) P D 复 合 片 进 行 了 加 工 工 艺 试 验 。对 P D 复合 片 进 行 了 5 切 割 , 分 别 测 量 了 每 次 加 工 后 的 表 面 粗 糙 对 C C 次 并 度 、 钴 界 面 层 凹槽 深 度 及 宽 度 和 P D 层 刃 口加 工 质 量 。试 验 结 果 表 明 : C 复 合 片 经 慢 走 丝 线 切 割 多 次 加 工 , 够 得 富 C PD 能
聚 晶金 刚石 复合 片 的 电火 花 线切 割精 密 加 工试 验