
锡膏印刷偏移检查标准
SMT外观品质检验标准
A-5 焊盘间距=0.8-1.0mm 锡浆印刷规格示范:
标准: 1、锡浆无偏移。 2、锡浆100%覆盖于焊盘上。 3、各焊盘锡浆成形良好,无崩塌现象。 4、各点锡浆均匀,测试厚度符合要求。
图形A013 焊盘间距=0.8-1.0mm锡浆印刷标准
偏移量<15%W
允收: 1、锡浆虽成形不佳,但仍足将元件脚包满锡。 2、各点锡浆偏移未超过15%焊盘。
图形A027 圆柱体锡浆外观 A-9
SMT外观品质检验标准
A-10 IC元件的锡浆厚度规格示范:
IC脚间距=1.25mm 1、锡浆厚度满足要求。 2、间距P>1.0mm时,可加大10%钢网开孔。
图形A028 焊盘间距=1.25mm锡浆外观
IC脚间距=0.7mm 1、锡浆厚度满足要求。
图形A029 焊盘间距=0.7mm锡浆外观
A-3 二极管、电容等(1206以上尺寸物料)锡浆印刷规格示范:
热气流宣泄通道
标准: 1、锡浆印刷成形佳。 2、锡浆印刷无偏移。 3、锡浆厚度测试符合要求。 4、如此开孔可以使热气排除,以免造成气流使元 件偏移。
图形A007 二极管、电容锡浆印刷标准
允收: 1、锡浆量足。 2、锡浆覆盖焊盘有85%以上。 3、锡浆成形佳。
图形A010 焊盘间距=1.25mm锡浆印刷标准
偏移量<15%W W=焊盘宽
允收: 1、锡浆印刷成形佳。 2、虽有偏移,但未超过15%焊盘。 3、锡浆厚度测试合乎要求。
图形A011 焊盘间距=1.25mm锡浆印刷允收 拒收: 1、锡浆偏移量超过15%焊盘。 2、元件放置后会造成短路。
偏移>15%W 图形A012 焊盘间距=1.25mm锡浆印刷拒收
图形A022 焊盘间距=0.5mm锡浆印刷标准
允收: 1、锡浆成形虽略微不佳,但厚度于规格内。 2、锡浆无偏移。 3、炉后无少锡、假焊现象。
图形A023 焊盘间距=0.5mm锡浆印刷允收 锡浆崩塌且断裂
拒收: 1、锡浆成形不良,且断裂。 2、锡浆塌陷。 3、两锡浆相撞,形成桥连。
图形A024 焊盘间距=0.5mm锡浆印刷拒收 A-8
SMT外观品质检验标准
A 锡浆印刷规格
A-1 Chip料锡浆印刷规格示范:
标准: 1、锡浆无偏移。 2、锡浆量、厚度符合要求。 3、锡浆成型佳,无崩塌断裂。 4、锡浆覆盖焊盘90%以上。
图形A001 Chip料锡浆印刷标准
允收: 1、钢网的开孔有缩孔,但锡浆仍有85%覆盖焊盘。 2、锡浆量均匀。 3、锡浆厚度在要求规格内。
图形A008 二极管、电容锡浆印刷允收
印刷偏移超过 20% %
拒收: 1、15%以上锡浆未完全覆盖焊盘。 2、锡浆偏移超过20%焊盘。
图形A009 二极管、电容锡浆印刷拒收 A-3
SMT外观品质检验标准
A-4 焊盘间距=1.25mm 锡浆印刷规格示范:
W=焊盘宽
标准: 1、各锡浆几乎完全覆盖各焊盘。 2、锡浆量均匀,厚度在测试范围内。 3、锡浆成形佳,无缺锡、崩塌。
图形A014 焊盘间距=0.8-1.0mm锡浆印刷允收
偏移>15%W
拒收: 1、锡浆印刷不良。 2、锡浆未充分覆盖焊盘,焊盘裸露超过15%以上。
图形A015 焊盘间距=0.8-1.0mm锡浆印刷拒收 A-5
SMT外观品质检验标准
A-6 焊盘间距=0.7mm 锡浆印刷规格示范:
标准: 1、锡浆量均匀且成形佳。 2、焊盘被锡浆全部覆盖。 3、锡浆印刷无偏移。 4、测试厚度符合要求。
图形A002 Chip料锡浆印刷允收
拒收: 1、锡浆量不足。 2、两点锡浆量不均。 3、锡浆印刷偏移超过15%焊盘。
图形A003 Chip料锡浆印刷拒收 A-1
SMT外观品质检验标准
A-2 SOT元件锡浆印刷规格示范:
标准: 1、 锡浆无偏移。 2、锡浆完全覆盖焊盘。 3、三点锡浆均匀。 4、厚度满足测试要求。
IC脚间距=0.65mm 1、锡浆厚度满足要求。
图形A030 焊盘间距=0.65mm锡浆外观
A-10
SMT外观品质检
IC脚间距=0.5mm 1、锡浆厚度满足要求。
图形A031 焊盘间距=0.5mm锡浆外观
A-11
SMT外ห้องสมุดไป่ตู้品质检验标准
A-9 锡浆厚度规格示范
CHIP 料锡浆厚度: 1、锡浆完全覆盖焊盘。 2、锡浆均匀,厚度符合要求。 3、锡浆成形佳。
图形A025 Chip料锡浆外观
SOT料锡浆厚度: 1、锡浆完全覆盖焊盘。 2、锡浆均匀,厚度符合要求。 3、锡浆成形佳。
图形A026 SOT锡浆外观
圆柱体物料锡浆外观: 1、锡浆完全覆盖焊盘。 2、锡浆均匀,厚度符合要求,有较好的锡浆带面。 3、锡浆成形佳。
图形A016 焊盘间距=0.7mm锡浆印刷标准 偏移<15%W
允收: 1、锡浆成形佳,无崩塌、断裂。 2、各点锡浆偏移未超过15%焊盘。 3、锡浆厚度测试在规格内。
图形A017 焊盘间距=0.7mm锡浆印刷允收 偏移>15%W
拒收: 1、焊盘超过15%未覆盖锡浆。 2、锡浆几乎覆盖两条焊盘,炉后易造成短路。 3、锡浆印刷形成桥连。
图形A018 焊盘间距=0.7mm锡浆印刷拒收 A-6
SMT外观品质检验标准
A-7 焊盘间距=0.65mm 锡浆印刷规格示范:
标准: 1、各焊盘锡浆印刷均100%覆盖焊盘上。 2、锡浆成形佳,无崩塌现象。 3、测试厚度符合要求。
图形A019 焊盘间距=0.65mm锡浆印刷标准
偏移<10%W
允收: 1、锡浆成形佳。 2、锡浆厚度测试在规格内。 3、锡浆偏移量小于10%焊盘。
图形A020 焊盘间距=0.65mm锡浆印刷允收
偏移量>10%W
拒收: 1、锡浆印刷偏移量大于10%焊盘宽。 2、过回流炉后易造成短路。
图形A021 焊盘间距=0.65mm锡浆印刷拒收 A-7
SMT外观品质检验标准
A-8 焊盘间距=0.5mm 锡浆印刷规格示范:
标准: 1、各焊盘印刷锡浆成形佳,无崩塌及缺锡。 2、锡浆100%覆盖于焊盘上。 3、测试厚度符合要求。
图形A004 SOT锡浆印刷标准 偏移<15%W
允收: 1、锡浆量均匀且成形佳。 2、锡浆厚度合符规格要求。 3、有85%以上锡浆覆盖焊盘。 4、印刷偏移量少于15%。
图形A005 SOT锡浆印刷允收
拒收: 1、锡浆85%以上未覆盖焊盘。 2、有严重缺锡。
图形A006 SOT锡浆印刷拒收 A-2
SMT外观品质检验标准
锡膏印刷外观检验标准
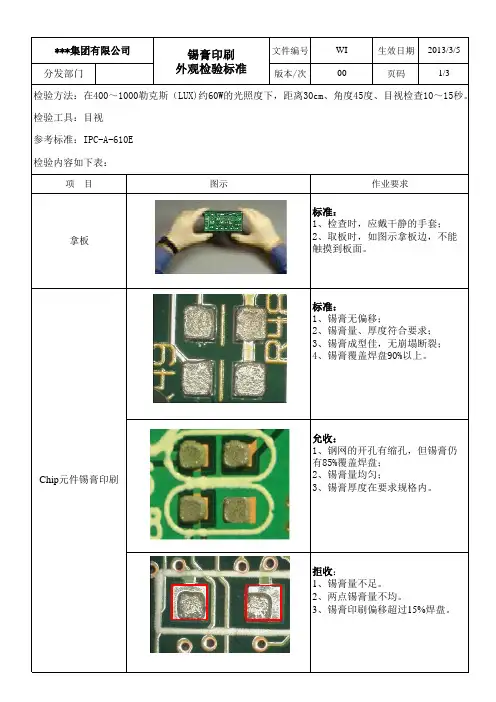
批准
允收: 1、锡膏量足。 2、锡膏覆盖焊盘有85%以上。 3、锡膏成形佳。
***集团有限公司 分发部门
二极管、电容类 锡膏印刷
锡膏印刷 外观检验标准
偏移超20%
文件编号
WI-
生效日期 2013/3/5
版本/次
00
页码
3/3
拒收: 1、15%以上锡膏未完全覆盖焊盘。 2、锡膏偏移超过20%焊盘。
插座、IC类焊盘 锡膏印刷
***集团有限公司 分发部门
锡膏印刷
文件编号
WI-
生效日期 2013/3/5
外观检验标准
版本/次
00
页码
1/3
检验方法:在400~1000勒克斯(LUX)约60W的光照度下,距离30cm、角度45度、目视检查10~15秒。
检验工具:目视
参考标准:IPC-A-610E
检验内容如下表:
项 目
图示
作业要求
允收: 1、锡膏量均匀且成形佳; 2、锡膏厚度合符规格要求; 3、有85%以上锡膏覆盖焊盘; 4、印刷偏移量少于15%。
拒收: 1、锡膏85%以上未覆盖焊盘; 2、有严重缺锡。
二极管、电容类 锡膏印刷
标准: 1、锡膏印刷成形佳。 2、锡膏印刷无偏移。 3、锡膏厚度测试符合要求。 4、如此开孔可以使热气排除,以 免造成气流使元 件偏移。
拿板
标准: 1、检查时,应戴干静的手套; 2、取板时,如图示拿板边,不能 触摸到板面。
标准: 1、锡膏无偏移; 2、锡膏量、厚度符合要求; 3、锡膏成型佳,无崩塌断裂; 4、锡膏覆盖焊盘90%以上。
Chip元锡膏仍 有85%覆盖焊盘; 2、锡膏量均匀; 3、锡膏厚度在要求规格内。
pcb板印刷锡膏检测标准
pcb板印刷锡膏检测标准
PCB板印刷锡膏检测的标准通常包括以下几个方面:
1. 焊点质量:焊点应该均匀、光滑,无虚焊、漏焊、短路等缺陷。
焊点的尺寸、形状和位置应符合设计要求。
2. 锡膏量:锡膏的涂布量应均匀一致,无明显的缺锡或多锡现象。
锡膏的厚度和宽度应符合工艺要求。
3. 锡膏覆盖:锡膏应完全覆盖焊点和引脚,无裸露的金属部分。
锡膏的覆盖面积应达到设计要求。
4. 锡膏高度:焊点的锡膏高度应在规定的范围内,以保证焊点的可靠性和可焊性。
5. 外观检查:PCB 板表面应无锡珠、锡渣、残留的锡膏等污染物。
板面应干净整洁,无明显的划伤、氧化等缺陷。
6. 焊点强度:焊点应具有足够的强度,能够承受一定的机械应力和温度变化。
7. 可焊性:焊点应具有良好的可焊性,能够被可靠地焊接到其他元件或电路板上。
这些标准是一般情况下PCB 板印刷锡膏检测的基本要求,具体的标准可能会因不同的行业、应用和客户要求而有所差异。
在实际生产中,还应根据具体情况制定详细的检测规范和操作流程,以确保PCB 板的质量和可靠性。
SMT锡膏印刷外观检查基准书

锡膏状态图片锡膏状态允收锡膏状态拒收CHIP 类1、锡膏无偏移。
2、锡膏量、厚度符合要求。
3、锡膏成型佳,无崩塌断裂。
4、锡膏覆盖焊盘90%以上1、钢网的开孔有缩孔,但锡膏仍有85%覆盖焊盘。
2、锡膏量均匀。
3、锡膏厚度在要求规格内1、锡膏量不足。
2、两点锡膏量不均。
3、锡膏印刷偏移超过15%焊盘。
晶体管1、锡膏无偏移。
2、锡膏完全覆盖焊盘。
3、三点锡浆均匀。
4、厚度满足测试要求1、锡膏无偏移。
2、锡膏完全覆盖焊盘。
3、三点锡膏均匀。
4、厚度满足测试要求1、锡膏15%以上未覆盖焊盘。
2、有严重缺锡。
二级管1、锡膏无偏移。
2、锡膏量、厚度符合要求。
3、锡膏成型佳,无崩塌断裂。
4、如图开孔可以使热气排除,避免气流使原件偏移1、锡膏仍有85%覆盖焊盘。
2、锡膏量均匀。
3、锡膏厚度在要求规格内1、锡膏15%以上未覆盖焊盘。
2、锡浆偏移量超过20%焊盘焊盘间距≥0.7mm1、锡膏几乎完全覆盖各焊盘2、锡膏量、厚度符合要求。
3、锡膏成型佳,无崩塌断裂。
1、虽有偏移,锡膏仍有85%覆盖焊盘。
2、锡膏量均匀。
3、锡膏厚度在要求规格内1、锡膏偏移量15%以上2、元件放置后会造成短路焊盘间距=0.65mm1、锡膏100%覆盖各焊盘2、锡膏量、厚度符合要求。
3、锡膏成型佳,无崩塌断裂。
1、虽有偏移,锡膏偏移量<10%2、锡膏量均匀。
3、锡膏厚度在要求规格内1、锡膏偏移量10%以上2、过回流焊后易造成短路焊盘间距≤0.5mm1、锡膏100%覆盖各焊盘2、锡膏量、厚度符合要求。
3、锡膏成型佳,无崩塌断裂。
1、锡膏成形虽略微不佳,但厚度于规格内2、锡膏无偏移3、炉后无少锡、假焊现象1、锡膏成形不良,且断裂2、锡膏塌陷3、两锡膏相撞,形成桥连炉后,AOI ,OQC重点检查不良发生部位,避免不良流出。
发现网版堵孔的对应方法:标准允收拒收区分发现网版堵孔造成的印刷不良,首先擦拭网板使网板开口OK,然后提高网板清洗的清洗频率,例如清洗5次改善为清洗3次。
SMT(SOP) 通用检验标准

称发行版次1、电阻水平方向偏移,其基板焊点一端的空余长度1. L2≧L*1/3,OK ; 大于或等于另一端空余长度的1/3,为最大允收限度;2. L2<L*1/3,NG .如果小于另一端空余长度的1/3则拒收。
L2L1、两元件之间最小间隔在0.5mm 以上为最大允收; 1. W ≧0.5mm,OK;2、两元件之间最小间隔小于0.5mm 拒收。
2. W<0.5mm,NG .零件直立拒收!文字面帖反拒收。
1、按正面贴装,元件的两端置于基板焊点的中央位置。
1、元件偏移突出基板焊点的部份是元件宽度的25% 以下为最大允收限度,如果超出25%则拒收。
1、元件水平方向偏移,其基板焊点一端的空余长度 1. L2≧L*1/3,OK ; 大于或等于另一端空余长度的1/3,为最大允收限度; 2. L2<L*1/3,NG .如果小于另一端空余长度的1/3则拒收。
L2L1、两元件之间最小间隔在0.5mm 以上为最大允收; 1. W ≧0.5mm,OK;2、两元件之间最小间隔小于0.5mm 拒收。
2. W<0.5mm,NG .零件直立拒收!零件直立项 目零件直立电阻帖反标准模式电容、电感偏移零件间隔电容、电感偏移SMT 通用检验标准A01页码3/9判 定 說 明图 示 说 明(垂直方向)(水平方向)电阻偏移(水平方向)零件间隔电容、电感类实装W零件直立拒收文字面(翻白)R757文字面电阻不可帖反(文字面)OKW W1W1≧W*25%,NG.W零件直立拒收称发行版次1、接触点与焊点端的距离至少是二极管的25%以上 1. L ≧D*25%,OK ;为最大允收量;2. w1≦W*50%, OK .2、二极管一端突出焊点的内侧部分小于二极管金属反之 NG .电镀宽度的50%,为最大允收量;3、超出以上标准则不良。
1、二极管突出焊点一端的部分应小于二极管直径的 25%,如果超出二极管直径的25%则拒收。
1. W<D*25%, OK ;2. W ≧D*25%, NG ;部品本体不可有缺边,缺角和破损现象。
SMT锡膏印刷品质检验规范
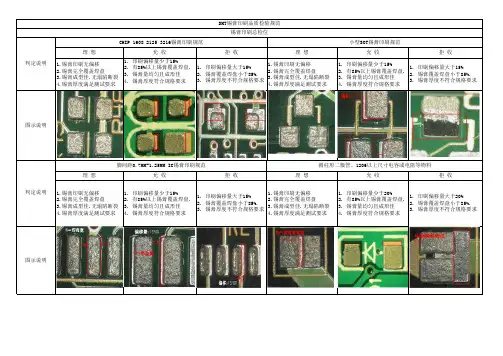
判定说明判定说明图示说明1.锡膏印刷无偏移2.锡膏完全覆盖焊盘3.锡膏成型佳.无塌陷断裂4.锡膏厚度满足测试要求1. 印刷偏移量少于15%2. 有85%以上锡膏覆盖焊盘.3. 锡膏量均匀且成形佳4. 锡膏厚度符合规格要求1. 印刷偏移量大于15%2. 锡膏覆盖焊盘小于85%.3. 锡膏厚度不符合规格要求1.锡膏印刷无偏移2.锡膏完全覆盖焊盘3.锡膏成型佳.无塌陷断裂4.锡膏厚度满足测试要求1. 印刷偏移量少于20%2. 有85%以上锡膏覆盖焊盘.3. 锡膏量均匀且成形佳4. 锡膏厚度符合规格要求1. 印刷偏移量大于20%2. 锡膏覆盖焊盘小于85%.3. 锡膏厚度不符合规格要求脚间距0.7MM-1.25MM IC锡膏印刷规范圆柱形二极管、1206以上尺寸电容或电阻等物料理 想允 收拒 收理 想允 收拒 收图示说明1.锡膏印刷无偏移2.锡膏完全覆盖焊盘3.锡膏成型佳.无塌陷断裂4.锡膏厚度满足测试要求1. 印刷偏移量少于15%2. 有85%以上锡膏覆盖焊盘.3. 锡膏量均匀且成形佳4. 锡膏厚度符合规格要求1. 印刷偏移量大于15%2. 锡膏覆盖焊盘小于85%.3. 锡膏厚度不符合规格要求1.锡膏印刷无偏移2.锡膏完全覆盖焊盘3.锡膏成型佳.无塌陷断裂4.锡膏厚度满足测试要求1. 印刷偏移量少于15%2. 有85%以上锡膏覆盖焊盘.3. 锡膏量均匀且成形佳4. 锡膏厚度符合规格要求1. 印刷偏移量大于15%2. 锡膏覆盖焊盘小于85%.3. 锡膏厚度不符合规格要求SMT锡膏印刷品质检验规范锡膏印刷总检位CHIP 1608 2125 3216锡膏印刷规范小型SOT锡膏印刷规范理 想允 收拒 收理 想允 收拒 收C>=W*50%,F>=G+H*25A<=W*75%侧悬出超过引脚宽度1.引脚吃锡宽度大于等于 1.引脚吃锡宽度>=電極的。
通用检验作业指导书(印锡)
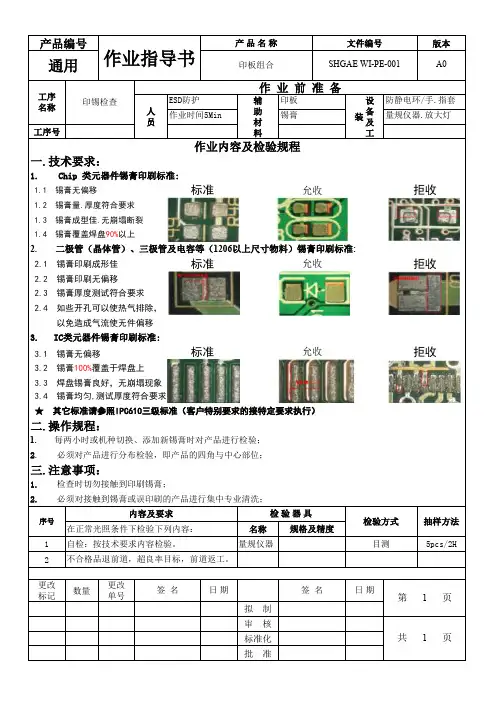
版本工序号1.1 锡膏无偏移1.2 锡膏量.厚度符合要求 1.3 锡膏成型佳.无崩塌断裂 1.4 锡膏覆盖焊盘90%以上2.1 锡膏印刷成形佳 2.2 锡膏印刷无偏移 2.3 锡膏厚度测试符合要求 2.4 如些开孔可以使热气排除, 以免造成气流使无件偏移3.3 焊盘锡膏良好,无崩塌现象名称1量规仪器5pcs/2H2更改标记数量更改单号日 期日 期拟 制审 核标准化批 准1. 每两小时或机种切换、添加新锡膏时对产品进行检验; 3.4 锡膏均匀,测试厚度符合要求共 1 页第 1 页2. 必须对产品进行分布检验,即产品的四角与中心部位;三.注意事项:签 名检 验 器 具规格及精度2. 必须对接触到锡膏或误印刷的产品进行集中专业清洗;检验方式目测不合格品退前道,超良率目标,前道返工。
自检:按技术要求内容检验。
签 名一.技术要求:1. Chip 类元器件锡膏印刷标准:1. 检查时切勿接触到印刷锡膏;内容及要求序号抽样方法在正常光照条件下检验下列内容:二.操作规程:2. 二极管(晶体管)、三极管及电容等(1206以上尺寸物料)锡膏印刷标准:辅助材料设备及工装印板标准允收拒收作业内容及检验规程作 业 前 准 备工序名称印锡检查ESD防护防静电环/手.指套作业时间5Min锡膏量规仪器.放大灯人员3.2 锡膏100%覆盖于焊盘上 ★ 其它标准请参照IPC610三级标准(客户特别要求的接特定要求执行)产品编号作业指导书产 品 名 称文件编号通用印板组合SHGAE WI-PE-001A0标准允收拒收标准允收拒收3. IC类元器件锡膏印刷标准:3.1 锡膏无偏移。
锡膏检验规范
1. 本规范引用下列标准:JIS C 6408 印刷路线板所用铜片之通论JIS H 3100 铜和铜合金、薄板及铜片JIS Z 3197 锡膏助焊剂合成松香的检验方法JIS Z 3282 软性锡膏JIS Z 8801 筛选测试2. 与本规范有关连之国际标准第一部份:分类,标签和包装—ISO 9454- 1:1990 软性锡膏助焊剂的分类和资格ISO 第一部份:测定挥发性、热重损失试验—检验方法—9455- 1:1990 软性锡膏助焊剂2. 定义为使本规范易于达成目的,定义名词如下:(1) 锡膏:锡铅合金粉末和膏状助焊剂的混合物。
(2) 助焊剂活性:助焊剂能够提升液态融锡在基板表面之沾锡力程度。
(3) 助焊剂效率:助焊剂的功效表现在焊接过程中。
(4) 活性剂:用以提升助焊剂能力。
(5) 合成松香:助焊剂中天然或者合成松香。
(6) 松香:自松树所提炼之树脂,加以蒸馏所得之自然硬性树脂,或者称橡胶松香、木材松香,或者酸性指数为130 以上之长油松香。
(7) 改良式松香:不同松香种类之混合松香,但无法归类于松香分类之中。
(8) 松香助焊剂:助焊剂的主要成份为松香,形式为溶剂之溶液或者膏状物。
(9) 助焊剂残留物:融锡加热之后,残留于基板之上的助焊剂物质。
(10) 塌陷:锡膏印刷后干燥或者加热中,其外观上的改变。
(11) 黏滞力:锡膏黏着于基板上的力量。
(12) 锡球:在锡膏熔化之后,基板表面,浮现许多小球状颗粒。
(13) 锡溅:锡膏凝固后,扩散不一的形状。
(14) 不沾锡:融锡无法黏着于基板表面上。
3. 种类锡膏种类的定义是取决于不同锡铅球粉末等级、锡球的外形、尺寸和助焊剂成份品质等分类:如下列表一1.等级E 之锡膏是用在如电子设备仪器中之高品质的焊点需求上上。
2.等级A 之锡膏是用在普通普通的电路、电气设备中。
4. 品质锡铅粉末和助焊剂的品质要求如下4.1 锡膏锡铅粉末须依标准JIS Z 3282 制作,并和锡铅粉末须依标准JIS Z 3282 制作,并混合均匀,锡粉表面须平滑有光泽,且没有其它小粒子黏附。
SMT锡膏工艺外观检验标准
判定 OK OK
锡膏成形不良且偏位,连锡
NG
拒收
PAD与锡膏成形偏移超过15%
NG
图解
中山市精体电子科技有限公司 锡膏印刷不良与元件焊接造成不良现象
印刷偏移,过炉后30-50%会发生小元件翘高,立碑
印刷连锡和厚锡
焊接后30-50%会发生连 焊不良现象
中山市精体电子科技有限公司
Chip 0402,0603,0805 ,1206元件炉后规格示范
3.锡膏厚度于规格内一致
判定 OK OK
图解
拒收 印刷偏移超过15%焊盘
NG
中山市精体电子科技有限公司
IC类锡膏印刷规格示范
项目
标准要求
标准
1.各锡块印刷成形佳,无崩塌及缺锡。 2.锡膏100%覆盖于锡垫之上 3.锡膏厚度均匀
1.锡膏轻微偏移未超出PAD 15% 允收 2.锡膏成型佳,无崩塌断裂
3.锡膏量,厚度均匀
中山市精体电子科技有限公司
1.焊接连接的润湿角不应超过90º(A、B 图),例外的情况是当焊料轮廓延伸到 可焊端边缘或阻焊剂时润湿角可以超过 90º(C、D图)
1、焊膏再流不完全
2、不润湿 焊 接 3、退润湿 异 常
4、短路
5、焊料破裂
中山市精体电子科技有限公司
正确
不良
短路
正确
不良
锡尖
正确
不良
翻白
充高度
焊料接触到本体
NG
最
小 最小填充高度(F)等于焊
填 料厚度(G)加连接侧的引
充 线厚度(T) 高
OK
度
引脚起 元件起翘,妨碍可接受焊 翘 点形成
NG
最小末端连接大于等于
锡膏焊接印刷判定标准
锡膏焊接印刷判定标准《锡膏焊接印刷判定标准,你真的懂吗?》嘿,朋友们!你们知道吗?在电子世界的奇妙旅程中,锡膏焊接就像是一场至关重要的冒险,而锡膏焊接印刷判定标准就是那指引我们穿越迷雾的神奇地图!要是不搞清楚这个标准,那我们在电子制造的领域里就像没头苍蝇一样乱撞,到处碰壁还不知道问题出在哪!一、锡膏量要适中:不做“小气鬼”也不当“土豪”在锡膏的世界里,量的把控可太重要啦!就像吃饭不能吃太多撑着,也不能吃太少饿着一样。
“锡膏量要适中,别做‘小气鬼’也不当‘土豪’哟!”锡膏量过多,就像给焊点穿上了一件超级厚棉袄,不仅不美观,还可能导致短路等问题;而锡膏量过少,那焊点就像穿着破破烂烂的衣服,根本没法好好工作呀!比如说,在印刷锡膏时,要根据焊点的大小和间距来合理调整锡膏的用量,既不能像个“铁公鸡”一毛不拔,也不能像个“暴发户”肆意挥霍。
二、锡膏位置要精准:做个“神枪手”,一击即中哇哦,锡膏的位置那可是关键中的关键呀!“锡膏位置要精准,做个‘神枪手’,一击即中!”这就好比打靶,必须要瞄准目标,才能命中红心。
如果锡膏位置偏移,那整个电路就可能像个迷了路的小孩,不知所措啦!比如在电路板上,每个焊点都有它特定的位置,锡膏必须乖乖地待在那里,不能跑偏。
就像士兵要坚守自己的岗位一样,锡膏也得坚守它的“阵地”。
三、锡膏形状要规则:拒绝“歪瓜裂枣”,追求完美嘿呀,锡膏的形状可不能马虎!“锡膏形状要规则,拒绝‘歪瓜裂枣’,追求完美!”想象一下,如果锡膏形状奇奇怪怪的,那焊接出来的焊点不就像长歪了的牙齿一样难看吗?锡膏应该呈现出均匀、规则的形状,这样才能保证焊点的质量和可靠性。
就像我们都喜欢看整齐漂亮的牙齿一样,规则的锡膏形状也会让我们的电子作品更加赏心悦目。
比如说,在印刷过程中,要确保刮刀的压力和速度合适,这样才能印出漂亮的锡膏形状。
四、锡膏印刷要清晰:别做“模糊大师”锡膏印刷的清晰度也是至关重要的呀!“锡膏印刷要清晰,别做‘模糊大师’!”如果印刷出来的锡膏模模糊糊的,那简直就像是在雾里看花,根本看不清真面目。
SMT通用外观检验标准
54
鸥翼最大跟 部焊点高度
立式元件组 55 装之方向与
极性
1.各接脚已发生偏滑,引线 脚的侧面仍保留在焊垫上(X ≧0) 2.各接脚已发生偏滑,脚跟 剩余焊垫的宽度,最少保有 一个接脚厚度(Y≧T)。
不允许焊接元件有斜立或直 立现象(元件一端脱离焊盘 焊锡而翘起)
一、名词术语
1、英制与公制单位换算:
1 密尔 ( mil )= 0.001 英吋 ( inch )= 0.0254 公厘 ( mm ) 1 英吋 ( inch )= 1000 密尔 ( mil )= 25.4 公厘 ( mm )
三、外观检验标准定义和图解
编号
项目
标准要求 (允收标准)
参考图片
编号
12
41
鸥翼脚面焊 点最大量
42 锡珠、锡渣
不允许宽、高有差别(高度 的比不超过2:1)的元件侧立 (元件本体旋转90度贴放)
不允许有出现元件漏贴的现 象
功率晶体 43 (MOSFET)元
件--偏位
NG
44
片式元件-立碑
OK
1.PIN排列直立无扭转、扭曲 不良现象。 2.PIN表面光亮电镀良好、无 毛边扭曲不良现象。
15
4、印刷偏移量少于15%。
4
二极管、电 容等(1206 以上尺寸) 元件锡膏印 刷
1、锡膏量足; 2、锡膏覆盖焊盘有85%以 上; 3、锡膏成形佳。
16
偏移量<15%W
焊盘间距 1、锡膏印刷成形佳;
4
0.7~ 1.25mm 2、虽有偏移,但未超过15% 元件锡膏印 焊盘;