
工装夹具及检具的制作和验收表单
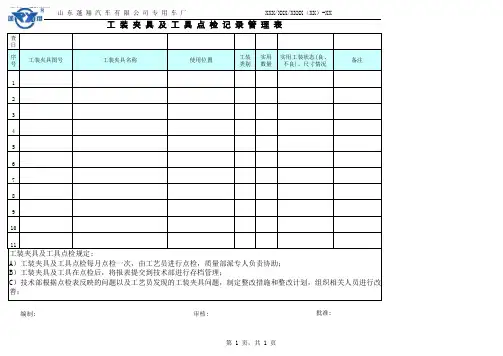
工装夹具及工具点检记录管理表
检查日序
号
工装夹具图号工装夹具名称使用位置工装类别实用数量实用工装状态(良、不良)、尺寸情况备注
1
2
3
4
5
6
7
8
9
10
11编制:审核:批准:
山 东 蓬 翔 汽 车 有 限 公 司 专 用 车 厂 XXX/XXX/XXXX(XX)-XX
工 装 夹 具 及 工 具 点 检 记 录 管 理 表工装夹具及工具点检规定:
A )工装夹具及工具点检每月点检一次,由工艺员进行点检,质量部派专人负责协助;
B )工装夹具及工具在点检后,将报表提交到技术部进行存档管理;
C )技术部根据点检表反映的问题以及工艺员发现的工装夹具问题,制定整改措施和整改计划,组织相关人员进行改善;
第 1 页,共 1 页。
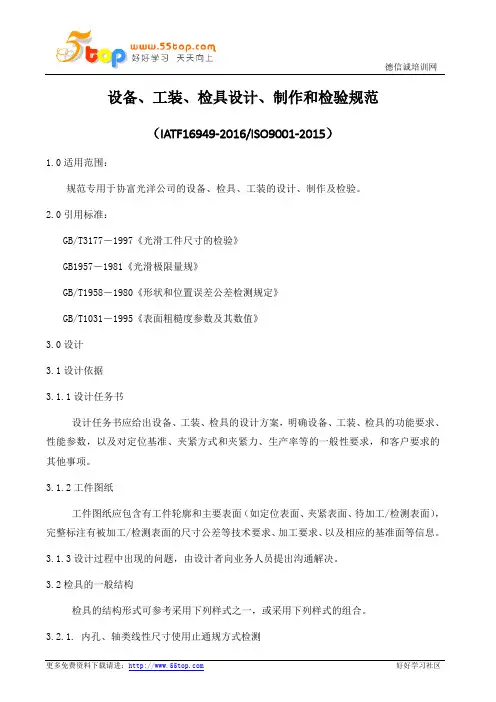
工装夹具及工具点检记录管理表

XXX/XXX/XXXX(XX)-XX工装夹具及工具点检 Nhomakorabea录管理表
检 查 日
序 号
工装夹具图号
工装夹具名称
使用位置
工装 实用 实用工装状态(良、 类别 数量 不良)、尺寸情况
备注
1
2
3
4
5
6
7
8
9
10
11
工装夹具及工具点检规定: A)工装夹具及工具点检每月点检一次,由工艺员进行点检,质量部派专人负责协助; B)工装夹具及工具在点检后,将报表提交到技术部进行存档管理; C)技术部根据点检表反映的问题以及工艺员发现的工装夹具问题,制定整改措施和整改计划,组织相关人员进行改 善;
编制:
审核:
批准:
第 1 页,共 1 页
设备工装检具设计制作和检验规范(含表格)
设备、工装、检具设计、制作和检验规范(IATF16949-2016/ISO9001-2015)1.0适用范围:规范专用于协富光洋公司的设备、检具、工装的设计、制作及检验。
2.0引用标准:GB/T3177-1997《光滑工件尺寸的检验》GB1957-1981《光滑极限量规》GB/T1958-1980《形状和位置误差公差检测规定》GB/T1031-1995《表面粗糙度参数及其数值》3.0设计3.1设计依据3.1.1设计任务书设计任务书应给出设备、工装、检具的设计方案,明确设备、工装、检具的功能要求、性能参数,以及对定位基准、夹紧方式和夹紧力、生产率等的一般性要求,和客户要求的其他事项。
3.1.2工件图纸工件图纸应包含有工件轮廓和主要表面(如定位表面、夹紧表面、待加工/检测表面),完整标注有被加工/检测表面的尺寸公差等技术要求、加工要求、以及相应的基准面等信息。
3.1.3设计过程中出现的问题,由设计者向业务人员提出沟通解决。
3.2检具的一般结构检具的结构形式可参考采用下列样式之一,或采用下列样式的组合。
3.2.1. 内孔、轴类线性尺寸使用止通规方式检测(1)内孔尺寸使用塞规检测无特别要求时,塞规的通规与止规应分置塞规手柄的两端、或制成两件。
检验直径3~50mm的塞规一般采用滚花手柄与两端的锥柄测头组合的形式,锥柄锥度为1∶50;止规要比通规短,通规的长度不小于被测表面的配合长度;为便于更换通规,在手柄靠近通规测头锥柄尾部处开孔,如下图:止通规的工作尺寸及制作精度按附录一确定。
(2)轴类尺寸使用卡/环规检测轴类尺寸原则要求使用环规检测,通规的长度不小于配合长度,止规比通规短。
在保证轴的形状误差不致影响配合性质的条件下,允许以卡规代替环规:片形双头卡规用于1~50mm的轴的检测,其厚度为2~5mm;圆片形单头卡规用于1~300mm的轴的检测,其厚度为2~20:3.2.2.外形长度尺寸检测外形长度尺寸检测采用检具座与塞规结合的方式,被测件置于检具座内,一端靠紧、另一端使用止通规进行检测。
工装夹具验收记录表2020

工装夹具验收基准记录表
项目名称
工装名称
型号/零件号 参加人员
序号
基准项目
测量装置
工装编号 验收时间
检测结果
判定
品管部意见 项目负责人意见
备注
签字 签字
工装夹具验收表
检验员或经 办人
合格处置意见(如下)
签名/日期: 签名/日期: 签名/日期: 签名/日期:
夹具验收基准记录表
检验员
LOGO
工装名称 工装编号
编号:
工装夹具验容
外观(如: 标识等)
结构(配件 齐全并紧固
到位)
尺寸检测记 录
(可附表)
试加工结果 (可附产品 检测报告)
其它
验收结论
品管 部意
技术 部意
制造 部意
常务 副总
尺寸 检测
□合格,可投入使用 □不合格
不合格处置意见(如下)
签名/日期: 签名/日期: 签名/日期: 签名/日期:
工装夹具验收移交单

签名:日期:
至少包括易损件更换方便,快速更换工装,维护保养方便。
设计工程师验证
主要尺寸/功能
标准/要求
结果或说明
签名:日期:
如有必要,需有关键尺寸的验证数据及防错等信息,及使用维护保养重点
审核意见
签名:日期:
确认各项验收结果,批准工装投入使用
序号
易损件名称
图号
规格型号
数量(件/付)
预计使用时间(天)
工装夹具验收移交单
验收日期: 年 月 日 编号:GWGC-0901
工装名称
数量/套
工装编号
使用部门
完成日期
验收日期
验收项目
ቤተ መጻሕፍቲ ባይዱ验收结果
说明
试制产品质量
(品管部)
签名:日期:
必需但不限于保证产品的尺寸及外观
(试制量≥10件,且100%合格)
可操作性、生产效率(生产管理人员)
签名:日期:
在去除不熟练因素的情况下,操作的方便性、操作效率及安全性。
工装夹具验收单
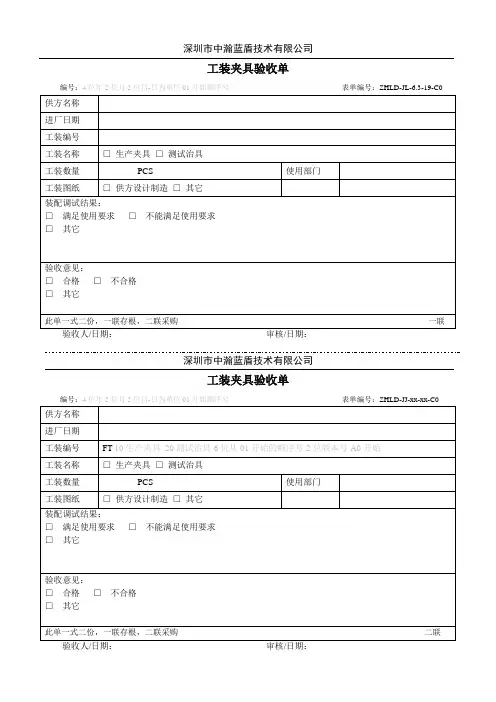
工装夹具验收单
编号:4位年2位月2位日-日为单位01开始顺序号表单编号:ZHLD-JL-6.3-19-C0
供方名称
进厂日期
工装编号
工装名称
□生产夹具□测试治具
工装数量
PCS
使用部门
工装图纸
□供方设计制造□其它
装配调试结果:
□满足使用要求□不能满足使用要求
□其它
验收意见:
□合格□不合格
□其它
此单一式二份,一联存根,二联采购一联
验收人/日期:审核/日期:
深圳市中瀚蓝盾技术有限公司
工装夹具验收单
编号:4位年2位月2位日-日为单位01开始顺序号表单编号:ZHLD-JJ-xx-xx-C0
供方名称
进厂日期
工装编号
FT10生产夹具20测试治具-6位从01开始的顺序号-2位版本号A0开始
工装名称
□生产夹具□测试治具
工装数量
PCS
使用部门
工装图纸
□供方设计制造□其它
装配调试结果:
□满足使用要求□不能满足使用要求
□其它
验收意见:
□合格□不合格
□其它
此单一式二份,一联存根,二联采购二联
工装夹具验收移交单
行适当的维护和保养。
xxqp23qr2客户名称产品名称产品图号工装名称工装编号使用部门送检日期序号检验项目检验结果检验依据判定综合判定审核验证人验证日期序号验证项目验证结果工装夹具是否可以防呆
客户名称
XX汽车零部件有限公司
工装夹具验收移交单
版本号:A-0 ;表单编号:XX-QP23-QR-2
产品名称
产品图号
工装名称
工装编号
使用部门
送检日期
序号 检验项目
检验结果
检验依据
判定
备注
1
2
3
工4 装5 夹 具6 尺7 寸8 检 验9 记 10 录 11
12
13
14
15
综合判定
审核
验证人
验 工装夹具是否可以防呆?
部 2 工装夹具使用是否顺畅?
门 验
3 工装夹具对产品是否有不良影响?
证 4 生产用工装夹具的标准产能是多少?
记 5 工装夹具是否有明确的标识,以便识别和管理? 录
6 工装夹具的使用安全?
验证结果
备注
判定结果
验证人
验证日期
审核
移交 部门 意见
签名/ 日
接收
部门 意见
签名/ 日
1、工装夹具尺寸验证由工程部项目负责人负责完成;
说 2、使用部门对工装的标识、防错、使用安全等进行确认,确认OK后双方填写交接意见;
明 3、本记录使用部门和工程部各持一份,由工程部负责建立工装夹具汇总清单,各使用部门建立本部门工装夹具清单并进
夹具验收检查表(总成)
项目名称 主负责人 夹具编号
制造厂家 验收小组成
员 夹具名称
序号
内容
精度 1 装配精度是否满足设计要求
2 气动管路布置是否顺畅、无漏气,气管颜色、型号是否满足技术协议?
3 连接零部件是否可靠(连接螺纹是否有损伤)
4 BASE板坐标线是否正确、清晰可见、刻线的两端都有坐标值?
5 夹具涂色是否符合要求
编号:HT/RW080803
是
否
备 注
பைடு நூலகம்
注:1、对于夹具上无相关结构的检查项,应注明或杠掉; 2、如无异常情况,结果均判定“是”,凡“否”的必须在问题清单中有对应措施。
甲方验收人员:
乙方验收人员:
日期:
第 1 页,共 1 页
17 气动元件品牌是否满足技术协议?
18 外观件的压紧、支撑块是否用尼龙材料?(按技术协议) 静
检
19 CO2焊夹具的压紧、支撑块是否是铜材料?(按技术协议)
20
外表面件的焊接是否用铬锆铜电极板防止焊点凹陷,电极板能浮动,与表面件能自由贴合、 效厚度10~12mm?
21 按钮位置是否设置合理、便于操作?
6 控制按钮是否有标牌,动作顺序是否正确?
7 气压表是否正常?
8 夹具是否重心低、稳定可靠、工作中不易翻倒?
外观 9 定位销加工质量是否满足技术协议,安装是否牢固? 10 菱形销直径是否垂直于两销的连线方向和防转动措施?
11 夹具有无尖边、尖角等易伤人部位?
预验收时 间
12 夹具上焊道是否无焊渣,无毛刺,无焊接药皮,焊道均匀? 13 BASE板厚度是否满足技术协议? 14 夹具实物是否与图纸一致?(无错装、漏装) 15 螺栓旋入零件深度是否达到其直径的1.5~2倍? 16 螺栓的型号、规格是否满足技术协议?
工装夹具验收移交单
工装夹具验收移交单
产品名称
版本号:A-0 ;表单编号: 产品图号
工装名称
工装编号
使用部门
送检日期
序号 检验项目
检验结果
检验依据
判定
备
注
1
2
3
工4
装5
夹 具
6
尺7
寸8 检 验9
记 10
录 11
12
13
14
15
综合判定
审核
验证人
验证日期
序号
验证项目
使 用
1 工装夹具是否可以防呆?
部 2 工装夹具使用是否顺畅?
门 验
3 工装夹具对产品是否有不良影响?
证 4 生产用工装夹具的标准产能是多少?
记 录
5 工装夹具是否有明确的标识,以便识别和管理?
6 工装夹具的使用安全?
验证结果
备
注
判定结果
验证人
验证日期
审核
移交 部门 意见签名 /日源自接收 部门 意见签名 /日
1、工装夹具尺寸验证由工程部项目负责人负责完成;
说 2、使用部门对工装的标识、防错、使用安全等进行确认,确认OK后双方填写交接意见; 明 3、本记录使用部门和工程部各持一份,由工程部负责建立工装夹具汇总清单,各使用部门建立本部门工装夹具清单并进
行适当的维护和保养。
工装验收记录表
工装验收记录表
日期:XXXX年XX月XX日
一、项目概述
本次验收的工程为一套工装制作,包括上衣、裤子和帽子。
总预算为人民币¥2,000,实际完成金额为¥18,50。
客户要求在今日内完成制作并验收。
二、验收内容
1. 衣物颜色、尺寸与设计图相符;
2. 无明显的线头或瑕疵;
3. 衣物缝合处无脱线现象;
4. 衣物尺码符合客户要求;
5. 衣物的扣子及拉链等配件质量良好。
三、检查结果
经过检查,我们发现以下问题:
1. 上衣口袋处的缝合有些许不整齐,需要返工处理;
2. 部分裤子的尺寸偏小,可能需要调整。
其他方面均达到预期标准。
四、解决方案及建议措施
针对以上问题,我们提出以下解决方案和建议:
1. 对口袋处的缝合进行重新处理,确保平整;返工人员:缝纫师李明,预计时间:明天上午;
2. 为所有裤子调整尺寸,以确保满足客户需求;返工人员:裁剪师小红,预计时间:后天下午。
五、验收结论
综上所述,本次工装制作的衣物基本符合客户要求,但存在一些细节问题需要返工处理。
我们将督促相关工作人员尽快解决这些问题,并在完成后进行再次验收。
感谢客户的合作和支持!
签字:XXX(验收负责人)XXX(客户代表)
第1 页。