
展开料计算公式
工程展开计算办法及抽牙预冲孔

备注:
1. 标注公差的尺寸设计值:取上下极限尺寸的中间值作设计标准值.
2. 对於方形抽孔和外部包角的展开,其角部的处理方法参照《产品展开工艺处理标准》,其直壁部分按90°折弯展开.
附件一:常见展开标准数据
(2) 当θ>70°时, 按Z折1 (直边段差) 的方式展开.
2. 当H?2T时, 按两段折弯展开 (R=0,θ≠90°).
Z折3 (斜边段差量产方案):
1. 当H?2T时:
(2)当θ≦70°时,
T≦1.5时, 将两侧倒R=T圆弧偏移0.5?T,得到中性层,按中性层展开
T>1.5时,连接两清角处,加上两θ角处的K值得到变形区
T=0.6
1.8
3.2
4.0
1.6
T=0.8
4.2
1.8
T=1.0
4.4
2.0
T=1.2
4.6
2.0
T=1.5
5.0
2.4
M4
T=0.6
2.1
3.6
4.4
1.8
T=0.8
4.6
2.0
T=1.0
4.6
2.0
T=1.2
4.8
2.2
T=1.5
5.2
2.4
M5
T=0.6
2.54Βιβλιοθήκη 65.62.0T=0.8
5.8
注: K为90°时的补偿量.
一般折弯4 (R≠0, θ≠90°):
L=A+B+K (K值取中性层弧长)
1. 当T?1.5 时, λ=0.5T
钣金件展开计算方法
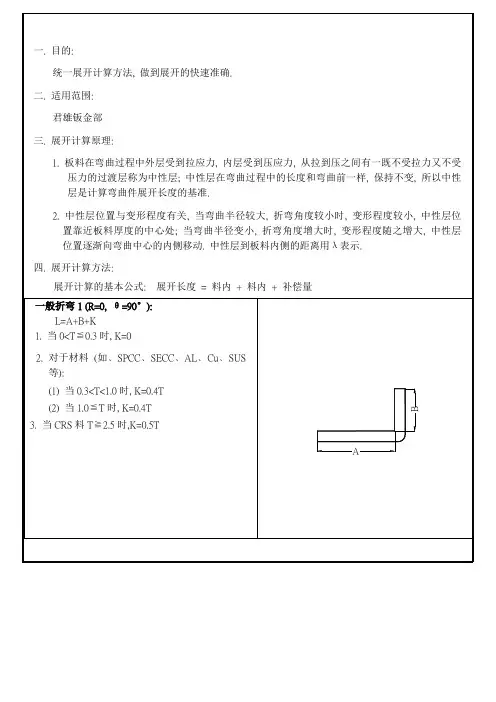
统一展开计算方法,做到展开的快速准确.
二.适用范围:
君雄钣金部
三.展开计算原理:
1.板料在弯曲过程中外层受到拉应力,内层受到压应力,从拉到压之间有一既不受拉力又不受压力的过渡层称为中性层;中性层在弯曲过程中的长度和弯曲前一样,保持不变,所以中性层是计算弯曲件展开长度的基准.
2.中性层位置与变形程度有关,当弯曲半径较大,折弯角度较小时,变形程度较小,中性层位置靠近板料厚度的中心处;当弯曲半径变小,折弯角度增大时,变形程度随之增大,中性层位置逐渐向弯曲中心的内侧移动.中性层到板料内侧的距离用λ表示.
(1) V折30°
(2)反折压平
故在作展开图折弯线时,须按30°折弯线画,如图所示:
N折:
1.当N折加工方式为垫片反折压平,则按L=A+B+K计算, K值依附件一中参数取值.
当2. N折以其它方式加工时,展开算法参见“一般折弯(R 4 (R≠0 ,θ≠90°)”.
3.3.如果折弯处为直边(H段),则按两次折弯成形计算: L=A+B+H+2K (K=90∘展开系数)
2. H>2T,请示后再按指示处理.
抽孔与抽牙孔:
抽孔尺寸计算原理为体积不变原理,即抽孔前后材料体积不变;一般抽孔,按下列公式计算,式中参数见右图(设预冲孔径为X,并加上修正系数–0.1):
1.若抽孔为抽牙孔(抽孔后攻牙),则S取值原则如下:
(1) T≦0.5时,取S=100%T
(2) 0.5<T<0.8时,取S=70%T
5.0
2.4
M4
T=0.6
2.1
3.6
4.4
1.8
T=0.8
4.6
2.0
钣金产品展开计算标准
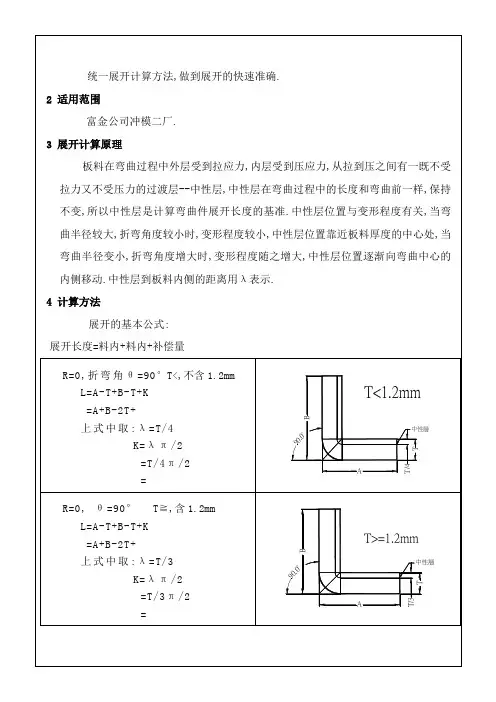
展开的基本公式:
展开长度=料内+料内+补偿量
R=0,折弯角θ=90°T<,不含1.2mm
L=A-T+B-T+K
=A+B-2T+
上式中取:λ=T/4
K=λπ/2
=T/4π/2
=
R=0, θ=90° T≧,含1.2mm
L=A-T+B-T+K
=A+B-2T+
上式中取:λ=T/3
K=λπ/2
=T/3π/2
∵ TAB=H -EFEF+πEF2/4
∴ AB={HEF+π/4-1EF2}/T
∴预冲孔孔径=D–2AB
T≧时,取EF=60%T.
在料厚T<时,EF的取值请示上级.
方形抽孔
方形抽孔,当抽孔高度较高时H>Hmax,直边部展开与弯曲一致, 圆角处展开按保留抽高为H=Hmax的大小套弯曲公式展开,连接处用45度线及圆角均匀过渡, 当抽孔高度不高时H≦Hmax直边部展开与弯曲一致,圆角处展开保留与直边一样的偏移值.
以下Hmax取值原则供参考.
当R≧4MM时:
材料厚度T=~取Hmax=4T
材料厚度T=~取Hmax=5T
材料厚度T=~取Hmax=6T
材料厚度T≦取Hmax=8T
当R<4MM时,请示上级.
压缩抽形1 Rd≦
原则:直边部分按弯曲展开,圆角部分按拉伸展开,然后用三点切圆PA-P-PB的方式作一段与两直边和直径为D的圆相切的圆弧.
附件一:常见抽牙孔孔径一览表
料厚
类型
M3
M4
6-32
附件二:常见预冲孔孔径一览表
料厚
产品展开计算方法
产品展开计算方法1.0目的为了使展开能够做到快速、准确,制定统一的展开计算方法。
2.0适用范围富运设备厂(二厂)3.0展开计算原理板料在弯曲过程中外层受到拉应力,内层受到压应力,从拉到压之间有一既不受拉力又不受压力的过渡层一中性层,中性层在弯曲过程中的长度和弯曲前一样,保持不变,所以中性层是计算弯曲件展开长度的基准。
中性层位置与变形程度有关,当弯曲半径较大,折弯角度较小时,变形程度较小,中性层位置靠近板料厚度的中心处,当弯曲半径变小,折弯角度增大时,变形程度随之增大,中性层位置逐渐向弯曲中心的内侧移动,中性层到板料内侧的距离用λ表示。
4.0计算方法4.1展开的基本公式:展开长度=料内+料内+补偿量展开长度=料外+料外-补偿量4.2 冲朱嘴预冲底孔表(根据日东现有模具配置)4.3压铆紧固件系列预冲底孔表类产品)5、预开底孔5.1.展开过程中,除了对外形展开以外,对一些比如抽牙(翻边)攻丝,攻牙(挤牙.切削)翻边胀铆螺母(Z类产品).花齿压铆螺母(S类产品).压铆螺钉(FH类产品).压铆螺钉(NY类产品). 压铆螺母柱(SO、BSO、SOO、SOPC类产品)(注意3.5M3与M3底孔的差异).展开过程中,要先进行预开底孔(详细见附表五)6.开工艺孔:对于一些精度要求不高,需焊接打磨的产品,折弯转角处我们可以开一个折弯工艺孔,大小由板厚来决定,要比板厚大一些,也不宜过大,编程过程中尽量选用已使用过的合适的模具。
(便于减少模具及加工时间)。
6.1 图有三种情况:全包、半包、搭边。
①所有搭边关系的,无需开工艺孔;②对于有包边板厚T〈1.5mm,无需开工艺孔;③对于有包边且板厚T≥1.5mm,需在转角处加开工艺孔。
工艺孔有两种方式:圆和U形;长圆孔的圆心在折弯线上。
如图a.b所示1.展开后为线段的部分,将其处理成下图所示工艺孔形式:如图c所示工艺孔宽度取0.5(LASER)或2.0(NCT)。
1.1.当抽形边缘与折弯边(内尺寸)距离小于2.0mm,则会影响折弯加工,此时,相应折弯变形区作割孔处理或更改抽形尺寸,如附图e所示:1)在下列情况下,一律不允许开工艺孔:①有外观面或装配关系要求,未经客户允许的工件;②单独出货,未经客户允许的散件。
钣金展开计算原理及计算方法!
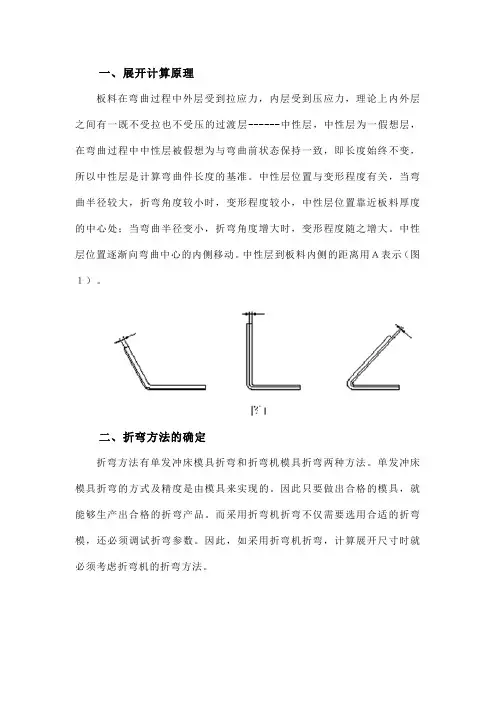
一、展开计算原理板料在弯曲过程中外层受到拉应力,内层受到压应力,理论上内外层之间有一既不受拉也不受压的过渡层------中性层,中性层为一假想层,在弯曲过程中中性层被假想为与弯曲前状态保持一致,即长度始终不变,所以中性层是计算弯曲件长度的基准。
中性层位置与变形程度有关,当弯曲半径较大,折弯角度较小时,变形程度较小,中性层位置靠近板料厚度的中心处;当弯曲半径变小,折弯角度增大时,变形程度随之增大。
中性层位置逐渐向弯曲中心的内侧移动。
中性层到板料内侧的距离用A表示(图1)。
二、折弯方法的确定折弯方法有单发冲床模具折弯和折弯机模具折弯两种方法。
单发冲床模具折弯的方式及精度是由模具来实现的。
因此只要做出合格的模具,就能够生产出合格的折弯产品。
而采用折弯机折弯不仅需要选用合适的折弯模,还必须调试折弯参数。
因此,如采用折弯机折弯,计算展开尺寸时就必须考虑折弯机的折弯方法。
1.一次一道弯。
此种折弯由普通通用折弯模来完成。
包括折直角,钝角和锐角(图2)。
2. 一次折两道弯——压锻差。
此种折弯由专用特殊模来完成,但折弯难度比普通折弯大(图3)。
3. 压死边。
此种折弯也须用特殊模来完成(图4)。
4.大R圆弧折弯。
些种折弯如R在一定范围内,可用专用R模压成形,如R值过大,则须用小R模多次压制成形(图5)。
这四种折弯的展开计算是不同的。
因此在看图时,要根据零件的折弯尺寸来确定使用何种折弯方法。
其折弯机所配套的普通通用折弯模具V形槽宽度通常为适用该折弯模的板厚的5-6倍。
如采用一次折一道弯的方法,必须考虑到折弯模的V形槽的宽度W1及V形槽一边到模具外侧的宽度L1,如图6所示。
折弯高度H的经验值根据产品形状有如下三种(以90度为例,钝角和锐角与直角相近相似)。
1.简单的90度单边折弯(图7)。
如图7所示,此种折弯只需考虑下模V形槽中心到折弯机定位挡块的距离即可确定。
通常H值为H≥3.5 T + R (R 在1mm 以下)。
板金展开计算基本公式

料厚0.6 0.8 1.0 1.2类型M3 1.2 1.5 1.5(1.8) 1.8M3.5 1.2 1.5 1.5(1.8) 1.8M4 1.2 1.5 1.5(1.8) 1.8#6-32 1.2 1.5 1.5(1.8) 1.8说明:1以上攻牙形式均为无屑式.2抽牙高度:一般均取H=3P,P为螺纹距离(牙距).3.内径:M3 Φ2.75 M3.50 Φ3.20 M 4 Φ3.65 #6-32 Φ3.10在R≠0,θ=90°时;的折弯系数列表:(单位:mm)板材↓/板厚→0.8 1.0 1.2 1.5 2.0 2.5 3.0 4.0冷板 1.5 1.8 2.1 2.5 3.2 4.0 4.7 6.2铝板— 1.5 1.9 2.3 3.1 3.8 4.4 6.1注意:折弯系数不是绝对的,各加工工厂的钣金工艺工程师会根据所用GB材料以及加工机器而略有微弱变化。
在R≠0,θ=90°时;的折弯系数列表:(单位:mm)板材↓/板厚→0.8 1.0 1.2 1.5 2.0 2.5 3.0 4.0冷板 1.5 1.8 2.1 2.5 3.2 4.0 4.7 6.2铝板— 1.5 1.9 2.3 3.1 3.8 4.4 6.1注意:折弯系数不是绝对的,各加工工厂的钣金工艺工程师会根据所用GB材料以及加工机器而略有微弱变化。
三.展开计算方法一般折弯1 (R=0, θ=90°):1. 当0<T≦0.3时, L=02. 对于铁材 (如GI﹑SGCC﹑SECC﹑CRS﹑SPTE﹑SUS等):(1) 当0.3<T<1.5时, L=0.4T(2) 当1.5≦T<2.5时, L =0.35T(3) 当 T≧2.5时, L =0.3T3. 对于其它有色金属材料 (如Al﹑Cu等):当 T>0.3时, L =0.4T一般折弯2 (R≠0, θ=90°):当用折刀加工时:1. 当R≦2.0时, 按R=0处理.L’= L+2R (L为R=0时L值)2. 当R>2.0时, 按原值处理.(1) 当T<1.5时, L = PI*(R+0.5*T)/2(2) 当1.5≦T时, L = PI*(R+0.4*T)/2一般折弯 3 (R=0, θ≠90°):1. 当T£0.3 时, L’=02. 当T$0.3时, L’= (u / 90) * L注: L为θ=90°时的补偿量.一般折弯4 (R≠0 , θ≠90°):当用折刀加工时:1. 当R<2.0时, 按R=0处理.L’=θ/90* L +2*R*TAN(θ/2)注: L为θ=90°时的补偿量.2 当R>2.0时, 按原值处理.(1). 当T¢1.5 时, L’=θ*PI*(R+0.5*T)/180(2). 当T/1.5时, L’=θ*PI*(R+0.4T)/180 Z折1 (直边段差):样品方式制作展开方法:1. 当H/5T时, 分两次成型时, 按两个90°折弯计算.2.当H¢5T时, 一次成型,(1). 若R=0,则L’=L;(2). 若R≠0,且只有一内角不为零,则L’=L+2R;(3). 若R≠0,且两内角都不为零,则L’=L+4R.注: L值依附件一中参数取值.Z折2 (非平行直边段差):展开方法与平行直边Z折方法相同 (如上栏), 高度H取值见图示.注:对于非直角折弯,若R≠0,补偿量应加上的是2*R*TAN(θ/2)Z折3 (斜边段差):1. 当H¢2T时j当θ≦70°时,按Z折1(直边段差)的方式计算, (此时L=0.2).k当θ>70°时完全按Z折1(直边段差)的方式计算2. 当H/2T时, 按两段折弯展开(R=0 θ≠90°).Z折4(过渡段为两圆弧相切):1. H≦2T 段差过渡处为非直线段为两圆弧相切展开时,则取两圆弧相切点处作垂线,以保证固定边尺寸偏移以一个料厚处理,然后按Z折1(直边段差)方式展开2. H>2T,请示后再行处理反折压平:L=1.6T1. 压平的时候, 可视实际的情况考虑是否在折弯前压线, 压线位置为折弯变形区中部.2. 反折压平一般分两步进行:先V折30°, 再反折压平.故在作展开图折弯线时, 须按30°折弯线画, 如图所示:N折:1. 当N折加工方式为垫片反折压平,L值依附件一中参数取值.2. 当N折以其它方式加工时, 展开算法参见“一般折弯4 (R≠0, θ≠90°)”.3. 如果折弯处为直边 (H段), 则按两次折弯成形计算: L’= 2L (L值取90°折弯变形区宽度).抽孔抽孔尺寸计算原理为体积不变原理,即抽孔前后材料体积不变;一般抽孔 ,按下列公式计算, 式中参数见右图 (设预冲孔为X, 并加上修正系数–0.1):1. 若抽孔为抽牙孔(抽孔后攻牙), 则S按下列原则取值:T≦0.5时取S=100%T0.5<T<0.8时取S=70%TT≧0.8时取S=65%T一般常见抽牙预冲孔按附件一取值。
工程展开计算方法及抽牙预冲孔
当T>0.3时,K=0.5T
4.对于SUS材料,当T>0.3时,K=0.25T
5.当CRS料T≧2.5时,K=0.5T
一般折弯2(R≠0,θ=90°):
L=A+B+K(K值取中性层弧长)
1.当T<1.5时,λ=0.5T
2.当T≧1.5时,λ=0.4T
注:当用折刀加工时:
120°
4.8
2.0
2.6
0.9
7.6
5.1
120°
4.8
2.2
2.4
1.0
7.9
5.1
120°
4.8
2.4
2.0
1.2
8.4
5.1
120°
4.8
2.8
1.2
备注:
当T>1.2时,不能导用标准铆合参数,可根据抽孔展开公式计算预冲孔
Z折3(斜边段差量产方案):
1.当H2T时:
(2)当θ≦70°时,
T≦1.5时,将两侧倒R=T圆弧偏移0.5?T,得到中性层,按中性层展开
T>1.5时,连接两清角处,加上两θ角处的K值得到变形区
(2)当θ>70°时,按Z折1(直边段差)的方式展开.
2.当H2T时,按两段折弯展开(R=0,θ≠90°).
Z折4(过渡段为两圆弧相切):
1.H≦2T段差过渡处为非直线段两圆弧相切展开时,取基体外侧两圆弧相切点处作垂线,向内侧偏移一个料厚按图示处理,然后按Z折1(直边段差)方式展开.
2.H>2T,请示后再按指示处理.
抽孔与抽牙孔:
抽孔尺寸计算原理为体积不变原理,即抽孔前后材料体积不变;一般抽孔,按下列公式计算,式中参数见右图(设预冲孔径为X,并加上修正系数–0.1):
料带展开计算
展开的计算法
板料在弯曲过程中外层受到拉应力,内层受到压应力,从拉到压之间有一既不受拉力又不受压力的过渡层--中性层,中性层在弯曲过程中的长度和弯曲前一样,保持不变,所以中性层是计算弯曲件展开长度的基准.中性层位置与变形程度有关, 当弯曲半径较大,折弯角度较小时,变形程度较小,中性层位置靠近板料厚度的中心处,当弯曲半径变小, 折弯角度增大时,变形程度随之增大,中性层位置逐渐向弯曲中心的内侧移动.中性层到板料内侧的距离用λ表示.
展开的基本公式:
展开长度=料内+料内+补偿量。
钣金件展开计算方法
注: 若计算出的预冲孔孔径<1.0, 则取预 冲孔径为 1.0.
反折压平:
L= A+B-0.4T
1. 压平的时候, 可视实际的情况考虑 是否在折弯前压线, 压线位置为折弯变形 区中部.
3. 当 CRS 料 T≧2.5 时,K=0.5T
一般折弯 2 (R≠0, θ=90°): L=A+B+K (K 值取中性层弧长)
1. 当 T<1.5 时, λ=0.5T 2. 当 T≧1.5 时, λ=0.4T 注: 当用折刀加工时:
1. 当 R≦2.0 时, 按 R=0 处理. 2. 当 2.0<R<3.0 时, 按 R=3.0 处理. 3. 当 R≧3.0 时, 按原值处理.
一般折弯 1 (R=0, θ=90°):
B
L=A+B+K
1. 当 0<T≦0.3 时, K=0
A
* * * * * * * 管制文件--------非经管理代表核准不得任意拷贝* * * * * * * * * *
2. 对于材料 (如SPCCSECCAL CuSUS 等): (1) 当 0.3<T<1.0 时, K=0.4T (2) 当 1.0≦T 时, K=0.4T
一般折弯 4 (R≠0 , θ≠90°):
L=A+B+K (K 值取中性.5T
∴
2. 当 T1.5 时, λ=0.4T
注: 当用折刀加工时:
A
1. 当 R2.0 时, 按 R=0 处理.
2. 当 2.0<R<3.0 时, 按 R=3.0 处理.
产品展开计算方法
产品展开计算方法
一、展开计算原理
板料在弯曲过程中外层受到拉应力,内层受到压应力,从拉到压之间有一段不
受拉力又不受压力的过渡层—中性层,中性层在弯曲过程中的长度和弯曲前一样,保持不变,所以中性层的计算弯曲件展开的基准,中性层位置与变形程度有关。
当弯曲半径较大,折弯角度较小时,变形程度较小,中性层位置靠近板料厚度的中心处。
当弯曲半径变小,折弯角度增大时,变形程度随之增大,中性层位置逐渐向弯曲中心的内侧移动,中性层到板料内侧的距离用λ表示。
二、计算方法
1、R=0 θ=90
L=(A-T)+
=(A-T)+
=A+B-2T+K
K=λ*π
2、R≠0 θ=90
L=(A-T-R)
当R≥5T时
3T<R<
1T<R≤
0 <R≤
3、R=0 θ≠90
λ=T/3
L=(A-T*tan
(a
4、R≠0 θ≠
L=(A-(T+R
*tan(
当R≥5T时
3T<R<
1T<R≤
0 <R≤
MAX
展开与弯曲一致,圆角处展开按保留抽高为H=H MAX,
冷冲模设计指导规范备注:
A:标注公差的尺寸设计值,取上下极限尺寸的中间值作设计标准值。
B:孔径设计值,圆孔直径小数点取一位(以配合冲头加工方便性),例:3.81取3.9。
C:产品图中未作特别标注的圆角,一般按R=0展开。
附件1:常见抽牙预冲孔孔径一览表。