
生产设备点检表
主要生产设备日常点检表
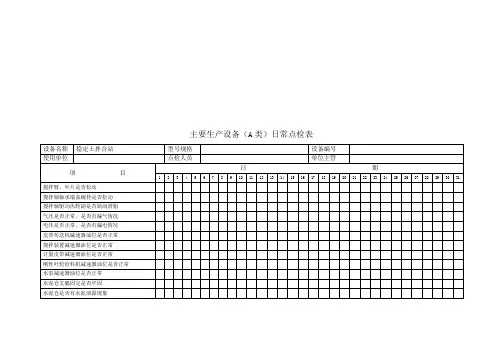
主要生产设备(A类)日常点检表
说明:检查结果良好者打“√”,无该项者打“/”,不良者打“×”,难以判断者打“?”。
点检时间:年月
主要生产设备(A类)日常点检表
说明:检查结果良好者打“√”,无该项者打“/”,不良者打“×”,难以判断者打“?”。
点检时间:年月
主要生产设备(A类)日常点检表
说明:检查结果良好者打“√”,无该项者打“/”,不良者打“×”,难以判断者打“?”。
点检时间:年月
主要生产设备(A类)日常点检表
说明:检查结果良好者打“√”,无该项者打“/”,不良者打“×”,难以判断者打“?”。
点检时间:年月
主要生产设备(A类)日常点检表
说明:检查结果良好者打“√”,无该项者打“/”,不良者打“×”,难以判断者打“?”。
点检时间:年月
主要生产设备(A类)日常点检表
说明:检查结果良好者打“√”,无该项者打“/”,不良者打“×”,难以判断者打“?”。
点检时间:年月
主要生产设备(A类)日常点检表
说明:检查结果良好者打“√”,无该项者打“/”,不良者打“×”,难以判断者打“?”。
点检时间:年月
主要生产设备(A类)日常点检表
说明:检查结果良好者打“√”,无该项者打“/”,不良者打“×”,难以判断者打“?”。
点检时间:年月。
设备点检表(范本)

操作员 设备使用时间 设备故障统计时间 故障停机时间 周点检及保养项目
1、执行每日点检、保养情况 2、定时清洁、打扫
小计
一周二周Biblioteka 三周四周五周
月点检及保养项目
1、执行每日、周点检情况 2、清洁设备螺杆 3、检查螺杆上下运动情况
保养情况
周保养人 单位主管确认
月保养人 单位主管确认
*每日上班前半个小时内完成日点检内容 *每周最后一个工作日实施周保养 *月保养由操作员每月26日前完成 *需数字记录的必须记录数值 1、记录符号 2、保养人与主管人员应签字确认,以示负责 3、本要求表各单位落实、实施、填写确实、遇到问题立即汇报 4、每月1号将完成表单交有关部门存档 5、本表单将作为审核参考
说明:
设备点检记录表
编号:
日点检与保养项目
1、开机吗?(是YES,否NO) 2、检查各部位有无异常情况 3、打开电源,检查各指示灯显示是否正常 4、试运行是否有异常情况 5、停机后完成清理工作
备名称:拉力机 设备编号:Q15 使用单位:实验室 月份: 1 2 3 4 5 6 7 8 9 # 11 # 13 14 15 16 # 18 19 20 # # 23 24 25 26 27 28 29 30 31
主要生产设备日常点检表

主要生产设备日常点检表
背景介绍
生产设备是企业正常运转的重要组成部分,为确保生产设备的正常运行,减少故障停机时间,保障生产计划的顺利进行,对生产设备进行日常的点检工作尤为关键。
本文档将详细介绍主要生产设备的日常点检内容及标准,供相关操作员参考和执行。
设备名称:XX设备
设备参数
•型号:
•制造商:
•技术规格:
•生产日期:
日常点检表
项目检查内容检查结果备注
电源插头是否接触良好正常 / 异常
硬件连接连接线是否松动正常 / 异常
控制面板按键是否灵敏正常 / 异常
温度设备运行时温度是否正常正常 / 异常
噪音运行时是否有异常噪音正常 / 异常
润滑润滑油是否充足正常 / 异常
运行状态设备运行是否稳定正常 / 异常
设备名称:YY设备
设备参数
•型号:
•制造商:
•技术规格:
•生产日期:
日常点检表
项目检查内容检查结果备注
电源插头是否接触良好正常 / 异常
硬件连接连接线是否松动正常 / 异常
控制面板按键是否灵敏正常 / 异常
温度设备运行时温度是否正常正常 / 异常
压力设备运行时压力是否正常正常 / 异常
消耗品当前消耗品是否充足正常 / 异常
运行状态设备运行是否稳定正常 / 异常
总结
通过对主要生产设备的日常点检,可以及时发现设备运行中的问题,保障生产过程的稳定性和安全性,提高生产效率,延长设备寿命。
建议操作员按照点检表的要求,定期对生产设备进行检查,并做好点检记录和故障处理,确保设备长期稳定运行。
以上是主要生产设备日常点检表,希。
设备日常点检表模板
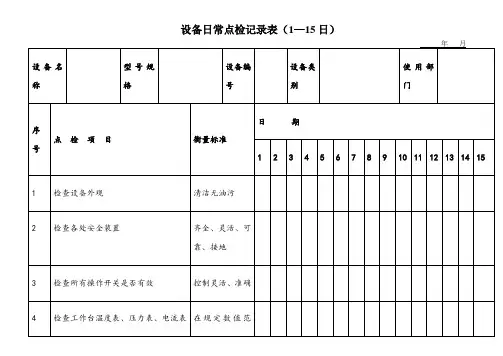
年月
设备名称
型号规格
设备编号
设备类别
使用部门
序号
点 检 项 目
衡量标准
日 期
1
2
3
4
5
6
7
8
9
10
11
12
13
14
15
1
检查设备外观
清洁无油污
2
检查各处安全装置
齐全、灵活、可靠、接地
3
检查所有操作开关是否有效
控制灵活、准确
4
检查工作台温度表、压力表、电流表显示数值是否正确
检查漏电开关
点检人签字
点检异常记录 异常排除记录
年月日
异常情况描述
点检人
年月日
维 修 内 容
维修人
说明:1、每日点检项目,点检者应在上班前30分钟内完成;2、点检者对点检合格的打“√”,不合格的打“×”,并在点检异常记录栏内描述。
设备日常点检记录表(16—31日)
年 月
设备名称
型号规格
设备编号
设备类别
处于停机位置
6
检查电气柜空调滤网、风冷机滤网、油冷机滤网及通风窗
无集尘
7
检查控制系统(轴、电机)运行状态
无振动及异常声音
8
设备是否编写操作规范
检查操作规范
9
是否定期保养
检查保养记录
10
设备日常检修是否记录
检要检修记录
11
电源是否具备漏电防护
检查漏电开关
点检人签字
点检异常记录 异常排除记录
年月日
异常情况描述
在规定数值范围内、效验
5
开机前检查各操作手柄、控制装置所处位置是否正确
生产设备点检表&维护表

编制 originator:Байду номын сангаасHubo
页数 page: 1
激光打印-1
文件名 / 版本号 path and file name / revision no: MD-F-005 V01
维护频次 /maintenance frequency
六
日
描述 Description
备注/Remarks
每日点检/Every Day
设备点检表

检查方法
试、看、听
记 √………….正常
1、每日开关前必须实际操作点检
入 ×…………不正常 方 ⊙…………修理完毕
备
注
2、停工后再开机前以△注记原停工日期 3、若多日停工可以大△注记即可
法 △…………停工
设备点检表
设备名称: 金属圆锯切机
NO
保养点检项目
1 保持机器、工作台面清洁
2 电源开关、插座、插头是否正常
试、看、听
记 √………….正常
入 ×…………不正常 方 ⊙…………修理完毕
备
注
法 △…………停工
设备点检表
设备编号:
使用部门:
年
月
保养周
日
期
日 周 月 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
Ⅴ
3 检查主轴转动进刀机构是否灵活可靠。 Ⅴ
4 检查液压油量、油质是否符合要求。
Ⅴ
5 检查各操作手柄是否齐全。
Ⅴ
6 每天按规定润滑机床各部位
Ⅴ
7 每班工作后清洁机床、上防锈油防锈。 Ⅴ
8 每班工作后是否把主轴箱退回摇臂根部。 Ⅴ
9
10
11
12
13
14
15
16
17
审 核
点检者
记 √………….正常
入 ×…………不正常 方 ⊙…………修理完毕
设备编号:
使用部门:
年
月
NO
保养点检项目
保养周期
日
期
日 周 月 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
设备日常点检表模板
设备日常点检表模板设备日常点检记录表(1-15日)年月:_______ 设备名称:简易数控双柱立式车床设备编号:设备类别:重、稀、关序号项目名称检查标准1 检查设备外观清洁无油污、无黄袍2 检查各处安全装置齐全、灵活、可靠3 检查所有操作开关是否有效控制灵活、准确4 检查工作台温度表、压力表、电流表显示数值是否正确在规定数值范围内5 开机前检查各操作手柄、控制装置所处位置是否正确处于停机位置6 检查稳压器电源输出电压是否正常 380V±10%7 检查油冷机油温表数值是否在要求范围内 12~35℃8 检查滑枕垂直移动润滑面表面有油膜9 检查主轴电机运行状态无振动及异常声音10-15 点检电气柜空调滤网、风冷机滤网、油冷机滤网及通风窗无集尘说明:1、每日点检项目,点检者应在上班前30分钟内完成;2、点检者对点检合格的打“√”,不合格的打“×”,并在点检异常记录栏内描述。
设备日常点检记录表(16-31日)年月:_______ 设备名称:简易数控双柱立式车床设备编号:设备类别:重、稀、关序号项目名称检查标准1 检查设备外观清洁无油污、无黄袍2 检查各处安全装置齐全、灵活、可靠3 检查所有操作开关是否有效控制灵活、准确4 检查工作台温度表、压力表、电流表显示数值是否正确在规定数值范围内5 开机前检查各操作手柄、控制装置所处位置是否正确处于停机位置6 检查稳压器电源输出电压是否正常 380V±10%7 检查油冷机油温表数值是否在要求范围内 12~35℃8 检查滑枕垂直移动润滑面表面有油膜9 检查主轴电机运行状态无振动及异常声音16-31 点检电气柜空调过滤网、风冷机滤网、油冷机滤网及通风窗无集尘16-31 检查工作台静压系统压力表视值(操作台面压力表)4MPa左右点检异常记录年月日异常情况描述点检人年月日维修内容维修人改写后的每段话:1.检查设备外观,要求清洁无油污、无黄袍。
2.检查各处安全装置,要求齐全、灵活、可靠。
设备日常点检表模板
设备日常点检表模板一、设备基本信息1. 设备名称:____________________2. 设备编号:____________________3. 设备型号:____________________4. 所属部门:____________________5. 安装日期:____________________6. 负责人:____________________二、点检项目及标准1. 设备外观检查设备表面是否有污渍、磨损、变形等现象。
确认设备标识是否清晰可见。
2. 电源及连接线检查电源线是否完好,无破损、老化现象。
确认电源插头与设备连接紧密,无松动。
3. 运行状态启动设备,观察运行是否正常,有无异常声响。
检查设备各项功能是否正常,如:启动、停止、急停等。
4. 安全防护装置确认设备安全防护罩、限位器等是否完好,无破损。
检查安全警示标识是否清晰可见。
5. 润滑系统检查油箱油位是否正常,油质是否清洁。
确认润滑点润滑情况,无漏油现象。
6. 传动系统检查皮带、链条等传动部件是否紧固,无松弛、磨损现象。
确认齿轮、轴承等转动部件是否正常,无异响。
7. 控制系统检查按钮、开关等控制元件是否灵敏,无损坏。
确认显示屏、指示灯等显示装置是否正常。
8. 排污及冷却系统检查排污管道是否畅通,无堵塞现象。
确认冷却水循环系统是否正常,无泄漏。
三、点检记录1. 点检日期:____________________2. 点检人员:____________________3. 点检情况记录:设备外观:____________________电源及连接线:____________________运行状态:____________________安全防护装置:____________________润滑系统:____________________传动系统:____________________控制系统:____________________排污及冷却系统:____________________4. 异常情况处理:异常现象:____________________处理措施:____________________处理结果:____________________设备整体运行状况:____________________需要跟进的问题:____________________下一步工作计划:____________________四、定期检查与维护1. 定期检查项目电气系统:检查电路板、继电器、接触器等电气元件是否正常。
设备点检表(标准格式)
设备点检表(标准格式)编制审核批准版本项⽬序号符号123456781231234123123121233412部位编号点检频次责任岗位符号1⽇作业员2⽇作业员3周作业员待砂轮架液压表上升到1.0~1.5Mpa时,此时MDI在状态下运⾏砂轮启动程序。
1)新砂轮空运转五分钟,关好防护,防⽌突然爆裂,引起安全事故。
2)触摸砂轮架,检查砂轮平衡情况,若抖动厉害,需要拆下重新平衡。
参数"220"为设置砂轮空程量,半径值,毫⽶单位,值增加进⼑,反之。
OEM中设置磨削总余量如图,直径值,毫⽶单位,值增加进⼑,反之。
启动“⾃动循环”程序即运⾏,如【图⼀】序号③所⽰。
将旋转中砂轮停⽌,待砂轮完全停⽌后断掉电机使能⽅可按“急停”按钮;旋转系统控制电源旋纽"断开"【图⼀】序号①,此时系统电源关闭;⼆、加⼯及调整操作31主轴油箱压⼒液压油箱压⼒导轨与丝杆润滑重点关注事项故障处理流程⽬视参数"141-158"分别为"1-18"⽚凸轮的补偿值,补偿原则:输正值、退⼑、测值变⼤,输负值、进⼑、测值变⼩。
如【图⼆】界⾯所⽰。
电器柜总电源拨⾄OFF位置,此时强电部分断开。
⽤⼚家专⽤拆卸砂轮⼯具将砂轮卸下,松开法兰盘更换新砂轮。
确认上、下减振垫是否完整,反之更换,对⾓逐步拧紧螺钉,防⽌单向受⼒更换后必须⽤⼩⽊锤敲击砂轮的边缘,确保砂轮装机前没有开裂。
装上平衡⼼轴将砂轮放置平衡架上,调整平衡块,使砂轮⼈为旋转在任意⼀⾓度即可静⽌,则砂轮静平衡已经调整好。
2B、【设备点检作业标准】——记录⽂件《设备点检表》三、安全及异常处理适⽤机型宁波圣龙汽车零部件有限公司设备操作、点检、保养作业标准4更换⼑具尺⼨调整产品换型12常见异常A.【设备操作作业标准】——操作“应知”“应会”内容CNC8312⽅法及要点说明图⽰及指⽰说明设备名称停电关机后,⾸次启动"⾃动循环"应单断并进给倍率不⾼于50%状态下执⾏程序。
生产设备日常点检表
设备名称: 日期
项目 1.电源开关是否正常.
型号规格:
编号:
年月
组长:
1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
2.加工液是否到位.
3.设备各部润滑点状况是否正常.
4.检查手柄、档位、开关、旋 钮等确保在原位或所需的位置
4.X.Y.Z轴走向是否正常.
5.操作控制杆是否正常.
6.传动皮带、齿轮是否良好.
7.机床运转是否正常.
8.磁力盘磁力是否正常。
9运作是否正常.
12.离合器与刹车运行状况是否良 好. 13.夹头是否夹好,有无松动.
14.地脚螺丝有无松动.
15.重要继电器、接触器是否良 好.
点检异常(异常内容)
处理措施及结果
点检者 备注:1、本点检表适用于所有生产加工设备;2、每天作业开始使用前由操作者进行点检;3、点检正常用“√”表示,点检异常则用“×”表示,并向组长或设备维修人员汇报,同时 将异常内容和处理措施及处理结果记入表中;4、如果当天没有使用则用“/”记录;5、如果无此项点检内容用“—”记录;6、每月底由组长收集表格,并交部门助理存档。