
萨福双脉冲气保焊说明书DIGIPLUS
参数显示
送丝速度/板厚/电流参 数显示选择
设置菜单选择
参数调节旋钮
焊丝直径/设置选择 焊丝材料选择
DIGI@PULS
焊接周期选择
焊接周期参数的选择
焊接周期参数只有在调整需要的情况下才出现。
➢2阶模式 ➢一元化热起弧2阶模式 ➢一元化2阶模式,带有自动衰减功能 ➢一元化热起弧2阶模式,带有自动衰减功能 ➢2阶,4阶,点焊的双脉冲模式 ➢点焊模式 ➢点焊一元化模式,带有自动衰减功能 ➢ 点焊一元化模式热起弧模式 ➢ 点焊一元化热起弧模式,带有自动衰减功能
DIGI@PULS
中间电缆
➢ 焊接设备的构成 • 在送丝机和电源之间的快速连接电缆
DIGI@PULS
焊枪选择
➢ 焊接设备的构成
焊枪 (DIGIPULS 320)
PROMIG 441 3 m, ref. W000260897 PROMIG 441 4 m, réf. W000260898 PROMIG 441 5m, réf. W000260898
焊枪 (DIGIPULS 320W)
PROMIG 341w 3 m, ref. W000260903 PROMIG 341w 4 m, réf. W000260904 PROMIG 341w 5m, réf. W000260905
焊枪 (DIGIPULS 420W)
PROMIG 441w 3 m, ref. W000260906 PROMIG 441w 4 m, réf. W000260907 PROMIG 441w 5m, réf. W000260908
✓ 送丝速度 ✓ U 峰值电压 (V) ✓ 精细设置 (+/-)
DIGI@PULS
▪ 冷双脉冲 ( CDP )
脉冲波
基值电流时间
峰值电流时间
冷双脉冲波
冷双脉冲
冷双脉冲可以在薄钢板上形成高质量的焊缝,并可防止变 形。冷双脉冲可以形成良好的焊缝外观,适用于焊接超薄 铝板或不锈钢薄板 (< 2mm)。
SETUP
DIGI@PULS
▪ 字母代码显示
▪ 设备设置菜单
SETUP
➢自动化层次 ➢冷却单元控制 ➢信号延迟(自动) ➢语言选择 ➢回路电阻、电感测定 ➢回路电感显示 ➢回路电阻显示 ➢软件更新 ➢恢复出厂设置
DIGI@PUSL
送丝机
采用四轮送丝系统,工作高效、稳定 操作非常简单,操作者使用容易 内部没有复杂的电子设备, 是一个非常坚 固的工具
DIGI@PULS
字母显示
焊丝选择
✓选择代表材料的字母 ( 铝和合金, 碳钢 ; 不锈钢 , 等等…)
✓从提供的材料中进行选择 ( 根据程序的不同而不同 )
注意:材料的选择决定了焊丝的直径,气体和可提供的程序。
DIGI@PULS
数字显示
直径/设置选择
✓ 选择代表焊丝直径的图标 ✓通过编码器在所提供的直径中进行选择( 程序不同,直径不同 )
• 钛型焊条 • 一般焊条 • 纤维素焊 条
DIGI @PULS
设备介绍
➢ 各种类型的焊丝
•钢 • 不锈钢 • 铝和 铝合金 • 硅铜 • 铜铝 • 药芯焊丝 • 一般的药性焊丝 • 金属芯焊丝 ➢ 直径为 :
•对于 DIGIPULS 320/320W为 0.6mm 至 1.2mm •对于 DIGIPULS 420W为 0.8mm 至 1.6mm
DIGI@PULS
设备组成
➢ 焊接设备的构成
✓焊接设备由6个主要部件构成
• 电源及其初级电缆 ( 5 米长 ) • 冷却单元 • 送丝装置 • 送丝机和电源之间的快速连接线缆 • 焊枪 • 接地电缆 ( 5 米长 ) 和接地夹子 • 车间小车 ( 选件 )
与焊接设备一起定购的选件是单独送货的。若要安装这些选件,请参考选 件的使用说明。
DIGI@PULS
图形显示
程序选择
平滑电流 ✓与柔性短弧过渡模式有关,以大颗粒过渡模式来结束焊接速度增加时的射流模式。
快速短弧 ✓ 与动态短弧过渡模式有关,可进行碳钢和不锈钢的焊接(例如:在薄金属板上的焊接)
- 通过增加送丝速度,喷射弧过渡模式自动变成柔性短弧过渡模式,从而避免了大颗粒 过渡模式。
注意:CO2程序只自动使用动态短弧过渡,而不允许进入快速短弧过渡模式。
柔性短弧对CO2不合适,电弧焊,电弧不稳定。
DIGI@PULS
图形显示
程序选择
脉冲 ✓ 硬弧脉冲模式 ( 所有材料 )。
电焊条 ✓ DIGI@ WAVE 320/320W/420W均能焊接各种类型的电焊条
( 钛型焊条 ; 一般焊条 ; 纤维素焊条 )
✓ 送丝速度 ✓ 电弧电压 (V) ✓ 电弧动特性 (系数)
DIGI@PULS
脉冲过渡
上坡时间
1
下坡时间
峰值时间
基值时间
2 3
波形
La 波形控制
微处理器电源有助于按照不同的焊接材料选择波 形
调节模式
➢峰值电流 (钢 ; 不锈钢) ➢基值电流/ 频率 (合金) +
3
1
2
➢基值电流/ 频率 / 峰值电流
DIGI@PULS
▪ 选件
▪ 车间小车
功能: 在车间工作环境里(地面上布满了焊接电缆和管子)方便地移动电源。
DIGI@PULS
▪ 选件
▪ 转环
这个选件,只和车间小车一起使用,若送丝机与其小车固定在一起(也只有在 这种情况下)可以使送丝机旋转180度 。
E DIGI@PULS
▪ 选件
▪ 先进的焊枪
DIGI@PULS
▪ 开机
警告: 第一次启动的时候必须进行如下操作:
1) 在送丝部件中安装焊丝 2) 焊接的准备工作 3) 选择语言 4) 水冷/空冷焊枪的选择 5) 测试气体 6) 送出焊丝
7 ) 电源的校准( 中间电缆电感 和电阻的校准 ) 校准对于高质量的焊接是非常重要的。
设备安装完毕或设备的设置有任何变动时,必须进行校准,如中间 导线从5米变为10米时必须进行校准。
DIG@IPULS
▪ 选件
-遥控器 -车间小车 -转环 -高级焊枪 -自动化层次1 -自动化层次2 -送丝机的吊索眼
DIGI@PULS
▪ 选件
▪ 遥控器
遥控器的功能: 1. 无论是否处于焊接状态,根据设备的设置可以进行参数设置(送丝速度,精细设
置和频率,峰值电压,电弧电压和电弧的动特性)。 2. 焊接程序求和,并运行程序。 3. 在同一工艺中将若干程序链接起来。 4. 改变和存储焊接程序。 5. 无论是否处于焊接状态,显示可调焊接参数,以及需要修改或运行的程序编码。
选件: 高级焊枪
W000055072
DIGI@PULS
设备技术参数
➢ 电源的技术规格
DIGI@PULS
水冷系统
➢焊枪冷却设备的技术特性 ( 除了 DIGIPILS320外 )
泵 风扇
最大压力 最大流量
注意:不要使用自来水。
DIGI@PULS
前面板功能
焊接周期选择
设置调节旋钮 焊接过程选择 焊接保护气体选择
冷双脉冲的优点
➢ 在薄金属板上的性能 (没有变形) ➢ 减少飞溅 ➢ 便于操作 ➢ 焊缝外观
冷双脉冲调节
✓ 时间1 (s)= 时间2 (s)
基值电流时间 峰值电流时间
送丝速度 1 (m/mn) /送丝速度 2 (m/mn)
%
DIGI@PULS
▪ DIGIPULS320/320W的一元化
DIGI@PULS
➢ (合金) + +
1
2
3
电阻和电感的校准
校准 (电阻+电感) 有助于更好地进行调节 ( 根 据中间导线 )
DIGI@PULS
脉冲
脉冲焊 ➢不锈钢和铝焊丝的熔解能力极佳
一元化调节
✓ 送丝速度 (m/mn) ✓ 弧长 (+/-) ✓ 精细设置 (+/-)
手动调节
DIGI@PULS
图形显示
设置模式选择
➢在一元化模式中,您可调节以下内容:
➢ 送丝速度设置
✓ 按照焊接厚度选择相应的送丝速度。
➢ 弧长 : ✓ 该设置可以改变弧长, 在目前一元化模式的值左右变动。
➢ 精细设置 : ✓ 在平滑过渡和快速短弧中,精细模式可以使操作者减少或增加电源的电子震动。 ✓ 在脉冲焊中,精细设置可以根据焊丝和气体成分的不同而优化熔滴分离的位置。
与标准焊枪相比,这种焊枪还具有其他功能: 当焊接时或未焊接时,均可调节送丝速度,程序编码和弧长.
DIGI@PULS
DIGI @PULS
设备介绍
➢ DIGI PULS 320/320w/420 w为手动焊接设备,
可进行以下操作:
✓ MIG / MAG / 药芯焊丝焊
• 平滑电流 : 柔性短弧; 球形弧; 喷射弧 • 快速短弧 (ALW 特有的) 和 动态短弧 • 冷双脉冲 ✓ 偶尔用于电焊条焊
DIGI@PULS
短弧过渡和快速短弧过渡
电弧转变
电弧转变
细调对短弧波形的影响
电弧转变
电弧转变
细调对快速短弧波形的影响
一元化模式调节
✓ 送丝速度 (m/mn) ✓ 弧长 (+/-) ✓ 精细设置 (+/-)
手动调节
✓ 送丝速度(m/mn) ✓ 电弧电压 (V) ✓ 精细设置 (+/-)
自由调节
DIGI@PULS
▪ 菜单设置
▪ 自动化
DIGIPULS 320/320W/420W焊接设备自动化十分容易,只要连接到焊 机背面的J3插座就可以了。
为确保关闭R1接触点,须在“Automatic”子菜单设置“Aut”, SETUP 的值为Dep(如何进入设置,请参看段落C4)。在设置的子菜单中的 “step”中的“Dep”的值可以用来调节延迟关闭接触点。
二保焊机安全操作说明1
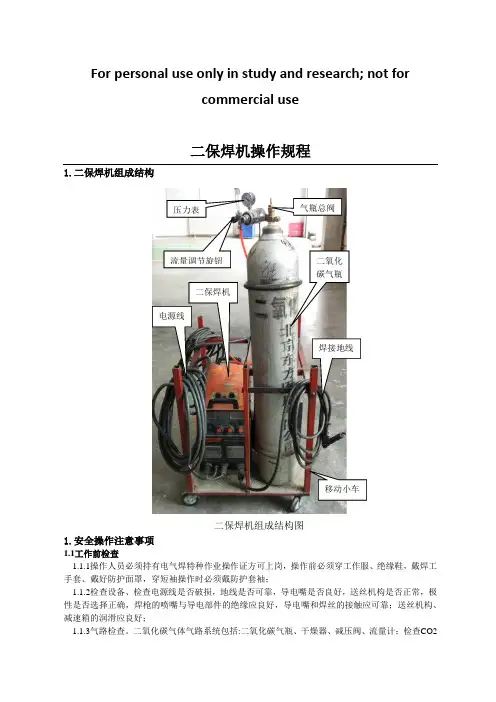
For personal use only in study and research; not forcommercial use二保焊机操作规程1.二保焊机组成结构二保焊机组成结构图1.安全操作注意事项1.1工作前检查1.1.1操作人员必须持有电气焊特种作业操作证方可上岗,操作前必须穿工作服、绝缘鞋,戴焊工手套、戴好防护面罩,穿短袖操作时必须戴防护套袖;1.1.2检查设备、检查电源线是否破损,地线是否可靠,导电嘴是否良好,送丝机构是否正常,极性是否选择正确,焊枪的喷嘴与导电部件的绝缘应良好,导电嘴和焊丝的接触应可靠;送丝机构、减速箱的润滑应良好;1.1.3气路检查。
二氧化碳气体气路系统包括:二氧化碳气瓶、干燥器、减压阀、流量计;检查CO2二保焊机电源线压力表气瓶总阀 流量调节旋钮气体减压阀和流量计,安装螺母应紧固,减压阀和流量计的气体入口和出口处不得有油污和灰尘;使用前检查各项连接处是否漏气,二氧化碳气体是否畅通和均匀喷出;清理焊枪焊嘴时,应关闭开关,焊丝不准对面部;气瓶阀门处不得有污染,开启气瓶阀门时,不得将脸靠近出气口;1.1.4焊接现场周围不应存放易燃易爆物品,工作场所应有良好的通风措施;1.1.5焊机电源线过障碍物、尖角、锐边或有割伤危险部位时必须进行防护;1.1.6不准在带压、带气、带电设备上进行焊接,特殊情况下须焊接时,应制定周密的安全措施,并安全主管领导批准;检查程序如下图:1.2焊接准备1.2.1施焊人员打开电焊机开关时,应戴干燥的绝缘手套,另一只手不得按在电焊机的外壳上;1.2.2根据焊件的形状、材料、厚度、焊接位置等情况选择正确的焊接参数进行施焊;1.2.3焊丝在安装中,要确认送丝轮的安装与丝径吻合,调整加压螺母,视丝径大小加压;1.3 焊接后注意事项1.3.1焊接人员离开现场时,必须检查现场,确保无火种留下;1.3.2工作完毕后关闭电源和气瓶,保养设备,保持工作场地整洁;1.3.3机器周围要保持清洁卫生,电线要保持整齐良好,用完后必须盘好,然后方可离开工作岗位;1.3.4焊接完毕后,应及时关闭焊机电源,将二氧化碳气瓶总阀关闭;1.3.5收回焊把线,及时清理现场;1.4操作程序和步骤①打开焊机电源开关,电源开关向上置于"1"的位置,电源指示灯亮;②打开气瓶盖,用扳手打开气瓶总阀;③将流量调节旋钮慢慢向"OPEN"方向旋转,直到流量表上的指示数为15~25L/min;④供气开关置于"检气"位置;⑤供气开关置于"焊接"位置;⑥将焊接地线夹持到被焊件上;⑦旋拧电流和电压调节旋钮进行焊接电流、电压调整,电流、电压显示数值变化;⑧调整好后进行焊接;焊接结束按照反方向关闭各开关。
萨福双脉冲气保焊说明书DIGIPLUS420
(合金) + +
1
2
3
电阻和电感的校准
校准 (电阻+电感) 有助于更好地进行调节 ( 根 据中间导线 )
DIGI@PULS
脉冲
脉冲波形
减少变形和飞溅物 全位置焊 不锈钢和铝焊丝的熔解能力极佳
一元化调节
送丝速度 (m/mn) 弧长 (+/-) 精细设置 (+/-)
冷双脉冲的优点
在薄金属板上的性能 (没有变形) 减少飞溅 便于操作 焊缝外观
冷双脉冲调节
时间1 (s)= 时间2 (s)
基值电流时间 峰值电流时间
送丝速度 1 (m/mn) /送丝速度 2 (m/mn)
%
DIGI@PULS
DIGIPULS320/320W的一元化
DIGI@PULS
DIGI@PULS
菜单设置
自动化
DIGIPULS 320/320W/420W焊接设备自动化十分容易,只要连接到焊 机背面的J3插座就可以了。
为确保关闭R1接触点,须在SETUP 的值为Dep(如何进入设置,请参看段落C4)。在设置的子菜单中的 “step”中的“Dep”的值可以用来调节延迟关闭接触点。
DIGIPULS 420的一元化
DIGI@PULS
图标显示
焊接方式的选择
协同/手工模式选择显示 2T循环选择显示
选择代表焊接方式的图标 选择2阶模式 ; 4阶模式或点焊模式
2T/4T/点焊和协同、手工模式选择 旋钮
DIGI@PULS
字母代码显示
焊接周期设置菜单
点焊时间 预送气时间 热起弧时间 热起弧电流 热起弧电压 填弧坑时间 填弧坑电流 填弧坑电压 回烧时间 结束脉冲 后滞气时间 电弧的精细调节 电弧焊模式中热 起弧时间的设定 电弧焊模式中热 起弧电流的设定 冷双脉冲时间 冷双脉冲电流
萨福双脉冲气保焊说明书DIGIPLUS
DIGI@PULS
▪ 开机
警告: 第一次启动的时候必须进行如下操作:
1) 在送丝部件中安装焊丝 2) 焊接的准备工作 3) 选择语言 4) 水冷/空冷焊枪的选择 5) 测试气体 6) 送出焊丝
7 ) 电源的校准( 中间电缆电感 和电阻的校准 ) 校准对于高质量的焊接是非常重要的。
设备安装完毕或设备的设置有任何变动时,必须进行校准,如中间 导线从5米变为10米时必须进行校准。
选件: 高级焊枪
W000055072
DIGI@PULS
设备技术参数
➢ 电源的技术规格
DIGI@PULS
水冷系统
➢焊枪冷却设备的技术特性 ( 除了 DIGIPILS320外 )
泵 风扇
最大压力 最大流量
注意:不要使用自来水。
DIGI@PULS
前面板功能
焊接周期选择
设置调节旋钮 焊接过程选择 焊接保护气体选择
注意:CO2程序只自动使用动态短弧过渡,而不允许进入快速短弧过渡模式。
柔性短弧对CO2不合适,电弧焊,电弧不稳定。
DIGI@PULS
图形显示
程序选择
脉冲 ✓ 硬弧脉冲模式 ( 所有材料 )。
电焊条 ✓ DIGI@ WAVE 320/320W/420W均能焊接各种类型的电焊条
( 钛型焊条 ; 一般焊条 ; 纤维素焊条 )
冷双脉冲的优点
➢ 在薄金属板上的性能 (没有变形) ➢ 减少飞溅 ➢ 便于操作 ➢ 焊缝外观
冷双脉冲调节
✓ 时间1 (s)= 时间2 (s)
基值电流时间 峰值电流时间
送丝速度 1 (m/mn) /送丝速度 2 (m/mn)
%
DIGI@PULS
▪ DIGIPULS320/320W的一元化
萨福铝焊机说明书

电路图........................................................................................................................24
CONTENTS
SAFETY INSTRUCTIONS............................................................................................ 2
D – 维护 .....................................................................................................................21 1. 备件 ................................................................................................................21 2. 一般故障排除 ..............................................................................................22
Contact :
中文 对于操作者和接近工作区的人员来说, 电弧焊和等离子切割 时很危险的,所以请仔细阅读此操作手册。
Arc welding and plasma cutting may be dangerous for the operator and persons close to the work area. Read the operating manual.
脉冲气保焊 英文说明书

脉冲气保焊英文说明书Pulse Gas Shielded Welding User Manual1. IntroductionThank you for choosing the Pulse Gas Shielded Welding System. This user manual aims to provide comprehensive instructions on the operation, safety precautions, and maintenance of the welding system. It is essential to carefully read and understand this manual before using the equipment.2. Safety Precautions2.1 General Safety Guidelines:- Only trained and qualified personnel should operate the welding system.- Ensure that the work area is well-ventilated to prevent the accumulation of harmful fumes.- Wear appropriate personal protective equipment (PPE), including welding helmet, gloves, and protective clothing.- Keep flammable substances, such as oil and grease, away from the welding area.- Do not touch the welding electrode or metal workpiece during or immediately after welding as they may be extremely hot.2.2 Electrical Safety:- Before connecting or disconnecting the welding system to the power source, ensure that the power is turned off.- Inspect the power cord regularly for any signs of damage. Replace it immediately if any defects are found.2.3 Gas Safety:- Only use the shielding gas specified in the welding system's manual.- Check gas cylinders for leaks before use.- Avoid inhaling the shielding gas. Ensure the presence of adequate ventilation.3. System Components3.1 Power Source:The pulse gas shielded welding system consists of a power source unit, which converts the input electricity into high-frequency pulses for welding.3.2 Welding Torch:The welding torch is equipped with a consumable electrode and a nozzle for directing the shielding gas towards the weld pool.3.3 Gas Supply:Shielding gas, such as argon or a mixture containing argon, is supplied from a gas cylinder to the welding torch through a gas regulator and hose.4. Operating Instructions4.1 Setup:- Connect the power source to a suitable power outlet.- Attach the welding torch to the power source using the designated connector.- Ensure the gas supply is connected securely to the gas regulator and welding torch.4.2 Welding Parameters:- Set the appropriate welding current, pulse frequency, pulse width, and gas flow rate according to the material thickness and welding requirements.- Refer to the welding system's manual for recommended parameters.4.3 Welding Technique:- Hold the welding torch at a suitable angle (around 10-15 degrees) and maintain a constant distance (approximately 10-15mm) between the torch nozzle and the workpiece.- Move the torch along the weld joint, following a steady and controlled motion.- Control the interplay between the welding torch movement and the synchronization of pulse frequency to achieve desired welding results.5. Maintenance and Troubleshooting5.1 Maintenance:- Regularly inspect all cables, connectors, and hoses for signs of wear or damage. Replace any damaged components immediately.- Clean the welding torch and nozzle regularly to remove any spatter or debris.- Ensure the gas supply is sufficient and cylinders are properly secured.5.2 Troubleshooting:Problem: Insufficient penetration or incomplete fusion.Solution: Increase welding current or adjust pulse parameters.Problem: Excessive spatter during welding.Solution: Check and clean the welding torch, replace consumables if necessary.Problem: Shielding gas leakage.Solution: Inspect gas connections, tighten or replace faulty components.6. Warranty and SupportThis Pulse Gas Shielded Welding System is covered by a limited warranty. Please refer to the warranty terms and conditions provided with the equipment for detailed information. For technical support or any inquiries, please contact our customer service department.7. ConclusionBy following the instructions provided in this user manual, users can ensure safe and effective operation of the Pulse Gas Shielded Welding System. Remember to always prioritize safety, use proper techniques, and perform regular maintenance to achieve high-quality welds.。
焊接机说明书资料

点焊逆变电源使用说明书目录1. 使用注意事项 (2)1.1 安全注意事项 (3)1.2 使用前注意事项 (5)2. 概述 (5)2.1 机器的原理 (5)2.2 机器的特点 (5)2.3 技术参数 (6)3. 连接说明 (6)3.1 电源控制箱连接说明 (6)3.2 变压器箱连接说明 (7)4. 操作说明 (8)4.1 操作面板组成及其说明 (8)4.2 LCD显示屏 (8)4.2.1 显示屏及显示切换 (8)4.2.2 显示屏上的状态设定按钮 (10)4.2.3 焊接参数及其显示 (11)4.2.4 功能参数及其显示 (11)4.2.5 显示屏上的其它内容 (12)4.3 参数设定范围 (12)4.4 参数设定方法 (12)4.4.1 参数组设定 (12)4.4.2 参数值设定 (13)4.5 焊接操作 (13)5. 特别应用 (13)5.1 使用不同焊接参数 (13)5.2 双机头应用........................................................................................错误!未定义书签。
5.3 自动化应用 (13)6. 安装调试 (14)7. 一般故障处理 (15)1. 使用注意事项(1)安全上的注意使用前请熟读此「安全上的注意」,正 确使用本装置。
■为了安全使用,防止对使用者及他人造 成危害和损伤,请务必仔细阅读这些与 安全有关的注意事项。
由于任何一个都和安全都有重要关系, 因此请务必仔细阅读。
■ 各安全警示分危险、警告、注意。
警示标志的含义如下:请不要随意触摸装置的内部由于装置内部有高电压存在,随意触摸装置的内部是非常危险的。
供电电源连接插座带有高压,请不要触摸插座的连接端子。
除了我公司技术服务人员以外请不要随意触摸。
请绝对不要自行拆装、修理、改造本装置 会有触电、起火的危险。
需要检、修理时,请与经销商或本公司联系。
萨福双脉冲气保焊说明书DIGIPLUS@420
DIGI@PULS
字母显示
焊丝选择
选择代表材料的字母 ( 铝和合金 碳钢 ; 不锈钢 , 等等 铝和合金, 等等…) 从提供的材料中进行选择 ( 根据程序的不同而不同 )
注意:材料的选择决定了焊丝的直径,气体和可提供的程序。 注意:材料的选择决定了焊丝的直径,气体和可提供的程序。
DIGI@PULS
DIGI@PULS
图形显示
程序选择
选择代表程序的图表 在所提供的程序中进行选择
提供3种程序 对于 MIG / MAG 焊,DIGIPULS提供 种程序。 提供 种程序。
DIGI@PULS
图形显示
程序选择
平滑电流
与柔性短弧过渡模式有关,以大颗粒过渡模式来结束焊接速度增加时的射流模式。 与柔性短弧过渡模式有关,以大颗粒过渡模式来结束焊接速度增加时的射流模式。
注意: 程序只自动使用动态短弧过渡,而不允许进入快速短弧过渡模式。 注意:CO2程序只自动使用动态短弧过渡,而不允许进入快速短弧过渡模式。
柔性短弧对CO 不合适,电弧焊,电弧不稳定。 柔性短弧对 2不合适,电弧焊,电弧不稳定。
DIGI@PULS
图形显示
程序选择
脉冲 硬弧脉冲模式 ( 所有材料 )。 。
选件: 高级焊枪 选件:
W000055072
DIGI@PULS
设备技术参数
电源的技术规格
DIGI@PULS
水冷系统
焊枪冷却设备的技术特性 ( 除了 DIGIPILS320外 ) 外
泵 风扇 最大压力 最大流量
注意:不要使用自来水。 注意:不要使用自来水。
DIGI@PULS
前面板功能
参数显示 送丝速度/板厚 电流参 送丝速度 板厚/电流参 板厚 数显示选择 焊接周期选择
CO2气体保护焊操作规程
CO2气体保护焊操作规程1.前言CO2气体保护焊是现代焊接技术中最常用的一种。
其操作简单,能够焊接大多数金属材料,具有高效,高质,高产,低成本等优点,因而在现代工业生产中得到广泛应用。
本操作规程旨在规范CO2气体保护焊的操作流程,保障操作安全,提高焊接质量。
2.适用范围本规程适用于利用CO2气体保护焊设备对金属材料进行焊接的工作人员,包括操作者和管理人员。
3.操作流程3.1设备准备(1)检查设备:开机前检查设备是否正常运转,检查压力表的指示是否正常。
如出现故障,及时停机检修。
(2)清洁工作:做好设备的清洗与保养工作,避免灰尘和腐蚀物进入设备内部。
(3)准备工具:确认焊接材料与焊丝规格,并准备所需的工具。
3.2准备焊接材料进行CO2气体保护焊操作前,需要准备好所焊接的金属材料,保证其表面无污染和氧化,并将焊缝依据工艺要求进行准备(如磨口)。
3.3应用焊丝将选用的焊丝装入焊接枪内,并调整好电流、电压、送丝速度等参数。
3.4开启气源将CO2气体连接到气源阀,并开启气源。
在气源阀上设定出气流量,一般为5-20升/分钟。
当工作结束必须关闭气源。
3.5开始焊接在开始焊接之前,应先在废杂铁等废材上进行试焊,检测焊接效果,并根据试焊调整电流、电压、送丝速度等参数和枪头方向。
试焊通过后,开始正式焊接金属材料,注意掌握移动焊接枪的方法及速度,不可过快或过慢,以免影响焊接质量。
3.6结束焊接停止送丝,关闭气源阀,然后再关掉电源总开关,关闭焊接设备。
断开气源管路,清除焊丝等残渣。
4.注意事项(1)人员安全:操作前必须着防护服、护目镜、手套、耳塞等个人防护用品,长时间连续使用时应时常小憩。
(2)环境安全:操作场所必须具备良好的通风条件,以保证操作者不会受到二氧化碳的危害,并且不会对环境带来污染。
(3)设备安全:操作过程中确保焊接设备稳定,焊接过程中不可将焊接枪对准自己或他人。
(4)质量保证:焊接后要进行质量检验,以保证焊接质量符合要求。
法国沙福焊机420说明书
法国沙福焊机420说明书Digipuls l 420焊机特点简介:1.全数字化控制逆变脉冲MIG/MAG焊机,控制精确,欧洲新科技2.人性化设计,符合人体工程学,并荣获法国JANUS工业设计大奖3.GENIUS专家系统,旋钮选择,操作简单;数字显示4.多项专利技术,保证优良焊接质量:冷双脉冲CDP:自动将两个焊接程序排序,从而限定热输入量,并且可获得与TlIG 焊相媲美的焊缝外观;适合薄板焊接;防止变形;快速短弧:在颡粒过渡电流区间实现短路过渡,增加了短路过渡的电流区间,提高焊接速度,减少变形和飞溅,降低烟尘散发4阶模式:可按动焊枪开关调节焊接电流,可调用最多4个设定好的焊接电流5.MIG钎焊:适合电镀金厘薄板焊接,焊缝允许公差很大,减少变形6.提高逆变频率到200K赫兹,加快焊机反映速度;减少实际输出误差;7.可配数字显示焊枪:焊接过程中可调节电流大小,并可调用焊接程序8.设备本身带有超过150条的焊接专家程序。
焊机可存储100条焊接程序9.可用于手工焊。
自动焊,适合焊接所有金厘;10.2T,4T,点焊,4阶模式,双脉冲等多种焊接循环11.可配推拉丝焊枪和内置遥控器的液晶数显焊枪12.送丝机:全封闭式四轮驱动,送丝稳定、精确;全部为金厘结构,安全可靠,结实耐用;双送丝轮槽1.0/1.2并可调节送丝速度,电弧长度或者电弧电压;选择专家程序;—体化设计、体积小、重量轻具有快送丝功能;标准欧式焊枪接口13.标准配置10米中间导线,其他2到25米的中间导线可选,专门配置特制织物加强型橡胶护套,可吸收气管上的潮气;中间导线两端分别有快速接头;选配20米线的遥控器,进行远程控制调节;14.焊前检气功能;开机自动检测;数字显示焊接参数;错误信息提示;锁定焊接参数(防止改动);15.可远程下载专家程序,随时更新焊接软件。
萨福铝焊机DIGIWAVE说明书
DIGI @ WAVE
设备介绍
焊接设备的构成 焊接设备由6个主要部件构成 焊接设备由 个主要部件构成 电源及其初级电缆 ( 5 米长 ) 冷却单元 ( 除了 DIGI @ WAVE 280 ) 送丝装置 ( 除了 DIGI @WAVE 280 ) 送丝机和电源之间的快速连接线缆 ( 除了 DIGI @ WAVE 280 ) 焊枪 接地电缆 ( 5 米长 ) 和接地钳 车间小车 ( 选件 )
DIGI @ WAVE
设备介绍
各种类型的焊丝 碳钢 不锈钢 铝和铝合金 硅青铜 铝青铜 药芯焊丝 碱性药芯焊丝 金属芯焊丝 直径范围 : 对于 DIGI @ WAVE 280 为 0.6 mm 至 1.2 mm 对于 对于 DIGI @ WAVE 400 / 500 为 0.8 mm 至 1.6 mm 对于
与焊接设备一起定购的选件是单独送货的。若要安装这些选件, 与焊接设备一起定购的选件是单独送货的。若要安装这些选件,请参考选 件的使用说明。 件的使用说明。
DIGI @ WAVE
设备介绍
焊接设备的构成 电源 前面板
送丝机接头 按+ 按冷却液 冷却液接口 电缆夹 初级电缆 检气开关
N1
( 自动接口 )
DIGI @ WAVE
设备介绍 焊接设备的构成
送丝机 ( DV 400 /500 CDR )
检气开关 + 快速送丝
ERROR: ioerror OFFENDING COMMAND: image STACK:
DIGI @ WAVE vvf
DIGI @ WAVE
设备介绍
DIGI @ VAVE 280 / 400 / 500 为手动焊接设备, 为手动焊接设备, 可进行以下操作: 可进行以下操作 MIG / MAG / 药芯焊丝焊 平电流 : 柔性短弧 球形弧 喷射弧 柔性短弧; 球形弧; 快速短弧 (ALW 特有的 和 动态短弧 特有的) 脉冲模式 : 柔性低噪音脉冲 ( SSP ) ( 只针对碳钢和不锈钢 ) 超射流模式 ( SM ) 冷双脉冲 偶尔用于电焊条焊 酸性焊条 碱性焊条 纤维素焊条