
WI-QC-21车缝搪胶件检验标准
文件编号
WI-QC-21
版本/修订次数
A/0
文件名称
搪胶件检验标准
分页数/总页数
1/2
生效日期
2013-01-08
项目
品质标准
方法/
工具
引用
标准
CR
MAJ
MIN
胶件外观
1、搪胶件颜色不对版
目视、
直尺
(目视12″时,可见的不良现象为MIN;目视距离24″时,可见的不良现象为MAJ)
以客户提供的样板为标准
5, 新旧产品开拉时,抽取6PCS交QA做相关测试
备注:以上为本厂产品的通用标准,具体产品的检查要求可参照客户标准或客户签板为准.
制订
审核
核准
*
14,胶件重量比标准重量在100克以下少于1克
*
15,胶件重量比标准重量在100克以下多于1克
*
16,胶件重量比标准重量在100克以上少于1克
*
17,胶件重量比标准重量在100克以上多于1克
*
18,硬度比标准硬度多2度
*
19,硬度பைடு நூலகம்标准硬度少2度
*
20,胶件薄胶
视情况而定
*
制订
审核
核准
XXX有限公司
文件编号
WI-QC-21
版本/修订次数
A/0
文件名称
搪胶件检验标准
分页数/总页数
2/2
生效日期
2013-01-08
项目
品质标准
方法/
工具
引用
标准
CR
MAJ
MIN
测试
1,试生熟度:
毛笔、亚司通
生熟度测试作业指导书
1)抽取6PCS胶件样本
2)将待测部件,对折,并捏紧,令待测部位绷紧。
3)用毛笔蘸上亚司通溶液,在待测部位来回轻扫3~5个回合(注意,两个回合之间,须等溶液完全挥发干)
4)如测试部位爆裂则说明待测件是生胶
5)测试部位如无爆裂,则说明测试件不是生胶。
要求
1,检查外观时,核对样板,对资料
2,产品首件检查3-5PCS
3,每2小时巡查一次,每次不少于20PCS
4,巡检结果记录于“IPQC巡查报告”上,巡检发现问题应协同生产负责人进行改善,在“IPQC巡查报告”的“改善措施”一栏中,填写改善措施的方案,品管部QC追踪改善的结果。
视情况而定
2、胶件变形
*
3、胶件裂痕、烂、穿孔
*
4、花痕面积超过1/4″
*
5、花痕面积小于1/4″
*
6、胶件披锋
*
7、胶件钳印,生胶,水印
*
8,胶件黑点,气泡
视情况而定
9,胶件污糟面积大于1/4″
*
10,胶件污糟面积小于1/4″
*
11,胶件光面哑色
*
12,胶件重量比标准重量在20克以下少于1克
*
13,胶件重量比标准重量在20克以下多于1克
车缝检验规范

●
6.裁切刀横切错位及刀模变形切出的产品不符要求;
●
●
7.布料没放平,切出产品大小不一致。
●
●
核 准
检 验 规 范
材质:泳帽工序:车缝
检验项目
检 验 标 准
缺点判定
备注
1.0
1.5
2.5
4.0
严重
轻微
外
观
1.橡筋条订位不对称,上反,接头订在印花面;
●
●
目视
●
●
目视
2.产品材质或颜色不对样板;
●
●
3.产品裁切尺寸不符合订单要求;
●
●
4.切口位不平、斜度大或烫伤;
●
●
5.印唛字体缺油、重影、飞油、错位;
●
●
6.印唛字体颜色、位置与样板不符。
●
●
核 准
审 核
制 定
鸿昌堡运动制品(深圳)有限公司
检 验 规 范
材质:织带类/手机绳工序:车缝
检验项目
检 验 标 准
检 验 标 准
缺点判定
备注
1.0
1.5
2.5
4.0
严重
轻微
外
观
1.产品漏车配件或漏车工序;
●
●
目视
直尺
2.车缝位破口或车缝不到位;
●
●
3.车缝线路不直、断线、抛线、跳线、倒针不到位;
●
●
4.提带长短不一致但不明显,长短相差0.5㎝;
●
●
5.袋口黑色布宽度不一致;
●
●
6.网片有色差不明显;
●
●
7.产品车反、车错;
鸿昌堡运动制品(深圳)有限公司
玩具制品搪胶制程检验基准书

版本号
原内容
修订内容修Biblioteka 人修订日期更改通知单号
1.目的
确保搪胶车间制程检验按本规范执行
2.适用范围
适用于搪胶车间制程检验
3.职责
3.1搪胶车间质量专员按本规范执行产品检验
3.2搪胶车间产品生产的质量应符合本规范要求
序号
工序
检验项目
检验基准
检验方法、工具
备注
1
搪胶
1.1外观
无生胶、不熟开裂、过火、白点、钳印、水印、变形、油污等不良现象
职责31搪胶车间质量专员按本规范执行产品检验32搪胶车间产品生产的质量应符合本规范要求序号工序检验项目检验基准检验方法工具备注11外观无生胶不熟开裂过火白点钳印水印变形油污等不良现象目测与标准样品比对12重量符合标准样品及订单要求电子秤测量13颜色符合标准样品及订单要求与标准样品比对21外观削边光滑边角无残留削破漏气等不良现象目测手感东莞培训网wwwbz01com31发声bb叫心无漏装使用规格正确能正常发声手动听感测试批准日期
玩具制品搪胶制程检验基准书
修订
日期
修订
单号
修订内容摘要
页次
版次
修订
审核
批准
2011/03/30
/
系统文件新制定
4
A/0
/
/
/
更多免费资料下载请进:好好学习社区
批准:
审核:
编制:
玩具制品搪胶制程检验基准书
搪胶制程检验基准书
文件编号
版本号
页码
发行日期
本文件修订状态记录
目测、与标准样品比对
1.2重量
符合标准样品及订单要求
电子秤测量
1.3颜色
B07产品检验标准
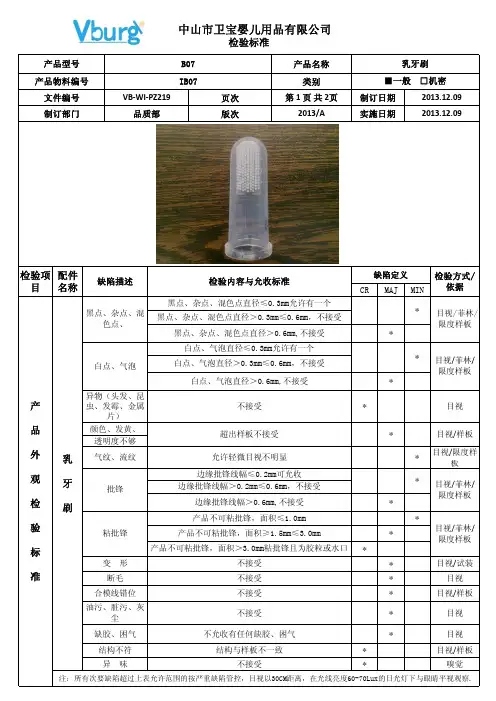
验
标签
标签须填写清晰、完整
*
标
包装内有昆虫、头发、金
准
属
不接受
*
出货文件要求
依生产单客户要求执行
*
目视/生产单 目视/BOM表/
生产单
目视 目视/生产单
/BOM表 目视
目视/生产单
外箱标签与实物不符
不接受
*
目视
批准:
审核:
制定:廖林
检验内容与允收标准
黑点、杂点、混色点直径≤0.3mm允许有一个 黑点、杂点、混色点直径>0.3mm≤0.6mm,不接受
黑点、杂点、混色点直径>0.6mm,不接受
缺陷定义
检验方式/
CR MAJ MIN 依据
* 目视/菲林/ 限度样板
*
白点、气泡
白点、气泡直径≤0.3mm允许有一个 白点、气泡直径>0.3mm≤0.6mm,不接受
*
目视/样板
*
目视
缺胶、困气
不允收有任何缺胶、困气
*
目视
结构不符
结构与样板不一致
*
目视/样板
异味
不接受
*
嗅觉
注:所有次要缺陷超过上表允许范围的按严重缺陷管控,目视以30CM距离,在光线亮度60-70Lux的日光灯下与眼睛平视观察.
中山市卫宝婴儿用品有限公司
检验标准
产品型号 产品物料编号
文件编号 制订部门
产品不可有裂痕、变 形、发白且煲水后功
* 能及安全性测试需符
合测试要求
首件确认
检验项目与缺陷描述
检验内容与允收标准
缺陷定义
检验方式/
CR MAJ MIN
依据
产
批号
汽车零部件检验标准
汽车零部件检验标准1. 引言本文档旨在制定适用于汽车零部件检验的标准。
汽车零部件检验是为了保证零部件的质量和性能,以保障整车的安全和可靠性。
本标准适用于所有汽车制造商以及其供应商。
标准制定的目的是提供一个统一的检验标准,确保汽车零部件的合格率和质量稳定性。
2. 术语和定义- 零部件:指汽车制造中的各种独立组件。
- 检验:通过对零部件进行检测、测量和评价,验证其是否满足要求。
- 合格:指零部件在检验中符合相应标准并具备所规定的性能和质量要求。
3. 检验内容3.1 外观检验- 检验零部件外观是否完整,表面是否有破损、划痕、变形等。
- 检验零部件表面的涂装是否均匀、光滑。
- 检验零部件各个接口的装配是否正常。
3.2 尺寸检验- 检验零部件的尺寸是否符合设计要求。
- 检验零部件不同部位的尺寸是否一致。
- 检验零部件的几何形状是否符合规定。
3.3 性能检验- 检验零部件在正常工作条件下的性能是否满足要求。
- 检验零部件在极端环境条件下的性能是否稳定。
- 检验零部件的耐久性、可靠性和安全性。
3.4 材料检验- 检验零部件所使用的材料是否符合相关标准。
- 检验材料的物理力学性质是否符合要求。
4. 检验方法4.1 目测检验- 使用肉眼对零部件的外观进行检查。
- 对零部件的装配进行观察和检验。
4.2 量测检验- 使用测量工具对零部件的尺寸进行测量。
- 对测量结果进行记录和分析。
4.3 功能测试- 将零部件放入相应设备中进行正常工作条件下的功能测试。
- 运行测试结果进行记录和评估。
4.4 实验检验- 使用实验设备对零部件的材料性质进行测试。
- 对测试结果进行分析和评估。
5. 检验结论- 根据检验结果,对零部件做出合格或不合格的判断。
- 对不合格的零部件进行详细记录,并提出改进建议。
6. 监督和管理- 检验过程应有专门的人员进行监督和管理。
- 定期对检验工具和设备进行检修和校准。
- 根据不同类型的零部件制定相应的检验计划。
WI-QC-07车缝QC检验指引
4.4.1查首扎、巡查车位及全检员位半成品的质量标准参考各全检员工序指导书文件的允收标准;
4.4.2 查首件及成品的质量标准参考作业指导书文件的允收标准或《疵点分类标准》。
4.5不合格品的处理:检验出的不合格品需贴上红色“”进行标识并分开存放。
4.5.1首件不合格:需及时上报QC组长并提供书面报告,由QC组长根据严重程度处理或上报上一级进行重新评审以后决定处理。QC根据评审处理结果对后续的大货进行跟进验证。
一、目的
规范车间IPQC检验流程,建立检验标准和抽检标准,控制不使不良品流入下道工序,确保大货质量满足客户的要求。
二、范围
适用于本公司自车间收到裁片到出成品整个过程的质量检验和控制。
三、定义
首件:车间开大货前生产的产前样
首扎:生产大货时第一扎半成品。
四、内容:
4.1流程图:
4.2作业前准备:准备生产制造单或联系单、产前记录、物料卡,大货生产办等﹔
以上不合品的控制及处理方式按《不合格品控制流程》程序》执行。
5、工艺要求
(1)、每英寸6到8针【如有客户要求,则按客户要求】,线路不可弯曲,不可跳线,抛线。止口均匀,大小一致,不能拉成直线。
(2)、根据产品的面料更换车针,不可车破产品,根据制单要求用线。
4.3.2首扎检验:车间开货以后,IPQC需对各工序的第一扎货进行100%检验,确认首扎质量OK后方可进行批量性生产,首扎记录可在“QC巡查记录”上注明“首扎”字样;
4.3.3巡检:IPQC完成首件检验和首扎检验以后,每天对各组全检员100%查过的半成品和车位生产时的半成品按时间段进行巡查:需保证每2小时巡查一次,每次巡查保证每个车位和全检员位都能查到,每次抽查数量不少于20pcs。巡查时及时完成“QC巡查记录”。
WI-QCD-003 来料检验标准 创衡

创衡玩具有限公司 来料检验标准
文件编号:WI-QCD-002 生效日期:2009-05-11 允收误差±0.001㎜)
版本: 01 页码: 4 Of 4
5. 2胶袋类:允收误差±0.1㎜(胶袋厚度 5. 3纸箱类:允收误差±0.25㎜
6.0 来料五金件做锈蚀测试,测量尺寸抽样标准如下:
单次抽样标准执行。
1.0
MIN
2.5
4.1.3抽样批数/检验次数 以当日来料数量为一批,每一批抽验一次 4.1.4判断标准 1)所有原材料供应商是认可供应商(在认可供应商名录内) 2)每个供应商需提供有合格证明 3)包装标识与送货单相符. 判断标准 纸箱类检查内容及缺陷判定
1.1纸箱变形 1.2污渍或损坏 1.2.1面积超过1/4×1/4或1长 1.2.3面积超过1/8×1/8或05长 1.3纸箱接口处无粘力(即使作时易散开) 1.4字母印错 1.5箱唛不对板 1.6如客户有要求: 1.6.1爆破测试合格由供应商提供 1.6.2纸箱印刷油墨由代应商提供合格证明 1.7纸箱尺寸 1.7.1纸箱体积超过要求尺寸的±3% 1.7.2纸箱长/宽/高每一边的要求尺寸都与客人要求偏差±3% 第 2 页,共 4 页
CR
MAJ
MIN
4.2本厂无能力检验的产品 4.2.1需由供应商提供相关合格货验报告或由本厂外送有资质的机构做相关化验 4.2.2包括:油漆/化学溶剂/原料/胶纸/色粉/胶水等. 4.2.3油漆化验规定:每批油漆本厂都需要外送有资质的机构化验 4.2.4胶料等关键原材料,需要供应商提供每一批次的化验报告,本厂每一年度对每 种关键原材料做抽检化验 4.2.5来料收货员收货时应仔细核对上述原料的供应商信息、来料数量、产品信息, 检验报告等,并记录在收货报告上。 5.0参照以下允收误差 5. 1五金类:允收误差±0.005㎜
车载无线充电产品IQC、IPQC及OQC检验规范(车载无线充电产品产品来料过程及成品检验规范)
车载无线充电产品IQC、IPQC及OQC检验规范(车载无线充电产品产品来料过程及成品检验规范)1.文件名称:来料检验规范文件编号:Q-QA-3-18002制定部门:质量部发行日期:2018-10-161.目的确保供应商来料之品质且满足生产需求.2.范围适用本公司供应商来料检验3.定义3.1外观:指产品(组立成品)由外部或使用时能直接看见之部分,如正面为A面、两侧为B面、底面C面.3.2机构:指部品在组装、功能方面之机构部分.3.3特性:指部品电气性能测试;环境测试;功能测试;印刷、胶合、喷涂等表面处理的附着力等性能测试.3.4缺陷分类:3.4.1致命缺陷(CR)――有危害使用者或携带者之生命或财产安全之缺陷。
3.4.2重缺陷(MA)――丧失产品主要功能,不能达成制品使用目的的缺陷。
3.4.3轻缺陷(MI)――某一实体只存在外观上的缺陷,实际上不影响产品使用目的之缺陷。
4.职责无5.作业程序5.1外观5.1.1正常观察距离:30CM5.1.2检验员祼视(或矫正后)之视力为1.0以上,并不得有色盲.5.1.3照明度:被检验面之照明度为450-900LUX为标准.5.1.4环境条件:温度25±5℃;湿度50%±20%RH。
5.1.5光源:以日光灯为标准,但有关色泽之判定应在自然光线(太阳光)下或用标准光源箱.5.1.6轻微缺点:正常日光灯下正常观察距离,5秒钟内不能清楚地判定之缺点.5.2 机构:5.2.1以工程图面所规定之需求为依据.5.2.2以相应测试仪器测量.5.2.3以实际装配组装为检查辅助重点.5.3 检验条件将待检查物品至日光灯下,两眼30CM之位置,上下左右45度角范围内,肉眼观察或用指定量具检验之,每次时间为5秒,工作台表面不能反光.5.4抽样计划和允收计划5.4.1抽样计划5.4.1.1公司抽样计划按照GB/T2828.1-2012一般抽样水准Ⅱ执行(顾客有要求时按顾客要求执行)。
汽车塑胶零部件外观检验标准
德赛西威汽车电子零部件标准
塑胶件检验标准
标准号:R&D-DS002.0A 页码:Page 1 of 38 版本:1.0
塑胶零部件检验标准
拟制 部门 R&D ME 审核 部门 R&D ME R&D Q&PTV PUR SQM QAD 批准 部门 R&D ME HAVC PUR SQM Q&PTV
姓名 李忠民 黄亚杰
产品检验标准
产品检验标准产品质量判定标准1、目的为成品检验提供标准、规范指南,确保产品质量符合行业标准。
2、适用范围适合成品检验及入库的批量检验。
3、面料的品质判定标准4、文胸、半身围的车缝品质判定标准4、1文胸规格尺寸公差标准序号尺寸部位允许正负公差度量方式1 比下捆长度土5MM 以下捆布边/低波为准2 碗边长度土3MM 以碗棉边为准(用于前幅车丈根的款)3 耳仔长度土3MM 以布边/低波为准4 心顶阔度土2MM 以上碗线左右垂直为准5 心下底阔度土3MM 以心布边/低波为准6 上捆长度+5/-8MM 以上捆布边为准(用于整个上捆缩率一致)7 比上捆长度+3/-5MM 以上捆布边为准(用于碗、比缩率不一致)8 碗上捆长度土3MM 以上捆布边为准(用于碗、比缩率不一致)9 上碗长度土5MM 以上碗线为准10 落带长度土3MM 以落带内边上为准11 比高度土3MM 以驳比线为准12 肩带长度土5MM 用于有跳码肩带的款13 勾圈阔度土0MM序号尺寸部位允许正负公差度量方式5、内裤的车缝品质判定标准5、1内裤规格尺寸公差标准序号尺寸部位允许正负公差度量方式1 1/2裤头长度土10MM 以裤头布边为准2 1/2裤脚长度土10MM 以脚布边为准3 后幅连浪长度土10MM 以脚布边为准(车至前浪或前幅部分)4 前脚长度土5MM 以布边或花边低波5 浪最窄处土3MM 以浪底最窄位垂直量6 侧骨长土3MM 以布边为准6、束裤、腰封、保暖裤的车缝品质判定标准疵点名称疵点名称一等品超出一等品范围返修次品车缝疵点花形不对称≤4MM允许返修—花波位出入口不对齐不允许返修—开骨不居中局部不居中且目视不明显允许返修—捆条大小边主要部位不允许,次要部位0.5MM允许返修—不平服、扭纹轻微,目视不明显允许返修—车缝疵点盖牙花牙的1/2以下允许(且是局部)返修—露牙≤0.5MM允许返修—钢骨太顶不影响外观、功能、舒服性允许返修—针数稀、密三针:比要求土3MM且拉开不断线允许返修—人字:比要求土2MM且拉开不断线返修—单针:比要求土2针且拉开不断线允许返修—6、1束身功能规格尺寸公差标序号尺寸部位允许正负公差度量方式1 1/2裤头长度土7MM 以裤头布边为准2 裤脚长度土10MM 以脚布边为准3 前中长度土5MM 以前中央线为准,摊平量4 后中长度土5MM 以后中央线为准,摊平量5 后中缩褶位土3MM 以后中央线量(扼至扼)6 裤脚缩褶位土3MM 以脚布边为准(扼至扼或至骨位)7 浪最窄处土3MM 以浪底最窄位垂直量8 捆骨长度土3MM 以双针线中间量9 胶骨长度土0MM6、2腰封规格尺寸公差标准序号尺寸部位允许正负公差度量方式1 上捆长度土10MM 沿布边2 下捆长度土10MM 沿布边3 前中比高土5MM 沿夹缝线中央量4 侧比高土5MM 沿夹缝线中央量5 后比高土5MM 沿夹缝线中央量6 勾圈长度土0MM7 前鱼鳞骨土0MM8 侧鱼鳞骨土0MM9 后鱼鳞骨土0MM6、3保暖裤规格尺寸公差标准序号尺寸部位允许正负公差度量方式1 1/2腰围土10MM摊平沿腰头布边为准2 臀围(参考)土10MM摊平沿挡位往上7-8CM横量围度最大位3 裤长土10MM由腰上口沿侧缝摊平垂直量至裤脚口4 1/2脚围土5MM摊平,量裤脚口边6 前中长土5MM 由腰上口沿中缝量至裆骨交叉处7 后中长土5MM 由腰上口沿中缝量至裆骨交叉处8 内侧骨长土10MM 摊平,由裆骨沿侧缝垂直至裤脚口7、睡衣、保暖衣的车缝品质判定标准疵点类别疵点名称一等品超出一等品范围返修次品花形不对称≤4MM允许返修—双层缝合有杂质主要部位不允许,次要部位对着灯光目视不明显允许返修—漏车不允许返修—打枣,车不到位欠1针,不影响产品性能允许返修—错方向不允许返修—外观效果变形不允许—无法返修允许7、1睡衣、保暖衣的尺寸公差标准序号尺寸部位允许正负公差度量方式1 1/2胸围土10MM 摊平,横量袖窿线与侧骨线交叉点2 1/2下摆土10MM 摊平,横量下摆边3 1/2领围土5MM 沿领边量前后领中之间的距离4 1/2袖笼土5MM 摊平,测量袖笼弧线长度5 肩阔土10MM 摊平,两肩端点直线距离6 小肩宽土3MM 摊平,肩颈点至肩端点之间距离7 袖长土10MM 肩端点至袖口边8 1/2袖口阔土5MM 摊平,量袖口边9 侧骨长土10MM 袖窿与侧骨交叉点到下摆边10 衣长土10MM 肩端点垂直至下摆边8、本身尺寸的差异标准(注:本身尺寸差异是指左右对称部位的差异)基本尺寸允许公差5-10CM以下土3MM10-20CM以下土4MM9、产品主要部位与次要部位的定义9.1以下部位为产品的主要部位A、胸围的碗位、心位、侧比、后比、肩带的表面;B、裤子的腰头、前幅、后上幅;C、泳衣及同类产品的前幅、后上幅;D、衫前幅二分之一以上部位、肩部、长袖的二分之一以上或短袖的前部和衫领等视觉敏感部位。
车缝检验标准书
包边要平顺,饱含针孔不 能有杂物,接头要吻合且 收尾要烤熔
19
打结
有色饰线打结针距要密、均匀 、间距适中,一般牢固性打结 根据织带及部位而定,但要重 叠车线,不能歪斜。 规格长短要一致,不能歪斜, 两头拉尾要对称,方向要正确 。 固定时假线不能太宽,不能起 皱、凸凹不平及棉大布小或布 大棉小,内棉要塞平整。
从袋子底部起针,接口参照样 办,要吻合且打回针,中间不 可有接头,不可有大小边或漏 包、包边不吻合现象,包边要 盖住埋袋假线,针距参照样 办,里布不能有打折现象。
目视、布尺
分清双边及正反面,绢织 带,平织包边头尾一定要 烤熔,注意有拉链部位绝 不可有拉齿凸出包边现象
30
外包边
包边不能有漏包、不饱合,大 小边,烧口不能有毛边或发黑 刮手感觉,接口为参照样办, 外表要平顺,有拉链织带处不 可有凸凹不平等现象。
17
贴袋盖
位置要正确,压线要直,反折 压线布边不能外露,边距要均 匀,起针、收尾要回针车牢。 布尺、目视
参样办
嘉善贝格尔皮具有限公司
车缝检验标准书
序 号 检验项目 检验标准 检验方法 工具 备注
EVA 18 外包边
根据压模将牙位延伸加长的画 粉颜色要正确,前后片成型尺 寸要一致,以勉歪包。
布尺、目视
目视
一般空隙为1cm
27
所有织带两头要回针烤熔,认 车织带(扣 清材质,区分单边或双边,不 耳、手把肩 可有表面起毛,织带贴好布料 垫) 不可起皱。 对准牙位、切刀口、布料要平 顺,不能打折,针距参照样 办,有管条的管条要饱合,受 力处一定要打回针,不能歪包 错位。
目视、布尺
28
埋袋
布尺、目视
29
内包边