
混炼硅橡胶常见问题及解决方法
混炼硅橡胶常见问题及解决方法
1、生胶吃粉慢
原因:1、生胶分子量偏高,2、DMC中含有三官能基团轻微交联的硅橡胶生胶处理:1、选择合适的生胶分子量或降低生胶分子量使用
2、在混炼时适当添加500cs~1000cs二甲基硅油或低分子或水
2、混炼胶透明度差
原因:1、白炭黑颗粒粗难分散。
2、低分子未除尽,硫化胶内有雾状
3、包辊遍数不够
4、原材料存脏物
5、环境卫生差
6、设备密封差,抽真空时脏物进入胶中
7、热炼时高温时间短
8、充氮气操作不当
3、胶外观不一致
原因:1、白炭黑批次间出现色差
2、冷炼时间不一致
3、辅料外观有差异
处理:
1、热炼时间,温度要统一
2、留意白炭黑批次之间的色差,出现后及时更换
3、发货时应将同一时间的胶料发出,以防胶料存储时间长与空气发生反应,胶变色。
4、原材料统一
4、胶料不包辊
原因:1、胶料塑性值高2、辊温过低
处理:1、提高辊温,关闭冷却水
2、控制适当炼胶时间
3、加入适当助剂
5、回弹性差
原因:1、生胶乙烯基配方不合理2、助剂过多
3、开炼时间不够,白炭黑与生胶浸润差
4、冷炼温度高
处理:
1、适量加入多乙烯基硅油,提高乙烯基
2、分散剂量适当
3、白炭黑吃完后,冷炼延长至45min
4、保证冷炼温度
6、撕裂强度差
原因:
1、生胶乙烯基不合理
2、白炭黑粗,比表面积小
3、硫化不熟
4、胶发脆
处理:
1、用多乙烯基硅油或选用乙烯基生胶调整乙烯基含量
2、更换白炭黑填料,选用比表面积大,性能好的白炭黑,更换质量档次高的产品
3、调整硫化剂量和硫化时间
4、降低乙烯基,用甲基硅油或低乙烯基生胶调整
7、胶粘
原因:1、生胶聚合不好,低分子物过多,或生胶分子量过低
2、抽真空不好
3、助剂量过大
4、脱模剂少
5、硫化不熟
5、模具清理不干净
处理:
1、换货或发高分子量生胶进行拼用
2、真空度控制得当
3、减少分散剂量,胶与胶拼用
4、补加脱模剂
5、提高硫化胶温度,延长硫化时间
6、定期清理模具
7、使用另类型脱模剂
8、永久变形大
原因:1、配胶配比不合理,低分子量低乙烯基胶过多
2、乙烯基偏低
3、真空不好
4、硫化时间短
处理:
1、加入高乙烯基生胶,提高乙烯基含量,或适当添加助剂
2、延长真空时间
3、延长高温捏合时间
9、胶黄
原因:
1、生胶中含有NH2和CL-离子
2、白炭黑含有Fe3+多
3、高温温度不够,真空时间短
4、白炭黑选择不合理,外观黄
5、抽真空或充氮气不好
处理:
1、加入含氢硅油等抗黄,目的是与NH2和CL-离子反应,生成NH3和HCL抽真空时抽尽
2、保证高温时间和温度,否则助剂与NH2和CL-离子反应不充分
3、改用其它牌号白炭黑
4、保证抽真空和充氮气时间
10、混炼时难吃粉
原因:1、结构剂量少2、结构剂中羟基含量过低3、生胶分子量高,且分子量分布过窄
4、生胶中有微交联的硅橡胶生胶
5、白炭黑与助剂加入量不成比例6开炼或捏合温度过低
处理:增加结构剂2、选用分子量分布均匀的生胶3、加料时与结构剂成比例加入4适当提高开炼或捏合温度。
11、炼胶时爆炸
原因:1、产生了甲醇,乙醇类可燃性气体
2、剪切时摩擦产生静电火花
3、设备密封不好,N2保护不够
处理:
1、选择不产生可爆物或爆炸极限比较窄的物质做分散剂
2、设备密封良好
3、充氮气隔绝氧气。
硅橡胶性能
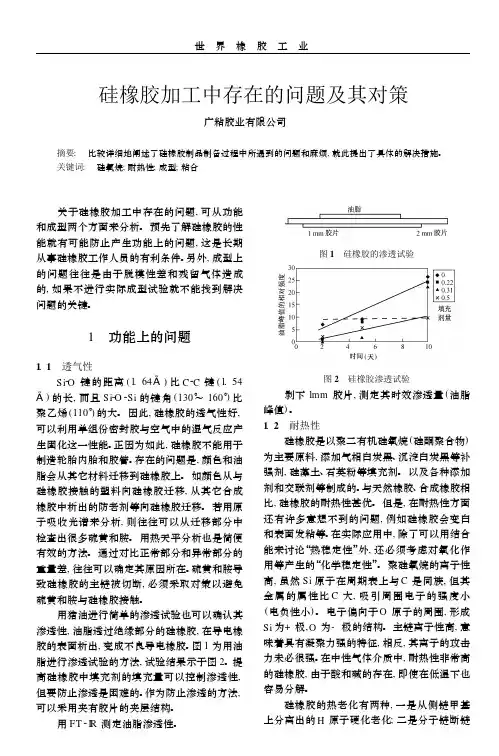
用 FT 2IR 测定油脂渗透性。
2 混炼工序中的问题
混炼用的两个辊筒必须经过电镀, 因为混 炼硅橡胶时辊筒必须冷却, 如果不电镀就会因 夏天产生的凝结水珠而生锈。另外, 压片时会粘 辊, 不能得到厚度均匀的胶片。在通常的合成橡 胶混炼中, 如果不施加剪切力就会造成分散不 良, 所以在添加硫化剂和颜料混炼时一般推荐 采用辊筒的转速比为 1∶1. 4。
世 界 橡 胶 工 业
硅橡胶加工中存在的问题及其对策
广粘胶业有限公司
摘要: 比较详细地阐述了硅橡胶制品制备过程中所遇到的问题和麻烦, 就此提出了具体的解决措施。 关键词: 硅氧烷; 耐热性; 成型; 粘合
关于硅橡胶加工中存在的问题, 可从功能 和成型两个方面来分析。 预先了解硅橡胶的性 能就有可能防止产生功能上的问题, 这是长期 从事硅橡胶工作人员的有利条件。另外, 成型上 的问题往往是由于脱模性差和残留气体造成 的, 如果不进行实际成型试验就不能找到解决 问题的关键。
硅橡胶生产商应考虑将添加的硫化剂和颜 料的硅橡胶料商品化, 为了防止分散不均匀, 推 荐使用这种产品。 用合成橡胶用颜料母胶进行 配色, 制取试样是没有问题的 (容易分散)。但如 果用大辊筒批量混炼, 则不能使颜料块分散, 造 成颜色不均匀。 必须从一开始就采用硅橡胶用 的母胶配色。 这就得由硅橡胶生产厂提供母炼 胶。
最近, 通过选用铂催化剂进行加成反应及 选择过氧化物, 已实现了快速硫化, 它已经成为 生胶合成和橡胶加工成本的决定因素。然而, 由 于污染会给硫化造成麻烦, 在加成反应中, 如果
硅橡胶常见问题及解决方法

硅橡胶常见问题及解决方法
以下是 6 条关于硅橡胶常见问题及解决方法的内容:
1. 哎呀,硅橡胶有时候会出现表面发粘的情况呢!就好像你刚洗了手没擦干就去摸东西一样。
比如说你做了个硅橡胶制品,放了一段时间后就变得粘乎乎的。
这可咋办呀?其实很简单,把它清洗干净,放在通风干燥的地方晾一晾就好啦!你说这方法是不是挺容易的?
2. 嘿,硅橡胶还可能会有气泡产生哦!就跟你吹泡泡似的。
你看,做硅橡胶制品的时候,一不小心就可能出现好多小气泡。
咋解决呢?可以在搅拌的时候慢一点,细心一点,把气泡都赶跑呀!这招不错吧?
3. 哇塞,硅橡胶颜色不均也挺让人头疼的呀!就像画画的时候颜色没涂匀一样。
如果你的硅橡胶制品颜色一块深一块浅的,那多难看呀!这个时候呢,我们可以把颜料搅拌均匀点再用嘛,这样不就解决啦?
4. 呀,硅橡胶出现变形的问题可咋整呀!好比一个东西被压歪了一样。
你辛苦做出来的硅橡胶制品,没怎么用就变形了。
那咱就别让它受到过度的挤压呀,好好保护它,不就没事了嘛,是不是这个道理呀?
5. 唉,硅橡胶有时候也会有硬度不合适的情况呢!就跟买了双不合脚的鞋子一样别扭。
要是太硬或者太软都不行呀。
那我们就根据需要调整配方呀,让它的硬度恰到好处,你说这有多棒呀!
6. 哟,硅橡胶制品脱胶也挺麻烦的呀!就像贴的东西没粘牢掉下来了。
一旦脱胶可就麻烦了。
这时候呀,我们得把接触面处理干净,再重新好好粘贴,这样不就解决问题啦,挺简单的吧!
我觉得呀,只要我们了解这些常见问题,并且知道怎么去应对,那硅橡胶就能更好地为我们服务啦!。
橡胶制品厂不合格的混炼胶该如何处理?
橡胶制品厂不合格的混炼胶该如何处理?对于不合格的混炼胶的处理,要查明产生原因,然后有针对性地采取措施。
1、补充加工(a)补充混炼对于因可塑度和分散不均造成的硬度和相对密度不均匀的胶料,可进行补充混炼。
方法是:将胶料在开炼机上回炼均匀后出片,经快检检查合格者,可按50%比例掺合于同样胶料中使用;不合格者进一步查明原因,另行处理。
(b)对掺混炼对于一批胶料多加配合剂,另一批胶料少加配合剂的情况,经检验后,取两批胶料混合,达到合格要求,即可正常使用。
(c)补加配合剂对于己知混炼胶中漏加或少加某些用量较小的配合剂,如促进剂,防老剂,氧化锌,着色剂和发泡剂等,可按要求补加混炼。
但是炭黑、软化剂和橡胶等,补加有困难,不宜这样处理。
(d)换算配方对于因为配料错误造成不合格的胶料,可按生产配方经调整补充生胶或配合剂,使之变为另一种合格胶料供用。
(e)薄通对于需剔除杂物的、有轻微焦烧现象的或无硫收缩大、有麻面的胶料等,适合于用薄通法处理。
辊距0.5~1㎜,辊温40~45℃,每4~6次薄通为一段。
对于焦烧程度较重的胶料,在薄通后还需加1~1.5%的硬脂酸或2—3%操作油。
(f)滤胶对于无硫黄但含有纸屑、石子、垃圾、帘线头等胶料,可采用滤胶机除去杂质。
一般采用两层滤网40-60孔/in),停放一天后进行外观检查。
(h)添加防焦烧助剂例如:防焦烧CTP(PVI)、水杨酸等防焦烧助剂的应用,改善胶料的焦烧性。
2、处理方法不合格胶料经补充加工后,应根据不同情况,分别处理。
(a)多量掺用(基本满足要求)[1]可塑度、相对密度和硬度与标准指标相差不大的胶料,可按一定比例均匀掺用于正常胶料中。
可塑度误差为±0.01者可掺用50%;±0.02者可掺用30%;-0.02以下的要重新加工。
可塑度偏高(硬度、相对密度符合要求)的胶料可掺用30%。
相对密度误差为±0.01时,可掺用50%。
硬度误差±1者,可掺用50%;误差为±2者,可掺用20%;误差大于±3者,相对密度误差大于±0.03,经补充加工仍不合格者,要测定性能,查出原因酌情处理。
硅橡胶常见问题解答

硅橡胶常见问题解答Flexitime硅橡胶取模时应该使用哪种托盘?硅橡胶取模时建议使用无孔金属托盘,因为无孔金属托盘具有一定承托力,取模更精确。
Flexitime硅橡胶产品有几种流动性,应该如何搭配使用?Flexitime有油泥型、重体、中体(Monophose)和轻体4种流动度的硅橡胶产品。
油泥型和重体,粘稠度较大,一般是放置在托盘上,起到类似个别托盘的作用,而中体和轻体材料则由于它们流动性好,可以进行很精确的细节复制,一般作为预备体周围进行精细印模复制的材料使用。
根据取模方法不同,油泥型/重体搭配轻体使用、中体(Monophose)搭配轻体或中体(Monophose)单独使用。
A类硅橡胶手调型、枪混型和机混型的区别是什么?主要区别就是混合方式的不同,手调型硅橡胶依靠双手混合基质和催化剂,调拌费时且容易混合不均匀、有气泡,但价格比较低;枪混型硅橡胶依靠混合枪完成混合及注射,混合较为省力且混合较为均匀,气泡少;机混型硅橡胶则由硅橡胶混合机来完成整个步骤,形成的硅橡胶均匀且无气泡,并且省时省力。
在做种植的时候建议使用哪种硅橡胶?在做种植修复的时,建议使用重体(Heavy)搭配轻体(Correct flow)使用。
为何Flexitime的口外操作时间是1’—2’30’’?Flexitime硅橡胶内含独创温度敏感因子使口外操作时间灵活,从一分钟到两分半钟都可,而硅橡胶在口内凝固时间恒定、短暂,可以节约临床操作时间且模型更精确。
Flexitime硅橡胶印模的灌模时间是多久?它的保存期是多少天?Flexitime硅橡胶取模30分钟后可以灌制石膏模型。
硅橡胶取模后30天内仍然可以使用。
为什么亲水性好的硅橡胶材料,能保证取模的质量?亲水性印模材可以在口腔组织表面均匀的流动到达所有细节方位,并且严密的结合。
用石膏灌注模型时,含水的石膏可以顺利的流进阴模的所有角落,并且和亲水性印模材紧密结合从而减少误差。
硅橡胶取模后是否可以采用浸泡消毒的方法?可以,硅橡胶材料可以在5%到10%的次氯酸钠溶液浸泡10分钟。
硅胶混炼胶质量问题及解决方案

硅胶混炼胶质量问题及解决方案1、影响硫化橡胶回弹性和硫化速度的因素及解决方案:我个人觉得影响胶料回弹性和硫化速度的因素和解决方案可以从以下几个方面进行:①胶料内乙烯基含量不够或生胶本身乙烯基含量分布不均匀,使胶料在硫化时没有达到正硫点,硫化速度偏长,硫化不充分,导致胶料弹性不好。
可以通过提高胶料内整体的乙烯基含量,并在配方当中加入适量的含氢硅油,减少填料的用量提高含胶料量来解决回弹性差和硫化速度偏慢的情况;也可以采用不同型号乙烯基含量的生胶,配合少量的高乙烯基生胶进行使用,控制胶料的扯断永久变形,配方当中要找到一个最佳平衡点,在避免出现胶料发脆的情况,来达到改善胶料弹性的目的。
②胶料本身偏酸性,也是导致胶料回弹性不好和硫化速度偏慢的重要因素。
由于白炭黑本身偏酸性,加上加入的结构控制剂多是偏酸性,使其胶料偏酸性,偏酸性的胶料对硫化有延迟作用,同时耐高温性能也会下降。
可以通过加入适当的弱碱性物质来改善胶料的酸性含量,一般胶料的PH值在中性或偏弱碱性范围对改善弹性和硫化速度有好处。
③其他方面:胶料内增塑剂或结构控制剂加入过多,导致的胶料回弹性不好和硫化速度偏慢;胶料内增塑剂或结构控制剂加入过多,对胶料有延迟硫化作用,从而导致胶料回弹性变差和硫化速度偏慢,可以选用分子量分布较窄和带有一定挥发分的生胶,改善胶料的脱模,从而减少增塑剂的用量;用烷氧基硅烷对白炭黑表面进行处理的,配合羟基硅油进行使用,采用两步法让白炭黑分子和生胶分子有一定的结合反应时间,工艺上可以采取养生,来减少结构控制剂的用量,达到改善胶料回弹性和硫化速度的目的。
同时每种型号的胶料建立一个标准的硫化曲线,也是控制好混炼胶生产品质稳定的一种手段。
2、挤出胶产生气泡的原因和解决方案:产生的原因:由于硅橡胶的透水性较大,特别是沉淀法白炭黑所做的混炼胶,随着空气中的相对湿度增大,混炼胶中水分含量也线性增大。
当水分太多时,硅橡胶由透明变为不透明,特别到了冬季由于环境温度较低,胶料表面的水分释放时间很慢或根本释放不掉,导致挤出制品表面易气泡。
混炼硅橡胶常见问题及解决方法

混炼硅橡胶常见问题及解决方法1、生胶吃粉慢原因:1、生胶分子量偏高,2、DMC中含有三官能基团轻微交联的硅橡胶生胶处理:1、选择合适的生胶分子量或降低生胶分子量使用2、在混炼时适当添加500cs~1000cs二甲基硅油或低分子或水2、混炼胶透明度差原因:1、白炭黑颗粒粗难分散。
2、低分子未除尽,硫化胶内有雾状3、包辊遍数不够4、原材料存脏物5、环境卫生差6、设备密封差,抽真空时脏物进入胶中7、热炼时高温时间短8、充氮气操作不当3、胶外观不一致原因:1、白炭黑批次间出现色差2、冷炼时间不一致3、辅料外观有差异处理:1、热炼时间,温度要统一2、留意白炭黑批次之间的色差,出现后及时更换3、发货时应将同一时间的胶料发出,以防胶料存储时间长与空气发生反应,胶变色。
4、原材料统一4、胶料不包辊原因:1、胶料塑性值高2、辊温过低处理:1、提高辊温,关闭冷却水2、控制适当炼胶时间3、加入适当助剂5、回弹性差原因:1、生胶乙烯基配方不合理2、助剂过多3、开炼时间不够,白炭黑与生胶浸润差4、冷炼温度高处理:1、适量加入多乙烯基硅油,提高乙烯基2、分散剂量适当3、白炭黑吃完后,冷炼延长至45min4、保证冷炼温度6、撕裂强度差原因:1、生胶乙烯基不合理2、白炭黑粗,比表面积小3、硫化不熟4、胶发脆处理:1、用多乙烯基硅油或选用乙烯基生胶调整乙烯基含量2、更换白炭黑填料,选用比表面积大,性能好的白炭黑,更换质量档次高的产品3、调整硫化剂量和硫化时间4、降低乙烯基,用甲基硅油或低乙烯基生胶调整7、胶粘原因:1、生胶聚合不好,低分子物过多,或生胶分子量过低2、抽真空不好3、助剂量过大4、脱模剂少5、硫化不熟6、模具清理不干净处理:1、换货或发高分子量生胶进行拼用2、真空度控制得当3、减少分散剂量,胶与胶拼用4、补加脱模剂5、提高硫化胶温度,延长硫化时间6、定期清理模具7、使用另类型脱模剂8、永久变形大原因:1、配胶配比不合理,低分子量低乙烯基胶过多2、乙烯基偏低3、真空不好4、硫化时间短处理:1、加入高乙烯基生胶,提高乙烯基含量,或适当添加助剂2、延长真空时间3、延长高温捏合时间9、胶黄原因:1、生胶中含有NH2和CL-离子2、白炭黑含有Fe3+多3、高温温度不够,真空时间短4、白炭黑选择不合理,外观黄5、抽真空或充氮气不好1、加入含氢硅油等抗黄,目的是与NH2和CL-离子反应,生成NH3和HCL抽真空时抽尽2、保证高温时间和温度,否则助剂与NH2和CL-离子反应不充分3、改用其它牌号白炭黑4、保证抽真空和充氮气时间10、混炼时难吃粉原因:1、结构剂量少2、结构剂中羟基含量过低3、生胶分子量高,且分子量分布过窄4、生胶中有微交联的硅橡胶生胶5、白炭黑与助剂加入量不成比例6开炼或捏合温度过低处理:1\增加结构剂2、选用分子量分布均匀的生胶3、加料时与结构剂成比例加入4适当提高开炼或捏合温度。
混炼橡胶的质量问题和解决方案(全)
混炼橡胶的质量问题和解决方案(全)●焦烧轻微焦烧导致混炼胶表面不光滑,可塑度降低;严重焦烧,表征为表面和内部会生成大小不等的有明显弹性性能的熟胶粒或胶片(也称为熟胶疙瘩)。
产生的原因如下:◆配方原因硫化剂,促进剂搭配不当或选用不当,硫化速度过快;硫化剂,促进剂用量太多;没有添加防焦剂;对策:调整配方,满足物性与成本的基础上,降低硫化速度;采用新型高效的防焦剂;◆混炼加工原因混炼装胶容量过大;密炼机、开炼机冷却不够;初始加料温度太高;卸料温度过高;硫化剂、促进剂加入密炼机的顺序或时间不正确;硫化剂、促进剂分散不均,局部集中;漏加或太迟加入防焦剂;胶料未充分散热(如薄通散热或过冷却水)即进行包装;停放时间过长;停放温度、湿度过高;对策:改进密炼机、开炼机冷却条件,严格控制温度;按照规定顺序加料;防焦剂的添加顺序应该在硫化剂和促进剂之前;胶料停放前必须充分冷却至室温;停放温度和湿度严格控制,最好低温干燥存放(4-10摄氏度);严格控制停放时间;◆ 前面工序问题硫化剂和/或促进剂准备错误;硫化剂和/或促进剂准备过量;防焦剂漏称;对策:采用防错称量系统(电脑控制自动称量系统)进行称量或核对措施;对于出现焦烧的混炼胶,必须及时处理。
轻微焦烧胶料可以通过低温薄通(40摄氏度以下),恢复其可塑性;略重程度的焦烧,可以在薄通处理过程中,添加1-1.5PHR的硬脂酸,或加入2-3PHR的油类软化剂来恢复其可塑性;对于严重焦烧的胶料,采取隔离报废动作。
●分散不均◆ 配方原因使用多种生胶,且生胶门尼粘度相差太大;增塑剂与生胶选配不当;填充剂选配不当,过多硬粒配合剂或小粒径配合剂;选用配合剂含水量过多;液态增塑剂不够或没有;选用的树脂熔点过高;填充剂和增塑剂过量;对策:依加工问题,符合物性和成本要求下,重新调整配方;◆混炼加工原因混炼时间不够;卸料温度过低或过高;药品添加时同时加入酸性和碱性配合剂(如ST-ACD和防焦剂ESEN与ZnO和MgO一起加入);配合剂添加的顺序不当;同时加入小粒径的炭黑和树脂或粘性油;装胶量太大或太小;在胶料已经开始撕裂或碎裂后加入液态增塑剂;金属氧化物分散时间不够;密炼机上顶栓压力不够;需要薄通分散未进行薄通;密炼机、开炼机温度失控;密炼机内室磨损过度;对策:重新审视加工指导书,完善后按指导书作业;◆前面工序问题生胶存放过久(过期)或有部分凝胶;三元乙丙橡胶、天然橡胶或丁基橡胶太冷;生胶塑炼不充分;含水量过高的填充剂未进行干燥处理;对策:依各实际情况,对生胶进行预处理;生胶塑炼按标准做到位;分散不均胶料的处理对策:进行补充加工,如进行多次低温薄通处理,改善分散。
硅橡胶常见的问题及其对策
十分 有效 的 。
掌握 硅橡 胶 特 有性 质 的 基 础 上 是 可 以防 止 的 , 但 对 成 型方 面 的 问题 ( 如 : 模 性 、 例 脱 卷气 等 ) 不 可 就 能预 测 , 际上 如 果 在 成 型 过 程 中未 能 够 及 时发 实 现 问题 的话 , 时 就 连 解 决 问题 的头 绪 也 很 难 搞 有 清楚 。因此 , 数 问 题 的 解 决 还 得 依 赖 于成 型 加 多 工 厂 。作 为 解 决 问 题 的 手 段 , 管 未 能 获 得 可定 尽 量 分 析 的有关 数 据 , 为 了促 进 聚合物 制 造厂 、 但 成 型加 工厂 、 终 用户 三 者 之 间的信 息 交流 , 文将 最 本
维普资讯
2
橡 胶 参 考 资 料
20 0 2年
.
硅 橡 胶 常见 的 问题 及 其对 策
刘爱堂 编译
前 言
就 硅橡 胶 而 言 , 行 业 内部 经 常会 听 到 一 些 从
与 空气 中的 潮 气 反 应 就 可 以进 行 固化 。相 反 , 在
热 性 有关 。就耐 热性 而 言 , 以键 能 论述 其 “ 的 除 热
稳 定 性” , 外 考虑 相对 氧 化 等“ 学 的 稳定 性 ” 是 化 也
非 常 必要 的 。聚 硅 氧 烷 的 离 子 性 强 , i 子 在 原 S原
^
子 周期 表 中与 C原 子 处 于 同一 族 , 金 属 性 比 C 但 大, 吸引 周 围 电子 的 强 度 小 ( 电负 性 小 ) 。电子 偏 向于 O 原 子 的 周 围 , S 向 O一极 化 的 结 构 。 呈 i 主链 离子 性 强 , 具有凝 聚力 高 的这 一 特征 。相反 , 这 将 意 味着 对离 子 的攻 击也 不 一定 强 。硅橡 胶 在 中性 环境 下 显示 出非 常 高 的 耐 热 性 , 有 酸 或 碱 当 存在时 , 即使 在低 温 下也 容 易 产生 分 解 。 硅橡 胶 的热 老化 , 分 为 由侧 链 甲基 的 H 原 可 子 引 发 的 硬化 老 化 和 链 断 裂 的 软 化 老 化 两 种 类 型 。前者 采 用金 属 氧化 物或 自由基 捕 获剂 等 可 以 得 到 改善 ; 者 只能 采用 排 除离 子 性 杂质 的 方法 。 后 关 于 白化 现 象 的 问题 , 过 观 察 推 测 是 因钙 或氯 通 等离 子 的攻 击 而 引起 聚 硅 氧 烷 解 聚 , 为单 体 部 成 分 从 表 面脱 离 , 作 为填 充 剂 的二 氧化 硅 存 在 的 。 并 而且 , 橡胶 内部也 同样 抽 出 的是 有 机硅 低 聚物 。 硅 即使 耐溶 剂 性 优 良的氟 硅 橡 胶 , 时 对 离 子 性 的 有 攻 击 也不 一 定 强 。针 对 这 一 问题 , 数 是 采 用 吸 多 酸剂 等进 行 解决 的 , 在 强碱 性 的环境 下 , 为并 但 认 不 是 良好 的 对 策 。 图 3为 采 用 气 相 法 白炭 黑 、 沉
硅橡胶模压成型工艺排难解疑攻略
更换硫化体系,降低硫化速度
降低模具或制品温度
更换硫化体系,降低硫化速度
彻底清洗模具
降低模具温度,或更换硫化温度低些的硫化 收缩率通常是有挥发份的挥
体系
发所致(通常为小分子物、
根据应用选择收缩率小的混炼胶
水、残余溶剂、过氧化物分 解物…)
核对半成品重量
检查加热系统
升高温度
增加硫化时间
优化硫化体系
增加锁模力
收缩率大
模具温度、二段硫化温度升高,制品收 缩率增加
制品欠硫 飞边 表面结皮
制品温度低于模具温度 硫化时间不够
模具闭合不严或模具变形 注射压力太高或保压时间太长 硅橡胶装载量太大 硫化速度太慢
高线性收缩率、高热膨胀和压缩性综合 引起
解决方案
备注
增加制品上压力
增加模具温度或制品温度
增加硅橡胶注射量
增加硅橡胶注射压力或速度
更换硫化体系,提高硫化速度 降低硫化温度 快速平衡压力
表面结皮
高线性收缩率、高热膨胀和压缩性综合 引起
不规则点
混入空气
脆化和分解 流痕
污染 多发生在复杂部件上,阻碍硅胶流动时
收缩不均
+1%的变化是由于错误的模压条件导致
混炼后放置时间不足
白点
欠硫 二次硫化前放置时间过长
有色制品的透明点 开炼不正确
使用准确计量的预成型片 降低压力 开模前冷却 加入颜色掩饰 检查胶料是否开炼充分 关模开模几次 使用准确计量的预成型片预先去除其中气泡 避免过多脱模剂 使模具温度更均匀 降低硫化温度当胶料较硬 升高硫化温度当胶料较软 增加排气口 检查是否污染 开炼尽量充分 快速合模 降低模具温度 有时无法避免 检查可塑度 检查模具温度 检查预成型片重量 检查模压时间 增加放置时间 使用低收缩率的基胶 升高模具温度 升高二次硫化温度 提高模具温度 减少存放时间 确定开炼过程正常 确定开炼结束时未加入新料
混炼胶的常见十大质量问题及其原因
混炼胶的常见十大质量问题及其原因一、分散不良1.混炼过程中的原因1.1混炼时间不够;1.2塑炼不充分;1.3同时添加酸性配合剂和碱性配合剂(如将硬脂酸和防焦剂ESEN与氧化锌和氧化镁一起加入);1.4排胶温度太低或太高;1.6配合剂增加的顺序不恰当;1.7同时加入小粒径炭黑和树脂或粘性油;1.8混炼周期中填充剂加得太迟;1.9胶料批量太大或太小。
2.工艺操作上的原因2.1没有遵循所制订的混炼程序;2.2转子速度不恰当2.3油性材料和干性材料的聚集体粘在上顶栓和进料斗边上;2.4没有正确使用压片机上的翻胶装置。
2.5胶料从压片机上卸下时太快;3.设备上的原因3.1密炼机温度控制失效;3.2上顶栓压力不够;3.3混炼室中焊层部位磨损过度;3.4压片机辊温控制失效;3.5压片机上的高架翻胶装置失灵;4、配方设计方面的原因4.1使用的弹性体门尼粘度差异太大;4.2硬粒配合剂太多;4.3增塑剂与橡胶选配不适当;4.4液态增塑剂不够;4.5小粒径填料过量;4.6使用熔点过高的树脂;4.7填充剂和增塑剂过量善贞实业(上海)公司代理尼纳斯环保油Nynas、蓝星有机硅BLUESTAR、矽比科填料Sibelco、尼铁隆炭黑NSCC、艾迪科助剂ADK,缔马氧化镁TIMAB等。
并在安徽宣城拥有专业的混炼胶工厂。
二、混炼胶焦烧5.配合方面的原因5.1硫化剂、促进剂用量太多;5.2配合剂称量不正确;5.3小粒径填料过量;5.4液态增塑剂不够。
6.混炼操作方面的原因6.1装料容量过大;6.2转子速度过高;6.3密炼机冷却不够;6.4初始加料温度太高;6.5排胶温度太高;6.6或过早地加入硫黄,或分散不均而造成硫化剂和促进剂局部高度集中;6.7促进剂加入密炼机中的时间不对;6.8未经薄通散热就过早地打卷,或卷子过大,或下片后未充分冷却。
7.停放方面的原因7.1停放场所温度太高,或空气不流通;7.2在胶料还呈热、湿状态时,堆积胶料;三、配合剂结团8.1生胶塑炼不充分;8.1辊矩过大,辊温过高,粉剂落到辊筒面上压成片状;8.1装料容量过大;8.1粉状配合剂含粗粒子或结团物;8.1凝胶太多。