
分板机作业指导书
间,连续加工时就没有主轴起动等待时间。 5.加工时注意观察切割位置是否正确,如果切割位置不对,偏移或没在切割点上,在机器的左边和 右边分别有个红色紧急停止按钮,按下治具自动退出。(见图5) 6.加工完成后,将分割好的PCB进行检验,是否有毛边及露铜现象,将检查好的PCB 放于塑料托盘 内,并区分良品及不良品。(见图7.8.9)
版本 A
日期
更改内容 版本
2013年3月29日 首次发行
日期
更改内容
制定者 杨靖
页次 分发编号
第1页共1页
பைடு நூலகம்
丝印
物料
物料名 极
称性
R
电阻 无
U
芯片 有
L
电感 无
C
普通电 无
D
二极管 有
T
滤波器 有
K
继电器 有
Q
三极管 有
Y
晶振 无
Y
钟振 有
G
保险丝 无
S
蜂鸣器 有
L
磁珠 无
C
钽电容 有
单位
Ω
无
H F V,A 无 放无大倍 数HZ HZ A
误后方可由操作员自行操作。(见图1)
2.将所需要切割的PCB板放入到治具内,分清楚板的方向和正反面后放入治具,并将板的定位孔压与
治具的定位柱上,用手轻压确认是否放到位,然后把分板治具盖子盖下,按左或右的绿色按钮,此 时工作台自动进入分板位置。(操作顺序为图2.3.4.5.)
右台面
图2
图3
图4
图5
机型6085
加工完成
板上有白贴纸为综测不良品 板上有黑色油笔打√为良品
项 PCBA 丝印
目
1
R
2
U
3
L
4
C
5
D
6
T
7
K
8
Q
9
Y
10
Y
11
G
12
LS
13
L
14
C
序 号
工具名称
1
毛刷
2
气枪
3
锉刀
作业标准
1
<<自动分板 机操作规范
2
人员要求:有责任心, 的品质意识,
3
4 区分良品与不良品,不 5 型不看混装
6
按时填写日报表,并且 问题。
H
F
名称
序 号
刷
1
枪
刀
作业标准
辅料名称
塑料托盘
文控
求:有责任心,强烈 意识,
品与不良品,不同机 混装
写日报表,并且反馈
审核者
批准者
深圳市兰必得科技有限公司
SMT 作 业 标 准
文件编号 版本
LBD-SMT-SOP004 A
工位名称
一、作
分板
型号
适用所有机型
业步骤: 1.分板前首先确认工程师编辑的分板程式是否无误.当工程师在编辑或调出之前使用的程式时,先要
所有机型 图1
进行预览检查,左右工作台程式检查无误后方可先让工程师分别在左右加工一块出来确认,确认无
急停
红色为定位柱
开始
3.点击软件的预览按钮,览检时按钮为红色观察每个切割的位置是否正确,览检无误后,先点软件
图6
上的停止按钮,几秒后颜色变绿色并自动变更为加工按钮,工作台自动退出。正式加工时点击软件
上的加工按钮,加工开始。(如图6)
4.加工时吸尘器,主轴,静电消除器自动开启,启动加工时模板检测完成后会有主轴起动等待时
分板作业指导书

机种
使用治工 具&辅材
项次
通用
1.分板夹具
名称
操作名称 分板
2.静电手套 3.静电手环
料号
品名规格
步骤
作业内容
1.取板 从回焊炉出口处取板
注意事项
(1)必须戴上手套拿取PCB板 (2)必须佩戴静电手环,避免静
2.检查
检查PCB背面有无氧化、黏锡、锡渣等不良现 象
(1)以避开LENS为基准,将PCB插入分板治
3.分板
具,双手向前掰动分板 (2)将分开的PCB放置于前端吸塑盒内
(1)PCB板不可左右移动、向LE 伤LENS (2)堆积层数不可超过12层,必 (3)吸塑盒必须交错摆放,不可 (4)注意Bin值,若已换Bin,及
备注: 1.作业时不可裸手接触PCB基板 2.不允许配戴首饰(如手表、戒指等),取放板须轻拿轻放 3.保持工作环境清洁
保存期限﹕随产品之取消而报废
分板标准作业指导书(Standard Operation Procedure)
编号 品名规格
文件版次 A/0
流程:取板->检查->分板
注意事项
1)必须戴上手套拿取PCB板
2)必须佩戴静电手环,避免静电击穿LED造成不良
图二
1)PCB板不可左右移动、向LENS方向掰PCB板避免划 LENS 2)堆积层数不可超过12层,必须摆放整齐 3)吸塑盒必须交错摆放,不可重叠 4)注意Bin值,若已换Bin,及时告诉下一站作业员
修订版次
修 订 记 录
页次/数: 09
生产确定
制订/修订日期
ProceduLeabharlann e)文件版次 A/0>分板
站别 9
分板机培训指导书

全自动机板切割机(CY-8800A)一.主程序编辑步骤:1.打开桌面RasemAutoCut程序设备将进行归零,等设备回归机械原点窗口关闭后,确认零点坐标是否为0再进行操作设备。
2.打开档案→新建档案3.可进行程序编程。
4.双击影像窗口,设置刀具影像。
按实际刀径设备刀具直径。
5.把摇杆控制打上√,使用游戏手柄操作比较方便。
打勾后可以进行切割路径编程。
▓注1:1.在编辑切割路径时要注意刀的路径是否为最佳路径,这关于到设备切割PCB板时的效率。
2.编程时第一行的T栏处必需要有T1,Z栏不能有数据,匀为0。
V栏为该切割切割点的切割速度,一般不必有数据。
其它一,二栏不需要填写数据,那是在编辑前后置程序时才用到。
3.编辑到最后一步时,应该增加一步快速移动与最后一步的坐标一样,那样避免切割后的板翘起,对PCB板或是设备造成没有必要的伤害。
6.编辑好程序时先确认好切割速度预设快速进给速度:是提刀空跑的速度,预设补间速度:是切割的速度.7.对编辑好的切割路径进行顺序模拟,确认无误后再进行另存。
二.修改程序步骤:1.重新打开主程序,再进行修改主程序。
2.修改时边确认▓注1.的内容。
无误后进行保存。
三:设备进行切割前的准备:1.硬件:1.1.主气压表,气压是否正常(5-7bar)1.2.主轴气压表(3-4bar)1.3.Table上的夹具是否固定完好。
1.4.Table后顶块的螺丝是否有松动的向象。
1.5.Table进出活动是否顺畅。
1.6.主轴控制器工作是否正常。
正常时主轴显示30,AUTO,FWD灯为亮着的状态。
1.7.Table气缸后的感应器位置是否正常。
1.8.确保PUSH按扭接触良好。
(如果有TABLE分完板后,出来后又自动进入,说明PUSH按钮有异常,需拆开保养.)2.软件:2.1.打开主程序顺序模拟无误后,打开双盘执行模式,在主程序的设置处打开PCB板程序,在主程序前面打上√,然后点击确定。
(不打勾设备不会进行切板.)2.2.确认刀库设定是否正常。
分板机操作作业指导书
安全合理的使用设备.
二范围:
适用于SMT车间.
三职责:
安排指定的人员进行使用保养.
四使用方法:
1.开机前确定电源电
3.行程设定共有五个0、100、200、300、400根据要分的板材选择合适的行程.
4.根据板材的厚度来调整切刀的上下高度。根据速度选择键:超快速、快速、中速、慢速四种来选择设备的运行速度.
5.调整平台的高度,确保放置PCBA板时为水平放置.
6.分板时PCBA的边缘凹槽要卡在分板机的下切刀位置,双手扶稳PCBA,用脚轻踩踏板,直到切刀走到设定的距离自动停止.
五注意事项:
1.本设备仅限用于分板使用。操作员应依公司规定佩戴防静电手套.
2.操作时应注意手饰,头发,宽松的衣物避免接近上下刀片,以免造成安全上的问题。
3.切板时,一定要选择二个位置后,才能踩脚踏板开关,不然刀轮会无运转.
4.切板时,如有异常时,迅速压下紧急开关,并放开脚踏板开关,以防止意外发生.
SMT全自动分板机作业指导书
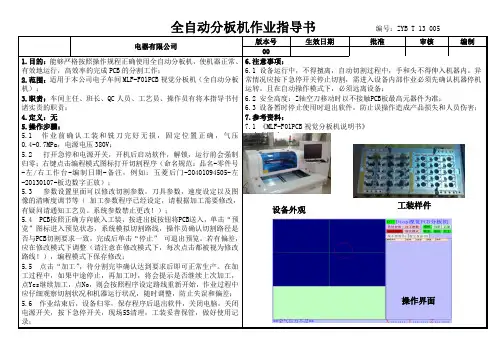
5.4 PCB按照正确方向嵌入工装,按进出板按钮将PCB送入,单击“预览”图标进入预览状态,系统模拟切割路线,操作员确认切割路径是否与PCB切割要求一致,完成后单击“停止”可退出预览。若有偏差,应在修改模式下调整(请注意在修改模式下,每次点击都被视为修改路线!),编程模式下保存修改;
7.参考资料:
7.1《MLF-F01PCB视觉分板机说明书》
8.参考图片:
版本号
生效日期
批准
审核
编制
00
郑州跃博汽车电器有限公司
版本号
生效日期
批准
审核
编制
00
6.注意事项:
6.1设备运行中,不得擅离,自动切割过程中,手和头不得伸入机器内。异常情况应按下急停开关停止切割,需进入设备内部作业必须先确认机器停机运转。且在自动操作模式下,必须远离设备;
6.2安全高度:Z轴空刀移动时以不接触PCB板最高元器件为准;
6.3设备暂时停止使用时退出软件,防止误操作造成产品损失和人员伤害;
4.定义:无
5.操作步骤:
5.1作业前确认工装和铣刀完好无损,固定位置正确,气压0.4-0.7MPa,电源电压380V;
5.2打开急停和电源开关,开机后启动软件,解锁,运行前会强制归零;右键点击编程模式图标打开切割程序(命名规范:品名-零件号-左/右工作台-编制日期-备注,例如:五菱后门-20401094505-左-20130107-板边数字正放);
全自动分板机作业指导书编号:ZYB T 13 005电器有限公司版Fra bibliotek号生效日期
168s分板机作业指导书

168s分板机作业指导书1.目的为了分板作业员规范分板,以保证分板品质,作业安全。
2.范围适用于本公司瑞盛分板机操作。
3.内容3.1机器外观介绍3.2开机3.2.1开机前检查机内有无赃物,异物影响正常开机,阻碍机器复位。
3.2.2检查气压(要求在0.5Mpa),开启主电源,启动电脑。
3.2.3检查紧急开关是否开启,按下机器启动键。
3.2.4电脑启动后,点击电脑桌面CUT的快捷运行图标,运行机器控制程序。
3.2.5开启程序时,机器自动复位,复位完成,程序正常开启。
如出现报警“找不到Z轴线,程式将结束……”请重复3.1.3,还不能解决问题时,通知工程人员解决。
3.3分板作业前准备3.3.1调出已编好的程式,把准备要切割的板子(PCBA)平整地放在分板机托盘的顶针/治上。
3.3.2检查板子(PCBA)有无摆动、翘起,观察其固定性。
3.3.3打开分板机的粉尘抽风机。
3.3.4选择空转方式用CCD检查分板的切割路径。
3.4正常生产3.4.1程式调试OK,正常切割第一片板子(PCBA)时,一定要放低速运行(可及时阻止异常发生,把不良降低)。
3.4.2操作员交接班务必将板子(PCBA)放置方向交接好,不可遗忘。
3.4.3分板时要注意放板的方向,手法要得当(对角按压式放置),不可用力敲打板子(PCBA)。
4注意事项4.1机器在运转时,请勿将东西置于机器内。
4.2正常生产时,请安全作业,不要触碰到机器任何转动部位.4.3做好机台与周边环境的5S工作。
4.4每班下班、换班前按时关机,并对粉尘进行指定的回收处理。
4.5机台异常或有异响时请及时反馈给当班组长、主管或工程人员。
分板机作业指导书

6.7托板和档料板可根据零件本体大小而上下调节。
6.8调节恰当后,可正式进行操作。
7.安全注意事
7.2分板过程中,严禁将手伸进机器内。
7.3在打开电源之前检查上、下切刀的间距。
7.4分板时必须要将PCB板的分割槽放在固定刀座内,并将PCB水平移动。
低0-0.2mm时锁紧。
6.4装上上定位板紧固螺丝,把PCB板之V-CUT对其上定位板和下定位板的刀刃,用手来拉动PCB
板,同时调节微调旋钮,使板来回稍有阻力即可,然后锁紧螺丝、
6.5打开电源开关,转动调速器旋钮,使下切刀缓慢转动,用手推PCB板,使之投入切割中,仔
细观察无异常情况后,方可加快转速,正式生产。
6.2先把两片定位板松开,旋转滑块调节旋钮,可调节上、下切刀距离,一般间隙为0.1-0.2mm:
并在同一平面,误差不能超过0.1mm,顺时针方向旋转则刀座往上升,两刀的距离就会变大,
反之则越小。注意千万不能两切刀相撞或其他物体撞到刀口。注意:手旋旋钮时因稍有阻力,
否则调整滑块调节螺丝。
6.3上、下切刀调试好后,松开下定位板紧固螺丝,调下定位板使之刀刃与下切刀上顶点对齐或略
7.5在任何情况下,则不可将刀片的周围的防护板卸掉,以免造成危险发生意外。
7.6操作机器时不要穿过于宽松的衣服,长头发必须扎好,避免发生意外。
7.7本机器只作为分板使用,不得用于其他用途。
8.保养:
8.1每次工作完毕后,清除残屑。
8.2随时注意对上、下刀定位板及上、下切刀刀刃的保护。
8.3长时间不工作时,卸下上、下定位板及上、下切刀涂机油加以保护,使用前擦去即可。
变 更 内 容
自动分板机保养作业指导书
1. 目的
为了保证机器的精度、优越的性能,产品的质量及机器的正常寿命的到保障。
2. 范围
适用于本公司的瑞盛分板机保养作业
3. 内容
3.1三点组合保养
3.1.1检查压力表显示是否正常,调整压力控制阀进行检测。
3.1.2手动推开泄压阀,保证无空气进入,从气压表的显示可以看出是否断开气压。
3.1.3扭下高压空气滤水杯,用清水洗涤被内杂质。
3.1.4检查给油杯储油量,油量不足是将油加致八分满。
请补充
32号油,国内有制造空压专
用油厂牌(KASO 。
3.1.5保养三点组合时,请一定要先泄压,断开高压供给。
3.2机械部位保养
3.2.1丝杆、滑轨、汽缸在加注新油前,请做好旧油清洁处理。
3.2.2在加注新油前,请找到注油嘴,便于操作,也能达到更好的保养效果。
3.2.3保养前准备好物品及工具(碎布、毛刷、油枪等)。
3.2.4所需加油部位没有注油嘴时,请用加油毛刷轻轻的涂抹在其表面。
3.2.5皮带及皮带轮不需加油保养。
3.2.6丝杆、滑轨、汽缸伸缩杆加、涂 Daphne Eponex No.2油。
文件类别
三阶文件
自动分板机保养作业指导书
文件编号: 版本:A 修正次数:0
页次:2/3 生效日期:-
4注意事项
4.1保养前,请确认机器正常,并做归零处理后关机保养。
4.2废、旧油要清洁彻底,并对机器平时不能清扫部位进行清洁。
分板机作业指导书
项目物料名称极 性1电阻无Ω2芯片有无3电感无H4普通电容无F5二极管有V,A6滤波器有无7继电器有无8三极管有无9晶振无HZ10钟振有HZ11保险丝无A12蜂鸣器有V13磁珠无H14钽电容有F序序号号1122一、作业步骤:331.核对ECN变更及BOM单,物料的使用情况是否正确。
442.根据作业指导书,核对器件的方向。
553.检查元件的贴装是否合格,有无错、漏、多等严重缺陷。
4、检查元件的贴片位置,是否偏移。
1二、注意事项:21、佩戴静电手环作业.32.作业要求严格按作业指导书及《半成品检验规范》相关标准查验。
4三、备注5版本日期更改内容版本日期A2013年3月29日首次发行制定者PCBA 丝印工具名称辅料名称文控单位审核者批准者1杨靖正确戴静电手带作业人员要求:有责任心,强烈的品质意识,对检验方法与规范都能熟练掌握。
按时填写报表,反馈问题要及时。
合格率低于95%或连续同一位置出现2PCS不良,应立即向IPQC、生产拉长汇报。
更改内容作业标准<<半成品检验规范>>LC静电带不良贴纸镊 子KQYYGLSULCDT工位名称型 号适用所有机型物料检验标准R1、芯片在贴片过程中注意标识点的方向要一致对应。
2、钽电容的方向标识。
3、二极管的方向。
4、元件的偏移不能超出元件本体焊端的5、元件的任何一端不能脱离焊盘,应紧5、元件脚不能超出焊盘。
6、三极管的方向。
5、芯片脚偏移不允许大芯片引脚的1/45、元件本体破损或破裂拒收。
5、零件焊端与焊盘没有接触,或接触不足2/3。
正确的拿板作业姿势在看板时请用45°角,距离20~30CM,并注意转换33REFLOW后目检项目物料名称极 性1电阻无Ω2芯片有无3电感无H 4普通电容无F 5二极管有V,A 6滤波器有无7继电器有无8三极管有无9晶振无HZ 10钟振有HZ 11保险丝无A 12蜂鸣器有V 13磁珠无H 14钽电容有F15序序号号1627384951012345版本日期更改内容版本日期批准者审核者工具名称工具名称制定者单位合格率低于95%或连续同一位置出现2PCS不良,应立即向IPQC、生产拉长汇报。
分板工艺作业指导书
1、分板时掰的方向是朝没有元件的PCB面;
2、合成板的板边需要使用剪钳剪断,而不能直接将产品放在平面上压断;
3、注意静电防护;
4、左手和右手拿起合成板,然后同时的用力将合成的板折断,分开合成板;
5、合成板分开成单板后,需要将单板上的板边再去除;
6、使用剪钳沿着PCB沿边的位置朝没有元件的板面用力将单板的板边去除,如果是单板的板边长度是和PCB的长度一样,则使用分板治具以第2步骤的方法分板。
7、分好的PCB板再传给下一道工序作业。
工位编号
工序名称
分工序
适用机型
通用
作业内容:
1、将分板治具摆放在工作台面上,拿出一片需要分板的产品。
2、首先将产品最外面的板边放入分板治具的板槽上,然后将板往没有元件的一面掰来分开PCBA的核心板和板边,重复该动作完成PCBA的四面板边的分板动作;
3、如果是合板的PCBA,还需要将合成的PCBA再分成单片的PCB板。
分板机作业指导书
分板机作业指导书一、介绍分板机是一种用于将大型板材切割成合适大小的小块板材的机械设备。
它常被广泛应用于建筑、家具和木工行业。
本作业指导书将为您提供一些使用分板机的基本知识和操作指导,以确保使用者的安全和操作的顺利进行。
二、安全须知1. 使用分板机前,请确保您已经熟悉并理解分板机的操作规程,并且已经完成相关的安全培训。
2. 使用分板机时,请务必佩戴适当的个人防护设备,包括安全帽、护目镜、防护手套和耳塞。
3. 在操作分板机时,应确保周围没有其他人员靠近或干扰。
4. 遵循所有操作规程和安全指示,禁止随意修改分板机的设置和调试参数。
三、设备准备1. 检查分板机的电源线是否连接牢固,并确保接地是可靠的。
2. 确保分板机的切割刀具已安装到位,并调整为所需要的切割尺寸。
3. 检查机器的压力装置是否调整到合适位置,以确保材料稳定地固定在工作台上。
四、操作步骤1. 将需要切割的板材放置在分板机的工作台上,并确保其位置正确、平整。
2. 按下启动按钮,确保切割刀具正在正常旋转。
3. 用适当的速度将板材送进分板机,同时用力按压以保持板材的稳定。
4. 在切割完成后,松开压力装置并取出切割好的板材。
5. 关闭分板机的电源,整理好工作区域。
五、常见问题与解决方案1. 分板机无法正常启动:检查电源是否连接正常,以及启动按钮是否工作。
2. 切割结果不理想:检查切割刀具是否锋利,并及时进行更换或磨削。
3. 材料不固定在工作台上:调整压力装置的位置,以确保材料被牢固固定。
4. 分板机产生异常噪音:检查分板机的运行状态,可能需要紧固螺丝或更换部件。
六、保养与维护1. 定期对分板机进行基础的清洁和检查,清除积尘和切屑,以保持设备的正常运行。
2. 润滑分板机的滑动部件,例如导轨和传动链条,以保持其灵活性和耐久性。
3. 若发现任何故障或异常,应及时联系维修人员进行检修和维护操作。
4. 在正常使用过程中,避免灌注大量润滑剂,以免污染板材和工作环境。