
钢筋调直机说明介绍模板之令狐文艳创作
摘要令狐文艳GT1.6/4型调直切断机主要由上料盘、调直装置、牵引装置、切断装置、下料架装置、机座等组成。
主要用于直径为Φ1.6-Φ4mm低碳钢筋、冷轧钢丝、不锈钢丝的调制。
钢筋调直切断机在设计的时候需要考虑切断机构和调直机构的方案设计。
根据任务书的要求,最终确定切断的方式为锤击切断方式:适用中、小直径钢筋,工作噪声连续、较大。
易出现连切现象,定尺误差最小。
调直的方式为模块调直:钢筋调直效果好,比较容易控制。
但调直速度低,被加工钢筋表面有划伤,工作噪声较大;适合各种光圆钢筋。
该机器在运转时保证钢丝从左至右得方向进行送料;调直切断机在调试正常后,不允许有无效剪切现象;调直后的钢筋允许有轻微擦伤,但重量损耗不大于0.5%。
该调直切断机在设计完成后将满足的实际生产要求:(1)调直切断钢丝直径:Φ1.6-Φ4mm;(2)调直切断钢丝长度:100mm—1000mm;(3)切断长度误差:ΔL≤2mm;(4)钢丝调直切断后的直线度误差不大于2mm/m;(5)牵引钢丝速度:20-30m/min;(6)切断电机功率:2.2kw。
关键词:钢筋;调直切断机;无效剪切AbstractGT1.6/4 type straightening cutting machine is mainly composed of loading plate, straightening device, traction device, cutting device, cutting device, frame, etc. Is mainly used for 1.6 ΦΦ diameter 4 mm mild steel, cold rolled steel wire, stainless steel wire of the modulation.Steel bar straightening cutting machine at the time of design need to consider to cut off the institutions and straightening mechanism scheme design. According to the requirement of the specification, the final cut off the way for the hammer to cut off the way: for medium and small diameter steel bar, work continuously, large noise. Easy appear even cutting phenomenon, length minimum error. Module as a way of straightening straightening: reinforced straightening effect is good, easy to control. But straightening speed is low and processing steel surface is slashed and working noise;Suitable for all kinds of round steel bar.The machine in operation, ensure the wire feeding from left to right direction; Adjusting cutter after commissioning normal, there is no invalid shear phenomenon; After straightening steel to allow a slight abrade, but weight loss is not greater than 0.5%.The straightening cutting machine in the actual production of the design is completed will meet requirements: (1) the straightening to cut off the wire diameter: 1.6 ΦΦ 4 mm; (2) the straightening cutting wire length: 100 mm - 1000 mm; (3) cutting length error: Δ L 2 mm or less;(4) steel wire straightening cutting off after the straightness error is not more than 2 mm/m.(5) the traction steel wire speed: 20-30 m/min.(6) to cut off the motor power: 2.2 kw.Key words:reinforced; Straightening cutting machine; Invalid shear目录第一章前言1第二章钢筋调直机的设计22.1 钢筋调直机的分类22.2 钢筋调直机调直剪切原理22.3 钢筋调直机的主要技术性能32.4 钢筋调直机工作原理与基本构造4第三章电机选择103.1 生产率和功率计算103.1.1 生产率计算103.1.2 功率计算,选择电动机10第四章皮带选择154.1 第一组皮带传动机构的设计154.1.1 确定设计功率p15c4.1.2 初选带的型号154.1.3 确定带轮的基准直径d和2d d151d4.1.4 确定中心距a和带的基准长度L16d 4.1.5 验算小轮包角1624.1.6 计算带的根数174.1.7 计算带作用在轴上的载荷Q174.2 第二组皮带传动机构的设计184.2.1 确定设计功率P18c4.2.2 初选带的型号184.2.3 确定带轮的基准直径d和4d d18d34.2.4 确定中心距a和带的基准长度L19d4.2.5 验算小轮包角1914.2.6 计算带的根数194.2.7 计算带作用在轴上的载荷Q204.2.8 主动带轮设计21第五章齿轮设计225.1 确定齿轮传动精度等级225.2齿轮参数计算235.2.1 计算许用应力235.2.2 按齿面接触疲劳强度确定中心距23 5.2.3 验算齿面接触疲劳强度245.2.4 验算齿根弯曲疲劳强度255.2.5 齿轮主要参数和几何尺寸26第六章轴的设计与强度校核286.1 齿轮轴的设计与强度校核286.1.1 轴的结构设计286.1.2 轴的强度校核286.2轴的设计与强度校核316.2.1轴的结构设计316.2.2 轴的强度校核31第七章主要零件的规格及加工要求35 7.1 调直筒及调直模357.2.齿轮367.3.调直机的各传动轴轴承367.4 牵引压辊的选用和调整367.5 定长机构的选择与调整37第八章经济分析与发展前景388.1 钢筋调直切断机的种类和特点388.2 发展趋势40总结43参考文献44致谢45题目 1.6/4钢筋调直切断机第一章前言21世纪是一个技术创新的时代,随着我国经济建设的高速发展,钢筋混凝土结构与设计概念得到不断创新,高性能材料的开发应用使预应力混凝土技术获得高速而广泛的发展,在钢筋混凝土中,钢筋是不可缺少的构架材料,而钢筋的加工和成型直接影响到钢筋混凝土结构的强度、造价、工程质量以及施工进度。
所以,钢筋加工机械是建筑施工中不可缺少的机械设备。
在土木工程中,钢筋混凝土与预应力钢筋混凝土是主要的建筑构件,担当着极其重要的承载作用,其中混凝土承受压力,钢筋承担压力。
钢筋混凝土构件的形状千差万别,从钢材生产厂家购置的各种类型钢筋,根据生产工艺与运输需要,送达施工现场时,其形状也是各异。
为了满足工程的需要,必须先使用各种钢筋机械对钢筋进行预处理及加工。
为了保证钢筋与混凝土的结合良好,必须对锈蚀的钢筋进行表面除锈、对不规则弯曲的钢筋进行拉伸于调直;为了节约钢材,降低成本,减少不必要的钢材浪费,可以采用钢筋的冷拔工艺处理,以提高钢筋的抗拉强度。
在施工过程中,根据设计要求进行钢筋配制时,由于钢筋配制的部位不同,钢筋的形状、大小与粗细存在着极大差异,必须对钢筋进行弯曲、切断等等。
随着社会与经济的高速发展,在土木工程与建筑施工中,不同类型的钢筋机械与设备的广泛应用,对提高工程质量、确保工程进度,发挥着重要作用。
钢筋调直机械作为钢筋及预应力机械的一种类型,在土木与建筑工程建设中有重要应用,钢筋调直也是钢筋加工中的一项重要工序。
通常钢筋调直机用于调直14mm以下的盘圆钢筋和冷拔钢筋,并且根据需要的长度进行自动调直和切断,在调直过程中将钢筋表面的氧化皮、铁锈和污物除掉。
第二章钢筋调直机的设计2.1 钢筋调直机的分类钢筋调直机按调直原理的不同分为孔摸式和斜辊式两种;按切断机构的不同分为锤击式切断、摆臂式切断和飞剪切断;而锤击式切断按切断控制装置的不同又可分为机械控制式与光电控制式。
本次设计为机械控制式钢筋调直切断机,切断方式为锤击式切断。
2.2 钢筋调直机调直剪切原理锤击式切断钢筋调直机调直剪切原理如图所示:图2-1调直剪切原理Fig.2-1 principle of straightening and sheering1-盘料架;2-调直筒;3-牵引轮;4-切刀;5-定长装置;工作时,绕在旋转架1上的钢筋,由连续旋转着的牵引辊3拉过调直筒2,并在下切剪刀4中间通过,进入受料部。
当调直钢筋端头顶动定长装置的直杆5后,切断剪刀便对钢筋进行切断动作,然后剪刀有恢复原位或固定不动。
如果钢丝的牵引速度V=0.6m/s.而剪刀升降时间t=0.1s,则钢丝在切断瞬间的运动距离S=Vt=0.6×0.1=0.06m,为此,剪刀阻碍钢丝的运动,而引起牵引辊产生滑动现象,磨损加剧,生产率降低,故此种调直机的调直速度不宜太快。
2.3 钢筋调直机的主要技术性能表2-1钢筋调直机的型号规格及技术要求Tab.2-1 model standard and technique ability of reinforcement bar straighteningmachine参数名称数值调直切断钢筋直径(mm) 1.6~4 钢筋抗拉强度(MPa)650切断长度(mm)≥3000 切断长度误差(mm/m)3≤牵引速度(m/min)30~40调直筒转速(r/min)2800送料、牵引辊直径(mm)80电机型号:调直牵引+切断1324 Y S-904 Y L-功率:调直(kW)牵引+切断5.5 1.12外形尺寸:长(mm)宽(mm)高(mm)1070 580 1200整机重量(kg)10002.4 钢筋调直机工作原理与基本构造该钢筋调直切断机为下切剪刀式,其工作原理如图所示:图2-2钢筋调直机机构简图Fig.2-2 mechanism schematic of reinforcement bar straightening machine 1-调直筒;2-牵引压辊;3、14、15-皮带传动机构;4-飞轮;5-曲柄轴;6-锤头;7-钢筋;8-定长挡板; 9-定长拉杆;10-压缩弹簧;11-方刀台;12-变速箱;13-电动机钢筋调直切断机前后采用两台电动机作总动力装置,两部电动机轴端都是安装V形带轮,通过V形皮带进行传动,其中前面的电动机负责驱动调直机构,后面的电动机负责驱动牵引机构和切断机构两个部分。
钢筋拉伸试验操作之令狐文艳创作
一、钢筋拉伸试验步骤:令狐文艳试验仪器:1)室内温度控制在:10~35℃。
(对温度要求严格时:23℃±5℃)2)观察样品外观1、是否锈蚀、裂纹等2、公称尺寸(表3)横肋与钢筋轴线的夹角45°≤¢≤70°且钢筋相对面横肋的方向相反)横肋公称间距不得大于钢筋公称直径的0.7倍;纵肋斜角0°-30°相邻两横肋末端之间间隙(包含纵肋宽度)总和不应大于钢筋公称周长的20%。
相对肋面积不应小于GB1499.2-2007附录C); (验收货是长度偏差±25mm,有要求时±50mm现场验收)3、重量是否合格。
4、通过钢筋的直径,选择合适的试验仪器(选着仪器最大量程在20%-80%之间)钢筋取样的长度:3)检查试验仪器是否能正常运行.4)钢筋打点机进行打点。
原始标距为5d(GB/T228.1-20105.65*√S)(备注:25mm、22mm的钢筋打点是不一样的25—125mm精确到5mm 22—110mm精确到10mm)5)开机,选择合适的夹具,试验机数值清零。
(必须在试样被夹之前,防止钢筋重力作用下引起的力)。
6)设定好仪器选着粒径等,把样品放置在仪器上夹稳后,用手左右上下移动一下看是否温档。
7)开始拉钢筋速率控制在下表范围内。
(弹性模量选着≥150000E/mpa。
应力速率为6-60MPa/s。
加荷速率=应力*钢筋面积/1000),注意记录下屈服、上屈服以及极限抗拉力值。
8)拉断后,加油卸载取下钢筋,拼接好以后测断后伸长量准确至±0.25mm。
计算断后伸长率:A=(L U-L0)/L0(断后伸长率修约0.5%)9)计算屈服强度(取下屈服)、极限强度精确至0或5,伸长率保留至1%等。
结论规范,试验日期、工程名称、规格型号等必须要写。
二、钢筋弯曲试验步骤:1)选择钢筋冷弯头(若下表),安装冷弯头对于光圆钢筋弯心直径:D=d2)选择支辊间距离:(此间距在试验期间应保持不变)L=(D+3a)±a/2a----公称直径, D----弯芯直径3)室内温度保持10~35℃。
维控全数控钢筋调直切断机控制器产品说明书
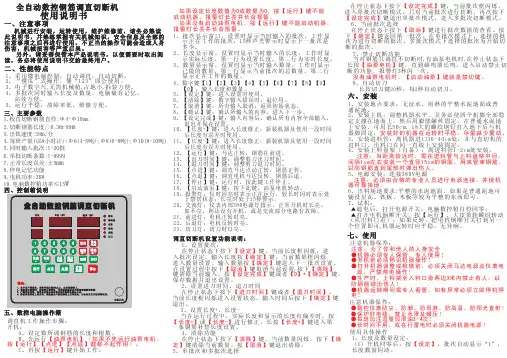
注意:必须由合格的专业人员进行电源连接,并使机 器可靠接地。 6、 出 料 场 地 要 求:平 整 的 水 泥 地 面 , 如 果 是 普 通 泥 地 可 铺设星瓦、铁板、木板等较为平整的东西即可。 7、 试 机 :
5、 自 动 停 机 , 警 示 功 能 : 每 一 批 完 成 后 , 机 器 自 动 停 机 并 声 光 报 警 ,1 5秒 后 自 动运行生产下一批产品,所有批次完成后自动停机。
6、 校 正 : 长 度 有 误 时 , 可 进 行 修 正 :
1、 调直 轮 压铁不 够 紧 不出铁,
调紧调直轮
3
八常见问题及排除八常见问题及排除编号常见问题原因排除方法1出铁不直1调直轮压不够直重调前后稍松中间稍紧2钢筋不在调直框的中心线上放松重调3新机调直轮未磨合磨合几天再试4钢筋太硬质量太差更换质量好的钢筋再调试5有个别调直轮不转调直轮轴承损坏更换轴承6调直轮严重磨损更换新轮300500吨需更换2入铁扭曲1进料管未装好入料不顺重装进料管2调直轮压铁太紧放松调直轮3有个别调直轮不转调直轮轴承损坏更换轴承4未装盘圆架放铁在盘架上再试3不出铁出铁速度不均匀时快时慢1调直轮压铁不够紧调紧调直轮2有个别调直轮不转调直轴承损坏更换轴承3进料管未装好入料不顺重装进料管4出铁时钢铁有划痕1新机调直轮未磨合磨合几天后故障自动消失2进料管未装好入料不顺重装进料管3有个别调直轮压铁太紧放松调直轮4有个别调直轮不转调直轮轴承损坏更换轴承5长度不准但出铁整齐1新装机长度未修正进行长度修正2测铁轮磨损重新进行长度修正6长度不准出铁长短相差很多1出铁速度不均匀时快时慢重装调直轮2进料管未装好入料不顺重装进料管3电子尺上的弹簧太松更换或截短一些再试4测长上轮或下轮转动不顺更换轴承5测长上轮磨损或有断齿更换测长上轮6钢筋不从电子尺中间过重调电子尺位置7编码器连接软管松动更换连接软管8编码器或电脑板损坏联系经销商或厂家更换7连切几厘米的短铁1离合打滑放松顶头调整螺丝正常时离合与顶头交合58mm2顶头转动不灵活是否没有加油
钢筋调直切断机使用说明书

钢筋调直切断机使用说明书一、用途:本机适用于生产铁路护栏、高速公路护栏、养殖笼具、五金制品、保温隔热网、建筑钢材等专业调直以及混凝土构件生产厂及建筑施工中对圆形钢筋盘条的调直与切断。
调直精度高、调直效果好、不易出故障,无曲轴、无磨损,定尺切断准确、工作稳定,性能可靠、生产效率高。
二、技术性能:GT/2-4型调直断丝机技术参数:调直范围Ф2-4mm钢筋,调直产量25米/分钟,长度2-8米,切断误差:±5mm切断方式,自动切断,电机功率,3KW/台1.5KW/台外型尺寸,长1米宽0.6米高1米GT/3-6型调直断丝机技术参数:调直范围Ф3-6mm钢筋,调直产量25米/分钟,长度2-8米,切断误差:±5mm切断方式,自动切断,电机功率,3KW/台1.5KW/台外型尺寸,长1米宽0.6米高1米GT/6-12型调直断丝机技术参数:调直范围Ф6-12mm钢筋,调直产量30米/分钟,长度2-12米,切断误差:±5mm切断方式,自动切断,电机功率,11KW/台3KW/台外型尺寸,长1.5米宽0.6米高1.5米GT/8-14型调直断丝机技术参数:调直范围Ф8-14mm钢筋,调直产量35米/分钟,长度2-16米,切断误差:±5mm切断方式,自动切断,电机功率,11KW/台3KW/台外型尺寸,长1.5米宽0.8米高1.5米第一页三、结构本机由:1、电机 2、切断行轮 3、曲轴总成 4、切断总成 5、滑道 6、滑道支架 7、送丝压滚总成 8、调直总成 9、机器立体 10、机器护罩 11、滑道限位锁片 12、滑道拉簧等组成盘料架系承载被调直的盘圆钢筋的装置,当钢筋的一端进入主机调直时,盘料架随之转动,机停转动停。
调直机构由调直筒和调直块组成,调直块固定在调直筒上,调直筒转动带动调直块一起转动,但他们之间相对位置可以调整,借助于相对位置的调整来实现钢筋调直,钢筋牵引由一对带有沟槽的压辊组成,在板动手柄时。
钢筋调直机安全使用规定范文(二篇)
钢筋调直机安全使用规定范文一、总则为了保障钢筋调直机的安全运行,防止事故的发生,经公司领导同意,特制定本安全使用规定。
二、适用范围本规定适用于公司内部使用的钢筋调直机操作人员和维护人员。
三、安全操作规程1. 钢筋调直机的操作人员必须接受相关培训,并经过合格的认证方可操作机器。
2. 操作人员在操作前,应仔细检查机器的各个部位是否完好无损,特别是电源线和机器的接口部位,如发现异常应立即进行维修。
3. 操作人员在操作钢筋调直机时,应严格按照说明书上的要求操作,并遵守机器的使用规程。
4. 操作人员在每次使用完毕后应及时关机,并拔掉电源,切勿长时间开机待机。
5. 在操作钢筋调直机时,不得将手部或其他身体部位靠近机器的工作部位,以免发生意外伤害。
6. 在钢筋调直机运行过程中,如发现机器运行异常或产生异响等情况,应立即停止使用,并通知维修人员进行更换或修理。
7. 操作人员在操作钢筋调直机时,应保持机器周围的环境整洁,防止堆积杂物或杂物堵塞机器通道。
8. 切勿私自更换钢筋调直机的零部件,如有需要更换应及时通知维修人员进行维修。
9. 操作人员在操作钢筋调直机时,不得将其他物品放置在机器上,以免发生物件掉落事故。
10. 操作人员结束使用时,应清理工作现场,将机器周围的杂物清理干净,并将机器和零部件归放到指定的位置。
四、维护保养规程1. 钢筋调直机的维护保养应由专业的维修人员进行,不得由非专业人员私自维修。
2. 维修人员在进行维护保养时,应按照操作手册进行操作,并做好记录。
3. 维修人员在进行维护保养时,应切断电源,并进行加锁操作,以防止误操作带来的伤害。
4. 维修人员在进行维护保养时,应定期清理机器内部的灰尘和杂物,并保持机器通风畅通。
5. 维修人员在清洁机器时,应使用干净的布进行擦拭,严禁使用湿布或带有腐蚀性的清洁剂。
六、违规处理办法对于违反本规定的操作人员和维修人员,一经发现,将依纪依法进行处理。
对于违规行为轻微者,给予警告或批评教育;对于违规行为严重者,将给予相应的纪律处分;对于造成重大损失或事故发生的,将依法追责。
钢筋焊接作业指导介绍模板之令狐文艳创作
钢筋闪光焊作业指导书令狐文艳一、施工准备1、机械设备焊机UN-100一台。
2、材料各种规格钢筋级别必须有出厂合格证,并经检验合格.3、作业条件(1)设备在操作前检修完好,保证正常运转,并符合安全规定,操作人员必须要持证上岗。
(2)钢筋焊口要平口、清洁、无油污杂质等。
对焊机容量、电压要符合要求。
二、操作工艺1、闪光焊工艺根据钢筋品种、直径和所用焊机功率大小选用连续闪光焊、预热闪光焊、闪光一预热一闪光焊。
对于可焊性差的钢筋,对焊后宜采用通电热处理措施,以改善接头塑性。
(1)连续闪光焊:工艺过程包括连续闪光和顶锻过程。
施焊时,先闭合一次电路,使两钢筋端面轻微接触,此时端面的间隙中即喷射出火花般熔化的金属微粒一闪光,接着徐徐移动钢筋使两端面仍保持轻微接触。
形成连续闪光。
当闪光到预定的长度,使钢筋端头加热到将近熔点时,就以一定的压力迅速进行顶锻,再灭电顶锻到一定长度,焊接接头即告完成。
(2)预热闪光焊:工艺过程包括一次闪光、预热、二次闪光及顶段等过程。
一次闪光是将钢筋端面闪平。
预热法方法有连接闪光预热和电阻预热两种。
连续闪光预热是使两钢筋面交替地轻微接触和分开,发出断续闪光来实现预热。
电阻预热是在两钢筋端面一直紧密接触用脉交战电流或交替紧密接触与分开,产生电阻热(不闪光)来实现预热,此法所需功率较大。
二次闪与预锻过程同连续闪光焊。
(3)闪光一预热一闪光焊:是在预热闪光焊前加一次闪光过程。
工艺过程包括一次闪光、预热、二次闪光及顶锻等过程,施焊时首先连续闪光,使钢筋端部闪平,然后同预热闪光焊。
焊接钢筋直径较粗时,宜用此法。
(4)焊后通电热处理:方法是焊毕松开夹具,放大钳口距,再夹紧钢筋;接头降温至暗黑后,即采取低频脉冲式通电加热;当加热至钢筋表面呈暗红色或桔红色时,通电结束;松开夹具,待钢筋冷后取下钢筋。
(5)钢筋闪光对焊工艺。
1)对焊参数,根据焊接电流和时间不同,分为强参数(即大电流和短时间)和弱参数(即电流较小和时间较长)两种。
钢筋调直机使用说明书
钢筋调直机使用说明书钢筋调直机使用说明书简介•什么是钢筋调直机?•钢筋调直机的作用和应用领域使用准备•准备工作场地•准备所需设备和工具•确保操作人员具备相关技能和知识操作步骤1.安全操作–穿戴个人防护装备–将机器放置在平稳的地面上–确保周围没有人员或障碍物2.打开机器–参考机器供应商提供的操作手册–按照正确的电源接入方式连接电源3.装载钢筋–根据机器容量选择适当数量的钢筋–将钢筋放入机器的供料口–确保钢筋排列整齐,没有交叉或混乱现象4.开始调直操作–根据机器操作手册选择合适的调直模式–启动机器,开始调直过程–时刻观察钢筋的状态,确保其正常进入和通过机器5.检查钢筋质量–调直后的钢筋应具备一定的直线度和光滑度–使用测量工具检查钢筋的质量和尺寸6.关闭机器–成功调直钢筋后,停止机器运行–关闭电源注意事项•操作人员应经过培训,了解机器操作规程•操作前应仔细阅读操作手册并理解每个步骤•不允许未经授权或无经验的人员操作机器•机器故障或异常情况应立即报告相关人员•定期检查和保养机器,确保其正常工作结论钢筋调直机作为一种常用的建筑设备,在钢筋加工和施工过程中起到了重要的作用。
使用此机器时,必须遵循正确的操作步骤和注意事项,以确保工作安全和钢筋质量。
希望本说明书能为您提供必要的指导和帮助,祝您使用愉快!钢筋调直机使用说明书(续)维护与保养•定期检查机器的各个部件,并清除灰尘和杂物•润滑机器的移动部件,确保其顺畅运行•清洁机器的工作平台和供料口,以保证钢筋顺利进入•定期调整机器的参数和校准仪器,以保证精确的调直效果故障排除•机器无法启动–检查是否正确连接电源–检查电源是否正常工作–检查是否按下电源开关•钢筋无法正常通过机器–检查钢筋是否排列整齐、无交叉或混乱–检查机器供料口是否堵塞–检查机器调直模式是否正确选择•钢筋调直效果不理想–检查机器参数设置是否正确–检查是否有损坏的调直轴或调直辊–调整机器的调直压力或调直速度安全警示•操作人员在操作过程中需要保持警惕,防止意外伤害发生•禁止将手或其他物体伸入机器的工作区域•禁止将钢筋的两端同时放入机器的供料口•禁止使用机器进行超过其额定功率的工作•在机器故障或异常情况下,应立即停止使用并寻求专业维修人员的帮助结语钢筋调直机的正确使用和维护对于钢筋加工行业来说至关重要。
GTJ5-12液压切断钢筋调直机使用说明书解读
GTJ5-12液压切断钢筋调直机使用说明书一、用途及特点华一牌GTJ5-12B/46液压切断钢筋调直机,主要用于调直,定尺切断建筑用冷轧带肋钢筋、热轧三级盘螺、光圆钢筋等。
本机自动化程度高,设备使用故障率低,牵引速度高,为连续工作制方式。
本机耗能低、不损肋、无连切、噪音小、震动轻、并设有安全装置,自动计数停车装置,有高效适用运行可靠等特点。
二、主要技术参数1、调直直径范围Ф5——Ф10mm。
2、线材牵引速度46m/min。
3、线材定尺长度2000——9000mm(可增加)4、线材切断长度误差±5mm。
5、线材调直度±3mm/m。
6、调直配套动力7.5Kw。
7、切断配套动力3Kw。
8、主机外形尺寸(长×宽×高)1600×750×1100。
9、整机外形尺寸(长×宽×高)14250×1500×1100。
10、整机重量2200Kg。
请注意:不提倡定尺1米以下的线材,钢筋轧制后,自然冷却至室温后进行调直。
三、构造及概述本机主要有放线架、预调机构、调直机构、送料、液压切断、受料架与电器控制装置部分组成。
1、放线部分该部分可实现无吊装自动放线,靠紧安装于预调机构后部。
2、预调部分该部分主要靠平行与垂直的5套矫轮,来完成从料架供给线材的应力消除处理从而达到线材表面除锈与应力消除的预调工作,主要有应力轮,应力轮调整方瓦,板座、与架子部分组成。
在进线部位装有进线导套装置,进线导套装有309轴承1套由1511瓦座固定。
预调部分,靠紧安装与主机的后部。
3、调直筒部分该部分主要靠对称的5套曲线调直轮加调直筒的旋转供线材在双曲线的作用下较完全的消除应力并推进线材运行。
利用调直轮支架左右丝的前进后退可随意调整线材的平直度,从而完成线材的调直工作。
主要有调直筒支架、轴、调直轮支架。
在轴前端安装2槽B型ø175三角带轮1个。
建筑钢筋调直机安全技术交底模板
一、交底对象全体操作人员、安全管理人员、现场技术人员。
二、交底内容1. 安全生产方针坚持“安全第一、预防为主、综合治理”的安全生产方针,确保施工现场安全、文明、有序。
2. 机器设备概况钢筋调直机是用于钢筋调直的专用设备,具有高效、节能、安全等特点。
本机适用于直径6~40mm的钢筋调直。
3. 操作规程及注意事项(1)操作前准备:1)检查设备是否完好,如有损坏,立即报修;2)检查防护装置是否齐全,如有缺失,立即补充;3)穿戴好安全帽、手套、穿胶底鞋,满足安全操作要求;4)了解操作规程,接受安全技术交底。
(2)操作步骤:1)将钢筋放入进料口,调整好钢筋的长度;2)启动设备,使钢筋进入调直机;3)观察钢筋调直过程,确保钢筋调直效果;4)钢筋调直完成后,关闭设备,取出钢筋。
(3)注意事项:1)严禁操作人员擅自拆卸、改装设备;2)操作过程中,严禁打开防护罩,以免发生意外;3)严禁操作人员站在调直机前方,以免钢筋调直时弹出伤人;4)操作人员与调直机保持一定距离,确保安全;5)操作过程中,注意观察设备运行状态,发现异常情况,立即停机检查;6)作业完成后,切断电源,锁好开关箱,做好润滑工作。
4. 应急处理(1)设备故障:1)立即停机,切断电源;2)根据故障情况,采取相应措施,如更换损坏零件、调整设备等;3)故障排除后,方可重新启动设备。
(2)人员受伤:1)立即停机,切断电源;2)对受伤人员进行简单包扎,避免伤口感染;3)立即拨打急救电话,等待救援;4)同时,向上级报告事故情况。
5. 安全教育培训定期对操作人员进行安全教育培训,提高安全意识,确保操作技能。
三、交底要求1. 操作人员必须认真学习本交底内容,掌握操作规程及注意事项;2. 安全管理人员定期对操作人员进行安全检查,确保操作规程得到执行;3. 施工现场应设置明显的安全警示标志,提醒操作人员注意安全;4. 加强现场巡查,发现问题及时整改,确保施工现场安全。
四、签字确认(1)操作人员签字:________________________(2)安全管理人员签字:________________________(3)项目负责人签字:________________________五、备注本交底自签字之日起生效,有效期为一年。
维控全数控钢筋调直切断机控制器产品说明书
5、 【 设 定 】 键 : 进 入 设 置 时 使 用 。 6、 【 清 除 】 键 : 数 字 输 入 错 误 时 , 退 位 用 。 7、 【 取 消 】 键 : 所 有 输 入 取 消 , 返 回 初 始 状 态 。 8、 【 确 认 】 键 : 确 认 所 输 入 的 内 容 , 进 入 下 一 步 。 9、 【 设 定 完 成 】 键 : 输 入 内 容 后 , 确 认 所 有 内 容 全 部 输 入 ,
1、 进料 管 未装好 , 入料不 顺 重装进 料 管
4、 线 尾 处 理 : ▲注 意 : 要 两 人 操 作 , 出 铁 及 线 尾3米 内 不 要 有 人 , 以防钢筋弹出伤人!
(1) 钢 筋 直 到 尾 部 , 停 机 后 按【 禁 切 】 , 报 警 灯3秒
2、 调直 轮 压铁太 紧 2 入铁扭曲
1、 调直 轮 压不够 直
重调,前后稍松,中间稍紧
【2】 【8】 【8】 【 确 认 】 。 (4) 按 步 骤 输 入 所 有 批 次 的 长 度 、 数 量 ( 最 多2 0批 ) 。 (5) 最 后 一 完 成 , 按 【0】 【 确 认 】, 或 直 接 按 【 设 定
2、 钢筋 不 在调直 框 的中心 放松重 调 线上
● 每 班 加 注 适 量 润 滑 油3 - 4次 !
一条钢筋补偿长度设置。
●长时间不用,或在行雷电时必须关闭机器电源!
4、 清 除 功 能
使用具体操作
在停止状态下按下【清除】 键,当前数量闪烁,按下【确 1、长度及数量设定:
定】键清除当前数量。按【取消】键退出清除。
钢筋调直机说明书
摘要GT1.6/4型调直切断机主要由上料盘、调直装置、牵引装置、切断装置、下料架装置、机座等组成。
主要用于直径为Φ1.6-Φ4mm低碳钢筋、冷轧钢丝、不锈钢丝的调制。
钢筋调直切断机在设计的时候需要考虑切断机构和调直机构的方案设计。
根据任务书的要求,最终确定切断的方式为锤击切断方式:适用中、小直径钢筋,工作噪声连续、较大。
易出现连切现象,定尺误差最小。
调直的方式为模块调直:钢筋调直效果好,比较容易控制。
但调直速度低,被加工钢筋表面有划伤,工作噪声较大;适合各种光圆钢筋。
该机器在运转时保证钢丝从左至右得方向进行送料;调直切断机在调试正常后,不允许有无效剪切现象;调直后的钢筋允许有轻微擦伤,但重量损耗不大于0.5%。
该调直切断机在设计完成后将满足的实际生产要求:(1)调直切断钢丝直径:Φ1.6-Φ4mm;(2)调直切断钢丝长度:100mm—1000mm;(3)切断长度误差:ΔL≤2mm;(4)钢丝调直切断后的直线度误差不大于2mm/m;(5)牵引钢丝速度:20-30m/min;(6)切断电机功率:2.2kw。
关键词:钢筋;调直切断机;无效剪切AbstractGT1.6/4 type straightening cutting machine is mainly composed of loading plate, straightening device, traction device, cutting device, cutting device, frame, etc. Is mainly used for 1.6 Φ Φ diameter 4 mm mild steel, cold rolled steel wire, stainless ste el wire of the modulation.Steel bar straightening cutting machine at the time of design need to consider to cut off the institutions and straightening mechanism scheme design. According to the requirement of the specification, the final cut off the way for the hammer to cut off the way: for medium and small diameter steel bar, work continuously, large noise. Easy appear even cutting phenomenon, length minimum error. Module as a way of straightening straightening: reinforced straightening effect is good, easy to control. But straightening speed is low and processing steel surface is slashed and working noise; Suitable for all kinds of round steel bar. The machine in operation, ensure the wire feeding from left to right direction; Adjusting cutter after commissioning normal, there is no invalid shear phenomenon; After straightening steel to allow a slight abrade, but weight loss is not greater than 0.5%.The straightening cutting machine in the actual production of the design is completed will meet requirement s: (1) the straightening to cut off the wire diameter: 1.6 Φ Φ 4 mm; (2) the straightening cutting wire length: 100 mm - 1000 mm; (3) cutting length error: Δ L 2 mm or less; (4) steel wire straightening cutting off after the straightness error is not more than 2 mm/m. (5) the traction steel wire speed: 20-30 m/min. (6) to cut off the motor power: 2.2 kw. Key words: reinforced; Straightening cutting machine; Invalid shear目录第一章 前言 (1)第二章 钢筋调直机的设计 (2)2.1 钢筋调直机的分类 (2)2.2 钢筋调直机调直剪切原理 (2)2.3 钢筋调直机的主要技术性能 (3)2.4 钢筋调直机工作原理与基本构造 (4)第三章 电机选择 (10)3.1 生产率和功率计算 (10)3.1.1 生产率计算 (10)3.1.2 功率计算,选择电动机 (10)第四章 皮带选择 (15)4.1 第一组皮带传动机构的设计 (15)4.1.1 确定设计功率c p (15)4.1.2 初选带的型号 (15)4.1.3 确定带轮的基准直径1d d 和2d d (15)4.1.4 确定中心距a 和带的基准长度d L (16)4.1.5 验算小轮包角2 (16)4.1.6 计算带的根数 (17)4.1.7 计算带作用在轴上的载荷Q (17)4.2 第二组皮带传动机构的设计 (18)4.2.1 确定设计功率c P (18)4.2.2 初选带的型号 (18)4.2.3 确定带轮的基准直径3d d 和4d d (18)4.2.4 确定中心距a 和带的基准长度d L ··················19 4.2.5 验算小轮包角1 ·························19 4.2.6 计算带的根数 ··························19 4.2.7 计算带作用在轴上的载荷Q ·····················20 4.2.8 主动带轮设计 ··························21 第五章 齿轮设计 ····························22 5.1 确定齿轮传动精度等级 ·······················22 5.2齿轮参数计算 ····························23 5.2.1 计算许用应力 ··························23 5.2.2 按齿面接触疲劳强度确定中心距 ··················23 5.2.3 验算齿面接触疲劳强度 ······················24 5.2.4 验算齿根弯曲疲劳强度 ······················25 5.2.5 齿轮主要参数和几何尺寸 ·····················26 第六章 轴的设计与强度校核 ·······················28 6.1 齿轮轴的设计与强度校核 ······················28 6.1.1 轴的结构设计 ··························28 6.1.2 轴的强度校核 ··························28 6.2轴的设计与强度校核 ·························31 6.2.1轴的结构设计 ···························31 6.2.2 轴的强度校核 ··························31 第七章 主要零件的规格及加工要求 ····················35 7.1 调直筒及调直模 ··························35 7.2.齿轮 (36)7.3.调直机的各传动轴轴承 (36)7.4 牵引压辊的选用和调整 (36)7.5 定长机构的选择与调整 (37)第八章经济分析与发展前景 (38)8.1 钢筋调直切断机的种类和特点 (38)8.2 发展趋势 (40)总结 (43)参考文献 (44)致 (45)题目 1.6/4钢筋调直切断机第一章前言21世纪是一个技术创新的时代,随着我国经济建设的高速发展,钢筋混凝土结构与设计概念得到不断创新,高性能材料的开发应用使预应力混凝土技术获得高速而广泛的发展,在钢筋混凝土中,钢筋是不可缺少的构架材料,而钢筋的加工和成型直接影响到钢筋混凝土结构的强度、造价、工程质量以及施工进度。