
数控车床刀片型号含义(课堂PPT)
合集下载
数控刀片型号与介绍精品PPT课件
KC9315, KC9325, KC9110, KC9125
13
-MN Geometry
-MN 半精加工 负前角切削刃
04 刀尖圆弧半径 = 0,4mm 1 刀尖圆弧半径 = 1/64 (.015)
应用范围
进给量 .006-.020 ipr ( 0.15 -0.50) 切深 .020-.200 in. ( 0.50 - 5.0)
-S0420
-MN
-FP
-RP
-MS-F GG-FS -S0425
-FN
-FF
-FN
-FF
-T0820
-T0420
-NG
-T0420
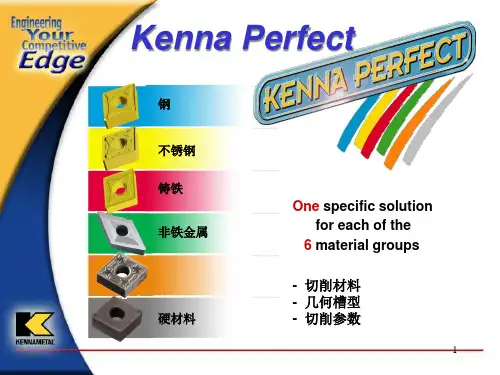
6 Material Groups
9
Steel Geometries
NEW
10
-RN Geometry
-RN 粗加工 负前角切削刃
08 刀尖圆弧半径 = 0,8mm 2 刀尖圆弧半径 = 1/32 (.031)
9 = CVD 5 = PVD 8 = Gen. Purpose
1 = A: 钢 2 = R: 不锈钢 3 = F: 铸铁 4 = N: 非铁金属 5 = S: 高温合金
6 = H: 硬材料 0 = 通用材料
15
耐磨性 01 50 韧性
7
Kenna Perfect
Steel
Stainless Steel Cast Iron
3
表面粗糙度图标
• 粗加工 • 半精加工 • 精加工 • 超精加工
4
刀片符号识别
ANSI
刀尖圆弧角 ISO
断屑槽名称 应用范围
5
KennaPERFECT 刀片材质介绍
6
KennaPERFECT
13
-MN Geometry
-MN 半精加工 负前角切削刃
04 刀尖圆弧半径 = 0,4mm 1 刀尖圆弧半径 = 1/64 (.015)
应用范围
进给量 .006-.020 ipr ( 0.15 -0.50) 切深 .020-.200 in. ( 0.50 - 5.0)
-S0420
-MN
-FP
-RP
-MS-F GG-FS -S0425
-FN
-FF
-FN
-FF
-T0820
-T0420
-NG
-T0420
6 Material Groups
9
Steel Geometries
NEW
10
-RN Geometry
-RN 粗加工 负前角切削刃
08 刀尖圆弧半径 = 0,8mm 2 刀尖圆弧半径 = 1/32 (.031)
9 = CVD 5 = PVD 8 = Gen. Purpose
1 = A: 钢 2 = R: 不锈钢 3 = F: 铸铁 4 = N: 非铁金属 5 = S: 高温合金
6 = H: 硬材料 0 = 通用材料
15
耐磨性 01 50 韧性
7
Kenna Perfect
Steel
Stainless Steel Cast Iron
3
表面粗糙度图标
• 粗加工 • 半精加工 • 精加工 • 超精加工
4
刀片符号识别
ANSI
刀尖圆弧角 ISO
断屑槽名称 应用范围
5
KennaPERFECT 刀片材质介绍
6
KennaPERFECT
数控车床刀片型号含义
实用文档
刀片编号规则
实用文档
刀片编号规则
实用文档
刀片编号规则
实用文档
刀片编号规则
ap
刀尖角越大
安全性 光洁度 切削力 实用文档
刀尖角越小
减震性 最小切深
刀片编号规则
实用文档
刀片编号规则
R/L
9 刀具切削方向
实用文档
刀片编号规则
——— 10 刀片断屑槽形式及槽宽
实用文档
刀片编号规则
切削参数的选择需参 考。
而且公差定义的方法也与车镗iso刀片不同ap刀尖角越大安全性光洁度切削力减震性最小切深刀尖角越小10刀片断屑槽形式及槽宽13切削参数的选择需参end谢谢
可转位刀片型号含义
实用文档
1
国际标准:9位 我国标准:9+1位
实用文档
Hale Waihona Puke 刀片编号规则实用文档刀片编号规则
实用文档
刀片编号规则
铣刀片的公差等级比较多, 从精到粗依此排 列有: A, F, C, H, E, G, J, K, L, M, N, U, 而且 公差定义的方法也与车镗ISO刀片不同
实用文档
THE END 谢谢
实用文档
14
刀片编号规则
实用文档
刀片编号规则
实用文档
刀片编号规则
实用文档
刀片编号规则
ap
刀尖角越大
安全性 光洁度 切削力 实用文档
刀尖角越小
减震性 最小切深
刀片编号规则
实用文档
刀片编号规则
R/L
9 刀具切削方向
实用文档
刀片编号规则
——— 10 刀片断屑槽形式及槽宽
实用文档
刀片编号规则
切削参数的选择需参 考。
而且公差定义的方法也与车镗iso刀片不同ap刀尖角越大安全性光洁度切削力减震性最小切深刀尖角越小10刀片断屑槽形式及槽宽13切削参数的选择需参end谢谢
可转位刀片型号含义
实用文档
1
国际标准:9位 我国标准:9+1位
实用文档
Hale Waihona Puke 刀片编号规则实用文档刀片编号规则
实用文档
刀片编号规则
铣刀片的公差等级比较多, 从精到粗依此排 列有: A, F, C, H, E, G, J, K, L, M, N, U, 而且 公差定义的方法也与车镗ISO刀片不同
实用文档
THE END 谢谢
实用文档
14
数控车床刀片及刀杆型号含义.共37页

1、不要轻言放弃,否则对不起自己。
2、要冒一次险!整个生命就是一场冒险。走得最远的人,常是愿意 去做,并愿意去冒险的人。“稳妥”之船,从未能从岸边走远。-戴尔.卡耐基。
梦 境
3、人生就像一杯没有加糖的咖啡,喝起来是苦涩的,回味起来却有 久久不会退去的余香。
数控车床刀片及刀杆型号含义. 4、守业的最好办法就是不断的发展。 5、当爱不能完美,我宁愿选择无悔,不管来生多么美丽,我不愿失 去今生对你的记忆,我不求天长地久的美景,我只要生生世世的轮 回里有你。
40、学而不思则罔,思而不学则殆。——孔子
谢谢!
36、自己的鞋子,自己知道紧在哪里。——西班牙
37、我们唯一不会xie! 38、我这个人走得很慢,但是我从不后退。——亚伯拉罕·林肯
39、勿问成功的秘诀为何,且尽全力做你应该做的事吧。——美华纳
2、要冒一次险!整个生命就是一场冒险。走得最远的人,常是愿意 去做,并愿意去冒险的人。“稳妥”之船,从未能从岸边走远。-戴尔.卡耐基。
梦 境
3、人生就像一杯没有加糖的咖啡,喝起来是苦涩的,回味起来却有 久久不会退去的余香。
数控车床刀片及刀杆型号含义. 4、守业的最好办法就是不断的发展。 5、当爱不能完美,我宁愿选择无悔,不管来生多么美丽,我不愿失 去今生对你的记忆,我不求天长地久的美景,我只要生生世世的轮 回里有你。
40、学而不思则罔,思而不学则殆。——孔子
谢谢!
36、自己的鞋子,自己知道紧在哪里。——西班牙
37、我们唯一不会xie! 38、我这个人走得很慢,但是我从不后退。——亚伯拉罕·林肯
39、勿问成功的秘诀为何,且尽全力做你应该做的事吧。——美华纳
数控机床刀具概述PPT(51张)

钻头,镗刀和内螺纹刀。
数控机床刀具概述PPT(51张)培训课件 培训讲 义培训 教材工 作汇报 课件PP T
数控机床刀具概述PPT(51张)培训课件 培训讲 义培训 教材工 作汇报 课件PP T
5.车刀刀尖的高低应对准工件的中心。车刀安装得过 高或过低都会引起车刀角度的变化而影响切削。根 据经验,粗车外圆时,可将车刀装得比工件中心稍 高一些;精车外圆时,可将车刀装得比工件中心稍 低一些,这要根据工件直径的大小来决定,无论装 高或装低,一般不能超过工件直径的 1%。
高速钢切断刀
(三)切断及车槽
2. 直 沟 槽 的 车 削
a)窄沟槽的车削 b)宽沟槽的车削
(四)车孔
一次装夹中加工工件
数控加工刀具特点
1. 刀具刚性好,切削效率高 2. 刀具精度高 3. 刀具的可靠性高,抗震及热变形好 4. 刀具尺寸能够预调 5. 互换性好,换刀速度快 6. 具有完善的工具系统 7. 具有刀具管理系统
数控机床刀具概述PPT(51张)培训课件 培训讲 义培训 教材工 作汇报 课件PP T
二、用三爪自定心卡盘装夹
三爪卡盘特点: 三个卡爪是同步运动的,能自动定心,一般不需
要找正。 卡爪:正爪
反爪——装夹直径较大的零件。 装夹特点:方便、省时、自动定心好,但夹紧力
小 适用范围:装夹外型规则的中、小型工件。
一、刀具安装注意事项
需要注意的是: 1.刀尖伸出长度要适中。不能过长也不能过短。过长
会降低刀杆的强度,过短可能会出现干涉。 2.安装刀具要稳固,也不易太紧,长期过紧安装可能
会损坏刀架上的丝扣。 3.安装刀具时选择刀位要结合加工工艺,根据工序来
合理安排刀具的顺序,减少换刀耗费的时间。 4.要逐一排除各刀位之间相互干涉的情况,特别注意
数控机床刀具概述PPT(51张)培训课件 培训讲 义培训 教材工 作汇报 课件PP T
数控机床刀具概述PPT(51张)培训课件 培训讲 义培训 教材工 作汇报 课件PP T
5.车刀刀尖的高低应对准工件的中心。车刀安装得过 高或过低都会引起车刀角度的变化而影响切削。根 据经验,粗车外圆时,可将车刀装得比工件中心稍 高一些;精车外圆时,可将车刀装得比工件中心稍 低一些,这要根据工件直径的大小来决定,无论装 高或装低,一般不能超过工件直径的 1%。
高速钢切断刀
(三)切断及车槽
2. 直 沟 槽 的 车 削
a)窄沟槽的车削 b)宽沟槽的车削
(四)车孔
一次装夹中加工工件
数控加工刀具特点
1. 刀具刚性好,切削效率高 2. 刀具精度高 3. 刀具的可靠性高,抗震及热变形好 4. 刀具尺寸能够预调 5. 互换性好,换刀速度快 6. 具有完善的工具系统 7. 具有刀具管理系统
数控机床刀具概述PPT(51张)培训课件 培训讲 义培训 教材工 作汇报 课件PP T
二、用三爪自定心卡盘装夹
三爪卡盘特点: 三个卡爪是同步运动的,能自动定心,一般不需
要找正。 卡爪:正爪
反爪——装夹直径较大的零件。 装夹特点:方便、省时、自动定心好,但夹紧力
小 适用范围:装夹外型规则的中、小型工件。
一、刀具安装注意事项
需要注意的是: 1.刀尖伸出长度要适中。不能过长也不能过短。过长
会降低刀杆的强度,过短可能会出现干涉。 2.安装刀具要稳固,也不易太紧,长期过紧安装可能
会损坏刀架上的丝扣。 3.安装刀具时选择刀位要结合加工工艺,根据工序来
合理安排刀具的顺序,减少换刀耗费的时间。 4.要逐一排除各刀位之间相互干涉的情况,特别注意
数控车床刀片及刀杆型号含义63710
h
22
刀杆编号规则-外圆
h
23
刀杆编号规则-外圆
h
24
刀杆编号规则-内孔
L4/D < 4
可以用整体钢刀杆进行普通内孔车削;
4< L4/D <6~7
应使用重金属刀杆进行普通内孔车削
6< L4/D <10~12 使用标准阻尼消振刀杆进行普通内孔车削
12< L4/D <15
使用特殊阻尼消振刀杆进行普通内孔车削
13
h
14
刀杆编号规则-外圆
h
15
刀杆编号规则-外圆
h
16
刀杆编号规则-外圆
h
17
刀杆编号规则-外圆
h
18
刀杆编号规则-外圆
h
19
刀杆编号规则-外圆
右手刀杆
外 圆
右手刀片
h
20
刀杆编号规则-外圆
h
21
刀杆编号规则-外圆
C5 – SVHBR – 22040 -11
+/- 0.002mm
h
25
刀杆编号规则-内孔
h
26
刀杆编号规则-内孔
h
27
刀杆编号规则-内孔
h
28
刀杆编号规则-内孔
h
29
刀杆编号规则-内孔
右手刀杆
内 孔
左手刀-内孔
h
31
h
32
刀杆编号规则-切断 切槽
h
33
刀杆编号规则-切 断切槽
h
34
h
5
刀片编号规则
h
6
刀片编号规则
h
7
刀片编号规则
数控车床刀片及刀杆型号含义(共35张PPT)

26
刀杆编号规那么-内孔
27
刀杆编号规那么-内孔
28
刀杆编号规那么-内孔
29
刀杆编号规那么-内孔
30
刀杆编号规那么-内孔
4< L4/D <6~7
应使用重金属刀杆进行普通内孔车削
数控车刀刀片及刀杆型号含义
铣刀片的公差等级比较多, 从精到粗依此排列有: A, F, C, H, E, G, J, K, L, M, N, U, 而且公差定义的方法也与车镗ISO刀片不同
13
14
刀杆编号规那么-外圆
15
刀杆编号规那么-外圆
16
刀杆编号规那么-外圆
17
刀杆编号规那么-外圆
18
刀杆编号规那么-外圆
刀杆编号规那么-切断切槽
6< L4/D <10~12 使用标准阻尼消振刀杆进行普通内孔车削
刀杆编号规那么-切断切槽
4< L4/D <6~7
应使用重金属刀杆进行普通内孔车削
23
刀杆编号规那么-外圆
24
刀杆编号规那么-外圆
25
刀杆编号规那么-内孔
L4/D < 4
4< L4/D <6~7
6< L4/D <10~12
12< L4/D <15
可以用整体钢刀杆进行普通内孔车削; 应使用重金属刀杆进行普通内孔车削
使用标准阻尼消振刀杆进行普通内孔车削 使用特殊阻尼消振刀杆进行普通内孔车削
使用特殊阻尼消振刀杆进行普通内孔车削
4< L4/D <6~7
应使用重金属刀杆进行普通内孔车削
数控车刀刀片及刀杆型号含义
铣刀片的公差等级比较多, 从精到粗依此排列有: A, F, C, H, E, G, J, K, L, M, N, U, 而且公差定义的方法也与车镗ISO刀片不同
车刀详细解析和应用图解ppt课件
单,使用方便可靠。 侧压式 利用楔形块和螺钉从刀片侧面将刀片压紧,刀片
上无障碍,排屑顺畅。
5
2.3 可转位车刀
特点:生产效率高 适应现代化生产的需要 有利于新型刀具材料的使用
夹紧机构 偏心式、楔销式、杠杆式、上压式 要求:转位、更换刀片简便迅速,重复定位精度高, 结构简单,夹固牢靠
6
可转位刀片的选择
Lc lc a b c d lc 工件成形表面的宽度; a 为避免切削刃太尖而附加的切削刃宽度; 一般取2 ~ 5mm; b 考虑在工件端面留出精加工余量而附加的切削刃宽度, 一般取1 ~ 3mm; c 考虑切断预加工而附加的切削刃, 宽度应等于或略大于切削刃宽度, 一般取3 ~ 8mm; 18 d 保证切削刃超出毛坯外圆而附加的切削刃, 约有0.5 ~ 2mm。
Байду номын сангаас
封闭式:(V、M、W、G)断屑槽不开通,左、右切削刃角度相等,
可以通用,刀尖强度好,适应性广。
9
2.4 可转位车刀几何角度的形成
由刀片角度和刀槽角度综合形成。刀片角度是以刀片 底面为基准度量的,安装到车刀上相当于法平面系角 度。刀片的独立角度有:刀片法前角、法后角、刃倾 角、刀尖角。通常,刀片法后角、刃倾角为零度。
11
成形车刀的前角、后角
成形车刀切削刃形状复杂,有直线部分,也有曲线部分, 各段的主剖面方向互不相同,为简便起见,规定:成形车 刀的前角、后角均在假定工作平面内度量,并以切削刃上 最外一点(工件上半径最小处的点)的侧前角、侧后角作 为刀具的名义前角、后角。
➢前角、后角的形成
只刃磨前刀面,预先磨出一定的角度,再相对工件装 夹成一定位置,分别形成需要的前角、后角。
成形车刀的样板与技术条件
上无障碍,排屑顺畅。
5
2.3 可转位车刀
特点:生产效率高 适应现代化生产的需要 有利于新型刀具材料的使用
夹紧机构 偏心式、楔销式、杠杆式、上压式 要求:转位、更换刀片简便迅速,重复定位精度高, 结构简单,夹固牢靠
6
可转位刀片的选择
Lc lc a b c d lc 工件成形表面的宽度; a 为避免切削刃太尖而附加的切削刃宽度; 一般取2 ~ 5mm; b 考虑在工件端面留出精加工余量而附加的切削刃宽度, 一般取1 ~ 3mm; c 考虑切断预加工而附加的切削刃, 宽度应等于或略大于切削刃宽度, 一般取3 ~ 8mm; 18 d 保证切削刃超出毛坯外圆而附加的切削刃, 约有0.5 ~ 2mm。
Байду номын сангаас
封闭式:(V、M、W、G)断屑槽不开通,左、右切削刃角度相等,
可以通用,刀尖强度好,适应性广。
9
2.4 可转位车刀几何角度的形成
由刀片角度和刀槽角度综合形成。刀片角度是以刀片 底面为基准度量的,安装到车刀上相当于法平面系角 度。刀片的独立角度有:刀片法前角、法后角、刃倾 角、刀尖角。通常,刀片法后角、刃倾角为零度。
11
成形车刀的前角、后角
成形车刀切削刃形状复杂,有直线部分,也有曲线部分, 各段的主剖面方向互不相同,为简便起见,规定:成形车 刀的前角、后角均在假定工作平面内度量,并以切削刃上 最外一点(工件上半径最小处的点)的侧前角、侧后角作 为刀具的名义前角、后角。
➢前角、后角的形成
只刃磨前刀面,预先磨出一定的角度,再相对工件装 夹成一定位置,分别形成需要的前角、后角。
成形车刀的样板与技术条件
数控车床刀片及刀杆型号含义
第三十一页,编辑于星期五:九点 十三分。
刀杆编号规则-内孔
32
第三十二页,编辑于星期五:九点 十三分。
刀杆编号规则-切断切槽
33
第三十三页,编辑于星期五:九点 十三分。
刀杆编号规则-切断切槽
34
第三十四页,编辑于星期五:九点 十三分。
刀杆编号规则-切断切槽
35
第三十五页,编辑于星期五:九点 十三分。
4
第四页,编辑于星期五:九点 十三分。
刀片编号规则
5
第五页,编辑于星期五:九点 十三分。
刀片编号规则
6
第六页,编辑于星期五:九点 十三分。
刀片编号规则
7
第七页,编辑于星期五:九点 十三分。
刀片编号规则
ap
刀尖角越大
安全性
光洁度 切削力
刀尖角越小
减震性
最小切深
8
第八页,编辑于星期五:九点 十三分。
刀片编号规则
R/L
9
第九页,编辑于星期五:九点 十三分。
刀片编号:九点 十三分。
刀片编号规则
11
第十一页,编辑于星期五:九点 十三分。
刀片编号规则
4015
12
第十二页,编辑于星期五:九点 十三分。
刀片编号规则
切削参数的选择需参考
CoroKey。 注意: 1、线速度Vc与进给Fn
刀杆编号规则-内孔
L4/D < 4 4< L4/D <6~7 6< L4/D <10~12 12< L4/D <15
可以用整体钢刀杆进行普通内孔车削;
应使用重金属刀杆进行普通内孔车削 使用标准阻尼消振刀杆进行普通内孔车削
使用特殊阻尼消振刀杆进行普通内孔车削
刀杆编号规则-内孔
32
第三十二页,编辑于星期五:九点 十三分。
刀杆编号规则-切断切槽
33
第三十三页,编辑于星期五:九点 十三分。
刀杆编号规则-切断切槽
34
第三十四页,编辑于星期五:九点 十三分。
刀杆编号规则-切断切槽
35
第三十五页,编辑于星期五:九点 十三分。
4
第四页,编辑于星期五:九点 十三分。
刀片编号规则
5
第五页,编辑于星期五:九点 十三分。
刀片编号规则
6
第六页,编辑于星期五:九点 十三分。
刀片编号规则
7
第七页,编辑于星期五:九点 十三分。
刀片编号规则
ap
刀尖角越大
安全性
光洁度 切削力
刀尖角越小
减震性
最小切深
8
第八页,编辑于星期五:九点 十三分。
刀片编号规则
R/L
9
第九页,编辑于星期五:九点 十三分。
刀片编号:九点 十三分。
刀片编号规则
11
第十一页,编辑于星期五:九点 十三分。
刀片编号规则
4015
12
第十二页,编辑于星期五:九点 十三分。
刀片编号规则
切削参数的选择需参考
CoroKey。 注意: 1、线速度Vc与进给Fn
刀杆编号规则-内孔
L4/D < 4 4< L4/D <6~7 6< L4/D <10~12 12< L4/D <15
可以用整体钢刀杆进行普通内孔车削;
应使用重金属刀杆进行普通内孔车削 使用标准阻尼消振刀杆进行普通内孔车削
使用特殊阻尼消振刀杆进行普通内孔车削
数控车床刀片和刀杆型号含义
ap
刀尖角越大
安全性 光洁度 切削力
刀尖角越小 减震性 最小切深
8
刀片编号规则
R/L
9
刀片编号规则
10
刀片编号规则
11
刀片编号规则
4015
12
刀片编号规则
切削参数的选择需参 考CoroKey。 注意: 1、线速度Vc与进给 Fn参数补偿关系表 ; 2、硬度与CMC参考 硬度相同,否则需要 查询修正表;
谢 谢!
让我们共同进步
26
刀杆编号规则-内孔
27
刀杆编号规则-内孔
28
刀杆编号规则-内孔
29
刀杆编号规则-内孔
30
刀杆编号规则-内孔右手刀杆内来自孔左手刀片31
刀杆编号规则-内孔
32
刀杆编号规则-切断切槽
33
刀杆编号规则-切断切槽
34
刀杆编号规则-切断切槽
35
知识回顾 Knowledge
Review
放映结束 感谢各位的批评指导!
13
14
刀杆编号规则-外圆
15
刀杆编号规则-外圆
16
刀杆编号规则-外圆
17
刀杆编号规则-外圆
18
刀杆编号规则-外圆
19
刀杆编号规则-外圆
20
刀杆编号规则-外圆
右手刀杆
外 圆
右手刀片
21
刀杆编号规则-外圆
22
刀杆编号规则-外圆
C5 – SVHBR – 22040 -11
+/- 0.002mm
数控车刀刀片及刀杆型号含义
1
刀片编号规则
2
刀片编号规则
3
刀片编号规则
铣刀片的公差等级比较多, 从精到粗依此排 列有: A, F, C, H, E, G, J, K, L, M, N, U, 而且 公差定义的方法也与车镗ISO刀片不同
刀尖角越大
安全性 光洁度 切削力
刀尖角越小 减震性 最小切深
8
刀片编号规则
R/L
9
刀片编号规则
10
刀片编号规则
11
刀片编号规则
4015
12
刀片编号规则
切削参数的选择需参 考CoroKey。 注意: 1、线速度Vc与进给 Fn参数补偿关系表 ; 2、硬度与CMC参考 硬度相同,否则需要 查询修正表;
谢 谢!
让我们共同进步
26
刀杆编号规则-内孔
27
刀杆编号规则-内孔
28
刀杆编号规则-内孔
29
刀杆编号规则-内孔
30
刀杆编号规则-内孔右手刀杆内来自孔左手刀片31
刀杆编号规则-内孔
32
刀杆编号规则-切断切槽
33
刀杆编号规则-切断切槽
34
刀杆编号规则-切断切槽
35
知识回顾 Knowledge
Review
放映结束 感谢各位的批评指导!
13
14
刀杆编号规则-外圆
15
刀杆编号规则-外圆
16
刀杆编号规则-外圆
17
刀杆编号规则-外圆
18
刀杆编号规则-外圆
19
刀杆编号规则-外圆
20
刀杆编号规则-外圆
右手刀杆
外 圆
右手刀片
21
刀杆编号规则-外圆
22
刀杆编号规则-外圆
C5 – SVHBR – 22040 -11
+/- 0.002mm
数控车刀刀片及刀杆型号含义
1
刀片编号规则
2
刀片编号规则
3
刀片编号规则
铣刀片的公差等级比较多, 从精到粗依此排 列有: A, F, C, H, E, G, J, K, L, M, N, U, 而且 公差定义的方法也与车镗ISO刀片不同
数控车床刀片及刀杆型号含义5566389
141521右手刀片右手刀杆22040110002mm24l4d1012使用标准阻尼消振刀杆进行普通内孔车削12l4d15使用特殊阻尼消振刀杆进行普通内孔车削2731左手刀片右手刀杆33刀杆编号规则切断切槽34刀杆编号规则切断切槽35刀杆编号规则切断切槽
数控车刀刀片及刀杆型号含义
中航工业新航116厂,机加分厂
刀杆编号规则-外圆
刀杆编号规则-外圆
刀杆编号规则-外圆
右手刀杆
外
圆
右手刀片
刀杆编号规则-外圆
刀杆编号规则-外圆
C5 – SVHBR – 22040 -11
+/- 0.00号规则-外圆
刀杆编号规则-内孔
L4/D < 4 4< L4/D <6~7 6< L4/D <10~12 12< L4/D <15
刀杆编号规则-切断切槽
王喜平
刀片编号规则
刀片编号规则
刀片编号规则
铣刀片的公差等级比较多, 从精到粗依此排 列有: A, F, C, H, E, G, J, K, L, M, N, U, 而且 公差定义的方法也与车镗ISO刀片不同
刀片编号规则
刀片编号规则
刀片编号规则
刀片编号规则
ap
刀尖角越大 安全性 光洁度 切削力
刀尖角越小 减震性 最小切深
刀片编号规则
R/L
刀片编号规则
刀片编号规则
刀片编号规则
4015
刀片编号规则
切削参数的选择需参 考CoroKey。
注意:
1、线速度Vc与进给 Fn参数补偿关系表 ; 2、硬度与CMC参考 硬度相同,否则需要 查询修正表;
刀杆编号规则-外圆
刀杆编号规则-外圆
数控车刀刀片及刀杆型号含义
中航工业新航116厂,机加分厂
刀杆编号规则-外圆
刀杆编号规则-外圆
刀杆编号规则-外圆
右手刀杆
外
圆
右手刀片
刀杆编号规则-外圆
刀杆编号规则-外圆
C5 – SVHBR – 22040 -11
+/- 0.00号规则-外圆
刀杆编号规则-内孔
L4/D < 4 4< L4/D <6~7 6< L4/D <10~12 12< L4/D <15
刀杆编号规则-切断切槽
王喜平
刀片编号规则
刀片编号规则
刀片编号规则
铣刀片的公差等级比较多, 从精到粗依此排 列有: A, F, C, H, E, G, J, K, L, M, N, U, 而且 公差定义的方法也与车镗ISO刀片不同
刀片编号规则
刀片编号规则
刀片编号规则
刀片编号规则
ap
刀尖角越大 安全性 光洁度 切削力
刀尖角越小 减震性 最小切深
刀片编号规则
R/L
刀片编号规则
刀片编号规则
刀片编号规则
4015
刀片编号规则
切削参数的选择需参 考CoroKey。
注意:
1、线速度Vc与进给 Fn参数补偿关系表 ; 2、硬度与CMC参考 硬度相同,否则需要 查询修正表;
刀杆编号规则-外圆
刀杆编号规则-外圆