
08-CELL_LINE精益管理
▷ 多工程担当的原则
--- 모던 타임스中解放 --- LINE的自律性 人性化
▷ 入口/出口同一人的原则 ▷ 作业量公平的原则 ▷ LINE STOP的原则 ---
------ 由于工程不良的STOP
16
▣ 坐式作业的浪费
▷ 取部件的距离变远的浪费 ▷ 必须旋转肩膀、上身的浪费 ▷ 肩膀、腰、胳膊的疲劳被集中的浪费
컨베이어 생산방식 传送带生产方式 Cell 生产方式 생산방식 Cell
Cell 1 Cell 2
공정 1공정 22 工程 1工程
작업자 作业者 Cell 3 Cell 4
5
6. Cell生产方式的诞生
1) 生产方式的区分 Job Shop 与 Flow Shop ▷ Job Shop(PROCESS为中心) 具有几个特定作业的功能,并只在发生该作业时稼动的生产系统 · 虽然生产费用高,但以能灵活应对需求变化 ▷ Flow Shop(产品为中心)
▷ 记入测量仪,检查仪的设置状况
▷ 记入加工件的夹具、主要工具的配置状况
▷ 部件的空箱保管场所也记入
29
▣ 理论所需人员的计算
▷ 设定日生产计划量(SPD)。 ▷ 计算Tact time (TT)。 ▷ 求手工作业时间的合计(Σ HT)。 ▷ 计算理论所需人员(n)。
30
▣ 理论所需人员(n)的计算要件
=> 需要部件的通用化、标准化,作业PROCESS简小化、迅速化,情报系统构筑
3) 需要培养熟练的多技能工以及从事人员的作业欲望与成就感
=> 需要培养能够独立执行多样的作业工程的多技能工
4) 从事人员要具备自律经营的思维方式
=> 应营造让Cell内部的作业者能够自行判断、作业的自律经营的氛围
4
5. Cell 生产方式的概念图
步骤 1. 创造Image,要用笔、纸、自由地、轻轻地…。 步骤 2. 工作的分配模拟。 1) 要反映的 Cell-LINE 的原则 (1) 给予步行的原则 (2) 多工程担当的原则 (3) 入口/出口同一人的原则 (4) 作业量公平的原则
2) 根据作业量公平的原则,把Σ HT按LINE数分配,计算每人平均HT,
INPUT OUTPUT
③ ② ①
④ ⑤
部件 부품
INPUT 제품 产品 OUTPUT
③ ② ①
部件 부품
INPUT
OUTPUT
[[ 도해 1 인방식 图 解 1] 1] 1 人方式
图 解 2] 2] 巡回方式 [[ 도해 순회방식
图 解3] 3] 분할방식 分割方式 [[ 도해
1人方式 LINE编成效率为 100% 优 ● 可在作业中保证品质 点 ● 缩短LEAD TIME ● 作业者成就感,满足度高
高 Job Shop 생산방식 生产方式
Lean
生产方式 생산방식
유 灵 活 연 性 성
Cell 生产方式 생산방식
Flow Shop 생산방식 生产方式 低 高
7 费用优位 비용우위
▣ CELL-LINE的必要性
▷ 转换为不希望有库存的时代
▷ 转换为由顾客决定价格的时代
▷ 转换为与顾客的消费速度相对应的生产方式
为大量生产特定的产品,根据作业PROCESS(Flow)设置专用机器 而作业的方式 · 应对需求变化的灵活性差,但生产费用低 2) Cell生产方式是结合了Job shop与 Flow shop的优点而诞生 同时追求对Job shop的需求变化的灵活性(Flexibility)与 Flow Shop的低费用(Cost Leadership)
10. 改善组织
改善 STAFF 小集团活动
现场中心的 2天改善活动
14
▣ CELL-LINE的目标
▷实现公平的作业分配 (工程Balance)
▷ 工程不良的驱逐 (工程品质保证)
▷ 省人化的实现 (1人生产性)
15
▣ CELL-LINE的七原则
▷ 立式作业的原则 ▷ 给予步行的原则 ▷ 制造1个的原则 ----------人类是站立了进步 步行能消除疲劳 可以看到浪费,可以消除
6
3)「 Lean 生产方式」是 Cell 生产方式的效果体现 ▷ Lean生产方式是通过生产PROCESS的简小化、适期(准确及时)生产方式 (Just In Time)的确立、总体性品质管理体系的构筑等,缩减不必要不急需 的库存,从而缺陷最小化的方式。 ▷ Cell生产方式是(在Lean生产方式中效果性已经得到验证的)多技能工体制 和U字型生产LINE的Idea的延伸 (更加提高灵活性)
▷ 应考虑到作业方法的急变带来的短时间的Trouble发生。
建立可以互相协作、没有人员浪费的 CELL-LINE。
11
▣ CELL-LINE的优点
▷ 通过工程再编制,可以果断地进行少人化
▷ 可以一眼看出工程上的异常 ▷ 不良发生时,可以采取快速ACTION ▷ 根据所需要的生产量,可以容易进行工程再编制 ▷ 入口/出口由同一个人担当,所以品质管理及生产管理 变得容易,但需要对作业者进行多技能的训练
▷ 比STOP WATCH法,现在的Video摄影法更为简小化。 ▷ 得到结论是作业者的熟练度或经验年数并不重要。
适合CELL-LINE的CT的范围(?)
1) CT 短时
2) CT 长时
允许范围 ---- 12 ~ 30秒
适合范围 ---- 30 ~ 150 秒 允许范围 ---- 150 ~ 350 秒
28
▣ 比较好的传送带LINE的布置图(Lay out)
▷ 图象的缩小比例最小限度 1 : 50
▷ 记入供给部件的容器供给位置
12
▣ CELL-LINE的特征
▷ 进行立式作业 ▷ 担当多工程 ▷ 以作业者的效率提高为目标,而不是机器稼动率 ▷ 小LOT生产, ▷ 通过全数检查投入100%良品,生产出100%良品的产品。
13
▣ CELL-LINE与直线LINE的比较
区分 1. 提高利益的方式 直线KINE方式 以销售增加确保利益 PRODUCT OUT 生产的效率化是 中心 材料费,人力费,管理费节俭 大 LOT 生产 计划主义型 (各工程别日程计划) 大型设备的高价格 CELL LINE方式 以节俭成本,提高每件的附加价值 MARKET IN 能够卖出的在需要时制造 想着以制造方法的改善,足以降低 漏掉 1个 只以周间计划树立,随时可以进行 计划变更 LINE别编成可能的 简易自动化设备
1) 可对应于订购型生产 (MONITOR,相机的组装 等) 2) 可提高生产性,增大业务效率性 3) 明确不良的责任所在,为提高品质做贡献 4) 提高作业者的业务满足度 (能够感到对自己工作的成就感与满足感。)
2
3. Cell 生产方式的种类
⑤ ④ ⑥ ⑦ ⑧
产品 제품
③ ② ①
④ ⑤
产品 제품 部件 부품
8
▣ 生产哲学的比较
以前的生产哲学 *LINE不可以建立起来。 *在前面一直投入就可以。 *不良品以后修理就可以。 *主演是设备,作业者是Operator。 Cell Line的生产哲学 *LINE 要建立起来。 *以Cycle Time为基准投入。 *要贯彻良品100%。 *作业者是主演,监督者也是主演。
事
2. 制造的基本思考
故
3. 原价节俭 4. 工程的PROCESS 5. 生产计划
生 产 L I N E
6. 设备投资
7. 机器设备
8. 作业者的配置训练 9. 品质确保
机种别配置直线LINE
ONE MAN ONE M/C 培养成专门工 在传送带的最终工程中检查
配置LINE别,同时作业
培养成多工程担当 配置成同时作业 入/出口的检查同一人担当, 并全部检查
[制造革新]
CELL LINE
经营革新本部
SCM推进TEAM
▣概要
1. Cell 生产方式的定义
是指无传送带LINE,从头到尾由作业者负责执行业务的自己完结型的 生产方式。
2. Cell 生产方式的特 · 优点
生产的根本以人为中心(组装产业)进行 Focusing, 通过品质保证,提高生产性、返工库存缩减来提高资本周转率 确保利益。
9
▣ CELL-LINE 启发的原点
▷ LAYOUT 形态的发展
▷ 省人化LINE( Flexible Manpower Line) CELL-LINE
▷实现公平的作业分配
▷实现100%良品主义
▷活用边角料工时
10
运营方法 : 慎重地说服作业者
▷ 强调选拔了工作态度、技能优秀的作业者,并作为先驱者对其有期望。 ▷ 明确告知全公司人员CELL-LINE是公司的方针,并通告其扩散计划, 要求所有作业者都要参与。
▷ 难以把握 Line Balance 的浪费
17
▣ 给予步行的理由
▷促进作业者疲劳的恢复 ▷ 赋予作业一定的节拍 ▷ 促使容易把握工程的Balance
18
▣ 流动1个必要的理由
▷ 为了等待的浪费现实化,
▷ 为了容易掌握标准时间与实际时间的差距,
▷ 为了避免过剩生产的浪费。
19
▣ 工程顺序别平面图
是加工或组装所需的工程(机器,设备,作业台)的按照使用顺序的
布置。按工程别组成小组而配置的方式叫做横向担当(技能别)平面图。
IN
作业者 작업자 物 물 流 류
OUT
20
▣ 入口/出口由同一人担当的理由
▷ 可以确实遵守流动1个的原则;
▷ 工程不良发生时LINE可以自动STOP;
21
▣ 问题发生时的LINE STOP
●
缺 点
每Cell都需要设备 ● 需要多技能工人 ● 作业者的移动距离增加
精益管理中的八大要素
精益管理中的八大要素精益管理是一种以消除浪费和提升效率为核心的管理理念和方法。
它的目标是通过优化生产流程,提高产品质量和生产效率,降低成本,以满足客户需求。
在精益管理中,有八大要素或工具与方法,分别是:价值流图、5S 整理、单一分钟交换设备(SMED)、精益生产、精益供应链、持续改进、质量管理和标准化工作。
1.价值流图:价值流图是用来描述产品或服务从原料到客户手中的整个价值流转过程的工具。
通过绘制并分析价值流图,可以识别出不必要的环节和浪费,从而优化价值流程,提高效率和质量。
2.5S整理:5S是一种管理随处可见的丰田制造体系方法。
它包括整理、整顿、清扫、清洁和素养。
通过实施这五个步骤,可以实现工作环境的整洁,提高工作效率和员工工作满意度。
3.单一分钟交换设备(SMED):SMED是一种用来减少设备换型时间的方法。
它通过分析和重新设计工艺,以及减少工具和设备调整时间,从而实现设备快速换型,提高生产效率和灵活性。
4.精益生产:精益生产是通过严格控制和优化生产过程来提高效率和质量的方法。
它包括流程分析和改进、设备维护和保养,以及员工培训和参与等方面的工作。
5.精益供应链:精益供应链是一种将精益思想应用到供应链管理中的方法。
它通过优化物流、降低库存和提高交付能力,实现供应链从供应商到客户的整体效率和成本的降低。
6.持续改进:持续改进是精益管理的核心原则之一、它强调不断发现和解决问题,通过小步改进和员工参与来推动全面的改进。
7.质量管理:精益管理强调质量是整个价值流程的关键要素之一、通过严格的质量控制和持续改进,可以提高产品的质量和客户满意度。
8.标准化工作:标准化工作是将优秀的工作方法和经验总结为标准操作程序的过程。
通过标准化工作,可以提高工作效率,降低变异性和错误率,确保产品和服务的一致性和质量。
总之,精益管理的八大要素或工具与方法,涵盖了从价值流设计到质量管理的整个流程。
通过不断地运用这些要素和方法,可以实现生产过程和供应链的优化,提高效率和质量,为客户提供更好的产品和服务。
Cell Line 方 式

浅析 Cell Line 方式运作与管理随着社会的发展,市场需求呈多样性变化,为适应市场需求的不断变化,生产方式大致经历了如下演变:手工生产方式大量流水线生产方式 JIT 生产方式;制造业也经历了类似的演变,可细分为以下几个阶段:手工作坊制造批量流水线生产模块化单元生产JIT、精益方式敏捷制造。
1913 年福特创立了大批量流水线技术 ,加速了工业化进程.但在上世纪中叶开始,市场需求呈现多样化,多变化,单元式生产应运而生,上世纪 70 年代,日本丰田公司平台单元式生产代表了这种生产方式的应用水准。
为进一步加强对市场的快速反应,降低生产成本,日本的 JIT 方式产生,丰田公司研究的“ U "字型单元流水线采用拉动式管理代表了这一时期制造方式的先进水平。
1990 年美国根据 JIT 方式,创造性的提出精益生产方式,世界上许多大公司根据自身情况,结合 JIT,精益思想,推出了许多单元式生产,如平台作业、模块生产、单元作业、 Cell Line 等。
而我们公司正是借鉴了索尼的 Cell Line 单元式生产技术,这种兼备手工生产及大量生产二者的优点,又能克服二者缺点的高柔性、低成本、灵活、敏捷的单元生产正成为“整机制造"的最佳选择。
我们公司在推行索尼公司的单元流水线取得了极大的成功,但把 Cell Line 技术作为一种生产方式来研究还不成熟,因为它毕竟只是单元作业、 JIT方式与精益生产思想指导下的一种体现形式,还谈不上一种生产方式。
目前还没有见到这方面的专着和论文,而业内人士称其为“ Cell Line 方式",在这里我也引用“ Cell Line 方式"以区别于其它 Cell 作业方式 ( 如 Cell 平台作业,模块化生产等 )。
Cell Line 方式是众多技术、生产方式、思想的揉合,要全面了解、掌握这种方式的运作与管理,必须掌握其核心技术与思想:单元生产方式、JIT 方式、一个流技术、精益生产方式、流水线技术等。
精益生产之Cell线介绍
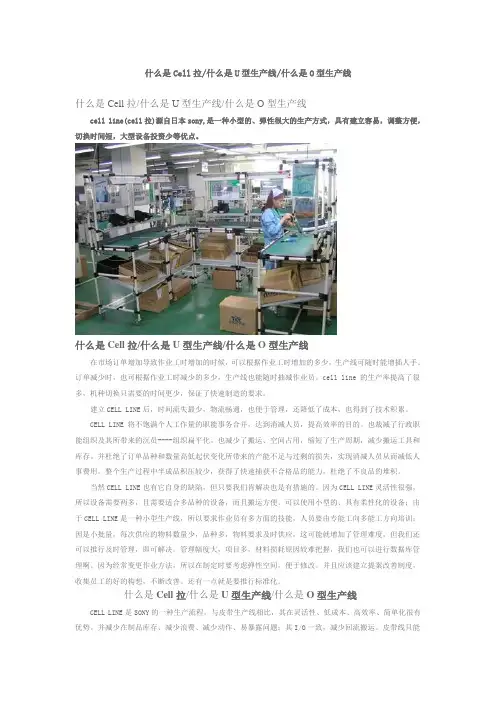
什么是Cell拉/什么是U型生产线/什么是O型生产线什么是Cell拉/什么是U型生产线/什么是O型生产线cell line(cell拉)源自日本sony,是一种小型的、弹性很大的生产方式,具有建立容易,调整方便,切换时间短,大型设备投资少等优点。
什么是Cell拉/什么是U型生产线/什么是O型生产线在市场订单增加导致作业工时增加的时候,可以根据作业工时增加的多少,生产线可随时能增插人手。
订单减少时,也可根据作业工时减少的多少,生产线也能随时抽减作业员。
cell line 的生产率提高了很多,机种切换只需要的时间更少,保证了快速制造的要求。
建立CELL LINE后,时间流失最少,物流畅通,也便于管理,还降低了成本,也得到了技术积累。
CELL LINE 将不饱满个人工作量的职能事务合并,达到消减人员,提高效率的目的。
也裁减了行政职能组织及其所带来的沉员----组织扁平化。
也减少了搬运、空间占用,缩短了生产周期,减少搬运工具和库存。
并杜绝了订单品种和数量高低起伏变化所带来的产能不足与过剩的损失,实现消减人员从而减低人事费用。
整个生产过程中半成品积压较少,获得了快速捕获不合格品的能力,杜绝了不良品的堆积。
当然CELL LINE也有它自身的缺陷,但只要我们肯解决也是有措施的。
因为CELL LINE灵活性很强,所以设备需要两多,且需要适合多品种的设备,而且搬运方便。
可以使用小型的、具有柔性化的设备;由于CELL LINE是一种小型生产线,所以要求作业员有多方面的技能,人员要由专能工向多能工方向培训;因是小批量,每次供应的物料数量少,品种多,物料要求及时供应,这可能就增加了管理难度,但我们还可以推行及时管理,即可解决。
管理幅度大,项目多,材料损耗原因较难把握,我们也可以进行数据库管理啊。
因为经常变更作业方法,所以在制定时要考虑弹性空间,便于修改。
并且应该建立提案改善制度,收集员工的好的构想,不断改善。
还有一点就是要推行标准化。
精益管理----如何让看一条生产线

Lean
1.3 人員配置板 (例)
人員配置板
Line Name(工程名稱)
人員配置板
月
日
組長
線長
19 17 15 13
第一線
21 20 18 16 14 12 11
1
2
4
6
8 10
線長
第二線
年休 教育 出差
3
5
7
9
工程 標示
新人工程
新人檢查表
張張XXXX
瓶頸工程
W 白班 Y
2G 1
新入 社員
2.將有缺陷 產品放入 標示“不良 品”
8
之容器內﹔
3.自主 檢查依 VQD, 客戶 樣品及 工程
單位 的簽樣;
3
4. 暫存物料必 須放 于棧板上存放。
1.5
標 准 WIP(PCS) 核定
2 生产主管
C/T(秒 ) 制 程 品 工 (PQE)
14
實 行 T/T(秒 )
ME主 管
31/50
15 制作
制订日期 修订 日期
線中
( 一 ) 目的: 保證品質
( 二 ) 手法: 作業標準化
對每一工站每一動作要素進行標準化,並 要 求作業人員嚴格按SOP/SIP進行操作/檢 驗
作業順序,作業要領,作業時間及管控重點一 目了解,使管理人員易3于0/50 監督與查核
Байду номын сангаас
Lean
2.1 SOP (例)
SOP
适用产品 產品料 号(H.H)
檢查本工站作業內容
1.將螺絲所緊,且檢查有無漏件及產品外觀不良等現象 2.將有缺陷產品放入標示,“不良品”之容器內
精益生产管理的九项关键原则

精益生产管理的九项关键原则
精益生产管理推进是需要遵守一定的原则的,为大家总结了以下九项关键原则,归纳如下:
1、建立看板管理体系
就是重新改造流程,改变传统由前端经营者主导生产数量,重视后端顾客需求。
这种方式不仅能节省库存成本(达到零库存),更重要是将流程效率化。
2、强调实时存货(JIT)
依据顾客需求,生产必要的东西,而在必要的时候,生产必要的量。
3、标准作业彻底化
对生产每个活动、内容、顺序、时间控制和结果等所有工作细节都制定了严格的规范。
4、排除浪费、不平及模糊等
排除生产现场七大浪费任何一丝材料、人力、时间、能量、空间、程序、运搬或其他资源。
这是丰田精益生产方式最基本的概念。
5、重复问为什么(5W1H)
要求每个员工在每一项任何的作业环节里,都要重复的问5个为什么(Why),然后想如何做(How),以严谨的态度打造完美的制造任务。
6、生产平衡化
丰田精益生产方式要求各生产工程取量尽可能达到平均值,也就是前后一致,为的是将需求与供应达成平衡,降低库存与生产浪费。
7、充分运用“活人和活空间”
在不断的改善流程下,丰田发现生产量不变,生产空间却可精简许多;相同人员也是一样,这样灵活的工作体系,丰田称呼为“活人、活空间”即鼓励员工都成为“多能工”以创造最高价值。
8、养成自动化习惯
这里的自动化不仅是指机器系统的高品质,还包括人的自动化(设备自働化),也就是养成好的工作习惯,不断学习创新,这是企业的责任。
9、弹性改变生产方式
以前是生产线上(line)作业方式,一个步骤接着一个步骤组装,但现在有时会视情况调整成几个员工在一作业平台(Cell)上同时作业生产。
08 精益生产(2课时)

价值流包括3种主要的过程:
设计过程——从概念设想、通过细节设计于工艺到新产品投产上市发布 制造过程——从原材料制成最终产品,送到客户手中的物质转化任务
现金-管理过程——从接受订单到制定详细计划到送货和现金兑付的任
务
服务行业价值流的2种主要过程:
– 定单过程——从接受订单到制定详细计划到送货和现金兑付的任务 – 服务过程——从产品服务成正常的状态,送到客户手中的物质转化任务
1.3 ―精益”定义
两个方面的含义:
一种哲学与理念:
义无反顾地消除任何不增值的东西(消 除浪费)
一种方法:
将丰田生产方式应用到其他行业与企业
1.4 精益生产简介
精益生产起源于20世纪50年代丰田汽车公司,而在80年代中期被欧美企业纷纷采用。 随着微利时代的来临,精益生产模式成为企业竞争的有力武器。 1985年美国麻省理工学院组织了世界上14个国家的专家、学者,花费了5年时间,耗 资500万美元,对日本等国汽车工业的生产管理方式进行调查研究后总结出来的生产 方式,在日本称为丰田生产方式。
良好的外部协作 同步化生产
改
善
全面质量管 理防错体系
低成本自 动化LCIA
设备的快速 切换SMED
设备的合理 布置LAYOUT
标准作业 作业标准
尊 重 人 性 , 发 挥 人 的 作 用
多能工作业员
全员参加的改善和合理化活动
(IE)
企业教育、开发、人力资源、5S
3.1 主要方法
①看板管理
②均衡化生产与设备的快速换型调整
二、终极目标
精益求精,尽善尽美,永无止境地追求“七个零 ”
(1)―零”转产工时浪费(Products•多品种混流生产) (2)―零”库存(Inventory•消减库存) (3)―零”浪费(Cost•全面成本控制) (4)―零”不良(Quality•高品质) (5)―零”故障(Maintenance•提高运转率) (6). ―零”停滞(Delivery•快速反应、短交期)
关于CELLLINE
关于CELL LINECELL化生産是精益生産的一個方面,它通過減少生産過程中的浪費而迅速提高公司競爭力. 通過有效安排人力和設備,以流程化的模組及CELL化生産建立順暢的生産流程,縮短向客戶交貨的時間。
它同時也可做到低庫存多類型以滿足客戶需求。
從傳統的大批量生産到精益生産轉變,要對什麽活動才能增加客戶所需附加價值的理念有一個新的認識。
雖然管理層決定了生産方式,但是前線的員工卻在生産中扮演了關鍵的角色。
CELL化生産是指一種生產方式,通過此它,公司能以盡可能小的成本來製造出各种各樣的滿足顧客需求的産品。
在CELL化生産中,設備和工作站被以特定的順序排列,通過這種排列,材料和零件能夠以最小的搬運和延誤順利的通過流程。
CELL化生産是精益生産方式的主要構成部分。
人力,設備或者是在流程所需的工作站組成了CELL化生產﹐而他們的排列都是依為滿足流程而安排的設備的順序而定﹒安排人和設備在同一個CELL中有利於公司達到單件流和彈性生產的目的。
單件流指的一种狀態﹐在這种狀態下﹐産品一次一件的完成整個流程﹐而速率則是由顧客需求決定的﹒單件流作業有利於公司快速出貨給給客戶,減少了存儲和傳輸需求,減少了被損壞的危險,暴露了其他問題以便得到重視。
CELL化生産使公司軍在提供客戶需求的產品方面更加靈活。
他可以把使用相同設備的相似産品進行分類,他也鼓勵公司減少換線的時間,可以更加頻繁的改變産品類型﹒把工廠轉換成CELL化生産意味著減少在流程上和作業上的浪費。
流程其實就是一個持續的流動過程,在此期間,原材料通過一系列的作業轉換為成品。
流程的重點在于它是把材料變成最終的賣品的路徑。
作業是工人或者設備理原材料,WIP,成品的所有活動。
CELL line关键点-----1. U形生產線的作業2. 多能工及一人多機操作人員1. 交叉培訓獲得最大的靈活性2. 工作物料配送3. 使用小巧、靈活的設備4. 使用自動化設備(JIDOKA), 減少人員查看設備的時間6>团队合作思想建立。
生产线精益管理(实用案例)
案例:PCBA烧录位
改善前:PCBA烧录位改善前 主板装箱并运送给组装位
改善后:主板直接传递给组 装位,减少搬运时间
(三)制造过多的浪费
制造过多的浪费是什么?
1. 制造量>市场需要:是浪费 2. 前工序生产(投入)量>后工序用量,是浪费 3. 过分强化个体的计件制,往往注意了局部利 益,而忽略了全体效益。 企业的利润从何而来?决不是来自中间工序 多生产的在制品,真正利润的产生是来自于卖出 去的产品。生产没带来效益,仅是增加了库存量, 是浪费。
改善前:
(注:另2个点是帮后工序焊电容进行加工)
(五)不良改正的浪费
不良改正的浪费是什么?
指在工厂内发生不良品,需要进行处置的时 间和人力、物力上的浪费。
例:公司生产的一种新产品,在现场看到生产好的已有5 箱,再过半月去看时已有员工在对该产品进行拆卸。据 了解此产品存在品质不良,不能按期出货,导致产品全 部报废,而该产品客户为公司最大客户之一,公司也失 去了一个重要客户。
二、ABC分类法(步骤)
收集现场浪费问题点 按改善主体或难易程度分类 实施改善并检测效果
1.收集现场浪费问题点 1.为什么有灯不亮坏机
因为灯仔烂
4.为什么夹具容易压到灯仔?
因为PCBA放到夹具上还 可以左右活动,夹具无法 完全固定PCBA
2.为什么灯仔会烂
员工操作没注意
3.为什么员工小心操作 还有很多此类坏机?
Cell Line重排后对比
改善前: Cell Line排 位员工面对面操作,物 料摆放没空间
改善后: 员工单边站立,
拉外补料,空间更大, 补料时不影响员工操作
精益生产名词解析:Cell生产单元与线性化的设备投资
精益生产名词解析:Cell生产单元与线性化的设备投资Cell(生产单元)制造产品的各个工位之间,紧密连接近似于连续流。
在生产单元里,无论是一次生产一件还是一小批,都通过完整的加工步骤来保持连续流。
U型(如下图所示)单元非常普遍,因为它把走动距离减小到最少,而且操作员可以对工作任务进行不同的组合。
这是精益生产中一个非常重要的概念,因为U型单元里的操作员人数可以随着需求而改变。
在某些情况下,U型单元还可能安排第一个和最后一个工序,都由同一个操作员完成,这对于保持工作节奏与平顺流动是非常有帮助的。
很多公司都交换使用“Cell”和“Line”这两个术语。
参见:ContinuousFlow (连续流),OperatorBalanceChart(操作员平衡表)StandardizedWork(标准化操作)。
CapitalLinearity(线性化的设备投资)一种设计生产或采购设备的方法,能够以最少的资金投入,满足客户的需求变化。
例如,投资一套年产力为100,000件产品的设备,或是采购十套较小的设备,分装到十个年产力为10,000件的生产单元中。
如果100,000件产品的需求是正确的话,那么这条具备100,000件生产能力的单一生产线就很可能是最经济的投资方式。
然而,如果需求是105,000个部件的话,情况就不相同了:厂商要么需要再购买一整条生产线(再添加100,000件的生产力),要么就得拒绝订单。
如果厂商采取的是安装十个单元的计划,那么当需求为105,000个部件时,厂商可以再采购一个单元的设备。
这种情况下,由需求变化所引起的,每件产品的平均投资变化将会非常微小。
参见:LaborLinearity(劳动力线性化),Monument(纪念碑),Right-sizedTools(适度装备)。
精益生产线设计的五要素和九步骤
精益生产线设计的五要素和九步骤
精益管理学院2019-05-30 17:00:00
一、精益生产线概念
精益生产线又称精益cell线,柔性生产线,3.0细胞线,是利用杜绝浪费和无间断的作业流程而非分批和排队等候的一种生产方式。
精益生产线是衍生自丰田生产方式的管理哲学。
精益最著名的是把重点放在减少源自丰田的七种浪费,借此提升整体顾客价值,不过,对于哪个是最佳达到这个目标的方法,却没有定论。
丰田汽车公司从一家小公司,稳步增长成为世界最大的汽车制造商,正是把注意力集中于如何达到这个目标。
二、精益生产线转换的五个要素
1.单件流
2.标准化作业
3.物料移动到使用点
4.看板拉动
5.每个小时产出记分卡
三、精益生产线设计原则
一条精益生产线理应从客户的具体需求出发,结合精益的思路和方法设计出精益工位和精益生产线。
从始至终明确目的是将生产线内的浪费消除或推向外部,使生产线的效率最大化。
精益生产线会使得浪费更少、弹性更大、更加平衡、产品流更加简化。
精益生产线设计从以下9个步骤实施进行:
1.需求预测分析
2.节拍时间计算
3.装配顺序定义
4.差异化分析
5.作业测定
6.制程构建
7.物料分析
8.工位设计
9.线体布局
四、精益生产线案例。