
砂型铸造详细讲解PPT课件
复习题(5)
写在最后
成功的基础在于好的学习习惯
The foundation of success lies in good habits
40
结束语
当你尽了自己的最大努力时,失败也是伟大的, 所以不要放弃,坚持就是正确的。
When You Do Your Best, Failure Is Great, So Don'T Give Up, Stick To The End 演讲人:XXXX2、大平面朝下 3、大薄壁向下或垂直
或倾斜 4、厚部位在上
二、分型面的选择
分型面: 指两半铸型相互接触的表面。在很大 程度上影响铸件的尺寸精度、成本和 生产率。
分型面的表示
1、便于造型
1、便于造型
2、件在同一砂箱 3、型腔、型芯位于下箱
三、浇注系统(Gating System)
(3)挖砂造型
(4)假箱造型
(5)活块造型
(6)三箱造型
(7)刮板造型
手工造型的特点
操作灵活,大小铸件均适应。主要用于单件、 小批生产,亦用于较大批生产。
二、机器造型
1、特点:生产率高,劳动条件好,铸件尺寸精确, 表面光洁,加工余量小,用于大批生产。
小批量:“三箱手工造型” 大批量:“两箱机器造型”, 大型环型芯.
–金属液进入型腔时避免 飞溅、冲刷型壁或砂芯。
第三节 工艺参数的选择
工艺参数 1、收缩率 2、加工余量 3、起模斜度 4、铸造圆角 5、芯座
(1)收缩率 灰铁:0.7—1.0% 铸钢:1.3—2.0% 铝硅合金:0.8—1.2%
模样(木模 木型)
(2)加工余量
最小铸孔:单件30—50mm 成批:15—20mm 大量生产:12—15mm
什么是砂型铸造?
以型砂和 芯砂为造 型材料制 成铸型, 液态金属 在重力下 充填铸型 来生产铸 件的铸造 方法。
砂型铸造的工艺过程
第一节 造型方法的选择
一、手工造型
(1)整模造型 (2)分模造型 (3)挖砂造型 (4)假箱造型 (5)活块造型 (6)三箱造型 (7)刮板造型
(1)整模造型
(2)分模造型
2、机器造型(造芯)基本原理
2、机器造型(造芯)基本原理
第二节 确定浇注位置和分型面
Choose of Pouring Position and Mold Joint
一、浇铸位置的选择 浇注位置:
浇注时铸件在铸型中所处的空间位置。 关系到铸件的质量能否得到保证,也涉 及铸件尺寸精度及造型工艺过程。
浇注系统是铸型中液态金属流入型腔的通道之总称。
典型浇注系统的结构 1-浇口环 2-直浇道 3-直浇道窝 4-横浇道 5-末端延长段 6-内浇道
•直浇道
–提供必要的充型压力, 保证铸件轮廓、棱角清晰。
•横浇道
–良好的阻渣能力。
•内浇道
–位置、方向和个数应符 合铸件的凝固原则或补缩 方法。
–在规定的浇注时间内充 满型腔。
第三章 砂型铸造详 细讲解
铸造方法分类 Classfication of foundry Methods
❖ 砂型铸造 Sand Casting ❖ 手工造型 Hand Molding ❖ 机器造型 Machine Molding ❖ 震压造型 Vibration Ramming ❖ 微震压实造型 Vibratory squeezing Molding ❖ 高压造型 High Pressure Molding ❖ 射压造型 Shooting and Squeezing Molding ❖ 空气冲击造型 Air Impacting Molding ❖ 抛砂造型 Impeller Ramming
铸造方法分类 Classfication of foundry Methods
❖特种铸造Special Casting
❖熔模铸造 Fusible Pattern Molding ❖金属型铸造 Permanent Mold Casting ❖压力铸造 Pressure Die Casting ❖低压铸造 Low Pressure Die Casting ❖离心铸造 Centrifugal Casting ❖实型铸造 Evaporative Pattern Casting
(3)起模斜度
(4)型芯头
(5)铸造圆角
铸造工艺图
在图上用各种工艺符号表示出铸造工艺方案的图形.
浇注位置; 分型面; 型芯的数量、形状、 尺寸及固定方法; 加工余量; 收缩率; 拔模斜度; 浇注系统; 冒口和冷铁的尺寸和 布置等。
综合举例分析
综合举例分析
复习题(3)
复习题(3)
复习题(4)
合集下载
金属工艺学砂型铸造.pptx
1、造芯 ⑴造芯方法
①手工造芯
整体式芯盒 分开式芯盒 可拆式芯盒 刮板造芯
第5页/共10页
② 机器造芯
第6页/共10页
⑵芯骨、芯撑和型芯的通气 ① 芯骨
提高型芯的强度 和刚度
第7页/共10页
② 芯撑:辅助支撑,最终与铸件熔为一体。
③ 型芯的通气:提高型芯的透气性
第8页/共10页
第9页/共10页
感谢您的观看。
第10页/共10页
第3页/共10页
(2)机器造型
①` 紧砂方法
a.震实紧实──通过往复振击,将型砂紧实 b.压实紧实──用压板或压头从型砂的上面施加压力 将型砂紧实的方法 c.震压紧实──兼以上两种方法 d.抛砂紧实──用机械的方法将一团团的砂
块高速抛入砂箱使型砂紧实
第4页/共10页
② 起模方法 a.顶箱起模 b.漏模起模 c.翻转起模
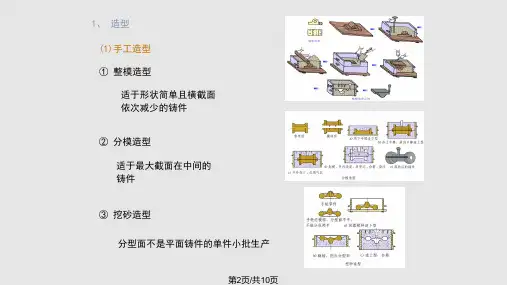
1、 造型 (1)手工造型 ① 整模造型 适于形状简单且横截面 依次减少的铸件
② 分模造型 适于最
第2页/共10页
当生产批量比较大时 可采用假箱造型
④ 活块造型 适于带有难起模的 凸起部分的铸件
⑤ 刮板造型 适于大中型回转体铸件
⑥ 三箱造型 适形状复杂中间截面 小的铸件
成形工艺基础-砂型铸造 ppt课件
它是除粘土砂外用得最广泛的一种型砂。
水玻璃砂铸型或芯无需烘干、硬化速度快、 生产周期短、易于机械化、劳动条件改善。
3.油砂和合脂砂
油砂是以桐油、亚麻仁油等植物油为粘结剂
配制成的型砂。
ppt课件
5
合脂砂以合成脂肪酸残渣经煤油稀释而成的 合脂作粘结剂。
油砂或合脂砂制造结构复杂、要求高的型芯 4.树脂砂 树脂砂是以树脂为粘结剂配制成的型砂。 又分为热硬树脂砂、壳型树脂砂、覆模砂等。 用树脂砂造型或制芯,铸件质量好、生产率 高、节省能源和工时费用、工人劳动强度低、
3.型砂耐火性
型砂耐火性指型砂承受高温作用的能力。耐 火性差,铸件易产生粘砂。
4.退让性
退让性指型砂不阻碍铸件收缩的高温性能。
退让性不好,铸件易产生内应力或开裂。
还有:紧实度、成形性、起模性及溃散性等.
ppt课件
8
三、手工造型 1.砂箱及造型工具 如图所示。
2.常见手工造型方法 1)整模造型 特点是:模样是整体的,铸型的型腔一般 只在下箱。
ppt课件
11
成形底板可根据生产数量的不同,分别用 金属、木材制作;如果件数不多,可用粘土较多 的型砂春紧制成砂质成形底板,称为假箱。
4)活块造型ห้องสมุดไป่ตู้
将模样上妨碍起模的部分,如凸台、肋、耳 等,做成活动的,称为活块。
活块用销式燕尾与模样的主体连接,在起模 时须先取出模样主体,然后取出活块。
ppt课件
12
造型过程包括:填砂、紧实、起模、下芯、 合箱以及铸型、砂箱的运输等工艺环节。
大部分造型机主要是实现型砂的紧实和起模 工序的机械化,至于合箱、铸型和砂箱的运输则 由辅助机械来完成。
不同的紧砂方法和起模方式的组合,组成了 不同的造型机。
2砂型铸造工艺分析PPT课件

29
2.3.2 主要工艺参数的确定
1. 铸件尺寸公差 铸件尺寸公差(CT)等级分为16级,各级公差数值见GB 6414-1986。 铸件公差等级由低向高递增方向为: 砂型手工造型→砂型机器造型及壳型铸造→金属型铸造→低压铸造→压力铸造 →熔模铸造。
2. 铸件质量公差
铸件质量公差是以占铸件公称质量的百分比为单位的铸件质量变动的允许范围。 铸件质量公差(MT)分为16级,各级公差数值见GB/T 11351-1989。
材料:HT200 收缩率:1.0 %
下
上
①
下
Ⅰ
上 上
Ⅱ
下
33
35 图2-24 销座零件图
36
写在最后
经常不断地学习,你就什么都知道。你知道得越多,你就越有力量 Study Constantly, And You Will Know Everything. The More
You Know, The More Powerful You Will Be
二、熔炼与浇铸
熔炼:提供化学成分和温度都合格的液态 金属。
浇铸:将液态金属从浇包注入铸型的操作。
三、落砂与清理
落砂:用手工或机械使铸件与型砂、砂箱 分开的操作。
清理:落砂后清除铸件表面的黏砂、型砂 以及多于金属的过程。
20
2.3 砂型铸造工艺分析
2.3.1 浇注位置和分型面的确定
1. 浇注位置选定原则 (1) 铸件的重要加工面或主要工作
铸造工艺图—将工艺设计的内容(工艺方案)用工艺符号 或文字在零件图上表示出来 所形成的图样。
① 分型面和分模面;② 浇注位置、浇冒口的位置、形状、尺寸和数量;③ 工艺参数; ④ 型芯的形状、位置和数目,型芯头的定位方式和安装方式;⑤冷铁的形状、位置、 尺寸和数量; ⑥ 其他。
2.2砂型铸造PPT课件
采用外型芯将三箱造型变为两箱造型
2021/5/21
34
刮板造型
2021/5/21
35
2 机器造型 机器造型就是用机器进行紧砂和起模。根据紧砂
和起模的方式不同,有各种不同种类的造型机。
机器造型
气动微震压实造型 多触头高压造型
射砂挤压造型
2021/5/21
36
气动微震压实造型
2021/5/21
37
2.2 砂型铸造工艺
2021/5/21
1
铸件的生产工艺流程
零 件 图
铸 造 工造铸 工 装型型 艺 模材准
图 具料备
浇 注
出 型 清 理
铸 件 检 验
铸 件 热 处 理
炉冶 料炼 准金 备属
2021/5/21
2
砂型铸造生产工艺流程
模板芯盒制造 砂箱准备
造型材料配置 炉料准备
造 型
造 芯
下 芯 、 合 箱
2021/5/21
23
两箱整模造型
2021/5/21
24
2021/5/21
25
两箱分模造型
2021/5/21
26
2021/5/21
27
挖砂造型
2021/5/21
28
2021/5/21
29
2021/5/21
30
2021/5/21
31
三箱造型
2021/5/21
32
2021/5/21
33
2021/5/21
18
2 芯盒的作用及要求
作用:制造型芯的模具,形成制件的内部 轮廓。
要求:尺寸精度,表面质量; 强度、耐磨性; 结构合理。
2021/5/21
1砂型铸造PPT课件

案
上 不合理
下
上 合理
下
4
确定分型面
★ 分型面应避免曲折,数量应少,最好是一个,且为平面
不合理
合理
5
确定分型面
★ 分型面应避免曲折, 数量应少,最好是一个, 且为平面
√
6
确定分型面
★ 应尽量使型腔全
部或大部分置于同一 个砂型内,最好使型 腔或使加工面与基准 面位于下型中。
不合理
合理
7
确定分型面
铸件位置选择
★ 铸件的重要工作面或主要 加工面应朝下或呈侧立状态
27
绘制铸件工艺图 铸件位置选择
★ 铸件上
的大平面结 构或薄壁结 构应朝下或 呈侧立状态
不合理
合理
28
绘制铸件工艺图 铸件位置选择
★ 铸件上的
大平面结构或 薄壁结构应朝 下或呈侧立状 态
不合理
合理
29
绘制铸件工艺图 选择浇注位置
选择浇注位置
整模造型
16
刮板造型
17
假箱造型
18
挖砂造型
19
三箱造型
20
活块造型
21
砂型铸造
22
2、机器造型
填砂、紧实、起 模等实现机械化,生 产率高,投资大,主 要用于批量生产。
机器造型
压实式造型 震机压实式造型 微震压实式造型 高压式造型 空气冲击式造型 射压式造型 抛砂式造型
23
2 铸造工艺规程制定
★ 选择浇注位
置应有利于补缩, 防止在铸件中产 生缩孔。
不合理
合理
卷扬机筒
30
绘制铸件工艺图 浇注系统
标准的浇注系统(外浇口、直浇道、横浇道、 内浇口及冒口)应放在分型面处,并朝向上箱。
砂型铸造的造型工艺ppt课件

7
(二)型砂的性能 型砂的质量直接影响铸件的质量,型砂质量差会使
铸件产生气孔、砂眼、粘砂、夹砂等缺陷。良好的型砂 应具备下列性能:
①透气性 型砂能让气体透过的性能称为透气性。
高温金属液浇入铸型后,型内充满大量气体,这些气体 必须由铸型内顺利排出去,否则将使铸件产生气孔、浇 不足等缺陷。铸型的透气性受砂的粒度、粘土含量、水 分含量及砂型紧实度等因素的影响。砂的粒度越细,粘 土及水分含量越高,砂型紧实度越高,透气性则越差。
2
第一节 砂型铸造的造型工艺
铸造可分为砂型铸造和特种铸造。砂型 铸造的应用最为广泛,其基本工序是:模样和 芯盒制作、配制型(芯)砂、造型造芯、合型、 熔炼合金、挠注、落砂清理和检验。
3
铸造生产常规工艺流程
型砂配制
模样制作 芯盒制作
造型 制芯
合金溶炼 合型 浇注 落砂
清理
检验
芯砂配制
4
5
一、砂型铸造工艺
38
(8) 地坑造型
直接在铸造车间的砂地上或砂坑内造型的 方法称为地坑造型。
大型铸件单件生产时,为节省砂箱,降低 铸型高度,便于浇注操作,多采用地坑造型。
下图为地坑造型结构,造型时需考虑浇注 时能顺利将地坑中的气体引出地面,常以焦炭、 炉渣等透气物料垫底,并用铁管引出气体。
39
地坑造型结构
40
地坑造型
12
(四)浇冒口系统
浇注系统 浇注系统是为金属液流入型腔 而开设于铸型中的一系列通道。其作用是:
①平稳、迅速地注入金属液; ②阻止熔渣、砂粒等进入型腔; ③调节铸件各部分温度,补充金属液在冷 却和凝固时的体积收缩。
13
正确地设置浇注系统,对保证铸件质量、 降低金属的消耗量有重要的意义。
(二)型砂的性能 型砂的质量直接影响铸件的质量,型砂质量差会使
铸件产生气孔、砂眼、粘砂、夹砂等缺陷。良好的型砂 应具备下列性能:
①透气性 型砂能让气体透过的性能称为透气性。
高温金属液浇入铸型后,型内充满大量气体,这些气体 必须由铸型内顺利排出去,否则将使铸件产生气孔、浇 不足等缺陷。铸型的透气性受砂的粒度、粘土含量、水 分含量及砂型紧实度等因素的影响。砂的粒度越细,粘 土及水分含量越高,砂型紧实度越高,透气性则越差。
2
第一节 砂型铸造的造型工艺
铸造可分为砂型铸造和特种铸造。砂型 铸造的应用最为广泛,其基本工序是:模样和 芯盒制作、配制型(芯)砂、造型造芯、合型、 熔炼合金、挠注、落砂清理和检验。
3
铸造生产常规工艺流程
型砂配制
模样制作 芯盒制作
造型 制芯
合金溶炼 合型 浇注 落砂
清理
检验
芯砂配制
4
5
一、砂型铸造工艺
38
(8) 地坑造型
直接在铸造车间的砂地上或砂坑内造型的 方法称为地坑造型。
大型铸件单件生产时,为节省砂箱,降低 铸型高度,便于浇注操作,多采用地坑造型。
下图为地坑造型结构,造型时需考虑浇注 时能顺利将地坑中的气体引出地面,常以焦炭、 炉渣等透气物料垫底,并用铁管引出气体。
39
地坑造型结构
40
地坑造型
12
(四)浇冒口系统
浇注系统 浇注系统是为金属液流入型腔 而开设于铸型中的一系列通道。其作用是:
①平稳、迅速地注入金属液; ②阻止熔渣、砂粒等进入型腔; ③调节铸件各部分温度,补充金属液在冷 却和凝固时的体积收缩。
13
正确地设置浇注系统,对保证铸件质量、 降低金属的消耗量有重要的意义。
《砂型铸造》课件
历史与发展
历史
起源于古代中国,至今已有数千年的 历史。
发展
随着科技的不断进步,砂型铸造工艺 不断改进,提高了铸造质量和效率。
应用领域
01
汽车制造
发动机、底盘、刹车系统等。
02
机械制造
机床、泵、阀等。
03
航空航天
飞机、火箭、卫星等。
04
船舶制造
船体、发动机、配件等。
PART 02
砂型铸造工艺流程
REPORTING
模具设计与制作
模具设计
根据产品需求和铸造工艺要求,进行 模具设计,包括模具结构、尺寸、材 料选择等。
模具制作
根据设计图纸,采用合适的材料和工 艺,制作出符合要求的模具。
砂型制作
准备砂料
选择合适的砂料,进行筛选和干燥。
砂型制作
将砂料填入模具中,经过振动、夯实、排气等工序,制成砂型。
PART 06
砂型铸造案例分析
REPORTING
案例一:某复杂铸件的生产过程
总结词
工艺流程复杂
详细描述
由于该铸件结构复杂,对铸造技术要求较高,需要采用特 殊的铸造工艺和材料,以确保铸件的质量和性能。
详细描述
该案例介绍了某复杂铸件的生产过程,涉及到模具设计、 砂型制备、浇注、冷却和清理等工艺流程,其中每个环节 都需要精细的操作和严格的质量控制。
总结词
环保与可持续发展
总结词
智能化与自动化趋势
详细描述
该案例介绍了智能化与自动化在新型砂型铸造技术中的应 用趋势,通过引入智能化技术和自动化设备,可以提高铸 造生产的效率和稳定性,降低人工成本和操作风险。
THANKS
感谢观看
REPORTING
第三章砂型铸造工艺精品PPT课件
• ②分型面尽量少,最好为平面
③分型面应选在铸件的最大截面
三、确定工艺参数
1.确定不铸出的孔和槽
直径小于30mm的小孔及窄槽不铸出.(用 红笔打上叉)
2.机械加工余量
凡是加工面均要给出机械加工余量.(在加 工面上画条红线)
3.拔模斜度
凡是垂直于分型面的面均要给出一定的斜 度.(用红线画出或在工艺说明中说明)
You Know, The More Powerful You Will Be
谢谢你的到来
学习并没有结束,希望大家继续努力
Learning Is Not Over. I Hope You Will Continue To Work Hard
演讲人:XXXXXX 时 间:XX年XX月XX日
较高。
四、铸造及造型方法 1铸造方法
砂型铸造:精度、表面粗糙度要求一般时。 特种铸造:有特殊要求或直接形成零件时。
2造型方法
手工造型:单件、小批量生产时采用 机器造型:大批量生产时采用 湿型:重量较小时采用 干型:重量较大时采用
3.机器造型简介
第二节 铸造工艺图的绘制
一、确定铸造及造型方法
直浇口:将金属液从上至下引入砂箱,还利用自身高 度产生静压力,使金属液易于充填型腔。
横浇口:平稳分配金属液进入内浇口,并起挡渣作用。
内浇口:引导金属液进入型腔,控制金属液进入型腔 的方向和速度,调节铸件的冷却速度。
浇注系统设计主要是确定各浇口的尺寸及内浇口的开 设位置。
写在最后
经常不断地学习,你就什么都知道。你知道得越多,你就越有力量 Study Constantly, And You Will Know Everything. The More
工艺方法——砂型铸造课件
2、造型材料与工艺装备——浇注系统
将熔融金属导入型腔的通道称为浇注系统,常由出气口、 外浇口、直浇道、横浇道及内浇道组成。
浇注系统
开设内浇道的方法
2.3 铸造成形工艺方法——砂型铸造
3、手工造型——手工造型方法
造型方法
造型示意图
主要特点
应用范围
两箱造型
铸型由上箱和下箱组成,造型、 适用各种生产批量,
活块造型 刮板造型
造型示意图
主要特点
应用范围
模型是整体的,多数情况下,型腔全部在 半个铸型内,另外半个无型腔。其造型简
单,铸件不会产生错箱的缺陷
适用于一端为最大截面,且 为平面的铸件
模型虽是整体的.,但铸件的分型面为曲
面。为了起模方便,造型时用手工挖去阻 用于单件或小批量生产,分
碍起模的型砂。每造一件,就挖—次,费 型面不是平面的铸件
2.3 铸造成形工艺方法——砂ห้องสมุดไป่ตู้铸造
2、造型材料与工艺装备——模样与芯盒
模样用来获得铸件外部形状,芯盒用以造出芯子以获得 铸件的内腔。考虑到金属凝固冷却后尺寸会变小,模样的尺 寸要比零件大一些,增大的尺寸称为收缩量。
滑动轴承的铸造工艺图、模样结构图、盒芯结构图和铸件图
2.3 铸造成形工艺方法——砂型铸造
用刮板代替模型造型。它可大大降低模型 主要用于有等截面的或回转
成本、节约木材、缩短生产周期,但生产 体大、中型铸件的单件或小
率低,要求工人的技术水平高
批量生产
2.3 铸造成形工艺方法——砂型铸造
1、砂型铸造过程
砂型铸造是以型砂为造型材料,用模样在型砂中造砂型的一种工艺方 法。砂型造型按使用设备的不同,分为手工造型和机器造型两大类。
将熔融金属导入型腔的通道称为浇注系统,常由出气口、 外浇口、直浇道、横浇道及内浇道组成。
浇注系统
开设内浇道的方法
2.3 铸造成形工艺方法——砂型铸造
3、手工造型——手工造型方法
造型方法
造型示意图
主要特点
应用范围
两箱造型
铸型由上箱和下箱组成,造型、 适用各种生产批量,
活块造型 刮板造型
造型示意图
主要特点
应用范围
模型是整体的,多数情况下,型腔全部在 半个铸型内,另外半个无型腔。其造型简
单,铸件不会产生错箱的缺陷
适用于一端为最大截面,且 为平面的铸件
模型虽是整体的.,但铸件的分型面为曲
面。为了起模方便,造型时用手工挖去阻 用于单件或小批量生产,分
碍起模的型砂。每造一件,就挖—次,费 型面不是平面的铸件
2.3 铸造成形工艺方法——砂ห้องสมุดไป่ตู้铸造
2、造型材料与工艺装备——模样与芯盒
模样用来获得铸件外部形状,芯盒用以造出芯子以获得 铸件的内腔。考虑到金属凝固冷却后尺寸会变小,模样的尺 寸要比零件大一些,增大的尺寸称为收缩量。
滑动轴承的铸造工艺图、模样结构图、盒芯结构图和铸件图
2.3 铸造成形工艺方法——砂型铸造
用刮板代替模型造型。它可大大降低模型 主要用于有等截面的或回转
成本、节约木材、缩短生产周期,但生产 体大、中型铸件的单件或小
率低,要求工人的技术水平高
批量生产
2.3 铸造成形工艺方法——砂型铸造
1、砂型铸造过程
砂型铸造是以型砂为造型材料,用模样在型砂中造砂型的一种工艺方 法。砂型造型按使用设备的不同,分为手工造型和机器造型两大类。
铸造工初级第二章课件.ppt
3.熔炼
通过加热使金属由固态转变为液态,并通过冶金反应去除金属液中的 杂质,使其温度和成分达到规定要求的过程和操作称为熔炼。
4.砂型(芯)烘干
对一些较大型或质量要求较高的铸件一般采用干型浇注,也就是说砂 型(芯)需进行烘干。
第一节 铸造生产的基本概况
5.浇注
将熔融金属从浇包注入铸型的操作称为浇注。
(7)修型和开型 用刮板刮去多余的背砂,
第一节 铸造生产的基本概况
使砂型表面和砂箱边缘平齐,用镘刀光平浇冒口处型砂,扎出通气孔,
取出浇口模样并在直浇道上开挖漏斗型浇口盆。
图2-34 敞开上砂型
第一节 铸造生产的基本概况
图2-35 刷水
(8)修整分型面 扫除分型砂,
第一节 铸造生产的基本概况
用水笔润湿靠近模样处的型砂,如图2-35所示。
图2-36 开挖浇道
第一节 铸造生产的基本概况
图2-37 起模
(9)起模 将模样向四周松动,
第一节 铸造生产的基本概况
然后用起模钉将模样从砂型中小心起出,如图2-37所示。
图2-38 修整后的砂型
第一节 铸造生产的基本概况
图2-39 合型后的砂型
(10)合型 将修整后的上砂型按照定位装置对准放在下
第一节 铸造生产的基本概况
3)模样至砂箱内壁及顶部之间需留有一定的距离,即吃砂量,其值不 应小于表2-2中的数值,以防浇注时发生抬型(跑火)现象,但也不宜 过大,以免增加造型的工作量和型砂用量。
表2⁃2 模样和浇道与箱边的距离
表2-2 模样和浇道与箱边的距离
第一节 铸造生产的基本概况
图2-42 填砂 a)正确填砂 b)不正确填砂
第一节 铸造生产的基本概况
图2-19 卡钳
通过加热使金属由固态转变为液态,并通过冶金反应去除金属液中的 杂质,使其温度和成分达到规定要求的过程和操作称为熔炼。
4.砂型(芯)烘干
对一些较大型或质量要求较高的铸件一般采用干型浇注,也就是说砂 型(芯)需进行烘干。
第一节 铸造生产的基本概况
5.浇注
将熔融金属从浇包注入铸型的操作称为浇注。
(7)修型和开型 用刮板刮去多余的背砂,
第一节 铸造生产的基本概况
使砂型表面和砂箱边缘平齐,用镘刀光平浇冒口处型砂,扎出通气孔,
取出浇口模样并在直浇道上开挖漏斗型浇口盆。
图2-34 敞开上砂型
第一节 铸造生产的基本概况
图2-35 刷水
(8)修整分型面 扫除分型砂,
第一节 铸造生产的基本概况
用水笔润湿靠近模样处的型砂,如图2-35所示。
图2-36 开挖浇道
第一节 铸造生产的基本概况
图2-37 起模
(9)起模 将模样向四周松动,
第一节 铸造生产的基本概况
然后用起模钉将模样从砂型中小心起出,如图2-37所示。
图2-38 修整后的砂型
第一节 铸造生产的基本概况
图2-39 合型后的砂型
(10)合型 将修整后的上砂型按照定位装置对准放在下
第一节 铸造生产的基本概况
3)模样至砂箱内壁及顶部之间需留有一定的距离,即吃砂量,其值不 应小于表2-2中的数值,以防浇注时发生抬型(跑火)现象,但也不宜 过大,以免增加造型的工作量和型砂用量。
表2⁃2 模样和浇道与箱边的距离
表2-2 模样和浇道与箱边的距离
第一节 铸造生产的基本概况
图2-42 填砂 a)正确填砂 b)不正确填砂
第一节 铸造生产的基本概况
图2-19 卡钳