
实木家具的加工过程
部位凿眼,手工主要靠凿子和手钻;工厂主要用木工钻床(打眼机)加工.四木制品结构及结合方式(一)木制品结构形式1.框架式结构框架式结构是中国传统的家具及木构建筑的结构形式,以榫眼结合形成主受力框架,以装板为铺大材,制品稳定性好,经久耐用,制作不但用手工,而且可机械化生产.有的框架带嵌板或镶板.在安装木框的同时或安装木框后,将人造板或拼板嵌入木框中间,称为木框嵌板结构;镶板是在框架安装好之后,将板材镶在框架外侧或两侧,称为镶板.嵌板的方法有两种:一种是榫槽嵌板,另一种是裁口嵌板.裁口嵌板是在装板后有带一定线型的木条钉连接固定,装配简单,易于换板,且可取得丰富造型.隼槽嵌板如需换装板则必须将框架拆散.在装板时,两种嵌板方法在隼槽内均不应施胶,比需预留出板的缩胀间隙,以防因装板缩胀时破坏部位的结构.框架嵌板结构的嵌板槽,距外表面不得小于6mm,槽深不应小于8mm;槽不准开刀槽撑的榫头上,以免破坏结构的牢固性和结合强度.2.板式结构采用大幅的人造半为主要材料,通过连接件或紧固件结合,形成可拆装或固定式的制品为板式结构木制品.拆装式采用五金件连接,如空心螺丝连接,尼龙倒刺与螺钉,偏心见连接等.固定式的连接结构,采用紧固件,圆棒榫或多个直角榫,多个马牙榫的结合方法,加工简单,生产方便.目前流行的家具绝大部分采用板式结构.3.曲木式结构主要部件由经软化处理弯曲成型的木材或多层胶合板所构成的木制品为曲木式结构.曲木式结构主要用于家具.其工艺简单,造型美观,但对材料要求严格,成型胶合板可按人体工艺的要求,压制成具有理想弯曲度的各种椅子.但制作家具必须具备冷压或热压弯曲成型设备,结构部件连接一般采用明螺钉连接.4.折叠式结构可折动,积叠的结构形式,多用于家具.折叠式家具主要有椅,桌,床等几种,通过折动,积叠可使家具功能多样,且节省空间(二)木料的榫孔结合1.榫的种类(1)榫的结合主要是有榫头与榫眼结合.结合时榫眼内加敷胶料,以增强牢固程度.一般常用榫头有直角方榫,燕尾榫和圆棒接榫三种,至于其它类型的榫头,大多是由这三种榫头演变而来的.(2)榫头与榫眼的配合正确与否,对榫结构的强度有很大关系.通常榫头厚度应小于榫眼0.2mm,软木为0.5~1mm,这样可使结构紧密,增强牢度.榫眼深度应比榫头长2mm左右,敷胶使可使胶料积聚与榫眼内部而利于胶结;同时由于榫头不受榫眼阻碍,榫肩与表面接触处平服严密,可避免缝隙的产生.(3)根据榫眼的贯通度可将榫分为明榫和暗榫.明榫榫头断面外露,影响美观;暗榫榫眼只打倒木材的2/3左右,榫头断面不外露,较为美观,且利于胶合.其结构强度不低于明榫.(4)根据榫,眼所处部位及贯通度可分为开口榫,半开口榫,闭口榫,半闭口榫.直角开口榫由于榫端和一侧边显露于表面,不甚美观,适宜做内部衬框;半开口榫也因一侧面显露与表面,大多用于面板掩盖下的横档以及视线所不及的地方;而在出面部分和视线所及的地方,一般多使用闭口榫.此外,介于开口榫和闭口榫之间的所谓半闭口榫,即可防止扭动,又可增强胶合面积和牢度,综合了开口榫和闭口榫的优点.(5)榫头的榫肩锯割,根据工艺需要可采用单面割肩到四面割肩以及中间割肩等多种形(四)板材拼合,箱框结合及板角结合1.板材拼合实木拼接是将窄板用胶粘剂或以胶粘剂和榫,槽,楔,钉等并用,连接成大幅面板的一种工艺.为减少拼板翘曲变形,每条窄板宽度不宜超过200mm.拼板用材尽量采用同一树种,或材质相近的木材,含水率在8%~12%.除前面说过的钉结合之外,一般还有以下拼接方法:(1)平拼(2)裁口拼(3)齿形拼(4)穿条拼(5)圆榫拼(6)其他方法.如木销拼,穿带拼等. 2.箱框结合箱框结合主要指传统箱柜类及抽屉等的部位结合.其结合形式包括槽榫结合,直角多榫结合,燕尾榫结合,夹角槽条结合等.3.板角结合板角结合一般指板件之间成直角结合.根据结合方法的不同可分为固定式和拆装式.其中拆装式结构因其优点多而成为主要的结合方式.它用连接件连接,结构牢固可靠,装拆方便并能多次重复拆卸;松动时可直接调整,装配效率高,无损部件外观,成本低廉.采用连接件结合能省去榫眼划线,凿削等工序,所以装配极为简单.其它还有很多连接方式,如螺栓尼龙倒刺,定位对接,十字栓,角钢等,均可以作为拆装结构的连接方式,只不过有的不太美观.五)胶结合胶结合法是单独用胶结合.因新的胶种不断出现,所以胶结合方法也越来越多,如短料接长,窄料拼宽,覆面板的胶合,椅子坐板和靠背的弯曲胶合,薄木或塑料贴面与基材的粘贴等.胶结合法能充分利用木材,小材大用,碎材整用,劣材优用,可大大提高木材利用率,提高木制品质量,改善制品外观.五.木材的弯曲,薄木贴片及边饰技术(一)木材的弯曲在室内装修工程或家具制作中,经常会遇到各种曲线型的造型.制造弯曲造型的方式有锯制加工和弯曲加工两大类.1.锯制加工按划线或用夹具将板材锯成所要求的弯曲形状的毛料,然后用辅刀,粗锉及刮刀等进行较为精细的切削与修正,从而得到优美精巧的弯曲部件.弯曲度大的形状(如圆环形状),中间要拼接,加工复杂,木材消耗大,且大量的木纤维被割断,因而木材强度降低,故此法只适于非承重部件.若用于承重部件的弯脚制作,则宜采用层压木料,但如必须用实木制作时,须注意选择其木材纹理与受力的关系.2.弯曲加工弯曲加工是将直线型的方材,多层薄木,层压板等,在弯曲力矩作用下,按一定的曲率半径和形状,变成有一定曲度的零件.用这种方法制造曲线造型,不仅可缩小材料断面尺寸,而且也便于涂饰.根据所弯曲材料的不同可分为实木弯曲和薄木或胶合板弯曲.(1)实木弯曲最常用的方法是蒸汽弯曲.一般木材在正常应力范围内受力弯曲变形时,外力撤消后,纤维物质的弹性作用瞬即恢复正常状态.如木材通过蒸汽,沸水浸泡或埋入热沙中以改变性质,其可压缩的比率将会大为增加.如及时予以适当处理,使其固定于夹具之中,甚至纤维冷却及干燥之后即为弯曲成型件.这是木工车间处理小半径弯曲木材最常用的方法.(2)薄木或胶合板弯曲.薄片条或层压板弯曲须在胶粘剂和外力共同作用下弯曲成固定形式.层数越多,弯曲所需时间越长,涂胶量也相应增加.(二)薄木贴片薄木贴片的制作工艺,迄今已用4000年以上的历史.主要原因是:在各类木材当中,有许多贵重的,野生的,畸形的或实质上纹理脆弱根本不可能全面作为固体材料使用,而只能割成零星薄片,通过特殊处理方法,用胶粘合在稳固的底层衬板上,作为不同用途的装饰材料.1.薄木贴片的特点在现代装修工程及家具制造业中,对于胶合薄片料的使用和需要已有越来越多的趋势.其主要特点如下:(1)具有适应多方面用途的调节方式.(2)片料制品花样繁多,有随意选择的方便.(3)尺寸细小的贵重硬木,经过加工后,即成为整体式大面积的材料.(4)可使装饰屋或制成品增加美观,达到多姿多彩的效果.为此,变化多端的胶合薄片料在应用上,叫之可提供整体使用的木材更灵活,精巧及美观,因而其使用也越来越广泛.2.用于生产薄木的树种薄木片是用刨切法或旋切法制成的,花纹美丽,色泽悦目,是一种片状材料.其天然木纹的真实感是其他饰面材料所不能及的.3.贴片基本工艺.贴片基本工艺无论是实木板还是人造板都可以作为胶贴的底衬板,但粗纸板不宜使用加热的动物皮胶,以免表面片屑膨胀或鼓起.衬板事先要进行清理填嵌打磨工作,使得基层面光洁平整,但不可使用油灰之类物质.薄木胶贴的方法可分为手工拼贴和机械贴片.4.图案拼配胶合片料的剪切和拼接在作业中也是十分重要的.按形式可分为狭条拼接,交叉拼接,配对拼接,菱形图案拼贴等.这一类设备基本有手控切剪机及自动拼接机等.继续:(三)板材边饰处理板式部件尤其是人造板的平面饰面后,侧边还露有各种材料的交接缝,不仅影响制品外观,而且在使用中容易碰坏边角部位,致使饰面起层或剥落,甚而可导致板件破坏.因此,边部处理工艺是不可少的重要工序.侧边处理方法有涂饰法,封边法,包边法和镶边法等.1.涂饰法在部件侧边用涂料涂饰,封闭,即先用腻子填平,再涂底漆和面漆.涂料的种类和颜色要根据部件的平面饰材选定.2.封边法封边法是用单板条,浸渍纸层压条,塑料薄膜将部件侧边封贴起来,也可用薄板条封贴.封边工艺有手工操作和机械封贴.胶粘剂由骨胶,皮胶发展到现在常用的合成树脂胶,热溶胶和多元共聚树脂胶.烫压封边由手工熨烫发展到现在的电阻加热,低压电热,高频加热和热溶胶烫封.封边法工艺为:部件侧边涂胶-附贴封边材料-胶粘剂固化-修整.3.镶边法镶边法是在部件的侧边用木条,塑料条或金属材料,以胶粘和槽沟方法包覆在部件周边.4.包边法包边法是用大于板式构件平面的饰面材料,粘贴平面后再折弯向侧边,将侧边包封住,此法常用于刨花板,中密度纤维板部件上.这里介绍一下木材的特征:木材从类别上可分为针叶材和阔叶材两大类.其中针叶类通常纹理细,材质软,木纹精致,具有丝绸般光泽和绢画般的静态美.同时其横切面上组织细致,均匀,肉眼下看不到孔,故针叶材称无孔材,又称软材;而阔叶材由于组织复杂,木纹富于变化,材质较粗,具有油画般的动态美,同时,其横切面呈孔状,在肉眼下可见管孔,故阔叶材也称有孔材,又称硬木.具体到每一种木材的区分应以下列特征为准.(1)花纹.对木材进行不同角度的切割,其年轮可形成风格各异的花纹.如纵切面为平行条状,弦切面为抛物线状,横切面为圆弧状.另外,木材的颜色差异,斜纹理也可形成各种天然花纹.(2)颜色.木材有较广泛的色相,如白如雪的云杉,黑如墨的乌木等.但大多木材颜色均聚集在红-橙-黄的范围内,以暖色为基调.同时,一种木材因生长环境,处在树干的部位以及受外界影响,也会造成不同的色调.(3)光泽.木材的光泽主要表现在纵切面,横切面不易显现.木材若反射光线能力较强,而吸收光线较弱,表面便呈现显著光泽.观察光泽应在新刨削面进行.(4)纹理.木材文理简称为木纹,具体可分为直纹理和斜纹理.主要以木纹与干轴是否平行(基本平行)或偏斜来确定.(5)气味.部分木材有特殊的气味,如松脂味(松木),檀香味(檀香木),樟脑香气(香樟木)等.(6)硬度.木材硬度一般与其质量有一定的关联,即木材越重则越硬.科学测试的方法是进行木材对球印的试验,测其对磨耗的耐受力,数值单位为牛顿(N),表示一个直径11.3mm的球体打入木材深度达到球体直径一半时所需的荷载.(7)含水率.原生材含水率通常控制在10%以内,薄皮材在8%以内.二.原生材(实木)(一)常用的原生材原生材是指从林中砍伐的木材,通过粗细加工后直接用于家具的材料.生产家具常用的原生材有如下几种.1.橡木(英文代号OAK)橡木分为白橡木和红橡木.橡木呈淡红褐色和黄色两种(产于美国东部).橡木是年轮略明显,结构较粗,纹理呈直纹,较硬的木材.橡木干燥困难,耐水,耐腐蚀性强,耐磨损,;机械加工困难,切面光滑,胶合性能好.2.水曲柳水曲柳主要产于东北,华北等地.呈黄白色(边材)或褐色略黄(心材).年轮明显但不均匀,木质结构粗,纹理直,花纹美丽,有光泽,硬度较大.水曲柳具有弹性,韧性好,耐磨,耐湿等特点.加工性能好,切面光滑,油漆,胶粘性能好等.3.橡胶木(英文代号RW)橡胶木原产于巴西,马来西亚,泰国,印度尼西亚.国内橡胶木产于云南省,海南省及沿海一带.橡胶木颜色呈浅黄色,年轮明显,轮界为深色带,管孔甚少.木质结构粗且均匀,纹理斜,木质较硬.橡胶木方材加工易,板材加工较难.切面光华,易胶粘,油漆涂装性能好.4.松木松木颜色呈淡黄色,黄摆色,黄褐色等.年轮明显,轮界为深色带,通常有年轮的部位呈黄褐色,其他部位呈黄白色.质地适中.松木容易干燥,风吹日晒不易龟裂和变形,松脂多,耐腐朽.加工性能好,横切面毛糙,油漆和胶合性好.5.桦木桦木年轮略明显,材质结构细腻而柔和光滑,质地适中.桦木富有弹性,加工性能好,切面光滑,油漆和胶合性能好.常用于雕花部件,现在较少用.6.鹅掌木国内鹅掌木产于长江流域以南各省区,国外鹅掌木产于美国东部及南部各州.边材呈黄白色,心材呈灰黄褐色或草绿色.年轮略明显,论间呈浅色线,管孔大小一致,分布均匀.纹理交错成一块板,结构甚细而均匀,有光泽.鹅掌木易加工,刨削面光滑.干燥快而不开裂,宜用作雕花件,油漆和胶合性好.7.枫木枫木分软枫和硬枫两种,属温带木材,叶似掌形,入秋后变红.产于长江流域以南直台湾省,国外产于美国东部.木材呈灰褐至灰红色,年轮不明显,管孔多而小,分布均匀.枫木纹理交错,结构甚细而均匀,花纹图案优良,容易加工,切面欠光滑,油漆涂装性能好,胶合性强.主要用于板材类帖薄面.8.樱桃木(英文代号CHERRY)温带硬木,呈暗红色,质地精细,坚硬较昂贵.樱桃木产于美国东部各个地区,国内产于东北地区.纹理图案特殊,主要用于制造薄皮贴于板材类.在家具生产现场,CHUERRY也表示油漆涂装中的一种颜色.今天来介绍一下原木的优点:原木由於具備自然材質的特性,十分適合用於製作家具,其優點如下:1. 調節溫度:原木溫度能隨室溫變動,較岩綿、混凝土、紅磚、土巽等材料能調整溫度。
实木家具生产工艺流程

实木家具生产工艺流程
一、原材料准备:
1.原木采购:选择具有质量保证的优质木材,如橡木、胡桃木等。
2.原木加工:对原木进行蒸煮、干燥、切割等处理,以确保木材的湿度和大小均匀。
二、设计与制作:
1.家具设计:根据客户需求进行家具的设计和定制,确保设计合理、功能完善。
2.雕刻与打磨:根据设计图纸进行雕刻和打磨工艺,提升家具的外观质量。
3.木材加工:对木材进行削成、镶嵌等加工工艺,制作出家具的各个部件。
4.组装与安装:将家具的各个部件进行组装,使用钉子、螺丝等连接件进行固定,最终形成完整的家具。
三、加工与组装:
1.平面加工:使用木工机械对家具板材进行切割、开槽等加工工艺。
2.圆弧加工:使用木工机械对家具的曲线部分进行加工和修整。
3.镶嵌加工:利用镶嵌工艺将不同种类、颜色或质地的木材拼接成花纹效果。
4.安装组装:将家具各螺丝、五金件进行安装固定,并测试结构强度和稳定性。
四、涂装与后处理:
1.打磨:对家具进行多次打磨,使表面平整、光滑。
2.刷漆:使用喷漆或刷涂的方式对家具进行上色,提升家具的外观质量。
3.上漆:根据客户要求,对家具进行多次涂漆、烘干,增加家具的亮度和保护层。
4.上蜡或抛光:对家具进行上蜡或抛光处理,提升家具的光泽度和质感。
5.检验与包装:对家具进行质量检验,清洁家具并进行包装,以确保产品质量和运输安全。
木质家具生产工艺流程

木质家具生产工艺流程木质家具的生产工艺流程主要包括以下几个步骤:1. 木材采购和加工:首先,需要选择优质的木材作为原材料。
常见的木材包括橡木、胡桃木、松木等。
然后,将原木进行锯裁、修整、打磨等加工过程,将其变成所需的尺寸和形状。
2. 设计和制作家具结构:根据家具的功能需求和设计要求,设计家具的结构框架。
通过制图和模型制作,确保结构的稳固性和用途的实用性。
3. 家具表面处理:对木材家具进行表面处理,通常包括木质材料的上色和喷漆等工艺。
上色可以突出木材的纹理和颜色,喷漆可以增加家具的光泽和保护木材。
4. 家具装配和连接:根据设计和结构需求,将不同的木材部件进行装配和连接。
通常使用钉子、螺丝、胶水等工具和材料,保证家具的稳固性和结构的牢固性。
5. 家具雕刻和装饰:对家具进行雕刻和装饰,增加其艺术感和装饰性。
通过雕刻工具和技术,可以在家具上刻画出精美的花纹、图案等元素。
6. 家具质量检验和包装:对成品家具进行质量检验,检查家具的结构、表面处理和装配是否符合标准。
然后,对合格的家具进行包装,以防止在运输和搬运过程中损坏。
7. 成品家具销售和配送:将成品家具销售给消费者或者零售商,通过仓储和配送系统将其运输到指定的销售地点。
同时,为家具提供合适的配送和安装服务,以满足消费者的需求。
综上所述,木质家具的生产工艺流程是一个从木材采购到成品家具销售的系统性过程。
在每个环节中,都需要进行具体的操作和质量控制,以确保最终产品的质量和用户体验。
由于木质家具的特点和制作工艺的多样性,实际生产过程中还可能会有一些其他的工艺环节,但以上步骤是整个过程的基本流程。
木质家具加工工艺流程
木质家具加工工艺流程木质家具加工工艺流程随着人们对生活品质的追求,木质家具在家居装饰中越来越受欢迎。
木质家具的加工工艺对最终产品的质量和美观起着至关重要的作用。
下面将介绍木质家具加工的基本工艺流程。
第一步:木材的选择和准备木质家具的首要步骤是选择合适的木材。
不同的家具需要选用不同的木材,如橡木、松木、榉木等。
首先要对木材进行检查,确保木材的质量良好,没有明显的裂痕和虫眼。
接下来,需要对木材进行干燥处理。
干燥有助于减少木材的含水率,防止后期变形和开裂。
木材的干燥分为自然干燥和人工干燥两种方法,人工干燥速度更快,但自然干燥可以更好地保持木材的原始颜色和纹理。
第二步:设计和制图在加工木质家具之前,必须进行设计和制图。
设计师根据客户的要求和家具的用途,绘制出详细的图纸,包括尺寸、结构和装饰风格等。
制图师根据设计图纸制作出详细的加工工艺流程图,确定每个环节的要求和步骤。
第三步:锯切和修整根据设计图纸的要求,将木材进行锯切。
常见的切割工具包括电锯和木工切割机。
切割好后,还需要对木材进行修整,打磨掉棱角和不平整的地方。
这一步骤主要目的是为了确保木材的尺寸精确和外观平整。
第四步:拼接和组装根据制图师提供的工艺流程图,将各个零件进行拼接和组装。
拼接常用的方式有尖接、半尖接、承接等。
组装时需要使用胶水和螺丝将木材固定在一起,确保家具的结构稳固。
在拼接和组装之前,还需要根据需要进行胶水的涂布,以加强零件之间的粘合度。
第五步:打磨和上漆当家具组装完毕后,需要对其进行打磨和上漆。
打磨的目的是去除木材表面的纹理和瑕疵,使其更加光滑。
打磨可以通过手工或机械完成,需要注意的是要避免刨削过度,以免损坏家具的实木层。
完成打磨后,需要上漆。
上漆可以保护木材,增加家具的光泽度和美观度。
一般来说,上漆需要经过底漆、中漆和面漆三个步骤,每一层都需要进行干燥和打磨。
第六步:装配和调试家具上漆完成后,需要进行装配和调试。
装配包括安装抽屉滑轨、门锁、五金配件等。
实木家具的生产流程

实木家具的生产流程
实木家具的生产过程通常分为以下几个步骤:
1. 原材料采购:首先,需要选择合适的实木材料作为家具的原
材料。
这些原材料通常包括橡木、松木、胡桃木等。
供应商会根据
客户需求提供符合要求的木材。
2. 原材料处理:接下来,原材料需要经过处理,包括去皮、切
割和磨光等工艺。
这些步骤可以确保木材质量的一致性和光滑度。
3. 设计与制作:在木材处理完成后,根据客户的需求和设计要求,家具制造商会设计家具的结构和外观。
然后,工匠们开始制作
家具的框架和细节部分,如连接件和装饰部件。
4. 砂光和上色:在家具制作完成后,需要进行砂光和上色处理。
砂光可以使家具表面更加光滑,上色可以给家具增添色彩和保护层。
5. 组装和安装:经过砂光和上色处理后,家具的各个零部件需
要进行组装和安装。
这包括连接框架、安装抽屉和装饰件等。
6. 质量检验:在家具组装和安装完成后,需要进行质量检验。
此过程包括检查家具的结构稳定性、外观质量和功能性等,确保家
具符合客户的要求和标准。
7. 包装和配送:最后,通过合适的包装,家具将准备好运送到
客户的地点。
包装要能够保护家具不受损坏,并方便运输和搬运。
这些步骤构成了实木家具的生产流程。
根据家具的设计和要求,每个步骤可能会有一些变化和特殊处理。
然而,这个流程提供了一
个基本的框架,帮助生产商和客户了解实木家具的制作过程。
木制家具生产流程
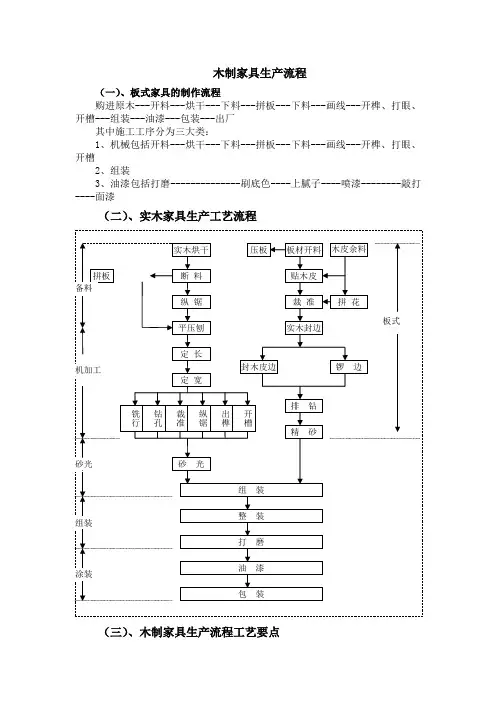
木制家具生产流程(一)、板式家具的制作流程购进原木---开料---烘干---下料---拼板---下料---画线---开榫、打眼、开槽---组装---油漆---包装---出厂其中施工工序分为三大类:1、机械包括开料---烘干---下料---拼板---下料---画线---开榫、打眼、开槽2、组装3、油漆包括打磨--------------刷底色----上腻子----喷漆--------敲打----面漆(二)、实木家具生产工艺流程(三)、木制家具生产流程工艺要点断 料纵 锯平压刨定 长定 宽实木烘干板材开料 贴木皮 裁 准 实木封边 压板 拼板木皮余料 拼 花 封木皮边 锣 边 排 钻精 砂 铣行 钻孔 裁准 纵锯 出榫 开槽砂 光组 装整 装打 磨油 漆包 装 机加工备料 砂光 组装 涂装板式木制家具生产工艺主要有五个过程:1、配料;2、白胚加工;3、组装;4、涂装;5、包装。
1、配料家具传统的配料方法通常由以下几道工序组成:选料、切长、压刨、纵剖、平刨、拼板、套材、压刨、四面刨等。
随着新型加工设备的出现,以上的流程已得到相应的简化,但基本原理是不会改变的。
配料一般需用到下列机器:切床、压刨、开料锯、平刨、铣床、拼板机、带锯、四面刨等。
另外,近几年出现的新型的设备有:全自动电脑优选锯、高周波拼板机、全自动高精度四面刨等等。
品质控制在配料过程中亦是相当重要的,配料的品质控制重点有:材料的质量(毛边、撕裂、凹陷、压痕、虫孔、腐朽、变形、节疤等)、含水率、尺寸、刀痕、拼板胶的配比及质量、拼板压力、加压时间、布胶的方法及用量、木纹的大小及方向、板材的握钉力及平整度。
另外,热压也可归纳入配料的工序里,它是板材前期加工中的重要一环。
热压包括拼花、贴皮、曲压等等。
热压所使用的机器归纳机来有以下几种:切皮机、车缝机、布胶机、热压机、冷压机、封边机、曲压机等,近几年用于热压工序的新型机器不断的推陈出新,也使得许多传统工艺无法加工的产品现在可以加工了。
实木家具制作详细工艺流程
实木家具制作详细工艺流程第一步:设计与规划在制作实木家具之前,首先需要进行设计与规划。
设计师会根据客户的需求和要求,绘制出家具的草图和尺寸,并确定所需使用的实木材料。
同时,设计师还会考虑到家具的风格、结构和实用性,确保制作出的家具既美观又实用。
第二步:选材与切割在确定使用的实木材料和尺寸后,接下来就需要选材和切割。
选材是非常重要的一步,好的原材料是制作出高品质家具的基础。
木材的选择通常包括质地、色泽、纹路等因素。
然后,木材会被切割成相应的尺寸,以便后续的加工和连接。
第三步:加工与成型在加工与成型阶段,木材会经过多道工序进行加工和成型。
这包括刨花板、开榫槽、修边、雕刻等工艺。
刨花板主要是为了去掉木材表面不平整的部分,使其达到平滑的效果。
开榫槽则是为了后续的连接准备,使得家具的结构更加牢固。
修边可以使家具的边缘变得更加光滑,雕刻则是为了加强家具的装饰性。
第四步:拼接与组装这一步是制作实木家具一个非常关键的环节。
在拼接和组装阶段,各个零件会被精确地拼接在一起,形成成品家具的基本结构。
在拼接中,常用的连接方式有插榫、藏榫等。
组装则是指将拼接好的零件按照设计图纸进行组装,使用胶水、螺丝和其他连接材料使家具的各个部分相互牢固地连接在一起,以形成一个完整的家具。
第五步:表面处理与装饰在家具制作完成后,还需要进行表面处理与装饰。
家具的表面处理通常包括打磨、上色、上漆等过程。
打磨可以使家具表面更加光滑;上色可以使家具呈现出所需的颜色;上漆则可以保护家具表面,使其更加耐用。
此外,根据设计需求,还可以进行家具的装饰工艺,如贴面、烫金、雕花等,以增加家具的美观性和艺术性。
第六步:质检与包装在家具制作完成后,质检是必不可少的一步。
质检人员会对家具的各个部分进行检查,确保其质量和使用功能符合设计要求。
如果发现问题,需要进行修复或重新制作。
之后,家具会进行包装,以确保在运输和搬运过程中不受损坏。
包装通常采用泡沫箱、木箱等材料,以保护家具的完整性。
实木家具加工流程
实木家具加工工艺主要内容为实木零件的加工工艺。
实木零件的工艺过程是指通过各种加工设备改变原材料的形状、尺寸或物理性质,将原材料加工成符合技术要求的产品时,所进行的一系列工作的总和称为工艺过程。
它是由若干个工序组成的。
干燥-配料-毛料加工-胶合加工-弯曲加工-净料加工—部件装配-部件加工-总装配、涂饰(1)干燥:湿的板材、方材通过干燥窑干燥或自然干燥等方式,将材料的含水率控制在一定的范围内,即与使用该家具地区的木材年平衡含水率相适应。
用于家具制造的其他材料如集成材、层积材及各种人造板的含水率也要加以控制。
(2)配料:①合理选料:根据产品质量要求和特点来选择树种、纹理、颜色等。
高档家具所有零件都尽可能选用同一种树种来配料,如所选用树种为珍贵树种则家具的成本就会很高。
起支撑作用的家具零件要考虑其强度,普通家具也是如此。
②合理确定加工余量和含水率:含水率应内外均匀一致,无内应力,防止在加工和使用过程中产生翘曲、开裂等现象;根据设备情况及加工工序的多少合理地留出加工余量。
③合理选择配料方式:一般应该遵循倍数毛料原则,即毛料与净料的长度、宽度、厚度都可以是倍数关系。
最佳方案是毛料和净料的断面尺寸相当(应有一定的加工余量),长度则是被加工零件的倍数。
其目的是减少浪费和提高生产效率。
(3)毛料加工:将锯材加工成外形尺寸准确的零件,为净料加工提供准确的定位基准。
(4)胶合加工:主要指板方材胶合、空心板的制造、贴面等。
(5)弯曲加工:主要指实木弯曲、单板胶合弯曲、锯口弯曲等。
(6)净料加工:主要指开榫、钻孔、开槽、车形、仿形、镂铣、打榫眼、磨光等。
(7)部件装配:就是把零件通过榫卯结构、圆榫连接、胶粘剂、钉子、木螺丝钉及五金联接件组装起来成为部件。
(8)部件加工:主要是指装配好的部件的加工,如门的再修正、砂光。
(9)总装配和涂饰:将部件、零件通过一定方式连接起来,再油漆。
如:学生课画桌生产工艺包括以下个过程1、配料:配料一般需用到下列机器:切床、压刨、开料锯、平刨、铣床、拼板机、带锯、四面刨等。
实木家具工艺流程
实木家具工艺流程实木家具是一种高档、环保的家具,其工艺流程十分复杂,需要经过多道工序才能完成。
下面我们来详细介绍一下实木家具的工艺流程。
第一道工序是原材料的选取。
实木家具的原材料主要是各种树木,如橡木、榉木、榆木等。
在选取原材料时,需要考虑木材的质地、纹理、颜色等因素,以确保家具的质量和美观。
第二道工序是木材的干燥处理。
木材在加工之前需要进行干燥处理,以去除木材中的水分,防止家具在后续加工过程中出现开裂、变形等问题。
常见的干燥方法有空气干燥、烘干等。
第三道工序是木材的切割。
经过干燥处理的木材需要进行切割,以便后续加工使用。
切割木材的工序需要使用专业的木工设备,确保木材切割的精准度和平整度。
第四道工序是木材的修整。
经过切割的木材需要进行修整,去除木材表面的毛刺和不平整部分,使木材表面更加光滑平整。
第五道工序是木材的拼接。
在制作实木家具时,常常需要将多块木材拼接在一起,以满足家具的设计要求。
木材的拼接需要使用专业的胶水和夹具,确保拼接的牢固和平整。
第六道工序是木材的雕刻。
有些实木家具需要进行雕刻工艺,以增加家具的艺术感和装饰效果。
木材的雕刻需要由经验丰富的工匠进行,确保雕刻的精美和精准。
第七道工序是木材的上色。
经过前期加工的木材需要进行上色处理,以增加家具的美观性和保护木材表面。
上色的工艺需要根据家具的设计要求和客户的需求进行,包括颜色的选择、上色的方式等。
第八道工序是木材的抛光。
经过上色的木材需要进行抛光处理,以增加家具表面的光滑度和亮度。
抛光的工艺需要使用专业的抛光设备和材料,确保抛光的效果和质量。
第九道工序是家具的组装。
经过前期加工的木材需要进行组装,以完成家具的整体结构。
家具的组装需要使用专业的工具和技术,确保家具的稳固和牢固。
第十道工序是家具的质检。
经过组装的家具需要进行质检,以确保家具的质量和性能符合标准要求。
质检的工艺需要进行多道检测和测试,包括结构的稳固性、表面的光滑度、颜色的一致性等。
实木家具生产工艺步骤
实木家具生产工艺步骤
实木家具是一种高质量、耐用且自然美观的家具类型。
生产实
木家具需要经过多个工艺步骤,以确保最终产品的质量。
以下是实
木家具生产的一般步骤:
1. 原材料准备:选择高质量的木材是制作实木家具的重要一步。
首先需要根据家具的设计需求选择适合的木材种类,如橡木、胡桃
木等。
然后对木材进行加工和整理,确保木材表面光滑、无裂痕和
杂质。
2. 切割与加工:根据设计图纸,使用电锯或手动工具将木材切
割成所需的形状和尺寸。
这包括切割出家具的主体部分、支撑结构
和细节部件等。
3. 组装:将切割好的木材部件进行组装。
通常使用木工胶水和
螺丝来连接不同的部件,使家具结构牢固。
4. 打磨与修整:在组装完成后,对家具进行打磨和修整。
这可
以消除木材表面的瑕疵,使其更加光滑和平整。
5. 上色和涂漆:根据设计要求,给实木家具上色或涂漆。
这不
仅可以增加家具的美观度,还可以保护木材表面免受湿气和污染物
的侵害。
通常在上色和涂漆之前需要进行修复和打磨。
6. 研磨和抛光:最后一步是对家具进行研磨和抛光。
这样可以
使家具表面更加光滑,增加其质感和细腻度。
以上是一般实木家具生产的工艺步骤。
每个步骤都需要注意细
节和质量控制,以确保最终生产出的实木家具具有高品质和耐用性。
实木家具工艺流程
实木家具工艺流程1.材料选择:选择合适的实木材料作为家具的原材料。
常见的实木材料有橡木、胡桃木、柚木等,根据家具的用途和设计风格选择合适的木材。
2.刨削处理:将选好的实木材料进行刨削处理,去除杂质和不平整的表层。
这一步骤可以保证家具表面的平整度和光滑度。
3.开料裁剪:根据家具设计图纸,将实木切割成所需的各个零部件。
这一步骤需要精确的测量和使用适当的设备进行切割。
4.零件加工:对裁剪好的各个零部件进行加工。
包括边部打磨、开榫口、钻孔、铣槽等工艺,以确保各个零部件的质量和精度。
5.组装固定:将加工好的零部件进行组装。
使用榫卯或者螺丝等方式进行连接,确保家具的稳固性和牢固性。
6.贴皮加工:对已经组装好的家具进行贴皮加工。
可以使用天然木纹皮或者仿皮等材料,通过粘接和压合固定在家具表面,增加家具的外观美观和质感。
7.上漆喷涂:经过贴皮加工的家具进行上漆喷涂。
家具表面涂上底漆,然后进行打磨,最后涂上面漆。
漆膜要均匀、光滑,能保护家具表面不受潮气侵蚀和磨损。
8.打磨抛光:对已经上漆的家具进行打磨抛光,使表面更加平滑细腻,并增强光泽度。
这一步骤需要多次打磨,并使用不同粒度的砂纸,直至达到要求的光滑度。
9.细部雕花装饰:根据家具设计需求,进行细部雕花、雕刻和装饰。
可以使用传统的手工雕刻工艺或者机器辅助雕刻工艺,为家具增加独特的艺术韵味。
10.细节精修:对家具各个细节进行精修。
包括边角处理、磨边、去除毛刺等,使家具整体更加完美和精致。
11.清洁和包装:在制作完成后,对家具进行清洁和检查,确保没有残留的工具和材料。
然后进行包装,以保护家具在运输和储存中不受损坏。
12.品质验收:对制作好的家具进行严格的品质验收。
检查家具的外观、尺寸、结构和功能等,确保达到客户要求和标准。
以上就是实木家具的工艺流程。
通过这些步骤,能够制作出具有高品质和艺术价值的实木家具。
家具制作过程需要严格掌控每个环节,注重细节和质量,以提供满足人们需求的家具。