
用什么钢提炼刀最好要些什么材料来提炼怎样做才可以令它变得更加坚硬,刀口不易缺口
用什么钢提炼刀最好?要些什么材料来提炼?怎样做才可
以令它变得更加坚硬,刀口不易缺口
锋钢4Gr139Gr13
继续追问:
那个好啊?它可以提炼吗?因为我想把它变得更加坚硬
补充回答: 基本上不需要再炼,炼会改变质量,只需要用
砂轮打磨后就OK~
补充回答: 其实所谓的坚硬,含有刚性、塑性,过刚的有
如钻石,会很脆,难抵受冲击力,会碎。
继续追问: 我现在只有A3的那个钢哦
补充回答: A3钢是GB700-79规定的牌号,相当于
GB700-88中的Q235A类,属于普通碳素钢,A3钢是过去
的叫法,现在虽然还在用,但仅限于口语,在书面文件中最
好不要用,它是甲类钢,这类钢在出厂时钢厂只保证其机械
性能而不保证化学成分,所以杂质成分如S、P可能多一点,
其含炭量在0.12~0.22%之间,平均屈服极限235MPa,常
温下许取用应力113MPa,与新标准中的Q235相当,具体
又分A、B、C、D等级别。 他们都是碳素结构钢的牌号,
A3是老标准里的钢号,现行标准(GB221-79)里已经没有
这个牌号了。现行标准里,A3包含在Q235里了。Q235代
表这种钢的屈服强度为235MPa,Q345里的345同样,Q235
又可细分为好几类,其中有:A-保证力学性能,B-保证力学
性能和冷弯性能,C-保证化学成分…… 老标准里,A,B,
C的意思估计和新标准里差不多 ,1,2,3…………则是用
来表示强度的。1代表屈服强度为195MPa,2代表屈服强
度为215MPa,3代表屈服强度为235MPa,………… 所以
A3就相当于新牌号里的Q235A,因为A3这个牌号毕竟曾
经使用过,所以到现在还有不少人习惯于使用它,就象现在
还有人习惯于使用“斤、两”这些单位一
菜刀三合钢原理
菜刀三合钢原理菜刀三合钢原理是指将三种不同材料的钢通过特定的工艺进行熔炼、锻造、淬火等加工,使得菜刀的刀刃、刀身和刀柄三个部分具有不同的性能和功能。
这种设计原理旨在使菜刀在使用过程中更加安全、耐用和高效。
菜刀的刀刃部分是使用高碳不锈钢制作的。
高碳钢具有较高的硬度和耐磨性,能够在长时间使用中保持刀刃的锋利度,不容易生锈和变形。
而不锈钢的特性则使得刀刃不易被食材的水分和酸碱物质侵蚀,保持良好的卫生状况。
这样的设计使得菜刀能够迅速切割各种食材,提高烹饪效率。
菜刀的刀身部分采用中碳钢制作。
中碳钢具有适中的硬度和韧性,能够在使用过程中更好地抵抗冲击和弯曲。
这样的设计使得刀身能够承受更大的力量,不易断裂或变形。
同时,中碳钢的导热性能也较好,使得刀身能够迅速传导热量,提高烹饪过程中的温度控制。
菜刀的刀柄部分通常采用塑料或木质材料制作。
塑料刀柄具有良好的防滑性和抗菌性能,使得握持更加稳定和舒适,不易滑脱。
木质刀柄则能够有效吸收手部的汗水,减少握持时的不适感。
刀柄的设计使得使用者能够更好地掌控菜刀,减少意外伤害的发生。
菜刀三合钢原理的应用使得菜刀在烹饪过程中更加安全和方便。
刀刃的锋利度和刀身的耐用性保证了切割效果的高效和持久,刀柄的舒适握持减少了使用者的疲劳感,提高了工作效率。
此外,菜刀三合钢原理也为菜刀的制造提供了更多的材料选择,使得菜刀的外观和质感更加丰富多样,满足不同人群的需求和审美。
菜刀三合钢原理通过在菜刀的刀刃、刀身和刀柄三个部分应用不同材料,使得菜刀具有更好的切割性能、耐用性和握持舒适性。
这种设计原理的应用使得菜刀成为烹饪中不可或缺的工具,为人们提供了更好的烹饪体验。
最适合做刀的材料
最适合做刀的材料首先,我们需要了解刀具所需具备的基本性能。
刀具在使用过程中需要具备较高的硬度、耐磨性和韧性。
硬度是指材料抵抗外力的能力,耐磨性是指材料在摩擦和磨损作用下的抗性,而韧性则是指材料在受力作用下不易断裂的性能。
因此,最适合做刀的材料应该具备较高的硬度、耐磨性和韧性。
目前,常见的刀具材料主要有碳素钢、不锈钢、合金钢、陶瓷等。
碳素钢是指含有较高碳含量的钢铁,具有较高的硬度和耐磨性,但韧性较差,容易断裂。
不锈钢是一种抗腐蚀性能较好的钢铁,硬度和耐磨性相对较弱。
合金钢是指通过添加合金元素来提高钢铁的性能,既具备较高的硬度和耐磨性,又具有一定的韧性。
而陶瓷则是一种硬度极高的材料,但韧性较差。
综合考虑以上几种材料的性能,我们可以得出结论,合金钢是最适合做刀的材料。
合金钢通过添加合金元素,既能够提高硬度和耐磨性,又能够保持一定的韧性,因此在刀具制造领域得到了广泛应用。
合金钢刀具不仅具有较高的切削性能,而且在使用过程中不易断裂,使用寿命较长,因此深受消费者的青睐。
当然,针对不同的使用场景和需求,还可以选择其他材料来制作刀具。
比如在一些特殊的环境下需要抗腐蚀性能较好的刀具,可以选择不锈钢材料;在一些对刀具硬度要求较高的场合,可以选择碳素钢或陶瓷材料。
因此,在选择刀具材料时,需要根据实际需求来综合考虑材料的硬度、耐磨性和韧性等性能。
综上所述,合金钢是最适合做刀的材料,它具备较高的硬度、耐磨性和韧性,能够满足刀具在使用过程中的各项要求。
当然,在实际选择刀具时,还需要根据具体的使用场景和需求来进行综合考虑,以选择最适合的刀具材料。
希望本文能够帮助大家更好地了解刀具材料的选择,为大家的生产生活提供一些参考。
龙泉刀剑锻制的关键技术浅议

龙泉刀剑锻制的关键技术浅议龙泉刀剑作为中国传统名剑之一,其锻制工艺历史悠久,技术精湛,成为了中国刀剑文化的重要组成部分。
龙泉刀剑在中国古代就以其锋利、强韧、美观、永不生锈而著称,被誉为“东方名刀”、“刀剑艺术的瑰宝”。
而龙泉刀剑的锻制技术则是制作出优质刀剑的重要关键。
本文将对龙泉刀剑锻制的关键技术进行浅议。
一、材料的选择在龙泉刀剑的锻制中,使用的金属材料是至关重要的。
传统上,龙泉刀剑的材料主要是选用高碳钢,因为高碳钢具有良好的强度和弹性,经过适当的锻造和淬火处理后,刀剑可以保持优秀的刀锋并保持其稳定的物理性能。
同时也可以根据需要添加不同的金属元素来调整钢材的性能,以满足不同类型的刀剑锻制需要。
而在现代工艺中,还可以利用不锈钢以及其他特种合金材料来制作刀剑,以提高刀剑的使用寿命和美观度。
二、锻造工艺龙泉刀剑的锻造工艺主要包括锻打、淬火、回火等工序。
在整个制作过程中,锻打是至关重要的一步。
首先是将选好的钢材加热至一定温度,然后进行锻打。
通过多次的锻打和折叠、打磨等工序,使得钢材中的碳均匀分布,细化晶粒和均匀化组织,从而提高了钢材的韧性和强度。
随后经过淬火处理,使钢材迅速冷却,以获得坚硬的刀锋,提高刀剑的硬度。
但是过硬的刀剑也容易断裂,因此需要进行回火处理,使得刀剑既能保持硬度,又能具有适当的韧性。
三、刀剑的造型刀剑的造型也是龙泉刀剑锻制的关键技术之一。
传统的龙泉刀剑造型多采用直刀、弯刀、双刃刀等。
在造型设计中,需要考虑刀剑的刀锋部分、刀柄部分、刀身的比例和设计,以及刀剑的整体美观和实用性。
在刀剑的造型设计中,需要考虑多种因素,如刀剑的用途、刀剑的舒适性、刀剑的美感等。
在现代设计中,也可以通过加入不同的装饰元素,以展现刀剑的个性和美感。
经过改良的刀剑造型也可以提高刀剑的实用性和舒适度。
四、刀剑的装饰龙泉刀剑的装饰也是其锻制的关键技术之一。
传统上,龙泉刀剑的装饰主要采用镶金、铜、龙鳞、漆等方式进行,以增加刀剑的华丽和独特性,也有利于提高刀剑的视觉效果。
日本的刀材料分析

日本的刀材料分析炼钢日本刀的材料钢,被称作和钢(わこう,Wakou)或玉钢(たまはがね,amahagane)。
玉钢以日本传统土法炼成。
这是一种低温炼钢法,炉温不超过1000℃。
此法看似原始,但相比近代的高温炼钢法,能炼出品质纯良的好钢。
不过高温炼出的钢材较软,易打造成形,而低温炼出的钢材较硬,较难打造,可以说制作日本刀是人力密集型的工事,是以血汗换取的品质。
根据不同地区,不同的流派,所用钢材成分多少会有差异。
大体上玉钢所含成分如表所示。
水减即淬火工艺,淬火即热处理,日本称为水减(みずへし,Mizuheshi)。
从现代材质学的角度来看,这个步骤算是刀匠控制钢材含碳量的手法。
刀工将加热后的和钢锤打成扁平的厚度为约5mm的薄片。
看似简单的工序,其实不然,为了控制钢材的含碳量,加热次数有严格限制;而且和钢的硬度在其续渐冷却时会有所改变。
只有有经历的刀工才能准确把握施锤力度的变化,在限定的加热次数下将玉钢打炼成厚薄均一的薄片。
钢片成形后,刀工会用水将其急速冷却。
可使钢多余的含碳部分剥离。
使刀剑本身具有良好弹性,刀口坚硬不易缺口。
刀匠要对钢片的温度和用水的份量有极准确的把握,才能够得到含碳量适宜的材料。
锻炼刀工将烧红的钢块捶打锻造,钢块捶翻开后再折叠起来捶打,如此反复,追打到第10次,就会有1024层的钢材,通过这一步骤,可将钢中硫等杂质和多余的碳素等去除,以增钢材弹性与韧性。
这就好比揉面一般,捶打的层数越多,钢材中的碳和各种成份就会更加均一,铁晶体也会更细致,最终锻造出来的钢材品质均一、达数千层,十分强韧。
钢材搭配日本刀的造形不管刀尖或整个刀身是以圆为根底造型,刀身之所以为弧形主要是钢材的搭配以及淬火所造成的。
首先,刀工以碳素含量多而硬的刃金(はがね,Hagane)、皮鉄(かわがね,Kawagane),将碳素含量少而质软的心鉄(しんがね,Shingane),包裹起来日语称做造込(つくりこみ,Tsukurikomi)这样的双重构造是日本刀的一大特点。
轴承钢做刀的简单方法
轴承钢做刀的简单方法52100(GCR15)轴承钢:52100是一种滚轴钢材,只被锻工们使用。
它和5160很近似,(但52100约含有1% 碳,而5160 约含有0.60%碳),比5160的打磨度好,但不如5160坚韧。
常被用于制造猎刀和其他耐磨度要求高而坚韧度要求不似5160那么高的刀具。
轴承钢做刀不错,都能做砍刀了。
回火的时候温度低一点就可以,200多度应该比较合适. GCR15球化退火工艺:加热到790-810度.保温.2-4小时.等温700-720度.保温.1-3小时,随炉冷至500度出炉空冷. 淬火温度850.C.油淬. 回火温度240.C 保温90-120分钟.硬度HRC59。
我在这里不是想说上面的办法有什么不对,但是对我们这样的穷鸟来说条件有点够不上了。
我要说的方法是自己在铁匠铺就能做的方法,可能还有做得不对的地方希望高手指教。
直径在220~250MM的轴承一般就是传说的Gcr-15(52100)了,我用气焊切开就直接锻了。
师傅锻的时候说钢料在黄的时候就可以锻了,发白就过了,锻到钢变正红色就应该停了,继续就容易锻裂了。
我上次做的料子刀身长45CM厚0.7CM宽4.5CM(刀舌长12CM不算在内)就以它为例子吧,先粗磨外形,刃留到1MM左右厚度。
我做的是凹磨刃型宽2.5CM。
热处理前先把钢料全身烧到浅黄再抽出来风冷到钢成暗红然后埋进煤灰,这样是消除磨大型的时候造成局部的硬度不均衡。
料子冷后抽出来直接烧刃到浅黄(约850~900度)就放到废机油里约1.5~2秒(不能淬到全冷),然后快速抽出来埋到煤灰里放冷。
这样就做完了淬火和回火,得到的料子刀口硬度测试估计HRC58~59,刀身约HRC50。
感觉过得去,架在板砖上刀身前后各3CM我150斤站上去不断。
介绍这个办法不是为了显示什么技术,而是在条件不足的情况下能有个选择。
在摸索经验的过程里我也出现过弄出来的刀不利的情况,不要以为是硬度不够。
图解:刀剑的六种锻造工艺
图解:刀剑的六种锻造工艺
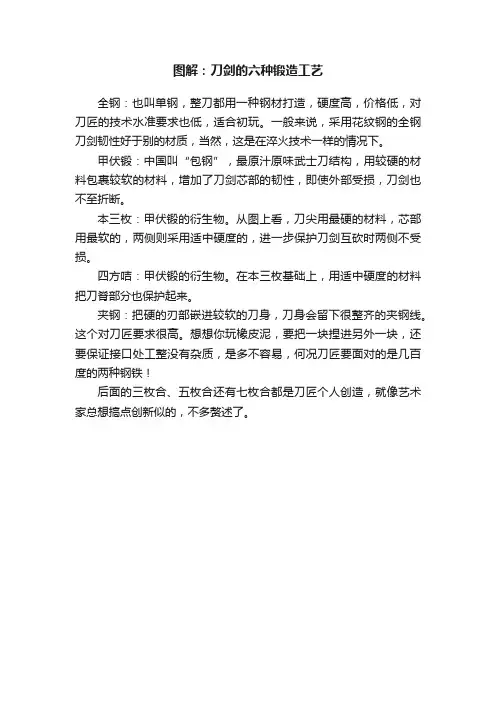
全钢:也叫单钢,整刀都用一种钢材打造,硬度高,价格低,对刀匠的技术水准要求也低,适合初玩。
一般来说,采用花纹钢的全钢刀剑韧性好于别的材质,当然,这是在淬火技术一样的情况下。
甲伏锻:中国叫“包钢”,最原汁原味武士刀结构,用较硬的材料包裹较软的材料,增加了刀剑芯部的韧性,即使外部受损,刀剑也不至折断。
本三枚:甲伏锻的衍生物。
从图上看,刀尖用最硬的材料,芯部用最软的,两侧则采用适中硬度的,进一步保护刀剑互砍时两侧不受损。
四方咭:甲伏锻的衍生物。
在本三枚基础上,用适中硬度的材料把刀脊部分也保护起来。
夹钢:把硬的刃部嵌进较软的刀身,刀身会留下很整齐的夹钢线。
这个对刀匠要求很高。
想想你玩橡皮泥,要把一块捏进另外一块,还要保证接口处工整没有杂质,是多不容易,何况刀匠要面对的是几百度的两种钢铁!
后面的三枚合、五枚合还有七枚合都是刀匠个人创造,就像艺术家总想搞点创新似的,不多赘述了。
制刀所用的各种钢材
制刀所用的各种钢材在选择一把优质的刀具时,不仅只看重它的外观,更应该格外留意一把刀的精髓——刃材。
不管时把玩还是实用,一把刀的优劣好坏最主要便是表现在刃的材料上。
在制刀工业中,为了满足不同的需要,不同钢材里面的添加元素会有所不同,而辗扎和热处理方式更是对刀刃有着很大的影响。
最终,这些制刀所经常用到的钢材主要靠什么来衡量好坏呢?首先,我们来看一下评判钢材所依据的5条基本属性:硬度,韧性,耐腐蚀性,耐磨性以及锋利保持性。
硬度刃在遭受来自外界压迫力时,具有的抗变形能力。
一般用HRC(洛氏硬度)来测评。
韧度刃被重型使用时,具有的抵抗断裂的能力。
重点:一把刀硬度越大,相反它的韧性就会越小。
耐腐蚀度刃抗腐蚀的能力,诸如水分,潮湿等多种因素所引起的生锈。
重点:高度的耐腐蚀能力确实要以降低刀锋的锋利程度为代价。
耐磨度刃承受磨蚀和黏着磨损的能力。
重点:在同等硬度的钢材中,碳化物含量越大的钢材格外耐磨。
锋利保持度刃经过一段时间使用后,能保持多久的锋利?然而,遗憾的是,目前还没有可以衡量一把刀锋利保持度的标准。
虽然以上5点是评判刃材好坏的标注,然而,一把好的制刀钢材并不仅仅是以上每种特性最大化那么简单。
在选择加工过程中,平衡钢材的强度,硬度以及韧性才能做出好的刀具。
下面是对于钢材锋利保持度,耐腐蚀性,洛氏硬度,和耐磨性几个方面的排序:(洛氏硬度)(锋利保持度)(耐磨度)(耐腐蚀度)最普遍的制刀钢材大全下面是当今使用最普遍的制刀钢材,是的,从技术上说,有更好的钢材(CPM-125V,CPM-10V,K294等)但这些在市面上非常稀有。
不要沉迷于划分等级,这不是一门精密的科学,这只是我简单地基于某种因素将钢材按性能进行分门别类的方法。
一、超高级1、CPM S90VCrucible的CPM S90V钢材拥有最大的耐磨性和锋利保持度。
也许你会认为它的碳含量非常高,但是这里的秘密却是大量的钒,含量大约是Elmax 或S30V里面的三倍。
不锈钢刀具材质成分
不锈钢刀具材质成分
不锈钢刀具的材质成分有多种,具体包括:
1.18-8不锈钢:也称为304不锈钢,是目前最常见的不锈钢刀具材料之一。
其主要成分是18%铬和8%镍,还有少量的碳、硅、锰等元素。
这种材料色泽银白,强度高、耐腐蚀性好、不易氧化。
因此,18-8不锈钢刀具在厨房中广泛使用。
2.碳:是炼钢不可缺少的成份,是炼钢时候与铁并存的元素,碳含量越高,硬度就越高,耐磨性能就越好,但韧性和抗腐蚀性能会随着碳含量的增加而降低。
3.铬:是不锈钢中的抗腐蚀组成成份,马氏体不锈钢铬含量不能低于12.5%,铬含量越高抗腐蚀性能就越好,铬的抗腐蚀机理是铬能与氧在钢的表面形成一层致密的氧化膜(即是钝化膜),这钝化膜是非常稳定的,可以隔绝钢材里其他元素与外界具有腐蚀能力的物质(具有氧化能力的物质,如酸,碱等)的接触从而阻断了腐蚀行为的发生和进行。
同时铬能与碳形成高硬度的碳化物(HRC76),是不锈钢中的强化相。
4.钼(Mo):具有细化钢微观晶粒而达到细晶强化的作用,提高钢的强度,并且能提高钢的回火抗力使回火时减少马氏体的分解,保持硬度。
同时能与碳形成高硬度的碳化物(HRC78),是钢中的强化相,同时钼能提高不锈钢在稀硫酸和稀盐酸中的抗腐蚀能力和提高钢材的淬透性(淬透性是以材料在热处理淬火时形成马氏体距离表层的深度来衡量的,深度越深则表示淬透性越好,材料的强度就越高)。
5.钒(V):和钼的作用相似,具有细晶强化和提高回火抗力和提高材料的淬透性的作用,也能和碳形成碳化物,碳化钒的硬度非常高,可达到HRC84,是钢的强化相,提高钢的力学性能。
不同类型的不锈钢材质成分会有所区别,具有不同的特性和用途。
三种改善刀钢性能的工艺,刀匠们从古到今都在用!
三种改善刀钢性能的工艺,刀匠们从古到今都在用!
一、 叠层钢 一般是用两层软铁中间包住一层钢,让刀刃保持锐利坚硬的同时, 又能确保刀身强韧,不易折断,俗称夹钢。这种工艺成本比较低,熟 铁和钢是分离的,古代封建制度发展到后期,制式刀剑经常用这种叠 层钢打刀条,卷了就磨一层,也好维护。发展到现在,国内的金门菜 刀、士林刀还有 CS 的三镁钢都是这种。除此以外还有包钢,用一层高 碳钢裹住里面的软铁,相对于夹钢的软夹硬,包钢就是硬包软。 夹钢
匠人工坊大马士革刀 三、 局部硬化或局部软化法 日本刀在淬火的时候,会用黏土层裹住刀身,降低刀身淬火的冷
却速率,术语叫覆土烧刃,这样一来刀刃发生硬化现象,再通过回火 获得足够的韧性,刀身部分则相对不受影响,因而可以得到刀刃强大 刀身适中的好材料。现代 ABS 的刀匠也常用局部硬化法,就是把刀刃 加热到 A1 变态点温度(约略等於磁性消失点温度 800°C)以上,急速 淬火之后再回火,其余区域则保持在变态温度以下。也有人用与之相 反的局部软化法,比如 MDK,但原理都是类似的。不过这种办法有个 问题就是,刀总是得磨的,局部加工的区域也是有限的,时间长就磨 没了。
覆土烧刃 以上方法是古今都常用的,基本属于钢材取长补短的方式。近现 代因为冶金技术的突破,还出现了合金钢,在钢料中添加一些铬钼钨 等合金元素,现在大量生产的刀具用钢,几乎都是这种均质钢,效率 高成本低,普通需求基本都能满足。而上述三种钢材互相取长补短的 工艺,几乎都是用在手工刀上பைடு நூலகம்,除了通过人力改变刀钢性能这重作 用之外,也是一种工艺的传承。
包钢 二、 多层锻造法 同样是一层硬一层软的钢料,但多层锻造法需要把二者重新锤锻 成型,变成一种新钢料。比如日本武士刀还有近代大马士革刀就是这 种。日本人以低温炼钢法炼制出“玉钢”“庖丁铁”等几种材料之后, 还要进一步加工折叠锻打;大马士革工艺则更是,多种钢材+折叠锻 打的模式已经深入人心。它的原理类似复合材料(就像 G10, Zytel), 借助高碳钢获得强度,低碳钢则提供韧性,然后达到一个刚柔并济的 效果。然而折叠锻打的效果不止于此,如果刀友们关注钢的微观结构, 或许了解,影响钢铁硬度和韧性的波来铁或变韧铁晶粒,都是由一层 层软的肥力铁与一层层极硬的雪明碳铁(Fe3C)所互相叠合构成的, 叠层越细或晶粒月细则硬度就越大,韧性也越好。 匠人工坊大马士革刀
什么材料做刀最好
什么材料做刀最好在选择刀具材料时,很多人都会感到困惑,不知道到底应该选择什么材料做刀最好。
事实上,不同的材料适用于不同的场合和用途,因此在选择刀具材料时需要根据具体情况进行考量。
下面我们就来探讨一下,到底什么材料做刀最好。
首先,我们需要了解一下常见的刀具材料有哪些。
目前常见的刀具材料主要包括不锈钢、高碳钢、陶瓷、钛合金等。
每种材料都有其独特的特性和适用场合,下面我们将逐一进行分析。
不锈钢是一种常见的刀具材料,它具有耐腐蚀、不易生锈的特点,因此在厨房刀具中应用较为广泛。
不锈钢刀具价格适中,易于保养,因此受到了很多消费者的青睐。
然而,不锈钢的硬度相对较低,容易出现刀口变钝的情况,因此在需要经常使用的场合可能并不是最佳选择。
高碳钢是另一种常见的刀具材料,它具有较高的硬度和耐磨性,刀口锋利,切割效果好。
然而,高碳钢也容易生锈,需要经常保养,而且价格较不锈钢要高一些。
因此,选择高碳钢刀具时需要考虑到使用环境和保养情况。
陶瓷刀具近年来越来越受到消费者的喜爱,其硬度高、不易生锈、不会产生金属离子污染食物等优点使其成为厨房中的新宠。
然而,陶瓷刀具也有其局限性,比如易碎、不适合剁骨等情况。
因此,在选择陶瓷刀具时需要根据具体的使用需求进行考量。
钛合金刀具是近年来新兴的刀具材料,它具有轻质、耐腐蚀、不产生金属异味等特点,因此在户外活动中得到了广泛的应用。
然而,钛合金刀具价格较高,且加工难度大,因此并不是所有人都能接受。
综上所述,选择什么材料做刀最好取决于具体的使用需求和个人喜好。
在选择刀具材料时,需要综合考虑材料的硬度、耐腐蚀性、价格等因素,找到最适合自己的刀具材料。
希望本文能够帮助大家更好地选择刀具材料,使生活更加便利和美好。