
GB-14486-2008模塑件尺寸公差表1
工程塑料模塑塑件尺寸公差(GBT14486-93)

±0.28
±0.32
±0.37
±0.43
±0.50
±0.57
B
±0.20
±0.22
±0.24
±0.26
±0.29
±0.32
±0.35
±0.38
±0.42
±0.47
±0.53
±0.60
±0.67
MT6
A
±0.13
±0.16
±0.19
±0.23
±0.27
±0.31
±0.35
±0.40
±0.47
MT7
A
0.38
0.48
0.58
0.68
0.78
0.88
1.00
1.14
1.32
1.54
1.80
2.10
2.40
B
0.58
0.68
0.78
0.88
0.98
1.08
1.20
1.34
1.52
1.74
2.00
2.30
2.60
未注公差的尺寸允许偏差
MT5
A
±0.10
±0.12
±0.14
±0.16
±0.19
±0.22
±2.35
±2.65
±3.00
B
±1.10
±1.20
±1.30
±1.40
±1.55
±1.70
±1.85
±2.00
±2.25
±2.45
±2.75
±3.10
MT7
A
±1.35
±1.50
±1.65
±1.85
±2.05
±2.25
GB工程塑料模塑塑件尺寸公差
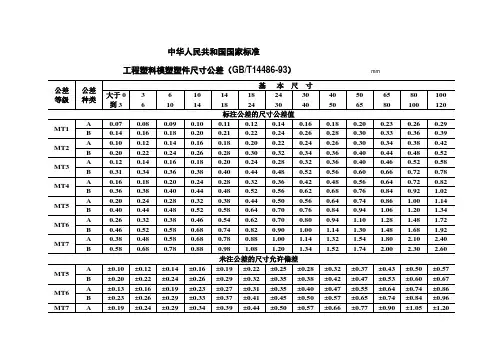
B
±1.45
±1.60
±1.75
±1.96
±2.15
±2.35
±2.55
±2.80
±3.10
±3.45
±3.80
±4.20
常用材料模塑件公差等级的选用(GB/T14486)
材料代号
模塑材料
公差等级
标注公差尺寸
未注公差尺寸
高精度
一般精度
ABS
丙烯腈-丁二烯-苯乙烯共聚物
MT 2
MT3
MT5
AS
0.66
0.72
0.76
0.84
0.92
1.00
1.10
1.20
B
0.56
0.60
0.64
0.70
0.76
0.82
0.86
0.94
1.02
1.10
1.20
1.30
MT3
A
0.64
0.70
0.78
0.86
0.92
1.00
1.10
1.20
1.30
1.44
1.60
1.74
B
0.84
0.90
0.98
1.06ቤተ መጻሕፍቲ ባይዱ
±0.16
±0.19
±0.22
±0.25
±0.28
±0.32
±0.37
±0.43
±0.50
±0.57
B
±0.20
±0.22
±0.24
±0.26
±0.29
±0.32
±0.35
±0.38
±0.42
±0.47
±0.53
±0.60
塑料注塑模具验收标准和表格

塑料注塑模具验收标准目的:为确保模具能生产出合格的产品,正常投入生产,保证模具生产使用寿命,满足产品设计的生产使用要求。
规范从产品质量、模具结构、注塑成型工艺要求等方面认可模具的标准,据此对模具质量进行评估;参照标准:GB/T 12554—2006塑料注射模技术条件GB/T 4169.1~4169.23—2006注射模零件GB/T 12556—2006塑料注射模模架技术条件GB/T 14486—2008塑料模塑件尺寸公差一、成型产品外观、尺寸、配合1.产品表面不允许缺陷:缺料、烧焦、顶白、白线、披峰、起泡、拉白(或拉裂、拉断)、烘印、皱纹。
2.熔接痕:一般圆形穿孔熔接痕长度不大于5mm,异形穿孔熔接痕长度小于15mm,熔接痕强度并能通过功能安全测试。
3.收缩:外观面明显处不允许有收缩,不明显处允许有轻微缩水(手感不到凹痕)。
4.变型:一般小型产品平面不平度小于0.3mm,有装配要求的需保证装配要求。
5.外观明显处不能有气纹、料花,产品一般不能有气泡。
6.产品的几何形状,尺寸大小精度应符合正式有效的开模图纸(或3D文件)要求,产品公差需根据公差原则,轴类尺寸公差为负公差,孔类尺寸公差为正公差,顾客有要求的按要求。
7.产品壁厚:产品壁厚一般要求做到平均壁厚,非平均壁厚应符合图纸要求,公差根据模具特性应做到-0.1mm。
8.产品配合:面壳底壳配合:表面错位小于0.1mm,不能有刮手现象,有配合要求的孔、轴、面要保证配合间隔和使用要求。
二、模具外观1.模具铭牌内容完整,字符清晰,排列整齐。
2.铭牌应固定在模脚上靠近模板和基准角的地方。
铭牌固定可靠、不易剥落。
3.冷却水嘴应选用塑料块插水嘴,顾客另有要求的按要求。
4.冷却水嘴不应伸出模架表面。
5.冷却水嘴需加工沉孔,沉孔直径为25mm、30mm、35mm三种规格,孔口倒角,倒角应一致。
6.冷却水嘴应有进出标记。
7.标记英文字符和数字应大于5/6,位置在水嘴正下方10mm处,字迹应清晰、美观、整齐、间距均匀。
工程塑料模塑塑件尺寸公差(GBT14486-93)
1.00
1.10
1.20
B
0.56
0.60
0.64
0.70
0.76
0.82
0.86
0.94
1.02
1.10
1.20
1.30
MT3
A
0.64
0.70
0.78
0.86
0.92
1.00
1.10
1.20
1.30
1.44
1.60
1.74
B
0.84
0.90
0.98
1.06
1.12
1.20
1.30
1.40
±0.55
±0.64
±0.74
±0.86
B
±0.23
±0.26
±0.29
±0.33
±0.37
±0.41
±0.45
±0.50
±0.57
±0.65
±0.74
±0.84
±0.96
MT7
A
±0.19
±0.24
±0.29
±0.34
±0.39
±0.44
±0.50
±0.57
±0.66
±0.77
±0.90
±1.05
0.26
0.29
B
0.14
0.16
0.18
0.20
0.21
0.22
0.24
0.26
0.28
0.30
0.33
0.36
0.39
MT2
A
0.10
0.12
0.14
0.16
0.18
0.20
0.22
0.24
注塑件未注公差尺寸标准

注塑件未注公差尺寸标准注塑件是一种重要的塑料制品,广泛应用于电子、家电、汽车等行业。
未注公差尺寸是注塑件的重要质量指标之一,直接影响到注塑件的装配精度和使用性能。
本文将介绍注塑件未注公差尺寸的标准,以供参考。
一、公差的基本概念公差是指允许零件尺寸或形状变动的范围。
在机械制造中,公差是保证产品质量和互换性的重要手段之一。
二、注塑件未注公差尺寸的标准在注塑件设计中,未注公差尺寸的标注是一个重要的问题。
目前,国内外注塑件未注公差尺寸的标准主要有以下几种:1.ISO2768-1:1989,《工件尺寸公差》2.GB/T14486-2008,《塑料模塑件尺寸公差》3.JISB0601:2009,《塑料成型品公差》三、注塑件未注公差尺寸的标注方法注塑件未注公差尺寸的标注方法通常有以下两种:1.公差带标注法公差带标注法是指在尺寸后标注公差带符号和公差值。
例如,尺寸80±0.1,表示尺寸80的公差带为0.1,即尺寸79.9到80.1之间为合格。
2.公差等级标注法公差等级标注法是指在尺寸后标注公差等级和公差值。
例如,尺寸80,公差等级IT6,表示尺寸80的公差带为0.01,即尺寸79.99到80.01之间为合格。
四、注塑件未注公差尺寸的选择注塑件未注公差尺寸的选择应该根据注塑件的使用要求和加工工艺等因素来确定。
一般来说,注塑件未注公差尺寸的选择应该遵循以下原则:1.尺寸公差应该符合产品的功能要求。
对于一些重要的尺寸,公差应该小一些,以保证产品的精度和可靠性。
2.尺寸公差应该符合注塑件的加工工艺和模具制造精度。
如果注塑件的加工工艺和模具制造精度较低,公差应该大一些,以保证产品的质量和生产效率。
3.尺寸公差应该符合产品的经济性和市场竞争力。
在保证产品质量的前提下,公差应该尽量小一些,以降低产品的成本和提高市场竞争力。
五、注塑件未注公差尺寸的检测方法注塑件未注公差尺寸的检测方法通常有以下几种:1.卡尺测量法卡尺测量法是最常用的尺寸检测方法之一。
注塑件公差标准

4.公差表入选择模塑件尺寸公差时,以下供给指导的数据连同第2、3 节内容一并供使用。
表1:尺寸公差–第1组资料名义尺寸 (mm)公差± (mm)精细级一般级>1~3>3~6>6~10>10~15>15~22>22~30>30~40>40~55>55~70>70~90>90~120>120~160>160~200>200~250 >250~315 >315~400 >400~500>500~650 >650~800>800~1000 >1000~1200 >1200~1400>1400~1600>1600~1800>1800~2000表2:尺寸公差–第2组资料名义尺寸 (mm)公差± (mm)精细级一般级~ 1>1~3>3~6>6~10>10~15>15~22>22~30>30~40>40~55>55~70>70~90>90~120>120~160>160~200>200~250>250~315>315~400>400~500>500~650 >650~800>800~1000 >1000~1200>1600~1800>1800~2000表3:尺寸公差–第3组资料名义尺寸 (mm)公差± (mm)精细级一般级~ 1>1~3>3~6>6~10>10~15>15~22>22~30>30~40>40~55>55~70>70~90>90~120>120~160>160~200>200~250>250~315>500~650>650~800>800~1000>1000~1200>1200~1400>1400~1600>1600~1800>1800~2000附录:模塑缩短率和线性膨胀系数材料模塑收缩106率%expansi on° K-1ABSABS-30%玻璃填补乙缩醛乙缩醛 -30%玻璃填补丙烯酸乙酸纤维素乙酸 - 丁酸纤维素(CAB)己二烯酞酸酯乙烯 - 醋酸乙烯共聚物(EVA)三聚氰胺 - 甲醛树脂尼龙 6尼龙 6-30%玻璃填补尼龙 66尼龙 66-30%玻璃填补尼龙 11尼龙 11-30%玻璃填补尼龙 12尼龙 12-30%玻璃填补酚醛树脂聚碳酸酯聚碳酸酯 - 30% 玻璃填补ABS(Bayblend)/PC 合金-50-110-35-50-90-150-35-80-50-90-80-160-110-170 -10-60-230-250 -10-50-70-170-15-30-60-110-15-30-90-150-10-40-90-130-30-70-15-30-20-70-20-30-70-85聚酯 , 薄片制品-10-50热塑性聚酯-80-180聚对苯二甲酸丁二酯(PBT)-30-60聚对苯二甲酸丁二酯-30%玻璃填补-70-150聚对苯二甲酸乙二酯(PET)-20-40聚对苯二甲酸乙二酯-30%玻璃填补-140-210热塑性聚酯橡胶-200-250低密度聚乙烯-150-200-60-70-20-30改性聚苯醚 - 30% 玻璃填补-110-170聚丙烯-70-110聚丙烯 -T20-60-140聚丙烯 -20%玻璃填补-20-40聚丙烯 - 石绵填补-50-140聚丙烯 - 改性橡胶-35-100聚苯乙烯材料模塑收缩106率%热塑性聚氨脂130-120>50ShoreD150-225≤50ShoreD90-150聚氨脂 RIM30-180聚氨脂 RRIM50-100聚氯乙烯 (PVC)- 刚性的70-250聚氯乙烯 (PVC)- 柔性的50-110苯乙烯丙烯腈30-50尿素甲醛注 : 纤维填补资料的模塑缩短率和线性膨胀系数,其平行于纤维流线方向与垂直于纤维流线方向的值是不一样的。
工程塑料模塑塑件尺寸公差(GBT14486-93)
MT2
MT3
MT5
有机填料填充
MT3
MT4
MT6
MT5
AS
丙烯腈-苯乙烯共聚物
MT2
MT3
MT5
CA
醋酸纤维素塑料
MT3
MT4
MT6
EP
环氧树脂
MT2
MT3
MT5
PA
尼龙类塑料
无填料填充
MT3
MT4
MT6
玻璃纤维填充
MT2
MT3
MT5
PBTP
聚对苯二甲酸二醇酯
无填料填充
MT3
MT4
MT6
玻璃纤维填充
MT2
MT3
MT5
PC
聚碳酸酯
MT2
MT3
MT5
0.98
1.06
1.12
1.20
1.30
1.40
1.50
1.64
1.80
1.94
MT4
A
0.92
1.02
1.12
1.24
1.36
1.48
1.62
1.80
2.00
2.20
2.40
2.60
B
0.12
1.22
1.32
1.44
1.56
1.68
1.82
2.00
2.20
2.40
2.60
2.80
MT5
A
1.28
1.44
1.00
1.14
1.30
1.48
1.68
1.92
MT7
A
0.38
0.48
0.58
0.68
GBT14486-93塑料件尺寸公差
聚碳酸酯 聚邻苯二甲酸二丙烯酯 聚乙烯 聚醚砜 无填料填充 玻璃纤维填充
聚甲基丙烯酸甲酯
检验条件:成型后24小时或“后处理”后,温度23±2℃ 湿度65±5%下进行检测 其他材料按收缩特性值进行选取S:1%(MT2,3,5)2%(MT3,4,6)3%(MT4,5,7)
用 模塑材料 无机填料填充 有机填料填充 ≤150mm >150mm 无填料填充 无机填料填充 聚苯醚 聚苯硫醚 聚苯乙烯 聚砜 硬质聚氯乙烯 软质聚氯乙烯 无机填料填充 有机填料填充 公差等级 高精度 MT2 MT3 MT3 MT4 MT3 MT2 MT2 MT2 MT2 MT2 MT2 MT5 MT2 MT3 一般精度 MT3 MT4 MT4 MT5 MT4 MT3 MT3 MT3 MT3 MT3 MT3 MT6 MT3 MT4 未注公差 MT5 MT6 MT6 MT7 MT6 MT5 MT5 MT5 MT5 MT5 MT5 MT7 MT5 MT6
3 200 225 250 280 315 355 400 450 500
0.44 0.48 0.52 0.56 0.60 0.64 0.70 0.78 0.86 0.54 0.58 0.62 0.60 0.70 0.74 0.80 0.88 0.96 0.60 0.66 0.72 0.76 0.84 0.92 1.00 1.10 1.20 0.70 0.76 0.82 0.86 0.94 1.02 1.10 1.20 1.30 0.86 0.92 1.00 1.10 1.20 1.30 1.44 1.60 1.74 1.06 1.12 1.20 1.30 1.40 1.50 1.64 1.80 1.94 1.24 1.36 1.48 1.62 1.80 2.00 2.20 2.40 2.60 1.44 1.56 1.68 1.82 2.00 2.20 2.40 2.60 2.80 1.76 1.92 2.10 2.30 2.50 2.80 3.10 3.50 3.90 1.96 2.12 2.30 2.50 2.70 3.00 3.30 3.70 4.10 2.60 2.90 3.20 3.50 3.80 4.30 4.70 5.30 6.00 2.80 3.10 3.40 3.70 4.00 4.50 4.90 5.50 6.20 3.70 4.10 4.50 4.90 5.40 6.00 6.70 7.40 8.20 3.90 4.30 4.70 5.10 5.60 6.20 6.90 7料代号 ABS AS CA EP PA PBTP PC PDAP PE PESU PETP PMMA 聚对苯二甲 酸乙二醇酯 尼龙塑料 聚对苯二甲 酸丁二醇酯 模塑材料 丙烯腈-丁二烯-苯乙烯共聚物 丙烯腈-苯乙烯共聚物 醋酸纤维塑料 环氧塑脂 无填料填充 玻璃纤维填充 无填料填充 玻璃纤维填充 公差等级 高精度 MT2 MT2 MT3 MT2 MT3 MT2 MT3 MT2 MT2 MT2 MT5 MT2 MT3 MT2 MT2 一般精度 MT3 MT3 MT4 MT3 MT4 MT3 MT4 MT3 MT3 MT3 MT6 MT3 MT4 MT3 MT3 未注公差 MT5 MT5 MT6 MT5 MT6 MT5 MT6 MT5 MT5 MT5 MT7 MT5 MT6 MT5 MT5 塑料件尺寸公差 GB/T14486--93 公差 公差 等级 种类 MT1 MT2 MT3 MT4 MT5 MT6 MT7 A B A B A B A B A B A B A B 基 本 尺 寸 3 6 10 14 18 24 30 40 50 65 80 100 120 140 160 180 0.07 0.08 0.09 0.10 0.11 0.12 0.14 0.16 0.18 0.20 0.23 0.26 0.29 0.32 0.36 0.40 0.14 0.16 0.18 0.20 0.21 0.22 0.24 0.26 0.28 0.30 0.33 0.36 0.39 0.42 0.46 0.50 0.10 0.12 0.14 0.16 0.18 0.20 0.22 0.24 0.26 0.30 0.34 0.38 0.42 0.46 0.50 0.54 0.20 0.22 0.24 0.26 0.28 0.30 0.32 0.34 0.36 0.40 0.44 0.48 0.52 0.56 0.60 0.64 0.12 0.14 0.16 0.18 0.20 0.24 0.28 0.32 0.36 0.40 0.46 0.52 0.58 0.64 0.70 0.78 0.32 0.34 0.36 0.38 0.40 0.44 0.48 0.52 0.56 0.60 0.66 0.72 0.78 0.84 0.90 0.98 0.16 0.18 0.20 0.24 0.28 0.32 0.36 0.42 0.48 0.56 0.64 0.72 0.82 0.92 1.02 1.12 0.36 0.38 0.40 0.44 0.48 0.52 0.56 0.62 0.68 0.76 0.84 0.92 1.02 1.12 1.22 1.32 0.20 0.24 0.28 0.32 0.38 0.44 0.50 0.56 0.64 0.74 0.86 1.00 1.14 1.28 1.44 1.60 0.40 0.44 0.48 0.50 0.58 0.64 0.70 0.76 0.84 0.94 1.06 1.20 1.34 1.48 1.64 1.80 0.26 0.32 0.38 0.46 0.54 0.62 0.70 0.80 0.94 1.10 1.28 1.48 1.72 2.00 2.20 2.40 0.46 0.52 0.58 0.68 0.74 0.82 0.90 1.00 1.14 1.30 1.48 1.60 1.90 2.20 2.40 2.60 0.38 0.48 0.58 0.68 0.78 0.88 1.00 1.14 1.32 1.54 1.80 2.10 2.40 2.70 3.00 3.30 0.58 0.68 0.78 0.88 0.98 1.08 1.20 1.34 1.58 1.74 2.00 2.30 2.60 3.10 3.20 3.50 材料代号 PF POM PP PPO PPS PS PSU RPVC SPVC VF/MF 酚醛塑料 聚甲醛 聚丙烯 聚苯醚 聚苯硫醚 聚苯乙烯 聚砜 硬质聚氯乙烯 软质聚氯乙烯 氨基塑料氨 基酚醛塑料 模塑材料
工程塑料模塑塑件尺寸公差(GBT14486-93)
±0.14
±0.16
±0.19
±0.22
±0.25
±0.28
±0.32
±0.37
±0.43
±0.50
±0.57
B
±0.20
±0.22
±0.24
±0.26
±0.29
±0.32
±0.35
±0.38
±0.42
±0.47
±0.53
±0.60
±0.67
MT6
A
±0.13
±0.16
±0.19
±0.23
2.60
2.80
3.10
3.40
3.70
4.00
4.50
4.90
5.50
6.20
MT7
A
2.70
3.00
3.30
3.70
4.10
4.50
4.90
5.40
6.00
6.70
7.40
8.20
B
3.10
3.20
3.50
3.90
4.30
4.70
5.10
5.60
6.20
6.90
7.60
8.40
未注公差的尺寸允许偏差
1.00
1.14
1.30
1.48
1.68
1.92
MT7
A
0.38
0.48
0.58
0.68
0.78
0.88
1.00
1.14
1.32
1.54
1.80
2.10
2.40
B
0.58
0.68
0.78
0.88
0.98
如何确定注塑件的尺寸公差
如何确定注塑件的尺寸公差公差表示零件的尺寸的测量值与其理想值之间的差异程度。
创建公差的目的不是为了防止零件尺寸不可避免的变化,而是从制造过程的开始就考虑到它们并尽我们所能控制它们在一个合理可接受的范围。
这些可接受的偏差范围(公差)对于较大的零件以及由多个组件组装而成的产品变得尤为重要。
如果零件公差超出可接受的范围,它们可能根本无法满足装配要求。
因此,合理的尺寸公差可以帮助生产运行期间节省金钱、时间和资源,同时确保生产合格的零件。
产品的结构设计不单单是设计出3D结构就完事,同时需要设计零件加工图(工程图),工程图设计中,较为重要的是尺寸公差的定义,这有利于加工厂选择合适的加工方式,同时提供给质检员检测尺寸的依据。
虽然注塑成型工艺非常适合大规模生产零件,但是不可能生产出尺寸相同的零件;因此,设计人员有必要定义了注塑件设计尺寸的公差。
这些公差是为了确保所有尺寸都符合制造能力以及装配要求,但是,大多数时候,设计者往往容易忽略这一点,以至于零件尺寸超差。
本文讨论如何以更准确和实用的方式分析注塑件的尺寸、公差和范围,以帮助设计人员合理确定注塑件的实际尺寸公差。
定义:·公差:由设计师根据设计尺寸给出。
·偏差:是生产的结果。
·范围:一批生产零件中尺寸的最小和最大测量值之间的差异。
注塑件的公差的影响因素有:产品结构的设计、成型原料的类型(收缩率)、模具的设计与制造、注塑设备的稳定、注塑工艺条件等。
模具的型腔由钢(硬化钢)制成,因此模具中没有尺寸变化。
因此,可以通过分析收缩来处理产品尺寸。
以下分析仅限于:· 仅尺寸收缩(不变形)· 注射工艺参数无变化· 忽略模具磨损以及制造公差为了便于说明,从一个简单示例开始(所有尺寸均以mm为单位)。
见图 1:图 1:零件的草图尺寸1 (2.0±0.1),为了在产品上达到这个尺寸,在模具生产中加入收缩率。
假设收缩率为2%。