
铸铁件加工与CBN刀具材质
QT900-6、等温淬火球墨铸铁 ADI 才是名副其实的“人参铁”!白口铸铁中国早
在春秋时代就制成了抗磨性良好的白口铸铁,用作一些抗磨零件。这种铸铁具有
华菱超硬是硬材料加工行业中知名的刀具,致力于高硬度切削和高速切削领域完整的刀具产品及方案设计
郑州华菱超硬材料有限公司
2014.10
高碳低硅的特点,有较高的硬度,但很脆,用得最广泛的是含铬量为 12%~20% 的高铬白口铸铁,组织中形成(cr,Fe)7C3 的碳化物。奥贝球铁和白口铸铁加工 用 CBN 刀具已经被证实是可靠的加工刀具。白口铸铁又含高铬白口铸铁(简称为 高铬铸铁),中铬,低铬白口铸铁,也包括常见的普通铸铁含白口现象,华菱超 硬作为超硬刀具行业先驱者,对铸铁材质加工与刀具材料方面的研究一直遥遥领 先,推出的非金属粘结剂 CBN 刀具材料(HLCBN 刀具)BN-K1 牌号具备了完美的 抗冲击韧性和耐磨性平衡。BN-K1 牌号常用与高合金铸铁加工领域,如高铬合金 铸铁,高镍铬冷硬铸铁,等温淬火后的球墨铸铁,高硅铬钼合金铸铁等材质。
球墨铸铁和蠕墨铸铁时,则会受到化学溶解作用互作用,从而会造成刀具快速磨损。这一难题推动了
开发一种能够抵御化学作用的刀具牌号的需求,华菱超硬 BN-K20 和 BN-S30 就是
针对以上球墨铸铁加工机理,研制而成。常用于珠光体球墨铸铁的高速切削,如
QT500,QT600,QT700,QT800,QT900 等高强度强墨铸铁的粗精加工中。(下图
BN-K1 BN-K1 或 BN-K10
200-500(粗加工)
1-10
0.2-1
BN-S30
灰口铸铁/球墨铸铁 500-1500(精加工) ≤1
BN-K20 或 0.05-0.3
BN-S30
二,球墨铸铁和蠕墨铸铁加工刀具
尽管聚晶立方氮化硼刀具已被证明是一种性能卓越的切削刀具材料,在切削
灰铸铁时可以达到几乎无限长的刀具寿命。但遗憾的是,用立方氮化硼刀具加工
刃韧性,使其能够采用比陶瓷刀片更高的进给率。
推荐切削参数及 CBN 刀具牌号
加工材质
切削线速度 Vc(m/min)
吃刀深度 进给量 CBN 刀具牌号
ap(mm) Fr(mm/r)
硬铸铁
35-90(粗加工)
(硬度:HRC35—68)60-120(精加工)
1-10 ≤1
0.15-0.7 0.05-0.35
华菱超硬是硬材料加工行业中知名的刀具,致力于高硬度切削和高速切削领域完整的刀具产品及方案设计
郑州华菱超硬材料有限公司
2014.10
为灰铸铁的高速加工(切削速度可高达 550m/min)而专门设计的立方氮化硼
刀具 BN-S30 牌号、BN-K10 及 BN-K20 牌号已经投入市场。这些用于高速切削的
铸铁件含灰口铸铁,球墨铸铁,蠕墨铸铁,白口铸铁及各种合金铸铁;根据 切削加工性来讲,灰口铸铁和珠光体球墨铸铁以及部分合金铸铁属于易切削材 质;而蠕墨铸铁,白口铸铁和高合金耐磨铸铁(如硬度 HRC60 的高镍铬合金铸铁) 属于难切削材料。
灰铸铁一直是汽车制造业的主要原材料之一,它被用于制造各种零部件,包 括发动机缸体、缸盖、差速器箱体、轴、飞轮、制动鼓和制动盘等。灰铸铁在汽 车制造业的绝对用量大得惊人,华菱超硬立方氮化硼刀具 BN-S30,BN-K20 等牌 号在灰铸铁加工中应用无疑是最成功的。另外立方氮化硼刀具 BN-K1 牌号各种冷 硬铸铁、耐磨合金铸铁、白口铸铁等高硬度铸铁件加工中,已经被证实是高效低 成本的切削刀具。但是在球墨铸铁和蠕墨铸铁加工中由于立方氮化硼刀具与游离 态铁素体的亲和作用,仍然需要进一步研究,针对高强度球墨铸铁加工,华菱超 硬推出的 BN-K20 牌号,与普通合金刀具相比,取得惊人刀具寿命,平摊到每个 加工工件的刀具成本大幅度下降,且加工效率得以提高数倍。 一、灰口铸铁加工用刀具材质
立方氮化硼刀具可使刀具长时间保持高耐磨性,以提高生产率)。在使用新型
HLCBN 立方氮化硼刀具粗加工灰铸铁制动盘零件的加工试验中(切削速度范围:
400-1658m/min),与使用氮化硅陶瓷刀片相比,刀具寿命提高了一倍,生产率提
高了 20-200%。这种生产率的提高是因为 HLCBN 立方氮化硼刀具具有更好的切削
尽管球墨铸铁和和蠕墨铸铁的应用在不断增加,但灰铸铁的应用依然强势。 在汽车制造业,还会继续保留大量的灰铸铁加工(尤其是制动鼓和制动盘)。不过, 如今的加工条件已经与过去有所不同,由于立方氮化硼刀具的使用,切削速度已 经比 10 年前提高了大约提高了 335m/min。高速切削产生的更高温度可能会溶解 切削刀片的涂层硬质合金,其方式与立方氮化硼刀具与铁素体之间产生的化学反 应非常类似。铸铁工件硬而脆,车削铸铁工件时,数控刀片需要承受更高的切削 热和切削力,目前,车削铸铁工件的数控刀片多为硬质合金涂层刀片,涂层厚度 一般在 8 微米--20 微米,带涂层的数控刀片在遇到铸造缺陷时涂层崩损后露出 合金本体,造成涂层硬质合金数控刀片车削铸铁工件时耐用度低的现象。
为立方氮化硼刀具发生溶解性磨损状态):
为了加工这些新型铸铁材料,要求刀具既要提高耐磨性,又要具有非常好的
韧性——而这两种性能是很难同时兼顾的。为了应对这种挑战,许多刀具制造商
都在全力开发能提供这两种性能最优组合的刀具。
三,奥贝球铁与白口铸铁等高硬度耐磨铸铁加工刀具
奥贝球铁是一种新型的耐磨合金铸铁,现在的高牌号的正火态 QT800-6 和
郑州华菱超硬材料有限公司
2014.10
铸铁件加工与 CBN 刀具材质
刀具在某种程度上改变工艺,作为针头线脑的刀具,如果我们了解了它的性 能并加以正确运用,进而改善机加工工艺提高加工效率,完全可以为企业带来不 菲受益。铸铁件由于硬而脆的特性,决定了比普通钢件更费刀具,随着切削技术 的进步和刀具材质的发展,如何选择刀具材质成为机加工工艺员的考虑问题之 一。华菱超硬刀具工程师根据结合在铸铁件行业加工经验,从高速切削和高硬度 切削刀具方面总结经验,抛砖引玉。
以华菱 BN-K1 牌号整体立方氮化硼刀片断续车削渣浆泵零件为例:采用整体 BN-K1 牌号 CBN 刀片车削渣浆泵叶轮外圆,由于叶轮有 5 枚叶片,故为断续切削。 BN-K1 牌号刀片切削参数为:vc=75m/min,ap=5mm,f=0.1mm/r。切削过程中, 叶轮每转一周刀具要承受 5 次冲击,一次走刀一个刀刃要承受 3000 多次冲击。 切削结果显示:BN-K1 牌号切完一个工件后没有产生断裂破碎,一片刀片相当于 25 片陶瓷刀片,充分展现了其耐热抗冲击性能,不仅大大降低了刀具的使用成 本,而且使生产效率提高了 5 倍。采用 BN-K1 牌号立方氮化硼刀片精车内孔,孔 深 80mm,切削参数:vc=100m/min,ap=1mm,f=0.5mm/r。内孔一次精车完成, 测得两端尺寸相同,无退刀现象。BN-K1 牌号耐磨性好,加工零件尺寸的一致性 得到保障;而陶瓷刀具精车需要 3~4 刀才能完成,并且切削时刀片刃部磨损较 快,致使切削抗力增加,产生退刀现象,严重影响了加工表面的质量。可见在高 硬度铸件的粗加工方面,陶瓷刀具已经失去优势。
随着机械行业的竞争日益激烈,如何能通过正确选用机加工刀具材质,来改 善加工工艺进而提高加工效率降低综合成本,成为机加工工艺员的考虑问题。作 为针头线脑的刀具,如果我们了解他们的性能并加以正确选择,完全可以为企业 带来不菲受益。
华菱超硬是硬材料加工行业中知名的刀具,致力于高硬度切削和高速切削领域完整的刀具产品及方案设计
CBN刀具的特性及应用案例(精)

CBN刀具的特性及应用案例(精)CBN 刀具的特性及应用案例CBN 刀具是由立方氮化硼制作而成的刀具。
CBN 是氮化硼(BN 的同素异构体之一,结构与金刚石差不多,利用超高温超高压技术人工合成的超硬材料。
CBN 刀具分为焊接式 CBN 刀具和整体式 CBN 刀具。
焊接式 CBN 刀具是以硬质合金作基体,只在刃口上镶焊有 CBN 复合层,整体式CBN 刀具是通体都是一种材料。
两者的区别在于焊接式CBN 刀具适合精加工工序,只能加工背吃刀量ap ≤ 0.3mm 以下的工件,而整体式 CBN 刀具可以加工余量为0.3mm 以上的工件, 适合粗加工和半精加工工序。
CBN 刀具的特性为:(1具有较高的硬度和耐磨性;(2具有很高的热稳定性;(3具有优良的化学稳定性;(4具有较好的导热性;(5具有较低的摩擦系数。
CBN 刀具适合加工的材料范围:高硬度铸铁、热处理之后的高硬度工件加工(淬硬钢HRC ≥ 50 、灰铸铁球墨铸铁、和高温合金等材料。
以下是华菱超硬刀具针对各种材料的加工进行分析。
一、加工高硬度铸铁材料对于 HSD75以上的铸铁加工(如高硬度轧辊,因硬度较高,毛坯一般伴随着气孔,沙眼,包砂等铸造缺陷,对刀片的抗冲击性、耐高温、耐磨损性能要求很高;适合此材料的CBN 刀具为BN-K1牌号,此牌号保持了CBN 刀具硬度及耐磨性能优异之外,抗冲击韧性较好,不宜崩损,能承受较大的切削深度, 适合大余量粗加工高硬度铸铁,也适用于精加工工序。
以加工以镍铬合金铸铁轧辊加工为例,轧辊硬度:HSD80, 刀具牌号:BN-K1, 切削参数:ap=4mm , Fr=1mm/r, Vc=55m/min,切削方式:干式切削。
加工效果:BN-K1牌号与某陶瓷刀具相比刀片寿命长,遇到气孔,砂眼不崩刀。
二、加工热处理后的高硬度工件材料经过热处理后的工件硬度高,加工较困难,陶瓷刀具脆性大遇到断续切削会产生崩刀(如淬火后齿轮加工端面,端面部位有螺栓孔等,华菱针对淬火钢断续切削推出的 CBN 刀具 BN-H20牌号和 BN-S20牌号,两者的区别在于 BN-H20牌号适合加工中等断续切削, BN-S20牌号加工强断续切削。
cbn刀片加工高硬度大型耐磨铸件案例加工参数选择
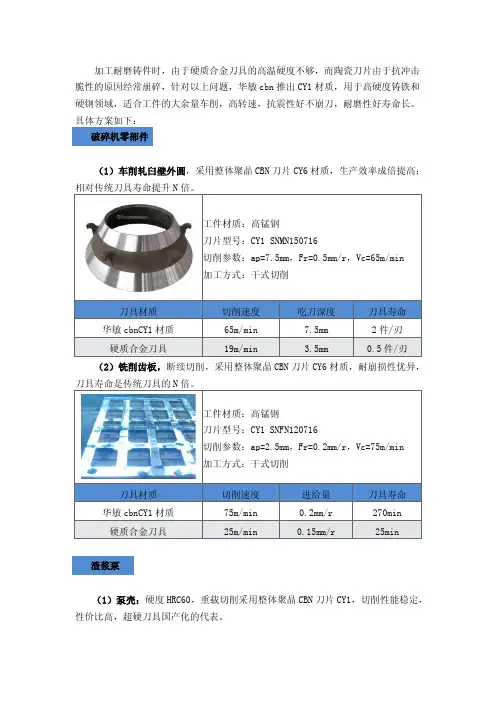
加工耐磨铸件时,由于硬质合金刀具的高温硬度不够,而陶瓷刀片由于抗冲击脆性的原因经常崩碎,针对以上问题,华敏cbn 推出CY1材质,用于高硬度铸铁和硬钢领域,适合工件的大余量车削,高转速,抗震性好不崩刀,耐磨性好寿命长。
具体方案如下:
(1)车削轧臼壁外圆,采用整体聚晶CBN 刀片CY6材质,生产效率成倍提高; (2)铣削齿板,断续切削,采用整体聚晶CBN 刀片CY6材质,耐崩损性优异,
(1)泵壳:硬度HRC60,重载切削采用整体聚晶CBN 刀片CY1,切削性能稳定,性价比高,超硬刀具国产化的代表。
破碎机零部件 渣浆泵
(2)叶轮:车削端面,强断续切削,采用整体聚晶CBN 刀片CY1,性价比高,切
强断续切削工况,采用整体聚晶CBN 刀片CY1材质,可大幅提高生产
耐磨铸件。
CBN刀具的切削参数

CBN刀具的切削参数作者单位:郑州华菱超硬材料有限公司一,CBN刀具切削参数的制定方法:粗加工时,应尽量保证较高的金属切除率和必要的刀具耐用度,故一般优先选择尽可能大的切削深度ap,其次选择较大的进给量f,最后根据刀具耐用度要求,确定合适的切削速度。
精加工时,首先应保证工件的加工精度和表面质量要求,故一般选用较小的进给量f和切削深度ap,而尽可能选用较高的切削速度υc。
1,切削深度ap的选择1)切削深度应根据工件的加工余量来确定。
粗加工时,除留下精加工余量外,一次走刀应尽可能切除全部余量。
当加工余量过大,工艺系统刚度较低,机床功率不足,刀具强度不够或断续切削的冲击振动较大时,可分多次走刀。
切削表面层有硬皮的铸锻件时,应尽量使ap大于硬皮层的厚度,以保护刀尖。
2)半精加工和精加工的加工余量一般较小时,可一次切除,但有时为了保证工件的加工精度和表面质量,也可采用二次走刀。
3)多次走刀时,应尽量将第一次走刀的切削深度取大些,一般为总加工余量的2/3~3/4。
4)在中等功率的机床上、粗加工时的切削深度可达8~10mm,半精加工(表面粗糙度为Ra6.3~3.2μm)时,切削深度取为0.5~2mm,精加工(表面粗糙度为Ra1.6~0.8μm)时,切削深度取为0.1~0.4mm。
2,进给量f的选择切削深度选定后,接着就应尽可能选用较大的进给量f。
粗加工时,由于作用在工艺系统上的切削力较大,进给量的选取受到下列因素限制;机床—刀具—工件系统的刚度,机床进给机构的强度,机床有效功率与转矩,以及断续切削时刀片的强度。
半精加工和精加工时,最大进给量主要受工件加工表面粗糙度的限制。
工厂中,进给量一般多根据经验按一定表格选取(详见车、钻、铣等各章有关表格),在有条件的情况下,可通过对切削数据库进行检索和优化。
3,切削速度υc的选择在切削深度ap选定以后,可在保证刀具合理耐用度的条件下,用计算的方法或用查表法确定切削速度υc的值。
住友CBN材质刀具
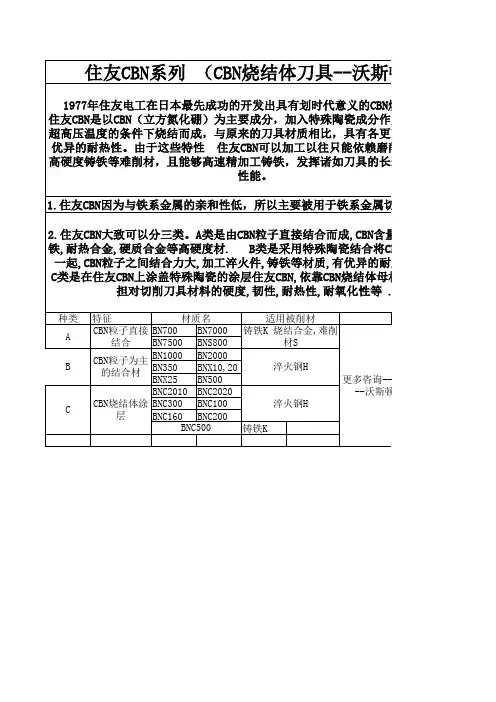
住友CBN系列 (CBN烧体刀具--沃斯顿)
1977年住友电工在日本最先成功的开发出具有划时代意义的CBN烧结体刀具。 住友CBN是以CBN(立方氮化硼)为主要成分,加入特殊陶瓷成分作为结合剂,在 超高压温度的条件下烧结而成,与原来的刀具材质相比,具有各更高的硬度和更 优异的耐热性。由于这些特性 住友CBN可以加工以往只能依赖磨削的淬火钢及 高硬度铸铁等难削材,且能够高速精加工铸铁,发挥诸如刀具的长寿命化等优异 性能。 1.住友CBN因为与铁系金属的亲和性低,所以主要被用于铁系金属切削加工。 2.住友CBN大致可以分三类。A类是由CBN粒子直接结合而成,CBN含量,适合加工铸 铁,耐热合金,硬质合金等高硬度材. B类是采用特殊陶瓷结合将CBN粒子结合在 一起,CBN粒子之间结合力大,加工淬火件,铸铁等材质,有优异的耐磨性和韧性. C类是在住友CBN上涂盖特殊陶瓷的涂层住友CBN,依靠CBN烧结体母材和涂层膜分 担对切削刀具材料的硬度,韧性,耐热性,耐氧化性等 .
C
-沃斯顿)
意义的CBN烧结体刀具。 瓷成分作为结合剂,在 具有各更高的硬度和更 能依赖磨削的淬火钢及 刀具的长寿命化等优异
铁系金属切削加工。
成,CBN含量,适合加工铸 瓷结合将CBN粒子结合在 优异的耐磨性和韧性. 烧结体母材和涂层膜分 氧化性等 .
更多咨询--0755-29599108--沃斯顿 住友刀具
种类 A B 材质名 适用被削材 特征 CBN粒子直接 BN700 BN7000 铸铁K 烧结合金,难削 结合 BN7500 BNS800 材S BN1000 BN2000 CBN粒子为主 淬火钢H BN350 BNX10,20 的结合材 更多咨询--0755-29599108BNX25 BN500 --沃斯顿 住友刀具 BNC2010 BNC2020 CBN烧结体涂 BNC300 淬火钢H BNC100 层 BNC160 BNC200 BNC500 铸铁K
cbn刀片加工硬钢和铸铁的刀具性能效果

华敏PCBN刀具质量、服务已远超国内同行,与世界一流刀具企业如山高、住友等并驾齐驱。
这一点也得到了东南亚、日本、韩国、德国、俄罗斯等国际客户的认可。
下面就华敏公司刀具与同行的刀具加工性能做下对比,让用户更直观的了解华敏cbn无与伦比的优势。
(一)铸铁、难加工材料加工
被加工材料:HT250
刀具型号:HJ30 CNGA120408
切削条件:Vc=600m/min,f=0.2mm/r,ap=0.25mm,湿式加工
(二)硬钢
被加工材料:20CrMoTi
硬度:HRC58-63
刀具型号:HJ60 CNGA120408
切削条件:Vc=120m/min,f=0.2mm/r,ap=0.3mm
以上试验结果,足以证明在不同领域华敏公司刀具抗崩刃、耐磨性超群,与市场同类产品相比,具有更稳定的加工性能,保证了工件更优异的尺寸精度。
CBN刀片材质
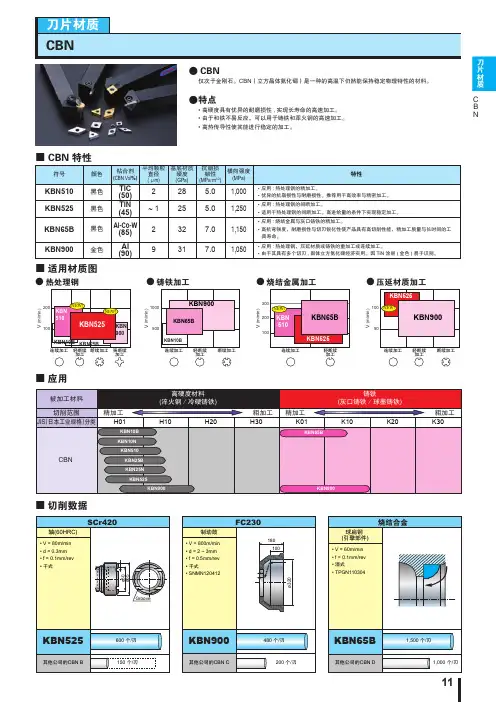
480 个/刃 200 个/刃
KBN65B
其他公司的CBN D
1,500 个/刃 1,000 个/刃
11
具寿命。
・应用 : 热处理钢、压延材质或铸铁的重加工或连续加工。 ・由于其具有多个切刃 , 固体立方氮化硼经济实用。因 TiN 涂层 ( 金色 ) 易于识别。
■ 适用材质图
● 热处理钢
● 铸铁加工
● 烧结金属加工
● 压延材质加工
V (m/min) V (m/min) V (m/min) V (m/min)
KBN510 黑色 KBN525 黑色
KBN65B 黑色
KBN900 金色
粘合剂 (CBN Vol%)
平均颗粒 直径 ( μm)
TiC (50)
2
TiN (45)
~1
Al-Co-W (85)
2
Al (90)
9
基底材质 硬度 (GPa)
28
25
32
31
抗崩损 韧性 (MPa∙m1/2)
5.0 5.0
7.0
7.0
横向强度 (MPa)
1,000 1,250
1,150
1,050
特性
・应用 : 热处理钢的精加工。 ・优异的抗崩损性与耐磨损性。推荐用于高效率与精密加工。 ・应用 : 热处理钢的间断加工。 ・适用于热处理钢的间断加工。高进给量的条件下实现稳定加工。 ・应用 : 烧结金属与灰口铸铁的精加工。 ・高抗弯强度、耐磨损性与切刃锐化性使产品具有高切削性能、精加工质量与长时间的工
刀片材质 CBN
刀
片
● CBN
材
仅次于金刚石。CBN(立方晶体氮化硼)是一种的高温下仍然能保持稳定物理特性的材料。
cbn加工材质及牌号选择
CBN刀具的加工材质
(1)高硬度铸铁
如高铬铸铁、合金铸铁、镍硬铸铁、白口铸铁均属于高硬度铸铁,典型零部件有轧辊、工业泵等。
针对高硬度铸铁常用CY1和HJ3系列材质,优势显著。
可拉荒粗车有夹砂、气孔的铸件毛坯。
(2)高硬度钢件(硬度HRC45以上)
如高锰钢、高速钢、淬火钢,高频淬火钢,工具钢,轴承钢等,典型零部件包括轧臼壁、高速钢轧辊、淬硬齿轮/齿轮轴、轴承、滚珠丝杠、模具等。
使用CY1/CY6和HJ6系列材质cbn刀具效果明显。
【刀片的韧性和耐磨性能优异;单边背吃刀量ap可达7.5mm,可加工HRC45-HRC79之间的高硬度钢件】
(3)普通灰铸铁(HT150/200/250/300等)
如发动机缸体/缸盖、刹车盘、制动鼓、皮带轮、离合器压盘等均属于灰铸铁件。
使用CY3和HJ3材质的系列刀具。
加工速度高,效率高,有效节约成本。
(4)其他难加工材料
如粉末冶金、高温合金材料,及镍基、铁基、钴基等高硬度堆焊/喷焊/激光熔覆/热喷涂材料工件。
使用HJ8牌号的cbn刀具。
cbn刀具形式及牌号
华敏PCBN刀片三种结构形式您还在为不了解PCBN刀片结构形式而烦恼吗?您还在为无法选择合适的PCBN刀片而忧愁吗?郑州华敏为您解决烦恼、排解忧愁,全程为您服务。
郑州华敏专注于超硬刀具的研发制造,最早提出了PCBN刀片的三种结构形式,我们因专注而专业,强大的技术团队、严格的质检流程、多部门共同协作,为您打造属于您的PCBN刀片。
物理几何特性:1、断裂韧性高;2、抗弯强度大;3、可承受1400度高温;4、刀尖数量多,每个尖都可以切削。
如C1204,80度角4个刀尖,加上钝角有8个刀尖。
应用范围及优势:1、可满足粗、半精和精加工;2、适合连续、弱断续、强断续环境切削;3、适合大切深高速切削;4、可加工沉孔或通孔,装夹更牢固。
5、硬钢加工首推此结构。
6、可无限次复磨,刀片利用率高;物理几何特性:1、刀尖是整体烧结材质,抗崩刃性好。
2、焊接温度900多度,刀尖可承受750度切削温度而不脱落;3、焊接刀尖,可承受切削阻力较整体烧结和整体复合刀片低。
4、仅锐角刀尖可用。
如C1204,有4个刀尖。
应用范围及优势:1、可满足粗、半精和精加工;2、焊接强度高,可承受更高的切削温度和切削力。
3、适合切深<1mm加工工况,可满足弱断续和连续加工环境;4、对应装夹刀杆全,可直接代替涂层刀片,无需更换刀杆。
5、硬钢加工推荐此结构。
物理几何特性:1、刀尖是复合材质,脆性大,抗崩刃性较差;2、焊接温度800度,可承受650度切削温度而不脱落;3、刀尖数较整体焊接少一倍。
个别小刀片只有一个刀尖。
应用范围及优势:1、适合半精、精加工需求;2、适合切深<0.5mm,强断续、弱断续和连续精加工环境;3、切削温度高的环境下脱焊概率增大。
CBN刀具的加工材质(1)高硬度铸铁如高铬铸铁、合金铸铁、镍硬铸铁、白口铸铁均属于高硬度铸铁,典型零部件有轧辊、工业泵等。
针对高硬度铸铁常用CY1和HJ3系列材质,优势显著。
可拉荒粗车有夹砂、气孔的铸件毛坯。
立方氮化硼刀具(CBN刀具)牌号及切削参数选用表
华菱超硬是硬材料加工行业中知名的刀具,致力于高硬度切削和高速切削领域完整的刀具产品及方案设计
郑州华菱超硬材料有限公司
2014.10
加工高硬度铸铁的立方氮化硼刀具牌号说明:立方氮化硼刀 具抗冲击韧性(抗断裂性能/抗崩损性能)BN-K1>BN-S30 > BN-S300 >BN-k10 >BN-K11.而高温耐磨性能顺序反之。
郑州华菱超硬材料有限公司
2014.10
立方氮化硼刀具(CBN 刀具)牌号及切削参数选用表
立方氮化硼刀具(CBN 刀具)常用的三大领域(硬钢,硬铸铁, 珠光体灰铸铁和球铁) 所适用的 CBN 刀具牌号及对应切削参数范 围,按照图表形式概括如下,一目了然:
备注:加工硬钢时,BN-S20 和 BN-S200 牌号为整体聚晶立方氮化硼 刀片,BN-H10,BN-H11,BN-H20,BN-H21 为焊接 CBN 刀刀具,致力于高硬度切削和高速切削领域完整的刀具产品及方案设计
郑州华菱超硬材料有限公司
2014.10
备注:切削参数可根据所用机床、系统刚性,及工件动平衡性视具体 情况进行微调。
华菱超硬是硬材料加工行业中知名的刀具,致力于高硬度切削和高速切削领域完整的刀具产品及方案设计
加工粉末冶金的超耐磨刀具材质——CBN刀具
加工粉末冶金的超耐磨刀具材质-CBN刀具(CBN刀片)粉末冶金就是说制取金属粉末,及采用成形和烧结工艺将金属粉末(或金属粉末与非金属粉末的混合物)制成材料和制品的工艺技术。
它是冶金和材料科学的一个分支学科。
粉末冶金技术的应用范围十分广泛,从普通机械制造到精密仪器;从五金工具到大型机械;从电子工业到电机制造;从民用工业到军事工业;从一般技术到尖端高技术,可见粉末冶金技术在工业可以说无处不在。
粉末冶金零件的切削加工常用高硬度,耐磨性较强的刀具材料以实现高效率加工或减少换刀频次。
常用立方氮化硼材质刀具;目前立方氮化硼刀具BN-K10或BN-S50牌号CBN刀具(有CBN成型刀具和数控机夹CBN刀片两种结构)精加工粉末冶金零件效果显著,对于粉末冶金零件的粗加工,华菱开发出BN-S20或BN-S30牌号数控CBN刀片更适合大余量粗加工粉末冶金零件。
粉末冶金发展历史:粉末冶金方法起源于公元前三千多年。
制造铁的第一个方法实质上采用的就是粉末冶金方法。
而现代粉末冶金技术的发展中共有三个重要标志:1、克服了难熔金属熔铸过程中产生的困难。
1909年制造电灯钨丝,推动了粉末冶金的发展;1923年粉末冶金硬质合金的出现被誉为机械加工中的革命。
2、三十年代成功制取多孔含油轴承;继而粉末冶金铁基机械零件的发展,充分发挥了粉末冶金少切削甚至无切削的优点。
3、向更高级的新材料、新工艺发展。
四十年代,出现金属陶瓷、弥散强化等材料,六十年代末至七十年代初,粉末高速钢、粉末高温合金相继出现;利用粉末冶金锻造及热等静压已能制造高强度的零件。
粉末冶金技术的优点:1、绝大多数难熔金属及其化合物、假合金、多孔材料只能用粉末冶金方法来制造。
2、耐用度高、精度高、表面粗糙度及适用于零件图形复杂,机加工比较难加工的零配件。
3、采取粉末冶金技术工件的性能也有提高、(强度、硬度)。
此外想必之下节约材料、减少加工量。
节约生产成本。
提高生产竞争力。
4、粉末冶金技术能保证材料成分配比的正确性和均匀性。