
普通螺纹攻螺纹前钻底孔的钻头直径
螺栓攻丝前底孔直径计算070412

螺栓攻丝前底孔直径计算070412
!
丝锥在攻螺纹的过程中,切削刃主要是切削金属,但还有挤压金属的作用,因而造成金属凸起并向牙
尖流动的现象,所以攻螺纹前,钻削的孔径(即底孔)应大于螺纹内径。底孔的直径可查手册或按下面的
经验公式计算:
脆性材料(铸铁、青铜等):钻孔直径d0=d(螺纹外径)-1.1p(螺距)
塑性材料(钢、紫铜等):钻孔直径d0=d(螺纹外径)-p(螺距)
螺纹表
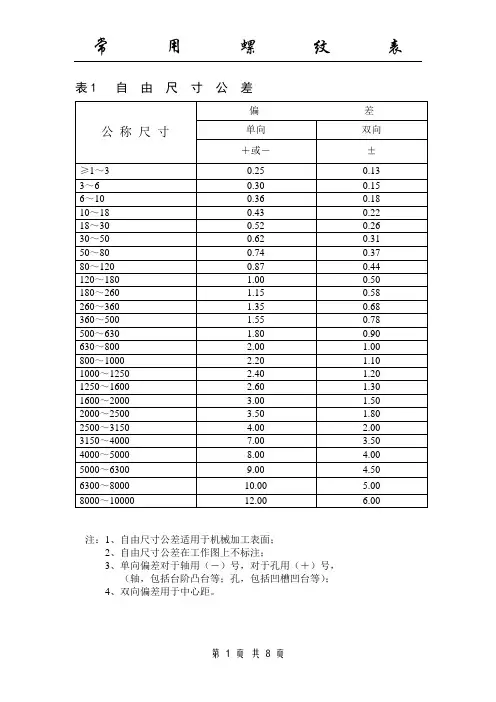
表1 自由尺寸公差注:1、自由尺寸公差适用于机械加工表面;2、自由尺寸公差在工作图上不标注;3、单向偏差对于轴用(-)号,对于孔用(+)号,(轴,包括台阶凸台等;孔,包括凹槽凹台等);4、双向偏差用于中心距。
表2 普通螺纹底孔钻头直径单位:mm注:1、本表标准“普通螺纹基本牙型及尺寸GB192-81、GB196-81”使用的攻丝钻孔的钻头直径2、本表是在一般情况下加工材料中等扩张量的钻孔条件使用,若加工条件不同时应另行选用。
选用钻头建议:加工钢和塑性较大的材料,D钻=d-t加工铸铁和塑性较小的材料,D钻=d-(1.05~1.10)t不通孔钻孔深度=所需螺孔深度+0.7d(d为螺纹大径)表3 英制螺纹(螺纹底孔部分)Ⅱ、圆柱管螺纹标记示例:公称直径3/4″2级精度,左旋表4 英制螺纹(螺纹底孔部分)Ⅰ、圆锥管螺纹(α=55º)标记示例:公称直径2″左旋Ⅱ、圆锥螺纹(α=60º)标记示例:公称直径3/4″左旋注:英制螺纹底孔直径计算公式:D钻——攻丝前钻底孔钻头直径(毫米);n ——每英寸牙数d ——螺纹公称直径(英寸)表6 非螺纹密封的管螺纹(55°圆柱管螺纹)尺寸(GB 7307—87)注:管螺纹代号由G(表示圆柱管螺纹)和尺寸代号(旧称公称直径,单位in)组成。
例:G 1 1/2 (内螺纹)。
外螺纹还需加注螺纹公差等级标记(A或B)。
例:G 1 1/2A(A级外螺纹)表7 用螺纹密封的管螺纹(55°圆锥管螺纹)尺寸(GB 7306—87)注:1、用螺纹密封的管螺纹,包括圆锥外螺纹与圆柱内螺纹或圆锥外螺纹与圆锥内螺纹两种连接形式。
2、管螺纹代号由Rc(表示圆锥内螺纹)、Rp(表示圆锥外螺纹配合的圆柱内螺纹)、R(表示圆锥外螺纹)和尺寸代号(旧称公称直径,单位in)组成。
例:Rc 1 1/2(圆锥内螺纹)、Rp 1 1/2(圆柱内螺纹)、R 1 1/2(圆锥外螺纹)。
公制螺纹钻底孔用钻头直径尺寸表[最新]
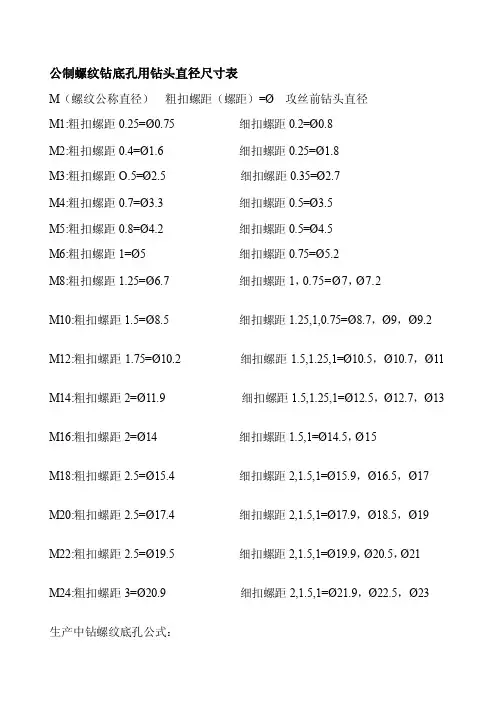
公制螺纹钻底孔用钻头直径尺寸表0000000M(螺纹公称直径)粗扣螺距(螺距)=Ø 攻丝前钻头直径0000000M1:粗扣螺距0.25=Ø0.75 细扣螺距0.2=Ø0.80000000M2:粗扣螺距0.4=Ø1.6 细扣螺距0.25=Ø1.80000000M3:粗扣螺距O.5=Ø2.5 细扣螺距0.35=Ø2.70000000M4:粗扣螺距0.7=Ø3.3 细扣螺距0.5=Ø3.50000000M5:粗扣螺距0.8=Ø4.2 细扣螺距0.5=Ø4.5 0000000M6:粗扣螺距1=Ø5 细扣螺距0.75=Ø5.20000000M8:粗扣螺距1.25=Ø6.7 细扣螺距1,0.75=Ø7,Ø7.2 0000000M10:粗扣螺距1.5=Ø8.5 细扣螺距1.25,1,0.75=Ø8.7,Ø9,Ø9.2 0000000M12:粗扣螺距1.75=Ø10.2 细扣螺距1.5,1.25,1=Ø10.5,Ø10.7,Ø11 0000000M14:粗扣螺距2=Ø11.9 细扣螺距1.5,1.25,1=Ø12.5,Ø12.7,Ø13 0000000M16:粗扣螺距2=Ø14 细扣螺距1.5,1=Ø14.5,Ø15 0000000M18:粗扣螺距2.5=Ø15.4 细扣螺距2,1.5,1=Ø15.9,Ø16.5,Ø17 0000000M20:粗扣螺距2.5=Ø17.4 细扣螺距2,1.5,1=Ø17.9,Ø18.5,Ø19 0000000M22:粗扣螺距2.5=Ø19.5 细扣螺距2,1.5,1=Ø19.9,Ø20.5,Ø21 0000000M24:粗扣螺距3=Ø20.9 细扣螺距2,1.5,1=Ø21.9,Ø22.5,Ø23 0000000生产中钻螺纹底孔公式:0000000t<1mm Dz=d-t0000000t>1mm Dz=d-(1.04~1.06)t0000000式中t 螺距(毫米)0000000Dz 攻丝前钻头直径(毫米) d 螺纹公称直径(毫米)0000000。
螺纹底径表

螺纹底孔直径一、螺纹底孔直径计算式螺纹底孔直径可参照表1、表2的公式计算,也可查表3至表11。
表1 加工米制普通螺纹底孔钻头直径D的计算公式适用范围1D = d – t式中 d:螺纹的公称直径t:螺距(1)螺距t<1;(2)工件材料塑性较大;(3)孔扩张量适中。
2 D = d – (1.04~1.08)t (1)螺距t<1;(2)工件材料塑性较小;(3)孔扩张量较小。
表2 加工英制螺纹底孔钻头直径的计算公式(mm)螺纹公称直径(英寸)铸铁与青铜 钢与黄铜3/16"~5/8" D = 25.4·(d - 1/n) D = 25.4·(d - 1/n) + 0.1 3/4"~1 1/2" D = 25.4·(d - 1/n) D = 25.4·(d - 1/n) + 0.2注:n—每英寸牙数·2·二、螺纹底孔直径表表3 米制粗牙螺纹攻丝前用的钻头直径(mm)螺 纹小 直 径 级 别公称直径 螺距5Hmax 6Hmax7Hmax5H、6H、7Hmin钻头直径1 1.2 1.6 2 2.5 34568 10 12 14 16 18 20 22 24 0.250.250.350.40.450.50.70.811.251.51.75222.52.52.530.7850.9851.3011.6572.1122.5713.3824.2945.0076.8598.61210.37112.13514.13515.64917.64919.64921.1521.3211.6792.1382.5993.4224.3345.1536.9128.67610.44112.21014.21015.74417.74419.74421.2522.6393.4664.3845.2176.9828.75110.53112.31014.31015.85417.85419.85421.3820.7290.9291.2211.5612.0132.4593.2424.1344.9176.6478.37610.10611.83513.83515.29417.29419.29420.7540.750.951.251.602.052.503.304.205.006.808.5010.212.014.015.517.519.521.0·3·表4 米制细牙螺纹攻丝前用的钻头直径(mm)螺 纹小 直 径 级 别公称直径 螺距 5Hmax 6Hmax7Hmax5H、6H、7Hmin钻头直径2.5 3 0.352.2012.7012.2212.7212.1212.6212.152.654 5 0.53.5714.5713.5994.5993.6394.6393.4594.4593.504.5068 10 0.755.3387.3389.3385.3787.3789.3785.4247.4249.4245.1887.1889.1885.707.209.208 10 12 1416 18 20 22 24 17.1079.10711.10713.10715.10717.10719.10721.10723.1077.2179.21711.21713.21715.21717.21719.21721.21723.2177.2179.21711.21713.21715.21717.21719.21721.21723.2176.9178.91710.91712.91714.91716.91718.91720.91722.9177.009.0011.013.015.017.019.021.023.01012 14 1.258.85910.85912.8598.91210.91212.9128.98210.98212.9828.64710.64712.6478.8010.812.812141516 18 20 22 1.510.61212.61213.61214.61216.61218.61220.61210.67612.67613.67614.67616.67618.67620.67610.75112.75113.75114.75116.75118.75120.75110.37612.37613.37614.37616.37618.37620.37610.512.513.514.516.518.520.5·4·螺 纹小 直 径 级 别公称直径 螺距 5Hmax 6Hmax7Hmax5H、6H、7Hmin钻头直径2425 1.522.61223.61222.67623.67622.75123.75122.37623.37622.523.518 20222425 216.13518.13520.13522.13523.13516.21018.21020.21022.21023.21016.31018.31020.31022.31023.31015.83517.83519.83521.83522.83516.018.020.022.023.0表5 英国标准粗牙惠氏螺纹B、S、W攻丝前用的钻头直径(mm)钻 头 直 径公称直径 (英寸) 每英寸牙数铸铁、青铜、黄铜钢、可锻铸铁3/16 1/45/16 3/81/25/83/47/811 1/8 1 1/4 1 1/2 1 3/4 2 242018161211109877654 1/23.85.16.68.010.613.616.619.622.325.028.234.039.545.33.95.26.78.110.713.816.819.722.525.228.434.239.745.6·5·表6 英寸制统一粗牙螺纹UNC 攻丝前用的钻头直径(mm)螺 纹小 直 径 级 别公称直径 (英寸) 每英寸牙 数螺 距2B max 3B max 2B、3B min 钻头 直径 No.1 No.2 No.3 No.4 No.5 64 56 48 40 40 0.397 0.454 0.529 0.635 0.635 1.5821.8722.1462.3852.697 1.5821.8722.1462.3852.697 1.4251.6941.9412.1562.487 1.55 1.85 2.10 2.35 2.65 No.6 No.8 No.10 No.12 1/4 32 32 24 24 20 0.794 0.794 1.058 1.058 1.270 2.8963.5313.9624.5975.268 2.8963.5283.9504.5905.250 2.6423.3023.6834.3434.976 2.85 3.50 3.90 4.60 5.10 5/16 3/8 7/16 1/2 9/16 18 16 14 13 12 1.411 1.588 1.814 1.954 2.117 6.7848.1649.55011.01312.456 6.6808.0829.44110.88112.301 6.4117.8059.14910.58411.996 6.60 8.00 9.40 10.80 12.20 5/8 3/4 7/8 1 1 1/8 11 10 9 8 7 2.309 2.540 2.822 3.175 3.629 13.86816.83319.74822.59825.34913.69316.62419.52022.34425.08213.37616.29919.16921.96324.64813.50 16.50 19.50 22.25 25.00 1 1/4 1 3/8 1 1/2 1 3/4 2 7 6 6 5 4 1/23.6294.233 4.2335.080 5.64428.52431.12034.29539.81445.59828.25830.85134.02639.56045.36727.82330.34333.51938.95144.68928.00 30.75 34.00 39.50 45.00·6· 表7 英寸制统一细牙螺纹UNF 攻丝前用的钻头直径(mm)螺 纹小 直 径 级 别公称直径 (英寸) 每英寸牙 数螺 距2B max 3B max 2B、3B min 钻头 直径 No.0 No.1 No.2 No.3 No.4 80 72 64 56 48 0.318 0.353 0.397 0.454 0.529 1.3061.6131.9132.1972.459 1.3061.6131.9132.1972.459 1.1811.4731.7552.0242.271 1.25 1.55 1.90 2.15 2.40 No.5 No.6 No.8 No.10 No.12 44 40 36 32 28 0.577 0.635 0.706 0.794 0.907 2.7413.0233.6074.1664.724 2.7413.0123.5974.1684.717 2.5502.8193.4043.9624.496 2.70 2.95 3.50 4.10 4.70 1/4 5/16 3/8 7/16 1/2 28 24 24 20 20 0.907 1.058 1.058 1.270 1.270 5.5807.0388.62610.03011.618 5.5636.9958.5659.94711.524 5.3676.7928.3799.73811.326 5.50 6.90 8.50 9.90 11.50 9/16 5/8 3/4 7/8 1 18 18 16 14 12 1.411 1.411 1.588 1.814 2.117 13.08414.67117.68920.66323.56912.96914.55417.54620.49323.36312.76114.34817.33020.26223.10912.90 14.50 17.50 20.40 23.25 1 1/8 1 1/4 1 3/8 1 1/2 12 12 12 122.117 2.117 2.117 2.11726.74429.91933.09436.26926.53829.71332.88836.06326.28429.45932.63435.80926.50 29.50 32.75 36.00·7·表8 GB7307-87、ISO228/1-1982非螺纹密封的管螺纹攻丝前用的钻头直径(mm)螺 纹小 直 径 公称直径 (英寸) 每英寸 牙 数 螺 距 max min 钻头 直径 1/8 1/4 3/8 1/2 5/8 3/4 7/8 1 1 1/4 1 1/2 1 3/4 2 28 19 19 14 14 14 14 11 11 11 11 110.907 1.337 1.337 1.814 1.814 1.814 1.814 2.309 2.309 2.309 2.309 2.3098.848 11.890 16.395 19.172 21.128 24.658 28.418 30.931 39.592 45.485 51.428 75.2968.566 11.445 14.950 18.631 20.587 24.117 27.877 30.291 38.952 44.845 50.788 56.5568.80 11.80 15.25 19.00 21.00 24.50 28.25 30.75 39.50 45.00 51.00 57.00·8· 表9 GB7306-87、ISO7/1-1982用螺纹密封的管螺纹攻丝前用的钻头直径(mm)螺 纹小 直 径 公称直径 (英寸) 每英寸 牙 数 螺 距 max min 钻头 直径 1/8 1/4 3/8 1/2 3/4 1 1 1/4 1 1/2 2 28 19 19 14 14 11 11 11 110.907 1.337 1.337 1.814 1.814 2.309 2.309 2.309 2.3098.637 11.549 15.054 18.773 24.259 30.471 39.132 45.025 56.8368.495 11.341 14.846 18.489 23.975 30.111 38.772 44.665 56.4768.60 11.50 15.00 18.50 24.00 30.25 39.00 45.00 56.50·9·表10 美标(NPT、NPSC)管螺纹底孔推荐的麻花钻直径(英寸)锥 螺 纹公称直径使用铰刀 不用铰刀直管螺纹1 2 3 41/161/81/43/81/23/411 1/4 1 1/2 22 1/2 21/6427/649/1611/1657/641 1/21 15/321 23/322 3/162 19/32*0.240*0.328*0.422*0.562*0.688*0.891*1.1251.4691.7192.1882.5947/169/1645/6429/321 9/641 31/641 47/642 13/642 5/8*0.246*0.332*0.438*0.562*0.703*0.906*1.1411.4841.7342.2032.6251/411/327/1637/6423/3259/641 5/321 1/21 3/42 7/322 21/32*0.250*0.344*0.438*0.578*0.719*0.922*1.1561.5001.7502.2192.656注:*为美国标准麻花钻尺寸·10·表11 美标(NPTF、NPSI)干密封管螺纹底孔推荐的麻花钻直径(英寸)锥 螺 纹公称直径使用铰刀 不用铰刀直管螺纹1 2 3 41/161/81/43/81/23/411 1/4 1 1/2 22 1/23 21/6427/649/1611/1657/641 1/81 15/321 45/642 3/162 19/323 7/32*0.234*0.328*0.422*0.562*0.688*0.891*1.1251.4691.7032.1882.5943.2197/1627/6445/6459/641 5/321 1/21 47/642 7/322 41/643 17/64*0.246*0.339*0.436*0.578*0.703*0.922*1.1561.5001.7342.2192.6413.2661/4*11/3227/6423/32*59/641 5/32*0.250*0.344*0.444*0.578*0.719*0.922*1.156注:*为美国标准麻花钻尺寸。
CNC机床钻孔、攻丝切削参数
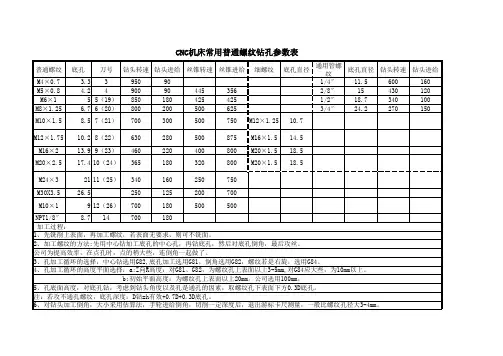
钻头转速 钻头进给 丝锥转速 丝锥进给 细螺纹 底孔直径 通用管螺 底孔直径 钻头转速 钻头进给 纹 1/4″ 11.5 600 160 2/8″ 15 430 120 1/2″ 18.7 340 100 3/4″ 24.2 270 150
M4×0.7 3.3 3 950 90 M5×0.8 4.2 4 900 90 445 356 M6×1 5 5(19) 850 180 425 425 M8×1.25 6.7 6(20) 800 200 500 625 M10×1.5 8.5 7(21) 700 300 500 750 M12×1.25 10.7 M12×1.75 10.2 8(22) 630 280 500 875 M16×1.5 14.5 M16×2 13.9 9(23) 460 220 400 800 M20×1.5 18.5 M20×2.5 17.4 10(24) 365 180 320 800 M20×1.5 18.5 M24×3 21 11(25) 340 160 250 750 M30X3.5 26.5 250 125 200 700 M10×1 9 12(26) 700 180 500 500 NPT1/8″ 8.7 700 180 14 加工过程: 1、先铣削上表面,再加工螺纹,若表面无要求,则可不铣面。 2、加工螺纹的方法:先用中心钻加工底孔的中心孔,再钻底孔,然后对底孔倒角,最后攻丝。 公司为提高效率,在点孔时,点的稍大些,连倒角一起做了。 3、孔加工循环的选择,中心钻选用G82,底孔加工选用G81,倒角选用G82,螺纹若是右旋,选用G84。 4、孔加工循环的高度平面选择:a:Z向R高度:对G81、G82,为螺纹孔上表面以上3-5mm,对G84应大些,为10mm以上。 b:初始平面高度:为螺纹孔上表面以上20mm。公司选用100mm。 5、孔底面高度:对底孔钻,考虑到钻头角度以及孔是通孔的因素,取螺纹孔下表面下方0.3D底孔。 注:若攻不通孔螺纹,底孔深度:D钻=h有效+0.7D+0.3D底孔。 6、对钻头加工倒角,大小采用估算法,手轮进给倒角,切削一定深度后,退出游标卡尺测量,一般比螺纹孔径大3-4mm。 7、对丝锥:因为孔加工刀具对刀时是以钻尖或丝锥端中心为刀位点,攻螺纹时,由于丝锥切削部分有锥角,端部不能切出完整的牙型, 丝锥钻入深度应大于螺纹有效深度。一般可取:H丝=h有效+0.7D。D为螺纹大径。 8、中心钻应短,有良好的刚度。
螺纹孔底孔尺寸表
简介:若底孔直径与内螺纹直径一致材料扩张时就会卡住丝锥,这时丝锥容易折断;若过大,就会使攻出的螺纹牙型高度不够而形成废品。
底孔直径:丝锥在攻螺纹的过程中,切削刃主要是切削金属,但还有挤压金属的作用,因而造成金属凸起并向牙尖流动的现象,所以攻螺纹前,钻削的孔径应大于螺纹内径。
底孔的直径可查手册或按下面的经验公式计算:脆性材料:钻孔直径d0=d(螺纹外径)-1.1p(螺距)塑性材料(钢、紫铜等):钻孔直径d0=d(螺纹外径)-p(螺距)钻孔深度:攻盲孔的螺纹时,因丝锥不能攻到底,所以孔的深度要大于螺纹的长度,盲孔的深度可按下面的公式计算:孔的深度=所需螺纹的深度+0.7d公制螺纹的计算方法:底径=大径-1.0825*螺距英制螺纹的计算方法:底径=大径-1.28*螺距攻螺纹:攻螺纹是钳工金属切削中的重要内容之一,包括划线、钻孔、攻螺纹等环节。
攻螺纹只能加工三角形螺纹,属连接螺纹,用于两件或多件结构件的连接。
螺纹的加工质量直接影响到构建的装配质量效果,所以实习教学非常重视攻螺纹各环节的教学。
简介:工作部分是一段开槽的外螺纹。
丝锥的工作部分包括切削部分和校准部分。
手用丝锥一般由两支组成一套,分为头锥和二锥。
两支丝锥的外径、中径和内径均相等,只是切削部分的长短和锥角不同。
头锥较长,锥角较小,约有6个不完整的齿,以便切入。
二锥短些,锥角大些,不完整的齿约为2个。
铰杠是扳转丝锥的工具。
常用的是可调节式,以便夹持各种不同尺寸的丝锥。
划孔位线:划线时,钻孔是攻螺纹的基础。
划线准确,孔位尺寸就能得到保证。
划线前,首先要看懂图样和工艺要求,明确工作任务。
然后,清理划线表面,涂上酒精溶液,选择好划线基准。
选择划线基准时,尽可能使划线基准和设计基准重合,采用划线盘对毛坯进行划线,已加工好的表面则采用高度游标尺进行划线。
划圆线时,先划出十字中心线再划圆线,大直径的园可划多个圆线,用以钻孔时作参考线。
线条要求清晰均匀,划完线后要仔细检查划线的准确性及是否有漏划线条,确认无误后再打上样冲。
底孔计算方法
内牙孔径 = 公称直径 -1.0825*P M20x2.5-6H/7g ( 右手 )-(单头螺纹 )-( 公制粗牙 ) (公称直径 20mm) ( 牙距 2.5mm) (内螺纹配合等级 6H) (外螺纹配合等级 7g) 左-双头 -M20x1.5 ( 左手 )-(双头螺纹 )-(公制细牙 ) (公称直径 20mm) ( 牙距 1.5mm) 美制螺纹 (统一标准螺纹 ) 牙深 = 0.6495*(25.4/ 每吋牙数 ) (牙角 60 度) 3/4-10UNC-2A (UNC 粗牙 )(UNF 细牙 ) (1A 2A 3A 外牙公差配合等级 ) (1B 2B 3B 内牙公差配合等级 ) UNC 美制统一标准 粗牙螺纹 外径 3/4 英吋 ,每英吋 10 牙 外牙 2 级公差配合 管螺纹 (英制 PT) 牙深 = 0.6403*(25.4/ 每吋牙数 ) (牙角 55 度) PT 3/4-14 ( 锥度管螺纹 ) 锥度管螺纹 ,锥度比 1/16 3/4 英吋管用 ,每英吋 14 牙 管螺纹 (PS 直螺纹 )(PF 细牙 ) 牙深 = 0.6403*(25.4/ 每吋牙数 ) (牙角 55 度)
铸铁与青铜
钢与黄铜
3/16" ~ 5/8"
dz =25 ( d-1/n)
dz =25 (d-1/n)+0.1
3/4" ~ 11/2"
dz=25 (d-1/n)
dz= 25 (d-1/n) +0.2
式中 dz—— 攻丝前钻孔直径(毫米)
d—— 螺纹公称直径(英寸)
n—— 每英寸牙数 首先,要知道螺纹的外径 D,螺距 T, 螺纹底孔直径 d=D-T 。 攻螺纹前钻底孔直径和深度的确定以及孔口的倒角 ( 1 )底孔直径的确定丝锥在攻螺纹的过程中,切削刃主要是切削金属,但还有挤压金属的作用,因 而造成金属凸起
公制螺纹钻底孔用钻头直径尺寸表
细1.5=22.5细1.5=25.5
细1.0=23.0细1.0=26.0
M30粗3.5=26.3M33粗3.5=29.3
细3.02.0=30.9
细1.5=28.5细1.5=31.5
细1.0=29.0
M36粗4.0=31.8M39粗4.0=34.8
M48粗5.0=42.7M52粗5.0=46.7
细4.0=43.8细4.0=47.8
细3.0=44.9细3.0=48.9
细2.0=45.9细2.0=49.9
细1.5=46.5细1.5=50.5
细0.5=4.5细0.75=5.2
M8粗1.25=6.7M10粗1.5=8.5
细1.0=7.0细1.25=8.7
细0.75=7.2细1.0=9.0
细0.75=9.2
M12粗1.75=10.2M14粗2.0=11.9
细1.5=10.5细1.5=12.5
细1.25=10.7细1.25=12.7
细1.0=11.0细1.0=13.0
dzd104106t螺距毫米dz攻丝前钻头直径毫米螺纹公称直径毫米公制螺纹钻底孔用钻头直径尺寸表公称直径d螺距t钻头直径公称直径d螺距t公称直径dm1025075m204160208025175m30525m407330352650535m50842m61050054507552m812567m101585125870757207592m12175102m14151051512512510712512710130m1620139m1825154151451516510170m2025174m2225194151851520510210m2430209m27152251525510260m3035263m333529330299152851531510290m3640318m39203691534515375m4245373m45454031540515435m4850427m521546515505
常用普通螺纹钻、攻切削参数
M4×0.7 3.3 3 950 90 M5×0.8 4.2 4 900 90 445 356 M6×1 5 5(19) 850 180 425 425 M8×1.25 6.7 6(20) 800 200 500 625 M10×1.5 8.5 7(21) 700 300 500 750 M12×1.25 10.7 M12×1.75 10.2 8(22) 630 280 500 875 M16×1.5 14.5 M16×2 13.9 9(23) 460 220 400 800 M20×1.5 18.5 M20×2.5 17.4 10(24) 365 180 320 800 M20×1.5 18.5 M24×3 21 11(25) 340 160 250 750 M30X3.5 26.5 250 125 200 700 M10×1 9 12(26) 700 180 500 500 NPT1/8〃 8.7 700 180 14 加工过程: 1,先铣削上表面,再加工螺纹,若表面无要求,则可不铣面. 2,加工螺纹的方法:先用中ቤተ መጻሕፍቲ ባይዱ钻加工底孔的中心孔,再钻底孔,然后对底孔倒角,最后攻丝. 公司为提高效率,在点孔时,点的稍大些,连倒角一起做了. 3,孔加工循环的选择,中心钻选用G82,底孔加工选用G81,倒角选用G82,螺纹若是右旋,选用G84. 4,孔加工循环的高度平面选择:a:Z向R高度:对G81,G82,为螺纹孔上表面以上3-5mm,对G84应大些,为10mm以上. b:初始平面高度:为螺纹孔上表面以上20mm.公司选用100mm. 5,孔底面高度:对底孔钻,考虑到钻头角度以及孔是通孔的因素,取螺纹孔下表面下方0.3D底孔. 注:若攻不通孔螺纹,底孔深度:D钻=h有效+0.7D+0.3D底孔. 6,对钻头加工倒角,大小采用估算法,手轮进给倒角,切削一定深度后,退出游标卡尺测量,一般比螺纹孔径大3-4mm. 7,对丝锥:因为孔加工刀具对刀时是以钻尖或丝锥端中心为刀位点,攻螺纹时,由于丝锥切削部分有锥角,端部不能切出完整的牙型, 丝锥钻入深度应大于螺纹有效深度.一般可取:H丝=h有效+0.7D.D为螺纹大径. 8,中心钻应短,有良好的刚度.
螺纹钻底孔用钻直径尺寸表
螺纹钻底孔用钻直径尺寸表————————————————————————————————作者:————————————————————————————————日期:2英制螺纹钻底孔用钻头直径尺寸表计算公式:螺纹公称直径铸铁与青铜钢与黄铜3/16 ~5/8 in D 0=25(d-1/n) D 0=25(d-1/n)+0.13/4 ~1 ½in D 0=25(d-1/n) D 0=25(d-1/n)+0.2D 0攻螺纹前钻头直径(mm)d 螺纹公称直径(in)n 每英寸牙数公称直径(英寸) 每英寸牙数钻头直径(毫米) 公称直径(英寸)每英寸牙数钻头直径(毫米) 铸铁、青铜钢、黄铜铸铁、青铜钢、黄铜3/16 24 3.7 3.7 7/8 9 19.1 19.3 1/4 20 5.0 5.1 1 8 21.9 22 5/16 18 6.4 6.5 1 1/8 7 24.6 24.7 3/8 16 7.8 7.9 1 1/4 7 27.8 27.9 7/16 14 9.1 9.3 1 1/2 6 33.4 33.5 1/2 12 10.4 10.5 1 5/8 5 35.7 35.8 9/16 12 12 12.1 1 3/4 5 38.9 39 5/8 11 13.3 13.5 1 7/8 4 1/2 41.4 41.5 3/4 10 16.3 16.4 2 4 1/2 44.6 44.7圆柱管螺纹钻底孔用钻头直径尺寸表公称直径(英寸) 每英寸牙数钻头直径(毫米)公称直径(英寸)每英寸牙数钻头直径(毫米)1/8 28 8.8 1 11 30.5 1/4 19 11.7 1 1/8 11 35.2 3/8 19 15.2 1 1/4 11 39.2 1/2 14 18.9 1 3/8 11 41.6 5/8 14 20.8 1 1/2 11 45.1 3/4 14 24.3 1 3/4 11 51 7/8 14 28.1 2 11 57圆锥管螺纹钻底孔用钻头直径尺寸表55°圆锥管螺纹60°圆锥管螺纹公称直径(英寸) 每英寸牙数钻头直径(毫米)公称直径(英寸)每英寸牙数钻头直径(毫米)1/8 28 8.4 1/8 27 8.6 1/4 19 11.2 1/4 18 11.1 3/8 19 14.7 3/8 18 14.5 1/2 14 18.3 ½14 17.9 3/4 14 23.6 3/4 14 23.2 1 11 29.7 1 11 ½29.2 1 1/4 11 38.3 1 1/4 11 ½37.9公制螺纹钻底孔用钻头直径尺寸表(毫米)公称直径d 螺距t钻头直径dz公称直径d螺距t钻头直径dz1 粗0.25 0.7522粗 2.5 19.5 细0.2 0.8 细21.5119.920.5212 粗0.4 1.624粗 3 20.9 细0.25 1.75 细21.5121.922.5233 粗0.5 2.527粗 3 24 细0.35 2.65 细21.5124.925.5264 粗0.7 3.330粗 3.5 26.5 细0.5 3.5 细321.5126.927.928.5295 粗0.8 4.233粗 3.5 29.5 细0.5 4.5 细321.529.930.931.56 粗 1 536粗 4 32 细0.75 5.2 细321.532.933.934.58 粗 1.25 6.739粗 4 35 细10.7577.2细321.535.936.937.510 粗 1.5 8.542粗 4.5 37.3 细1.2510.758.799.2细4321.537.838.939.940.512 粗 1.75 10.245粗 4.5 40.5 细1.51.25110.510.711细4321.540.841.942.943.514 粗 2 11.948粗 5 42.7 细1.51.25112.512.713细4321.543.844.945.946.516 粗 2 1452粗 5 47 细1.5114.515细4321.547.848.949.950.518 粗 2.5 15.4 细21.5115.916.51720 粗 2.5 17.4 细21.5117.918.519旧机械制图标准的管螺纹代号与现行管螺纹代号的对应关系序号种类现行特征代号含义旧机械制图标准1 55°密封管螺纹Rc 圆锥内螺纹ZG Rp 圆柱内螺纹R1 与圆柱内螺纹(Rp)配合的圆锥外螺纹R2 与圆锥内螺纹(Rc)配合的圆锥外螺纹2 55°非密封管螺纹G G3 60°密封管螺纹NPT 圆锥管螺纹Z NPSC 圆柱内螺纹4 米制锥螺纹ZM。