
孔与轴的极限与配合基本术语和定义
关于公差与配合的孔和轴的定义和论述

关于公差与配合的孔和轴的定义和论述
一、孔和轴
(一) 孔 1、 定义:孔主要指工件的圆柱形内表面,也包括非圆柱形内表面(由两平行平面或切面形
成的包容面)
2、 特点:
(1)、孔是包容面
(2)、在加工过程中,随着加工余量的切除,零件时间占有材料越来越少,而孔的尺寸由小变大。
3、结论:
(1)、孔在加工过程中(车削)越来越大
(2)、故孔的基本尺寸用“D”表示
(二)轴 1、定义:轴主要指工件的圆柱形外表面,也包括非圆柱形外表面(由两平行平面或切面形
成的被包容面)。
2、特点:
(1)、轴是被包容面
(2)、在加工过程中,随着加工余量的切除,零件实际占有材料越来越少,而轴的尺寸由大变小。
3、结论:
(1)、轴在加工过程中(车削)越变越小
(2)、故轴的基本尺寸用“d”表示
二、尺寸偏差 由于孔的基本尺寸用大写字母“D”表示,而轴的基本尺寸用小写字母“d”表示。所以尺
寸偏差也遵循这个规律。
(一)孔的上偏差用大写字母“ES”表示 ES=𝐷𝑚𝑎𝑥−𝐷
孔的下偏差也用大写字母“EI”表示 EI=𝐷𝑚𝑖𝑛−𝐷
(二)轴的上偏差用小写字母“es”表示 es=𝑑𝑚𝑎𝑥−𝑑
轴的下偏差也用小写字母“ei”表示 ei=𝑑𝑚𝑖𝑛−𝑑
三、实际偏差
实际偏差是指实际尺寸减其基本尺寸所得的代数差。
(一)孔的实际偏差用大写字母“𝐸𝑎” 𝐸𝑎=𝐷𝑎−𝐷
(二) 轴的实际偏差用小写字母“𝑒𝑎” 𝑒𝑎=𝑑𝑎−𝑑
四、尺寸公差带图
(一) 由上图可知,孔的上偏差用大写ES表示,孔的下偏差用大写的EI表示。
(二) 由上图可知,轴的上偏差用小写的es表示,轴的下偏差用小写的ei表示。
五、极限尺寸
孔:用大写𝐷𝑚𝑎𝑥和𝐷𝑚𝑖𝑛表示 𝐷𝑚𝑎𝑥=𝐷+𝐸𝑆 D𝑚𝑖𝑛=𝐷+𝐸𝐼
轴:用小写𝑑𝑚𝑎𝑥和𝑑𝑚𝑖𝑛表示 𝑑𝑚𝑎𝑥=𝑑+𝑒𝑠
轴与孔结合的公差与配合
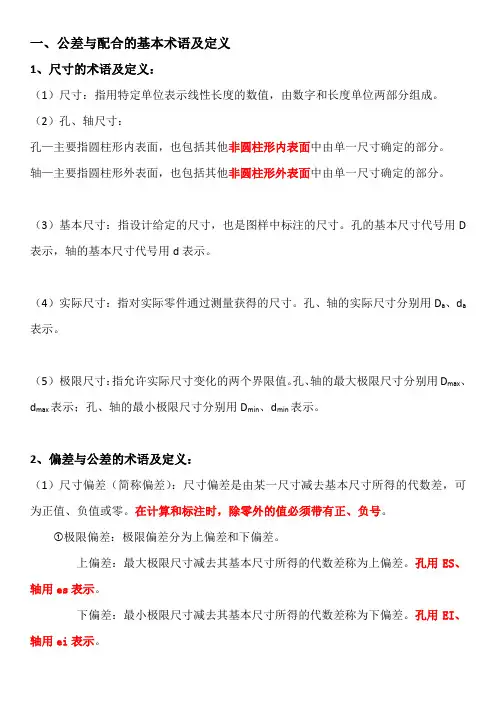
一、公差与配合的基本术语及定义
1、尺寸的术语及定义:
(1)尺寸:指用特定单位表示线性长度的数值,由数字和长度单位两部分组成。
(2)孔、轴尺寸:
孔—主要指圆柱形内表面,也包括其他非圆柱形内表面中由单一尺寸确定的部分。
轴—主要指圆柱形外表面,也包括其他非圆柱形外表面中由单一尺寸确定的部分。
(3)基本尺寸:指设计给定的尺寸,也是图样中标注的尺寸。孔的基本尺寸代号用D表示,轴的基本尺寸代号用d表示。
(4)实际尺寸:指对实际零件通过测量获得的尺寸。孔、轴的实际尺寸分别用Da、da表示。
(5)极限尺寸:指允许实际尺寸变化的两个界限值。孔、轴的最大极限尺寸分别用Dmax、dmax表示;孔、轴的最小极限尺寸分别用Dmin、dmin表示。
2、偏差与公差的术语及定义:
(1)尺寸偏差(简称偏差):尺寸偏差是由某一尺寸减去基本尺寸所得的代数差,可为正值、负值或零。在计算和标注时,除零外的值必须带有正、负号。
极限偏差:极限偏差分为上偏差和下偏差。
上偏差:最大极限尺寸减去其基本尺寸所得的代数差称为上偏差。孔用ES、轴用es表示。
下偏差:最小极限尺寸减去其基本尺寸所得的代数差称为下偏差。孔用EI、轴用ei表示。 孔、轴的极限偏差可表示为:
孔:孔的上偏差=孔的最大极限尺寸-孔的基本尺寸 ES=Dmax-D
孔的下偏差=孔的最小极限尺寸-孔的基本尺寸 EI=Dmin-D
轴:轴的上偏差=轴的最大极限尺寸-轴的基本尺寸 es=dmax-d
轴的下偏差=轴的最小极限尺寸-轴的基本尺寸 ei=dmin-d
实际偏差:实际尺寸减去基本尺寸所得的代数差。
孔、轴极限偏差的标注形式。
(2)尺寸公差(简称公差):允许尺寸的变动量称为尺寸公差。它等于最大极限尺寸与最小极限尺寸之代数差的绝对值,也等于上偏差与下偏差之差的绝对值。
孔:Th=|Dmax-Dmin|=|ES-EI|
轴:Ts=|dmax-dmin|=|es-ei|
极限配合
1 一.极限与配合
配合制
同一极限制的孔和轴组成配合的一种制度,称为配合制。
轴
通常,指工件的圆柱形外表面,包括非圆柱形外表面(由二平行平面与切面形成的被包容面)
基准轴
在基轴制配合中选作基准的轴,即上偏差为零的轴。
孔
通常,指工件的圆柱形内表面,也包括非圆柱形内表面(由二平行平面或切面形成的包容面)
基准孔
在基孔制配合中选作基准的孔,即下偏差为零的孔
尺寸
以特定单位表示线性尺寸值的数值
基本尺寸
通常它应用上,下偏差可算出极限尺寸的尺寸
实际尺寸
通过测量获得的某一孔,轴的尺寸
局部实际尺寸
一个孔或轴的任意截面中的任一距离,即任何两相对电之间测得的尺寸
极限尺寸
一个孔或轴允许的尺寸的两个极端,实际尺寸也应位于其中,也可达到极限尺寸
最大极限尺寸
孔或轴允许的最大尺寸
最小极限尺寸
孔或轴允许的最小尺寸
极限制
经标准化的公差与偏差制度
2 零线
在极限与配合图解中,表示基本尺寸的一条直线,以其为基准确定偏差和公差。通常,零线沿水平绘制,正偏差位于其上,负偏差位于其下
偏差
某一尺寸(实际尺寸,极限尺寸等等)减其基本尺寸所得的代数差
极限偏差
上偏差和下偏差
上偏差(ES,es)
最大极限尺寸减其基本尺寸所得的代数差
下偏差(EI,ei)
最小极限尺寸减其基本尺寸所得的代数差
基本偏差
确定公差带相对零线位置的那个极限偏差
(可以是上偏差或下偏差,一般是靠近零线的那个偏差)
尺寸公差(简称公差)
最大极限尺寸减最小极限尺寸之差,或上偏差减下偏差之差。它是允许尺寸的变动量。(尺寸公差是一个没有符号的绝对值)
标准公差(IT)
本标准极限与配合制中,所规定的任一公差
(字母IT为“国际公差”的符号)
标准公差等级
在本标准极限与配合制中,同一公差等级对所有基本尺寸的一组公差被认为具有同等精度
公差带
在公差带图解中,由代表上偏差和下偏差或最大极限尺寸和最小极限尺寸的两条直线所限定的一个区域。它是用公差大小和其相对零线的位置来确定
互换性考点详解-孔与轴的极限与配合--有批注

第2章 孔与轴的极限与配合
2.1 极限与配合的基本术语
2.1.2 孔和轴
(1)孔(Hole)
通常指工件的圆柱形内尺寸要素,也包括非圆柱形的内尺寸要素(由两平行平面或切面形成的包容面)。
(2)轴(Shaft)
通常指工件的圆柱形外尺寸要素,也包括非圆柱形外尺寸要素(由两平行平面或切面形成的被包容面)。
3.孔和轴的区别
从装配角度看,孔和轴是包容和被包容的关系。从加工过程看,孔的尺寸由小变大,轴的尺寸由大变小。
4.基准轴和基准孔
(1)基准孔(Basic Hole)
基准孔是指在基孔制配合中选作基准的孔,在极限与配合制中就是下极限偏差为零的孔。
(2)基准轴(Basic Shaft)
基准轴是指在基轴制配合中选作基准的轴,在极限与配合制中就是上极限偏差为零的轴。
2.1.3 尺寸及和尺寸有关的概念
1.尺寸 (Size)
尺寸是指以特定单位表示线性尺寸值的数值。
尺寸表示长度的大小,包括直径、长度、宽度、高度、厚度以及中心距、圆角半径等。它由数字和特定长度单位(mm)组成。不包括用角度单位表示的角度尺寸。
2.公称尺寸(Norminal Size)
公称尺寸是由图样规范确定的理想形状要素的尺寸,如图2-3,旧标准称其为基本尺寸。
孔和轴的公称尺寸分别用D和d表示。
通过公称尺寸并应用上、下极限偏差可算出极限尺寸;它是确定偏差位置的起始尺寸。
公称尺寸是从零件的功能出发,通过强度、刚度等方面的计算或结构需要,并考虑工艺方面的其他要求后由设计者确定的,它一般应按标准规定的尺寸系列选取,并在图样上标注。
3.提取组成要素的局部尺寸(Local Size of an Extracted Integral Feature)
提取组成要素的局部尺寸是一切提取要素上两对应点之间距离的统称。
孔和轴的提取要素的局部尺寸分别用Da和da表示。
为方便起见,可将提取组成要素的局部尺寸简称为提取要素的局部尺寸,旧标准称其为局部实际尺寸。
孔、轴公差与配合讲义
孔、轴尺寸公差与配合
请看幻灯片上的这幅画,谁能告诉我这幅画是什么意思呢?„„„作图也是如此,按标准绘制,这样的图纸大家看起来才会舒服,才会容易理解。
基本术语及其定义
有关孔和轴的定义
1.孔 通常指工件的圆柱形内表面,也包括非圆柱形内表面(由二平行平面或切面形成的包容面)。
2.基准孔 在基孔制配合中选作基准的孔。
3.轴 通常指工件的圆柱形外表面,也包括非圆柱形外表面(由二平行平面或切面形成的被包容面)。
4.基准轴 在基轴制配合中选作基准的轴。
在公差与配合中,孔和轴的关系表现为包容和被包容的关系,即孔为包容面,轴为被包容面。
当尺寸加工时越来越大,我们认为是孔;尺寸加工时越来越小,我们认为是轴。
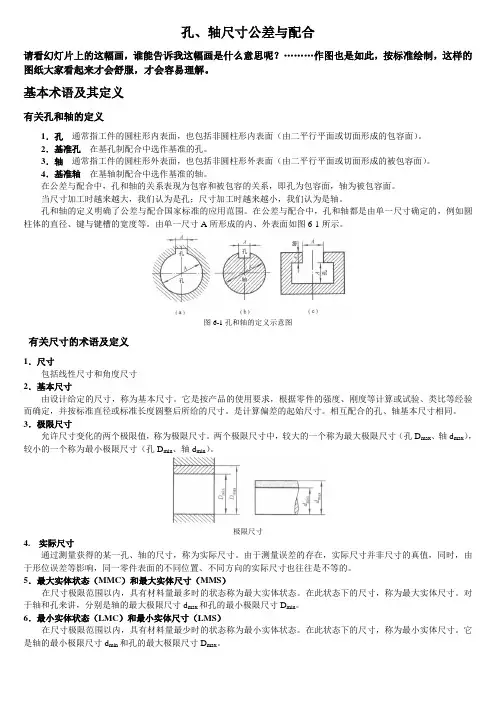
孔和轴的定义明确了公差与配合国家标准的应用范围。在公差与配合中,孔和轴都是由单一尺寸确定的,例如圆柱体的直径、键与键槽的宽度等。由单一尺寸A所形成的内、外表面如图6-1所示。
图6-1孔和轴的定义示意图
有关尺寸的术语及定义
1.尺寸
包括线性尺寸和角度尺寸
2.基本尺寸
由设计给定的尺寸,称为基本尺寸。它是按产品的使用要求,根据零件的强度、刚度等计算或试验、类比等经验而确定,并按标准直径或标准长度圆整后所给的尺寸。是计算偏差的起始尺寸。相互配合的孔、轴基本尺寸相同。
3.极限尺寸
允许尺寸变化的两个极限值,称为极限尺寸。两个极限尺寸中,较大的一个称为最大极限尺寸(孔Dmax、轴dmax),较小的一个称为最小极限尺寸(孔Dmin、轴dmin)。
极限尺寸
4. 实际尺寸
通过测量获得的某一孔、轴的尺寸,称为实际尺寸。由于测量误差的存在,实际尺寸并非尺寸的真值,同时,由于形位误差等影响,同一零件表面的不同位置、不同方向的实际尺寸也往往是不等的。
5.最大实体状态(MMC)和最大实体尺寸(MMS)
在尺寸极限范围以内,具有材料量最多时的状态称为最大实体状态。在此状态下的尺寸,称为最大实体尺寸。对于轴和孔来讲,分别是轴的最大极限尺寸dmax和孔的最小极限尺寸Dmin。
轴与孔结合的公差与配合重点
一、公差与配合的基本术语及定义
1、尺寸的术语及定义:
(1)尺寸:指用特定单位表示线性长度的数值,由数字和长度单位两部分组成。
(2)孔、轴尺寸:
孔—主要指圆柱形内表面,也包括其他非圆柱形内表面中由单一尺寸确定的部分。
轴—主要指圆柱形外表面,也包括其他非圆柱形外表面中由单一尺寸确定的部分。
(3)基本尺寸:指设计给定的尺寸,也是图样中标注的尺寸。孔的基本尺寸代号用D表示,轴的基本尺寸代号用d表示。
(4)实际尺寸:指对实际零件通过测量获得的尺寸。孔、轴的实际尺寸分别用Da、da表示。
(5)极限尺寸:指允许实际尺寸变化的两个界限值。孔、轴的最大极限尺寸分别用Dmax、dmax表示;孔、轴的最小极限尺寸分别用Dmin、dmin表示。
2、偏差与公差的术语及定义:
(1)尺寸偏差(简称偏差):尺寸偏差是由某一尺寸减去基本尺寸所得的代数差,可为正值、负值或零。在计算和标注时,除零外的值必须带有正、负号。
极限偏差:极限偏差分为上偏差和下偏差。
上偏差:最大极限尺寸减去其基本尺寸所得的代数差称为上偏差。孔用ES、轴用es表示。
下偏差:最小极限尺寸减去其基本尺寸所得的代数差称为下偏差。孔用EI、轴用ei表示。
孔、轴的极限偏差可表示为:
孔:孔的上偏差=孔的最大极限尺寸-孔的基本尺寸 ES=Dmax-D
孔的下偏差=孔的最小极限尺寸-孔的基本尺寸 EI=Dmin-D
轴:轴的上偏差=轴的最大极限尺寸-轴的基本尺寸 es=dmax-d
轴的下偏差=轴的最小极限尺寸-轴的基本尺寸 ei=dmin-d
实际偏差:实际尺寸减去基本尺寸所得的代数差。
孔、轴极限偏差的标注形式。
(2)尺寸公差(简称公差):允许尺寸的变动量称为尺寸公差。它等于最大极限尺寸与最小极限尺寸之代数差的绝对值,也等于上偏差与下偏差之差的绝对值。
孔:Th=|Dmax-Dmin|=|ES-EI|
轴:Ts=|dmax-dmin|=|es-ei|
孔、轴公差与配合
孔、轴公差与配合
机械零件精度取决于该零件的尺寸精度、形状和位置精度以及表面粗糙度轮廓精度等。它们是根据零件在机器中的使用要求确定的。为了满足使用要求,保证零件的互换性,我国发布了一系列与孔、轴尺寸精度有直接联系的孔、轴公差与配合方面的国家标准。这些标准分别是GB/T1800.1—1997《极限与配合 基础 第一部分:词汇》,GB/T1800.2—1998《极限与配合 基础 第二部分:公差、偏差和配合的基本规定》,GB/T1800.3—1998《极限与配合基础 第三部分:标准公差和基本偏差数值表》,GB/T1800.4—1999《极限与配合 标准公差等级和孔、轴的极限偏差表》,GB/T 1801—1999《极限与配合 公差带和配合的选择》,GB/T1804—2000《一般公差 未注公差的线性和角度尺寸的公差》。
这些标准都是我国机械工业重要的基础标准,它们的制定和实施可以满足我国机械产品的设计和适应国际贸易的需要。
本章阐述上述标准的基本概念和应用,以及孔、轴公差与配合的确定。
§1 基本术语及其定义
一、有关孔和轴的定义
1.孔
孔通常是指圆柱形内表面;也包括非圆柱形内表面(由两平行平面或切面形成的包容面),如键槽、凹槽的宽度表面(见图3-1)。这些表面加工时尺寸As由小变大。
2.轴
轴通常是指圆柱形外表面;也包括非圆柱形外表面(由两平行平面或切面形成的被包容面),如平键的宽度表面、凸肩的厚度表面(见图3-1)。这些表面加工时尺寸As由大变小。
二、有关尺寸的术语及定义
1.线性尺寸
尺寸通常分为线性尺寸和角度尺寸两类。线性尺寸(简称尺寸)是指两点之间的距离,如直径、半径、宽度、高度、深度、厚度及中心距等。
按照GB/T4458.4—1984《机械制图 尺寸注法》的规定,图样上的尺寸以毫米(mm)为单位时,不需标注计量单位的代号或名称。
孔轴公差配合与检测
简介
1. 互换性 零部件的互换性就是统一规定零部件按照规定的技术要求制造 能够彼此相互替换使用而效果相同的性能
2. 互换性要用公差来保证
3. 零部件的互换性包括 几何量 机械性能 理化性能等方面的互换性
孔轴公差配合与检测
1. 基本术语及其定义
1) 孔和轴的定义
孔是指圆柱形的内表面和形成沟槽宽度的表面等凡加工时尺寸由小变大的表面
轴是指圆柱形的外表面和形成凸肩厚度的表面等凡加工尺寸由小变大的表面
2) 有关线性尺寸的术语
线性尺寸:两点之间的距离
基本尺寸;设计确定的尺寸
极限尺寸:允许尺寸变化的两个界限
实际尺寸:通过两点法测量的尺寸
3.有关偏差和公差术语定义 1) 尺寸偏差时指:某一尺寸减去基本尺寸所得的代数差
偏差分为上偏差和下偏差
上偏差:最大极限尺寸减去基本尺寸 EI ES
(孔)
下偏差:最小极限尺寸减去基本尺寸 es ei
(轴)
偏差可为正 负 和零 偏差值除0外 必须冠以正负
2)尺寸公差 是指尺寸允许的变动量 孔和轴的公差分别用
Th Ts
公差 极限尺寸及极限偏差的关系如下
Th=Dmax-Dmin=ES-EI
Ts=dmax-dmin=es-ei
3)公差带图及公差带
零线是指公差带图中 确定偏差正负的一条基准线 他表示基本尺寸
零线以上的偏差为正 偏差 零线以下的为负偏差 位于零线上的偏差为0
孔德公差带用斜线 轴的公差带用网的
公差带有公差带大小和公差带位置两个参数组成 公差带的大小有公差值确定
公差带的位置有极限偏差确定
4 有关配合的术语及定义
1)配合
配合是指基本尺寸相同且相互配合的孔和轴的公差带之间的关系
2)间隙或过盈
孔的尺寸减去相配合的轴的尺寸所得的代数差 间隙用X 表示+ 过盈用Y表示-
极限与配合第一章教案
第一章 光滑圆柱形结合的极限与配合
§ 1-1 基本术语及其定义
一、孔和轴
孔——通常指工件各种形状的内表面,包括圆柱形内表面和其它 由单一尺寸形成的非圆柱形包容面。
轴——通常指工件各种形状的外表面,包括圆柱形外表面 和其它由单一尺寸形成的非圆柱形被包容面。
二、尺寸的术语及其定义
1.尺寸 尺寸——用特定单位表示长度大小的数值。长度包括直径、半 径、宽度、深度、高度和中心距等。
尺寸由数值和特定单位两部分组成。例如 30 mm。 注:机械图样中,尺寸单位为 mm 时,通常可以省略单 位。
2.基本尺寸( D,d) 基本尺寸——由设计给定,设计时可根据零件的使用要求,通过 计算、试验或类比的方法,并经过标准化后确定基本尺寸。
注:孔的基本尺寸用“ D ”表示;轴的基本尺寸用“ d”表 示。
3.实际尺寸( Da,da) 实际尺寸——通过测量获得的尺寸。
4.极限尺寸
极限尺寸 允许尺寸变化的两个界限值。
允许的最大尺寸称为最大极限尺寸; 允许的最小尺寸称为最小极限尺寸。
三、偏差与公差的术语及其定义
1 .偏差
偏差一一某一尺寸(实际尺寸、极限尺寸等)减其基本尺寸所 得的代数差。
分类:
(1) 极限偏差一一极限尺寸减其基本尺寸所得的代数差称 为极限偏差。
(2) 实际偏差一一实际尺寸减其基本尺寸所得的代数差称 为实际偏差。
(1) 极限偏差
上偏差一一最大极限尺寸减其基本尺寸所得的代数差。
孑L: ES=Dmax — D
轴: es=dmax — d
下偏差一一最小极限尺寸减其基本尺寸所得的代数差。
孔:EI=Dmin — D
轴: ei=dmin — d
(2) 实际偏差
实际尺寸减其基本尺寸所得的代数差称为实际偏差。合 格零件的实际偏差应在规定的上、下偏差之间。
【例1— 1】某孔直径的基本尺寸为 © 50mm,最大极限尺寸为
© 50.048mm,最小极限尺寸为 © 50.009mm,求孔的上、下偏
孔和轴的定义与特点
课
题 孔和轴的定义与特点
授课时间 授课时数 课
型 讲授
教学目的
要求 1、了解孔和轴术语及其特点
教学重点 1、轴与孔的判断及各术语之间的联系与区别。
教学难点 1、轴与孔的判断及各术语之间的联系与区别。
学情分析 实物与课件、教具的演示将会提高学生的学习兴趣,增强感性认识,提高教学效果。注意从演示中让学生掌握极限与配合的术语及定义。
教学方法
教学手段 讲授、举例子、演示教具互动
教 学 过 程
教 师 活 动 学 生 活
动 设计意图
复习:
1、误差与公差的区别是什么?
2、标准与标准化有什么区别?举例说明。
引入:
孔和轴的形状非要是圆形的吗? 为了使加工后的孔与轴能满足互换性要求,必须在设计时采用极限与配合标准。本次课程讲授孔和轴的定义与极限与配合术语等相关内容?
正课:
一、孔和轴的定义及其特点
1、孔通常是指工件的圆柱形内表面。
2、特点:装配后孔是包容面或者加工过程中零件的实体材料变小,而孔的尺寸由小变大。
3、轴通常指工件圆柱形外表面,也包括非圆柱形外表面。
4、特点:装配后轴是被包容面;加工过程中,零件的实体材料变少,而轴的尺寸由大变小。 组织教学
课前三分钟,唱歌,清点学生人数
复习设问:
1、误差与公差的区别是什么?
2、标准与标准化有什么区别?举例说明。
让学生预习看书找出以下问题答案,做好笔记并识记
预习设问:
1、 孔的定义?特通过组织教学,明确学生人数,掌握学生基本情况。
通过复习加深学生对误差的了解,让学生掌握测量对象、标准化和互换性的概念。
二、尺寸的术语及其定义
1、尺寸:以特定单位表示线性尺寸的数值。以毫米为单位,不必标注。
2、基本尺寸:图中Ø20为孔和轴的基本尺寸,一般取整数或整齐的小数
3、实际尺寸:由测量工具实测工件后得到的尺寸。
4、极限尺寸:孔或轴所允许的两个界限值。
点?轴的定义和特点