
连铸板坯质量第三讲板坯连铸拉速变化对铸坯质量的影响
·40·连铸2001年第4期·技术讲座·连铸板坯质量第三讲板坯连铸拉速变化对铸坯质量的影响卢盛意(北京科技大学)摘要拉速变化与辊子弯曲、扇形体张开力、铸坯鼓肚、冶金长度、结晶器热面温度等对板坯质量的不利影响进行讨论,提出为解决这些问题应采取的措施。
ThequalityofC.C.slabsLessonThreeEffectofspeedchangesonslabqualityinCCLUShengyi(UniversityofScience&Technokgy,Beijing)AbstractThislecturediscussestheeffectsofcastingspeedchangesOilrollbending,bulging,Sc9础topeningforce.metallurgicallengthandhotfaceternpemtureoftheramldaSwellaSthedetrknentalef—fectsonslabs.Thenx!asu代墨arealsoputfor慨md幻solvetheprobldrts.1前言多炉连续浇钢最好是一个拉速V不变的浇注过程。
但在换钢包、换中间罐或换浸入式水口时,或在水口堵塞、漏钢报警等或炼钢和浇钢在时间上不匹配时,不得不在短时间内降低V乃至停浇。
V变化在冶金方面对铸坯内的热流分布、结晶器液面的稳定性有影响,使冶金长度和铸坯鼓肚都发生变化。
在铸机方面由于热负荷和机械负荷发生变化,因而使支撑辊、驱动辊和扇形段架的挠曲也随之发生变化。
以下介绍BHP板坯连铸机与V变化有关的试验结果及其他相关资料。
2BHP板坯连铸机与V变化有关的试验结果[1]BIqP的铸机半径为10.5m,铸机长度为30m,有16个扇形段。
在扇形段10和11之间用激光测距仪来同时测定辊子弯曲和铸坯鼓肚。
正常浇注条件下,铸坯应在刚完全凝固之前进入这一区间。
在扇形段10~14装有张力计,用来测定扇形段的张开力。
张开力是扇形段的夹持力与辊子从铸坯内钢水静压力传出的反抗力之差。
冶金长度可用扇形段张开力来确定,并用铸坯传热和凝固的数学模型来核对。
1)辊子弯曲辊子弯曲或铸机未对中将使板坯中心偏析增加。
换中间罐时辊子的弯曲情况见图1。
图1停拉时支撑辊的弯曲情况 万方数据技术讲座·41从图1可见,换中间罐前vc=1.0roJmin,辊子挠曲为±0.15nrn。
在停拉时,由于辊子只与铸坯局部接触,受热不均匀,辊子挠曲增加到1.0nxn。
辊子挠曲恢复到原来状态的时间比停拉时间长好几倍。
在V恢复期内,由于辊子受热不均匀引起的偏心使得辊子挠曲的振动很大。
在停拉前后从板坯取的硫印试样表明在恢复期内铸坯的正负偏析都有增加。
这是由于辊子挠曲对液芯的抽吸所致。
2)铸坯鼓肚和扇形段张开力更换钢包时V变化对铸坯鼓肚和扇形段张开力的影响见图2。
时间/s图2vc变化对铸坯鼓肚和扇形体张开力的影响从图2可见,扇形段张开力与铸坯鼓肚互相对应。
V从1.6rn/min降低到1.0rn/min用时2.5min,Vr恢复到1,6m/min用时8min。
然而铸坯鼓肚和扇形段张开力却持续24min才恢复到原值。
当Vr降低时,任一扇形段内的坯壳厚度和铸坯芯部的固相率£都将增加。
扇形段张开力的大小与芯部£有关。
当芯部fs>,O.7时,扇形段张开力却显著减少[2|。
这是因为当芯部fs>,0.7时,凝固时形成的树枝状网开始显现强度,剩余的未凝钢水被隔离在树枝状网内,因而阻止了将钢水静压力传递到支撑辊。
当Vr变化时,可用上述扇形段张开力随铸坯芯部£的变化来跟踪完全凝固前液芯的位置。
3)冶金长度更换钢包时,由于V变化,冶金长度也随之变化,如表1所示。
表1vc与冶金长度关系更换钢包时,冶金长度的恢复时间长于Vc的变化时间。
BHP铸机的轻压缩区位于扇形段10~13之间。
压缩区内各对辊子之间的锥度为0.4rrrn/rn.为了减少中心偏析,在轻压缩区内铸坯液芯fs的最佳位置应在0.7--0.3之间。
V变化时,如果液相穴端部位于轻压缩区之前或轻压缩区之内,即不在最佳位置,将恶化中心偏析。
综上所述,在Vc变化时,辊子弯曲、扇形段张开力、铸坯鼓肚和冶金长度的恢复时间均长于Vc的变化时间。
停拉时间越长,恢复时间也越长。
辊子弯曲的恢复时间平均比停拉时间长1倍。
4)V变化时为了缩短恢复时间可采取的措施在更换钢包、中间罐时,宁可保持很低的Vc,例如保持vc=0.1m/min而不停拉。
低V可以使辊子温度均匀一些,因此可以减少辊子弯曲。
停拉时,驱动辊峰值电流高。
停拉时间越长,驱动辊峰值电流也越高。
驱动辊峰值电流与拉坯力成正比。
长时间停拉可能导致驱动电机跳闸和铸机停车。
铸机停车往往与辊子弯曲过度有关。
拉坯电流除与停拉有关外,还可用于监测板坯或大方坯铸机是否处于正常状态,以及拉速和二冷比水量是否偏离最佳值。
如果拉坯电流高于正常值,表明V和二冷水量需要调整【71;如果降低Vc和提高二冷水量后,拉坯电流仍高于正常值,则表明铸机需要维修。
如果在停拉过程中或停拉后,辊子外部采用水冷,则可以减少辊子弯曲,也可以缩短恢复时间。
奥钢联林茨炼钢厂的5号单流板坯连铸机在1997年2月投产。
该铸机装有I-Star(Intermediatelysupl:orted-Trans—AxleRoller),用来减少停拉时的辊子变形,因而可以避免辊子挠曲[3|。
3V变化对结晶器热面温度变化滞后的影响u变化时,结晶器热面温度的变化滞后于Vr的变化,见图3【4|。
热面温度变化的滞后(即热面温度的恢复期长于V变化的时间),可能导致板坯宽面纵裂或粘结漏钢。
V突然增加时(见图3a),结晶器与铸坯之间的固态渣膜不能随之立即熔化(即减薄),见图4a—b;因而从结晶器导出的热量不能随V突然增加而随之立即增加,丑口从结晶器导出的热量不足,使坯壳厚度增加的慢,因而坯壳的强度低。
V突然降低时,见图4pa[4|,固态渣膜不能随之立即增厚,因而从结晶器导出的热量不能随Vc的突然降低而随之立即减少,即从结晶器导出的热量 万方数据·42·连铸2001年第4期(a)—vc先提高后降低;(b)—vc先降低后提高图3vc变化时结晶器热面温度变化的滞后保护渣高拉速(b)保护渣低拉速(a)1b,r鼙_铸坯表面温度1200--1500"C;Ts,r厂保护渣凝固温度约1000℃;1、M,r硝一结晶器热面温度200~400"C图4Ⅵ对结晶器与铸坯之间渣层厚度的影响过多,使坯壳的表面温度降低,因而使液渣膜的温度也降低,即使液渣膜的粘度增加。
粘度增加使液渣膜与坯壳之间的摩擦力增加。
当摩擦力大于坯壳强度时,将产生粘结漏钢。
4V变化对铸坯表面质量的影响液面不稳定与V变化有关。
铸坯表面和皮下纯度也与液面不稳定有关。
水口堵塞和漏钢都与Vr不稳定有关。
在开浇和连浇更换钢包时,要将V降低。
此时,由于vc降低,tn相应增加,振痕深度也随之增加。
为了使振痕深度不增加,应调整f和S,使tn保持不变[5|。
vc降低时,如果二冷水量不能随之降低到应有的程度时,铝镇静包晶钢连铸板坯在偏离角部容易出现横裂[6]6。
更换钢包时,为了减少因vr降低对板坯表面质量的不良影响,可以采取以下措施:1)采用逆向结晶器振动例如振频f=一50vrl/2+200c/min。
采用逆向振动时,Vc虽然变化很大,但tn仍然变化很小,保护渣的耗量也变化不大。
奥钢联林茨钢厂5号板坯连铸机采用另一种逆向结晶器振动系统。
该系统的保护渣耗量决定于振程,不决定于正滑动时间和负滑动时间。
2)减少浸入式水口浸入深度。
3)加入发热型结晶器保护渣。
更换钢包时,降低Vc对铸坯质量也有改善。
降低V对减少钢包渣从中间罐带入结晶器有好处。
钢包渣带入结晶器,不仅恶化钢的纯度,还可能导致粘结漏钢。
这是因为带入的钢包渣使结晶器保护渣中的c扣/si02和A1203含量升高,因而恶化保护渣的润滑性。
降低vc对抵消更换钢包前从钢包进入中间罐的冷钢水的逆向流动也有好处。
冷钢水的热浮力小,容易将乳化的渣粒带入结晶器。
5结论1)V变化对铸坯的内部质量(中心偏析)和表皮纯度都有不良影响,还可能导致板坯宽面纵裂和粘结漏钢;2)可用扇形段张开力来确定冶金长度;3)铸机停拉时间应尽可能短,停拉可能使拉坯电流超载和铸机停车;4)在停拉过程中或停拉后,为了缩短恢复时间,辊子外部可以采用水冷;5)I-Star可以有效地减少停拉时的辊子变形;6)为了减少V变化对铸坯表面的不良影响,可以采用逆向振动,调整浸入式水口浸入深度或加入发热型结晶器保护渣;7)对V变化的次数和停拉的累计时间应进行监测。
参考文献1JceHerbemm,RossDayies,RamMahapatra,ela1.,Speed(]laIlgesincontinuouscasting.SteelTechmlcgyInmrmtional,1994:175.(下转第21页) 万方数据高效连铸·2l原结晶器上口法兰较薄,易变形,漏水严重,必须加厚法兰;同时增加法兰在结晶器VI的倒角,使密封圈更接近冷却水,降低了密封圈的环境温度,提高密封圈的寿命,减少了漏水次数,见图l。
改造前(b)改造后图1结晶器上口法兰前后改造图密封圈钢水(2)结晶器蝶形弹簧改造原结晶器蝶形弹簧较短,弹力小,弹性限度有限。
蝶形弹簧加长后,弹簧工作在弹性限度内,确保结晶器法兰压紧密封圈,减少了因蝶形弹簧弹性失效而漏水。
2.3加强结晶器的使用维护1)杜绝野蛮操作中间罐浇钢工处理溢钢时严禁用撬棍捣坏铜管、用吹氧管烧氧时烧坏铜管、挂钢时强行拉坯,以免划伤铜管。
保护渣结块时要及时捞出。
2)保持结晶器内较低钢液面结晶器内钢水液面离上口100~150rrrn,有利于降低结晶器上端环境温度,减少密封圈烧坏造成的漏水及铜管上口变形,避免溢钢事故。
3)严格执行“三大规程”结晶器使用必须按规程操作,杜绝烧坏铜管,严禁操作时钢水液面大起大落。
2.4提高结晶器的维修质量保证上铸机的结晶器处于良好状态,有缺陷的铜管要及时更换(包括铜管角部有0.3nrn、下部有1nTn划伤),漏水的结晶器必须更换密封圈,要保证足辊区喷嘴水流畅通。
3取得的效果经过几年的努力,我厂因结晶器漏钢、漏水造成的停机比例大为减少,溢漏钢次数大幅度下降,拉速稳步提高,裂纹和菱变废品明显下降,结晶器通钢量有很大提高,为高效连铸创造了良好条件。
有关指标见表3、表4。
表3改进前后漏钢与拉速变化对比1995年2000年机号12341234断面/120×150×150×120×120×150×150×120×nm×rfln120180180120120180180120漏钢停机占总停机15.2010.8011.5014.206.673.702.165.13时间/%漏水占总停机时3.114.303.453.801.112.961.081.92间/%溢漏率/1.460.891.301.601.000.110.110.25%亍均拉萼1.651.031.111.782.351.561.472.58表4逐年每只结晶器铜管的通钢量对比牙迎零零牙递器牙迎黔零零零牙迎摹零牙迎孓{零牙迎潞零零祭牙弛孓零牙她孓零琴爨器零牙她器零零零零零零零零零零零零祭零{簿(上接第42页)2卢盛意.钢锭质量.北京:冶金工业出版社,1990:63.3AndmasEichinger,ErichFelbeml=ayer,1VhximilianSteinhausler.I)esignandstampofsingle—strandslabVoestAlpineStahl.IronandSteelEngineer,1999,(5):25.4S岖幽Ogibay础,KoiclliYamguct/,Taemob乱Lkai,eta1..Maidpo嗣erTechnolQgyforcontinuouscastingoflow-幽altrdnum-killedsteel.NipponsteelTechnicalReportNo.34Julyl987.1~10.5I■ubyP.H.,EmlingW.H.,S&olevVskiR..Lubricationinthemold:Amultiplevariablesystma.Ironandsteelmaker,1986,(2):28.6Th,nasM!iller.Peter1Vhller.Hans.AlbertJurdolutund11HmsSchermlann.^/bB_la}H髓1z旧Q,MitatssichenmgbeiderErzeugtr喀slran诼uBbrarmaen.stahlundEisen,1999,119(6/7):93.7WrolfM.M..S位ardhalfwaycrocks-Howmadmlph叫print.S*eeknakingconferenceproceedings,1999,3.8卢盛意.连铸坯质量(第2版)北京:冶金工业出版社,2000,91~】00. 万方数据连铸板坯质量第三讲板坯连铸拉速变化对铸坯质量的影响作者:卢盛意, LU Shengyi作者单位:北京科技大学刊名:连铸英文刊名:CONTINUOUS CASTING年,卷(期):2001,""(4)被引用次数:2次1.Joe Herbertron.Ross Dayies.Rama Mahapatra Speed Changesin continuous casting 1994(175)2.卢盛意钢锭质量 19903.Andreas Eichinger.Erich Felbermayer.Maximilian Steinhausler Design and starup of a single-strand slab caster at VoestAlpine Stahl 1999(05)4.Shigeaki Ogibayashi.Koichi Yamaguchi.Tatsuo Mukai Mold powder Technology for continuous casting of low-carbon aluminumkilled steel 19875.Dauby P H.Emling W H.Sobolewski R Lubrication in the mold:Amultiple variable system 1986(02)6.Thomas Mi! iller.Peter Muller Hans-Albert Jungblut und ThomasScherrmann. MaBnahmen zur Qualitatssicherung bei der Erzeugungvon strangguBbrammen 1999(6/7)7.Wolf M M Strand cast halfway cracks-How to read a sulphur print 19998.卢盛意连铸坯质量 20001.杜松林.汤寅波.汪开忠.谢欣荣连铸异型坯腹板中心裂纹研究[期刊论文]-连铸 2003(5)2.刘英大方坯连铸过程控制系统研究[学位论文]硕士 2003本文链接:/Periodical_lz200104017.aspx授权使用:重庆大学(cqdx),授权号:1d1fd54e-43da-4afd-b3fa-9e1300a3dd61下载时间:2010年10月18日。
拉坯速度的计算

拉坯速度拉坯速度(简称拉速)以铸机每一流每分钟拉出的铸坯长度(m)来表示。
拉速是设计连铸机的重要参数之一,在铸坯断面确定之后,拉速对连铸机的生产能力起决定作用。
国外也有用浇注速度这一概念的,浇注速度以铸机每一流每分钟浇注的钢水量(t)来表示。
拉速愈大,铸机的生产能力就愈大,但它有一定限度,因为钢水的凝固速度限制了铸坯出结晶器时的坯壳厚度,拉速愈高,坯壳越薄,易产生过大变形甚至漏钢。
同时又会造成铸坯内部的疏松和缩孔,使质量变坏。
在一定的工艺条件下,为得到最好的经济效果,在寻求最佳拉速时,必须满足两个最基本的要求;一是铸坯出结晶器下口时具有一定的坯壳厚度,以防过大变形和拉漏;二是铸坯内、外部质量良好。
1)理论拉速实际上,连铸机的最大拉速取决于铸坯出结晶器时不致发生变形或拉漏所需要的最小坯壳厚度。
根据这个原则,确定拉速的方法是:首先设法求得各种断面铸坯出结晶器时所需要的最小坯壳厚度,以及为了获得这个坯壳厚度,铸坯在结晶器内所需停留的时间,然后由已定的结晶器长度便可求出拉速的理论值。
由凝固定律求铸坯出结晶器时的坯壳厚度δ为:结结τηδ= , (mm) (7-2)式中结τ——铸坯在结晶器内的停留时间(min);结η——铸坯在结晶器内的凝固系数(mm/min );它主要取决于结晶器的冷却条件,铸坯断面尺寸,钢液温度和性质,通常小断面铸坯结η取28~31mm/min ;大断面铸坯取24~26mm/min 。
根据目前的操作水平,铸坯出结晶器时所需的最小坯壳厚度为:碳素钢:大断面为25mm 左右,小断面为l0mm 左右,合金钢可略薄些。
为了获得此稳定坯壳厚度,铸坯在结晶器内需要停留的时间为:结结=22ηδτ ,(min) (7-3) 由于结晶器内壁与铸坯之间存在气隙,因而铸坯并不是在结晶器的整个长度上都与结晶器接触。
设结晶器的有效接触长度为L m ,则最大拉坯速度的理论计算式为:2m2m m ax L L V δητ结结== (7-4) 结晶器有效接触长度与结晶器的刚性、倒锥度和拉速有关。
3连铸坯的凝固
结晶器设计参数对传热旳影响
• A 结晶器锥度旳影响 • 为了使坯壳与结晶器铜壁保持良好旳接触,以减小
保护渣在结晶器内预防钢液二次氧化旳作用,主要靠保护渣液渣层来 实现。一般结晶器内液渣层厚度在8~15mm范围内,在液面稳定,水 口插入深度合理旳情况下,均能起到很好隔绝空气旳作用。
3、吸收溶解从钢水中上浮到钢渣界面旳夹杂物,净化钢液
要求保护渣具有良好旳吸收熔解夹杂物旳能力。经过以为,粘度低 夹杂物熔解速度增长,液渣旳高碱度、低SiO2、Al2O3、高Na2O、 CaF2有利于提升夹杂物旳熔解度。
3连铸坯旳凝固
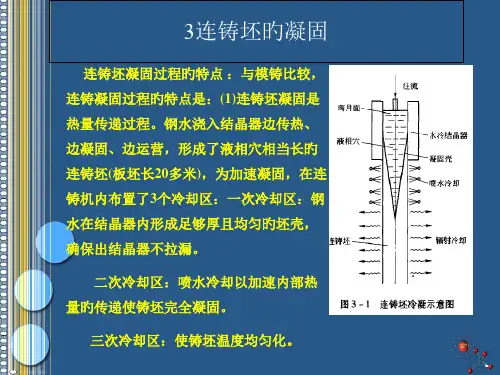
连铸坯凝固过程旳特点 :与模铸比较, 连铸凝固过程旳特点是:(1)连铸坯凝固是 热量传递过程。钢水浇入结晶器边传热、 边凝固、边运营,形成了液相穴相当长旳 连铸坯(板坯长20多米),为加速凝固,在连 铸机内布置了3个冷却区:一次冷却区:钢 水在结晶器内形成足够厚且均匀旳坯壳, 确保出结晶器不拉漏。
• 在结晶器旳角部 旳传热为二维, 开始凝固最快, 最早收缩,最早 形成气隙。角部 区域坯壳最薄, 这也是产生角部 裂纹和发生漏钢 旳单薄环节。
5
4
3
2
1
结晶器旳散热
主冷却水
背板
1500
1000 °C
500 200
0铸坯壳铜板Fra bibliotek缝隙钢液
25
50
mm
结晶器壁温度分布
坯壳旳生长规律
• 被拉出结晶器旳铸坯其坯壳必须有足够 旳厚度,以防在失去铜壁支撑后变形或 漏钢。一般而言,小方坯要求出结晶器 下口处坯壳厚度应不小于8-15mm,板 坯要求厚度应为15-20mm。坯壳厚度旳 生长规律服从凝固平方根定律:
连铸连轧生产:连铸拉速的控制

4.4连铸拉速的控制
4.4.1连铸拉速的确定 可以根据确保结晶器出口坯壳安全厚度和液芯长度小于冶金长度综合
确定理论最大拉速,而在实际生产中,不会使用理论最大拉速,一般会 设置最大工作拉速,理论最大拉速是最大工作拉速的1.1倍。
连续铸钢生产
4.4连铸拉速的控制
4.4.1连铸拉速的确定 连铸拉速是连铸机的重要工艺参数之一,其大小决定了连铸机的生产
能力,同时又直接影响钢水的凝固速度,连铸坯的内外部质量以及连铸 生产过程的安全顺稳。一台连铸机的拉速应该以获得良好的连铸坯质量 、确保连铸生产安全顺稳为基础,在此基础上提高连铸机的生产能力。 确定拉速时需要综合考虑以下因素:
实际生产中浇注钢种和铸坯断面确定后,拉速一般是根据浇注钢液温 度的变化而调节的。为了调节方便,设定拉速每0.05m/min为一档,当浇 注温度高于目标温度上限时,拉速可以降低1~4档;当浇注温度低于目 标温度下限时,拉速可以提高1~4档。
4.4连铸拉速的控制
4.4.2连铸拉速的控制 连铸生产中,拉速应与中间包向结晶器内浇注钢水的速度相适应,以
保持结晶器液面的稳定。中间包向结晶器内浇注钢水的速度由中间包钢 流控制装置进行控制,目前有三种方式:
(1)塞棒式。优点是开浇时控制方便,能够有效防止钢水发生漩涡 ,从而避免把中间包渣带入结晶器。
(2)滑动水口式。滑动水口通过滑板的滑动来控制钢流的大小,优 点是行程长,能够精确调节钢水流量,易于实现自动控制。
连铸坯质量的控制
连铸坯的质量控制系统专业:班级:姓名:XXX目录1连铸坯纯净度与产品质量 (1)1.1纯净度与质量的关系 (1)1。
2提高纯净度的措施 (2)2连铸坯质量............................................................ 错误!未定义书签。
2.1 连铸坯的几何形状质量 (3)2。
1.1 铸坯形状缺陷类型 (4)2。
1。
2 铸坯形状缺陷产生原因及防止措施 (4)2.1.3 铸坯鼓肚 (4)2.1.4 铸坯菱变 (4)2。
1。
5 铸坯变成梯形坯 (5)2.2 连铸坯表面质量 (5)2。
2。
1 连铸坯表面振痕 (5)2。
2。
2 振痕形成机理 (5)2。
2.3 振痕对铸坯质量的影响 (6)2。
2。
4 影响振痕深度的因素 (6)2.2.5 减少振痕深度的措施 (7)2。
2.6 铸坯表面裂纹 (7)2。
2。
7 表面纵裂纹 (8)2。
2.8 铸坯角部纵裂纹 (11)2。
2。
9 表面横裂纹 (12)2。
2.10 角部横裂纹 (14)2.2。
11 铸坯表面星状和网状裂纹 (15)2。
2.12 铸坯表面夹渣(杂) (16)2.2。
13 铸坯气孔和气泡 (17)2。
2.14 铸坯表面凹陷 (17)2。
2.15 铸坯表面增碳和偏析 (18)2。
2.16 重皮和重结及结疤 (19)2.3 连铸坯内部质量 (19)2。
3。
1 铸坯内部裂纹 (19)2。
3.2 皮下裂纹 (20)2.3.3 中间裂纹 (20)2.3.4 矫直裂纹 (21)2。
3。
5 压下裂纹 (22)2.3。
6 断面裂纹-——-中心线裂纹 (22)2。
3。
7三角区裂纹 (24)2。
3.8角部附近的裂纹 (25)2.3。
9白点及发纹 (25)2。
3。
10铸坯中心偏析、疏松和缩孔 (25)2.3。
11铸坯内部夹渣(杂) (26)3连铸坯星状缺陷 (27)3.1 鼓肚变形 (27)3。
2 菱形变形 (28)3.3 圆铸坯变形 (28)致谢 (29)摘要连铸坯质量决定着最终产品的质量。
铸坯质量分析PPT课件

探索与展望
未来,随着大数据技术的不断发展和 应用深化,铸造企业可以进一步探索 利用大数据技术对铸坯质量进行预测 和预警,实现更加精准的质量控制和 管理。同时,可以结合人工智能等先 进技术,构建智能化的铸造生产系统 ,提高生产效率和产品质量的同时降 低生产成本。
谢谢聆听
铸坯质量分析ppt课 件
目录
• 铸坯质量概述 • 铸坯质量检测方法 • 铸坯质量常见问题及原因分析 • 铸坯质量改进措施 • 铸坯质量评估与预测 • 铸坯质量案例分析
01
铸坯质量概述
铸坯质量的定义与重要性
定义
铸坯质量是指连铸坯满足后续加工要求所具备的各种性能的总和,包括化学成 分、物理性能、表面质量、内部质量等方面。
04 铸坯质量改进措施
优化铸造工艺
改进铸造工艺参数
通过调整铸造温度、浇注速度、冷却速率等工艺 参数,优化铸造过程,减少铸坯缺陷。
采用先进铸造技术
应用低压铸造、真空铸造、消失模铸造等先进铸 造技术,提高铸坯的致密性和表面质量。
加强工艺控制
建立完善的工艺控制体系,对铸造过程进行全面 监控,确保工艺参数的稳定性和准确性。
重要性
铸坯质量直接影响后续加工产品的质量和性能,是钢铁企业赢得市场竞争的关 键因素之一。提高铸坯质量有助于降低生产成本、提高产品附加值和市场竞争 力。
铸坯质量的标准与分类
标准
铸坯质量标准通常包括国家标准、行 业标准和企业标准等,涉及化学成分 、力学性能、表面质量、内部缺陷等 多个方面。
分类
根据连铸坯的用途和加工要求,可将 其分为普通碳素钢铸坯、合金钢铸坯 、不锈钢铸坯等。不同种类的铸坯在 质量标准上存在差异。
原因分析
经过调查,发现该厂在原料选用、熔炼工艺、浇注温度等方面存 在不足,导致铸坯质量不稳定。
连铸介绍

为什么高效连铸特别强调保证浇注钢水温度2010-03-19 22:02适宜的钢水温度(不同的钢种有不同的温度要求)可使高效连铸生产获得高质量的铸坯;而钢水过热度提高,钢坯坯壳减薄,钢水易于二次氧化,夹杂物增多,耐材严重冲蚀,易出现较肚、漏钢、柱状晶发达、中心偏析严重、缩孔严重等一系列问题。
高效连铸的生产实践和理论都得出了相同结论,即低温浇铸是提高拉速及改善铸坯质量的重要手段之一。
当然,温度低要有界限,温度过低会出现钢水流动性差、水口冻结、夹杂物难以上浮等问题。
所以高效连铸特别强调要保证浇注钢水温度;即钢水浇注温度均匀稳定地保证在规定的范围内。
高效连铸机的钢包支撑装置的特点高效连铸机的钢包支撑无论是回转台还是三包位行走小车,都应该做到换包快捷,易于上水口,易于阻挡下渣,最好能配有耐用的动态称重装置,以适合多炉连浇、保护浇铸等高效连铸的基本要求。
高效连铸机对中间包的要求(1)中间包容量大,钢水液面深度要保证足够的夹杂物上浮时间。
目前,年产60万吨的4机4流高效方坯连铸机中间包容量可达25吨,液面溢流标高900mm。
(2)中间包要有最佳温度场及热流分布(通过内腔形状,坝、挡墙等方法获取),以达到各水口之间的温度尽可能的均匀,即外侧水口与内侧水口温度差在±3℃为好。
(3)高效连铸由于连浇炉数高,要求中间包外壳体及底部不变形;炉衬经久耐用,最好是整体喷涂。
耐材不易腐蚀脱落污染钢水,尤其水口要经久耐用,最好配置水口快速更换装置。
高效连铸机对中间包车的要求高效连铸机作业率高,因此要求中间包车的事故率要低。
中间包车的升降系统要可靠耐用,升降平稳,以适应保护浇铸的要求。
称重装置尤其应可靠,使用寿命长,保证监控中间包液面高度,使中间包液面稳定,波动小,满足高效连铸的需要。
中间包车的横向移动要平稳精确,保证水口与结晶器的准确对位。
目前小方坯上多采用高低腿门式中间包车,这种中间包车易于操作,采用液压驱动,更快捷、平稳。
连铸坯质量讲解
100-300微米不规则的CaO-Al2O3和Al2O3的大型夹杂物。
● 厚度为0.3mm的薄钢板,在1m2面积内,粒径小于50微
米的夹杂物应少于5个,才能达到废品率在0.05%以下,
即深冲2000个DI罐,平均不到1个废品。
● 对于极细的钢丝(如直径为0.10-0.25mm的轮胎钢丝
预防表面横裂纹的措施
◆ 结晶器采用高频率,小振幅振动 ◆ 二冷区采用平稳热冷却,控制矫直铸坯温度 ◆ 降低钢中S、O、N的含量,加入Ti、Zr、Ca ◆ 选用性能良好的保护渣 ◆ 保持结晶器液面稳定 ◆ 通过二次冷却使铸坯表面层奥氏体晶粒细化
星状裂纹一般发生在晶间的细小裂纹,呈星状
或呈网状。通常是隐藏在氧化铁皮之下难于发现,经酸洗 或喷丸后才出现在铸坯表面。主要是由于铜向铸坯表面层 晶界的渗透,或者有AlN,BN或硫化物在晶界沉淀,这都降 低了晶界的强度,引起晶界的脆化,从而导致裂纹的形成。
提高钢纯净度的措施
◆ 无渣出钢 ◆ 选择合适的精炼处理方式 ◆ 采用无氧化浇注技术 ◆ 充分发挥中间罐冶金净化器的作用 ◆ 选用优质耐火材料 ◆ 充分发挥结晶器的作用 ◆ 采用电磁搅拌技术,控制注流运动
连铸热加工 之前是否需要精整,也是影响金属收得率和成本 的重要因素,还是铸坯热送和直接轧制的前提条 件。
MnO-SiO2- Al2O3
UOE管 冷轧薄板 轮胎钢丝 弹簧钢丝
超声波探伤缺陷 冲压缺陷 冷拔断裂 冷拔断裂
200
Al2O3群;CaO·Al2O3
250
CaO-SiO2-Al2O3
30
Al2O3;Al2O3·SiO2
30 Al2O3-MnO-CaO;Al2O3
连铸坯产生质量问题的原因
23.什么是连铸坯的质量问题?最终钢材产品的质量取决于连铸坯的质量。
所谓连铸坯的质量是指得到合格钢材产品所允许的铸坯缺陷的严重程度。
我们关心的是,哪些连铸坯的质量问题可以通过电磁搅拌来解决,这就一定会涉及质量问题产生的原因。
24.铸坯质量问题主要有哪些?(1)铸坯的纯净度(夹杂物数量、形态、分布等);(2)铸坯的表面缺陷(裂纹、夹渣、气孔等);(3)铸坯内部缺陷(裂纹、偏析、夹杂、疏松和缩孔等)。
铸坯的纯净度主要取决于钢水进入结晶器之前的处理过程,即在浇注前把钢水搞“干净”些;同时浇铸时要控制工艺,不让夹杂物随钢水下行。
铸坯纯净度的控制是从熔炼开始(电炉、转炉)到炉外精炼、中间包冶金、保护浇注以及电磁搅拌工艺的全过程控制。
铸坯的表面缺陷主要取决于钢水在结晶器内的凝固过程,它与结晶器内坯壳的形成过程、结晶器液面波动、浸入式水口设计、保护渣性能等因素有关。
必须控制影响表面质量的各参数在目标值以内,从而生产无缺陷的铸坯,这是热送和直接轧制的前提。
铸坯的内部缺陷包括内部裂纹、疏松与缩孔,主要取决于在二次冷却区铸坯冷却过程和铸坯支撑系统。
合理的二次冷却水分布,支承辊的对中,防止铸坯鼓肚等是提高铸坯内部质量的前提。
铸坯内部元素偏析,是与全过程有关的。
因此,为了获得良好的铸坯质量,可以根据钢种和产品的不同要求,在连铸的不同阶段,如钢包、中间包、结晶器和二冷区采用不同的工艺技术(包括电磁搅拌),对铸坯质量进行有效的控制。
25.连铸坯中非金属夹杂物有哪些类型?连铸坯中非金属夹杂物,按其生成方式可分为内生夹杂和外来夹杂。
内生夹杂,主要是指出钢时,加铁合金的脱氧产物和浇注过程中钢水和空气的二次氧化产物,如铝的氧化物。
外来夹杂,主要是冶炼和浇铸过程中带入的夹杂物,如钢包、中间包耐火材料的浸蚀物,卷入的包渣和保护渣、水口被冲刷的残留物等。
连铸坯中最后凝固的夹杂物的数量、分布和粒度,是受中间包内钢水的纯净度、结晶器内注流的冲击深度以及注流的运动状态等制约的。
宽板坯连铸机的特点与铸坯质量控制
宽板坯连铸机的特点与铸坯质量控制摘要:本文介绍了八一钢铁集团有限公司投产的宽板坯连铸机主要设备技术参数及工艺特点,并对连铸坯生产过程中的质量控制工艺措施进行探讨,例如结晶器内的钢液面的平稳控制、振动和振痕的控制、钢水的流动的控制等等。
关键词:宽板坯连铸机;特点;铸坯质量控制前言:八一钢铁4#连铸机至2008年7月份开始生产。
中等厚度宽板坯连铸机是承上启下的,生产过程中,设备装备水平的提高是确保本生产线高质量和高产量的一个重要步骤,所以,本连铸机在采用当前普通连铸机成熟技术和可靠工艺的同时,积极应用国际同类连铸机先进技术来达到工艺要求──铸坯零缺陷和热效率高。
一、八钢宽板连铸机工艺特点为确保连铸机产能,节奏和上下道工序相匹配,作业率和线上其他设备相一致以及热送热装等要求,连铸机除使用垂直结晶器、弧形连铸机外,在一般板坯连铸机上多点弯曲多点矫直,液压振动,全程保护浇注技术之外,对浸入式水口进行优化设计、实现了动态轻压下,二冷纵横分区控制和计算机动态配水,实现了铸坯质量的在线判断。
二、浸入式水口的优化设计结晶器中钢水是否畅通,不仅关系到铸坯的质量,而且有时还关系到连铸能否正常运行。
结晶器内部最佳流场应该具备如下特点:1)流股贯穿深度中等,利于夹杂物及气泡上浮;2)流股在局部坯壳上冲刷作用很小,防止了表面纵裂纹和其他缺陷;3)弯月面上的钢液面较为平稳和活跃,不仅避免了保护渣的卷入,减少了角部裂纹的产生;还利于上部钢液更新和避免钢液面结壳对保护渣融化造成影响。
结果表明:弯月面上钢水波纹的最佳高度在5~10 mm之间。
结晶器内流场的变化与结晶器的形状,拉速,通钢量,浸入式水口的形状和浸入深度等因素相关。
八钢4#连铸机不仅结晶器宽度、拉速、通钢量、当地气候环境等变化范围大,而且宽厚比最大超过8,这就对设计提出了更高的要求。
公司根据自己前两台连铸机的设计经验和应用效果,经过优化设计了一台适用于八钢宽板的连铸机,并对其水口浸入深度的最佳范围进行了研究。
连铸板坯热轧工艺参数优化及其对钢材质量的影响
连铸板坯热轧工艺参数优化及其对钢材质量的影响连铸板坯热轧工艺参数优化及其对钢材质量的影响随着钢铁行业的快速发展,对高品质、高性能钢材的需求也越来越大。
连铸板坯作为热轧生产的主要原料,其质量直接影响到最终产品的品质。
因此,研究连铸板坯热轧工艺参数优化及其对钢材质量的影响十分重要。
连铸板坯热轧工艺参数优化包括轧制温度、轧制速度、轧制压力等。
轧制温度是指板坯进入轧机时的温度,其选择直接影响到钢材的组织和性能。
一般来说,较高的轧制温度可以降低轧制力和改善塑性变形能力,但同时也容易导致晶粒长大和过度软化。
因此,需要根据不同的钢种和材料要求进行合理选择。
轧制速度是指连铸板坯在轧机中通过的速度,也是影响钢材质量的关键参数。
过快的轧制速度容易导致晶粒细化不足,从而影响板坯的塑性变形能力和抗拉强度。
同时,过快的轧制速度还容易引起表面质量问题,如皱纹等。
因此,在确定轧制速度时需要综合考虑以上因素。
轧制压力是指轧机施加在板坯上的压力,它对钢材的塑性变形和组织的形成也有重要影响。
较大的轧制压力可以提高钢材的强度和韧性,但也容易导致轧件性能不稳定和开裂等问题。
因此,需要根据具体情况选择适当的轧制压力。
连铸板坯热轧工艺参数优化对钢材质量的影响主要体现在以下几个方面。
首先,连铸板坯热轧工艺参数优化可以改善钢材的组织。
通过合理选择轧制温度、速度和压力等参数,可以控制晶粒尺寸和分布,从而提高钢材的显微组织均匀性和一致性。
其次,连铸板坯热轧工艺参数优化可以提高钢材的机械性能。
通过选择适当的轧制参数,可以增加钢材的抗拉强度、屈服强度和延伸率等机械性能指标,从而提高钢材的耐久性和适用性。
最后,连铸板坯热轧工艺参数优化还可以改善钢材的表面质量。
通过控制轧制参数,可以减少皱纹、划痕和银色条纹等表面缺陷,提高钢材的外观质量。
总之,连铸板坯热轧工艺参数优化及其对钢材质量的影响是一个复杂的系统工程,需要综合考虑多个因素。
只有通过合理选择和优化热轧工艺参数,才能得到高品质、高性能的钢材产品。