
第6章 数控铣加工中心编程与操作实例
数控铣床/加工中心编程与操作实例 2.CYCLE83 深孔钻削 CYCLE83(RTP,RFP,SDIS,DP,DPR,FDEP,FDPR,DAM, DTB,DTS,FRF,VARI),各参数意义如下:
RTP RFP SDIS DP DPR FDEP FDPR DAM DTB DTS FRF VARI Real Real Real Real Real Real Real Real Real Real Real Int 返回平面(绝对坐标) 参考平面(绝对坐标) 安全高度(无符号输入) 最后钻孔深度(绝对坐标) 相对参考平面的最后钻孔深度(无符号输入) 第一次钻孔深度(绝对坐标) 相对于参考平面的第一次钻孔深度(无符号输入) 递减量(无符号输入) 最后钻孔深度时的停顿时间(断屑) 起始点处和用于排屑的停顿时间 第一次钻孔深度的进给率系数 范围:0.001…1 加工类型:断屑=0 排屑=1
14.回参考点 (G74)
编程举例: N10 G74 X1=0 Y1=0 Z1=0; 说明:程序段中X1、Y1和Z1(在此=0)后编程的数值不识别, 必须写入。
数控铣床/加工中心编程与操作实例 15.G04 暂停 编程: G4 F G4 S
;暂停时间(s) ;暂停主轴转数
16.F 进给率 编程: F ;每分钟的进给率 进给率F的单位由G功能确定,即G94和G95。 G94——直线进给率,单位mm/min; G95——旋转进给率,单位mm/r(只有主轴旋转才有意义)。 17.S 主轴转速/旋转方向 M3——主轴正转 M4——主轴反转 M5——主轴停止
数控铣床/加工中心编程与操作实例
二、数控铣床和加工中心的坐标系 1.机床坐标系的确定
(1)Z坐标轴 在机床坐标系中,规定传递切削动力的主轴为Z坐标轴。 (2) X坐标轴 如果Z坐标是水平(卧式)的,当从主要刀具的主轴向 工件看时,向右的方向为X的正方向;如果Z坐标是垂直 (立式)的,当从主要刀具的主轴向立柱看时,X的正 方向指向右边。 (3)Y坐标轴 Y坐标轴根据Z和X 坐标轴,按照右手直 角笛卡儿坐标系确定
数控铣床/加工中心编程与操作实例
编程举例 如图1-37
图 1-37 中 心 钻 孔
G54 G17 G90 ;工件基本坐标系设定 T1D1 ;刀具选择 G00 X0 Y0 M03 S800 Z100 Z50 CYCLE82 (20., 0, 5., -35., 35., 0.1 ) ;调用钻孔循环 M05 M02
数控铣床/加工中心编程与操作实例
2.机床原点(机械原点) 机床原点一般设置在机床移动部件沿其坐标 轴正向的极限位置。 3.机床参考点 一般来说,加工中心的参考点为机床的自动换刀位置。
数控铣床/加工中心编程与操作实例
二、工作坐标系 工作坐标系是编程人员在编程和加工时使用 的坐标系,设置时一般用G92 或G54~G59 等指令。 编程人员以工件图样上某点为工作坐标系的 原点,称工作原点。工作原点一般设在工件的设 计工艺基准处,便于尺寸计算。
数控铣床/加工中心编程与操作实例
4.可编程的零点偏置(TRANS和ATRANS )
编程 TRANS X Y Z ;可编程的偏移,清除所有有关偏移、旋转、 比例系数、镜像的指令。 ATRANS X Y Z ; 可编程的偏移,附加于当前的指令。 TRANS ; 不带数值,清除所有有关偏移、旋转、比例系 数、镜像的指令。 TRANS/ATRANS指令要求一个独立的程序段。 编程举例 N20 TRANS X20. Y15. ;可编程零点偏移 N30 L10 ;子程序调用,其中包含带偏移的几何量 … N70 TRANS ;取消偏移 …
数控铣床/加工中心编程与操作实例
教学大纲
一、大纲说明 1.课程的性质和任务
本课程是一门传授数控铣床、加工中心相关理论和技能知 识的专业课。主要内容包括:数控铣床(SIEMENS系统)编程 与操作实例、加工中心(FANUC系统)编程与操作实例、华中 系统数控机床编程与操作实例。
数控铣床/加工中心编程与操作实例
数控铣床/加工中心编程与操作实例
18.刀具补偿 19.刀具T 用T指令编程可以选择刀具。有两种方法来执行: 一种是用T指令直接更换刀具,另一种是仅仅进行刀 具的预选,换刀还必须由M06来执行。选择哪一种, 必须在机床参数中确定。 20. 刀具补偿号D 一个刀具可以匹配1~9几个不同补偿的数据组 (用于多个切削刃)。用D及其相应的序号可以编制 一个专门的切削刃。如果没有编写D指令,则D1自动 生效;如果编程D0,则刀具补偿无效。
数控铣床/加工中心编程与操作实例 6.可编程的比例缩放(SCALE、ASCALE)
编程举例 N10 G17; X/Y平面 N20 L10; 编程的轮廓—原尺寸 N30 SCALE X2 Y2; X轴和Y轴方向的轮廓放大2倍 N40 L10 N50 ATRANS X2.5 Y18; 值也按比例放大 N60 L10; 轮廓放大和偏置
数控铣床/加工中心编程与操作实例
第二节 SINMENS系统数控铣床常用指令
一、常用指令
1.平面选择 G17 ~G19 2.绝对坐标和相对坐标 G90和G91指令分别对应着绝对坐标和相对坐标。 3.极坐标,极点定义(G110、G111、G112) 极坐标参数 极坐标半径RP=……极坐标半径是指该点到极点的距离。 极坐标角度AP=……极角是指与所在平面中的横坐标之 间的夹角(比如G17中的X轴)该角度可以是正角,也可 以是负角。
三、固定循环
1. 中心钻孔(CYCLE82) CYCLE82(RTP,RFP,SDIS,DP,DPR,DTB),各参数意义如下:
RTP RFP SDIS DP DPR DTB Real Real Real Real Real Real 返回平面(绝对坐标) 参考平面(绝对坐标) 安全高度(无正负符号输入) 最后钻孔深度(绝对坐标) 相对于参考平面的最后钻孔深度(无正负号输入) 到达最后钻孔深度时的停顿时间(断屑)
数控铣床/加工中心编程与操作实例
8.可设定的零点偏置 (G54~G59/G500/G53/G153) 9.可编程的工作区域限制(G25、G26、WALIMON、 WALIMOF
10.快速点定位G00指令 指令格式:G00 X_ Y_ Z_;
11.带进给率的直线插补G01指令 指令格式:G01 X_ Y_ Z_ F_; 注:F_进给速度,初始状态为㎜/min。 编程: G01 X Y Z F ;直角坐标系 G01 AP= RP= F ;极角坐标系 G01 AP= RP= Z F ;柱面坐标系(三维) 说明:另外还可以使用角度ANG= 进行线性编程
2.教学的基本要求
1)了解数控铣床、加工中心的分类及特点;掌握机床坐 标系和工作坐标系的建立原则和方法。 2)掌握数控铣床、加工中心的常用指令。 3)掌握固定循环的应用。 4)掌握参数方程(SIEMENS系统)、宏程序(FANUC 系统)的格式及应用。 5)掌握数控铣床、加工中心的操作。 6)运用数控编程的知识,进行零件加工工艺分析,完成 典型零件的加工程序编制。
数控铣床/加工中心编程与操作实例
编程举例(见图1-17)
图1-17
N5 G00 G90 G54 X40 Y48 Z5 S500 M03 ;刀具快速移动到P1三轴同 时运动,主轴转速 =500r/min,顺时针旋转 N10 G01 Z-12 F100 ;进刀到Z-12mm,进给速度为 100mm/min N15 X20 Y18 Z-10 ;刀具在空中沿直线运行到P2 N20 G00 Z100 ;快速移动抬刀 N25 M05 N30 M30 ;程序结束
3.教学中应注意问题
1)本课程实践性较强,讲课时应注重理论、实际的结合。本课 程适合采用一体化教学。 2)注意培养学生掌握解决实际问题的能力。
数控铣床/加工中心编程与操作实例
第一章 SIEMENS系统数控铣床 编程与操作实例
教学要求:
1.了解数控铣床的分类及特点;掌握机床坐标系和工作坐标系的 建立原则和方法。 2.掌握数控铣床常用指令。 3.掌握固定循环的应用。 4.掌握参数方程(SIEMENS系统)的格式及应用。 5.掌握数控铣床的操作。 6.运用数控编Байду номын сангаас的知识,进行零件加工工艺分析,完成典型零件 的加工程序编制。
M02
M03 M04 M05 M06
在程序的最后一段被写入
在机床数据有效时用M6更换刀具,其他情况下 用T指令进行
数控铣床/加工中心编程与操作实例
二、刀具下刀、进退刀方式的确定
1.刀具下刀方式 2.刀具的进退刀方式 进退刀方式在铣削加工中是非常重要的,二维轮廓 的铣削加工常见的进退刀方式有垂直进刀、侧向进刀和 圆弧进刀方式。
图1-29 G41、G42的判定
数控铣床/加工中心编程与操作实例
(2)取消刀尖半径补偿(G40) 用G40取消刀尖半径补 偿 (3)刀具半径补偿的作用 刀具半径补偿除方便编程外还 可以用改变刀补大小的方法,实现同一程序进行粗、精加工。 粗加工刀补=刀具半径+精加工余量 精加工刀补=刀具半径+修正量 22.子程序 子程序的结构与主程序的结构一样,子程序也是在最后 一个程序段中用M2结束序运行,子程序结束后返回主程序。 程序结束除了用M2指令外,还可以用RET指令结束子程序。
数控铣床/加工中心编程与操作实例
12.圆弧插补:G02、G03功能
G02——顺时针方向圆弧插补;
G03——逆时针方向圆弧插补。
图1-19 用G02/G03圆弧编程的方法(举例:X/Y轴)
数控铣床/加工中心编程与操作实例 编程 G02/G03 X Y I J ; 圆弧终点和圆心 G02/G03 CR= X Y ; 半径和圆弧终点 G02/G03 AR= I J ; 圆心角和圆心 G02/G03 AR= X Y ; 圆心角和圆弧终点 G02/G03 AR= RP ; 极坐标和极点圆弧 CR=- 中的负号说明圆弧段大于半圆; CR=+ 中的正号说明圆弧段小于或等于半圆 13.螺旋插补(G2/G3、TURN)
数控铣床加工中心编程实例PPT资料
一、根据图样要求、毛坯及前道工序加工情况(qíngkuàng),确定 工艺方案及加工路线
1、用已加工过的底面为定位基准(jīzhǔn),用通用台虎钳 夹紧工件左右两侧面,台虎钳固定于铣床工作台上 2、工序(gōngxù)顺序:
〔1〕加工凸台
(分粗、精铣〕
第四页,共13页。
〔2〕加工(jiā gōng)槽
二、选择(xuǎnzé)机床设备
O点作ቤተ መጻሕፍቲ ባይዱ对刀点。 G02X-25Y25R10
G0X-50Y-50S500M03 数控铣床加工中心(zhōngxīn)编程实例 1、用已加工过的底面为定位基准(jīzhǔn),用通用台虎钳夹紧工件左右两侧面,台虎钳固定于铣床工作台上 平安(píng ān)平面设为5mm 小结(xiǎojié) G41X8Y-35D02M08 小结(xiǎojié) 1、用已加工过的底面为定位基准(jīzhǔn),用通用台虎钳夹紧工件左右两侧面,台虎钳固定于铣床工作台上
G90 G54 坐标系。
绝对编程方式,调用G54工件
G00 X-100.0 Y0.0
刀具(dāojù)快速进
给至起刀点。-100=-〔刀具(dāojù)半径+工件
长度/2+下刀间隙〕。
G43 Z20.0 H01 执行1号刀长度补偿使刀具 (dāojù)快速进给到Z方向20处。
第十三页,共13页。
数控铣床加工中心(zhōngxīn) 编程实例
第一页,共13页。
内容 (nèiróng)
1、按加工工艺完成零件的数控加工 程 序编制 2、用同一加工程序(chéngxù)完成粗、精加工
〔通过不同刀具半径(bànjìng)补偿值〕
第二页,共13页。
数控铣削加工工艺与编程实例
第三章
数控铣床与加工中心编程与操作
3)钻各光孔、螺纹孔的中心孔。φ12H8mm孔精度等级 IT7,表面粗糙度Ra值为0.8μm,为保证垂直度,防止钻 偏,按钻中心孔→钻孔→扩孔→铰孔加工方案。
第三章
数控铣床与加工中心编程与操作
4)钻、扩、锪、铰φ12H8mm光孔和φ16mm的台阶孔; φ16mm孔在φ12mm孔基础上锪至要求尺寸即可。
第三章
数控铣床与加工中心编程与操作
3.6 典型零件的编程与操作
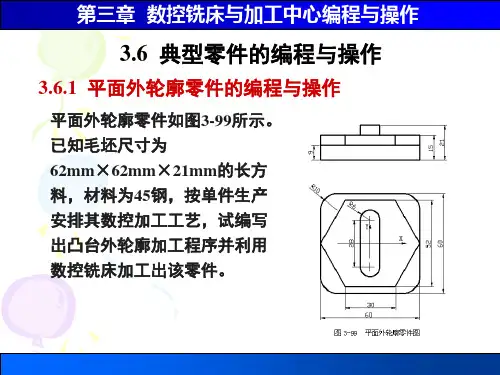
3.6.1 平面外轮廓零件的编程与操作
平面外轮廓零件如图3-99所示。 已知毛坯尺寸为 62mm×62mm×21mm的长方 料,材料为45钢,按单件生产 安排其数控加工工艺,试编写 出凸台外轮廓加工程序并利用 数控铣床加工出该零件。
第三章
第三章
数控铣床与加工中心编程与操作
2.编制参考程序 1)认真阅读零件图,确定工件坐标系。根据工件坐标系 建立原则,X、Y向加工原点选在φ60H7mm孔的中心, Z向加工原点选在B面(不是毛坯表面)。工件加工原点 与设计基准重合,有利于编程计算的方便,且易保证零 件的加工精度。Z向对刀基准面选择底面A,与工件的定 位基准重合,X、Y向对刀基准面可选择φ60H7mm毛坯 孔表面或四个侧面。 2)计算各基点(节点)坐标值。如图3-112所示各圆的 圆心坐标值见表3-32。
第三章
4.评分标准
数控铣床与加工中心编程与操作
第三章
数控铣床与加工中心编程与操作
1.确定加工工艺 (1)加工工艺分析 按长径比的大小,孔可分为深孔和浅孔两类。 (2)加工过程 确定加工顺序时,按照先粗后精、先面后孔的原则,其 加工顺序为: 1)编程加工前,应首先钻孔前校平工件、用中心钻钻 6×φ8mm的中心孔; 2)同φ10mm铣刀铣削型腔; 3)用φ8mm钻头钻6×φ8mm的通孔,加工路线: L→M→N→I→J→K;
加工中心编程操作与实例
加工中心编程操作与实例一、加工中心编程操作步骤1.了解加工中心的基本结构和功能特点:加工中心通常由工作台、主轴、刀库、刀库换刀器、切削液系统等组成。
不同的加工中心可能会有不同的结构和功能,因此在进行编程操作之前,需要对具体的加工中心进行了解。
2.制定加工工艺:根据产品的要求和加工中心的能力,制定出适合的加工工艺。
包括选择合适的切削工具、切削速度、进给速度、进给深度等。
3.绘制零件CAD图纸:根据产品的要求,使用CAD软件绘制出产品的三维图形。
图纸中应包含零件的几何尺寸、加工面等重要信息。
4.转换为加工程序:将CAD图纸转换成加工中心识别的加工程序。
常用的编程语言有G代码和M代码。
G代码用于控制各个轴的运动,M代码用于控制辅助功能,如冷却液的开关等。
5.生成刀补偿:根据加工工艺和切削工具的尺寸,计算出刀补偿的数值,并在加工程序中进行设置。
刀补偿可以纠正因刀具磨损或切削力变化导致的尺寸偏差。
6.模拟验证:在实际加工之前,可以使用加工中心的仿真软件对加工程序进行模拟验证。
模拟过程中可以检查加工路径、切削条件等,确保程序的正确性。
7.上传加工程序:将编写好的加工程序上传到加工中心的控制系统中。
可以通过U盘、网络等方式进行上传。
8.运行加工程序:在加工中心上选择对应的加工程序,并进行短暂的手动操作,确认加工路径和其他参数均正确无误后,即可启动自动化加工。
二、加工中心编程操作实例1.钻孔加工:假设要对一块工件进行多个孔的钻孔加工。
首先根据孔的尺寸和位置,在CAD软件中绘制相应的图形。
然后将图形转换成加工程序,设置好刀补偿和切削参数。
最后上传程序到加工中心,进行自动化加工。
2.铣削加工:假设要对一块工件进行表面铣削加工。
首先根据工件的形状,在CAD软件中绘制出相应的曲面。
然后将曲面转换成加工程序,设置好刀补偿和切削参数。
最后上传程序到加工中心,进行自动化加工。
3.雕刻加工:假设要在一块工件上进行精细的雕刻加工。
数控铣床(加工中心)编程与操作课件
第四章 SIEMENS802S编程
第二节 快速定位G00
数控机床的快速定位动作用G0指令指定,执行G0指令,刀具按照机床的 快进速度移动到终点。实现快速定位,其指令格式如下: G0 X Y Z G0为模态指令,在绝对值编程方式中,X、Y、Z代表刀具的运动终点坐 标。
第三章 FANUC编程
第四节 圆弧G02、G03
整圆 加工整圆(全圆),圆弧起点和终点坐标值相同,必须用格式2,带有圆心 (I、J、K)坐标的圆弧编程格式。
G02 X Y Z I J 顺时针铣整圆 G03 X Y Z I J 逆时针铣整圆
注意:半径R无法判断圆弧走向,故不用。
第三章 FANUC编程
第三章 FANUC编程
第五节 刀具补偿
2.刀具半径补偿(G40、G4l、G42) 刀具半径补偿功能用于铣刀半径的自动补偿。根据刀具半径和编程轮廓, 数控系统自动计算刀具中心点移动轨迹的功能,称为刀具半径补偿功能。 G41 G00 X Y 在快速移动时进行刀具半径左补偿的格式; G42 G00 X Y 在快速移动时进行刀具半径右补偿的格式。 G41 G01 X Y 在进给移动时进行刀具半径左补偿的格式; G42 G01 X Y 在进给移动时进行刀具半径右补偿的格式。 G40 撤销刀具补偿,一般单独使用程序段。
第三章 FANUC编程
第二节 快速定位G00
数控机床的快速定位动作用G00指令指定,执行G00指令,刀具按照机床 的快进速度移动到终点。实现快速定位,其指令格式如下: G00 X Y Z G00为模态指令,在绝对值编程方式中,X、Y、Z代表刀具的运动终点坐 标。程序中G00亦可以用G0表示。
第三章 FANUC编程
• 加工中心是一种备有刀库并能自动更换刀具对 工件进行多工序加工的数控机床,是具备两种 机床功能的组合机床,
数控钻铣加工中心编程方法及步骤【教程】
数控铣削(加工中心)编程概述加工中心是具有刀库,能够自动换刀的镗铣类机床。
加工中心除自动换刀之外与数控铣床基本一致。
一、数控铣床(加工中心)的加工特点加工中心是一种工艺围较广的数控加工机床,能实现三轴或三轴以上的联动控制,进行铣削(平面、轮廓、三维复杂型面)、镗削、钻削和螺纹加工。
加工中心特别适合于箱体类零件和孔系的加工。
加工中心特别适合单件、中小批量的生产,其加工对象主要是形状复杂、、工序较多、精度要求高,一般机床难以加工或需使用多种类型的通用机床、刀具和夹具,经多次装夹和调整才能完成加工的零件。
二、数控铣床(加工中心)的编程特点1.数控铣床(加工中心)可用绝对值编程或增量值(相对坐标)编程,分别用G90/G91指定。
2.手工编程只能用于简单编程,对复杂的编程广泛采用自动编程。
三、数控铣床(加工中心)的选择加工中心分立式、卧式和复合;三轴或多轴。
最常见的是三轴立式加工中心。
立式加工中心的主轴垂直于工作台,主要适用于加工板材类、壳体类零件,形状复杂的平面或立体零件、以及模具的、外型腔等,应用围广泛。
卧式加工中心的主轴轴线与工作台台面平行,它的工作台大多为由伺服电动机控制的数控回转台,在工件一次装夹中,通过工作台旋转可实现多个加工面的加工,适用于加工箱体、泵体、壳体等零件加工。
复合加工中心主要是指在一台加工中心上有立、卧两个主轴或主轴可90°改变角度,因而可在工件一次装夹中实现五个面的加工。
四、数控铣床(加工中心)刀具加工中心对刀具的基本要:✓良好的切削性能能承受高速切削和强力切削并且性能稳定;✓较高的精度刀具的精度指刀具的形状精度和刀具与装卡装置的位置精度;✓配备完善的工具系统满足多刀连续加工的要求。
加工中心的刀具主要有:立铣刀、面铣刀、球头刀、环形刀(牛鼻刀)、钻头、镗刀等。
面铣刀常用于端铣较大的平面;立铣刀的端刃切削效果差,不能作轴向进给;球头刀常用于精加工曲面,刀具半径需要小于凹曲面半径。
数控铣床及加工中心编程与操作课件

刀具调整:根据加工需求调整刀具 的角度和位置
添加标题
添加标题
添加标题
添加标题
刀具安装:确保刀具正确安装,避 免出现安全问题
刀具维护:定期对刀具进行维护和 保养,延长使用寿命
工件装夹与定位方法
装夹方式:了解不同装夹方式的特点和使用场合 定位方法:掌握常用的定位方法,如划线定位、点定位等 夹具选择:根据工件形状和加工要求选择合适的夹具 操作技巧:掌握正确的装夹和定位操作技巧,提高加工效率和质量
数控铣床及加工中心维护与保 养
设备日常维护与保养要求
定期检查设 备各部件的 紧固件是否 松动,及时 紧固
定期清理设 备表面灰尘, 保持设备清 洁
定期检查设 备的润滑系 统,确保设 备润滑良好
严格按照设 备操作规程 进行操作, 避免设备超 负荷运行
定期对设备 进行维护保 养,确保设 备正常运行
常见故障诊断与排除方法
数控铣床及加工中心操作基础
设备操作规程及安全注意事项
设备操作规程: 详细介绍数控 铣床及加工中 心的操作步骤
和注意事项
安全注意事项: 强调操作过程 中的安全问题
和防范措施
设备维护保养: 介绍设备的日 常维护和保养
方法
故障排除与维 修:介绍设备 常见故障的排 除方法和维修
流程
刀具选择与安装方法
刀具类型:根据加工需求选择合适 的刀具类型
总结与展望
本次课程重点内容回顾
数控铣床及加工中心的基本概念和特点 编程语言和编程方法 加工中心的操作流程和注意事项 加工实例分析和经验分享
未来发展趋势预测与展望
数控铣床及加工中心技术不断 创新
智能化、自动化程度不断提高
加工精度和效率不断提升
数控铣常用指令及编程实例
数控铣床常用编程指令
2、刀具长度补偿G43,G44,G49
1)作用:刀具长度补偿是用来补偿刀具长度方向尺寸的 变化.数控机床规定传递切削动力的主轴为Z轴,所以通 常是在Z轴方向进行刀具长度补偿。
在编写工件加工程序时,先不考虑实际刀具的长度,而是按照 标准刀具长度或确定一个编程参考点进行编程,当实际刀具长度和 标准刀具长度不一致时,可以通过刀具长度补偿功能实现刀具长度 差值的补偿。这样,避免了加工运行过程中要经常换刀,而且每把 刀具长度的不同给工件坐标系的设定带来的困难。否则,如果第一 把刀具正常切削工件 后更换一把稍长的刀具,若工件坐标系不变, 零件将被过切。
• 4、数控程序
O0014 G92 X0 Y0 Z10; M03 S1000; G00 X-10; Z-12; G41 G01 X0 Y0 D01 F100;
• 4、子程序不能单独运行。
例二:如图所示,加工两个相同的工件,试编写其加工程序.
切深10mm。
y
30 60
30
40
R10
X
数控铣床编程实例四
• 盖板零件的数控加工
R25
Q
P
20 φ40
2*φ8 10
35
R15
80
12
100
• 本加工实例为盖板零件的外轮廓,毛坯材料为铝板.(注: 毛坯上φ40和2×φ8的孔已加工完毕)
• X0 Y-65.0
• X-45.0 Y-75.0
• G40 X-65.0 Y-95.0 (
)
• G00G49Z100
• M02
R25
X
P4
P5
R65
P3 P2
(-45,-40)
P1 (-45,-75)
加工中心最详细讲解编程操作实例
加工中心最详细讲解编程操作实例加工中心是一种高效率、高精度的机床,广泛应用于各种金属加工领域。
它能够通过数控系统控制刀具的运动轨迹,实现复杂零件的加工。
在加工中心的编程操作中,常用的编程语言有G代码和M代码。
本文将详细讲解加工中心的编程操作,并给出一个实例。
编程前的准备工作:在编程前,我们需要了解机床的结构和加工工艺要求,还需要获取零件的图纸和加工工艺流程,以便于编写合理的程序。
编写程序的步骤:1.选择编程方式:根据实际情况选择直线插补编程方式或者圆弧插补编程方式。
2.设置坐标系:根据机床的坐标系,设置工件坐标系或者机床坐标系。
3.定义刀具:根据刀具尺寸和刀补,定义刀具的参数和类型。
4.设定工件原点:确定工件坐标系的原点位置,以便于后续运动的参考。
5.运动轨迹描述:根据加工图纸,描述刀具的运动轨迹,包括直线运动和圆弧运动等。
6.切削数据设定:根据加工要求,合理设定切削速度、进给速度和切削深度等参数。
7.编写完整程序:将以上步骤编写成完整的程序,包括G代码和M代码。
编程实例:下面以一个简单的加工任务为例,进行编程操作的详细讲解。
加工任务:在一块正方形工件上加工一个圆形凸起。
1.设置坐标系:假设工件坐标系原点为工件的左下角。
G90G54G17G49G402. 定义刀具:假设使用直径为10mm的铣刀。
T1M6S30003. 设定工件原点:假设工件原点为距离工件底边10mm的位置。
G92X10Y104.运动轨迹描述:以一定的半径和角度,描述刀具的运动轨迹。
G1Z5G3X30Y30I20J205. 切削数据设定:设定切削速度为1000mm/min,进给速度为200mm/min。
F1000F2006.编写完整程序:将以上步骤组合成完整的程序。
%O001(加工程序)G90G54G17T1M6S3000G92X10Y10G1Z5G3X30Y30I20J20G1Z5M30以上就是一个简单的加工中心编程操作的实例。
数控编程——第六章 加工中心的编程
第六章加工中心的编程第一节加工中心编程概述加工中心(Machiningenter)简称MC,是由机械设备与数控系统组成的使用于加工复杂形状工件的高效率自动化机床。
加工中心最初是从数控铣床发展而来的。
与数控铣床相同的是,加工中心同样是由计算机数控系统(CNC)、伺服系统、机械本体、液压系统等各部分组成。
但加工中心又不等同于数控铣床,加工中心与数控铣床的最大区别在于加工中心具有自动交换刀具的功能,通过在刀库安装不同用途的刀具,可在一次装夹中通过自动换刀装置改变主轴上的加工刀具,实现钻、镗、铰、攻螺纹、切槽等多种加工功能。
一、加工中心编程的特点加工中心是将数控铣床、数控镗床、数控钻床的功能组合起来,并装有刀库和自动换刀装置的数控镗铣床。
立式加工中心主轴轴线(z轴)是垂直的,适合于加工盖板类零件及各种模具;卧式加工中心主轴轴线(z轴)是水平的,一般配备容量较大的链式刀库,机床带有一个自动分度工作台或配有双工作台以便于工件的装卸,适合于工件在一次装夹后,自动完成多面多工序的加工,主要用于箱体类零件的加工。
由于加工中心机床具有上述功能,故数控加工程序编制中,从加工工序的确定,刀具的选择,加工路线的安排,到数控加工程序的编制,都比其他数控机床要复杂一些。
加工中心编程具有以下特点:1)首先应进行合理的工艺分析。
由于零件加工工序多,使用的刀具种类多,甚至在一次装夹下,要完成粗加工、半精加工与精加工、周密合理地安排各工序加工的顺序,有利于提高加工精度和提高生产效率;2)根据加工批量等情况,决定采用自动换刀还是手动换刀。
一般,对于加工批量在10件以上,而刀具更换又比较频繁时,以采用自动换刀为宜。
但当加工批量很小而使用的刀具种类又不多时,把自动换刀安排到程序中,反而会增加机床调整时间。
3)自动换刀要留出足够的换刀空间。
有些刀具直径较大或尺寸较长,自动换刀时要注意避免发生撞刀事故。
4)为提高机床利用率,尽量采用刀具机外预调,并将测量尺寸填写到刀具卡片中,以便于操作者在运行程序前,及时修改刀具补偿参数。
加工中心编程操作与实例
加工中心编程操作与实例加工中心是一种集铣、钻、攻、镗、锯等多种工艺于一体的数控机床,它广泛应用于航空、航天、汽车、模具等行业。
加工中心编程操作是指根据零部件的要求和加工中心的功能,编写加工程序,实现自动化加工。
下面将详细介绍加工中心编程操作的步骤,并给出一个实际的编程示例。
1.确定工件加工的工艺要求,包括尺寸、形状、表面粗糙度等。
根据工艺要求选择合适的切削刀具、切削参数以及加工顺序。
2.绘制工件的几何图形,可以使用CAD软件或手绘。
在图纸上标注加工的尺寸和位置,便于后续程序的编写。
3.编写加工程序。
加工程序通常使用G代码和M代码编写。
G代码描述刀具的运动轨迹,M代码描述辅助功能的操作,如冷却、换刀等。
编写加工程序需要根据加工中心的控制系统来确定合适的指令格式和语法。
4.调试程序并进行仿真。
在编写完加工程序后,需要通过加工中心的仿真软件进行验证,模拟加工过程,确保程序的正确性和可行性。
如果有错误或问题,及时修改和调整。
5.导入程序到加工中心。
将调试完成的加工程序导入到加工中心的控制系统中,准备开始加工。
在导入程序之前,需要确保程序与机床的通讯设置正确无误。
6.加工中心的自动加工操作。
加工中心的自动加工操作可以根据程序的要求,自动完成工件的加工过程。
加工过程中需要监控切削力和刀具磨损情况,及时进行调整和更换。
下面给出一个加工中心编程操作的实例,以便更加具体地了解:假设有一个航空零部件的加工任务,工件材料为铝合金,要求加工出一组孔眼和螺纹孔。
1.根据工艺要求,选择合适的铣刀和钻头,并确定加工参数,如切削速度、进给速度、切削深度等。
2.使用CAD软件绘制工件的几何图形,标注加工尺寸和位置。
确定孔眼和螺纹孔的直径和深度。
3.编写加工程序。
例如,孔眼的加工程序如下:G90G54G17G0X-20.Y-20.S3000M3G43Z100.H1M9M5G28G91Z0M304.通过加工中心的仿真软件对加工程序进行验证和调试,检查运动轨迹和加工顺序是否正确,调整切削参数。