
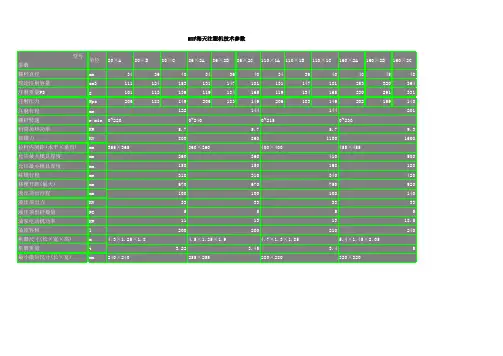
注塑机技术参数
注塑机相关技术参数注塑机技术参数 7注塑机维修及保养常识注塑机安装及使用时注意事项:①仔细阅读说明书,熟悉机器结构,了解操纵面板、仪表面板上各电器开关、仪表及电器元件的作用。
②按电器部分说明的要求接上总电源,用户使用的电压必须与本机电源设备的额定电压相符合,并按电气安全规程要求,将机器的外壳妥然接地。
③开动机器前,检查一下各控制按钮、主令开关、电器元件、触点等接线是否松动,并将各开关置于'断开'位置。
④将工作方式选择开关QC置于手动或调整位{TodayHot}置时,才能启动电机。
启动电机时,应观察它的旋转方向是否正确,如不正确,应调整电源的程序,电脑在手动时起动电机。
⑤机器不运行时,就将总电源断开,操纵板各按纽和主令一必须处于'断'的位置。
⑥在正常使用过程中应定期对电器元件予以保养、检查各电器元件接点有无松动、行程开关是否可靠、配电箱内应保持清洁干燥,从而使电器元件能正常工作,延长使用寿命。
2、机器的维护和保养:①机械部分a、保持机器各部位的清洁和环境整齐是生产优质产品的前提。
b、每天对润滑部件加油1-2次,注意润滑管道畅通。
c、经常检查各部件的螺钉、螺母有否松动,予以拧紧。
d、料斗必须加盖,防止杂物落入,加入的回用塑料原料要特别注意铁屑、螺钉等不得混入,以免损坏机器的螺杆料筒。
②液压部分a、经常注意冷却水的畅通,观察油温不得超过55℃。
{HotTag}b、每三个月清洗油液过滤网一次,每年更换液压油一次,并清洗油箱,冷却水不得渗入油箱。
c、经常检查各管道的卡套螺母有无松动,予以拧紧,检查高压软管有无'肿瘤'等弊病并及时更换。
d、根据机器工作情况,每半年到一年更换一次油缸及活塞杆的密封元件。
③电器部分a、经常保持电气、控制箱的清洁和干燥,油、水不得流入电器箱、控制箱内。
b、经常检查电器箱内接头各接点有无松动,并予以拧紧。
c、电器元件损坏,必须根据原有型号更换,不得任意替代。
d、保险丝熔断后不得使用铜丝代替。
3、机器常见故障及排除方法:a、油泵电动机不起动:原因1、电源供应断开。
原因2、电动烧坏发出焦味或冒烟。
原因3、油泵卡死。
解决:1、检查电源三相供应是否正常:N线是否接妥;自动断路器是否跳闸;配电箱内的交流接触器是否通电吸合?2、更换电动机。
3、清洗或更换油泵b、不会合模原因1、安全门行程开关接线松、断开或损坏。
原因2、合模电磁阀的线圈烧坏或有杂物进入阀体内卡住阀芯移动。
原因3、换向阀芯复位不妥。
原因4、顶杆没有退回解决:1、接好线头或更换行程开关。
2、清洗启、合模电磁阀或更换。
3、清洗换向阀4、检查顶杆动作是否正常。
C、不会预塑或预塑太慢原因1、行程开关位置不当或电位尺位置不当。
原因2、节流阀调整不当。
原因3、预塑电磁阀的线圈坏或有杂物进入阀体内卡住阀芯移动。
原因4、加热温度不足,引起液压马达过载。
解决:1、调整行程开关或电位尺位置。
2、调整到适当的流量。
3、清洗或更换预塑电磁阀按照规格修理或更换。
4、检查料筒上的回热系统是否正常(这时就停止预塑动作)D、不会调模原因1、拉杆螺母不清洁或无润滑油而卡死。
原因2、调模电磁阀的线圈烧坏或有杂物进入阀体内,卡住阀芯移动。
解决:1、清洁拉杆或调螺母,修复卡死之处,添加润滑油。
2、清洗或更换电磁阀。
注塑成型缺陷分析与对策产品发脆往往由于物料在注塑过程中降解或其他原因。
⑴注塑问题:<1>料筒温度低,提高料筒温度;<2>喷嘴温度低,提高它;<3>如果物料容易热降解,则降低料筒喷嘴温度;<4>提高注射速度;<5>提高注射压力;<6>增加注射时间;<7>增加全压时间;<8>模温太低,提高它;<9>制件内应力大,减少内应力;<10>制件有拼缝线,设法减少或消除;<11>螺杆转速太高因而降解物料。
⑵模具问题:①制品设计太薄;②浇口太小;③分流道太小;④制品增加加强筋、圆内角。
⑶物料问题:①物料污染;②物料未干燥好;③物料中有挥发物;④物料中回料太多或回料次数太多;⑤物料强度低。
⑷设备问题:①塑化容量太小;②料筒中有障碍物促使物料降解尺寸不准原因一:成型用胶料胶料的流动性过强,向上收缩率有差异原因二:注塑机及注塑条件1.射胶压力太低2.保压太低3.模温不适当4.冷却时间太短5.锁模力不足够原因三:产品及模具设计1.产品的尺寸公差太严格2.模具不够刚硬3.入水形式和位置不当飞边1:锁模力不足时,模板有可能被模穴内的高压撑开,熔胶溢出,产生毛边2:塑料计量过多,过量的熔胶被挤入模穴,模板有可能被模穴内的高压撑开,熔胶溢出,产生毛边。
3:料管温度太高,熔胶太稀,容易渗入模穴各处的间隙,产生毛边4:4.射压过高保压压力太大解决方法1.确认锁模力是否足够。
2.确认计量位置是否正确。
3.降低树脂温度和模具温度。
4.检查射出压力是否适当。
5.调整射速。
6.变更保压压力或转换位置。
以上问题都解决了,还有飞边(1)钳工研配没到位(2)钳工研合没法到位,因为此分型面处加工时缺肉太多(程序原因,刀具原因,操做者原因及磕碰等等),须烧焊钳工最喜欢ABS等塑料的活PP则反之会胶线会胶线是原料在合流处产生细小的线,由于没完全融合而产生,成品正、反面都在同一部位上出现细线,如果模具的一方温度高,则与其接触的会胶线比另一方浅。
1 提高原料温度,增加射出速度则会胶线减小.2 提高模具温度,使原料在模具内的流动性增加,则原料会合时温度较高,使其会胶线减小.3 CATE 的位置决定会胶线的位置,基本上会胶线的位置都进胶方向一致.4 模具中间有油或其它不易挥发成分,则它们集中在结合处融合不充分而成会胶线,5 受模具结构的影响,完全消除会胶线是不可能的,所以调机时不要约束在去除会胶线方面,而是将会胶线所产生的不良现象控制中最小限度,这一点更为重要. 成型机原料温度低,流动性不足射出压力低射出速度慢灌嘴冷料或太长灌嘴处变形造成阻力大(压力损失)模具模具温度低模具内排气不良GATE 位置不良GATE 流道过小从GATE 到会胶线产生位置的距离过长(L/T的关系)模具温度不平衡原料原料流动性不良原料固化速度快原料烘干不足另:塑性成型中缺陷是不可避免的,而且是相互联系的得,我们所能做的只是:将各种缺陷的程度降到工艺允许的范围,或是降到我们能力所能达到的范围,能否得到完美的产品就看天意了!哈哈。
鄙人一点粗见。
我个人认为除了芯子造成的会胶线外,产品的厚度不均是造成会胶线的主要原因,所以要解决这类会胶线最好通过修改模具来解决。
处理交融线主要还在模具上,改进主浇口和流道的大小,试用浇口的进料方式和位置,考虑模具的排气位置,应该可以解决这种现象。
一般密而多的芯子产生的胶线比较难处理,产品设计人员应该考虑产品的表明处理,比如产品表明的沙底或花纹、皮纹可以有效的掩盖胶线。
翘曲射出时,模具内树脂受到高压而产生内部应力,脱模后,成品两旁出现变形弯曲,薄壳成型的产品容易产生变形。
1 成型品还没有充分冷却时,进行顶出,通过顶针对表面施加压力,所以会造成翘曲或变形。
2 成型品各部冷却速度不均匀时,冷却慢收缩量加大,薄壁部分的原料冷却迅速,粘度提高,引起翘曲。
3 模具冷却水路位置分配不均匀,须变更温度或使用多部模温机调节。
4 模具水路配置较多的模具,最好用模温机分段控制,已过到理想温度。
成型机原料温度低,流动性差,保压高,保压时间长,射出压力高,射出速- 度慢,冷却时间短模具模具温度低,模具上有温差,模具冷却不均匀不充分,脱模不良原料原料的流动性不够还有塑料件设计问题----主要是壁厚均匀度除了壁厚均匀度之外.冷却系统也不可忽视熔接痕产品接痕通常是由于在拼缝处温度低、压力小造成。
⑴温度问题:①料筒温度太低;②喷嘴温度太低;③模温太低;④ 拼缝处模温太低;⑤ 塑料熔体温度不均。
⑵注塑问题:① 注射压力太低:② 注射速度太慢。
(3)模具问题:<1>拼缝处排气不良;<2>部件排气不良;<3>分流道太小;<4>浇口太小;<5>三流道进口直径太小;<6>喷嘴孔太小;<7>浇口离拼缝处太远,可增加辅助浇口;<8>制品壁厚太薄,造成过早固化;<9>型芯偏移,造成单边薄;<10>模子偏移,造成单边薄<11>制件在拼缝处太薄,加厚;<12>充模速率不等;<13>充模料流中断。
(4)设备问题:①塑化容量太小;②料筒中压力损失太大(柱塞式注压机)。
⑹物料问题:①物料污染;②物料流动性太差,加润滑剂改善流动性粘模模具:1 顶出机构不够完善2 抛光不够(脱模方向太粗糙)3 检查模具是否有倒勾和毛刺。
4 检查脱模机构动作先后顺序。
成形:1 注射压力太大致使撑模。
2 保压太大致使撑模。
3 料温太高致使塑料变脆。
4 模温太低。
5 射料不足。
粘模有时和设计也有很大关系,理论上要求,产品要落在动模上,但是有时会落在定模,上述的说法很对,但是如果设计时,动模的粘力没有定模大时,肯定会粘模。
这也是设计时最要注意的地方。
对抛光不良,我有些体会。
曾设计风轮,高约160,10多个风叶,风叶宽2,每个风叶下两个2MM顶杆,拔模斜度0.125度,顶出时,顶杆全都弯了而塑件纹丝不动,可见抱紧力多大。
当时大家议论纷纷,有领导认为模具结构不合理须重新设计等等。
我请教了我认为很有经验一位注塑工艺师告我道:抛光不好。
我坚持了这一看法认为先再次抛光看结果再说。
抛了约有三天(窄缝极难抛还要求对接处合牙)一试模顺利顶出。
后来,类似的模具又交给我设计,注意了抛光,第一次试模就OK。
也可能是脱模斜度不够包括模具冷却水道的均衡性都是非常重要的注塑不满注塑不满的主要原因是计量不够及熔体因冷却或流动性(熔融指数低)的原因。
解决主要是从以下方面着手:材料提高材料的流动性,根据流动比选择适当的熔融指数材料模具1.浇口加大及抛光流道,减小进胶阻力。
2.增加排气。
3.冷却水道设计预防有过冷部份产品1.预防有过薄的结构工艺1.尽可能提高注塑温度及模具温度,增加材料的流动性2.尽可能提高注塑速度和压力,缩短产品填充时间3.稍增加保压时间和压力,以利二次补料4.稍增加背压(作用不太)注塑机检查是否堵塞。
内应力注射模塑制品的内应力是由于成型加工不当、温度变化、溶剂作用等原因所产生的应力。
其本质就是高弹变形被冻结在制品内而形成的。
内应力会影响模塑制品的性能,还会使制品在垂直于流动方向的力学强度降低,造成塑品开裂。
内应力有取向应力、体积温度应力、与制品脱模时的变形应力。
HT海天注塑机技术参数培训讲学
KN
mm 410×410
mm
mm
mm
mm
mm
KN
PC
KW
l
m
4.83×1.26×1.96
HTF海天注塑机技术参数
参数
型号 单位 80×A
80×B
80×C
86×2A 86×2B 86×2C 110×1A 110×1B 110×1C 160×2A 160×2B 160×2C
螺杆直径
mm
34
36
40
34
36
40
34
36
40
40
45
48
理论注射容量
cm3
111
124
153
131
147
181
131
mm
KN
PC
KW
l
m
8.7×2.3×2.7
t
mm 570×570
90
90
100
2519 2799 3456
2292 2547 3145
142
228
184
397
0~110
41.85
5300
980×980
820
350
820
1640
200
158
17
55 37+37
1250
10.1×2.6×3.8
30
690×690
1239
900
972
1127
157
208
180
257
0~180
17.25
3000
710×710
660
250
660
1260
海天注塑机技术参数表
海天注塑机技术参数表
海天注塑机技术参数表
内容来源网络,由“深圳机械展(11万㎡,1100多家展商,超10万观众)”收集整理!
更多cnc加工中心、车铣磨钻床、线切割、数控刀具工具、工业机器人、非标自动化、数字化无人工厂、精密测量、3D打印、激光切割、钣金冲压折弯、精密零件加工等展示,就在深圳机械展.
内容来源网络,由“深圳机械展(11万㎡,1100多家展商,超10万观众)”收集整理!
更多cnc加工中心、车铣磨钻床、线切割、数控刀具工具、工业机器人、非标自动化、数字化无人工厂、精密测量、3D打印、激光切割、钣金冲压折弯、精密零件加工等展示,就在深圳机械展.。
国产注塑机型号及主要技术参数

目前,国内生产注塑机的厂家有多个,表3-5仅列出部分注塑机生产厂的注塑机型号及主要技术参数。
表3-6是大连华大机械有限公司生产注塑机型号及主要技术参数。
表3-7是江苏无锡市格兰机械有限公司生产注塑机型号及主要技术参数。
表3-5国产注塑机型号及主要技术性能参型号XS-Z-30XS-Z60SZA-YY60XS-ZY125XS-ZY125(A)X&-ZY250XS-ZY250(A)XS-ZY350(G54-S200/400)理论注射量(最大)/cm3306062125192250450200〜400螺杆(柱塞)直径/mm-28-38354242505055注射压力/MPa119122119150130130109注射行程/mm13017080115160160160160注射时间/s2摞杆转速(r/min)25〜16029、43、56、69,83,10110〜14025、31、39、58,32,8913〜30416,28,48注射方式柱塞式柱塞式螺杆式螺杆式螺杆式螺杆式螺杆式蜾杆式锁模力/kN250500440900900180016502540最大成型面积/cm290130160320360500645160180270300300500350260模具髙度(最大)/mm180200250300300350400406(最小)/mm6070150200200200200165模版尺寸、mm 250×280330×440598× 520532×634拉杆间距/mm 235190×300330×300260×290360×360295×373370×37290×368合模方式肘杆肘杆液压肘杆肘杆液压肘杆肘杆油泵流量/(L/min)5070、1248100J2180J2129、74、26170J2压力/MPa14、电动机功率/kW11151130螺杆驱动功率/kW-40495,5螺杆扭矩/(N•m)加热功率/kW5610外形尺寸/m×0.80××××××0. 75××× 90××电源电压/V380380380380380380380380电源频率/Hz5050505050505050机器质量/t2367型号XS-ZY500ES-ZY500(B)XS-ZY1000XS-ZY1000(A)SZY-2000XS-ZY300XS-ZY4000XS-ZY32000理论注射量(最大)/cm3500538100020002000300040032000螺杆(柱塞)直径/mm656585100110120130250注射压力/MPa10413512112190 0130注射行程/mm200190260280340380注射时间/s34约4约10螺杆转速20\25、32、38、19〜21、27、35、40、21、27、35、40、0〜470〜0~45(r/min)42、50、60、8015245、50、65、8345、50、65、8360注射方式螺杆式螺杆式螺杆式螺杆式螺杆式螺杆式螺杆式螺杆式锁模力/kN 3500200045005500600063001000035000最大成型面积/cm210001000180020002600252038014000模板行程/mm 50056070070075011201103000模具高度(最大)/mm 4507007008001002000(最小)/mm 300240(440)3003005004002501000模板尺寸/mm 700X8501180×11801350×12502650×246拉杆间距/mm 540X440540X440650×550650×550760×700900×801050×9502260×200合模方式肘杆液压特殊液压特殊液压肘杆液压特殊液压特殊液压油泵流量(L/min)200,25148,26200、18、200,25×2、194×,63压力/MPa1414、0,21 . 0电动机功率/kW 223040,,40,40,4045,551423×155、螺杆扭矩加热功率/kW141718,252140外形尺寸/m 6. 50××2. 00× 38××××3. 4311××14××20×3.24×3. 85电源电压/V380380380380380380380380电源频率/Hz5050505050505050机器质量/t1292025375065240型号及主要技术性能参数注:1.理论注射量是指用ps料时的质量。
各规格注塑机技术参数

JD120型技术参数表
合计功率为:18.2Kw/H JD160型技术参数表
JD90型技术参数表
HDX 78 T技术参数S P ECIF ICATI ON
海天牌注塑机技术参数:
海天HTF86/TJ注塑机总功率为:13.7 Kw/H(86吨)
海天HTF160J/TJ注塑机总功率为:24.75 Kw/H(160吨)
海天HTF200J/TJ注塑机总功率为:32.75 Kw/H(200吨)
注塑机生产电耗:油压机,机器前二个小时内为全负荷运作,二个小时后耗电量为额定功率的65%左右,电动机则为50%左右。
如果采用伺服电机会更省电,一般注塑机都是步进电机。
通过以上机器参数可以得出,80吨新注塑机一天的253度电(以最大功率机器计算),120吨新注塑机一天的约338度电(以最大功率机器计算),160吨新注塑机一天的约424度电(以最大功率机器计算)。
注塑技术工艺参数设定技巧

注塑技术工艺参数设定技巧注塑技术是一种常用的塑料加工方法,它广泛应用于各种行业和领域。
在注塑过程中,合理设置工艺参数是确保产品质量和生产效率的重要因素之一、下面将介绍一些注塑技术工艺参数设定的技巧。
首先,合理选择注塑机的注射速度和压力。
注射速度和压力直接影响着塑料的填充时间和填充压力。
一般来说,注射速度应根据产品形状和尺寸的复杂程度来决定,较复杂的产品可以选择较慢的注射速度,以保证塑料充分填充模具腔体;而注射压力应根据塑料的熔融温度和黏度来决定,塑料黏度较高时应适当提高注射压力,以确保塑料能够充分填充模具腔体。
其次,注意控制注塑机的螺杆转速和后压。
螺杆转速的选择应根据注射速度和塑料的熔融特性来决定,一般来说,较慢的螺杆转速有助于减少熔融过程中的剪切热,从而减少塑料的熔体温度。
而后压的设置应根据塑料的收缩特性来决定,塑料收缩较大时,应适当增加后压,以避免产品出现缺陷。
另外,注塑机的保压时间和保压压力也需要合理设定。
保压时间主要取决于塑料的冷却速度,一般来说,较大的产品和较热的模具需要较长的保压时间,以确保塑料充分冷却并保持形状稳定。
而保压压力的选择应根据产品的尺寸和形状来决定,较大的产品通常需要较高的保压压力,以避免产品在冷却过程中产生缺陷。
此外,注塑机的冷却时间和冷却水温度也需要注意。
较复杂的产品和较厚的壁厚通常需要较长的冷却时间,以确保产品的表面完全冷却。
而冷却水温度应根据塑料的特性来确定,一般来说,较高的冷却水温度可以加快产品的冷却速度,但也容易引起产品缺陷。
最后,正确选择模具的设计和制造。
模具的设计和制造对注塑工艺参数的设定至关重要。
合理设计模具的进胶系统、冷却系统和顶出系统,可以提高注射速度和压力的传递效率,加快产品的冷却速度,避免产品变形和缺陷。
总之,注塑技术工艺参数的设定需要综合考虑多个因素,如产品形状和尺寸、塑料特性、模具设计等。
只有合理设置工艺参数,才能保证产品质量和生产效率的提高。
注塑机技术要求
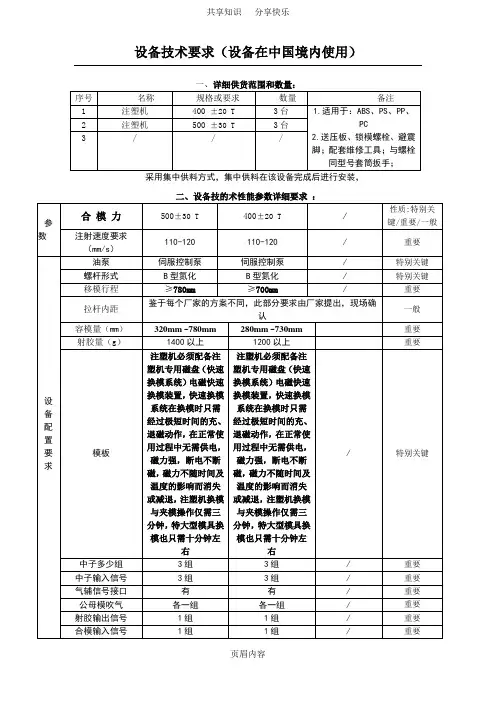
设备技术要求(设备在中国境内使用)三、设备的具体要求2 设备产品规格,设备产品图纸,产品范围(产品中有范围变化要求时,每个尺寸的最大最小值):5设备各部分的功能和动作要求,设备各部分的生产步骤(过程)要求:6设备各部分的输入状态,输出状态,质量要求,安全要求,功能和技术要求,以及具体组成部分的具体配置、规格、数量要求等:7 设备平面布局图:(粘贴在此处或者单独附图)四、安全要求:产品图号为:图纸内容详见签字版和电子版。
八、元器件配置要求:8.1关于元器件的选择,要求采用国际或者国内知名公司的产品,不允许采用乙方独有(乙方技术独享)而其他公司没有的件。
8.2设备所采用元器件的品牌建议采用如下:九、备件要求:9.1随机备件明细:9.1.1该部分备件在设备安装完成,交付使用时一起交付备件库,(办理正常入库手续)或者设备验收后交付。
安装工具不做为备件入库,但可以做为工具入库,来分发到该设备安装人员使用。
9.1.2 新设备没有验收之前,合同上的备件不准随便出库使用,出一个必须厂家给一个,待设备验收完后正常采购和出库使用.备注(未提到的备件,无法在开标后再追加采购)。
9.2合同签定后甲方向乙方不论是否在质保期内采购备件均享受最优惠价。
乙方因成本降低而造成备件供货价格下降的,应及时通知甲方。
甲方在采购过程中对某一备件价格提出异议的,乙方应及时做出解释或解决。
9.3一般备件,在接到甲方通知 7 天内提供。
对于个别金额较大非易损件需要生产工厂提供的,最长不超过 15 个工作日(乙方无法控制的因素除外,如海关等)。
供货周期自乙方接到甲方指定人员(甲方已授权并通告乙方的人员)书面认可起计算。
9.4乙方承诺严格按照合同中要求的规格型号和品牌来提供设备或配套部件,不自行变更品牌和规格型号。
如果在设备到货时出现规格型号和品牌与约定不符的问题,则视为乙方的偷工减料行为,乙方除根据合同要求进行更换外,另外还需要按照合同中约定的设备或配套部件价值的10倍进行处罚。
注塑机工艺参数(3篇)
第1篇一、引言注塑成型是一种将热塑性塑料或热固性塑料通过加热熔化,然后在模具中冷却凝固,从而得到具有一定形状和尺寸的塑料制品的加工方法。
注塑机作为注塑成型的主要设备,其工艺参数的设定对于塑料制品的质量和效率具有决定性作用。
本文将详细介绍注塑机工艺参数的相关知识。
二、注塑机工艺参数概述注塑机工艺参数主要包括以下几类:1. 温度参数:包括熔融温度、模具温度、机筒温度等。
2. 压力参数:包括背压、锁模力、射出压力等。
3. 时间参数:包括熔融时间、注射时间、冷却时间等。
4. 速度参数:包括螺杆转速、注射速度、模具开启速度等。
5. 模具参数:包括模具结构、模具材料、模具设计等。
三、注塑机温度参数1. 熔融温度:熔融温度是指塑料在熔融状态下达到一定的流动性,以便于在模具中流动成型。
不同塑料的熔融温度不同,一般通过实验确定。
2. 模具温度:模具温度对塑料制品的表面质量和内部应力有很大影响。
对于热塑性塑料,模具温度应低于熔融温度;对于热固性塑料,模具温度应高于熔融温度。
3. 机筒温度:机筒温度对塑料的熔融状态和流动性有很大影响。
通常情况下,机筒温度应略高于熔融温度,以保证塑料在机筒内充分熔融。
四、注塑机压力参数1. 背压:背压是指在注射过程中,为了保证塑料在机筒内充分熔融,防止塑料在螺杆后退时发生倒流,需要在螺杆后退时施加一定的压力。
背压的大小应根据塑料的种类和特性进行调整。
2. 锁模力:锁模力是指在模具闭合过程中,为了保证模具紧密闭合,防止塑料制品在成型过程中变形,需要在模具闭合时施加一定的力。
锁模力的大小应根据模具结构和塑料制品的尺寸要求进行调整。
3. 射出压力:射出压力是指在注射过程中,为了保证塑料在模具内充分填充,防止塑料制品出现空洞、翘曲等缺陷,需要在射出时施加一定的压力。
射出压力的大小应根据塑料的种类和特性进行调整。
五、注塑机时间参数1. 熔融时间:熔融时间是指塑料在机筒内从固态熔化到液态所需的时间。
注塑机模板主要技术参数
富强鑫260R
锁模行程(MM)400 容模量(MM) 200~500 内距(MM) 925*420
富强鑫450R
今机(立式)600DM
锁模行程(MM) 600 锁模行程(MM)300 容模量(MM) 200~600 容模量(MM) 200~320 内距(MM) 1100*610 内距(MM) 280*620
东华-450
锁模行程(MM) 740 容模量(MM) 300~820 内距(MM) 780*780
东华-600
锁模行程(MM)910 容模量(MM) 350~910 内距(MM) 900*900
东华-750
东华-1000
东华-90
锁模行程(MM)1025 锁模行程(MM) 1150 锁模行程(MM)320 容模量(MM) 350~1025 容模量(MM) 450~1150 容模量(MM) 150~360 内距(MM) 1000*1000内距(MM) 1120*1120内距(MM) 360*360
锁模行程(MM)525 容模量(MM) 200~580 内距(MM) 580*580
东华-320
锁模行程(MM) 590 容模量(MM) 250~660 内距(MM) 660*660
东华-350
锁模行程(MM)600 容模量(MM) 250~660 内距(MM) 660*660
东华-380
锁模行程(MM)710 容模量(MM) 250~740 内距(MM) 740*740
锁模行程(MM)350 容模量(MM) 180~380 内距(MM) 410*410
海达-250
锁模行程(MM) 500 容模量(MM) 200~530 内距(MM) 520*520 制表人:陈新国
注塑机参数及技术规格表
最大开模距 离mm (机台标 称) 550 550 490 580 704 1330 1035 985 580 580 660 710 735 819 2000 280 280 280 365 270 270 270 340 410 410 410 410 280 280 280 270 325 325 2000
1# 2# 3# 4# 5# 6# 7# 8# 9# 10# 11# 12# 13# 14# 15# 16# 17# 18# 19# 20# 21# 22# 23# 24# 25# 26# 27# 28# 29# 30# 31# 32# 33# 34# 35#
联升 联升 伊之密 伊之密 海天 海天 海天 海天 联升 联升 海天 东华 海太 海天 联升 联升 联升 联升 联升 伊之密 伊之密 伊之密 伊之密 伊之密 伊之密 伊之密 伊之密 联升 联升 联升 海天 海天 海天 百塑 联升
2009.12 2009.12 2006.02 2007.06 2006.09 2007.08 2006.07 2001.06 2009.12 2009.12 2001.08 2007.08 2004.01 2004.05 2013.01 2009.11 2009.11 2009.11 2009.11 2008.09 2008.09 2008.09 2006.02 2007.05 2007.05 2007.05 2007.05 2013.02 2013.02 2013.02 2011.01 2011.01 2011.01 2011.09 2014.03
顺德某模具公司制品部注塑机技术规格
以PS材料计 实际注射重 总功率(kw) 算(密 理论注射重 量g 油泵电机功 (机台标 度:1.05g/cm 量(g) (以理论值的 率(KW) 称) 3) 85%计算) 1.05 1.05 1.05 1.05 1.05 1.05 1.05 1.05 1.05 1.05 1.05 1.05 1.05 1.05 126.1 1.05 1.05 1.05 1.05 1.05 1.05 1.05 1.05 1.05 1.05 1.05 1.05 2.9 2.9 2.9 1.05 1.05 1.05 1.05 126.1 830.55 830.55 786.77 1124.87 1300.95 6056.4 4690.35 3628.8 1413.3 1413.3 1305.15 2541 2457 2938.95 3574 96.6 96.6 96.6 171.15 87.26 87.26 87.26 259.14 389.45 389.45 389.45 389.45 84 84 84 92.4 160.65 160.65 3574 664 664 629 900 1041 4845 3752 2903 1131 1131 1044 2033 1966 2351 2859 77 77 77 137 70 70 70 207 312 312 312 312 71 71 71 74 129 129 2859 40 40 35.5 52.5 58.1 155 135.15 132.45 51 51 56.65 61.2 80 96.85 103 13 13 13 18 12 12 12 19.8 26.1 26.1 26.1 26.1 13.3 13.3 13.3 12.6 17.2 17.2 103 19 20 22 30 37 55/37 37/25 45/45 22 22 37 37 45 48 30*2 5.2 5.2 5.2 7.9 7.5 7.5 7.5 10 15 15 15 15 5.8 5.8 5.8 5.7 8.4 8.4 6.68/3.75 30*2 模板尺寸 mm (实测尺 寸) 920*870 920*870 825*825 950*950 1040*1040 1820*1820 1480*1480 1460*1460 940*940 940*940 1020*1020 1090*1090 1060*1060 1250*1250 1430*1430 470*470 470*470 470*470 610*610 470*470 470*470 470*470 610*610 667*667 667*667 667*667 667*667 470*470 470*470 470*470 470*470 530*530 530*530 1430*1430
海天注塑机技术参数表
海天注塑机技术参数表
海天注塑机技术参数表
内容来源网络,由“深圳机械展(11万㎡,1100多家展商,超10万观众)”收集整理!
更多cnc加工中心、车铣磨钻床、线切割、数控刀具工具、工业机器人、非标自动化、数字化无人工厂、精密测量、3D打印、激光切割、钣金冲压折弯、精密零件加工等展示,就在深圳机械展.
内容来源网络,由“深圳机械展(11万㎡,1100多家展商,超10万观众)”收集整理!
更多cnc加工中心、车铣磨钻床、线切割、数控刀具工具、工业机器人、非标自动化、数字化无人工厂、精密测量、3D打印、激光切割、钣金冲压折弯、精密零件加工等展示,就在深圳机械展.。