
对应分析图解读的七种方法
原点定理:如果某点离圆心越远,则说明该点具有的个性越鲜明,与其 他点(产品)差异大,从统计学的角度说明越有意义.
/xiaowenzi22
象限二
象限一
象限三
象限四
象限分析:根据原点把整个图划分成四象限,每个象限代表着不同属性 的点(产品),具体原理可参见SWOT分析.
LOGO
/xiaowenzi22
�
LOGO
由沈浩教授讲授,小蚊子总结
距离定理(自己瞎叫的):连接原点到其中某点(如城市6)做一条射线, 并反向延长做虚线,做Xn(n个X点)到这条直线的垂直线,交叉的点 (垂点)离城市6越近,说明越相关,反之越不相关.
注:本资料只是提供一种分析思路具体做法自行研究,另外由于暂无找到合适的对应分析图,所以本资料所采用的 对应分析图与所进行的解释说明可能不符,请读者自行想象相关图形.
/xiaowenzi2分析:根据某点(城市6)所在位置向图内各方向做射线(发展 方向,以确定将遇到的竞争对手或困难,来确定企业发展方向.
/xiaowenzi22
市场细分:对密集点进行分割确定细分市场,这种方法是最经常用到的.
/xiaowenzi22
圆心定理:以某点(城市6)为圆点做半径不同的圆数个,其他点落入的 圆上的半径越短,则说明购买该产品的可能性越大,或者是具有相似行 为但属性(年龄等)不同的消费者.
/xiaowenzi22
/xiaowenzi22
锐角
余弦定理:连接其中两点到原点(如城市4与城市5),各做一条射线, 两条线之间的夹角越小,说明他们越相关(余弦定理:夹角的余弦用来 表示相关性的大小),如果从产品角度上说具有竞争关系.
/xiaowenzi22
QC七大手法图解
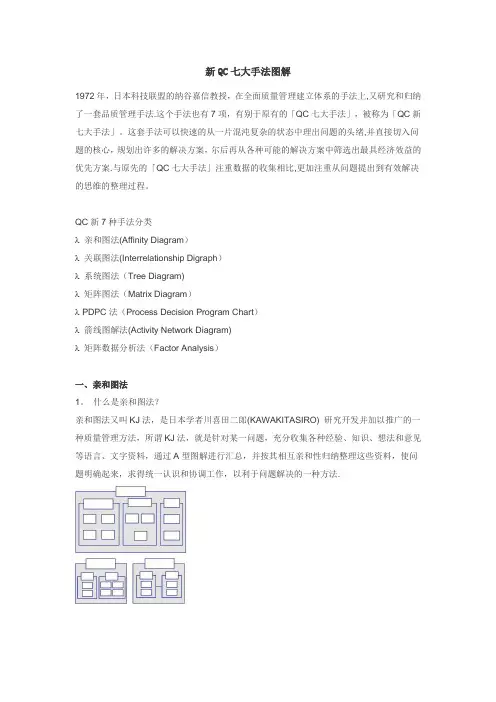
新QC七大手法图解1972年,日本科技联盟的纳谷嘉信教授,在全面质量管理建立体系的手法上,又研究和归纳了一套品质管理手法.这个手法也有7项,有别于原有的「QC七大手法」,被称为「QC新七大手法」。
这套手法可以快速的从一片混沌复杂的状态中理出问题的头绪,并直接切入问题的核心,规划出许多的解决方案,尔后再从各种可能的解决方案中筛选出最具经济效益的优先方案.与原先的「QC七大手法」注重数据的收集相比,更加注重从问题提出到有效解决的思维的整理过程。
QC新7种手法分类λ亲和图法(Affinity Diagram)λ关联图法(Interrelationship Digraph)λ系统图法(Tree Diagram)λ矩阵图法(Matrix Diagram)λ PDPC法(Process Decision Program Chart)λ箭线图解法(Activity Network Diagram)λ矩阵数据分析法(Factor Analysis)一、亲和图法1。
什么是亲和图法?亲和图法又叫KJ法,是日本学者川喜田二郎(KAWAKITASIRO) 研究开发并加以推广的一种质量管理方法,所谓KJ法,就是针对某一问题,充分收集各种经验、知识、想法和意见等语言、文字资料,通过A型图解进行汇总,并按其相互亲和性归纳整理这些资料,使问题明确起来,求得统一认识和协调工作,以利于问题解决的一种方法.2. 亲和图法的使用步骤亲和图法实际上基于头脑风暴法,例如软件开发前期寻找风险、发现现阶段的问题、对于未知问题发挥团队能力寻找解决方案,开发结束后的总结回顾都是需要组员共同参与,群策群力,互相激荡来完成的.具体的做法如下λ在会议前告知需要讨论的议题,给每位以准备的时间。
λ在会议上可以让每个人提出自己的想法,用卡片将写出的想法记录,并贴在白板上。
λ每个人轮流贴卡片,并解释自己的想法.这时要延缓判断,鼓励不同的想法,如果组员在看到别人的思路提出新的想法,更是要大力提倡。
第四部分:横截面数据分析
第四部分:横截面数据分析(Cross Data)西安交大管理学院2011‐春2内容•判别分析(Discriminant analysis)•典型相关分析(Canonical correlation analysis )•对应分析(Correspondence analysis)•联合分析(Conjoint analysis/measurement)•多维尺/标度分析(Multi-Dimentional Scaling)对应分析(Correspondence analysis)•也称关联分析、R ‐Q 型因子分析,是近年新发展起来的一种多元相依变量统计分析技术,通过分析由定性变量构成的交互汇总表来揭示变量间的联系。
可以揭示同一变量的各个类别之间的差异,以及不同变量各个类别之间的对应关系。
主要应用在市场细分、产品定位、地质研究以及计算机工程等领域中。
原因在于,它是一种视觉化的数据分析方法,它能够将几组看不出任何联系的数据,通过视觉上可以接受的定位图展现出来。
•由法国人Benzenci 于1970年提出的,起初在法国和日本最为流行,然后引入到美国。
由法国人Benzenci 于1970年提出的,起初在法国和日本最为流行,然后引入到美国。
•对应分析法是在R 型和Q 型因子分析的基础上发展起来的一种多元统计分析方法。
在因子分析中,如果研究的对象是样品,则需采用Q 型因子分析;如果研究的对象是变量,则需采用R 型因子分析。
但是,这两种分析方法往往是相互对立的,必须分别对样品和变量进行处理。
因此,因子分析对于分析样品的属性和样品之间的内在联系,就比较困难,因为样品的属性是变值,而样品却是固定的。
于是就产生了对应分析法。
它综合了R 型和Q 型因子分析的优点,并将它们统一起来使得由R 型的分析结果很容易得到Q 型的分析结果,这就克服了Q 型分析计算量大的困难;更重要的是可以把变量和样品的载荷反映在相同的公因子轴上,这样就把变量和样品联系起来便于解释和推断。
QC七大手法详细讲解

目录
CONTENTS
• 特性要因图法 • 柏拉图法 • 层别法 • 查检表法 • 散布图法 • 控制图法 • 直方图法
01 特性要因图法
定义与特点
01
定义
特性要因图法,也称为鱼骨图 ,是一种用于表示因果关系的 图形工具,通过将问题的结果 (特性)与可能的原因(要因 )关联起来,帮助分析者系统 地研究和分析问题。
使用步骤
1. 确定变量
明确需要分析的两个变量,例如尺寸和不良 率。
2. 收集数据
收集相关数据,确保数据的准确性和完整性。
3. 绘制散布图
将数据绘制在散布图上,通常使用笛卡尔坐标系 。
4. 分析关系
观察散布图上的点分布,分析两个变量之间的关系 。
5. 判断关联性
根据散布图中点的分布情况,判断两个变量是否 具有关联性。
绘制控制图
根据收集到的数据,绘制控制图,包 括中心线、上控制限和下控制限。
监控与分析
在控制图上标记数据点,观察数据点 的分布情况,分析生产过程的稳定性。
异常处理
当发现异常数据点时,及时采取措施 进行调整和改进,确保生产过程的稳 定性和产品质量。
实例分析Βιβλιοθήκη 实例某生产线上生产一种电子元件,通过控 制图法监控其电阻值。
6. 监控与评估
对改进措施的实施效果进行监控 和评估,确保问题得到有效解决
。
5. 制定改进措施
针对关键因素制定相应的改进措 施,并实施。
4. 确定关键因素
根据柏拉图的分析结果,确定对 质量影响最大的关键因素。
实例分析
在某生产线上,产品不合格率较高,通过柏拉图法分析发现,主要原因是 原材料质量不稳定和生产设备老化。
QS7大手法
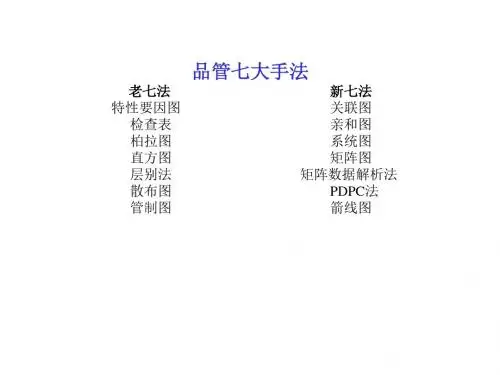
老七法 特性要因图 检查表 柏拉图 直方图 层别法 散布图 管制图 新七法 关联图 亲和图 系统图 矩阵图 矩阵数据解析法 PDPC法 箭线图
序
“工欲善其事,必先利其器”。品管七 大手法就是企业应用最广泛的利器。
其中老七法由石川磬在上世纪50年代提 出,主要应用于过程的分析和控制,为管理和 现场人员实际运用,并认为可解决企业中95% 的质量问题。
直方图
• • • • • • • • • • 342 352 346 344 343 339 336 342 347 340 340 350 347 336 341 349 346 348 342 346 347 346 346 345 344 350 348 352 340 356 339 348 338 342 347 347 344 343 349 341 348 341 340 347 342 337 344 344 344 343 345 345 350 353 345 352 350 345 343 347 346 344 344 344 343 345 345 350 353 345 352 350 345 343 347 354 350 343 350 344 351 348 352 344 345 349 332 343 340 346 342 335 349 348 344 347 341 346 341 342
新七法则是为了全面质量管理中思考方 法和推行方法的需要,由日本科学技术连盟于 1972年提出,为管理和参谋人员实际运用,也 传播到了世界各国各地。 怎样学习比学习什么更为重要。本课以 每法有例,精讲精练,组合应用为手段,帮助 学员以最短的时间把握各法的精髓。
检查表是用来系统收集资料和积累数据,确认事实 并对数据进行粗略整理和分析的统计图表。 应用步骤: 1.明确收集资料的目的 2.确定所需搜集的资料和分析方法 3.灵活设计表格,作必要的审查并实际使用 用过 效果好 检查表 层别法 因果图 排列图 直方图 散点图 控制图 头脑风暴法 总人数:
检验七大手法

检验七大手法QC七大手法简介:一、特性要因图概念:特性要因图乃是将问题结果(特性)和可能发生原因(要因)的关系以箭头连接,并将要因细分、整理而成的因果关系图.一般而言,产生某问题结果的原因很多,要将这些要因有系统的掌握,运用特性要因图的作法是有效的.特性要因图又名为石川图或鱼骨图特性要因图适合下列场合使用:1.要想将茫然不清的问题变得清楚的时候。
2.使许多可能发生原因的关系明确化,欲追究重要原因时。
当改善问题时,如欲追究该问题特性的可能原因以及造成此等原因的原因,并使其系统化时,特性要因图可说是很有用的手法.如此,对於影响问题的要因先掌握之後,对问题的改善方能更有助益。
特性要因图的作法步骤1:对决定问题特性针对要解决的问题想出评价项目,此评价项目能具体地衡量该问题的改善程度以作为问题特性。
步骤2:特性写在右边,自左画一粗横箭头线代表。
步骤3:写下大要因以□框起来,加上箭头的大分枝到粗横线,工作现场问题的大要因一般常用的是5M(机械、材料、作业者、方法及测定)1E(环境)步骤4:大要因的中要因写下来就各大要因的范围内研讨产生该问题特性的要因是什麼,作用中要因,并以箭头(中枝)画向大枝。
步骤5:中要因的小要因要写下来中要因的再深一层的小要因是甚麼,必须简要写下并以小枝连到中枝。
步骤6:查检有无遗漏并圈选重要要因确认有无遗漏之要因,有遗漏者即追加,然後从目前对问题特性影响较大的是那些要因,圈选4-6项。
步骤7:记载必要事项如对象制品名、对象工程名,作此特性要因图年月日、制作者(或圈名)等。
制作特性要因图的注意事项※问题特性要具体表示要针对甚麼作特性要因图,宜先就改善目的的所在,即特性,予以明确化,如提高制成品质、减少不良,不如『A零件不良率』、『B零件的尺寸变异』等具体表示为宜。
※对可能原因都予以收集有时认为不可能的影响原因,实际上却是很重要的要因,所以宜利用脑力激汤术,使有关人员一起贡献智慧,协力制作特性要因图以免遗漏为要。
《QC七大图表简介及其应用》.ppt

二. 缺齿型 说明: 高低不一,有缺齿情形. 结论: 分组过细或是假造数据
三. 偏态型
直 方 图 (三)
说明: 高处偏向一边,另一边低,拖长尾巴. 结论: 尾巴拖长时,应检讨是否在技术上能够接收.
多由工具磨损、松动及加工习惯引起.
四. 绝壁型
说明: 有一端被切断. 结论: 数据经过全检过,或制程本身经过全检.
五. 双峰型
说明: 有两个高峰出现 结论: 有两种分配混合
六. 离岛型
直 方 图 (三)
说明: 在左端或右端形成小岛. 结论: 测定有错误,工程调节错误或不同原料引起.
七. 高原型
说明: 平顶状. 结论: 不同平均值的分配混在一起. 功用: 可配合管制图使用或用来订定规格界限.
METHOD 5 管 制 图 (一)
定义: 是一种以实际产品品质特性与根据过去经验所判明的
制程能力的管制界限比较,而以时间顺序用图形表示者.
依数据之性质分类:
一. 计量值管制图
1. 平均值与全距管制图 ( X-R Chart)
2. 平均值与标准差管制图 ( X-δ Chart)
3. 4.
中个位别值值与与全移距动管全制距图管制图~((XX--RRmCChahratr)t)
制作程序: 一. 搜集数据并记录于纸上 二. 找出最大值(L)及最小值(S),并计算全距(R=L-S) 三. 定组数: K=1+3.231ogN 一般对数据之分组可参照下表:
數據數
組數
50-100
6-1
100-250 250 以上
7-12 10-20
四. 定组距: H= R/K 五. 决定各组之上下组界
《QC七大手法简介及其应用》
对应分析实验报告
对应分析实验报告对应分析实验报告一、引言对应分析实验是一种常见的统计分析方法,用于研究两个变量之间的关系。
它可以帮助我们了解变量之间的相关性,并揭示出隐藏的规律和趋势。
本实验报告旨在通过对应分析实验,探讨变量之间的关系,并提出相应的结论。
二、实验设计与方法本次实验选择了两个变量进行对应分析,分别是A变量和B变量。
首先,我们收集了相关数据,并进行了数据预处理,包括数据清洗、缺失值处理和异常值处理。
然后,我们使用对应分析方法对数据进行分析,并得出相应的结果。
最后,我们对结果进行解读和讨论。
三、实验结果通过对应分析,我们得到了以下结果:1. 对应分析图根据对应分析的结果,我们绘制了对应分析图。
图中展示了A变量和B变量在二维平面上的分布情况。
通过观察图形,我们可以初步判断出两个变量之间的相关性。
2. 相关系数我们计算了A变量和B变量之间的相关系数。
相关系数可以反映两个变量之间的线性关系程度。
根据计算结果,我们可以得出A变量和B变量之间存在一定的相关性。
3. 显著性检验为了验证A变量和B变量之间的相关性是否显著,我们进行了显著性检验。
通过计算p值,我们可以判断相关性的显著性水平。
根据显著性检验的结果,我们可以得出A变量和B变量之间的相关性是显著的。
四、讨论与结论基于实验结果,我们对A变量和B变量之间的关系进行了讨论和结论:1. 解释变量A变量可以作为解释变量,用来解释B变量的变化。
通过对应分析,我们可以得到A变量对B变量的解释程度。
这有助于我们理解B变量的变化规律,并找出影响B变量的重要因素。
2. 预测模型基于对应分析的结果,我们可以建立预测模型,用来预测B变量的取值。
通过该模型,我们可以根据A变量的取值,预测出B变量的可能取值范围。
这对于决策和规划具有重要意义。
3. 实验局限性本实验存在一定的局限性。
首先,我们只选择了A变量和B变量进行对应分析,可能存在其他未考虑的变量对结果的影响。
其次,数据的收集和处理也可能存在误差。
品管七种工具方法
品管七种工具方法一、柏拉图图柏拉图图是一种用来组织和分析问题的方法。
它以问题为中心,将问题分解为不同的子问题,并通过逐级回溯的方式找到问题的根本原因。
柏拉图图可以帮助团队更好地理解问题,并提出有效的解决方案。
二、因果图三、直方图直方图是一种用来显示数据分布情况的图表。
它将数据按照一定的范围分成不同的组,然后以组的频率为纵轴,以组的范围为横轴,绘制出柱状图。
通过直方图,我们可以更直观地了解数据的分布情况,帮助团队分析和改进问题。
四、散点图散点图是一种用来显示两个变量之间关系的图表。
它将不同的数据点按照两个变量的取值分别绘制在坐标轴上,通过观察数据点的分布情况,可以判断两个变量之间是否存在相关关系。
散点图可以帮助团队找到问题的因果关系,并推断出解决方案。
五、控制图控制图是一种用来监控过程稳定性的图表。
它将过程的数据按照一定的时间顺序绘制在图表上,并通过设定控制上限和下限,判断是否存在可疑点或异常点。
控制图可以帮助团队监控过程的稳定性,及时发现和纠正问题,提高产品的一致性和质量。
六、检查表检查表是一种用来记录和收集数据的表格。
它可以帮助团队系统地记录数据,提供一个统一的标准和格式,并方便数据的整理和分析。
检查表可以帮助团队收集和分析大量的数据,找到问题的关键因素,并制定有效的改进措施。
七、故事板故事板是一种用来记录问题和解决方案的方法。
它通过将问题和解决方案以图文的形式展示出来,帮助团队理解问题的背景和解决方案的逻辑。
故事板可以帮助团队沟通和传递信息,促进团队成员之间的共识和协作。
通过使用品管七种工具方法,企业可以更好地了解和解决问题,提高产品的质量和流程的效率。
这些工具方法不仅适用于制造业,也适用于服务业和其他行业。
使用这些工具方法,可以帮助企业构建一个持续改进的文化,不断提高竞争力和客户满意度。
统计培训_7大手法
C 800B
D
E MP80
F
七大手法
检查表
5、范例(4)
时间
问题描述
应扣分
1月16日 星期一交接班未及时填写
1
1月17日 桌面以下乱
1
1月17日 桌面以下乱
1
三级文件未有按标准进行下发,
1月17日 编号错,页码错
1
1月18日 工艺维护未有及时填写
2
1月26日 手机不开
1
1月27日 桌下放有包
1
1月27日 桌下较乱
七大手法
排列图
5、应用(1)
(1)作为降低不合格的依据:想降低不合格率,先绘排列图看看。 1)全体的不合格有多少? 2)各种不合格占多少? 3)降低那些不合格,可将全体不合格降低70-80%以上? 真正影响不合格的大原因只2-3项而已,只要对2-3项主要原因把握住,整个 不合格原因就减掉大半了。
(2)决定改善目标,找出问题点: 排列图分析并不限于 “不合规格”的不合格,任何工厂的问题都可应用柏 拉图分析,例如: 1)修理件数、费用、时间。 2)客诉件数、处理时间及费用。 3)不合格品数及所损失金额。 4)效率损失。
(2)柏拉图的柱形图宽度要一致,纵轴与横轴比例为3:2。
(3)纵轴最高点为总不合格数,且所表示的间距应一致。
(4)次数少的项目太多时,可考虑将后几项归纳成[其他]项;其他项不应大 于前几项,若大于时应再分析。有时,改变层别或分类的方法,也可使分类的项 目减少。通常,项目别包括其他项在内,以不要超过4-6项为原则。
(2)记录用检查表:用来收集计划资料,用于不合格原因和不合格项目 的记录,作法是将数据分类为数个项目,以符号、划记或数字记录的表格或图 形。由于常用于作业缺点,质量差异等记录,所以也称为改善用检查表 。
质量管理常用七大手法
4、分层步骤:
⑴ 收集数据或意见。
⑵ 将收集到的数据或意见根据目的不同先择分层标志。 ⑶ 分层。 ⑷ 按层归类。 ⑸ 画分层归类图表。
分层法是一种十分重要的统计方法,常与其他统计方法结合起来应用, 如分层直方图法、分层排列图法、分层控制图法、分层散布图法、分层 因果图和分层检查表等。
5、图示:下图(图18)是某公司对影响质量的主要因素作进一 步分层后画出的分层排列图。
u 分析、寻找原因,直到可采取措施为止。
u 分叉线与分支线之间的夹角以60°~75°为好。(见图16)
⑷ 找出影响质量问题的关系因素(要因,以3-5个为宜),用圆圈
“○”或方框“□”框起来,作为制定质量改进措施的重点考虑对
象。 这些“要因”经论证后,都将列入对策表中。
⑸ 注明画图者,参加讨论分析人员,时间等可参考的事项。
√
√ √ √ √ √ √ √ ×√源自下部的漏水、漏油√
√
√
√
表1-6 轿车保养作业点检表
点检内容 3处 的点检 千斤顶、工具类的有无 备用轮胎的气压 发动机的起动情况 各种仪表的功效 手制动器的拉动感 4 处 的 点 检 离合器的离、合情况 方向指示器的作用 喇叭、刮水器 后视镜的映象情况 门、锁正常否 紧急信号用具有无 许可证、车辆检查证等
100
—
图2:焊接缺陷排列图
3、排列图的分析方法:
A类:0~80%,是累计百分数为80%的因素,A类是主要因素。 B类:80~90%,是次要因素。 C类:90~100%,是一般因素。 抓住主要因素,针对性地解决问题,就是抓住了主要矛盾,就能使状态 改观。
采用ABC分析方法,通常按累计百分数把因素分成三类(见图1排列图示例):
60小原因中原因整理课件16要因分析图鱼骨图要因分析图鱼骨图材料机器手套的干湿最终机器过热电线湿线轴脏和有油原材料生锈干燥功能失效在线轴尾时作业太慢发黑和氧化产品预定包装过早新人作业机器漏油润滑剂过热润滑剂密度与要求不一致死机方法培训不充分缺乏经验润滑剂过热没有冷却系统无对应的标准手套很难清洁工序安排不合理电线尺寸过大材料暴露未作保护整理课件17定义